
Tarafından EVST Yayın Kurulu · Son güncelleme: 22 Temmuz 2026
Otomasyon projeleri nadiren robotun kötü olmasından dolayı başarısız olur. Otomasyon projelerinin başarısız olmasının nedenleri neredeyse her zaman teslimat sonrası bir hikayedir ve bunun büyük bir kısmını beş neden kapsar: robot kolu ucundaki aletlerin hafife alınması, robot teknik özellik sayfasından alınan çevrim süresi, yüksek çeşitlilikte değişim, hücre çevresinde hazır olmayan bir tesis ve teslimattan sonra hücrenin sorumluluğunu üstlenecek kimsenin olmaması.
Bu, alıcı tarafı analizidir. Eğer hala kısa liste aşamasındaysanız, bizim tedarikçi değerlendirme kontrol listesi Bu makale, tedarikçi durum tespiti konusunu ele alıyor; önceki makalenin bittiği yerden devam ediyor.
Donanım zaten kurulmuşken otomasyon projeleri neden başarısız olur?
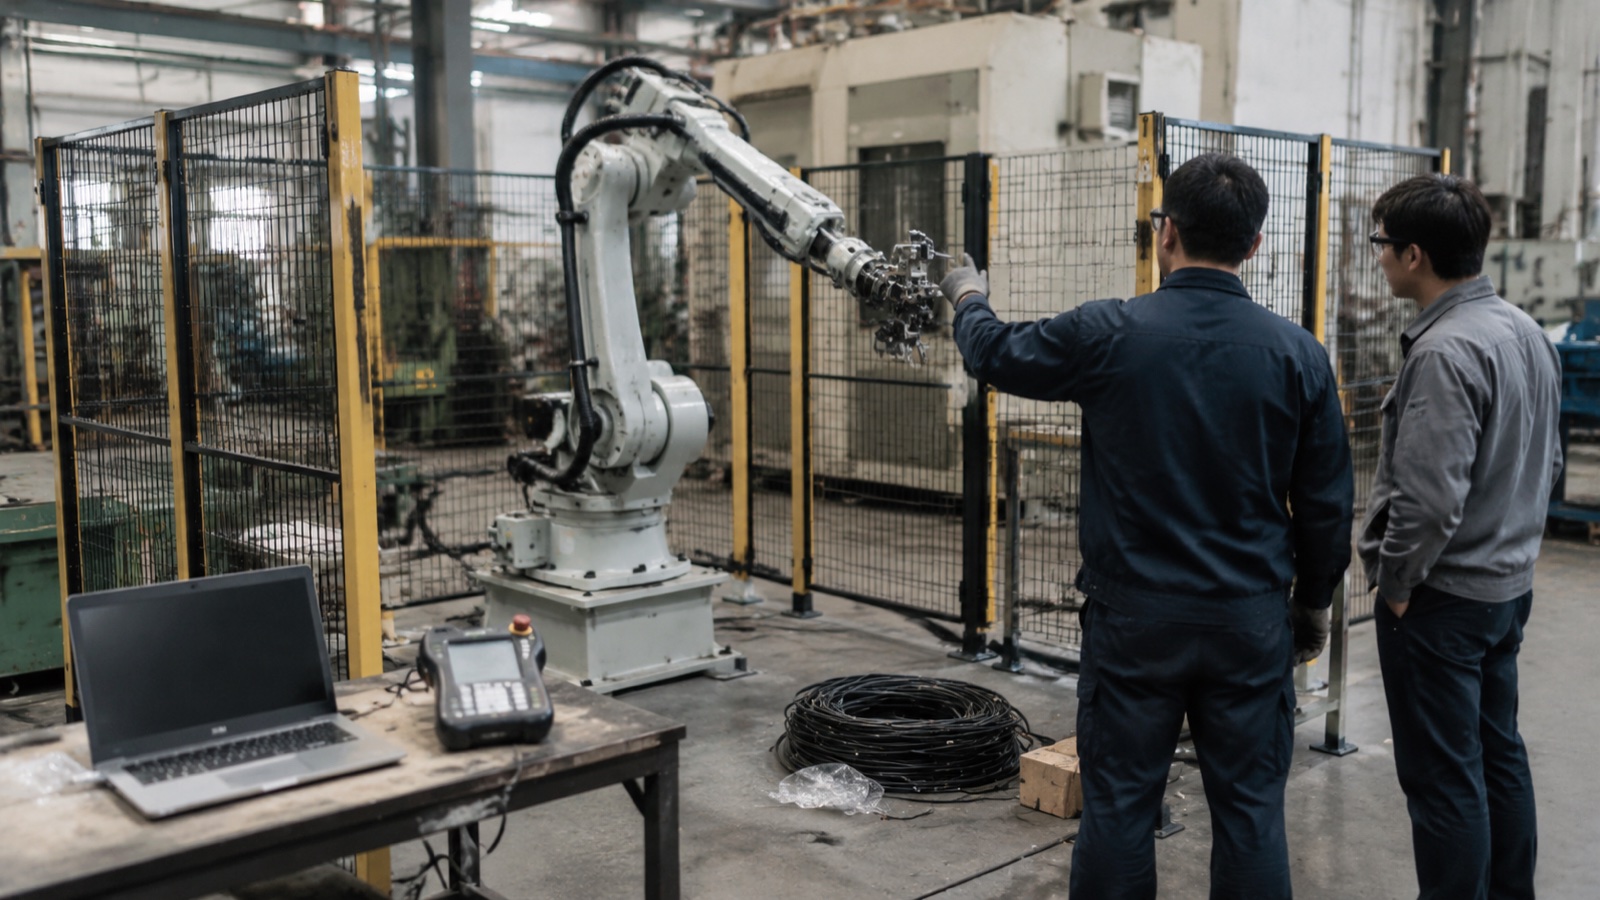
İlk otomasyon projesinde havanın değiştiği belirli bir an vardır. Kasa açılır, kol vidalanır, kumanda paneli çalışır ve hareket eder. Herkes fotoğraf çeker. Sonra biri ne zaman parça üretmeye başlayacağını sorar ve dürüst cevap, önümüzdeki salı değil, altı ila on hafta sonra olacağıdır.
Bütçelerin tüketildiği yer işte bu boşluk. Kol kısmı hiçbir zaman zor olmadı. Buna göre Uluslararası Robotik FederasyonuDünya genelindeki endüstriyel robotların operasyonel stoğu dört milyon adedi aşmış durumda ve robot donanımı da fiyat kademelerinde oldukça standartlaşmış, yaygın olarak bulunabilen bir emtia haline geldi. Ancak bir robot kolunu bir hücreye dönüştüren her şey standartlaşmadı: ucundaki alet, içine beslenen parçalar, etrafındaki çit ve onu çalışır durumda tutan insanlar. Bunlar her seferinde projeye özgüdür ve zaman çizelgesi ile maliyetin asıl belirleyicisi de bunlardır.
Aşağıdaki beş neden sıra dışı değildir. Alıcı hangi soruyu sorması gerektiğini biliyorsa, her biri sözleşme imzalanmadan önce görülebilir.
Sebep 1: Tutucu, Aksesuar Olarak Değerlendirildi
Tekliflerde, uç ekipman (EOAT) genellikle altta tek bir satırda, bazen fiyat belirtilmeden, bazen de "parça numunesi bekleniyor, belirlenecek" şeklinde görünür. Bu satır genellikle tüm hücredeki en uzun teslim süreli ve en yüksek riskli kalemdir.
Bunun nedeni, robot kolunun bilinen bir tekrarlanabilirlik değerine sahip katalog ürünü olması, tutucunun ise gerçek, değişken, bazen yağlı veya sıcak bir iş parçasıyla vardiya boyunca binlerce kez temas etmesi gereken özel tasarlanmış bir mekanizma olmasıdır. Vakum, yüzeyde bir eğim izi oluşana kadar çalışır. İki parmaklı bir kıskaç, dökümün kavrama yüzeyinde çapak oluşana kadar çalışır. Manyetik bir alet, birisi aynı hatta alüminyum bir varyantı kullanana kadar çalışır.
Pratikte, teslimat ekibimiz EOAT'yi bir aksesuar değil de küçük bir makine tasarım projesi gibi planlıyor, çünkü aslında öyle. Karmaşık bir tutucu üzerinde tasarım, üretim ve hata ayıklama genellikle dört ila sekiz hafta sürer ve ilk fiziksel aletin gerçek parçaları gördükten sonra bir revizyona ihtiyaç duyması normaldir. Tutucunun robotla birlikte bitmiş olarak geleceğini varsayan bir proje planı, bütçelemediği bir ayı zaten kaybetmiş demektir.
İmza atmadan önce şunlardan kaçının: Tedarikçiden EOAT'yi ayrı, fiyatlandırılmış, planlanmış bir teslimat olarak, kendi teslim süresiyle birlikte teklif etmesini ve kalıp tasarımı kesinleşmeden önce gerçek üretim örnekleri (CAD değil, iyi olanlar da değil) göndermesini isteyin. İlk kalıp parçayı tutmazsa ikinci revizyonun masrafını kimin karşılayacağını açıkça sorun.
Sebep 2: Çevrim Süresi Teknik Özellikler Sayfasından Çıkarıldı
Robot veri sayfaları, ideal koşullar altında ve nominal yük kapasitesiyle elde edilen hareket performansını yayınlar. Bu rakamlara dayalı satış hesaplamaları, gerçek bir hücrenin ulaşamayacağı verimlilik rakamları üretir ve alıcı bu eksikliği ancak kabul testlerinde fark eder.
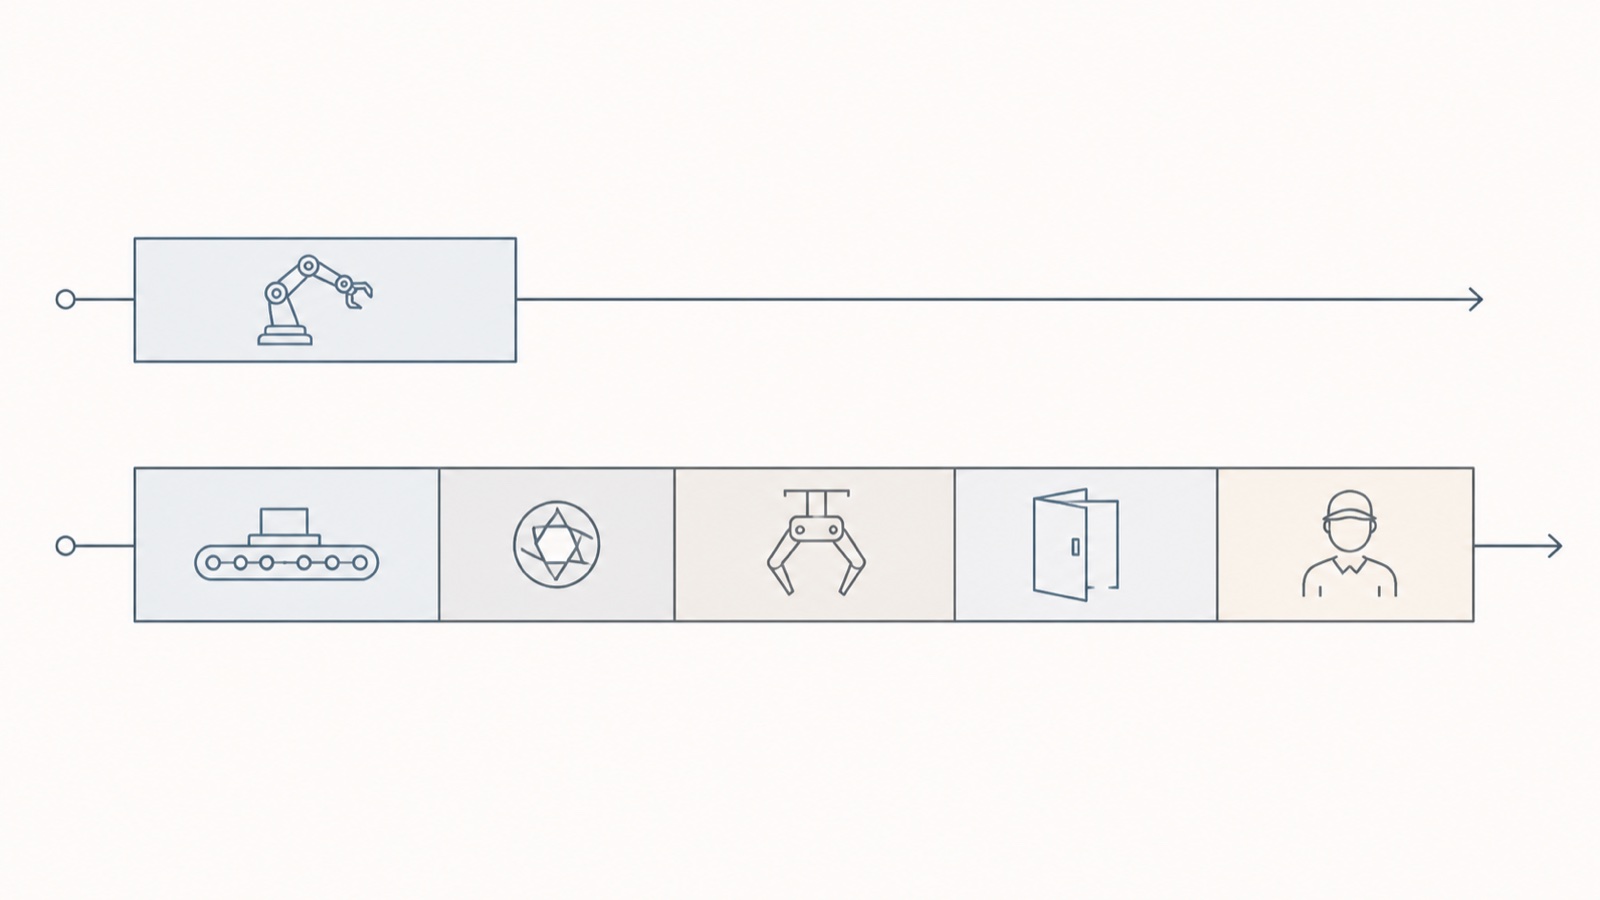
Bir hücrenin gerçek çevrim süresi, robot hareketi, parça sunumu, herhangi bir görüntü veya ölçüm bekleme süresi, takım aktivasyonu, makine el sıkışma beklemesi ve operatör müdahalesinin toplamıdır. Bunlardan sadece ilki veri sayfasında yer almaktadır. 2.1 saniyelik robot hareketi gerektiren bir alma-yerleştirme işlemi, konveyör indekslendiğinde, kamera görüntüyü yakalayıp işlediğinde, tutucu kapanıp onayladığında ve CNC kapısı açılmayı tamamladığında kolayca 5 saniyelik bir istasyon çevrimine dönüşebilir. Bu adımların hiçbiri bir kusur değildir. Bunlar sadece robot hareketi değildir ve sayılmamıştır.
İnsan müdahalesi, tüm unsurlar arasında en az hesaba katılanıdır. Bir operatörün on iki işlemden birinde bir parçayı yeniden yönlendirmesi veya vardiya boyunca iki kez sıkışmayı gidermesi gerekiyorsa, bu süre çevrim hesaplamasına dahil edilmelidir ve genellikle dahil edilmez.
İmza atmadan önce şunlardan kaçının: Tedarikçiden, hücre sınırında, tanımlanmış uzunlukta sürekli bir çalışma boyunca ölçülen ve kabul test koşulları sözleşmeye yazılmış, garantili parça/saat rakamı olarak üretim hızını belirtmesini isteyin. Gelen parçalar nominal değer yerine tolerans sınırına ulaştığında rakamın ne olacağını sorun. Sadece robot hareket süresini belirten bir tedarikçi, sizin sahip olacağınız makineden farklı bir makineyi teklif ediyor demektir.
Sebep 3: Çok Çeşitli Ürünler Üreten Bir Tesis, Yüksek Hacimli Bir Çözüm Satın Aldı
Yayınlanan robotik yatırım getirisi hesaplamalarının çoğu, bir fabrikanın uzun partiler halinde tek bir parça ürettiğini varsayar. Özellikle fason üretim yapan ve sözleşmeli üretim yapan birçok fabrika, 80'er adetlik partiler halinde 40 farklı parça numarası üretir. Bunlar farklı sorunlardır ve ikincisini karlı bir şekilde otomatikleştirmek çok daha zordur.
Hesaplamalar acımasız. Değişim için 40 dakikaya ihtiyaç duyan bir hücreyi ele alalım: tutucu çeneleri değiştirin, fikstürü yeniden yükleyin, programı çağırın, ilk ürünü yeniden doğrulayın. Ortalama bir parti 60 dakika üretim yapıyorsa, bu hücre kullanılabilir zamanının yaklaşık %40'ını üretim yapmadan geçirir ve "tasarruf edilen" iş gücünün bir kısmı, yerini alan operatörden daha yetenekli ve daha pahalı olan bir kurulum teknisyeni tarafından tüketilir. Teorik kullanım oranında güçlü görünen iş modeli, gerçek kullanım oranında çöker.
Bu, çok çeşitli parçaların otomasyonuna karşı bir argüman değil. Bu, çok çeşitli parçaların otomasyonunun farklı bir şekilde yapılması gerektiği yönünde bir argümandır: tekrarlanabilir referans noktalarına sahip hızlı değiştirilebilir takımlar, sıfır noktası fikstür sistemleri, parçaya göre değil parça ailesine göre organize edilmiş program kütüphaneleri ve genellikle yeniden konuşlandırılabilen, çitlerle çevrili bir hücre yerine, işbirlikçi bir robot. Tasarım hedefi, çevrim saniyeleri değil, dakika cinsinden geçiş süresidir.
İmza atmadan önce şunlardan kaçının: Tedarikçiye en çok satılan üç parçanızı değil, gerçek parça karışımınızı ve parti büyüklüğü dağılımınızı verin ve iki farklı, gerçekten farklı parça arasında belirtilen bir geçiş süresi isteyin. Ardından, geri ödeme modelinin bu geçiş süresini kullanıp kullanmadığını kontrol edin. otomasyon geri ödeme süresi analizi Bu, geçiş ve kullanım oranlarının geri ödeme süresini nasıl etkilediğini ayrıntılı olarak açıklıyor.
Sebep 4: Hücrenin Etrafındaki Bitki Hazır Değildi
Robot, dünyanın tekrarlanabilir olduğunu varsayan hassas bir cihazdır. Fabrikalar genellikle tekrarlanabilir değildir ve hücre bunu alışılmadık bir açıklıkla ortaya koyar.
En yaygın sorun, gelen parçaların tutarlılığındaki tutarsızlıktır. Manuel montaj, kişi düşünmeden telafi ettiği için varyasyonu görünmez bir şekilde absorbe eder. Robot ise telafi etmez. Tedarikçiler arasında üç milimetreye kadar farklılık gösteren dökümler, tutarsız çapaklara sahip lazer kesim boşlukları veya karışık uzunluklarda teslim edilen çubuk malzemeler, nominal parçalar üzerinde fabrika kabul testinde mükemmel çalışan bir hücreyi durduracaktır.
İkinci eksiklik ise fikstür ve referans stratejisidir. Parçanın fikstürdeki konumu, birinin onu ne kadar dikkatli yerleştirdiğine bağlıysa, robot bu belirsizliği devralır ve işlem, kolun belirtilen tekrarlanabilirliğinden bağımsız olarak, yükleme adımının izin verdiği hassasiyetle çalışır.
Güvenlik üçüncü sırada yer alıyor ve genellikle üretimden ziyade onay sürecini geciktiren unsur da bu. ISO 10218-2: 2025Hücre düzeyinde risk değerlendirmesi ve güvenliği, robot üreticisinin değil, sistem entegratörünün sorumluluğundadır. Teslim edilen bir robot kolu asla kendi başına uyumlu bir hücre değildir. Hücrenin üretimde yasal olarak çalışabilmesi için çitler, kilitli erişim kapıları, alan tarayıcıları, güvenlik dereceli mantık ve bunların arkasındaki belgelenmiş risk değerlendirmesinin tümü mevcut olmalıdır ve işbirlikçi uygulamalar için açıklanan kuvvet ve basınç limitleri de gereklidir. ISO / TS 15066 Doğrulama, çıplak robot koluna değil, gerçek alet ve iş parçasına göre yapılmalıdır. "İşbirlikçi robot" ifadesinin "risk değerlendirmesi gerekmez" anlamına geldiğini varsayan alıcılar sürekli olarak şaşırmaktadır. ISO 10218-2:2025 hücre entegrasyonu kılavuzu Entegratörün ve son kullanıcının sorumluluklarını belirler.
Göz alıcı olmayan dördüncü eksiklik ise tesisatlardır. Besleme gerilimi ve frekansı, gerekli basınçta mevcut basınçlı hava hacmi, zemin düzlüğü ve yük kapasitesi, şebeke bağlantıları ve duman tahliyesi gibi unsurların tümü hücrenin gereksinimlerine göre doğrulanmalıdır. Hava, sürekli tekrar eden bir sorundur. El aletlerini rahatlıkla çalıştırabilen bir tesis kompresörü, çok bölgeli vakum aleti bulunan bir hücreyi havasız bırakabilir ve belirti, hava sorunundan ziyade düşen bir parça arızası gibi görünür.
İmza atmadan önce şunlardan kaçının: Sözleşme gereği, gelen parça tolerans varsayımlarını, altyapı gereksinimlerini, zemin ve alan koşullarını ve risk değerlendirmesinin kime ait olduğunu kapsayan yazılı bir saha hazırlık şartnamesi isteyin. Ardından, bu maddelerden hangisinin karşılanmaması durumunda verimlilik garantisini geçersiz kıldığını sorun.
Sebep 5: Devir Teslimden Sonra Hücrenin Sahibi Kimse Kalmadı
Devreye alma mühendisleri ayrılır. Altı ay sonra bir servo ünitesi arızalanır veya yeni bir parça numarası gelir ve programın düzenlenmesi gerekir; işte o zaman soru şu olur: Bunu kim yapar? Birçok tesiste cevap şudur: Kimse yapmaz.
Bunun iki sebebi var. Birincisi, operatör ve bakım eğitimlerinin devreye alma haftasında planlanması; bu sırada hücre hala hata ayıklama aşamasında ve eğitime ihtiyaç duyan kişiler tesisin geri kalanını işletmekle meşgul oluyor. Eğitim veriliyor, onaylanıyor ve neredeyse hiçbir şey kalıcı olmuyor. İkincisi ise yedek parçalar ve destek hiçbir zaman belirtilmemiş, sadece varsayılmış.
Sınır ötesi destek konusunu açıkça belirtmekte fayda var, çünkü ithal otomasyonun yerli tedarike göre gerçekten yetersiz kaldığı nokta burasıdır. Yedek parçalar genellikle üretim sorunundan önce gümrük ve evrak işi sorunudur: İki günde sevk edilen bir kontrol kartı, gümrükte iki hafta bekleyebilir ve iki hafta boyunca çalışmayan bir hücre, parçanın maliyetinden çok daha fazlasına mal olur. Zaman dilimleri de durumu daha da kötüleştirir. Avrupa veya Amerika'da sabah saatlerinde meydana gelen bir arıza, Asya'daki bir tedarikçiye günün sonunda ulaşır; bu da iki saat sürmesi gereken bir teşhis görüşmesini iki günlük bir iletişime dönüştürür.
İmza atmadan önce şunlardan kaçının: Orijinal siparişin bir parçası olarak, arıza meydana geldiğinde sipariş vermek yerine, tesisinizde bulundurulacak kritik yedek parça kiti konusunda pazarlık yapın, adı belirtilmiş yerel destek ekibiyle (e-posta adresi değil) yazılı bir yanıt süresi taahhüdü alın ve operatörlerin gerçek soruları olduğunda, üretim başlangıcından iki ila dört hafta sonra ayrı bir ücretli eğitim oturumu planlayın.
Beş Nedene Genel Bakış
| Arıza nedeni | Erken uyarı sinyali | Sözleşmeyi imzalamadan önce tedarikçiye sorulacak soru |
|---|---|---|
| EOAT aksesuar olarak ele alındı | Gripper, tek bir fiyatlandırılmamış kalemdir veya "numune bekleniyor" şeklindedir. | EOAT'nin teslim süresi ve fiyatı ayrı bir teslimat olarak nedir ve ilk kalıp parçayı tutmazsa ikinci revizyonun masrafını kim karşılar? |
| Teknik özellikler sayfasındaki çevrim süresi | Verim, robotun hareket saniyesi cinsinden belirtilmiştir, herhangi bir kabul testi tanımlanmamıştır. | Sözleşmede belirtilen test koşulları çerçevesinde, kesintisiz çalışma süresince hücre sınırında saat başına parça sayısını garanti edecek misiniz? |
| Yüksek hacimli tasarımlarda çok çeşitli işler | Geri ödeme modeli, tek parça ve yüksek kullanım oranını varsayar. | Bu iki belirli parça numarası arasındaki geçiş süresi nedir ve bu süre yatırım getirisi (ROI) hesaplamanızda yer alıyor mu? |
| Hücrenin etrafındaki bitki henüz hazır değil. | Yazılı bir saha hazırlık şartnamesi yok; risk değerlendirmesinin sorumluluğu belirsiz. | Hücre hangi gelen parça toleransını, hava hacmini ve gücü varsayıyor ve ISO 10218-2 risk değerlendirmesinden kim sorumlu? |
| Devir teslimden sonra mülkiyet hakkı kalmaz. | Devreye alma haftasına entegre edilmiş eğitim; yedek parça listesi yok. | Önerilen yerinde yedek parça kitinde neler var, yerel müdahale taahhüdünüz nedir ve üretim başladıktan sonra eğitim planlanabilir mi? |
Çinli Tedarikçilerin Gerçekten Daha Kötü Olduğu Alanlar Nelerdir?
Çin'den tedarik sağlayan alıcılar—ki bu Uluslararası Robotik Federasyonu'nun Dünya Robotik Raporu Dünyanın en büyük endüstriyel robot pazarı olarak tanımlanan ülkelerde genellikle avantajlar listelenir, dezavantajlar listelenmez; bu da avantajlara inanmayı zorlaştırır. Dürüst versiyon daha faydalıdır.
Zorlu koşullarda mutlak doğruluk. Kaynak, paletleme, makine besleme ve taşıma işlerinin büyük çoğunluğu için, Çin yapımı kollar, aynı yük sınıfındaki yerleşik Japon ve Avrupa markalarıyla tamamen yeterli ve karşılaştırılabilir tekrarlanabilirlik değerlerine sahiptir. Hassasiyet aralığının en üstünde, özellikle öğretilen noktalar yerine çevrimdışı programlanmış yollar için kalibre edilmiş mutlak doğruluk gerektiren uygulamalarda, yerleşik markalar kalibrasyon aletleri ve uzun vadeli termal kararlılık konusunda hala bir avantaja sahiptir. Uygulamanız bu aralıkta yer alıyorsa, satın alma kararınızı bu belirlemelidir.
Dokümantasyon kalitesi. İngilizceye çevrilmiş kılavuzların kalitesi değişkenlik gösteriyor ve bu fark, kol kılavuzundan kontrol cihazının hata kodu referansına ve alan veri yolu yapılandırma notlarına doğru ilerledikçe daha da açılıyor. Bakım personeli bunu herkesten önce hissediyor. Sipariş vermeden önce, siparişten sonra değil, İngilizce servis dokümanlarının tamamını görmek istemek faydalı olacaktır.
Zaman dilimi ve iletişim sorunları. Gerçek bir sorun ve iyi niyetlerle çözülemez. Belirli bir destek sorumlusu, kararlaştırılmış günlük bir örtüşme aralığı ve tek bir çözüm yoluyla yönetilebilir, ancak sekiz saatlik bir zaman diliminde aynı saat içinde yanıt bekleyen bir alıcı hayal kırıklığına uğrayacaktır.
Yedek parça tedarik süresi. Yukarıda tartışıldığı gibi, bu listedeki en önemli madde ve planlamayla en çok iyileştirilebilecek olan da budur: Sipariş sırasında belirtilen yerinde yedek parça kiti, iki haftalık bir kesintiyi iki saatlik bir kesintiye dönüştürür.
Yeniden satış ve kalan değer. İkinci el piyasaları, yerleşik markaları daha yüksek fiyatlandırıyor. Eğer beş yıllık bir çıkış planı veya varlık teminatlı finansman finans ekibiniz için önemliyse, bu indirim gerçektir ve modelde yer almalıdır.
Bunların hiçbiri Çin'den tedarik etmeye karşı bir argüman sunmuyor. Aksine, bu unsurların fiyatlandırmaya dahil edilmesi gerektiğini savunuyorlar. Yedek parçaları, dokümantasyonu, yanıt taahhütlerini ve yerel desteği orijinal satın alma siparişine dahil eden bir alıcı, genellikle yalnızca makine fiyatlarını karşılaştıran ve bu kalemleri daha sonra perakende olarak keşfeden bir alıcıya göre daha düşük toplam sahip olma maliyetine sahip olur.
Bu durum alıcıyı nerede bırakıyor?
Bu listedeki her bir neden, teknolojik bir sorun değil, kapsam belirleme sorunudur ve bunların her birini bir devreye alma haftasından ziyade bir şartnamede düzeltmek daha ucuzdur. Başarılı projelerdeki model dikkat çekici değildir: Gerçek parçalara göre tasarlanmış EOAT (Son İşlem Testi), hücre sınırında verimliliğin garanti edilmesi, geçiş süresinin bir tasarım hedefi olarak ele alınması, yazılı bir saha hazırlık şartnamesi ve destek şartlarının ilk arızadan sonra değil, satın alma siparişinden önce müzakere edilmesi.
2018'in sonlarında kurulan Chengdu merkezli robotik üreticisi ve entegratörü EVST (EVS TECH CO., LTD), 100'den fazla ülkede otomasyon projeleri yürütüyor ve bu tutarlı model sayesinde teslimat ekibimiz artık bu beş maddeyi isteğe bağlı ekstralar yerine kapsam aşamaları olarak ele alıyor. Bir şartname üzerinde çalışan ve aletler, verimlilik varsayımları veya destek koşulları hakkında ikinci bir görüş almak isteyen alıcılar, ekibimize şu yollarla ulaşabilirler: evsrobot.com.
Sıkça Sorulan Sorular
Robot sorunsuz çalışsa bile otomasyon projeleri neden başarısız olur?
Çünkü çalışan bir robot, çalışan bir hücre anlamına gelmez. Teslimat sonrası sık karşılaşılan arızalar arasında, eksik parça bilgisine göre çok geç tasarlanan robot kolu ucu ekipmanları, tam istasyon çevrim süresi yerine robot hareket süresinden hesaplanan verimlilik, yüksek çeşitlilikteki tesislerde iş planını geçersiz kılan geçiş süresi, gelen parça çeşitliliği ve tesisin hazırlıklı olmadığı güvenlik veya yardımcı ekipman açıkları ve entegratör ayrıldıktan sonra bakım, yedek parça ve yeniden programlamanın tanımlanmış bir sahipliğinin olmaması yer almaktadır.
Robotun teslimatından sonra devreye alınması ne kadar sürer?
Çoğu ilk kez satın alan kişinin planladığından daha uzun sürer. Mekanik kurulum hızlıdır, ancak gerçek parçalara karşı alet hata ayıklaması, program ayarlaması, güvenlik doğrulaması ve kabul testleri zaman çizelgesini belirler ve yalnızca kol ucundaki aletlerin tasarımı ve üretimi genellikle dört ila sekiz hafta sürer, ayrıca üretim parçalarıyla uyumlu hale geldikten sonra en az bir revizyon daha gerektirir. Tedarikçiden tek bir devreye alma satırı yerine kurulum, alet, programlama, güvenlik doğrulaması ve kabul testine göre ayrılmış bir zaman çizelgesi isteyin.
Robot tedarikçisiyle sözleşme imzalamadan önce hangi soruları sormalıyım?
En çok önem taşıyan beş soru şunlardır: ayrı bir teslimat olarak kol ucu aletlerinin fiyatlandırılmış teslim süresi nedir; tanımlanmış kabul koşulları altında hücre sınırında saat başına parça garantisi veriyor musunuz; mevcut karışımımdaki iki belirli parça numarası arasındaki geçiş süresi nedir; hücre hangi saha hazırlık koşullarını varsayıyor ve ISO 10218-2 risk değerlendirmesinin sahibi kimdir; ve siparişle birlikte hangi yedek parça kiti, belirtilen yerel destek iletişim kişisi ve yanıt süresi geliyor?
Çin'den endüstriyel robot satın almak riskli mi?
Riskler genel olmaktan ziyade spesifik ve yönetilebilir niteliktedir. Ana akım kaynak, paletleme ve taşıma uygulamalarında donanım kalitesi ve tekrarlanabilirliği, aynı yük sınıfındaki yerleşik markalarla büyük ölçüde karşılaştırılabilir düzeydedir. Gerçek eksiklikler ise İngilizce servis dokümantasyonunun kalitesi, yedek parça gümrük teslim süresi, zaman dilimi tepki sürtüşmesi, hassasiyet aralığının en zorlu ucunda mutlak doğruluk ve daha düşük ikinci el piyasa satış değeridir. Bunların her biri satın alma sırasında fiyatlandırılabilir veya sözleşme ile çözülebilir; bu da üretim hattında bir duraklama sırasında keşfedilmesinden çok daha ucuzdur.
Robot hücresinin güvenliğinden kim sorumludur, robot üreticisi mi yoksa entegratör mü?
ISO 10218-2:2025 standardına göre, hücre seviyesindeki risk değerlendirmesi ve güvenlik önlemleri, robot üreticisinin değil, sistem entegratörünün sorumluluğundadır. Robot kolu bir bileşendir; çitler, kilitlemeler, alan tarayıcıları, güvenlik mantığı ve belgelenmiş risk değerlendirmesi, hücreyi entegre eden kişiye aittir. İşbirlikçi uygulamalar için, ISO/TS 15066'da açıklanan kuvvet ve basınç limitleri, çıplak kol ile değil, takılı olan gerçek alet ve iş parçası ile doğrulanmalıdır.
Çeşitli ürün yelpazesine sahip, düşük hacimli bir işletme otomasyona geçmeli mi?
Genellikle evet, ancak farklı bir tasarım hedefiyle. Yüksek çeşitlilikteki üretim tesislerinde, çevrim saniyeleri yerine dakika cinsinden geçiş süreleri esas alınmalıdır; bu da tasarımı tekrarlanabilir referans noktalarına sahip hızlı değiştirme takımlarına, sıfır noktası sabitleme sistemlerine, parça ailesine göre organize edilmiş program kütüphanelerine ve genellikle sabit çitli bir hücre yerine yeniden konuşlandırılabilir işbirlikçi bir robota doğru yönlendirir. Tek parça kullanımına dayalı bir geri ödeme modeli, 40 farklı parça numarası içeren bir karışımla karşılaştığında geçerliliğini yitirecektir.
Önemli Noktalar
- Otomasyon projeleri nadiren robot donanımında başarısız olur. Başarısızlık, teslim edilen bir kol ile çalışan bir hücre arasındaki boşlukta yaşanır ve bu boşluk, sözleşme imzalanmadan önce görülebilen bir kapsam belirleme problemidir.
- Kol ucuna takılan takımlar, aksesuar değil, özel bir makine tasarımı projesidir. Ayrı olarak fiyatlandırın, ayrı olarak planlayın, gerçek üretim örnekleri gönderin ve ikinci revizyonun masraflarını kimin karşılayacağı konusunda önceden anlaşın.
- Yazılı kabul koşulları altında, hücre sınırında saatte parça sayısı olarak garanti edilen verimlilik konusunda ısrar edin. Veri sayfasındaki robot hareket saniyeleri, verimlilik taahhüdü olarak kabul edilemez.
- Çeşitli parçaların üretildiği tesislerde, tasarım hedefi çevrim süresi değil, geçiş süresidir. Tedarikçiye gerçek parça çeşitliliğinizi bildirin ve belirtilen geçiş süresinin geri ödeme modelinde yer aldığını kontrol edin.
- ISO 10218-2:2025 standardına göre, hücre düzeyindeki risk değerlendirmesi ve güvenlik önlemleri sistem entegratörüne aittir ve teslim edilen bir robot kolu tek başına asla uyumlu bir hücre değildir.
- Yerinde yedek parça kiti, yerel destek sorumlusu, müdahale taahhüdü ve devreye alma sonrası eğitim gibi maddeleri orijinal satın alma siparişine dahil edin. Bunların dördü de daha sonra, bir durdurma sırasında satın alındığında daha pahalıya mal olur.
Yazar Hakkında: EVST Yayın Kurulu, ilk veya sonraki robot hücrelerini belirleyen mühendislik ve operasyon ekipleri için endüstriyel otomasyon hakkında yazılar yazmaktadır. EVST, merkezi Chengdu'da bulunan, 100'den fazla ülkede otomasyon projeleri yürüten, IATF16949 otomotiv sınıfı sertifikasına ve ürün yelpazesi genelinde CE / SGS / TUV üçüncü taraf sertifikasına sahip bir robot üreticisi ve entegratörüdür.
Yazar: EVST Yayın Kurulu
Tarafından gözden geçirildi: EVST Yayın Kurulu
Son güncelleme:
Yöntem: EVST Beş Nedenli Teslimat Sonrası Değerlendirme Testi — bir robot hücresinin kapsamını belirlemek için alıcı tarafında kullanılan bir planlama aracıdır; kabul testi veya sistem entegratörünün risk değerlendirmesinin yerine geçmez.
Editör politikası · Düzeltme politikası · Kullanım Şartları