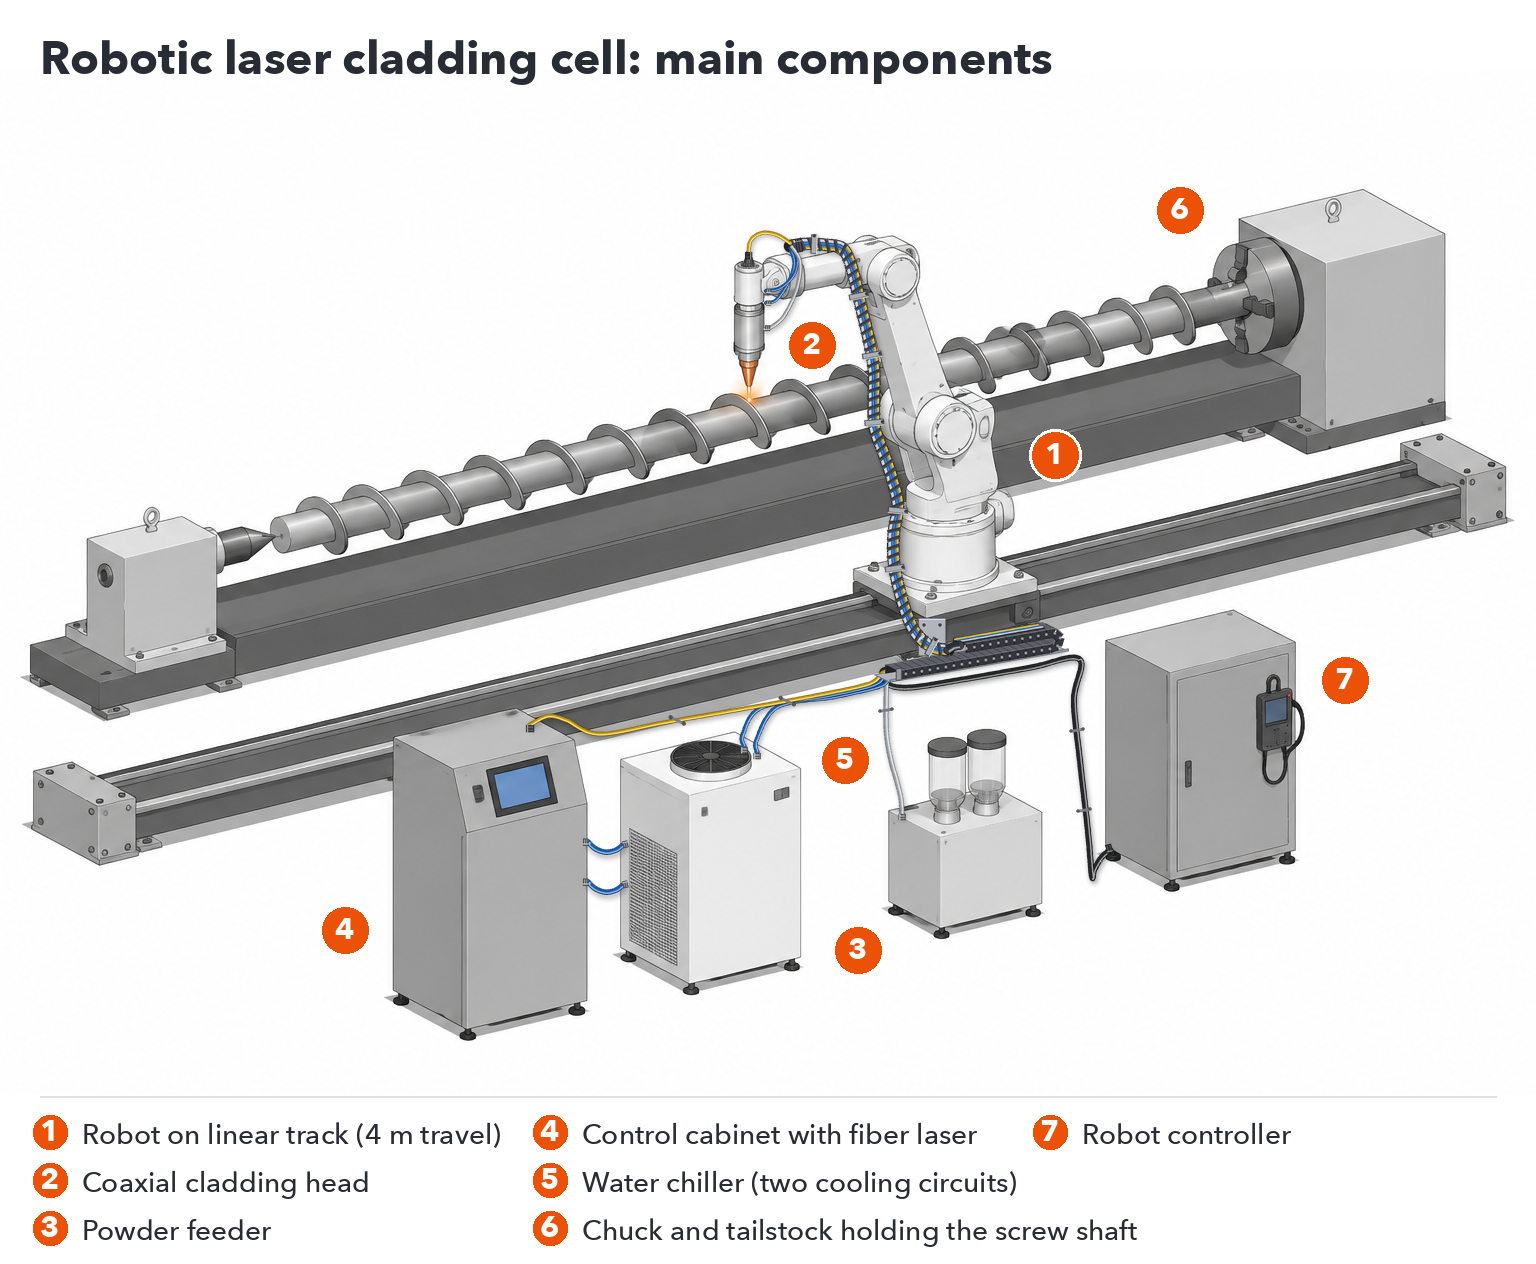
Robotik lazer kaplama sistemi altı ana parçadan oluşur: altı eksenli bir endüstriyel robot, koaksiyel toz beslemeli bir kaplama başlığı, bir toz besleyici, sürekli fiber lazer, bir su soğutucu ve parçayı yerleştirme yöntemi; genellikle dönen parçalar için bir ayna ve robot için doğrusal bir ray. Robot, lazer ve soğutucu standart endüstriyel bileşenlerdir; kaplama başlığı, toz besleyici ve entegre kontrol kabini ise özellikle kaplama için üretilmiştir.
| Bileşen | Ne yapar | Standart veya dış cephe kaplaması için üretilmiştir |
|---|---|---|
| Altı eksenli endüstriyel robot | Kaplama başlığını programlanmış yol boyunca hareket ettirir. | Standart endüstriyel robot |
| Doğrusal ray | Robotun uzun parçalar boyunca erişim mesafesini artırır; standart hücrede 4 m etkili hareket mesafesi sağlar. | Hücre düzenine göre inşa edilmiştir. |
| Mandren / döner eksen | Dış çap kaplama için milleri, çubukları ve boruları tutar ve döndürür. | Parçaya uygun boyutta |
| Kaplama başlığı | Lazer ışınını odaklayarak tozu eş eksenli olarak erime havuzuna iletir. | Kaplama için üretilmiştir. |
| Toz besleyici | Metrelerce toz, sabit bir hızda başa doğru püskürtülüyor. | Kaplama için üretilmiştir. |
| Fiber lazer kaynağı | Sürekli lazer ışını (1080 nm) sağlar. | Kontrol kabininde bulunan standart lazer kaynağı. |
| Su soğutucu | Hem lazer kaynağını hem de kaplama başlığını soğutur. | Lazer gücüne uygun boyutta standart soğutucu. |
| Kontrol Kabini | Lazer, izleme ve HMI'yı entegre eder; uzaktan teşhis için IoT modülünü içerir. | Kaplama için üretilmiştir. |
Her tesis için hücrenin etrafına lazer güvenlik koruması planlanmaktadır.
Kaplamak istediğiniz yüzeye göre konfigürasyonu seçin. Dış yüzey kaplaması, şaftların, çubukların, boruların ve boru uçlarının dışını kaplar: bir mandren parçayı döndürürken robot başlığı parça boyunca hareket ettirerek sürekli bir spiral şerit döşer. Düz yüzey kaplaması, plakaları ve düz yüzeyleri kaplar: robot, alan kaplanana kadar yan yana, her biri bir öncekinin üzerine gelecek şekilde paralel şeritler döşer. Mandren ve düz çalışma alanı yerleşim planına dahil edildiği sürece, her ikisi için de tek bir hücre kurulabilir.
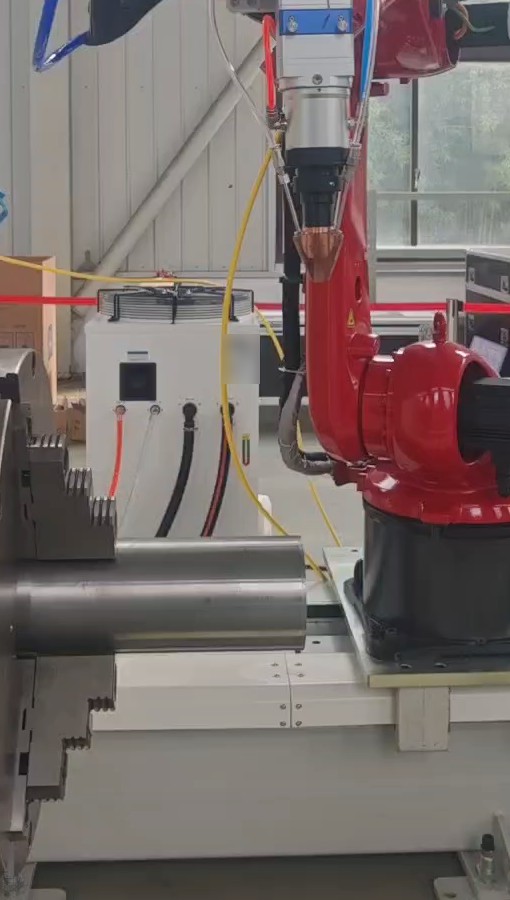
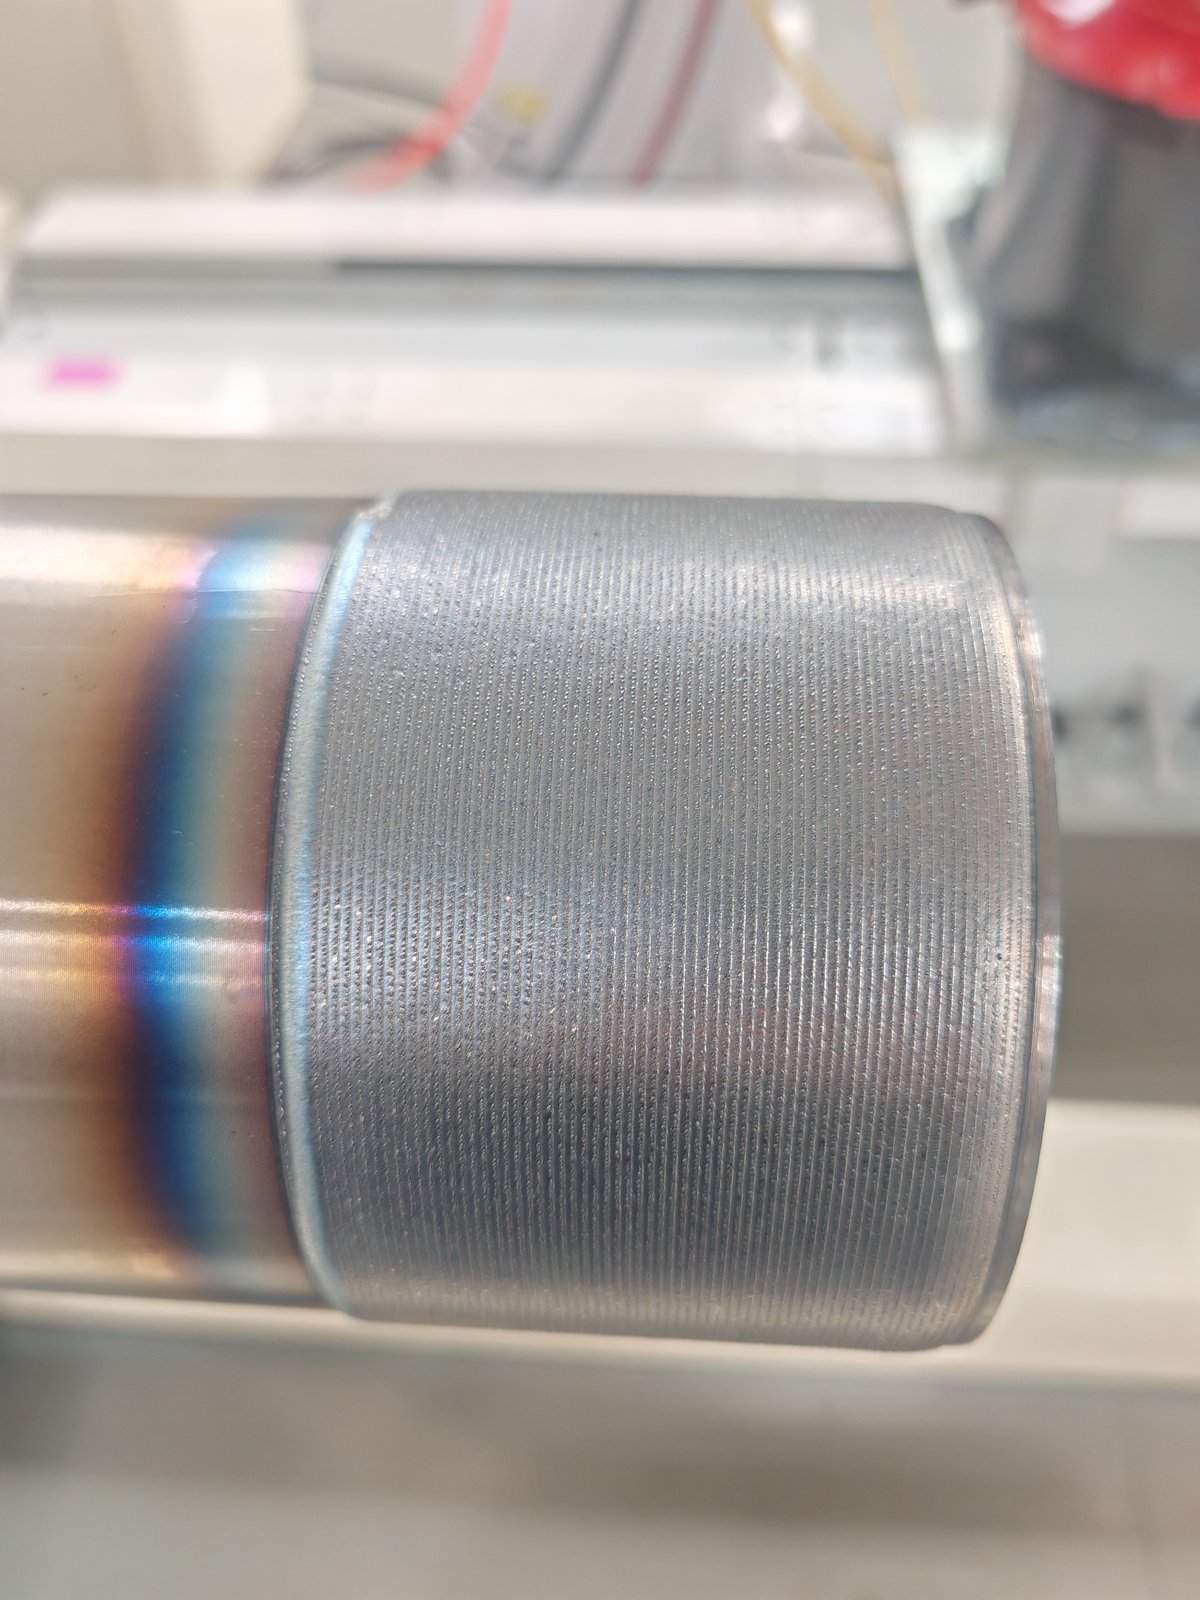
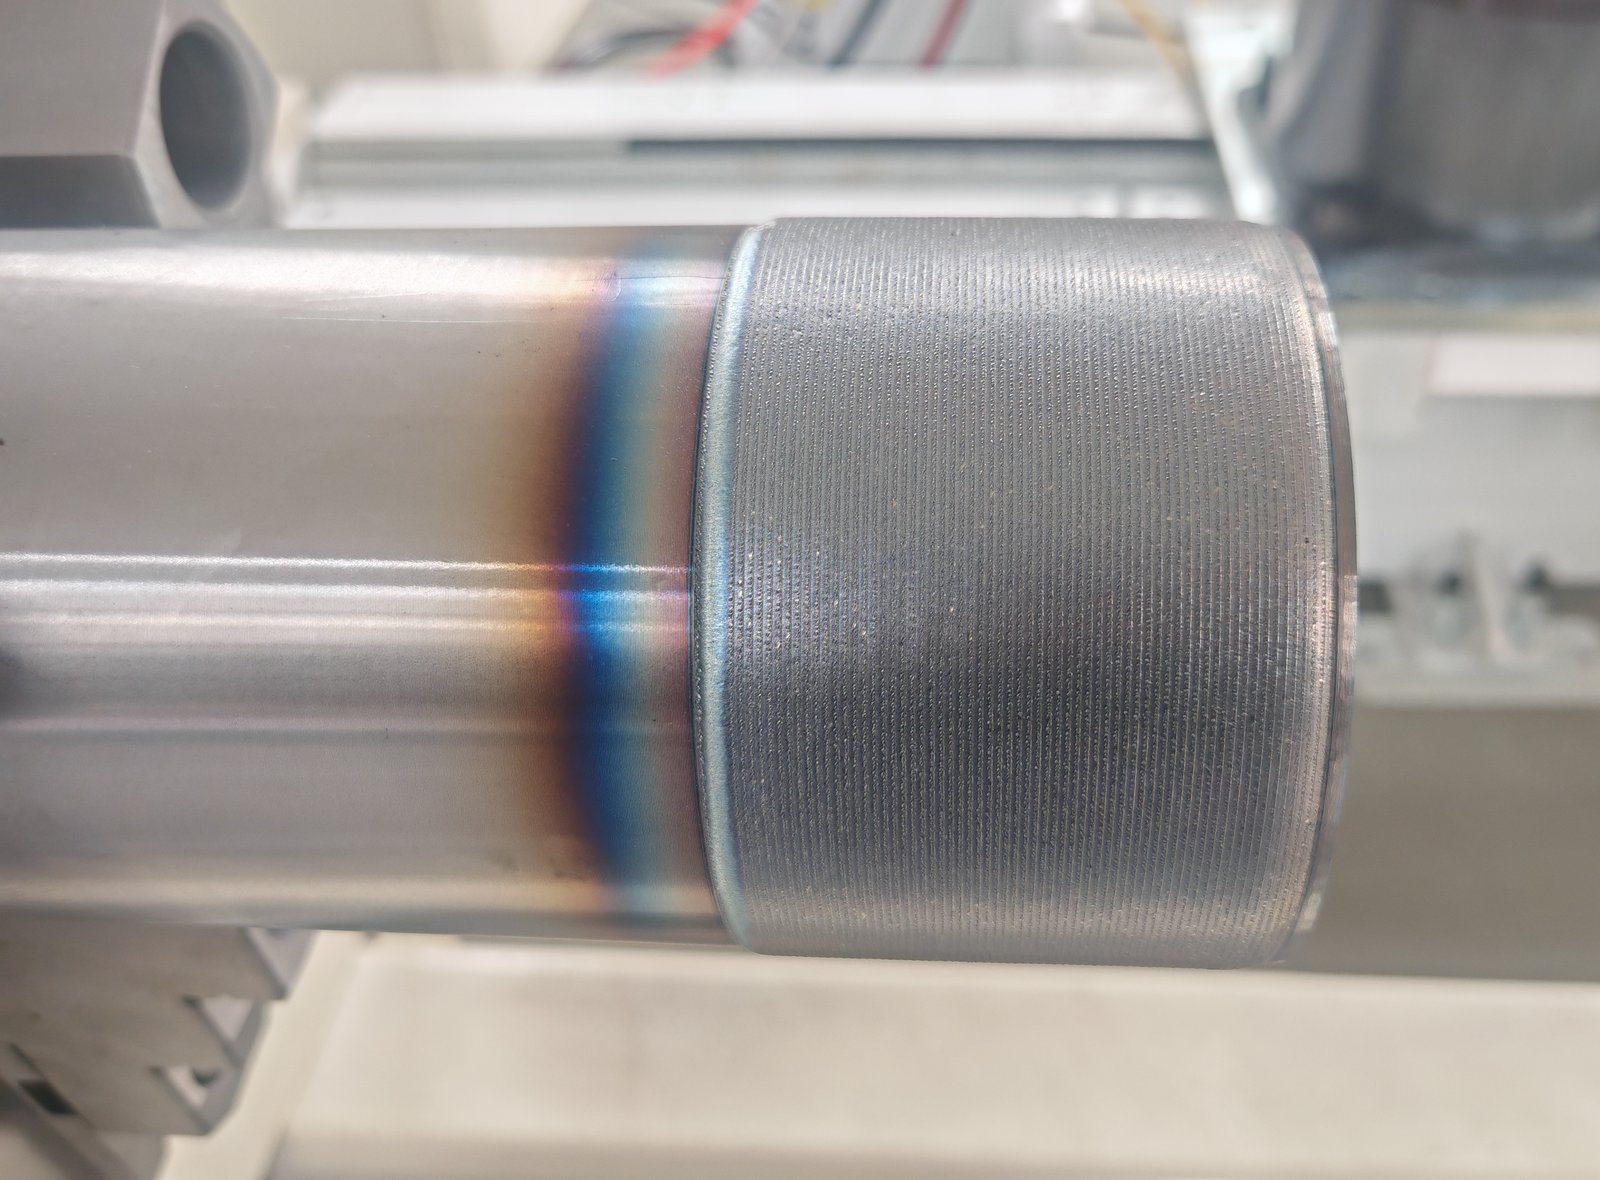
Parça bir aynaya sıkıştırılır ve döndürülür; robot kaplama başlığını yüzey üzerinde tutar ve eksen boyunca hareket eder. Aşağıdaki denemede görülen kaplama bandı uzunluğu boyunca düzgündür ve yanındaki renkli bant, ana metal üzerindeki ısıdan etkilenen bölgedir.
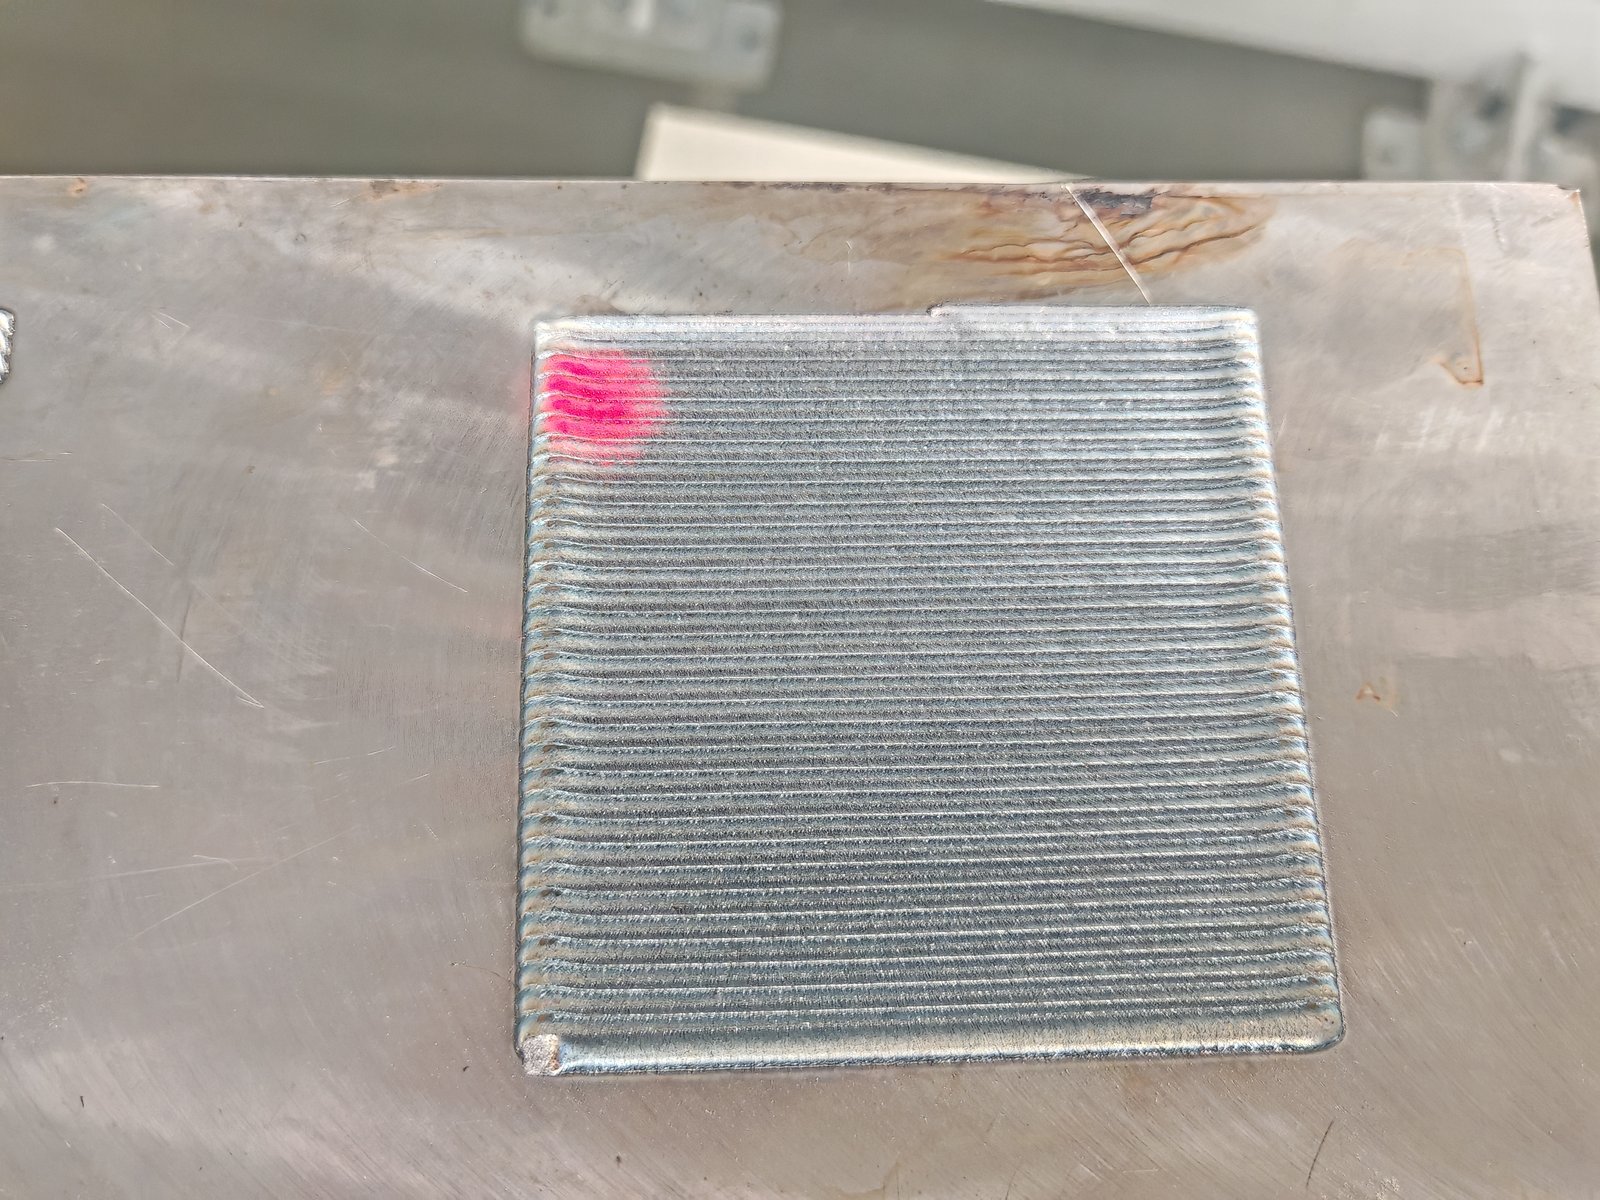
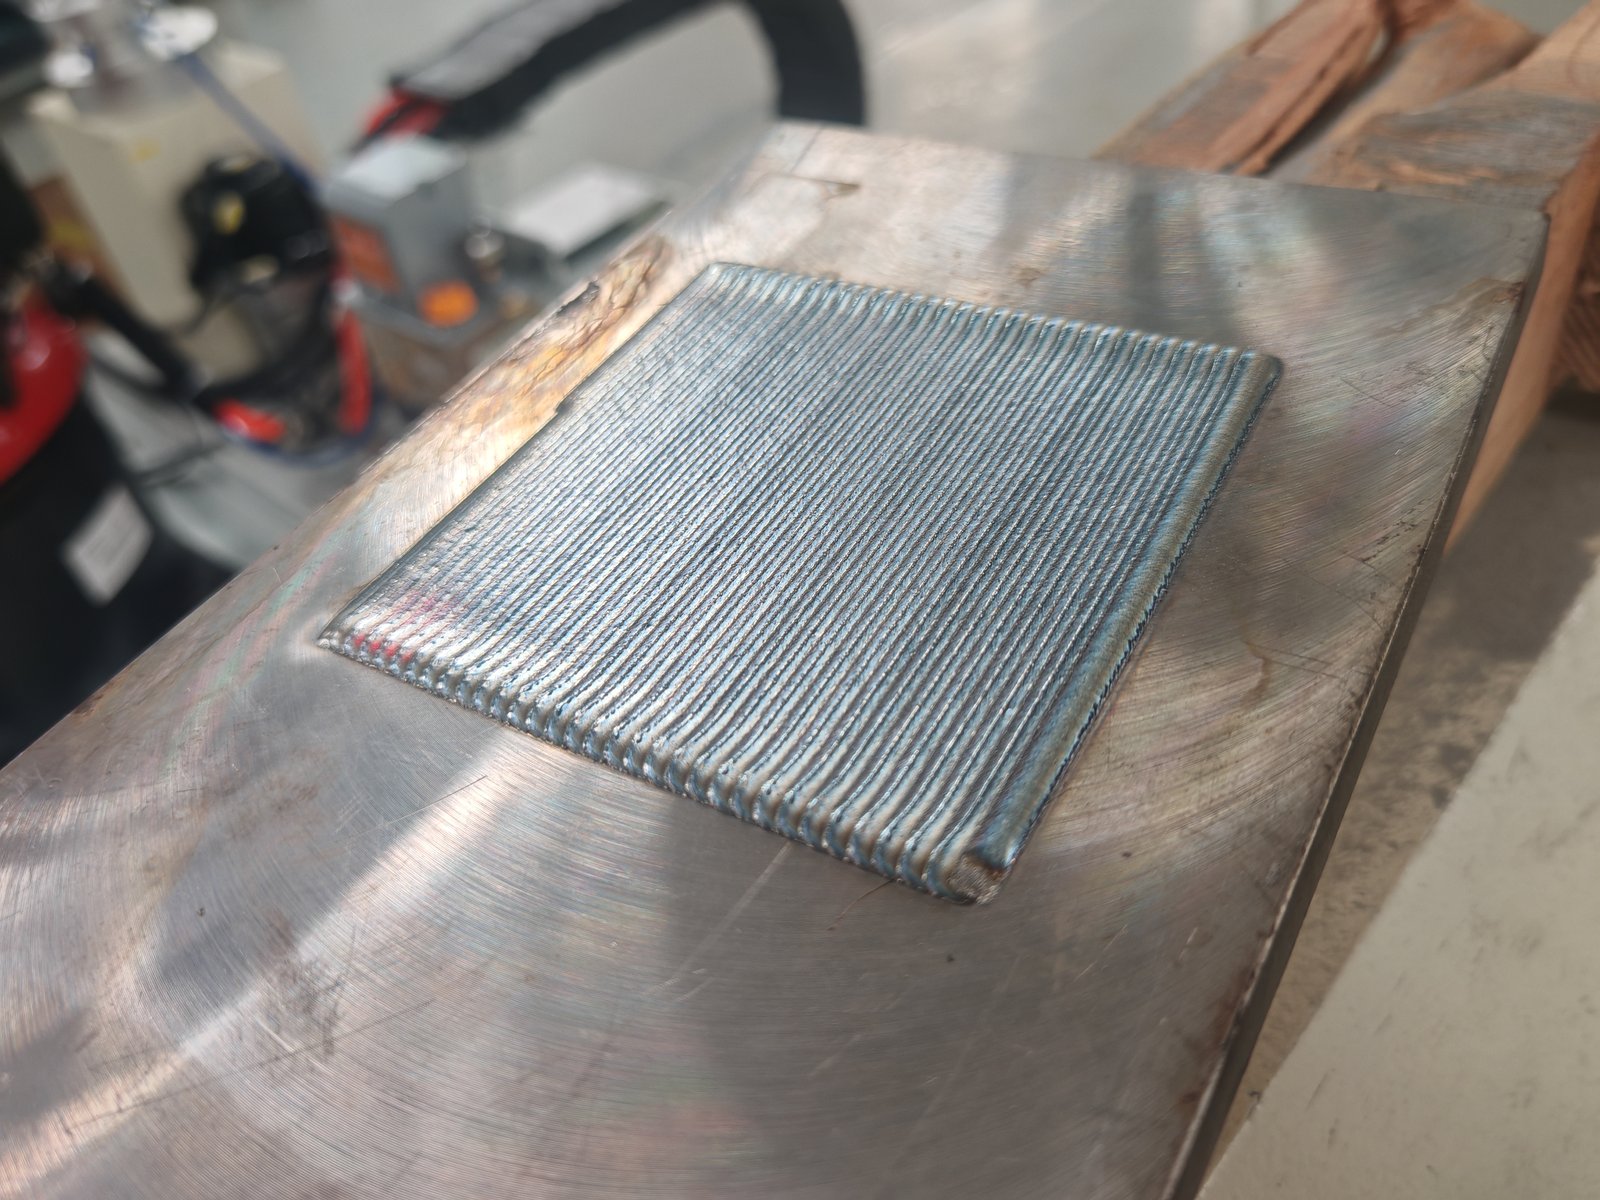
Robot, belirli bir örtüşme ile boncuk boncuk döşeyerek alan boyunca düzgün bir katman oluşturuyor. Aşağıdaki kare deneme alanı, çok geçişli deseni göstermektedir.
Lazer kaplama işleminin nasıl çalıştığı ve ne için kullanıldığı hakkında daha fazla bilgi için lütfen sayfamıza bakın. Lazer kaplama işleminin temelleri ve gösterimi.
İç delikler için, deliğin içine oturan özel bir iç kaplama başlığı gereklidir. Delik açma işlemi genellikle özel bir CNC kaplama makinesinde yapılır; bir sonraki bölüme bakın.
Parçalarınızın şekil ve boyutları değişkenlik gösterdiğinde, hem dış çap hem de düz yüzey işlemesi gerektiğinde veya hücrenin mevcut bir yerleşime uyması gerektiğinde robotik bir hücre seçin. Çalışmalarınızın çoğu hidrolik silindir çubukları veya sabit hacimlerde delikler gibi tek bir parça ailesinden oluştuğunda ve kapalı takım tezgahının sağlamlığına ve sabit kurulumlara ihtiyaç duyduğunuzda özel bir CNC lazer kaplama makinesi seçin.
| Robotik lazer kaplama hücresi | Özel CNC lazer kaplama makinesi | |
|---|---|---|
| En uygun | Karışık parçalar: miller, çubuklar, boru uçları, plakalar, düz yüzeyler; onarım ve küçük partiler | Hacim olarak tek bir parça ailesi: silindir çubukları, kolonlar, delikler |
| Yüzeyler | Tek bir hücrede dış çap ve düz yüzeyler; robot üzerinde serbest biçimli yollar programlanmıştır. | İçten başlıklı dış çap (OD) veya iç çap (ID) makinesi veya kombine dış çap/iç çap (OD/ID) makinesi |
| Hareket | Robot yolu artı ayna dönüşü ve doğrusal izleme | X/Y/Z eksenleri ve döner mil; 0.01 mm / 0.01° çözünürlük ve tekrarlanabilirlik. |
| Parça boyutu | Her proje için mandren, ray hareketi ve robot erişim mesafesi ayarlanır. | Dış çap (OD) makinesi: Ø630 mm × 3,000 mm'ye kadar, 2 ton. İç çap (ID) makinesi: Ø180 mm (Ø100 mm opsiyonel) ila Ø500 mm arası delikler, 2,500 mm'ye kadar uzunluk, 2 ton. Kombine dış çap/iç çap (OD/ID) makinesi: Dış çap Ø1,000 mm'ye kadar, uzunluk 5,000 mm veya daha fazla. |
| Düzen | Sabit istasyon, tesise uyacak şekilde düzenlenmiş açık yerleşim. | Kendi ayak izine sahip kapalı makine |
Özel bir makine daha uygun olduğunda
Eğer işiniz bu durumlardan birine giriyorsa, fiyat teklifi isterken parça ailesini bize bildirin; EVST, robotik hücreyle birlikte özel bir makine konfigürasyonunu inceleyecektir.
Tel değil, toz. Sistem, tozu eş eksenli olarak besler: nozul, ışın demetini çevreler, böylece toz erime havuzuna her yönden eşit olarak ulaşır. Bu, robotun bir yol boyunca serbestçe yön değiştirmesini sağlar. Standart konfigürasyon toz beslemelidir; tel besleme bunun bir parçası değildir.
Yüksek hızlı veya geniş bantlı kafa, overdrive (OD) çalışmaları için. Her ikisi de dış çap kaplama için sunulmaktadır. 1.2 mm'lik kaplama katmanı için özel dış çap makine konfigürasyonundan alınan referans rakamlar:
| kafa tipi | Metrekare başına kaplama süresi (1.2 mm katman) | Toz kullanımı |
|---|---|---|
| Yüksek hızlı kaplama başlığı | 2–2.5 h/m² | 85-90% |
| Geniş bantlı kaplama başlığı | 1.5–3 h/m² | % 95 veya daha fazla |
| İçten delikli kafa (ID) | 3 h/m² | 85-90% |
| Kör delikli kafa (ID) | 3.5 h/m² | 85-90% |
Geniş bantlı başlık daha az toz israfına neden olur; yüksek hızlı başlık daha dar bir zaman aralığında çalışır. Toz, ana işletme maliyeti olduğundan (aşağıya bakınız), başlıkları karşılaştırırken toz kullanım verimliliği hız kadar önemlidir.
Toz besleyici. Teslim ettiğimiz hücrelerdeki toz besleyiciler, pnömatik (taşıyıcı gazlı) veya yerçekimiyle çalışan, servo tahrikli, 5 ila 100 g/dak arasında sürekli ayarlanabilen ve ±%3 besleme kararlılığına sahip ünitelerdir.
Lazer gücü. Geliştirdiğimiz sistemler, 1080 nm dalga boyunda, %10 ile %100 arasında ayarlanabilen, 6 kW ile 12 kW arasında sürekli fiber lazerler kullanmaktadır. Daha yüksek güç, kaplama hızını ve saatte kaplanan alanı artırır. Nihai lazer gücü ve besleyici kurulumu, parçalarınıza, kaplama gereksiniminize ve çıktı hedefinize göre her proje için seçilir ve kaplama denemesinde onaylanır.
EVST'nin sorduğu ilk soru, yüzeyin aşınma mı yoksa korozyon mu nedeniyle hasar gördüğüdür. Bu seçim, kaplama tozunu belirler ve işlem parametreleri de buna göre şekillenir. Contalara sürtünerek aşınan bir çubuk ve deniz suyunda korozyona uğrayan bir parça, aynı makinede bile farklı tozlar ve farklı ayarlar gerektirir. Bize parçanın sadece çizimini değil, kullanım sırasında nasıl hasar gördüğünü de anlatın.
Lazer kaplama işlemi uzun süreler boyunca yüksek güçte çalışır ve bu enerjinin büyük bir kısmı ısıya dönüşür. Bu nedenle soğutucu iki soğutma görevi üstlenir: biri lazer kaynağı için, diğeri ise robot bileğindeki kaplama başlığı için. Sıcaklık kontrolü, kararlı çıktı için kritik öneme sahiptir ve soğutucu lazer gücüne göre boyutlandırılır; lazer gücünün izin verdiği durumlarda daha küçük soğutucu boyutları da mevcuttur.
Fiber lazer soğutma suyu genellikle 22 °C civarında tutulur. Lazerin etrafındaki hava yeterince sıcak ve nemliyse ve çiğlenme noktası su sıcaklığının üzerine çıkarsa, lazerin içinde nem yoğunlaşır. Nemli iklimlerde, lazer kabini için bir klima veya nem alma cihazı planlayın.
Lens veya koruyucu pencere üzerindeki toz, lazer enerjisini emer ve optikleri yakarak kaplama başlığını veya lazer çıkışını hasar verebilir. Bu nedenle lazer kaplama ekipmanının yapımı, geleneksel kaynak ekipmanına göre daha zordur: optik yol, tozsuz bir odada monte edilir ve toz ve kirden korunacak şekilde sızdırmaz hale getirilir.
Ekipman tek seferlik bir satın alımdır; toz her vardiyada tüketilir. İki makine iki günde onlarca kilogram toz kullanabilir ve düzenli kullanıcılar tonlarca toz satın alırlar. Hücrenin ömrü boyunca toz, en büyük maliyet kalemlerinden biri haline gelir. Sistemleri karşılaştırırken, sadece makine fiyatını değil, toz kullanımını ve toz tedarikini de karşılaştırın. EVST, uygulamaya uygun kaplama tozu tedarik eder.
Lazer kaplama ekipmanları, kaynak ekipmanlarına göre daha hassastır: yanlış kullanım lazer kaynağına veya kaplama başlığına zarar verebilir. İşlemi bilmek donanımdan daha önemlidir; bu nedenle EVST, yalnızca uzaktan eğitime güvenmek yerine yerinde eğitim de sunmaktadır (aşağıya bakınız).
Robotik lazer kaplama hücresinin çalışma aralığı dört şeye bağlıdır: parçayı tutan ayna veya döner eksen, robotu üzerinde taşıyan doğrusal ray, robotun erişim mesafesi ve düz parçalar için taban alanı. EVST bunların her birini en büyük parçanıza göre boyutlandırır, bu nedenle aşağıdaki sınırların çoğu sabit değil, projeye özel olarak yapılandırılır.
| Çalışma aralığı öğesi | Robotik lazer kaplama hücresi |
|---|---|
| Maksimum parça çapı (dış kaplama) | Proje bazında yapılandırılır: aynaya ve robotun erişim mesafesine göre ayarlanır. |
| Maksimum kaplama uzunluğu | Proje bazında yapılandırılır: robot, doğrusal ray üzerinde parça boyunca hareket eder. |
| Doğrusal raylı seyahat | 4 m etkili hareket mesafesi (standart hücre) |
| Maksimum parça ağırlığı | Proje bazında yapılandırılır: ayna ve döner eksen derecelendirmesine göre ayarlanır. |
| atmak | Mil, çubuk ve borular için döner eksenli üç çeneli ayna; boyut projeye göre yapılandırılır. |
| Döner eksen / konumlandırıcı yükü | Proje bazında yapılandırılmıştır. |
| Düz parçalar | Proje bazında yapılandırılır: robotun erişim mesafesine, ray üzerinde hareket mesafesine ve yerleşim planındaki çalışma alanına göre ayarlanır. |
| Referans: özel OD kaplama makinesi | Ø630 mm × 3,000 mm kaplama uzunluğuna kadar, 2 ton |
Hücrenin boyutunu belirlemek için en büyük çapı, kaplanacak uzunluğu, en ağır parçanın ağırlığını ve ağırlık merkezini ve varsa düz kısımların boyutlarını gönderin.
| + | Teknik Özellikler (bugüne kadar oluşturulan konfigürasyonlar) |
|---|---|
| hücre tipi | Tesisin yerleşim planına uyacak şekilde düzenlenmiş, hareketli platformu olmayan, sabit istasyonlu robotik lazer kaplama hücresi. |
| Konfigürasyonlar | OD kaplama (mandren döndürme); düz yüzeyli çok geçişli kaplama |
| Robot | Altı eksenli endüstriyel robot; kaplama başlığı ve parça için seçilen yük kapasitesi ve erişim mesafesi. |
| Doğrusal ray | 4 m etkili hareket mesafesi (standart hücre) |
| Lazer kaynağı | Sürekli fiber lazer, 1080 nm; bugüne kadar üretilen sistemlerde 6–12 kW; güç %10–100 arasında ayarlanabilir; QBH fiber çıkışı; su soğutmalı; 380 V giriş; uzaktan ve yerel kontrol |
| Kaplama başlığı | Koaksiyel toz besleme başlığı; dış çap işleme için yüksek hızlı veya geniş bantlı başlık. |
| Toz besleyici | Pnömatik (taşıyıcı gaz) veya yerçekimi ile; servo tahrik; teslim edilen hücrelerde 5–100 g/dk sürekli ayarlanabilir; besleme kararlılığı ±%3 |
| Soğutma | Lazer gücüne uygun boyutta su soğutucu; lazer kaynağını ve kaplama başlığını soğutur. |
| Control | Lazer kaynağı ve izleme sistemine sahip entegre kontrol paneli; dokunmatik ekranlı HMI |
| Uzaktan tanı | HMI ve işletim verilerinin uzaktan görüntülenmesi için IoT modülü; ihtiyaç duyulmadığında bağlantısı kesilebilir. |
| lazer alarmları | Ethernet kablosu üzerinden PC yazılımı ile okuma yapın (İngilizce sürümü mevcuttur). |
Bu sayfadaki özellikler, bugüne kadar üretilen konfigürasyonlardan elde edilen tipik değerlerdir; lazer gücü ve toz besleyici kurulumu, hücreniz için projeye göre seçilir. Kaplama hızı, katman kalınlığı, katman kalitesi ve toz kullanımı, parçaya, temel malzemeye, toz ve kaplama gereksinimine bağlıdır ve her proje için bir kaplama denemesinde doğrulanır.
Fabrika kabulü, kurulum ve yerinde devreye alma işlemleri her proje için ayrı ayrı kararlaştırılır ve teklifte belirtilir.
EVST, teslimat sırasında 1-2 günlük yerinde eğitim önermektedir. Bu eğitim, kontrol sisteminin çalıştırılması, aşınmaya ve korozyona dayanıklı çalışma için parametrelerin ayarlanması ve optikleri koruyan rutin kontrolleri kapsamaktadır. Uzaktan eğitim, kendi parçalarınız üzerinde uygulamalı eğitimin yerini tutmaz.
IoT modülü, EVST mühendislerinin dokunmatik ekranı ve işletim verilerini uzaktan görmelerini sağlayarak, dil bariyerini aşsalar bile arızaları hızlı bir şekilde tespit etmelerine yardımcı olur. Modül, uluslararası dolaşım özelliği olmayan bir Çin SIM kartıyla birlikte gönderilir; sistem geldiğinde bunu yerel bir SIM kartla değiştirin veya modülü kendi ağınıza bağlayın.
Üretim verilerinin tesis dışına çıkmasını istemiyorsanız, sistemi SIM kartı çıkarılmış veya IoT modülünün ağ kablosu takılı olmadan çalıştırın. Yalnızca uzaktan teşhis gerektiren bir arıza olduğunda bağlayın ve sonrasında tekrar çıkarın.
Lazer kaynağı alarm verdiğinde, bir bilgisayar Ethernet kablosuyla lazere bağlanarak ve İngilizce sürümü bulunan lazerin teşhis yazılımı açılarak kod okunur. EVST, ekibinizin destek beklemeden arıza kodlarını alabilmesi için bu adımı eğitimde ele almaktadır.
Garanti koşulları teklifte teyit edilmiştir. Yurtdışı tesisler için EVST, yerel değişim için yedek parçaları gönderir ve uzaktan yönlendirme yapar; bu, bir mühendisin zaman dilimleri arasında seyahat etmesini beklemekten daha hızlıdır. Yurtdışı yerinde ziyaretler düzenlenebilir ve seyahat ve servis masrafları sözleşmede önceden kararlaştırılır.
Teslim süresi konfigürasyona bağlıdır ve teklifte teyit edilir; nakliye süresi ise varış noktasına bağlıdır.
Robotik lazer kaplama sistemi için fiyat teklifi beş girdi üzerinden başlar. EVST, bu girdilerle sipariş vermeden önce parçalarınız üzerinde örnek kaplama denemeleri düzenleyebilir.
Robotik lazer kaplama sistemi, endüstriyel bir robotun lazer kaplama başlığını bir parçanın üzerinde hareket ettirerek, metal tozunu yüzeyine eritip yoğun, metalurjik olarak bağlanmış, aşınmaya veya korozyona dayanıklı bir katman oluşturduğu bir hücredir. EVST sistemi, doğrusal bir ray üzerinde altı eksenli bir robotu, koaksiyel bir toz başlığını, sürekli bir fiber lazeri, bir toz besleyiciyi ve bir su soğutucuyu, ayrıca dönen parçalar için bir aynayı bir araya getirir.
Robotik lazer kaplama hücresi, robotu, fiber lazeri, kaplama başlığını, toz besleyiciyi, su soğutucuyu ve parçayı sunmak için bir aynayı veya doğrusal rayı içerir. EVST hücresinde, robot, lazer ve soğutucu standart endüstriyel bileşenlerdir; kaplama başlığı, toz besleyici, entegre kontrol kabini ve hücre tabanı özellikle kaplama için üretilmiştir; ve ayna, ray ve yerleşim, parçalarınıza göre boyutlandırılmıştır. EVST bunları tek bir hücreye entegre eder ve parçalarınız için robot yollarını, işlem parametrelerini ve tozu ayarlar.
Karışık miller, çubuklar, boru uçları ve düz parçalar için robotik hücre daha esnektir: tek bir hücre dış çap ve düz yüzeyleri işleyebilir ve açık bir yerleşime uygundur. Silindir çubukları gibi sabit hacimde tek bir parça ailesi veya silindir delikleri için ise özel bir CNC makinesi daha uygundur.
Bir robotik hücre, aynanın ve düz çalışma alanının yerleşim planına dahil edilmesi durumunda, dış çap ve düz yüzey kaplamasını gerçekleştirebilir. İç delikler için iç kaplama başlığı gereklidir ve genellikle özel bir makinede kaplanır; tam delikli bir başlık, alt kısım kesilmediği sürece silindir tabanında yaklaşık 30 mm'lik bir alanı kaplamasız bırakırken, kör delikli bir başlık tüm derinliği kaplar.
EVST sistemi koaksiyel toz beslemesi kullanır. Meme, tozu ışın etrafına her yönden iletir, böylece robot, tozun erime havuzuna giriş şeklini değiştirmeden bir yol boyunca yön değiştirebilir. Toz ayrıca aşınmaya ve korozyona dayanıklı alaşımlar konusunda geniş bir seçenek sunar. Tel beslemesi standart konfigürasyonun bir parçası değildir.
EVST'nin geliştirdiği sistemler, 6 kW ile 12 kW arasında sürekli fiber lazerler kullanmaktadır. Daha yüksek güç, saatte daha geniş bir alanı kapsar, ancak hücreniz için gereken güç, parça çapı ve uzunluğu, katman kalınlığı ve hedef çıktınız dikkate alınarak proje bazında değerlendirilir ve parçalarınız üzerinde yapılan bir kaplama denemesiyle doğrulanır.
1.2 mm dış çaplı bir katman için, yüksek hızlı bir baskı kafası yaklaşık 2–2.5 h/m²'de %85–90 toz kullanım oranıyla çalışırken, geniş bantlı bir baskı kafası yaklaşık 1.5–3 h/m²'de %95 veya daha fazla toz kullanım oranıyla çalışır. Geniş bantlı baskı kafası daha az toz israf eder, bu da önemlidir çünkü toz, ana işletme maliyetini oluşturur.
En büyük çapı, kaplanacak uzunluğu, en ağır parçanın ağırlığını ve ağırlık merkezini ve varsa düz parçaların boyutlarını belirtin. EVST, aynayı, döner ekseni, doğrusal rayı ve robotun erişim mesafesini bu parçalara göre boyutlandırır; standart hücrenin doğrusal rayı 4 m etkili hareket mesafesine sahiptir ve diğer sınırlar projeye göre yapılandırılır. Referans olarak, özel bir dış çap kaplama makinesi Ø630 mm × 3,000 mm ve 2 t'ye kadar parçaları işleyebilir.
Evet. Kömür madenciliği ekipmanları için hidrolik destek kolonları, krikolar ve silindirler, hem yeni parçalar hem de aşınmış parçaların yeniden üretimi için lazer kaplamanın ana uygulama alanlarından biridir. Çubuklar ve kolonlar dış çapa kaplanır; silindir iç yüzeyleri ise içten kaplama ile kaplanır.
Lazer kaplama, petrol kuyusu boruları, şaftlar ve onarılan veya yeniden üretilen büyük ekipman parçaları da dahil olmak üzere madencilik ekipmanları, enerji üretimi, metalurji, petrokimya ve açık deniz mühendisliği alanlarında kullanılan bileşenlerde uygulanmaktadır. Petrol kuyusu borularının kaplanması için üretim hatları siparişe göre tasarlanabilir.
Satın almadan önce dört şey sorun: Tedarikçi siparişten önce kaplama gereksinimlerinize uygun numune parçaları kaplayacak mı; servis koşullarınıza uygun kaplama tozu tedarik edebilecek mi; operatörlerinizi yerinde eğitecek mi; ve uzaktan teşhis ve yedek parçalar da dahil olmak üzere teslimattan sonra size nasıl destek sağlayacak? EVST bu nedenle ekipmanı, uygun tozu ve proses kurulumunu birlikte tedarik etmektedir.
Teslimat sırasında 1-2 günlük yerinde eğitim planlayın; bu eğitimde kontrol sistemi, aşınma ve korozyon çalışmaları için parametre ayarları ve optik bakım konuları ele alınacaktır. Bundan sonra, IoT modülü EVST mühendislerinin arızaları uzaktan teşhis etmesine olanak tanır; yurt dışındaysanız, gönderilen SIM kart uluslararası dolaşım özelliğine sahip olmadığı için yerel bir SIM kart takın.
Evet. EVST, yerel değişim için yedek parçalar gönderir, uzaktan yönlendirme yapar ve yerel bir SIM kart takıldıktan sonra sistemin IoT modülü aracılığıyla arızaları teşhis eder. Veri güvenliği için, SIM kart veya modülün ağ kablosu normal üretimde bağlantısız kalabilir ve yalnızca uzaktan destek gerektiren bir arıza olduğunda bağlanabilir.
Garanti koşulları ve teslim süresi konfigürasyona bağlıdır ve teklifte teyit edilir. Teslimattan sonra, yurtdışı tesislere gönderilen yedek parçalar ve uzaktan rehberlik yoluyla destek sağlanır; yurtdışı yerinde ziyaretler, seyahat ve hizmet maliyetleri önceden kararlaştırılarak düzenlenir.
Lazer kaplama sisteminin fiyatı, lazer gücüne, kaplama başlığı tiplerine, ayna boyutuna ve doğrusal iz uzunluğuna, hücrenin yalnızca dış çap (OD) mı yoksa dış çap artı düz yüzey işlemesi mi yaptığına, soğutucu boyutuna ve yerinde devreye alma ve eğitime bağlıdır. İşletme maliyetinin büyük kısmı tozdan oluştuğu için, beklenen toz kullanımını da sorun. EVST, parçalarınızı inceledikten sonra proje bazında fiyat teklifi verir; iletişime geçin Çizimler ve kaplama gereksinimi ile birlikte.
Bu sayfadaki tüm rakamlar tipik değerlerdir; gerçek kaplama performansı, her proje için bir kaplama denemesiyle doğrulanır.