
Од Уреднички тим EVST-а · Последње ажурирање: 22. јул 2026.
Пројекти аутоматизације ретко пропадају зато што је робот лош. Зашто пројекти аутоматизације пропадају готово увек је прича након испоруке, а пет узрока покривају већину тога: потцењена опремљеност алатом на крају производног крака, време циклуса преузето из спецификације робота, промена велике количине мешавине, постројење које није било спремно око ћелије и нико није био власник ћелије након примопредаје.
Ово је анализа са стране купца. Ако сте још увек у фази ужег избора, наша контролна листа за процену добављача покрива дужну пажњу добављача; овај чланак наставља тамо где се то завршава.
Зашто пројекти аутоматизације пропадају када је хардвер већ ту
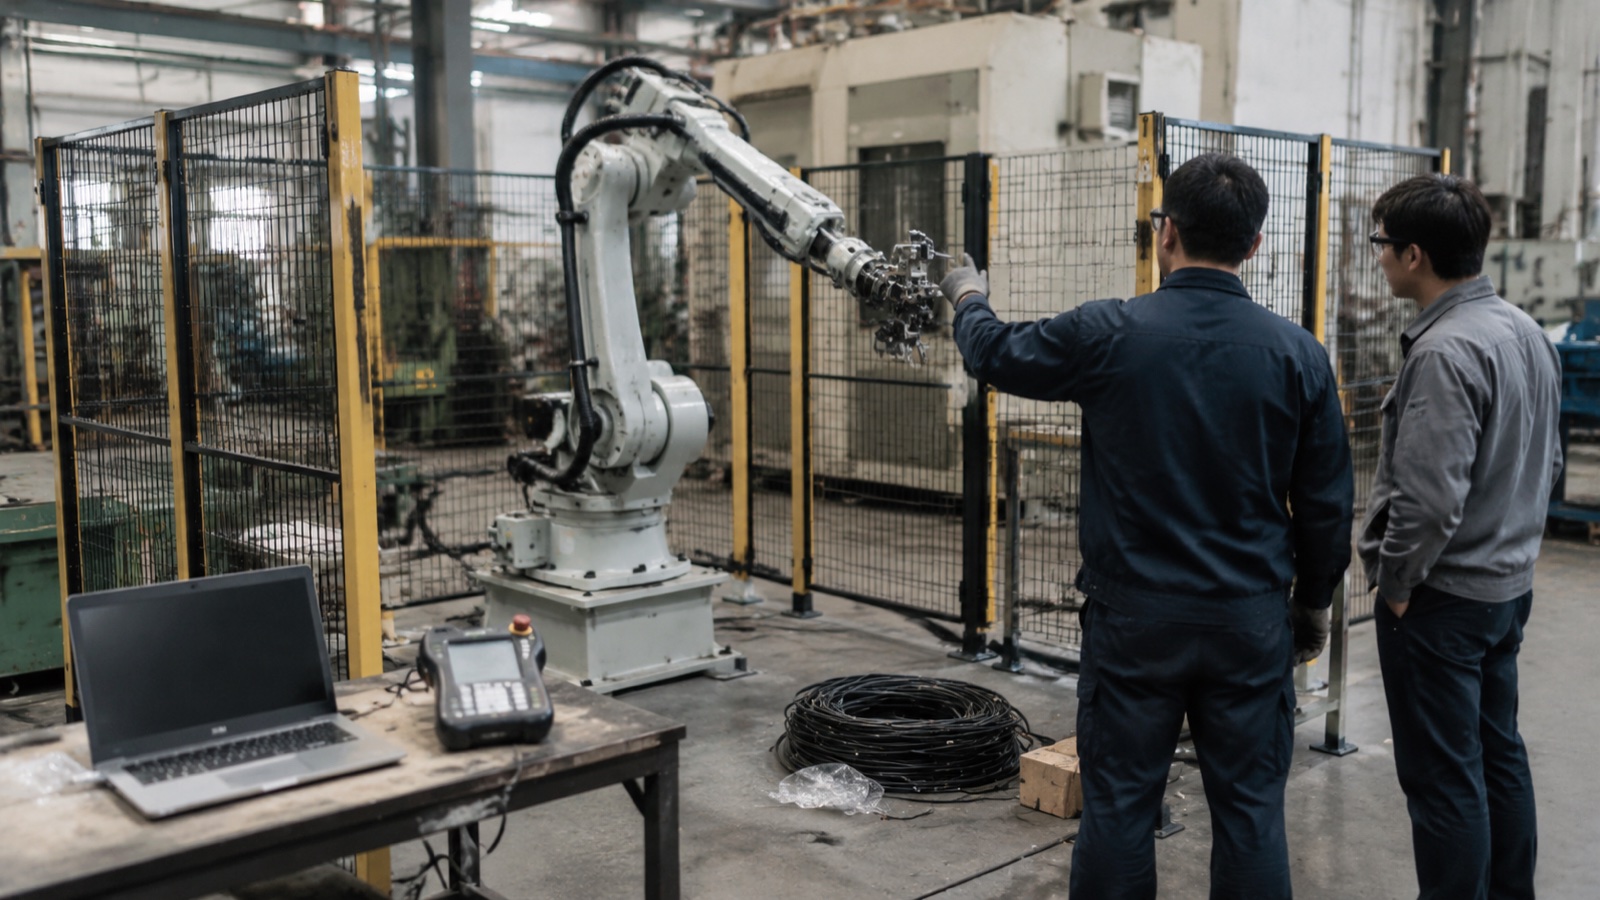
Постоји специфичан тренутак у првом пројекту аутоматизације када се расположење промени. Кутија се отвори, рука се причврсти вијцима, привезак за учење се укључи и покреће се. Сви фотографишу. Онда неко пита када ће почети да прави делове, а искрен одговор је за шест до десет недеља, а не следећег уторка.
Та празнина је место где се буџети поједу. Рука никада није била тежак део. Према Међународна федерација роботике, светски оперативни фонд индустријских робота је прешао четири милиона јединица, а сам хардвер за роботе је постао прилично стандардизована, широко доступна роба у свим ценовним нивоима. Оно што није стандардизовано је све што претвара руку у ћелију: алат на њеном крају, делови који се у њу убацују, ограда око ње и људи који је одржавају у функцији. То је сваки пут специфично за пројекат и ту се заправо одређују распоред и трошкови.
Пет узрока наведених у наставку нису егзотични. Сваки од њих је видљив пре потписивања уговора, ако купац зна које питање да постави.
Узрок 1: Хватач је третиран као додатак
У понуди, алат на крају руке (EOAT) се често појављује као једна линија при дну, понекад без цене, понекад као „TBD чека на узорак дела“. Та линија је често најдуже тражена и најризичнија ставка у целој ћелији.
Разлог је тај што је роботска рука каталошки производ са познатом цифром поновљивости, док је хватаљка механизам дизајниран по мери који мора да преживи контакт са стварним, променљивим, понекад уљаним или врућим радним предметом хиљаде пута по смени. Вакуум ради док површина не добије траг промаје. Стезаљка са два прста ради док одливак не добије одбој на површини хватаљке. Магнетни алат ради док неко не провуче алуминијумску варијанту кроз исту линију.
У пракси, наш тим за испоруку планира извршење припреме на крају рада (EOAT) као да је у питању мали пројекат машинског дизајна, а не додатна опрема, јер то управо и јесте. Пројектовање, производња и дебаговање на нетривијалном хватаљци редовно трају четири до осам недеља самостално, и нормално је да први физички алат захтева једну ревизију након што се виде прави делови. План пројекта који претпоставља да хватаљка стиже завршена заједно са роботом већ је изгубио месец дана који није планирао у буџету.
Избегавајте то пре потписивања: захтевати од добављача да понуди EOAT као засебну, цењену, заказану испоруку са сопственим роком испоруке и да пошаље стварне производне узорке (не CAD, и не оне добре) пре него што се дизајн алата замрзне. Експлицитно питати ко плаћа другу ревизију ако први алат не држи део.
Узрок 2: Време циклуса је изашло из спецификације
Технички листови робота објављују перформансе кретања под идеалним условима са номиналним корисним теретом. Прорачуни продаје засновани на тим бројкама дају бројке пропусности које стварна ћелија неће достићи, а купац не открива недостатак све до тестирања пријема.
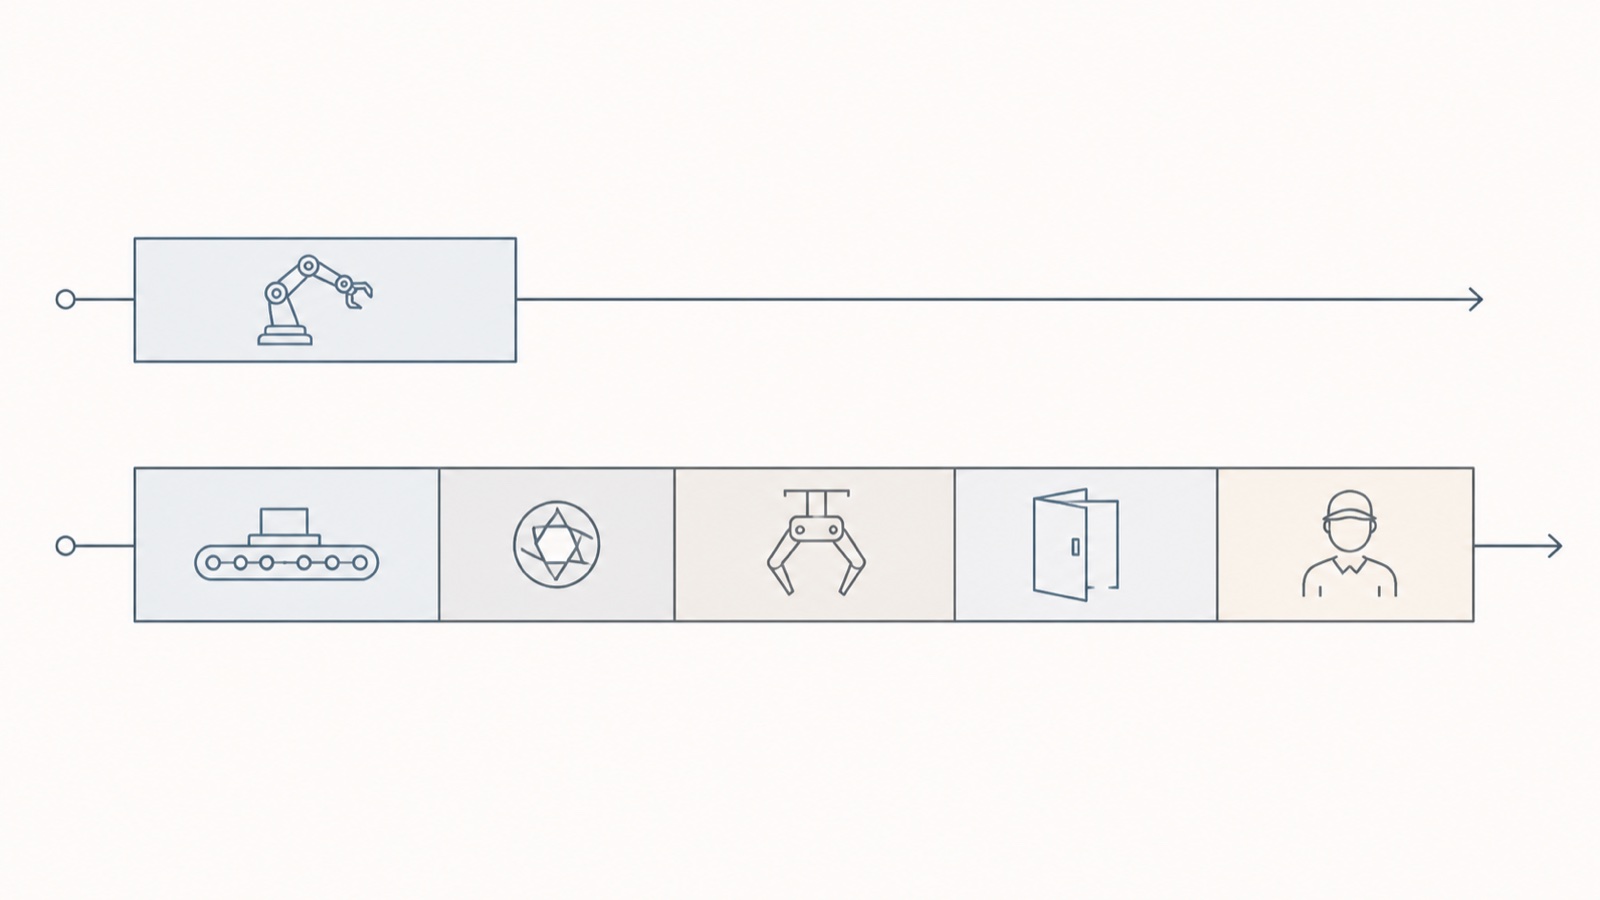
Стварно време циклуса ћелије је збир кретања робота, презентације дела, било каквог задржавања вида или мерења, активирања алата, чекања на руковање машином и интервенције оператера. Само прво од тога је на техничком листу. Покрет „узимај и постављај“ који траје 2.1 секунду кретања робота може лако постати циклус станице од 5 секунди када се транспортер индексира, камера сними и обради, хватаљка затвори и потврди, а врата ЦНЦ машине заврше са отварањем. Ниједан од тих корака није квар. Они једноставно нису кретање робота и нису рачунати.
Људска интервенција је најмање важећа ставка од свих. Ако оператер мора да преоријентише један део од дванаест или да отклони заглављивање два пута у смени, то време припада прорачуну циклуса, а обично га нема.
Избегавајте то пре потписивања: Наведите да добављач наводи пропусност као гарантовану вредност делова по сату на граници ћелије, мерено током континуираног низа дефинисане дужине, са условима пријемног теста уписаним у уговор. Питајте шта се дешава са бројем када долазни делови стигну до границе толеранције, а не до номиналне вредности. Добављач који наводи само време кретања робота наводи другачију машину од оне коју ћете ви поседовати.
Узрок 3: Фабрика за производњу велике количине мешавине купила је решење велике количине
Већина објављених аритметике поврата инвестиције у роботици претпоставља да фабрика производи један део у великим серијама. Велики број фабрика, посебно радионица за израду по наруџбини и уговорних произвођача, користи 40 бројева делова у серијама од 80. То су различити проблеми, а други је много теже профитабилно аутоматизовати.
Аритметика је неумољива. Узмите ћелију којој је потребно 40 минута да се промени: замените вилице хватаљке, поново учитајте прибор, позовите програм, поново верификујте први артикал. Ако просечна серија ради 60 минута производње, та ћелија проводи отприлике 40 процената свог расположивог времена не производећи, а „уштеђени“ рад делимично троши техничар за подешавање који је сада вештији и скупљи од оператера који је замењен. Пословни случај који је изгледао снажно при теоретској стопи искоришћења руши се при стварној.
Ово није аргумент против аутоматизације рада са високим степеном мешања. То је аргумент да рад са високим степеном мешања треба аутоматизовати на другачији начин: алати за брзу промену са понављајућим подацима, системи за причвршћивање са нултом тачком, библиотеке програма организоване по породици делова, а не по делу, и често колаборативни робот који се може прерасподелити, а не ограђена ћелија која то не може. Циљ дизајна су минути промене, а не секунде циклуса.
Избегавајте то пре потписивања: Дајте добављачу стварни састав делова и расподелу величине серије, а не три најбоља дела, и захтевајте наведено време преласка између два именована, заиста различита дела. Затим проверите да ли модел отплате користи то време преласка. Наш анализа периода исплате аутоматизације пролази кроз то како промена и коришћење померају број исплате.
Узрок 4: Биљка око ћелије није била спремна
Робот је прецизан уређај који претпоставља да је свет поновљив. Фабрике обично нису, а ћелија то открива са необичном јасноћом.
Конзистентност улазних делова је најчешћи недостатак. Ручна монтажа невидљиво апсорбује варијације јер особа компензује без размишљања о томе. Робот то не компензује. Одливци који се разликују за три милиметра између добављача, ласерски сечени бланкови са неконзистентним жлебовима или шипке испоручене у различитим дужинама ће зауставити ћелију која је беспрекорно радила током фабричког теста пријема на номиналним деловима.
Стратегија причвршћивања и опорних тачака је други недостатак. Ако положај дела у причвршћивачу зависи од тога колико пажљиво га неко постави, робот наслеђује ту неизвесност и процес се одвија са било којом прецизношћу коју корак учитавања дозвољава, без обзира на наведену поновљивост руке.
Безбедност је трећа, и то је она која најчешће одлаже одобравање, а не производњу. ИСО КСНУМКС-КСНУМКС: КСНУМКС, процена ризика на нивоу ћелије и заштита су одговорност систем интегратора, а не произвођача робота. Испоручена роботска рука никада није ћелија која испуњава прописе сама по себи. Ограде, закључана приступна врата, скенери подручја, логика са безбедносним оценама и документована процена ризика која стоји иза њих морају постојати пре него што ћелија може легално да се покрене у производњи, а за колаборативне примене ограничења силе и притиска описана у ИСО / ТС КСНУМКС морају се валидирати у односу на стварни алат и радни предмет, а не на голу руку. Купци који претпостављају да „колаборативни робот“ значи „није потребна процена ризика“ су стално изненађени. Наши Водич за интеграцију ћелија по ISO 10218-2:2025 утврђује шта пада на интегратора, а шта на крајњег корисника.
Негламурозни четврти недостатак су комуналне услуге. Напон и фреквенција напајања, расположива запремина компримованог ваздуха при потребном притиску, равност пода и номинално оптерећење, падови мреже и одвод дима морају се потврдити у односу на захтеве ћелије. Ваздух је онај који се стално јавља. Компресор постројења који удобно покреће ручне алате може да исцрпи ћелију са вишезонским вакуумским алатом, а симптом изгледа као квар испуштеног дела, а не као проблем са ваздухом.
Избегавајте то пре потписивања: Затражите писану спецификацију спремности локације као испоруку уговора, која покрива претпоставке о толеранцији долазних делова, захтеве за комуналне услуге, услове пода и простора, и ко је одговоран за процену ризика. Затим питајте која од тих ставки поништава гаранцију протока ако није испуњена.
Узрок 5: Нико није био власник ћелије након предаје
Инжењери за пуштање у рад одлазе. Шест месеци касније, серво пакет откаже, или стигне нови број дела и програм треба изменити, а питање је ко то ради. У многим постројењима, одговор је нико.
Две ствари узрокују ово. Прва је да се обука оператера и одржавања заказује током недеље пуштања у рад, када се ћелија још увек отклања, а људи којима је потребна обука су заузети управљањем остатком постројења. Дешава се, одобрење се одобрава, а скоро ништа се не задржава. Друга је да резервни делови и подршка никада нису били специфицирани, само претпостављени.
Прекогранична подршка заслужује да буде отворено поменута, јер је то област у којој увезена аутоматизација заиста заостаје за домаћим снабдевањем. Резервни делови су обично царински и папиролошки проблем пре него што постану производни проблем: контролна плоча која се испоручује за два дана може и даље стајати две недеље на царини, а ћелија која не ради две недеље кошта знатно више од самог дела. Временске зоне то погоршавају. Јутарњи квар у Европи или Америци стиже до азијског добављача на крају њиховог дана, што оно што би требало да буде двосатни дијагностички разговор претвара у дводневну размену.
Избегавајте то пре потписивања: Преговарајте о комплету критичних резервних делова који се налази на вашој локацији као део оригиналне поруџбине, уместо да се наручи када се нешто поквари, добијте писану обавезу о времену одзива са именованом локалном подршком (не имејл адресом) и закажите обуку као посебну плаћену сесију две до четири недеље након почетка производње, када оператери имају права питања.
Пет узрока на први поглед
| Узрок неуспеха | Сигнал раног упозорења | Питање које треба поставити добављачу пре потписивања |
|---|---|---|
| ЕОАТ третиран као додатак | Gripper је једна ставка без цене или „узорак који се чека на одређено време“ | Колико је време испоруке и цена за EOAT као засебну испоруку, и ко плаћа другу ревизију ако први алат не држи део? |
| Време циклуса из спецификације | Пропусност се наводи као секунде кретања робота, није дефинисан тест пријема | Да ли гарантујете број делова по сату на граници ћелије током континуираног рада, са условима тестирања наведеним у уговору? |
| Рад са високим нивоом мешања у дизајну са великим обимом | Модел отплате претпоставља један део и високо искоришћење | Колико је време преласка између ова два специфична броја делова и да ли је тај број у вашем прорачуну поврата инвестиције? |
| Биљка није спремна око ћелије | Нема писане спецификације спремности локације; власништво над проценом ризика није јасно | Коју толеранцију улазног дела, запремину ваздуха и снагу ћелија претпоставља и ко је одговоран за процену ризика према ISO 10218-2? |
| Нема власништва након примопредаје | Обука укључена у недељу пуштања у рад; нема списка резервних делова | Шта се налази у препорученом комплету резервних делова на лицу места, која је ваша локална обавеза реаговања и да ли се обука може заказати након почетка производње? |
У чему су кинески добављачи заиста гори
Купци који набављају из Кине — што је Извештај о светској роботици Међународне федерације за роботику идентификује као највеће светско тржиште за индустријске роботе — обично се приказује листа предности, а не листа компромиса, што отежава поверовање у предности. Искрена верзија је кориснија.
Апсолутна тачност на захтевном крају. За велику већину послова заваривања, палетизације, опслуживања машина и руковања, руке кинеске производње имају бројке поновљивости које су потпуно адекватне и упоредиве са успостављеним јапанским и европским брендовима у истој класи носивости. На врху прецизности, посебно у апликацијама које захтевају калибрисану апсолутну тачност за офлајн програмиране путање, а не за научене тачке, успостављени брендови и даље имају предност у алатима за калибрацију и дугорочној термичкој стабилности. Ако се ваша апликација тамо налази, то би требало да одлучи о куповини.
Квалитет документације. Упутства преведена на енглески језик разликују се по квалитету, а јаз се повећава како се прелази са упутства за контролер на референцу кодова грешака контролера и белешке о конфигурацији fieldbus-а. Особље за одржавање ово осећа пре свих осталих. Вреди затражити да видите комплетну сервисну документацију на енглеском језику пре наручивања, а не након тога.
Временске зоне и комуникацијске трења. Стварно, и нерешиво добрим намерама. Може се управљати именованим контактом за подршку, договореним дневним временски оквиром за преклапање и једном путањом ескалације, али купац који очекује одговоре у истом сату током осмочасовног помака биће фрустриран.
Време испоруке резервних делова. О чему је горе било речи, и то је најзначајнија ставка на овој листи. Такође је и она која се највише побољшава планирањем: комплет резервних делова на лицу места, наведен приликом наручивања, претвара двонедељни прекид у двосатни.
Препродаја и резидуална вредност. Секундарна тржишта више цене успостављених брендова. Ако је вашем финансијском тиму важно излазак на пет година или финансирање обезбеђено имовином, тај попуст је реалан и требало би да буде у моделу.
Ниједан од ових аргумента не говори против набавке из Кине. Они се залажу за њихово урачунавање у цене. Купац који преговара о резервним деловима, документацији, обавезама одговора и локалној подршци у оригиналној поруџбини обично заврши са нижим укупним трошковима власништва од оног који је упоредио само цене машина и открио ове ставке касније, у малопродаји.
Где ово оставља купца
Сваки узрок на овој листи је проблем одређивања обима, а не технолошки проблем, и сваки од њих је јефтиније решити у спецификацији него у недељи пуштања у рад. Образац у пројектима који добро прођу је неупадљив: време на крају употребе пројектовано на основу стварних делова, проток загарантован на граници ћелије, време промене третирано као циљ пројектовања, писана спецификација спремности локације и услови подршке договорени пре поруџбине, а не након првог квара.
EVST (EVS TECH CO., LTD), произвођач и интегратор роботике са седиштем у Ченгдуу, основан крајем 2018. године, испоручује пројекте аутоматизације у преко 100 земаља, а образац је довољно доследан да наш тим за испоруку сада третира тих пет ставки као опције, а не као додатке. Купци који раде на спецификацији и желе друго мишљење о алатима, претпоставкама о пропусности или условима подршке могу контактирати наш тим путем... евсробот.цом.
Најчешћа питања (FAQ)
Зашто пројекти аутоматизације пропадају чак и када робот ради исправно?
Зато што радни робот није радна ћелија. Уобичајени кварови након испоруке су алати на крају производње пројектовани прекасно због непотпуних информација о деловима, проток израчунат на основу времена кретања робота уместо времена пуног циклуса станице, време промене које брише пословни случај у постројењима са високим бројем делова, варијације улазних делова и празнине у безбедности или комуналним услугама за које се постројење није припремило, и непостојање дефинисаног власништва над одржавањем, резервним деловима и репрограмирањем након што интегратор оде.
Колико дуго заправо траје пуштање робота у рад након испоруке?
Дуже него што већина купаца који први пут купују производе планира. Механичка инсталација је брза, али распоред се одређује упоређивањем алата са стварним деловима, подешавањем програма, безбедносном валидацијом и пријемним испитивањем, а само израда алата на крају производње обично захтева четири до осам недеља времена за пројектовање и израду плус најмање једну ревизију након што се испуни условима производње. Затражите од добављача распоред подељен по инсталацији, алатима, програмирању, безбедносној валидацији и пријему, уместо једне линије пуштања у рад.
Која питања треба да поставим добављачу робота пре потписивања уговора?
Пет имају највећу тежину: које је време испоруке за алате на крају производње као засебну испоруку; да ли гарантујете број делова по сату на граници ћелије под дефинисаним условима прихватања; које је време преласка између два одређена броја делова из моје стварне мешавине; које услове спремности за локацију ћелија претпоставља и ко је власник процене ризика по ISO 10218-2; и који комплет резервних делова, именовани локални контакт за подршку и време одзива долазе уз поруџбину.
Да ли је ризично куповати индустријске роботе из Кине?
Ризици су специфични и управљиви, а не општи. Квалитет и поновљивост хардвера у уобичајеним апликацијама заваривања, палетизације и руковања су углавном упоредиви са етаблираним брендовима у истој класи носивости. Прави недостаци су квалитет енглеске сервисне документације, царинско време испоруке резервних делова, трење у временским зонама, апсолутна тачност на најзахтевнијем крају опсега прецизности и нижа вредност на секундарном тржишту при препродаји. Свако од њих може се одредити по цени или уговорити приликом куповине, што је знатно јефтиније него откривање током застоја на линији.
Ко је одговоран за безбедност роботских ћелија, произвођач робота или интегратор?
Према стандарду ISO 10218-2:2025, процена ризика на нивоу ћелије и заштита су одговорност систем интегратора, а не произвођача робота. Роботска рука је компонента; ограде, блокаде, скенери подручја, безбедносна логика и документована процена ризика припадају ономе ко интегрише ћелију. За колаборативне примене, ограничења силе и притиска описана у ISO/TS 15066 морају се валидирати са стварним алатом и предметом обраде који су монтирани, а не са голом руком.
Да ли би продавница са великим бројем производа и малим обимом уопште требало да се аутоматизује?
Често да, али са другачијим циљем дизајна. Фабрике са високим бројем делова треба да наведу да се не мењају минути уместо секунди циклуса, што помера дизајн ка брзој измени алата са понављајућим подацима, фиксирањем нулте тачке, библиотекама програма организованим по породици делова и често поновно распоређеним колаборативним роботом уместо фиксне ограђене ћелије. Модел исплате изграђен на коришћењу једног дела неће преживети контакт са мешавином од 40 делова.
Кључне Такеаваис
- Пројекти аутоматизације ретко не успевају на роботском хардверу. Они не успевају у размаку између испоручених руку и радне ћелије, а тај размак је проблем који је видљив пре потписивања.
- Израда алата за крајеве кракова је пројекат машинског пројектовања по мери, а не додатна опрема. Дајте посебну понуду, закажите посебно, пошаљите стварне производне узорке и унапред се договорите ко плаћа другу ревизију.
- Инсистирајте на гарантованом пропусном капацитету као број делова на сат на граници ћелије под писаним условима прихватања. Секунде кретања робота из техничког листа нису обавеза пропусног капацитета.
- У постројењима са високим нивоом мешавине, време промене је циљ пројектовања, а не време циклуса. Дајте добављачу стварну мешавину делова и проверите да ли се наведена промена појављује у моделу поврата инвестиције.
- Према стандарду ISO 10218-2:2025, процена ризика и заштита на нивоу ћелије припадају систем интегратору, а испоручени роботски ручак никада сам по себи није ћелија у складу са прописима.
- Укључите комплет резервних делова на лицу места, име локалног контакта за подршку, обавезу реаговања и обуку након пуштања у рад у првобитној поруџбеници. Купљено касније, током застоја, сва четири коштају више.
О аутору: Уреднички тим EVST-а пише о индустријској аутоматизацији за инжењерске и оперативне тимове, наводећи своју прву или следећу роботску ћелију. EVST је произвођач и интегратор роботике са седиштем у Ченгдуу, који испоручује пројекте аутоматизације у преко 100 земаља, са IATF16949 сертификатом аутомобилског квалитета и CE / SGS / TUV сертификатом треће стране за све своје производне линије.
Аутор: Уреднички тим EVST-а
Рецензија: Уреднички тим EVST-а
Последње измене:
Метод: EVST екран са пет узрока након испоруке — помоћ купцу у планирању обима роботске ћелије пре потписивања, а не тест пријема или замена за процену ризика систем интегратора.
Уредничка политика · Политика исправки · Услови коришћења