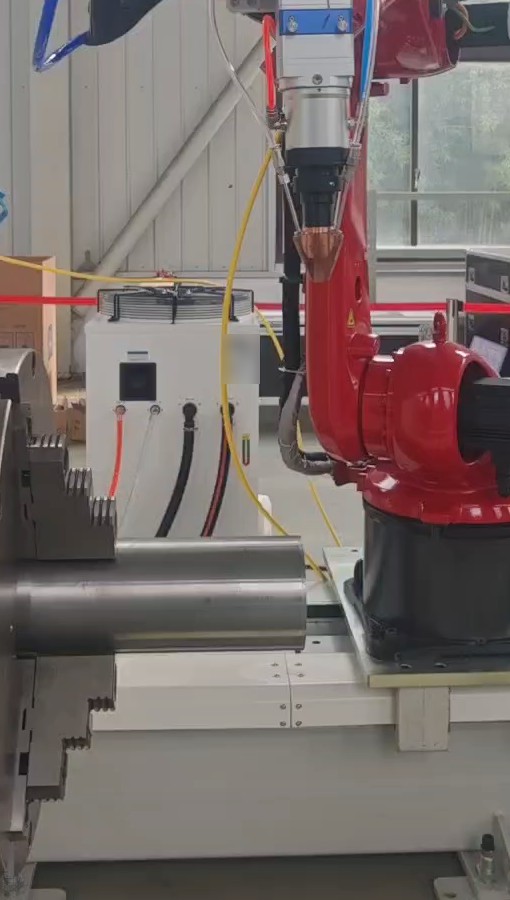
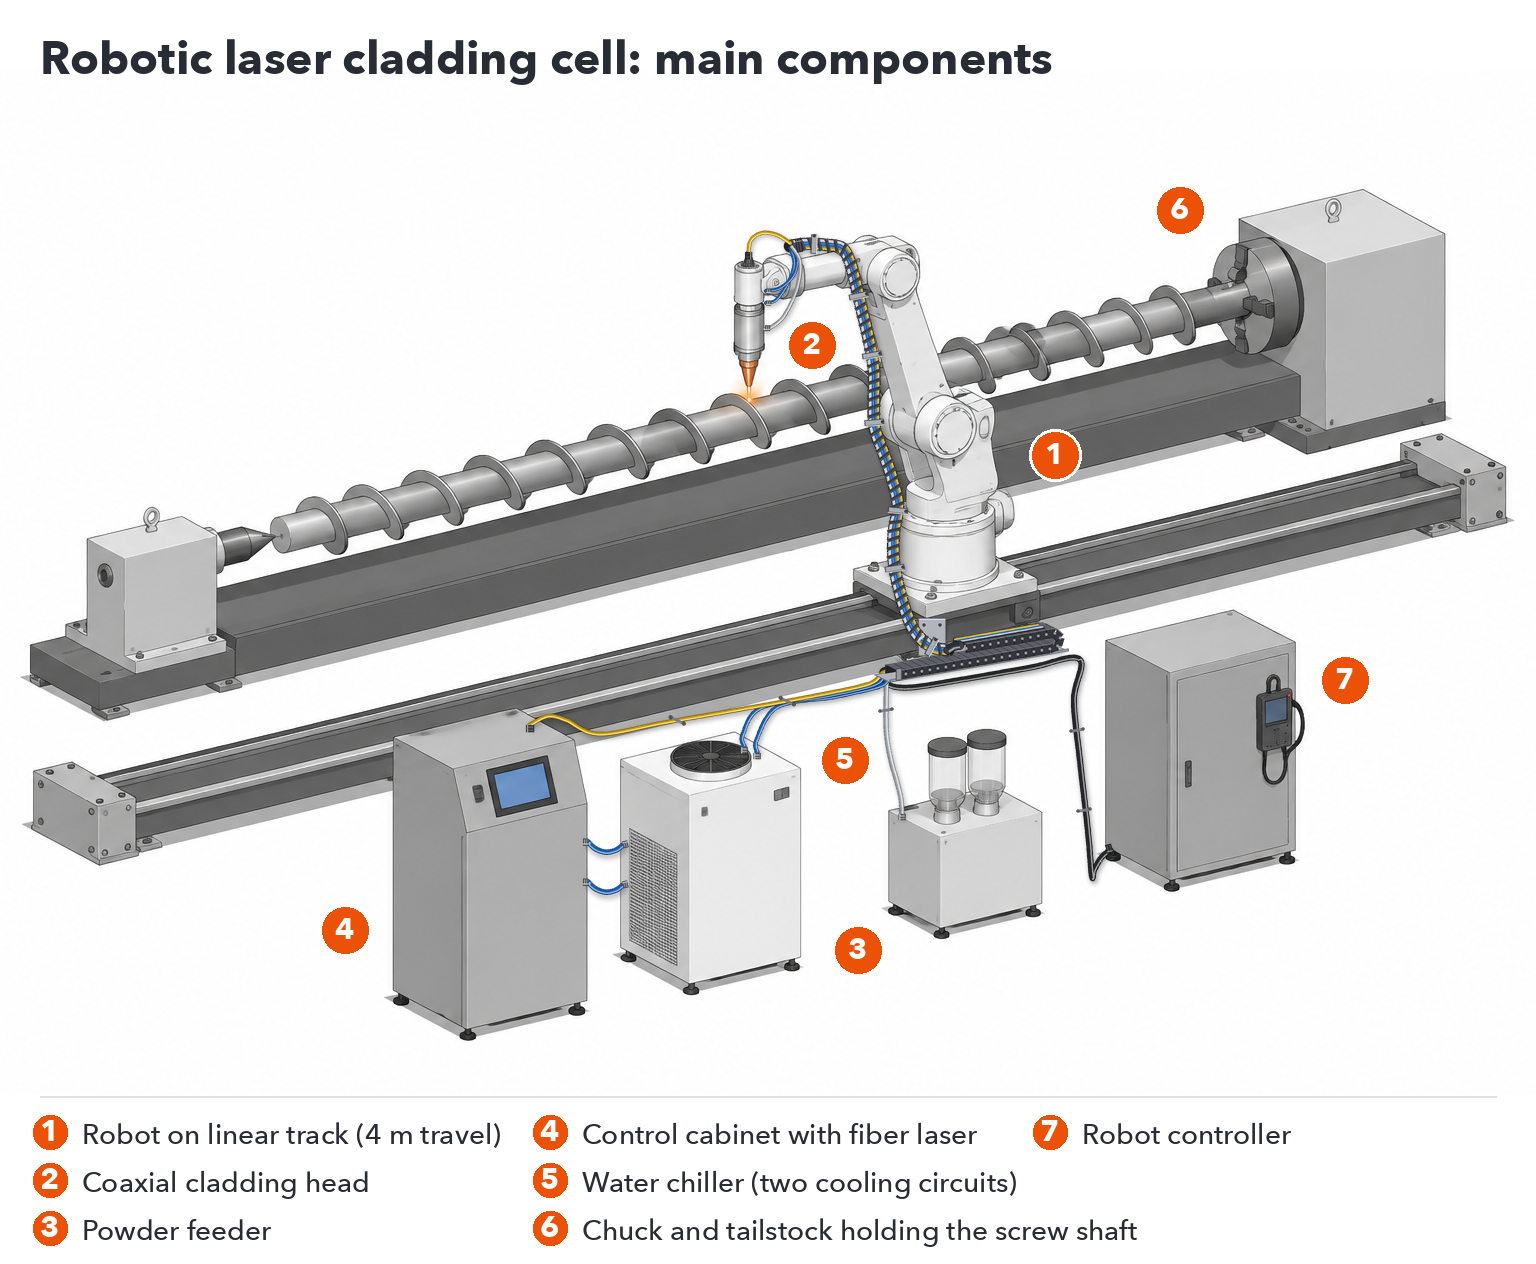
Роботски систем за ласерско наношење праха комбинује шест главних делова: индустријског робота са шест оса, главу за наношење праха са коаксијалним доводом праха, додавач праха, континуирани влакнасти ласер, водени хладњак и начин за презентовање дела, обично стезну главу за ротирајуће делове и линеарну стазу за робота. Робот, ласер и хладњак су стандардне индустријске компоненте; глава за наношење праха, додавач праха и интегрисани контролни ормар су направљени посебно за наношење праха.
| Саставни | Шта ради | Стандардно или направљено за облагање |
|---|---|---|
| Шестоосни индустријски робот | Помера главу за облагање дуж програмиране путање | Стандардни индустријски робот |
| Линеарна колосека | Продужава домет робота дуж дугих делова; ефективна кретња од 4 м у стандардној ћелији | Направљено према распореду ћелија |
| Стезна глава / ротациона оса | Држи и ротира осовине, шипке и цеви за спољно облагање | Величина дела |
| Глава облоге | Фокусира ласер и доводи прах коаксијално у растопљени базен | Направљено за облагање |
| Додавач праха | Дозира прах на главу константном брзином | Направљено за облагање |
| Извор ласерских влакана | Обезбеђује континуирани ласерски зрак (1080 nm) | Стандардни ласерски извор, смештен у контролном ормару |
| Чистач воде | Хлади и ласерски извор и главу за облагање | Стандардни чилер, димензиониран према снази ласера |
| Контролни ормар | Интегрише ласер, надзор и HMI; носи IoT модул за даљинску дијагностику | Направљено за облагање |
За сваку инсталацију је планирана ласерска заштита око ћелије.
Изаберите конфигурацију према површини коју треба да обложите. Облагање спољним слојем покрива спољашњост вратила, шипки, цеви и крајева цеви: стезна глава ротира део док робот помера главу дуж њега, постављајући континуирани спирални слој. Облагање равним површинама покрива плоче и равне површине: робот поставља паралелне слојеве један поред другог, сваки се преклапа са последњим, док се површина не покрије. Једна ћелија може бити подешена за оба, све док су стезна глава и равна радна површина планирани у распореду.
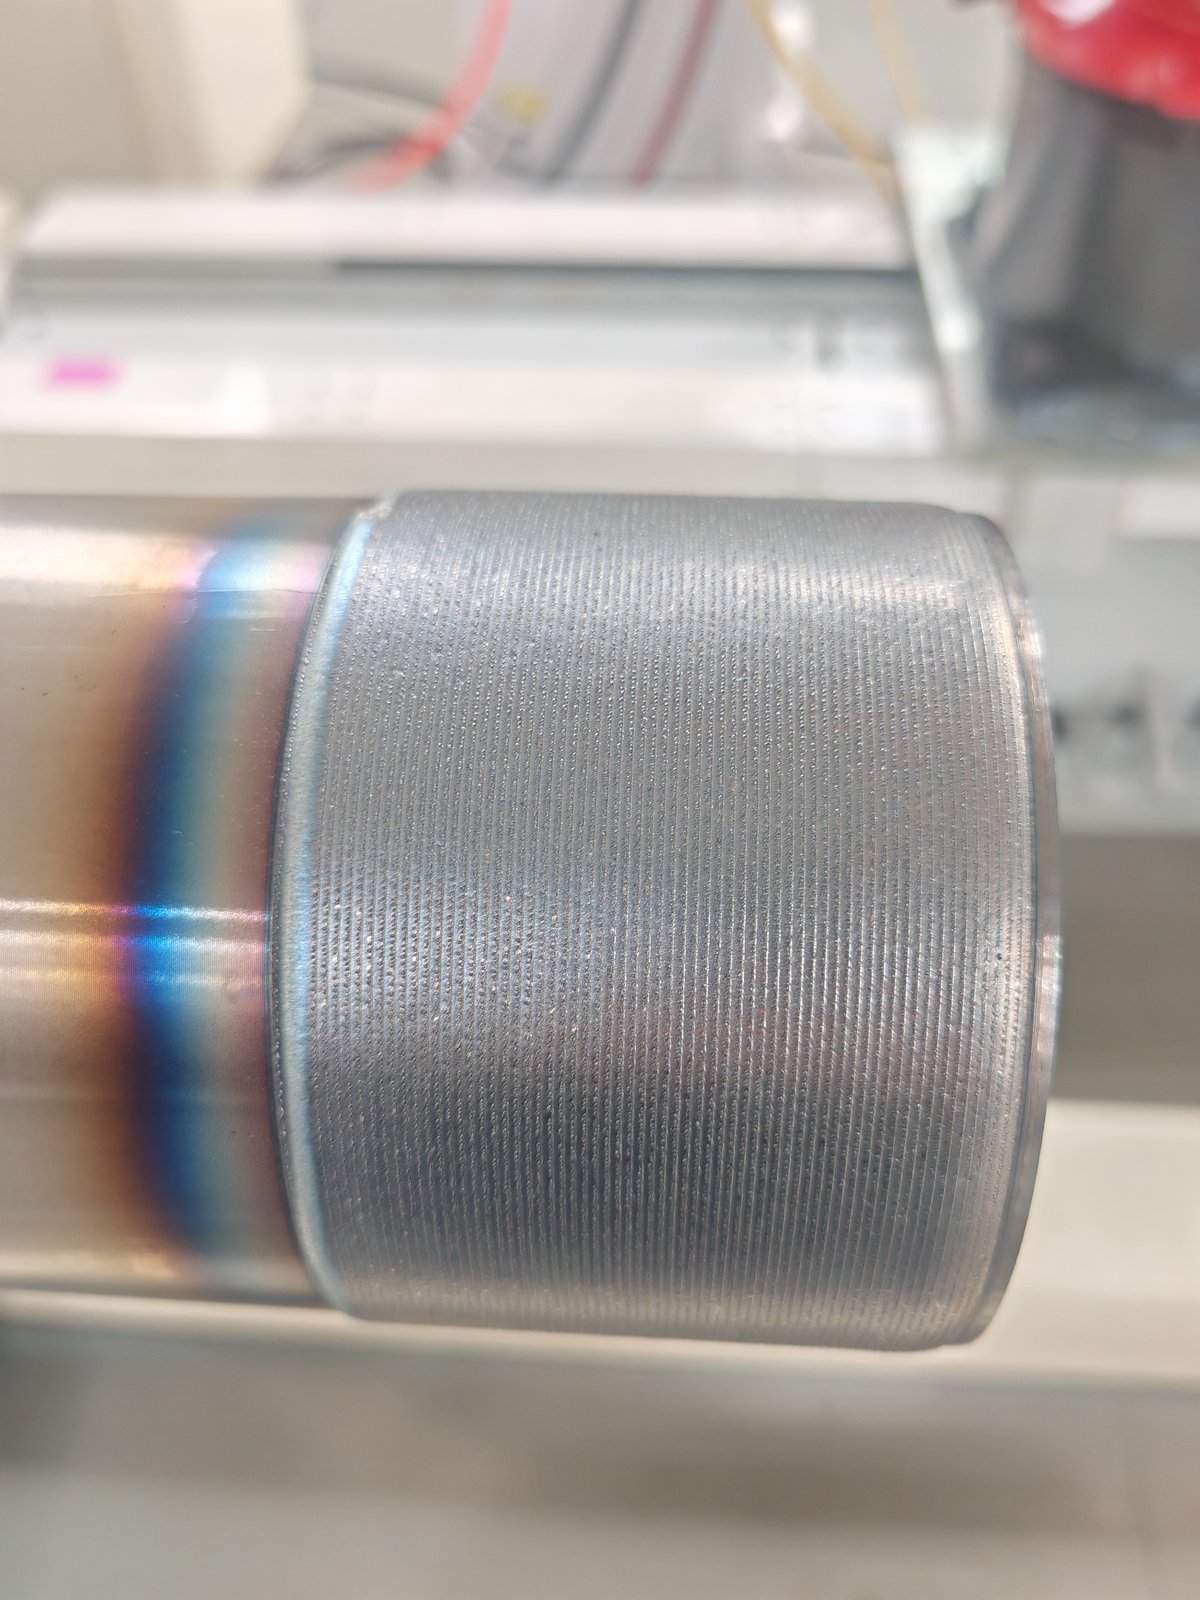
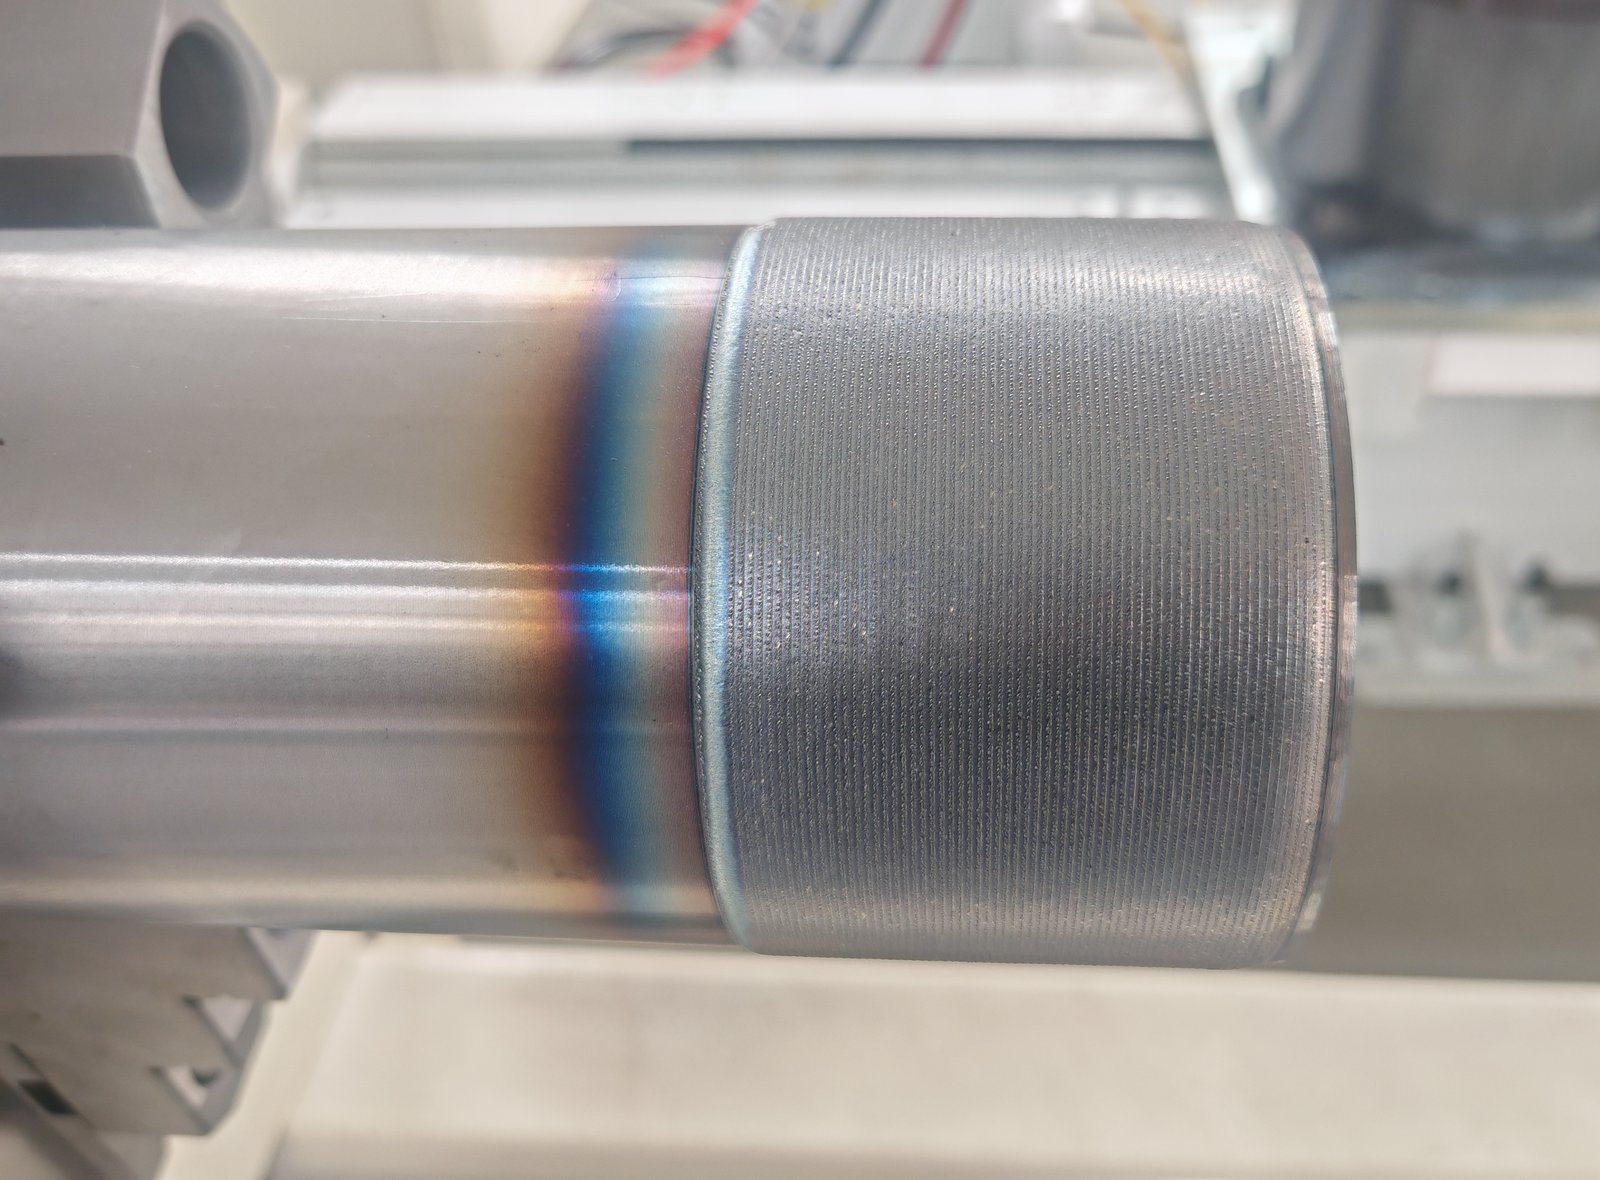
Део је стегнут у стезној глави и ротиран; робот држи главу за облагање изнад површине и креће се дуж осе. Обложена трака на доњем примеру је равномерна по својој дужини, а обојена трака поред ње је зона под утицајем топлоте на основном металу.
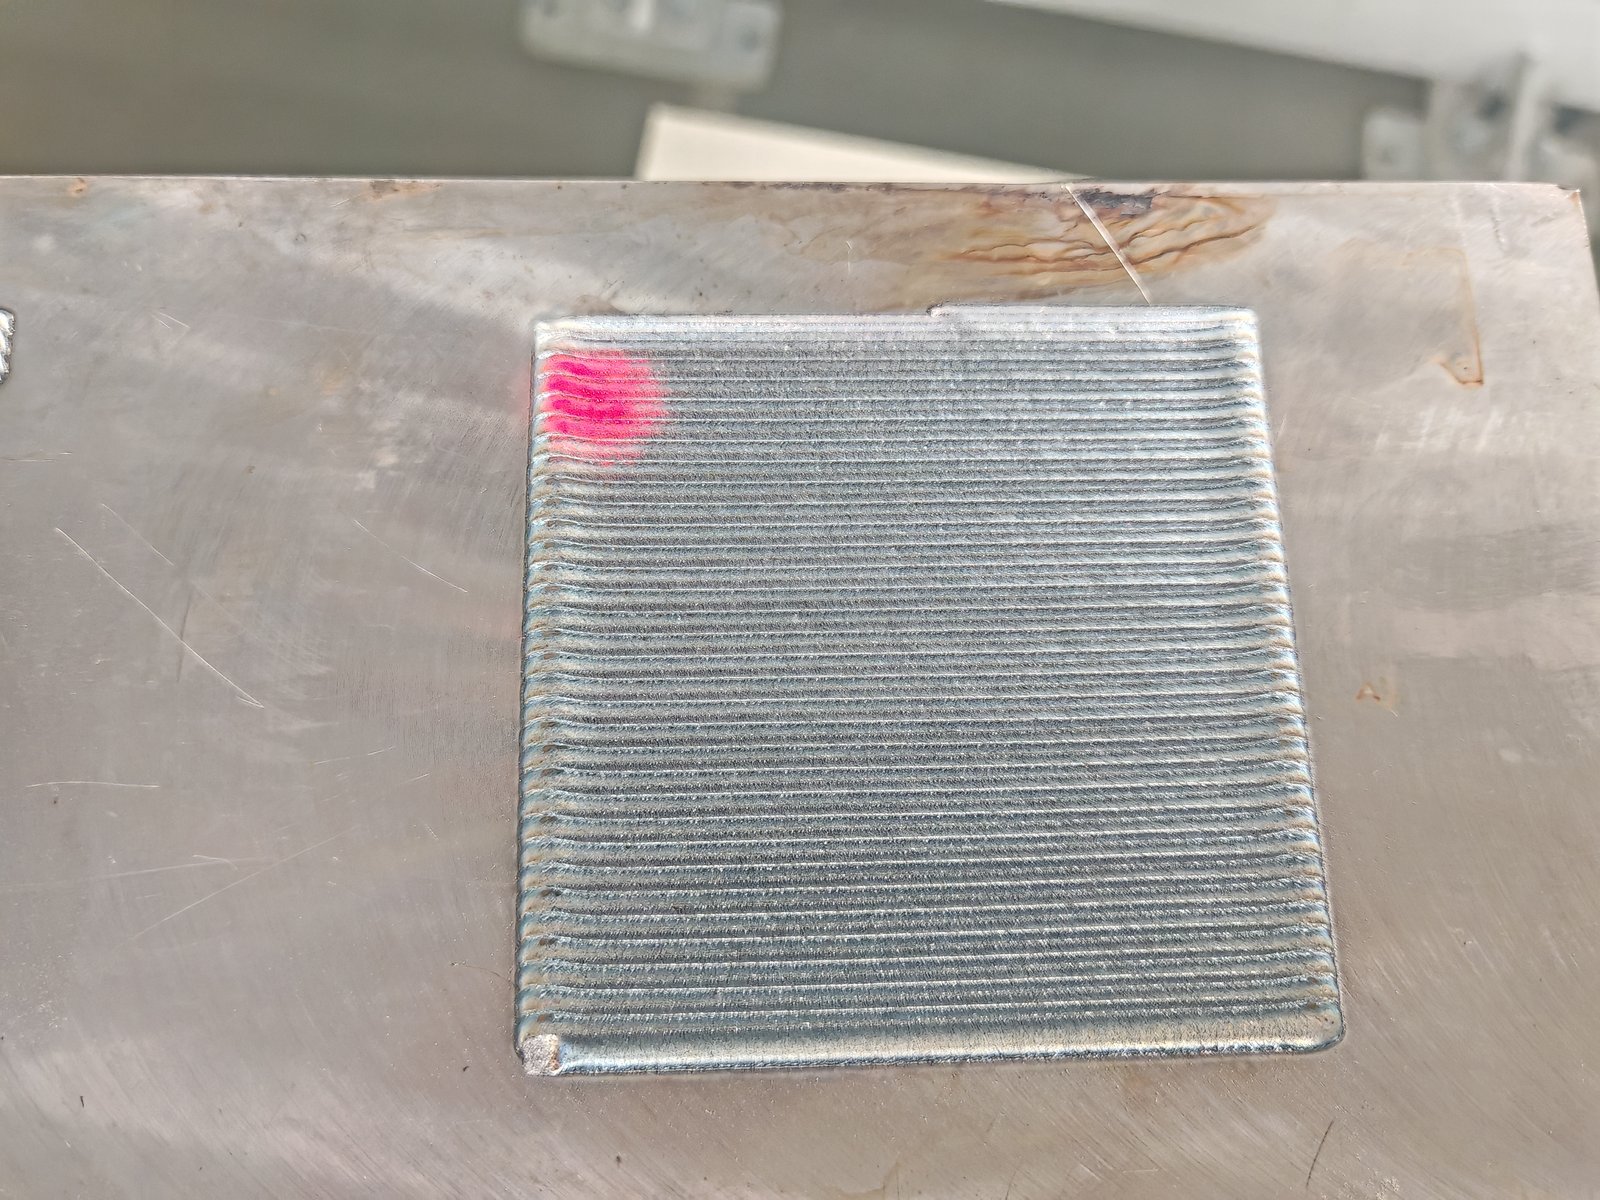
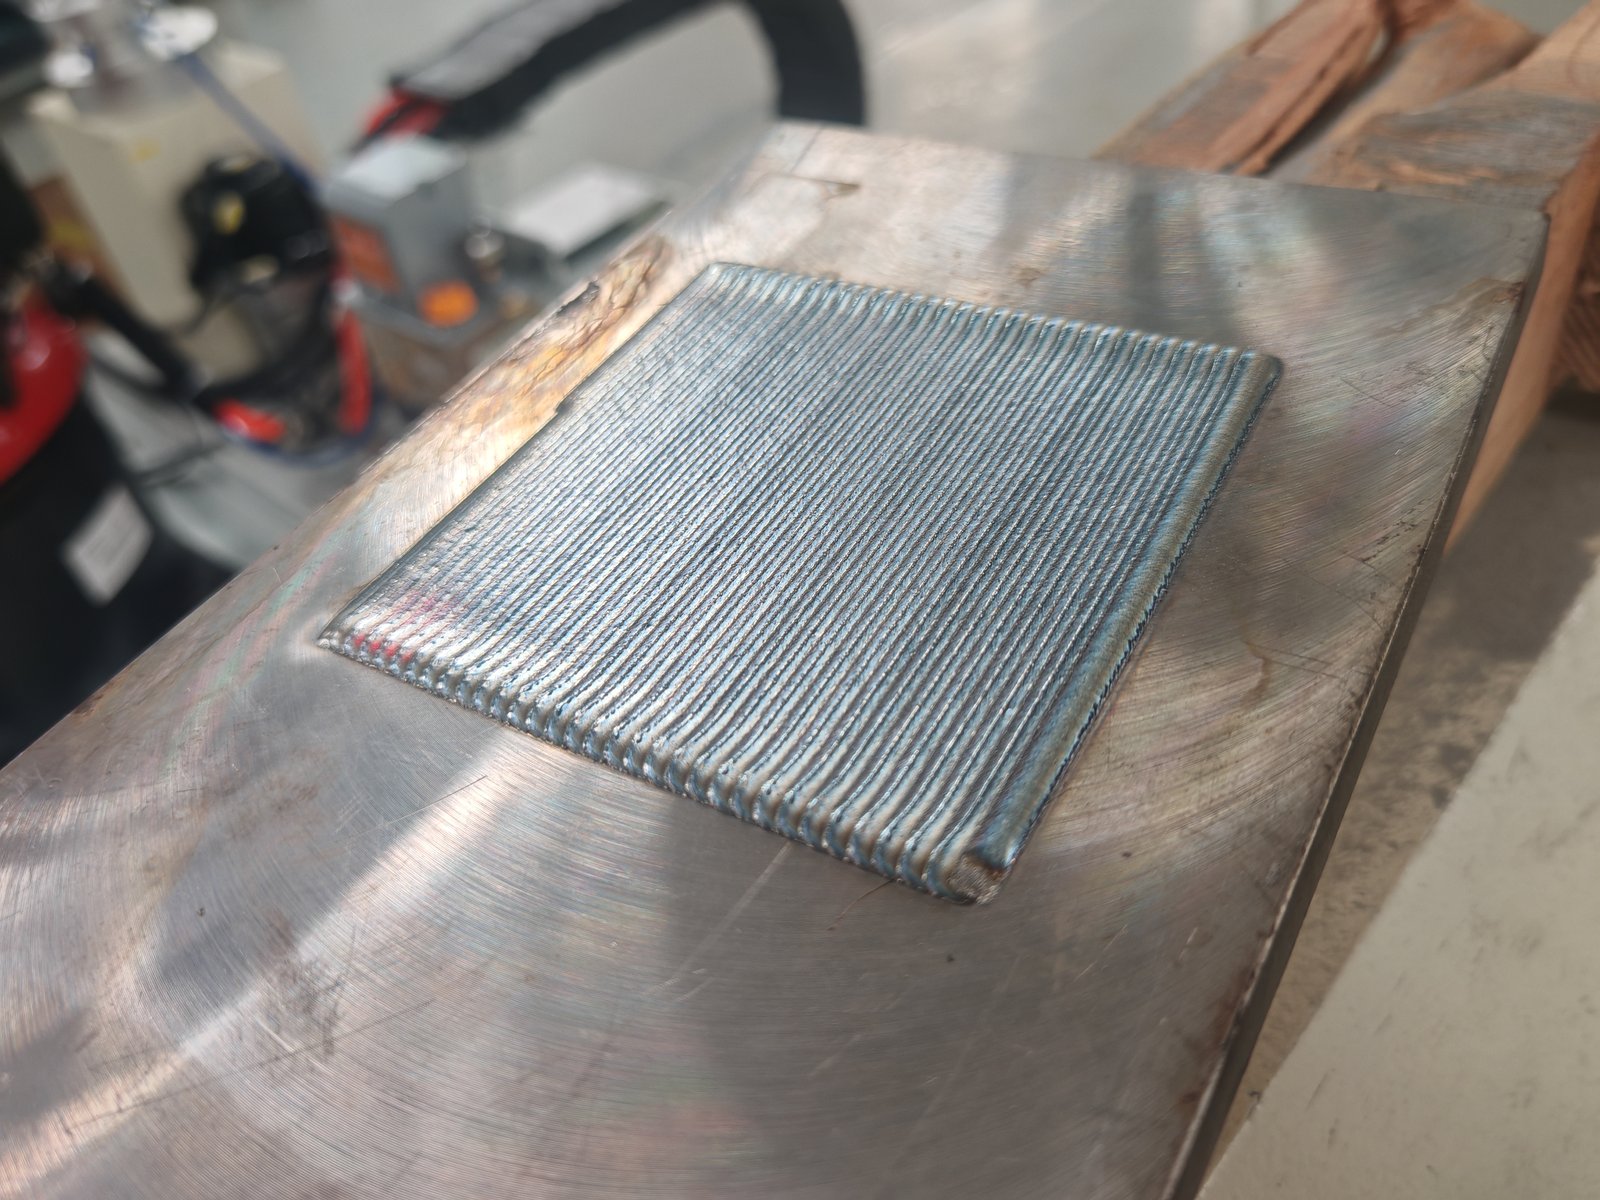
Робот поставља перлу за перлом са одређеним преклапањем, градећи равномерни слој по целој површини. Квадратна пробна површина испод приказује вишеструки пролазни образац.
Како процес ласерског облагања функционише и за шта се користи, погледајте нашу Основе и демонстрација процеса ласерског валирања.
За унутрашње отворе потребна је посебна глава за унутрашње облагање која се уклапа унутар отвора. Радови на отвору се обично обављају на посебној CNC машини за облагање; погледајте следећи одељак.
Изаберите роботску ћелију када се ваши делови разликују по облику и величини, када вам је потребан рад и на спољном пречнику и на равним површинама, или када ћелија мора да се уклопи у постојећи распоред. Изаберите наменску CNC машину за ласерско облагање када је већина вашег рада једна породица делова, као што су шипке хидрауличних цилиндара или отвори у сталним запреминама, и желите чврстоћу затворене машине и фиксна подешавања.
| Роботска ћелија за ласерско облагање | Наменска CNC машина за ласерско облагање | |
|---|---|---|
| Најбоље одговара | Мешовити делови: вратила, шипке, крајеви цеви, плоче, равне површине; поправка и мале серије | Једна породица делова по запремини: цилиндричне шипке, стубови, отвори |
| Сурфацес | Спољне и равне површине у једној ћелији; путање слободног облика су програмиране на роботу | Спољни или унутрашњи пречник са унутрашњом главом или комбинована машина за спољњи/унутрашњи пречник |
| Кретање | Путања робота плус ротација стезне главе и линеарна стаза | X/Y/Z осе плус ротирајуће вретено; резолуција и поновљивост од 0.01 mm / 0.01° |
| Величина дела | Подешава се помоћу стезне главе, хода траке и домета робота за сваки пројекат | Машина за спољни пречник: до Ø630 мм × 3,000 мм, 2 т. Машина за унутрашњи пречник: отвори Ø180 мм (опционо Ø100 мм) до Ø500 мм, дужине до 2,500 мм, 2 т. Комбинована машина за спољни/унутрашњи пречник: спољни пречник до Ø1,000 мм, дужине 5,000 мм или више |
| Распоред | Фиксна станица, отворени распоред уређен тако да одговара постројењу | Затворена машина са сопственим простором |
Када наменска машина боље одговара
Ако ваш рад спада у један од ових случајева, наведите нам породицу делова када тражите понуду и EVST ће прегледати наменску конфигурацију машине заједно са роботском ћелијом.
Прах, не жица. Систем доводи прах коаксијално: млазница окружује сноп, тако да прах равномерно доспева до базена растопљеног материјала из свих праваца. То омогућава роботу да слободно мења смер дуж путање. Стандардна конфигурација је додавање праха; додавање жице није део тога.
Глава велике брзине или глава широког појаса за рад са спољним деловима. Оба се нуде за облагање спољног пречника. Референтне бројке из наменске конфигурације машине за спољни пречник, за слој облагања дебљине 1.2 мм:
| Тип главе | Време облагања по м² (слој 1.2 мм) | Употреба праха |
|---|---|---|
| Глава за облагање великом брзином | 2–2.5 h/m² | КСНУМКС-КСНУМКС% |
| Глава за облагање широког појаса | 1.5–3 h/m² | КСНУМКС% или више |
| Глава са пролазним отвором (ID) | 3 h/m² | КСНУМКС-КСНУМКС% |
| Глава са слепим отвором (ID) | 3.5 h/m² | КСНУМКС-КСНУМКС% |
Глава са широким опсегом троши мање праха; глава са великом брзином ради у ужем временском опсегу. Пошто је прах главни трошак рада (видети доле), искоришћење праха је подједнако важно као и брзина када упоређујете главе.
Додавач праха. Додавачи праха на ћелијама које смо испоручили су пнеуматски (носећи гас) или гравитациони, серво погоњени, раде од 5 до 100 г/мин, континуирано подесиви, са стабилношћу додавања од ±3%.
Ласерска снага. Системи које смо изградили користе континуиране влакнасте ласере од 6 kW до 12 kW, на 1080 nm, са подесивом снагом од 10% до 100%. Већа снага повећава брзину наношења и покривену површину по сату. Коначна снага ласера и подешавање доводника се бирају за сваки пројекат на основу ваших делова, захтева за премазом и циљаног учинка, а потврђују се у пробном облагању.
Прво питање које EVST поставља је да ли површина отказује услед хабања или корозије. Тај избор одређује прах за облагање, а параметри процеса следе из њега. Шипка која се хаба уз заптивке и део који кородира у морској води захтевају различите прахове и различита подешавања, чак и на истој машини. Реците нам како део отказује у употреби, не само његов цртеж.
Ласерско облагање ради на великој снази током дужег периода, а велики део те енергије завршава као топлота. Хладњак стога обавља две функције хлађења: једну за ласерски извор и једну за главу за облагање на роботском зглобу. Контрола температуре је кључна за стабилан излаз, а хладњак је димензионисан према снази ласера; мање величине хладњака су доступне тамо где то снага ласера дозвољава.
Вода за хлађење влакнастог ласера се обично одржава на температури од око 22 °C. Ако је ваздух око ласера довољно топао и влажан да се његова тачка росе подигне изнад температуре воде, влага се кондензује унутар ласера. У влажним климатским условима, планирајте клима уређај у ормарићу или одвлаживање кућишта ласера.
Прашина на сочиву или заштитном прозору апсорбује ласерску енергију и може да сагори оптику, оштећујући главу за облагање или ласерски излаз. Због тога је опрему за ласерско облагање теже направити од конвенционалне опреме за заваривање: оптичка путања се склапа у просторији без прашине и држи се запечаћеном од праха и прашине.
Опрема се купује само једном; прах се троши сваке смене. Две машине могу да користе десетине килограма праха за два дана, а редовни корисници га купују на тоне. Током животног века ћелије, прах постаје једна од највећих ставки трошкова. Када упоређујете системе, упоредите искоришћење праха и снабдевање прахом, а не само цену машине. EVST испоручује прах за облагање прилагођен намени.
Опрема за ласерско наношење материјала је мање толерантна од опреме за заваривање: погрешно руковање може оштетити ласерски извор или главу за наношење материјала. Познавање процеса је важније од хардвера, због чега EVST укључује обуку на лицу места уместо да се ослања само на даљинску наставу (видети доле).
Радни опсег роботске ћелије за ласерско облагање одређују четири фактора: стезна глава или ротациона оса која држи део, линеарна стаза која носи робота дуж ње, досег робота и површина пода за равне делове. EVST димензионише сваки од њих према вашем највећем делу, тако да је већина ограничења испод конфигурисана за сваки пројекат, а не фиксна.
| Ставка радног опсега | Роботска ћелија за ласерско облагање |
|---|---|
| Максимални пречник дела (спољни пречник облоге) | Конфигурисано по пројекту: подешава се стезном главом и дометом робота |
| Максимална дужина облоге | Конфигурисано по пројекту: робот се креће дуж дела на линеарној стази |
| Линеарно кретање колосеком | Ефективни ход од 4 м (стандардна ћелија) |
| Максимална тежина дела | Конфигурисано по пројекту: подешено помоћу стезне главе и номиналне снаге ротационе осе |
| Цхуцк | Трочељусна стезна глава на ротационој оси за вратила, шипке и цеви; величина се конфигурише по пројекту |
| Корисни утицај ротационе осе / позиционера | Конфигурисано по пројекту |
| Равни делови | Конфигурисано по пројекту: подешено према домету робота, кретању трасе и радном подручју у распореду |
| Референца: наменска машина за облагање спољних дебљина | До Ø630 мм × 3,000 мм дужине облоге, 2 т |
Да бисте одредили величину ћелије, пошаљите највећи пречник, дужину коју треба обложити, тежину и тежиште најтежег дела и величину свих равних делова.
| Тачка | Спецификација (конфигурације направљене до данас) |
|---|---|
| Тип ћелије | Ћелија за ласерско облагање са фиксном роботском станицом, без мобилне платформе; распоређена тако да се уклапа у распоред постројења |
| Конфигурације | Спољно облагање (ротација стезне главе); вишеслојно облагање равне површине |
| Робот | Шестоосни индустријски робот; одабрани носивост и домет за главу за облагање и део |
| Линеарна колосека | Ефективни ход од 4 м (стандардна ћелија) |
| Извор ласера | Континуирани влакнасти ласер, 1080 nm; 6–12 kW на системима изграђеним до данас; подесива снага 10–100%; QBH влакнасти излаз; водено хлађење; улаз од 380 V; даљинско и локално управљање |
| Глава облоге | Коаксијална глава за довод праха; глава велике брзине или широког трака за рад са спољним пречником |
| Додавач праха | Пнеуматски (гас носач) или гравитациони; серво погон; 5–100 г/мин континуално подесиво на испорученим ћелијама; стабилност довода ±3% |
| Хлађење | Хладњак воде димензиониран према снази ласера; хлади ласерски извор и главу за облагање |
| контрола | Интегрисани контролни ормар са ласерским извором и надзором; HMI екран осетљив на додир |
| Дијагностика на даљину | IoT модул за даљински преглед HMI и оперативних података; може се искључити када није потребан |
| Ласерски аларми | Очитавање преко Ethernet кабла са PC софтвером (доступна је енглеска верзија) |
Спецификације на овој страници су типичне вредности из конфигурација направљених до данас; снага ласера и подешавање додавача праха за вашу ћелију се бирају за сваки пројекат понаособ. Брзина облагања, дебљина слоја, квалитет слоја и искоришћење праха зависе од дела, основног материјала, праха и захтева за премазом, и потврђују се за сваки пројекат у пробном облагању.
Фабричко пријемање, инсталација и пуштање у рад на лицу места се договарају за сваки пројекат и наводе се у понуди.
EVST препоручује 1-2 дана обуке на лицу места приликом испоруке. Она обухвата рад система управљања, подешавање параметара за радове отпорне на хабање и корозију, као и рутинске провере које штите оптику. Даљинска обука није замена за практичну обуку на вашим деловима.
IoT модул омогућава EVST инжењерима даљински да виде екран осетљив на додир и оперативне податке, што помаже у брзом лоцирању кварова чак и преко језичке баријере. Модул се испоручује са кинеском SIM картицом која нема међународни роминг; замените је локалном SIM картицом када систем стигне или повежите модул са својом мрежом.
Ако не желите да подаци о производњи напусте погон, покрените систем са извађеном SIM картицом или искљученим мрежним каблом IoT модула. Повежите га само када је потребна даљинска дијагностика квара и поново га искључите након тога.
Када ласерски извор активира аларм, код се очитава повезивањем рачунара са ласером преко етернет кабла и отварањем дијагностичког софтвера ласера, који постоји на енглеском језику. EVST покрива овај корак у обуци како би ваш тим могао да пронађе кодове грешака без чекања на подршку.
Гарантни услови су потврђени у понуди. За постројења у иностранству, EVST испоручује резервне делове за локалну замену и води рад на даљину; ово је брже него чекање да инжењер путује преко временских зона. Могу се организовати посете на лицу места у иностранству, а трошкови путовања и сервисирања су унапред договорени у уговору.
Време испоруке зависи од конфигурације и потврђено је у понуди; време испоруке зависи од одредишта.
Понуда за роботски систем за ласерско облагање почиње од пет улазних података. Са њима, EVST може да организује пробне пробе облагања на вашим деловима пре наручивања.
Роботски систем за ласерско облагање је ћелија у којој индустријски робот помера ласерску главу за облагање преко дела, топећи метални прах у његову површину како би изградио густи, металуршки везани слој отпоран на хабање или корозију. EVST систем упарује шестоосног робота на линеарној стази са коаксијалном главом за прах, континуираним влакнастим ласером, додавачем праха и хладњаком воде, плус стезном главом за ротирајуће делове.
Роботска ћелија за ласерско облагање укључује робота, фибер ласер, главу за облагање, додавач праха, водени хладњак и стезну главу или линеарну траку за презентацију дела. У EVST ћелији, робот, ласер и хладњак су стандардне индустријске компоненте; глава за облагање, додавач праха, интегрисани контролни ормар и база ћелије су направљени посебно за облагање; а стезна главица, трака и распоред су димензионисани према вашим деловима. EVST их интегрише у једну ћелију и подешава путање робота, параметре процеса и прах за ваше делове.
За мешовите осовине, шипке, крајеве цеви и равне делове, роботска ћелија је флексибилнија: једна ћелија обрађује спољашње и равне површине и одговара отвореном распореду. За једну породицу делова у сталној запремини, као што су шипке цилиндара или за отворе цилиндара, наменска ЦНЦ машина је бољи избор.
Једна роботска ћелија може да обрађује спољне пречнике и равне површине када су стезна глава и равна радна површина планирани у распореду. Унутрашњи отвори захтевају главу за унутрашње облагање и обично се облагају на посебној машини; глава за пролазно бушење оставља око 30 мм на дну цилиндра необложеног, осим ако дно није одсечено, док глава за слепи отвор облаже пуну дубину.
EVST систем користи коаксијално довод праха. Млазница доводи прах око зрака из свих праваца, тако да робот може да мења смер дуж путање без промене начина на који прах улази у растопљени базен. Прах такође пружа широк избор легура отпорних на хабање и корозију. Довод жице није део стандардне конфигурације.
Системи које је EVST изградио користе континуиране влакнасте ласере од 6 kW до 12 kW. Већа снага покрива већу површину на сат, али се снага за вашу ћелију процењује за сваки пројекат на основу пречника и дужине дела, дебљине слоја и вашег циљаног излаза, а потврђује се пробним облагањем ваших делова.
За слој дебљине 1.2 мм при раду са спољним пречником, глава велике брзине ради брзином од око 2–2.5 h/m² са искоришћењем праха од 85–90%, а глава широког трака око 1.5–3 h/m² са 95% или више. Глава широког трака троши мање праха, што је важно јер је прах главни трошак рада.
Наведите највећи пречник, дужину за облагање, тежину и тежиште најтежег дела, као и величину свих равних делова. EVST димензионише стезну главу, ротациону осу, линеарну стазу и домет робота до тих делова; линеарна стаза стандардне ћелије има 4 м ефективног хода, а остала ограничења се конфигуришу за сваки пројекат по пројекту. За референцу, наменска машина за облагање спољашњег пречника прима делове до Ø630 мм × 3,000 мм и 2 т.
Да. Хидраулични носећи стубови, дизалице и цилиндри за опрему за ископавање угља су главна примена ласерског облагања, како за нове делове, тако и за реконструкцију истрошених. Шипке и стубови се облажу на спољном пречнику; отвори цилиндара се облажу унутрашњом главом.
Ласерско облагање се користи на компонентама за рударску опрему, производњу енергије, металургију, петрохемију и приобално инжењерство, укључујући цеви за нафтне бушотине, окна и велике делове опреме који се поправљају или рециклирају. Производне линије за облагање цеви за нафтне бушотине могу се пројектовати по наруџбини.
Пре куповине, питајте четири ствари: да ли ће добављач обложити узорке делова према вашим захтевима за премаз пре наручивања; да ли може да испоручи прах за облагање који одговара вашим условима рада; да ли ће обучавати ваше оператере на лицу места; и како ће вас подржати након испоруке, укључујући даљинску дијагностику и резервне делове. EVST испоручује опрему, одговарајући прах и подешавање процеса заједно из тог разлога.
Планирајте 1-2 дана обуке на лицу места приликом испоруке, која ће обухватити систем управљања, подешавање параметара за радове на хабању и корозији и одржавање оптике. Након тога, IoT модул омогућава EVST инжењерима даљински дијагностикују кварове; у иностранству, уградњу локалне SIM картице јер испоручени SIM пакет нема међународни роминг.
Да. EVST испоручује резервне делове за локалну замену, води рад даљински и дијагностикује кварове путем IoT модула система након што се угради локална SIM картица. Ради безбедности података, SIM картица или мрежни кабл модула могу остати искључени у нормалној производњи и бити повезани само када је за квар потребна даљинска подршка.
Гарантни услови и време испоруке зависе од конфигурације и потврђени су у понуди. Након испоруке, постројења у иностранству добијају подршку путем испоручених резервних делова и даљинског вођења; посете лицу места у иностранству су организоване уз унапред договорене трошкове путовања и сервисирања.
Цена система за ласерско облагање зависи од снаге ласера, типа главе за облагање, величине стезне главе и дужине линеарне стазе, да ли ћелија ради само на спољном пречнику или на спољном пречнику плус рад на равној површини, величине чилера и пуштања у рад и обуке на лицу места. Трошкови рада су углавном прах, па питајте и за очекивану употребу праха. EVST понуде по пројекту након прегледа ваших делова; контактирајте нас са цртежима и захтевима за премаз.
Све бројке на овој страници су типичне вредности; стварне перформансе облоге се потврђују за сваки пројекат у пробном облагању.