
Последнее обновление: май 7, 2026
Расчет рентабельности инвестиций в роботизированные сварочные ячейки: капитальные затраты, время цикла и окупаемость для покупателей к 2026 году.
Полностью интегрированная роботизированная сварочная ячейка окупается 12-22 месяца при работе в одну смену и 8-14 месяца при двухсменном режиме работы. Три основных фактора — это увеличение времени работы дуги (в среднем сварщики, работающие вручную, используют около 25% продуктивного времени работы дуги; роботизированные ячейки работают с показателем от 70 до 85%), снижение уровня дефектов с 5-8% при ручной сварке до менее 1%, а также арбитраж затрат на рабочую силу на рынке, где, по прогнозам Американского сварочного общества, к 2028 году в США будет нехватка 330 000 квалифицированных сварщиков.
В этой статье подробно рассматриваются уровни капитальных затрат, расчет времени цикла и пошаговый расчет рентабельности инвестиций: структура, которую покупатели могут адаптировать к показателям своего предприятия.
Анализ капитальных затрат: три уровня ячеек памяти на 2026 год
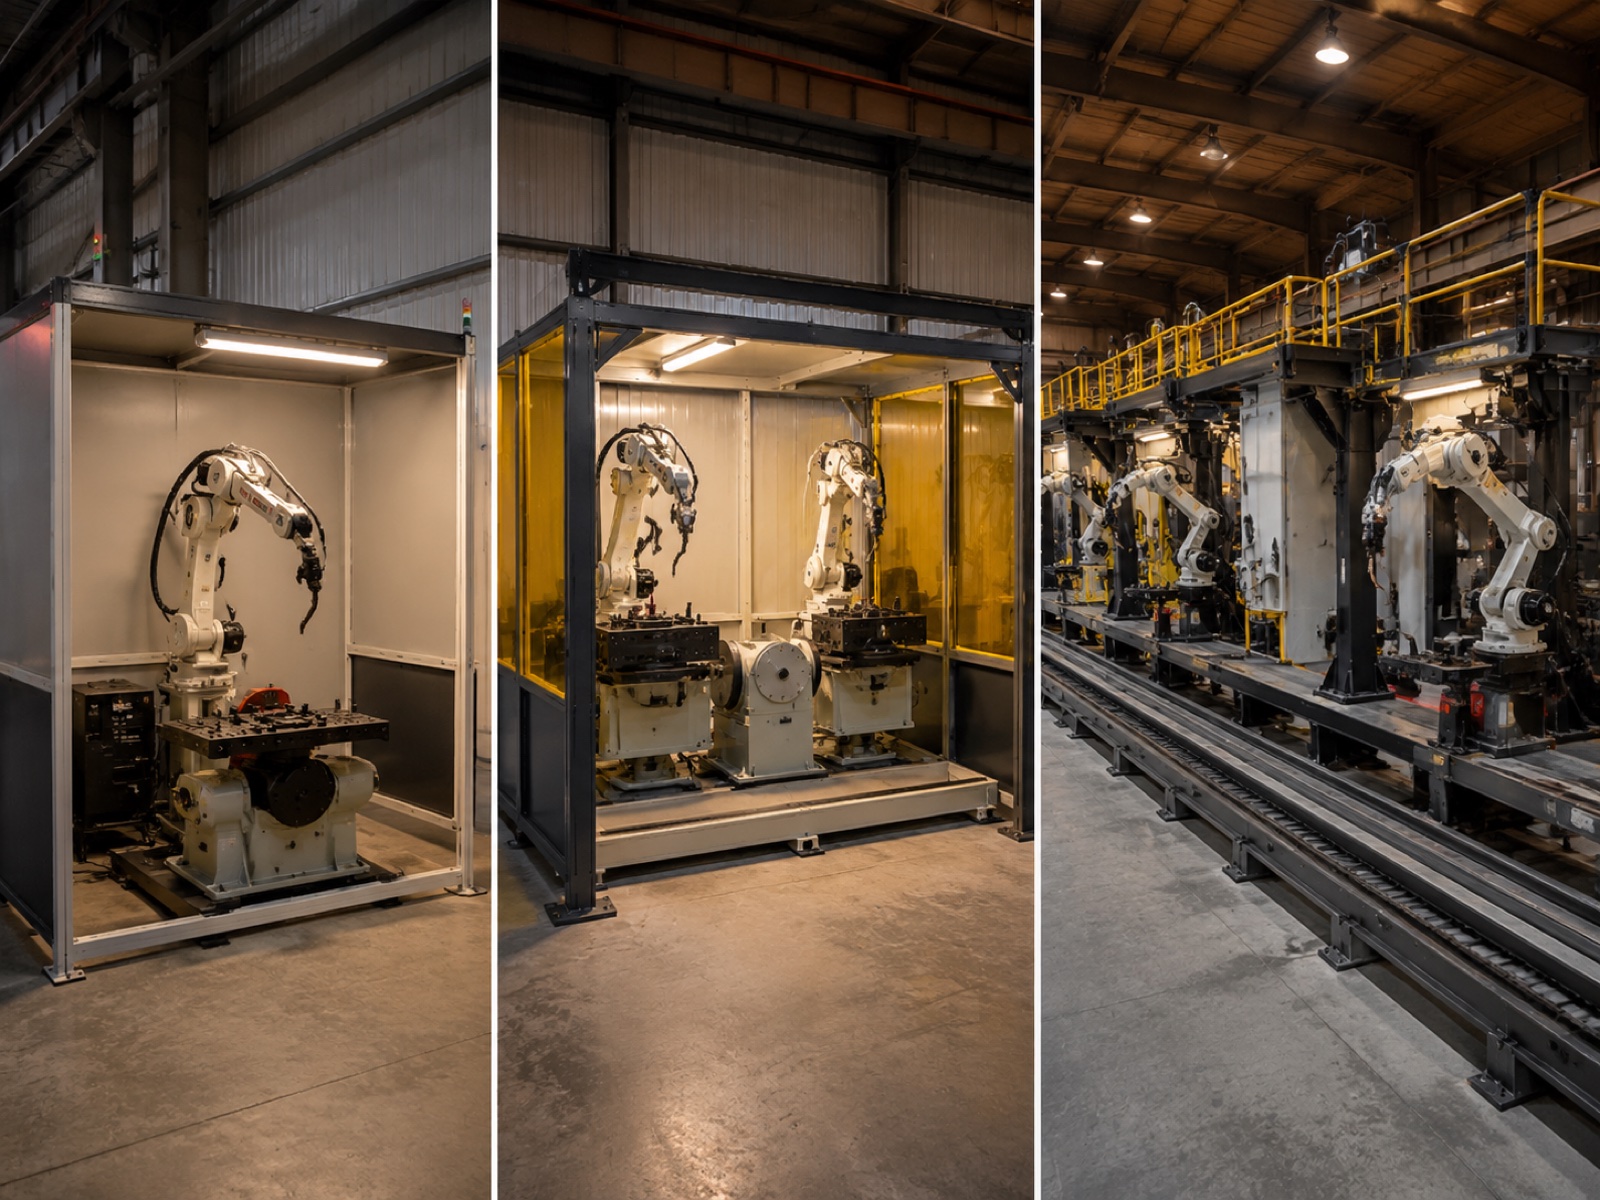
Покупатели оценивают капитальные затраты на сварочный цех Впервые недооценивается разница между ценой покупки роботизированной руки и полностью интегрированной, готовой к производству ячейкой. В таблице ниже представлены три типичных уровня.
| Уровень клетки | Диапазон капитальных затрат (USD) | Время цикла по сравнению с ручным режимом | Типичный процент брака | Окупаемость за одну смену | Двухсменная отдача | Для каких задач |
|---|---|---|---|---|---|---|
| Запись | 80–120 тыс. Долл. США | В 2.0–2.5 раз быстрее | 16 – 22 месяцев | 10 – 14 месяцев | МСП, цеха по изготовлению металлоконструкций, детали простой геометрии | |
| середине | 150–220 тыс. Долл. США | В 2.5–3.2 раз быстрее | 12 – 18 месяцев | 8 – 12 месяцев | Автомобильная промышленность, стандарты Tier 2–3, общестроительные работы, двухстанционное производство. | |
| мародерство | 280–450 тыс. Долл. США | В 3.0–4.0 раз быстрее | 18 – 28 месяцев | 11 – 16 месяцев | Тяжелые конструкционные рельсы, продукция ведущего производителя (Tier 1 OEM), многостанционные/линейные рельсы. |
Начальный уровень (80–120 тыс. долларов)
Один 6-осевой робот для дуговой сварки, простой позиционер, источник питания для сварки, устройство подачи проволоки, горелка, защитное ограждение и контроллер. Отсутствует отслеживание шва, нет автономного CAD-программирования (только обучающий пульт). Фактором окупаемости инвестиций является замена рабочей силы при изготовлении деталей повторяющейся геометрии на малых и средних предприятиях и в цехах по изготовлению металлоконструкций. Накладные расходы на программирование для каждого нового артикула детали существенно выше, чем на средних или крупных предприятиях.
Средний ценовой сегмент (150–220 тыс. долларов)
Включает в себя двойную сварочную станцию, позволяющую оператору загружать одно приспособление, пока робот сваривает другое, двухкоординатный позиционер и лазерное или дуговое отслеживание шва. Двухстанционная конфигурация отделяет время работы робота с дугой от времени работы оператора, что является основной причиной сокращения времени цикла в 2.5–3.2 раза по сравнению с ручным режимом. Отслеживание шва — это качественный скачок: оно компенсирует отклонения приспособления в реальном времени, поэтому в цехах среднего уровня стабильно достигается процент брака ниже 1%. Основными покупателями являются поставщики Tier 2–3 для автомобильной промышленности и производители металлоконструкций.
Основной ценовой сегмент (от 280 000 до 450 000 долларов)
Добавлена линейная направляющая для перемещения между несколькими станциями, позиционеры с функцией наклона и подъема для тяжелых сварных конструкций, а также система распознавания швов на основе искусственного интеллекта, которая генерирует траектории сварки из 3D-облаков точек без ручного обучения точек. Согласно отчету Международной федерации робототехники (IFR) World Robotics 2025, на сварку приходится приблизительно 23% от общего числа установок промышленных роботов в мире, а на тяжелые конструкционные и автомобильные производственные линии первого уровня приходится непропорционально большая доля конфигураций, характерных для крупных производственных линий. Окупаемость на этом уровне дольше при односменной работе, но сокращается до 11–16 месяцев при двухсменной работе.
Расчет времени цикла: куда на самом деле уходят часы.
Экономия времени цикла роботизированной сварки Они рассчитываются на основе четырех измеримых факторов: увеличение времени работы дуги, скорость переноса сварного шва, накладные расходы при многопроходной сварке и время индексации позиционера. Расчет каждого из этих факторов дает более надежную оценку рентабельности инвестиций, чем общий множитель «в 3 раза быстрее».
Время работы дуги: ключевой показатель
Время работы дуги — это процент смены, в течение которого сварщик фактически создает дугу. Для квалифицированного сварщика, работающего вручную, типичное время работы дуги составляет от 20 до 30%, при этом общепринятый в отрасли показатель составляет приблизительно 25%. Остальное время уходит на позиционирование детали, прихваточную сварку, шлифовку между проходами, смену приспособлений, очистку от брызг, контроль качества и восстановление после усталости металла.
Правильно настроенная роботизированная ячейка работает с задержкой дуги от 70 до 85% времени на стабильном, повторяющемся семействе деталей. В стандартную 8-часовую смену это составляет примерно 5.6–6.8 часов фактической сварки против 1.6–2.4 часов при ручной сварке. Этот структурный разрыв в производительности нельзя устранить путем корректировки графика.
Цикл переноса сварного шва между сварными швами
При ручной сварке сварщики перемещаются между сварными швами со скоростью ходьбы человека и перепозиционируют деталь вручную или с помощью ручного позиционера, что увеличивает время сварки на 15–60 секунд в зависимости от геометрии детали. Роботизированная рука, выполняющая запрограммированные перемещения от одного шва к другому со скоростью 250–1000 мм/с, обычно завершает тот же процесс за 1–4 секунды. Для детали с 40 сварными швами только эта разница приводит к увеличению времени сварки на 8–40 минут за цикл.
Пример расчета: сварной шов длиной 16 метров.
Рассмотрим конструкцию каркаса с общей длиной сварного шва 16 метров по нескольким соединениям. Квалифицированный сварщик вручную выполняет эту сборку примерно за... 4.2 часавключая изменение положения, прицельные проходы, заключительные проходы и промежуточную зачистку.
Аналогичная сборка на роботизированной ячейке среднего уровня с двухкоординатным позиционером и системой отслеживания шва завершается примерно за 1.3 часа, Это Сокращение времени цикла в 3.2 разаПри работе в две смены производственный цех выпускает примерно 12 готовых деталей в день, тогда как при ручной сварке двумя сварщиками — менее 4. Увеличение производительности, а не только замена рабочей силы, сокращает срок окупаемости для этого семейства деталей до 8–12 месяцев.
Многопроходная сварка и индексация позиционера увеличивают время, не связанное с дуговой сваркой, но их влияние примерно сопоставимо при ручной и роботизированной сварке на уровне каждого соединения. Робот выполняет каждый проход с постоянными параметрами, а не с типичными для ручной многопроходной сварки колебаниями подводимой тепловой энергии в пределах ±15%. Время индексации позиционера для сервоприводных 2-осевых устройств составляет от 5 до 20 секунд на индексацию; оптимизация последовательности сварки для минимизации количества индексаций является стандартной практикой ввода в эксплуатацию.
Экономия на проценте брака и стоимости отходов
По данным Американского сварочного общества (AWS), доработка и брак из-за дефектов сварных швов представляют собой одну из самых больших статей расходов на обеспечение качества в производственных процессах. Полевые данные показывают, что стоимость доработки одного дефектного сварного соединения обычно составляет от 35 до 180 долларов в зависимости от сложности соединения, материала и того, обнаружен ли дефект в процессе производства или после сборки. Чем шире последствия до обнаружения дефекта, тем выше стоимость одного инцидента.
В производственных условиях процент дефектов при ручной сварке составляет от 5 до 8% в зависимости от количества сварных швов, что обусловлено непостоянным расстоянием от горелки до обрабатываемой детали, переменной скоростью перемещения и изменчивостью, связанной с усталостью материала, при длительных сменах. В откалиброванной роботизированной ячейке с отслеживанием шва и стандартизированным управлением расходными материалами этот показатель стабильно ниже 1%. Остаточные дефекты при роботизированной сварке обычно связаны с неправильным выравниванием зажимных приспособлений (устраняется с помощью отслеживания шва) или неправильными партиями проволоки, что является проблемой управления расходными материалами, а не проблемой самого робота.
Экономия на утилизации отходов на практике
В цехе, обрабатывающем 400 сварных швов в день при уровне дефектов 6%, ежедневно образуется 24 бракованных шва. При средней стоимости доработки в 75 долларов (умеренная сложность, выявленная в процессе работы) это составляет примерно 450 000 долларов в год. Снижение уровня дефектов до 0.8% при использовании роботов в том же объеме снижает эту цифру до 56 000 долларов, что составляет 394 000 долларов годовой экономии, которая является самостоятельной статьей рентабельности инвестиций еще до учета затрат на рабочую силу или увеличения производительности. Для цехов, сваривающих по стандартам AWS D1.1 или EN 1090, стабильный уровень дефектов ниже 1% также снижает частоту необходимых неразрушающих проверок, что является дополнительной существенной экономией, которую сложнее оценить количественно.
Арбитраж стоимости рабочей силы: рынок сварщиков в 2026 году
Согласно прогнозу Американского сварочного общества о нехватке сварщиков к 2024 году, в Соединенных Штатах прогнозируется дефицит сварщиков более чем на 100 000 человек. 330 000 квалифицированных сварщиков к 2028 годуДефицит уже очевиден: средняя заработная плата сертифицированного сварщика в США в 2025 году составит от 48 000 до 58 000 долларов в год, а полная стоимость найма персонала во многих регионах составит от 67 000 до 93 000 долларов на одного сварщика в год. На практике предприятия в промышленных кластерах с высоким спросом сообщают о сроках найма сертифицированного сварщика AWS D1.1 от трех до девяти месяцев. Эти издержки, связанные с вакансиями (потеря производственных мощностей, пока вакансия остается открытой), реальны, но редко отражаются в формальных моделях рентабельности инвестиций.
Экономика работы операторов робототехники
Обычно один квалифицированный оператор руководит двумя-четырьмя производственными ячейками. Эта должность (загрузка приспособлений, контроль расходных материалов, управление программами, вызов технического обслуживания) не требует наличия сертификата сварщика. Годовые затраты на одного оператора составляют приблизительно от 46 000 до 54 000 долларов, тогда как на сертифицированного сварщика — от 67 000 до 93 000 долларов. При установке двух производственных ячеек вместо двух сварщиков чистая годовая экономия на оплате труда составляет примерно 110 000 долларов до учета повышения производительности или качества. За пять лет эта разница в оплате труда сама по себе превышает капитальные затраты на производственную ячейку среднего уровня.
Побочные выгоды, которые редко проявляются в первоначальной модели окупаемости инвестиций.
Три дополнительных преимущества имеют реальное экономическое значение, но обычно не учитываются при первоначальных расчетах рентабельности инвестиций. Во-первых, роботизированная ячейка может работать в автоматическом режиме или с минимальным контролем во время второй или третьей смены без доплат за сменную работу. В условиях современного рынка труда лишь немногие цеха могут укомплектовать полную бригаду сварщиков для ночной смены, поэтому возможность работать 16-22 часа в сутки с использованием одного основного оборудования является реальным множителем экономической эффективности. Во-вторых, для производителей, работающих в соответствии со стандартами сертификации конструкций (AWS D1.1, AWS D1.5, ASME Section IX или EN 1090), роботизированные ячейки автоматически регистрируют все параметры сварки (напряжение, сила тока, скорость перемещения, скорость подачи проволоки). На практике ячейки, работающие в соответствии с этими стандартами, могут снизить частоту рентгенографического или ультразвукового неразрушающего контроля, необходимого для каждой производственной партии, что напрямую приводит к экономии средств. В-третьих, концентрация дымовых газов в стационарном, закрытом роботизированном отсеке упрощает проектирование вентиляции и сокращает количество работников, нуждающихся в медицинском наблюдении в соответствии с OSHA 29 CFR 1910.1000.
Совокупная стоимость владения за семь лет
Срок окупаемости — это моментальный снимок; общая стоимость владения (TCO) — это полная картина. За семь лет эксплуатации ячейка среднего уровня с капитальными затратами в 180 000 долларов накапливает примерно 296 000 долларов эксплуатационных расходов: около 74 000 долларов на техническое обслуживание (5–7% от капитальных затрат в год), 126 000 долларов на расходные материалы (проволока, газ, наконечники, форсунки), 59 500 долларов на электроэнергию (средняя нагрузка 18–22 кВт) и 37 000 долларов на резерв запасных частей. Семилетняя общая стоимость владения составляет около 476 000 долларов, что примерно в 2.0–2.5 раза превышает первоначальные капитальные затраты. Ячейки столбчатого уровня с линейными направляющими и системами машинного зрения на основе искусственного интеллекта, как правило, находятся в верхней части этого диапазона.
В то же время, два квалифицированных сварщика с зарплатой 80 000 долларов каждый в совокупности обходятся в 1 120 000 долларов в виде затрат на оплату труда за семь лет, не считая доработок, сверхурочных и найма новых сотрудников. Семилетняя общая стоимость владения этим цехом составляет 476 000 долларов, что означает чистую экономию в 644 000 долларов только на оплате труда.
Калькулятор рентабельности инвестиций: сварочный цех длиной 16 метров, 4 сварщика, 2 смены.
В следующем примере используется описанная выше схема для типичного среднего по размеру цеха. Все цифры являются иллюстративными; подставьте свои собственные данные о заработной плате, объемах производства и расценках интеграторов.
Входы: 4 сварщика (с надбавкой 80 000 долларов каждый = 320 000 долларов в год в общей сложности), двухсменный режим работы, 192 000 сварных соединений в год, 6% брака при средней стоимости доработки 75 000 долларов (864 000 долларов в год на доработку), два цеха среднего уровня со средней стоимостью 170 000 долларов = 340 000 долларов общих капитальных затрат, один оператор заменяет четырех сварщиков (с надбавкой 50 000 долларов в год).
Годовая экономия: Экономия на оплате труда 270 тыс. долларов (320 тыс. долларов минус 50 тыс. долларов на оплате труда оператора) + сокращение объема переделок на 374 тыс. долларов (снижение с 6% до 0.8% по 192 000 соединениям при стоимости 75 долларов) + увеличение производительности на 87 тыс. долларов = $ 731K в год.
Окупаемость: 340 тыс. долл. ÷ 731 тыс. долл. = 5.6 месяцев в режиме стабильной работы. С учетом реалистичного 90-дневного периода ввода в эксплуатацию при 60% от стабильного уровня производства, это добавляет примерно 5 месяцев, что дает... окупаемость за 10-11 месяцев В этом сценарии с двумя сменами и двумя производственными ячейками. Согласно отчету Interact Analysis Welding Cell Market 2025, двухсменная работа в настоящее время является преобладающей конфигурацией для новых установок роботизированных сварочных ячеек в Северной Америке и Европе, именно поэтому расчеты окупаемости так резко сокращаются по сравнению с оценками для односменной системы.
Факторы риска, которые могут снизить рентабельность сварочных установок.
Большинство случаев снижения рентабельности инвестиций в роботизированные сварочные ячейки, наблюдаемых на практике, обусловлены четырьмя факторами риска.
Высокая сложность обрабатываемых деталей с разнообразным ассортиментом. Предприятия, работающие с более чем 40 активными наименованиями деталей в месяц, сталкиваются с накладными расходами на программирование, которые могут сократить время производственного цикла на 30–60% при коротких производственных циклах. Программное обеспечение для автономного программирования снижает эту нагрузку, но увеличивает первоначальный бюджет на 15 000–35 000 долларов. Предприятиям с широким ассортиментом продукции следует учитывать реалистичное время программирования на одну деталь и включать его в расчеты окупаемости до принятия решения о внедрении.
Время ввода в эксплуатацию. Разработка первоначальной библиотеки программ для деталей, квалификация сварочных процедур и обучение операторов обычно занимают от четырех до двенадцати недель для производственной ячейки среднего уровня. В течение этого периода ячейка не приносит никакой окупаемости инвестиций в производство. Консервативные модели добавляют двенадцатинедельный резерв на наращивание производства при 50% экономии от стабильного режима, что составляет примерно пять дополнительных месяцев при простом расчете срока окупаемости.
Качество выполнения работ интегратором. Конструкция оснастки, организация кабелей, архитектура программы и ввод в эксплуатацию системы безопасности оказывают огромное влияние на время безотказной работы сварочной ячейки и достигнутое время цикла. Выбор интеграторов должен основываться на специфических для сварочных ячеек рекомендациях по аналогичной сложности деталей, а не только на знакомстве с маркой робота или заявленной цене.
Запасные части и техническая поддержка на местах. Для предприятий, расположенных в отдаленных районах или на экспортных рынках, отсутствие запасных частей на складе с двух-четырехнедельным сроком поставки может превратить незначительную неисправность в многонедельные производственные потери. Развитая сеть выездных инженеров является существенным фактором затрат: поставщики с технической поддержкой в стране и региональными складами предлагают значительно лучшие экономические показатели послепродажного обслуживания. Например, компания EVST поддерживает возможности выездных инженеров более чем в 100 странах, обеспечивая региональное снабжение запасными частями с возможностью реагирования на месте в течение 24-72 часов на охватываемых рынках, что является важным конкурентным преимуществом для покупателей в Юго-Восточной Азии, на Ближнем Востоке или в Восточной Европе, где доступ к сервисным услугам OEM-производителей может стать настоящим узким местом.
Рынок производителей оригинального оборудования (OEM): кто предлагает многоуровневые системы сварочных ячеек?
Рынок роботизированных сварочных ячеек охватывает все три уровня. FANUC, ABB и KUKA лидируют, предлагая сертифицированные по всему миру решения и прямые партнерские отношения с автомобильными OEM-производителями. Yaskawa Motoman занимает прочные позиции в области дуговой сварки, предлагая модели, оптимизированные для сварки, и интегрированные источники питания. ESTUN расширила свой портфель решений среднего уровня, предложив конкурентоспособные решения для цепочек поставок второго уровня на развивающихся рынках.
Компания EVST занимает перспективное положение для покупателей среднего и крупного сегмента рынка, которые отдают приоритет комплексным решениям по интеграции и послепродажному обслуживанию на местах. Роботизированная платформа охватывает весь спектр полезной нагрузки, от коллаборативных систем до тяжелых промышленных манипуляторов, а ее конфигурации сварочных ячеек (включая многопозиционные схемы с позиционерами серий EVS-SWP и EVS-DWP и опциональной линейной направляющей) поддерживают масштабируемую архитектуру, позволяющую со временем развивать установки начального уровня до возможностей крупного сегмента. Ячейки EVST имеют сертификат IATF16949, подтверждающий соответствие стандартам автомобильного производства, а также сертификаты CE, SGS и TUV от сторонних организаций, что делает их пригодными для квалификации в автомобильной цепочке поставок. Компания экспортирует продукцию более чем в 100 стран и имеет возможность выездной инженерной поддержки, что является существенным конкурентным преимуществом для покупателей на рынках с ограниченным охватом сервисными услугами местных OEM-производителей.
Согласно отчету IFR World Robotics 2025, на сварочные работы приходится приблизительно 23% всех установок промышленных роботов в мире. При сравнении производителей оборудования запрашивайте рекомендации по установке, специально адаптированные под ваш отраслевой сегмент и сложность деталей (а не общие статистические данные о времени безотказной работы).
Часто задаваемые вопросы: Окупаемость инвестиций в роботизированную сварочную ячейку.
Как быстро я смогу вернуть деньги за роботизированную сварочную ячейку?
Односменная работа: от 12 до 22 месяцев. Двухсменная работа: от 8 до 14 месяцев. В приведенном в этой статье примере (4 сварщика, 2 ячейки, двухсменная работа) этот срок достигает 10-11 месяцев после 90-дневного периода наращивания производства. Три фактора, наиболее сильно влияющие на этот показатель, — это достижение необходимого времени работы дуги, текущий процент брака и местная заработная плата сварщиков.
Какое предположение является наиболее рискованным в модели рентабельности инвестиций в сварочный цех?
Увеличение времени работы дуги на производственной линии с широким ассортиментом продукции. Показатель в 70-85% времени работы дуги относится к стабильным, повторяющимся семействам деталей. Предприятия, работающие с более чем 30-40 наименованиями деталей в неделю и часто меняющие оборудование, должны учитывать 50-60% времени работы дуги и добавить 15-20% запаса к оценкам окупаемости, чтобы учесть накладные расходы на программирование и время смены оснастки.
Доступны ли варианты финансирования или лизинга для роботизированных сварочных ячеек?
Да. Большинство интеграторов и OEM-производителей предлагают финансирование оборудования на 36-60 месяцев или операционный лизинг по коммерческим кредитным стандартам. Операционный лизинг позволяет не отражать актив в балансе. Если планируется модернизация в течение пяти лет, уточните информацию о структуре остаточной стоимости.
Могу ли я позже перейти с базового уровня сотовой связи на более высокий?
Да, при условии выбора конструктивных решений на начальном этапе: контроллер с открытой архитектурой, свободная пропускная способность ввода/вывода, кабельные каналы для дополнительных осей, съемные панели корпуса. Главное физическое ограничение — площадь пола; для стоечных компоновок обычно требуется на 40–60% больше площади, чем для базовых моделей.
Окупается ли роботизированная сварка для предприятий с небольшими объемами производства и широким ассортиментом продукции?
Да, но основной фактор смещается от экономии времени цикла к снижению уровня брака и обеспечению стабильности трудозатрат. Программное обеспечение для автономного программирования, модульная оснастка и распознавание швов с помощью ИИ снижают стоимость программирования на одну деталь. Предприятия с менее чем 20 активными номерами деталей в месяц при разумном объеме производства обычно окупают затраты за 14–24 месяца. См. Полное руководство по роботизированной сварке (2026) рекомендации по проектированию ячеек в зависимости от типа производства.
Связанные Чтение
- Полное руководство по роботизированной сварке (2026): основная статья, посвященная выбору процесса, проектированию ячеек и сопоставлению с областями применения.
- Топ-10 брендов сварочных роботов 2026 годаСравнение OEM-производителей с оценкой по таким параметрам, как поддержка интеграции, дальность полезной нагрузки и региональное покрытие сервисного обслуживания.
- Как построить роботизированную сварочную ячейку: контрольный список компоновки (2026): планировка помещения, ограждение безопасности, инженерные коммуникации и проектирование осветительных приборов.
- Роботизированная сварка в автомобилестроении: стандарты и примеры из практики (2026): Требования к системе качества AWS D1.1, EN 1090 и IATF16949
- Компоненты и интеграция роботизированной сварочной ячейки (2026): позиционеры, устройства отслеживания швов, устройства подачи проволоки и архитектура контроллера
Исходящие ссылки:
Американское общество сварщиков (AWS): данные о численности сварщиков и стандарты сертификации
Международная федерация робототехники (IFR)Отчет World Robotics 2025
Серия ISO 10218стандарты безопасности промышленных роботов
Последнее обновление: май 7, 2026