
By Редакционная группа EVST • Проверено Редакционная группа EVST · Последнее обновление: 8 октября 2026 г. · Редакционная политика · Политика исправления · Условия использования
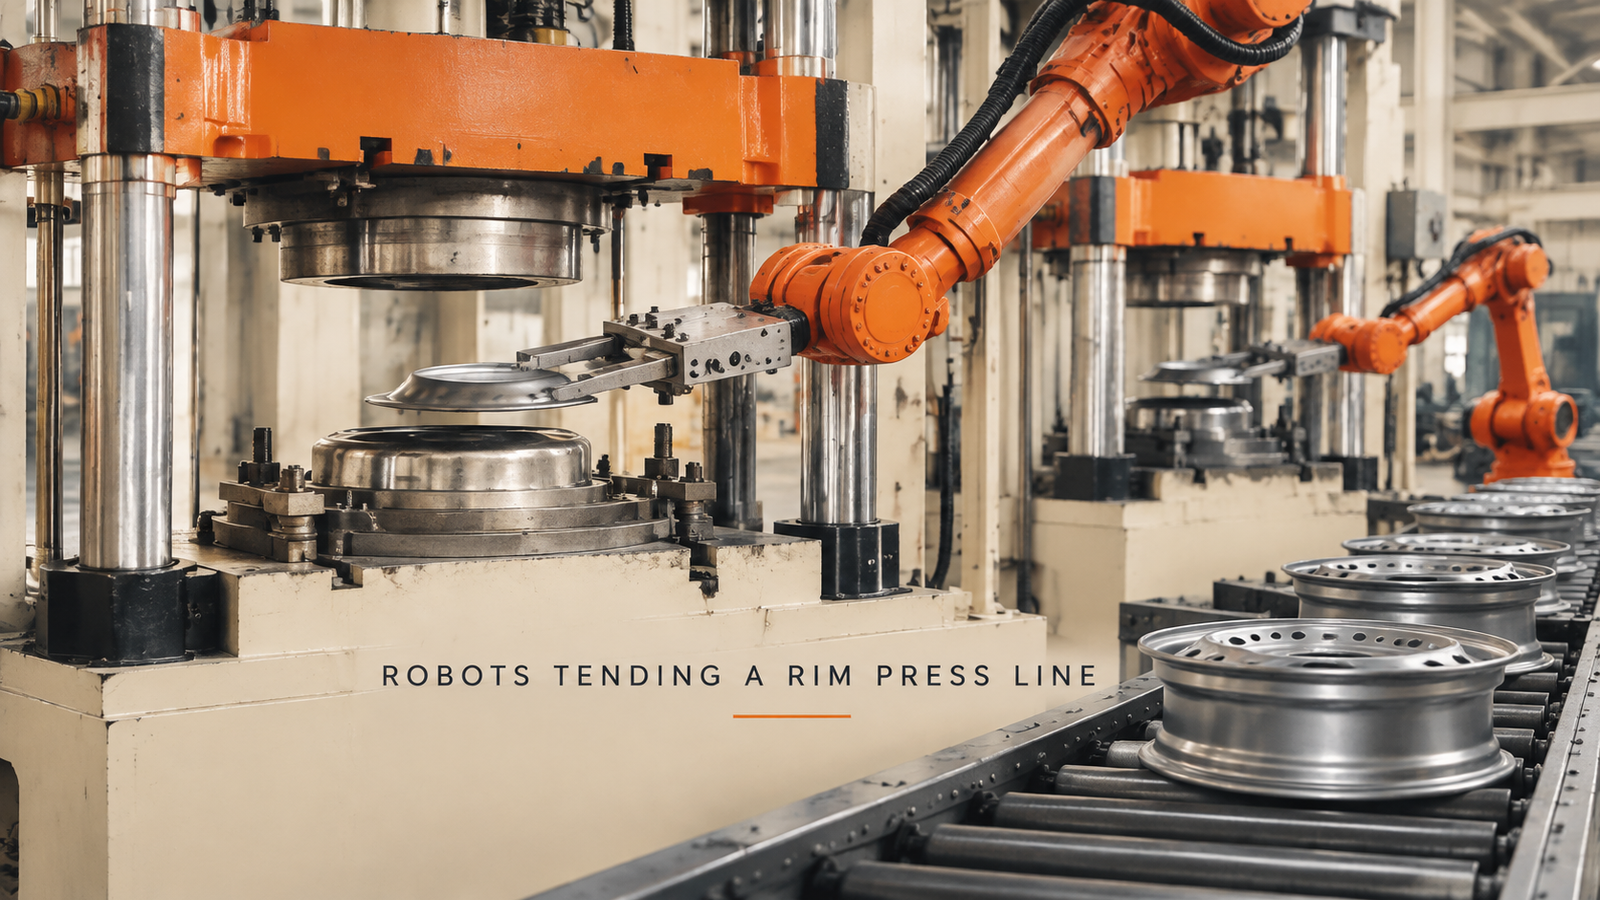
Обслуживающий персонал на линии обработки обода может быть передан роботам, если одновременно соблюдены три условия: деталь перемещается в матрицу без смещения, пресс может закрыться только после того, как робот освободит его, и деталь каждый цикл оказывается в одном и том же месте в матрице. Грузоподъемность и дальность действия имеют значение, но редко определяют исход процесса. В описанной здесь ячейке шестиосевые роботы расположены между рядом четырехколонных гидравлических прессов и станциями обработки обода, и роботы обрабатывают две совершенно разные детали: круглую стальную заготовку на прессах и обод с кольцом отверстий на станциях.
Смотрите, как прессингует игроков на линии кольца? Пришлите нам чертежи деталей для каждой станции и данные о вашей ежедневной производительности., и мы ответим, представив концепцию ячейки и оценку времени цикла.
Почему прессинг — это самый опасный момент на линии кольца.
Пресс отличается от остальных элементов линии по производству обода тем, что оператору приходится просовывать руку, или, по крайней мере, часть детали, в пространство между матрицами. Делать это вручную тысячи раз в день утомительно и сопряжено с реальным риском, а каждый добавленный пресс означает еще одного человека на еще одном рабочем месте. Именно поэтому работа оператора пресса входит в число первых задач, которые рассматривают предприятия при внедрении роботов.
Именно поэтому задача не сводится к простому «захвату и перемещению». Робот входит в пространство, которое вот-вот закроется, и деталь, которую он опустит, должна оказаться точно в нужном месте в момент закрытия. Эти два факта определяют все, что происходит внизу.
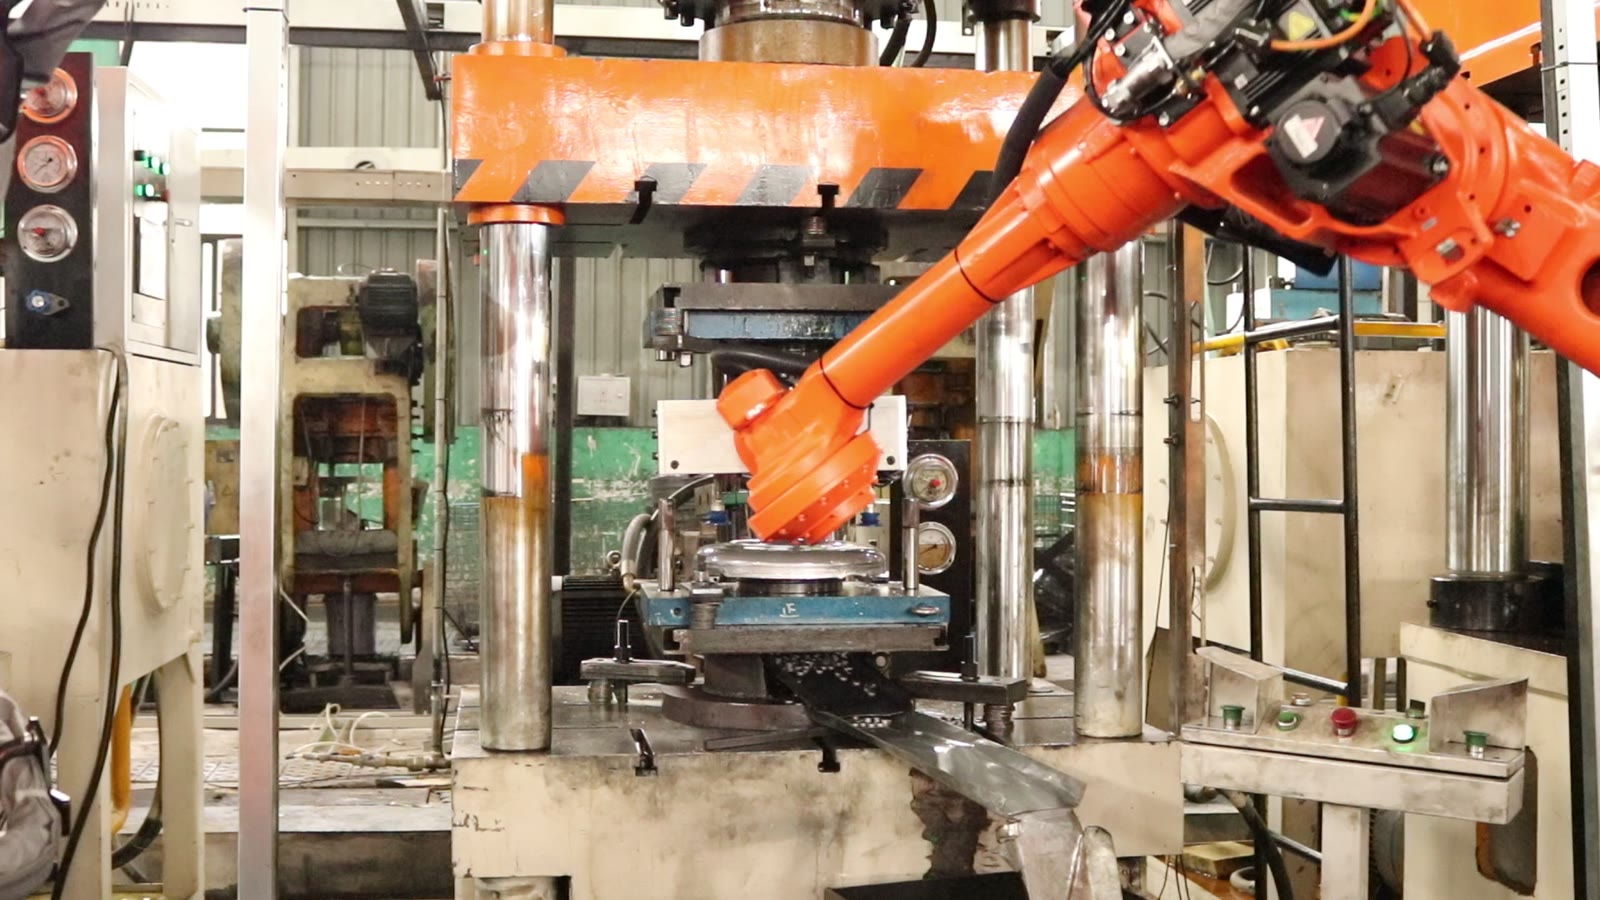
Один цикл прессования, шаг за шагом
В типографиях цикл выглядит следующим образом:
- Робот перемещает круглую стальную заготовку на плоском раздвоенном захвате.
- Она располагается между верхней и нижней матрицами.
- Это позволяет установить заготовку на нижний штамп.
- Оно уходит из поля зрения прессы.
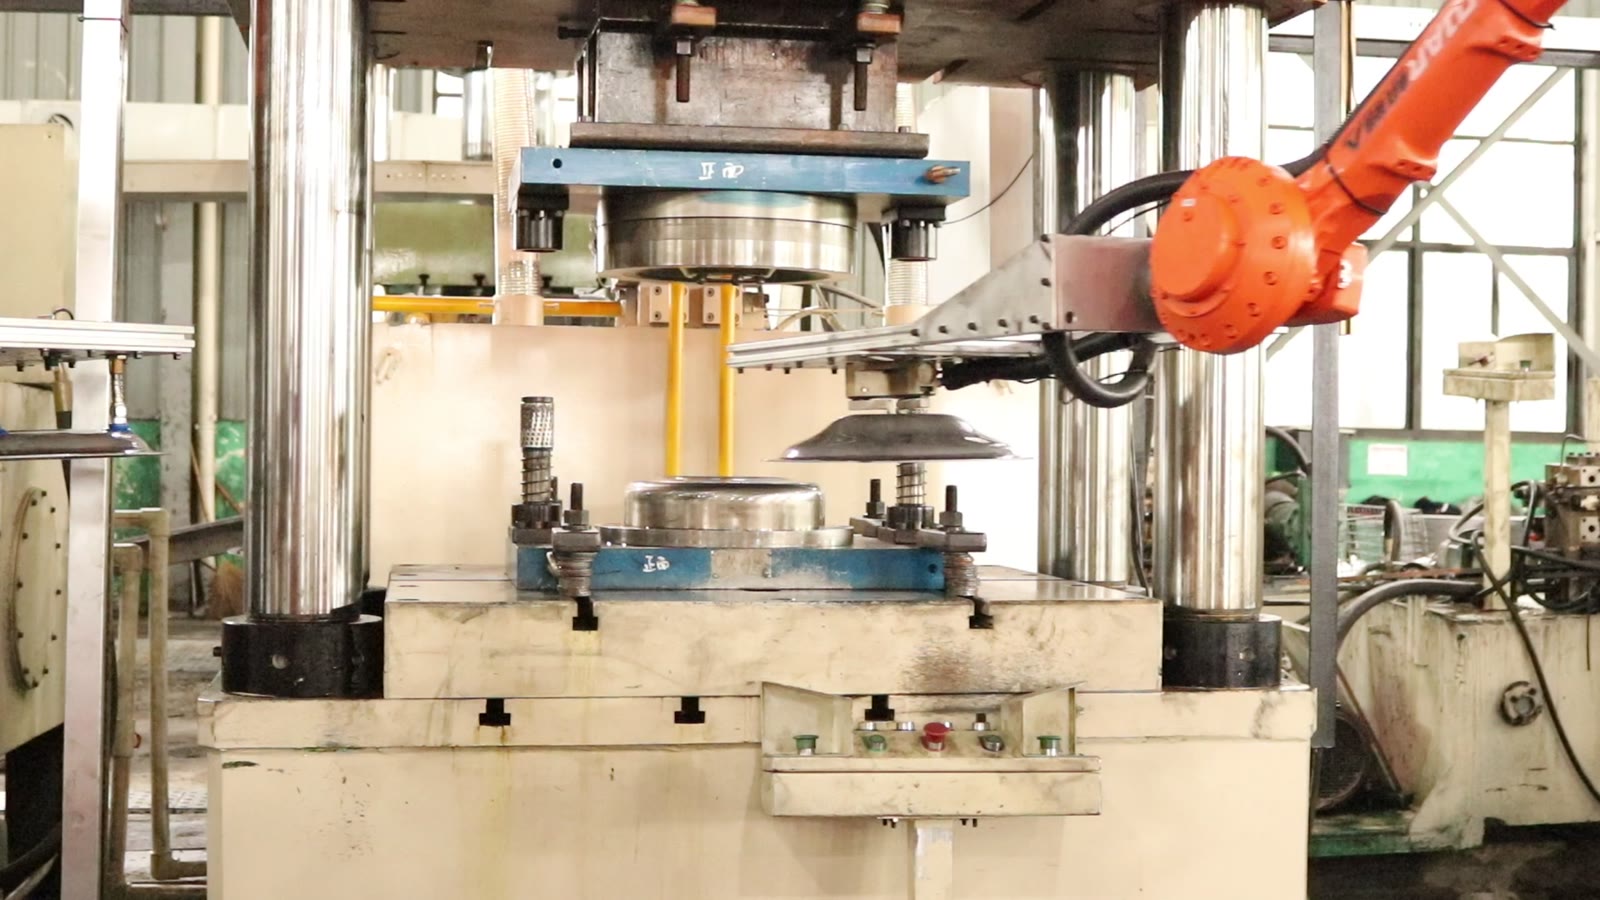
- Только после этого верхняя оранжевая балка пресса опускается и снова поднимается.
- Робот засовывает руку внутрь и снимает деталь с нижней матрицы.
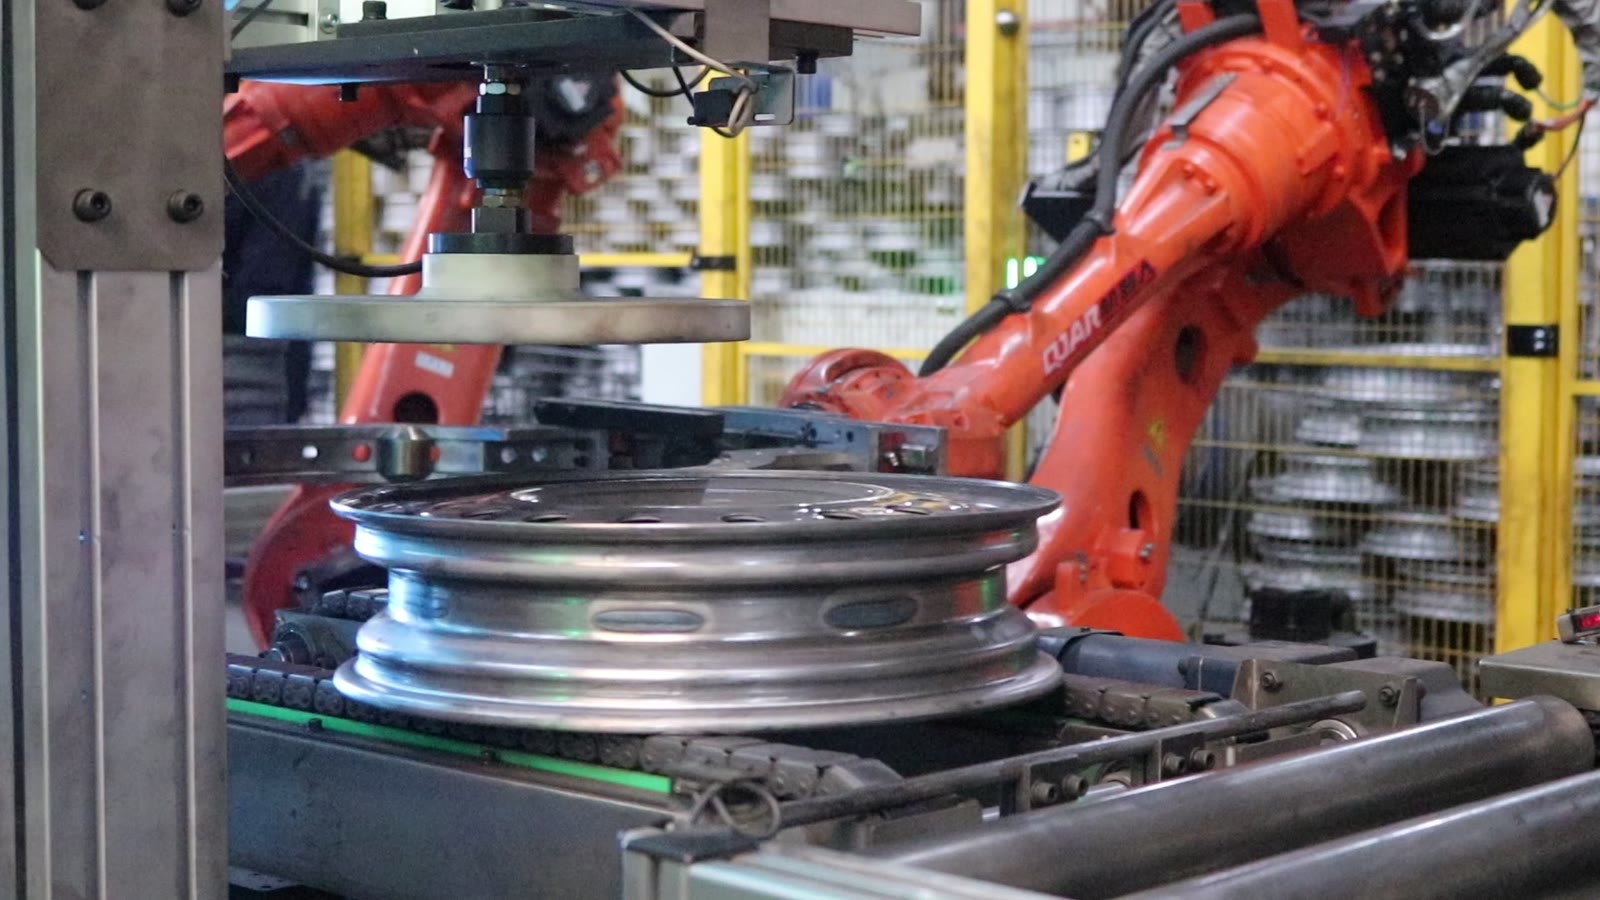
Далее по производственной линии начинается другая операция по перемещению обода. На станции обработки обода робот с кольцеобразным захватом удерживает обод — кольцо с рядом отверстий — и устанавливает его на вертикальное приспособление. Круглая прижимная пластина над приспособлением опускается на обод, и после этого робот снова снимает обод. Рядом с роликовым конвейером два робота стоят рядом и поднимают обода, чтобы переместить их, после чего обода перемещаются по конвейеру один за другим.
Три ограничения, которые поддерживают друг друга.
Переносить деталь, не сдвигая её.
Заготовка, перемещаемая на вилах, поддерживается снизу, а не зажимается, поэтому она может смещаться во время движения, если робот ускоряется, тормозит или слишком резко поворачивает. Вилам необходимо обеспечить опору, с которой заготовка не сможет соскользнуть, и траекторию движения с плавной скоростью там, где деталь наименее зафиксирована. Смещение заготовки — это не просто небольшая ошибка: следующее ограничение предполагает, что она находится там, где вы думаете.
Пресс закрывается только тогда, когда робот освобождает место.
Последовательность действий в ячейке проста: робот отъезжает назад, затем пресс опускается. Принцип проектирования заключается в том, что этот порядок не должен зависеть только от точности синхронизации. Блокировка робот-пресс подает прессу сигнал о том, что робот находится за пределами зоны штамповки, и сигнал роботу о том, что пресс открыт, прежде чем он войдет внутрь. Оба направления важны, поскольку слишком раннее закрытие пресса и слишком ранний вход робота внутрь — это разные ошибки с одинаковым результатом.
Определение местоположения детали в штампе.
Установка заготовки на нижний штамп помогает только в том случае, если она каждый раз оказывается в одном и том же месте. Если штамп имеет фиксирующие элементы, такие как углубление, штифты или фигурное посадочное место, роботу достаточно лишь приблизить деталь и дать ей зафиксироваться. Если таких элементов нет, робот должен быть достаточно точным, чтобы установить деталь напрямую, и любое смещение положения захвата напрямую передается на штамп.
Эти три элемента соединены в цепочку. Надежный захват вилкой обеспечивает повторяемость позиционирования, позиционирование засчитывается только в том случае, если робот явно свободен от препятствий до начала хода, а фиксирующий элемент в матрице компенсирует небольшие остаточные отклонения.
От одного нажатия к ряду
Вдоль линии между прессами располагаются роботы, и прессы обслуживаются в одном и том же ритме: вход, выход, ход, снова вход. Принцип проектирования, рассматривающий один пресс с одним роботом как единое целое, упрощает масштабирование линии. Новый пресс приносит свой собственный робот, свою собственную блокировку и свой собственный цикл обработки деталей, и нет необходимости перепланировать всю производственную ячейку.
Компромисс заключается в стоимости одного пресса. Альтернативный вариант, когда один робот обслуживает два пресса, позволяет сэкономить робота, но при этом связывает время работы прессов и заставляет каждый пресс ждать другой. Что лучше, зависит от того, сколько времени занимает каждый ход по сравнению с перемещением робота, и именно для этого и предназначена оценка времени цикла по чертежам.
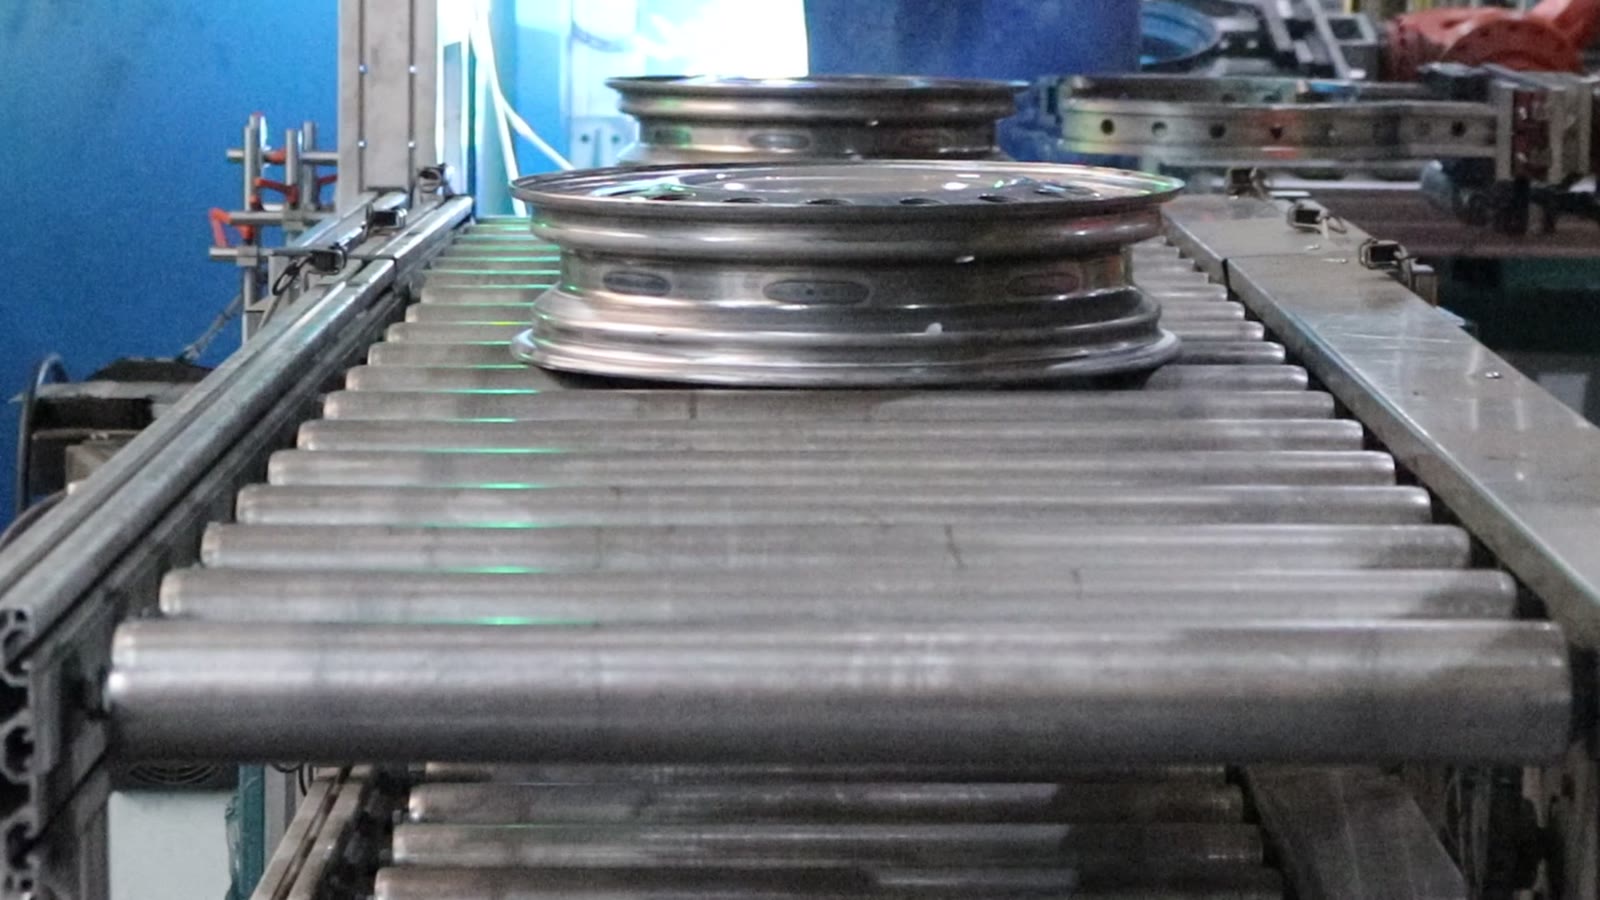
Для заготовок и ободов требуются разные захваты.
В ячейке используются два захвата для двух деталей: плоская вилка для круглой заготовки, которая должна проходить между матрицами, и кольцевой захват для обода. Это важно, когда заказчик хочет, чтобы один робот обрабатывал обе детали: либо инструмент меняется между заданиями, что требует устройства смены инструмента и места для размещения каждого захвата, либо роботы выделяются для обработки одной детали. Выделенные роботы проще, но стоят дороже на линию; конструкция со сменными инструментами дешевле с точки зрения оборудования, но увеличивает время переналадки и требует дополнительной проверки.
Где это уместно и куда следует присмотреться внимательнее
Обслуживание пресса хорошо подходит, когда детали имеют стабильную форму, прессы расположены в ряд с достаточным пространством рядом, а производительность достаточно стабильна, чтобы оправдать использование робота на каждый пресс. Внимательнее следует рассмотреть случаи, когда детали сильно различаются по размеру, когда штамп не имеет возможности зафиксировать деталь или когда компоновка пресса не оставляет места для робота, чтобы он мог стоять и дотянуться до штампа.
Вопросы, которые нам часто задают
Нужно ли модифицировать печатный станок? Как правило, необходимы сигналы для блокировки, а иногда и схема ограждения, разрешающая доступ робота. Мы сверяем это с предоставленной вами схемой пресса.
Может ли один робот обслуживать более одного пресса? Это возможно, если время хода оставляет достаточно времени простоя для перемещения робота и загрузки второго пресса. Оценка времени цикла показывает, так ли это.
Может ли один и тот же робот обрабатывать как заготовки, так и обода? Технически да, при наличии устройства смены инструмента, но это увеличивает время переналадки. Стоит ли это того, зависит от того, как часто меняются детали.
Что нам отправить
Для каждой станции необходимы чертеж детали, схема расположения пресса, включая место для роботов и способ открытия штампов, а также требуемый суточный объем производства. На основе этих данных мы сможем определить, какое из трех ограничений окажется наиболее сложным в вашей производственной линии, и как будет выглядеть концепция производственной ячейки и оценка времени цикла.
Хотите концепцию для своих печатных станков? Свяжитесь с нами здесь или напишите на sales@evsrobot.com, приложив свои чертежи и данные о ежедневной производительности.
В данной статье описывается, как в целом работают прессы и системы обработки дисков, а также что можно увидеть в одной из таких ячеек; в ней не указываются тоннаж, размеры деталей, материалы или время цикла или какие-либо этапы формования.