
Зажим может надежно удерживать цилиндро-кронштейновую сборку, но при этом затруднять роботизированную сварку. Прежде чем окончательно определиться с компоновкой сварочного цеха, проверьте одновременно две вещи: обеспечивают ли репрезентативные сборки повторяемое положение шва и может ли вся горелка входить в шов, следовать за ним и выходить из него. Простой и надежный зажим не отвечает ни на один из этих вопросов.
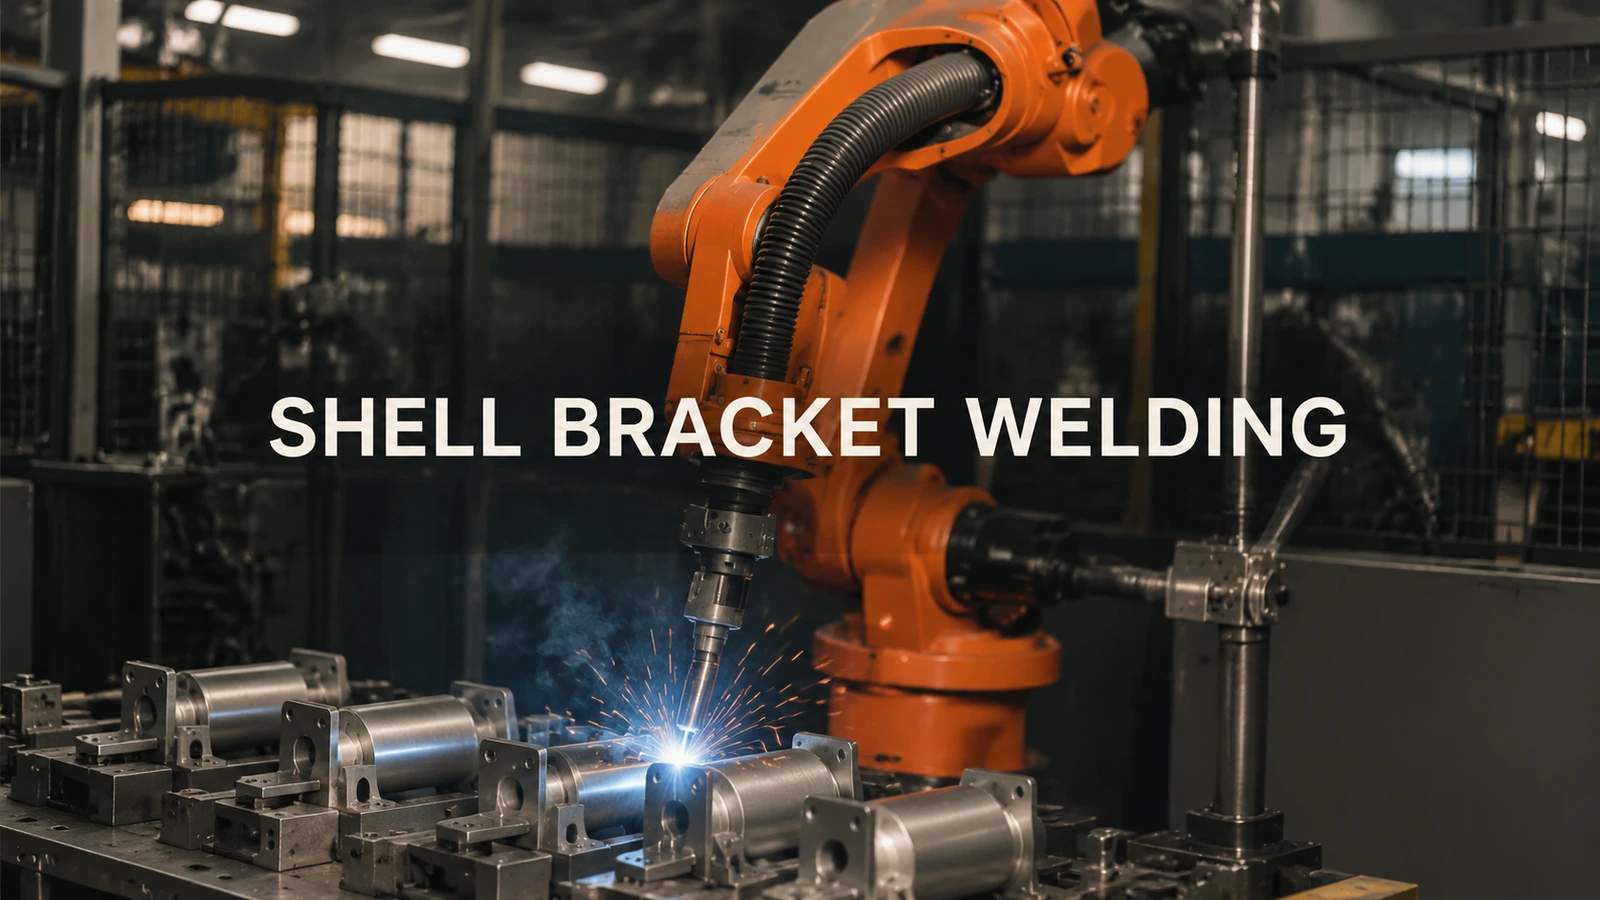
Когда деталь стабильна, но шарнир движется.
Начните с соединения, а не с внешней стороны цилиндра. Если кронштейн по-разному прилегает к последовательным оболочкам, даже при повторяющемся положении зажима может наблюдаться изменение положения соединения или зазора. Рассматривайте это как исследование процесса сборки, прежде чем просить робота внести корректировки.
Для проведения пробного испытания принесите детали, которые демонстрируют фактические отклонения, которые вы получите. Нагрузите их, используя предполагаемые опорные поверхности, и зафиксируйте, где изменяется соединение. Затем разделите причины: отклонения в корпусе, отклонения в кронштейне или отклонения, возникшие во время нагружения и зажима. Предложенное сравнение полезно, когда эти причины еще не были определены; это не является спецификацией допуска.
Роботизированная система управления сваркой Это позволяет рассматривать повторяющиеся детали, точность подгонки и доступ к стыку как факторы, влияющие на выбор. Это способствует комплексной оценке сборки и маршрута инструмента, а не рассмотрению стандартного позиционирования робота как единственной проблемы сварки.
Зажим может занимать пространство, необходимое для пистолета.
В показанном на видео примере демонстрируется сварка роботом цилиндрической оболочки и кронштейна, закрепленных в приспособлении. Это дает полезное представление о взаимосвязи между заготовкой, опорой и сварочной горелкой. Вопрос, стоящий перед покупателем, заключается в том, как эта взаимосвязь проявляется на разных деталях и в местах сварки.
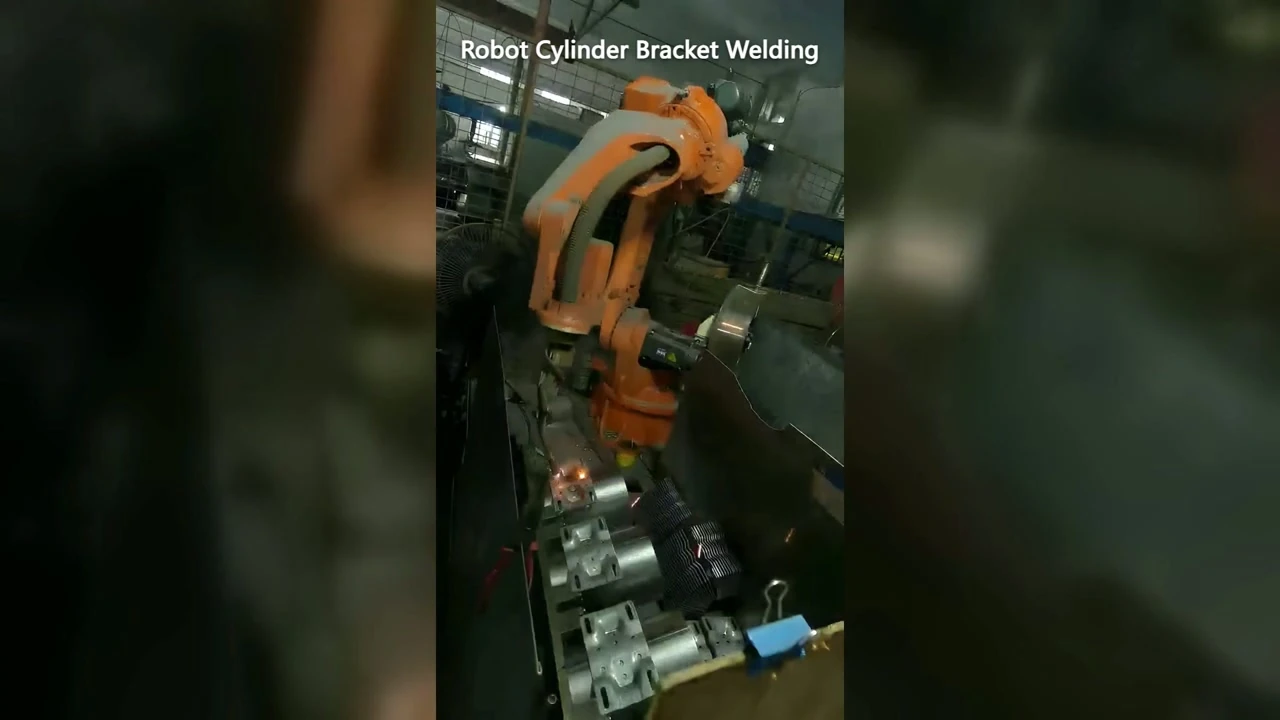
00:08 — Факел рядом с закрепленным цилиндром и кронштейном.
Проверьте всю рабочую зону инструмента, а не только кончик в первой точке. Траектория может начинаться с достаточного пространства, а затем сужаться по мере изменения направления горелки. Включите в испытание этапы подхода и извлечения инструмента, а также проверьте, не блокирует ли зажим или опора требуемую ориентацию. Испытание, проверяющее только начало сварки, может упустить конфликт на более позднем этапе.
В условиях ограниченного доступа следует рассмотреть возможность перемещения зажима, изменения ориентации нагрузки или корректировки расположения крепежных элементов, прежде чем утверждать окончательную механическую конструкцию. Каждый вариант должен сохранять необходимую для сборки функцию позиционирования. Удаление препятствия путем демонтажа необходимой опоры просто меняет одну проблему на другую.
Пусть пробный матч приведет к принятию решения о расписании игр.
Попросите группу экспертов вернуть отмеченные места соединений и конкретные позиции, где необходимо изменить положение инструмента или приспособления. Сохраните вместе с этой записью информацию о способе загрузки детали. В противном случае успешная демонстрация может зависеть от тщательного ручного позиционирования, которое отсутствует в предлагаемом производственном методе.
Полезным результатом является решение о том, что должно быть воспроизводимым, а какое пространство должно оставаться открытым. Затем следует оценить приемку сварного шва на соответствие согласованным требованиям к соединению; беспрепятственное движение — это лишь одна часть этой оценки.
Делитесь фотографиями сборки, расположением сварных швов и доступным пространством для крепления с другими пользователями. ЭВСТЭти данные могут послужить основой для обсуждения компоновки роботизированной сварки и рисков, связанных с использованием оснастки, которую следует предварительно протестировать.