
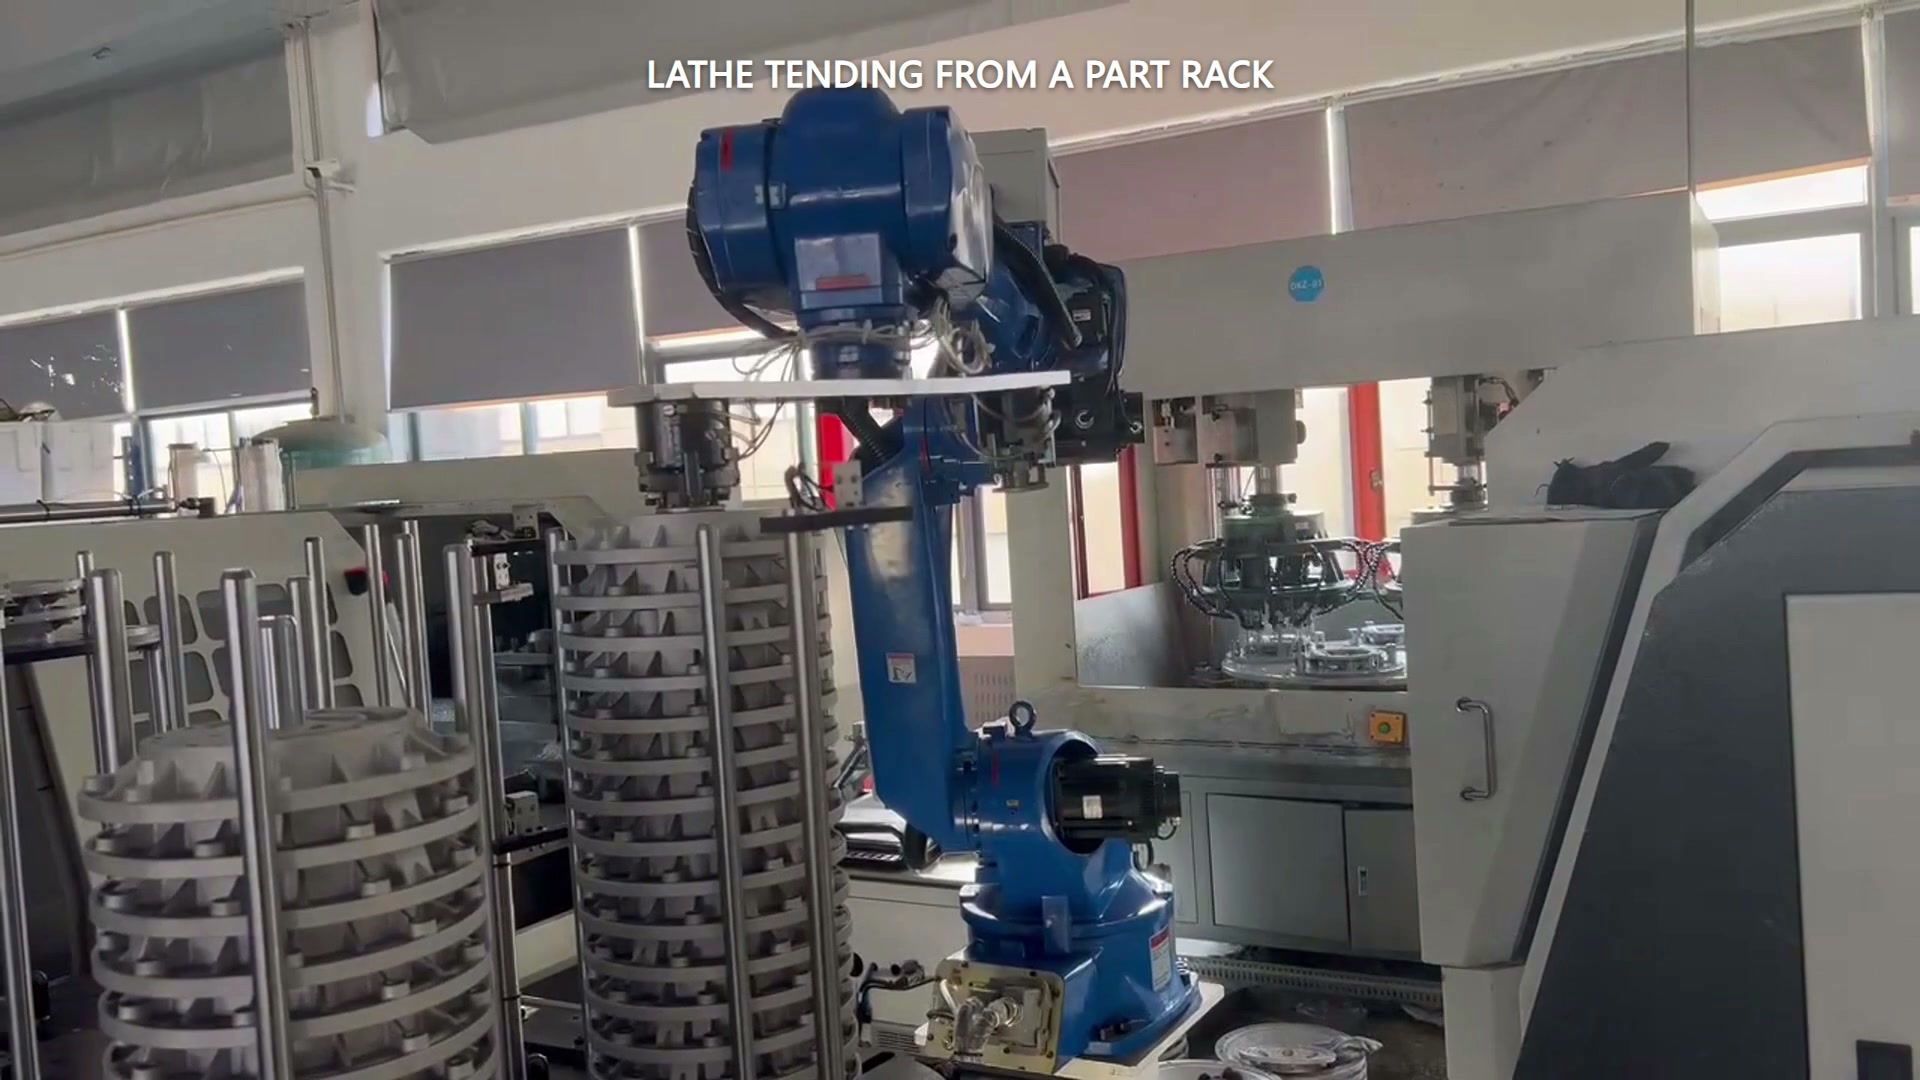
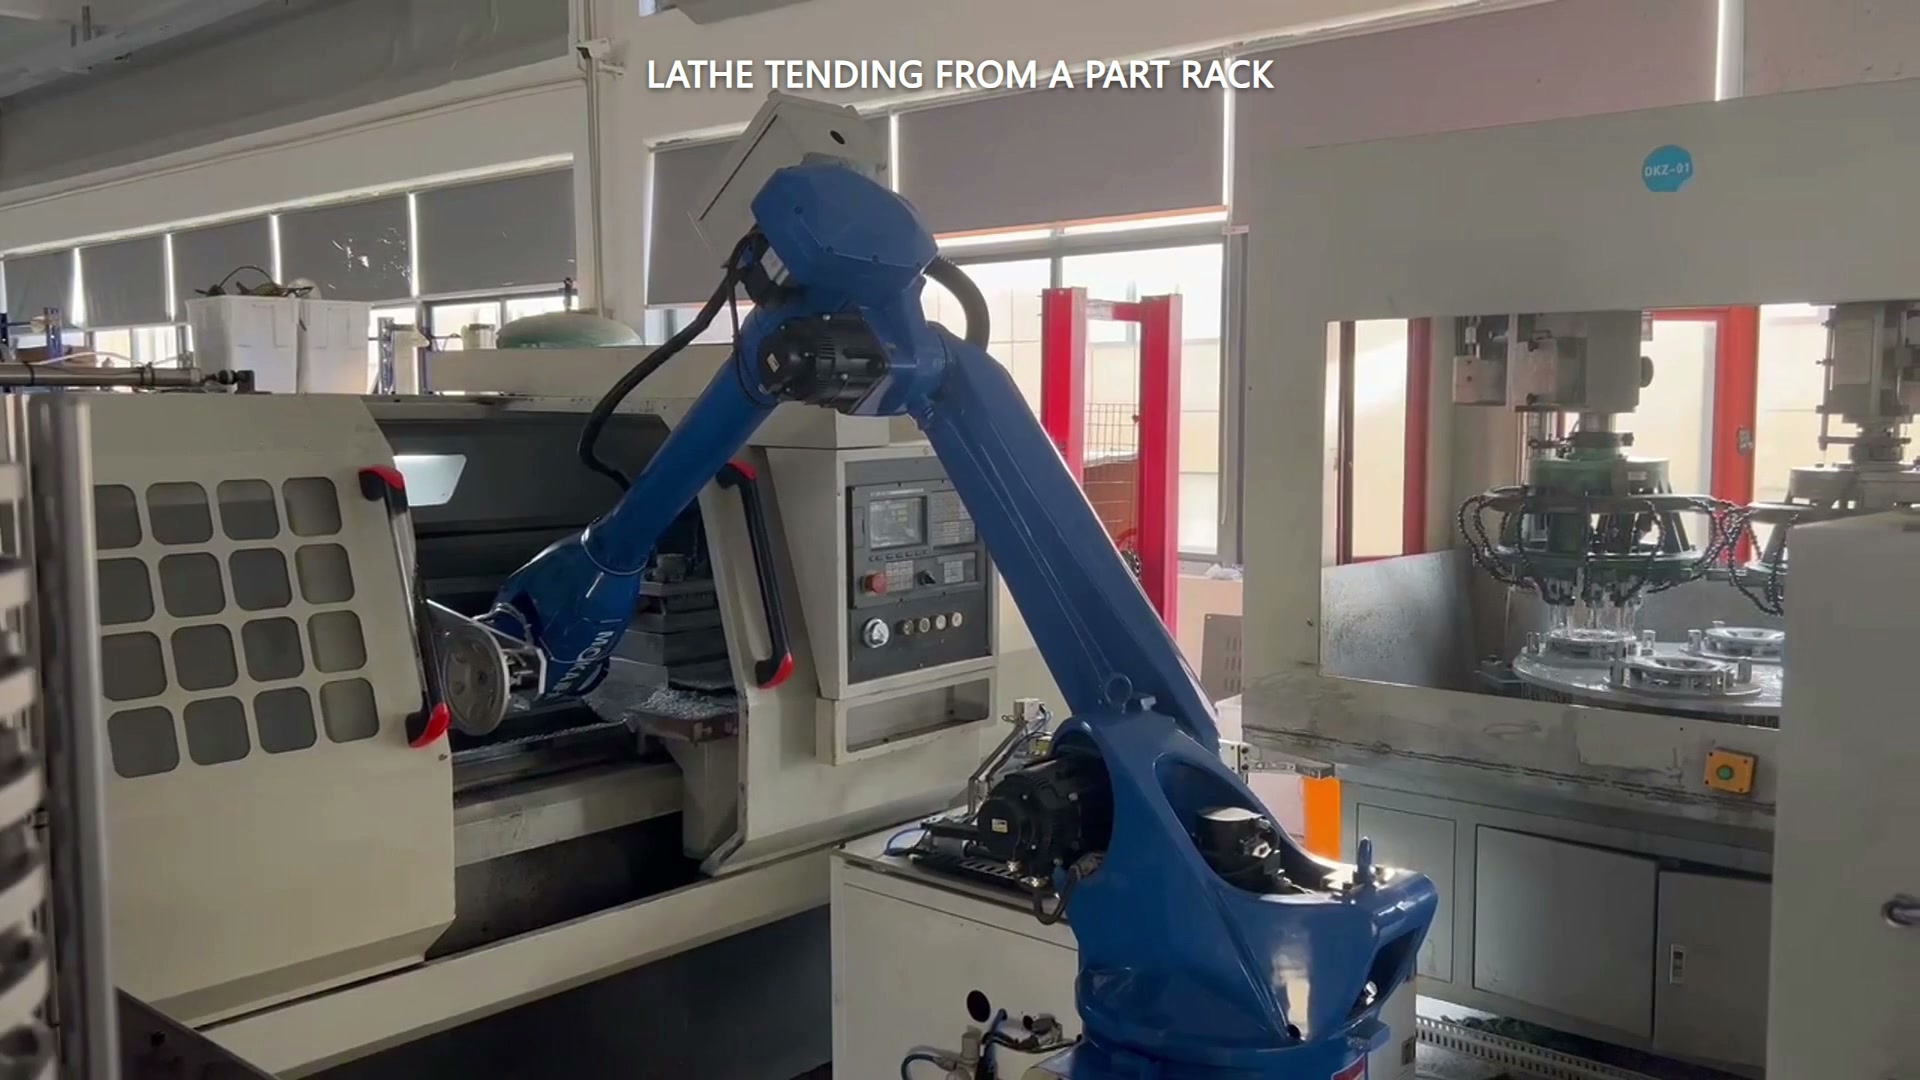
Наличие множества позиций на токарном станке само по себе не позволяет определить, как долго может работать цех токарного обслуживания до возвращения оператора. Для оценки необходимо учитывать три отдельных фактора: эффективное время цикла от заготовки до готового изделия, время, затраченное на изготовление детали, и любые задачи, для выполнения которых требуется присутствие оператора раньше.
В видеоролике показано перемещение синего робота между многоуровневой стеллажной системой с круглыми деталями и проемом токарного станка. Первая часть включает в себя работу у стеллажа, доступ к станку, извлечение деталей и еще одну операцию у стеллажа. Составьте смету, используя доступные позиции проекта, распределение заготовок/готовой продукции и измеренное время.
Учитывайте эффективные циклы, а не видимые участки.
Начнём с построения фактического правила хранения. Если каждый завершённый цикл потребляет одну заготовку и требует одного свободного места для готовой детали, то буфером управляет меньшее доступное количество:
Эффективный цикл равен наименьшему из двух значений: количества пригодных для использования заготовок и количества пригодных для использования готовых деталей.
Исключите позиции, зарезервированные для деталей, изготовленных по калибровочным стандартам, бракованных деталей, сепараторов, при ограничениях по вылету или при переналадке. Если один карман используется повторно после извлечения необработанной детали, задокументируйте эту последовательность, а не предполагайте, что каждое видимое место имеет независимую вместимость.
Один раз добавьте наложение на временную шкалу.
Обработка данных на машинах и обслуживание роботов могут частично совпадать. Официальные примеры обслуживания машин В описании роботов говорится о выполнении другой работы, пока машина обрабатывает данные, но применима ли эта практика и как долго она длится, должно быть измерено в предлагаемой ячейке.
Для простого стабильного цикла время выполнения рассчитывается следующим образом:
Время, затраченное на изготовление детали = время обработки + время обслуживания робота − подтвержденное перекрытие
Перекрытие вычитается один раз. Не следует добавлять полное время работы робота после учета его перекрывающейся части и не следует называть каждое перемещение робота временем блокировки. Границы определяются последовательно, например, от «заготовка доступна в своем положении на стеллаже» до «готовая деталь убрана, и установлен следующий цикл обработки».
Наглядный гипотетический пример
Приведенные ниже цифры представляют собой предположения, используемые для объяснения метода, а не результаты измерений, полученные в ходе видеосъемки:
- Конструкция стойки поддерживает 12 эффективных циклов от сырья до готовой продукции после применения ограничений по срокам хранения как сырья, так и готовой продукции.
- Обработка на станке занимает 4.0 минут на часть.
- Роботизированное обслуживание 1.2 минут, из которых 0.7 минуты перекрытия машинная обработка.
- Следовательно, время работы робота без перекрытия составляет 0.5 минути прошедшее время равно 4.0 + 1.2 − 0.7 = 4.5 минуты на деталь.
- Истощение буфера — это 12 × 4.5 = 54 минут, измеренное от заданного начала первого цикла до завершения двенадцатого при данных предположениях.
Теперь добавим отдельное требование к эксплуатации: предположим, что человек должен проверять одну деталь после каждых шести готовых деталей. В этом случае интервал без присутствия персонала ограничивается определенным значением. 6 × 4.5 = 27 минутдаже несмотря на то, что буферный запас материала составит 54 минуты. Продолжительность хранения и допустимая продолжительность пребывания без присмотра отвечают на разные вопросы.
Измеряйте сбои, а не скрывайте их за средним значением.
Первоначальная оценка может основываться на времени стабильного цикла, но для принятия решения о закупке также необходимо учитывать события, выходящие за его рамки: задержки подтверждения двери или патрона, корректировка ориентации детали, проверка измерительных приборов, обработка стружки, бракованные детали и восстановление после остановки. Записывайте частоту и время восстановления во время испытаний. Не придумывайте процент простоев, чтобы таблица выглядела полной.
В результате должен отображаться диапазон или набор сценариев, в которых время изменяется, а также точные начальная и конечная границы. Это позволит сотрудникам производственного отдела заменить предположения наблюдаемыми значениями без перестройки модели.
Передайте в EVST фактическое время обработки, время захвата и размещения, расположение заготовки/готовой продукции на стеллаже, а также обязательные ручные проверки, чтобы обсудить период пополнения запасов и соответствующий объем автоматизации: свяжитесь с EVST.