
By Zespół redakcyjny EVST · Zrecenzowane przez Zespół redakcyjny EVST · Ostatnia aktualizacja: 30 września 2026 r. · Polityka redakcyjna · Polityka korekcyjna · Regulamin
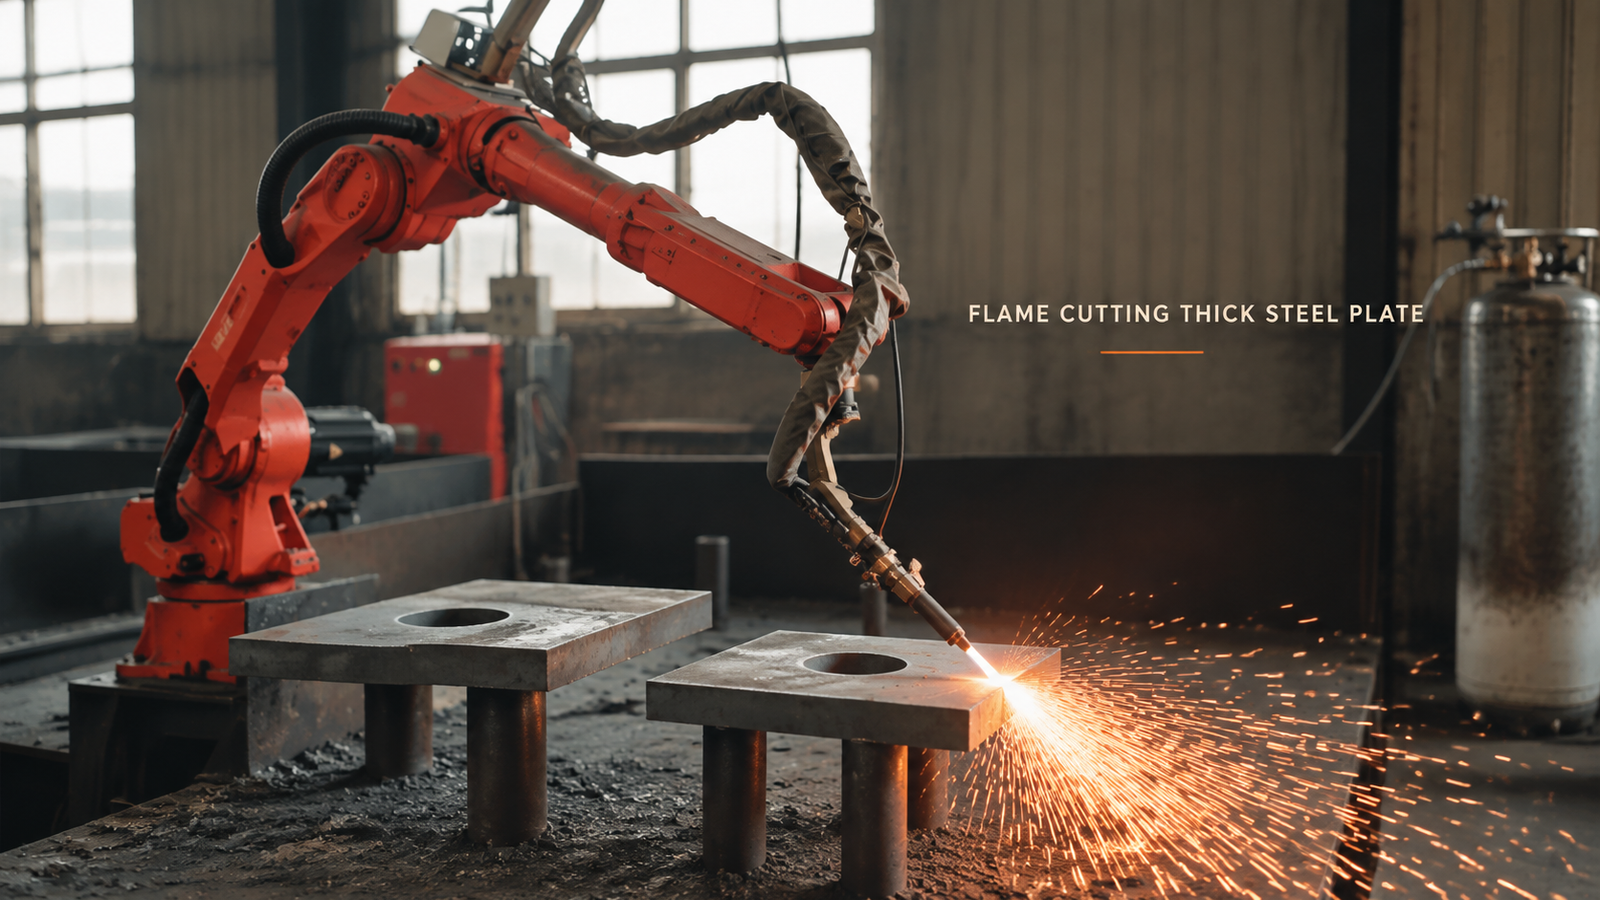
Cięcie płomieniowe grubych blach można przenieść z palnika ręcznego na robota, gdy spełnione są trzy warunki: blacha jest podparta, dzięki czemu przestrzeń pod linią cięcia pozostaje otwarta, palnik utrzymuje stałą wysokość podczas przemieszczania się wzdłuż krawędzi, której położenie się powtarza, oraz nikt nie musi stać w strefie iskier i gazu podczas palenia płomienia. Te trzy warunki są od siebie zależne, a wszystkie zależą od kształtu elementów i wielkości partii. W omawianej tu celi sześcioosiowy robot przenosi palnik do cięcia tlenowo-paliwowego wzdłuż krawędzi grubych elementów stalowych, które opierają się na kilku słupach podporowych, a iskry i żużel spadają przez otwartą przestrzeń poniżej.
Czy dziś tniesz ręcznie grube blachy? Prześlij nam rysunek swojej części i dzienną wydajność, a my odpowiemy, przedstawiając koncepcję komórki i szacunkowy czas cyklu.
Dlaczego decyzje często podejmowane są w złej kolejności
Większość ocen zaczyna się od robota: czy utrzyma palnik i dosięgnie krawędzi? Zazwyczaj tak. Trudniejsze pytania dotyczą palnika: na czym spoczywa płyta, czy jej krawędź zawsze znajduje się w tym samym miejscu i gdzie stoją ludzie, gdy płomień się pali.
Wprawny rzemieślnik odpowiada na wszystkie trzy pytania bez zastanowienia: płyta opiera się na tym, co jest pod ręką, oko stale kontroluje odstęp między dyszą a stalą, a korpus odchyla się od iskier. Ceną jest operator pracujący tuż obok iskier i oparów oraz proste cięcie, które wymaga pewnej ręki. Robot rozwiązuje oba problemy, ale nie odpowiada na żadne z tych trzech pytań samodzielnie. Każde z nich musi zostać zaprojektowane w komórce, a odpowiedź na jedno z nich ogranicza pozostałe.
Jak działa ta komórka, krok po kroku
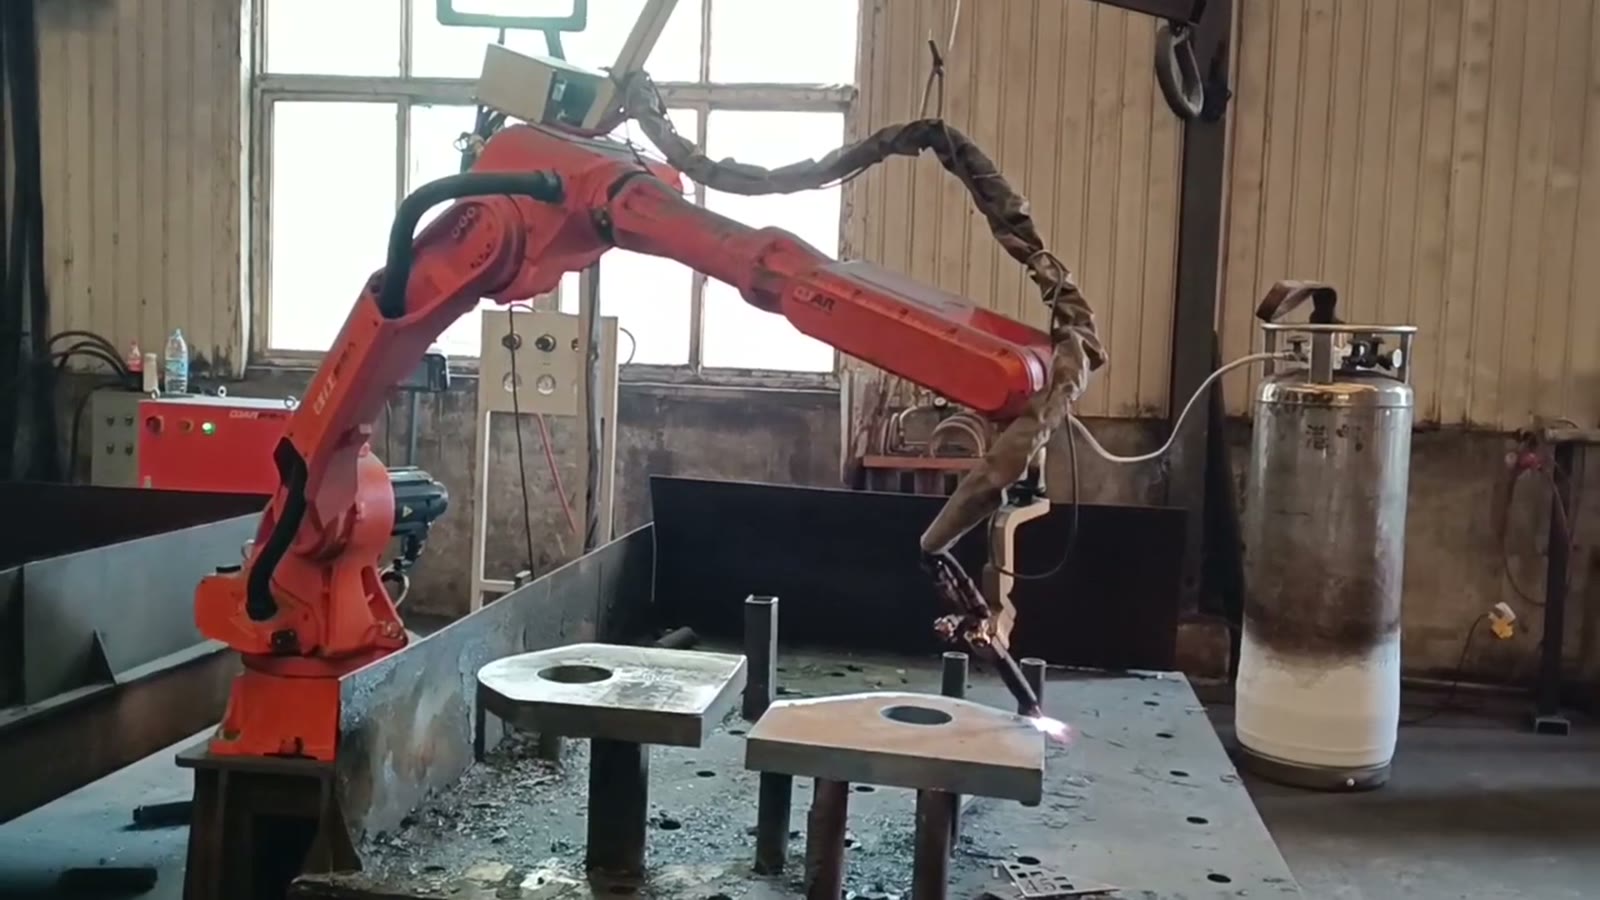
- Talerz umieszczany jest na słupkach. Gruba stalowa płyta, w której znajduje się już okrągły otwór, spoczywa na kilku pionowych słupkach na stole tnącym. Przestrzeń pod płytą jest otwarta.
- Pochodnia dociera do krawędzi. Robot zbliża palnik do krawędzi płyty wraz z przewodami gazowymi i kieruje płomień w miejsce cięcia. Butla z gazem znajduje się obok ogniwa.
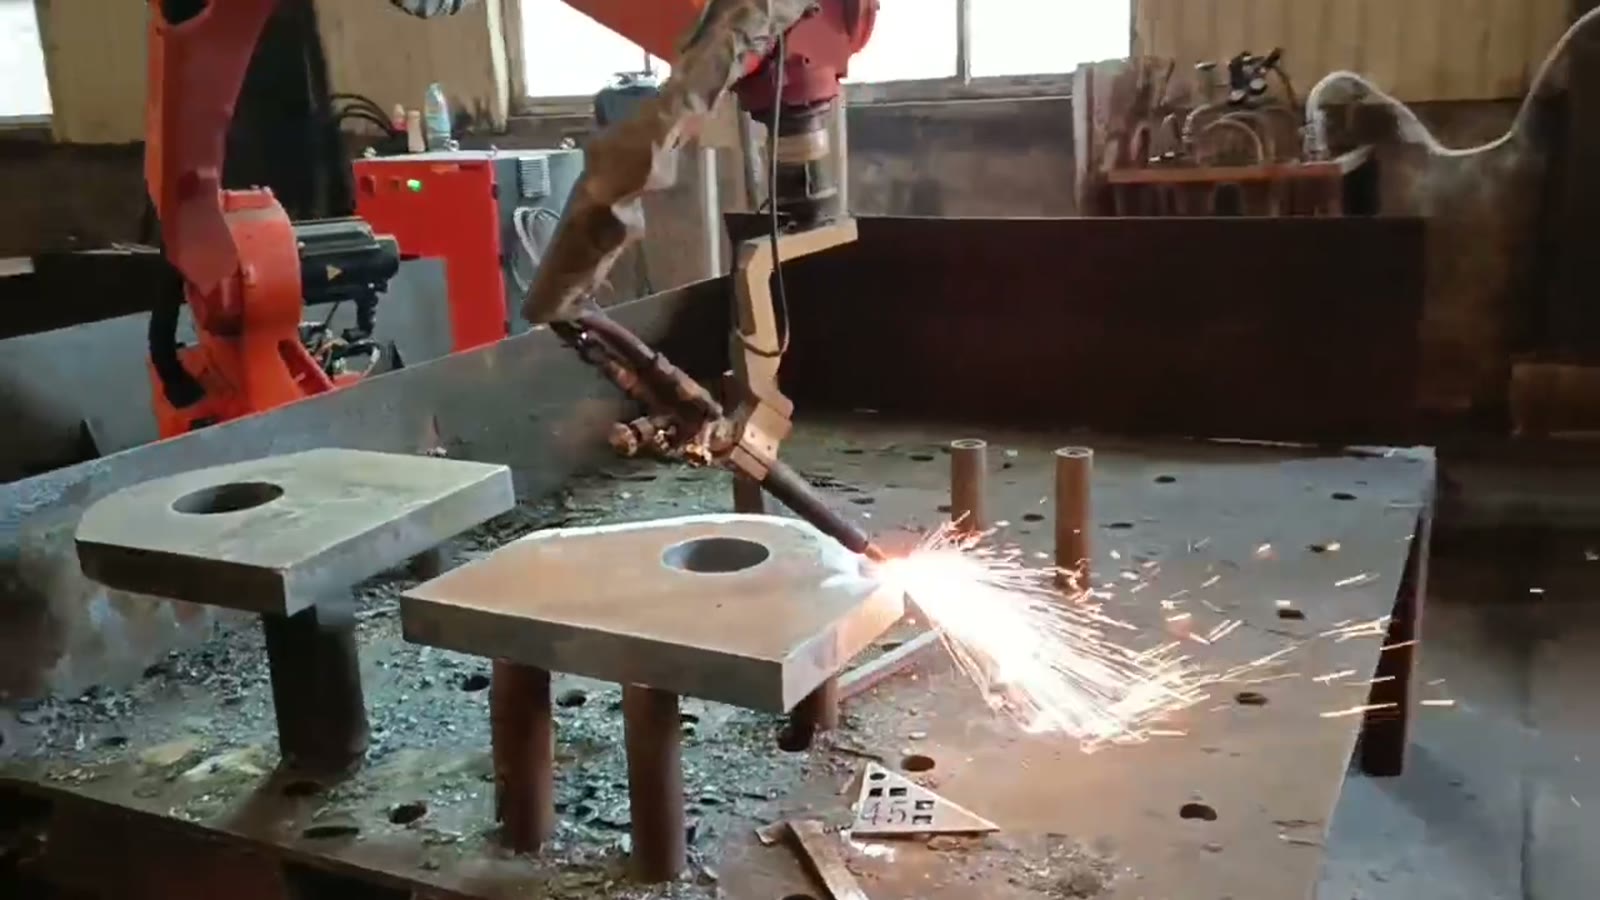
- Rozpoczyna się cięcie. Iskry zaczynają tryskać strumieniem od krawędzi w dół.
- Robot porusza się wzdłuż krawędzi. Przesuwa palnik wzdłuż krawędzi płyty, a iskry podążają za cięciem i odchodzą w dół.
- Żużel się oczyszcza. Żużel i odcięte kawałki gromadzą się na stole poniżej. Druga płyta z tym samym okrągłym otworem znajduje się na osobnych słupkach obok pierwszej.
Trzy ograniczenia, które należy rozwiązać wspólnie
Wsparcie: utrzymuj linię cięcia otwartą od spodu
Cięcie płomieniowe nagrzewa stal, a następnie wydmuchuje ją przez cięcie w postaci stopionego żużla, który musi gdzieś odpłynąć. Jeśli pod linią cięcia znajduje się twarda powierzchnia lub podpora, żużel gromadzi się pod spodem, element może się z nią stopić, a robot napotyka na przeszkodę, o której nigdy nie był uczony. Punktowe podpory, takie jak słupki, pozostawiają spód otwarty. Zadaniem projektowym jest umieszczenie ich w miejscu, w którym blacha jest stabilna, ale nad nimi nie przechodzi linia cięcia.
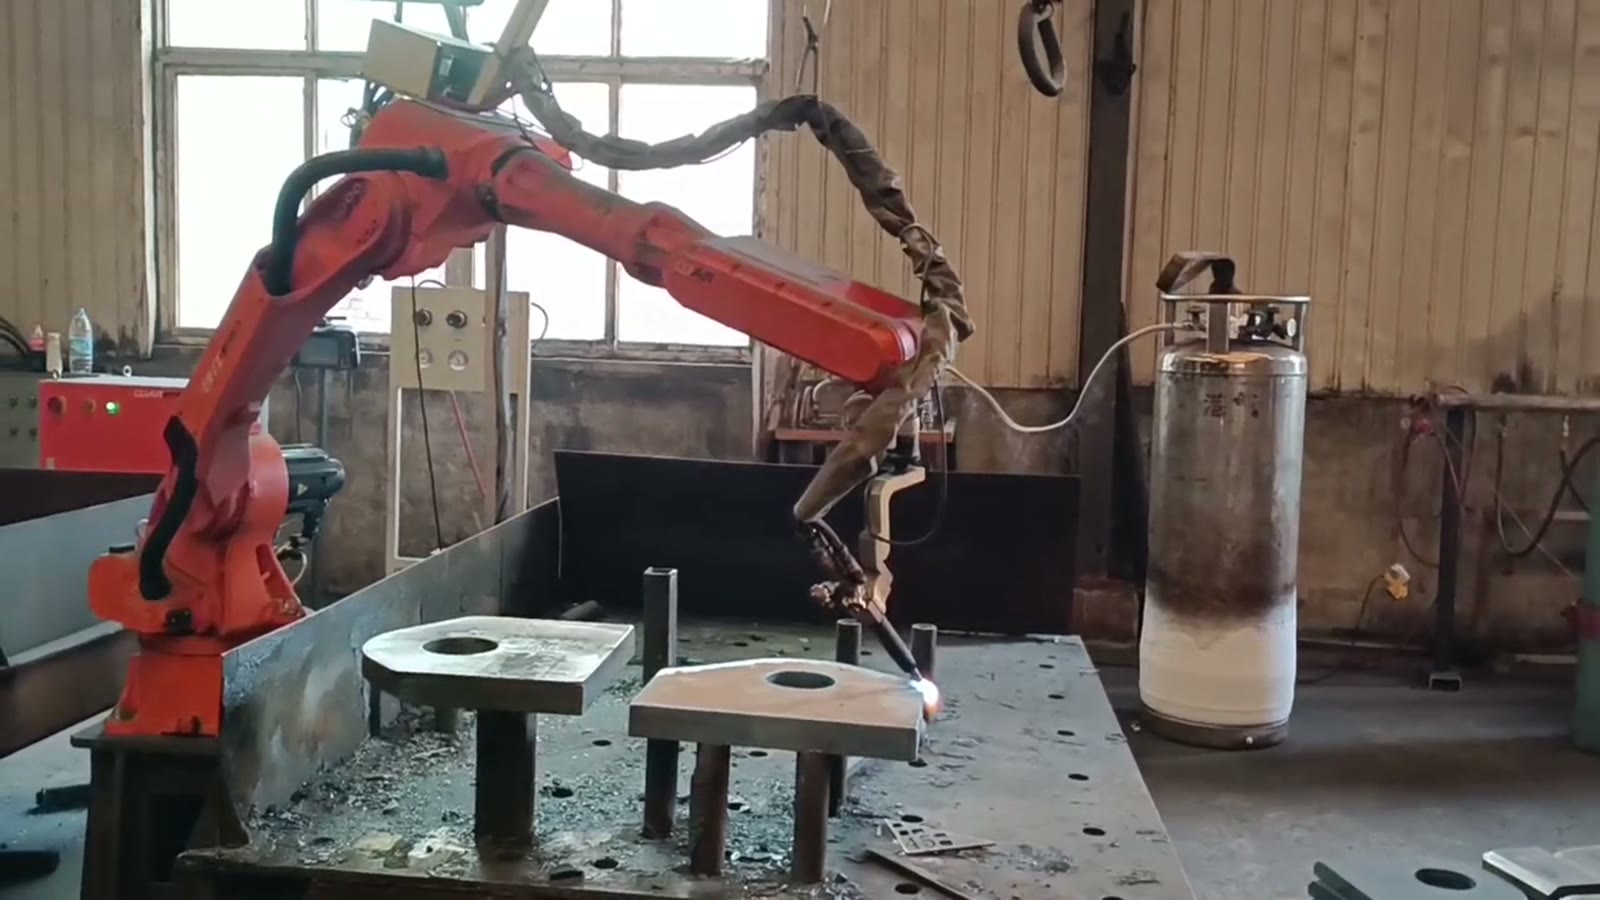
Tutaj wkracza kształt części. Jeden kontur może być osadzony na stałym wzorze słupków, partia po partii. Rodzina konturów wymaga wzoru słupków, który usuwa każdą linię cięcia lub ruchome podpory, a każdy ruch to szansa na to, że płyta wyląduje w nowym miejscu. Żużel również gromadzi się na stole i słupkach, więc jego usunięcie jest częścią procedury.
Wysokość palnika i jego przesuw wzdłuż krawędzi
Aby zapewnić powtarzalne cięcie płomieniem, odległość między dyszą a stalą oraz prędkość ruchu muszą pozostać stałe. Przy stałym ruchu robot wyraźnie przewyższa palnik ręczny: nie zwalnia ani nie przesuwa się w kierunku końca długiej krawędzi. Po prostu podąża dokładnie wyuczoną trajektorią. Jeśli płyta znajduje się nieco wyżej, niżej lub dalej od poprzedniej, albo nie jest płaska, wysokość palnika zmienia się wraz z nią.
Wysokość palnika jest zatem w rzeczywistości kwestią podpór i nadchodzących blach. Gdy blachy pochodzą z tego samego materiału i lądują na tych samych słupkach, ustalona ścieżka może się utrzymać. Gdy położenie lub płaskość ulegają zmianom, ogniwo potrzebuje sposobu, aby sobie z tym poradzić: ograniczników, które dociskają każdą blachę do tego samego miejsca, procedury, która znajduje blachę przed cięciem, lub automatycznej kontroli wysokości, która koryguje położenie palnika podczas jego ruchu. Cięcie, które można rozpocząć od krawędzi blachy, pozwala również uniknąć przebicia grubej stali w jej środku, co jest trudniejszym początkiem dla cięcia płomieniowego.
Utrzymywanie ludzi z dala od strefy iskier i gazu
Cięcie ręczne palnikiem gazowym naraża operatora na niebezpieczeństwo: iskry, gorący żużel, opary i blask płomienia, a węże gazowe znajdują się na podłodze. Przekazanie palnika robotowi eliminuje to zagrożenie tylko wtedy, gdy nikt nie musi przebywać w strefie, gdy płomień jest zapalony. Zazwyczaj oznacza to konieczność stosowania ekranów przeciwiskrowych wokół obszaru cięcia, wyciągu oparów blisko miejsca cięcia, strzeżonej granicy, która zatrzymuje robota i odcina dopływ gazu, gdy ktoś wchodzi do środka, oraz węży poprowadzonych wzdłuż ramienia, aby nie miały one kontaktu z żużlem.
Łącznikiem z dwoma pozostałymi ograniczeniami jest obciążenie. Jeśli każda blacha jest umieszczana ręcznie w miejscu cięcia, ktoś wchodzi do strefy raz na część, a każde ustawienie może przesunąć blachę. Dwie pozycje podparcia pozwalają na załadowanie jednej blachy, podczas gdy druga jest cięta, przy czym strona załadunku znajduje się poza strefą iskrzenia. To, czy takie rozwiązanie zapewni odpowiednią przestrzeń na podłodze, zależy od czasu cięcia w porównaniu z czasem załadunku.
Jak kształt części i wielkość partii wpływają na decyzję
| Twoja sytuacja | Co zwykle decyduje o tym | Prawdopodobny kierunek |
|---|---|---|
| Ta sama część talerza w powtarzalnych partiach, proste krawędzie | Stałe podpory z dala od każdej linii cięcia; wyuczona ścieżka utrzymuje | Mocny kandydat na komórkę robota |
| Wiele różnych konturów w małych partiach | Zmiany wsparcia i czas programowania na część | Robot tylko wtedy, gdy części mogą dzielić się podporami, a programy są szybkie do wykonania |
| Duże płaskie arkusze z wieloma zagnieżdżonymi w nich profilami | Obsługa arkuszy i zagnieżdżanie | Maszyna do cięcia bramowego jest zazwyczaj lepszym narzędziem |
| Części formowane lub krawędzie, do których nie może dotrzeć brama | Kąt i zasięg palnika | Sześć osi to powód, dla którego warto wybrać robota |
| Płyty, których położenie lub płaskość ulegają zmianom | Wysokość palnika | Robot z funkcją wyszukiwania płyt lub kontroli wysokości |
Pytania, które zadają kupujący
Która maszyna do cięcia grubych blach jest lepsza: robot czy bramowa maszyna do cięcia płomieniowego?
W przypadku profili ciętych z dużych, płaskich arkuszy, maszyna bramowa jest zazwyczaj prostszym wyborem. Robot sprawdza się, gdy elementy są już oddzielnymi elementami wymagającymi cięcia krawędzi, gdy palnik musi się pochylać lub gdy elementy nie są płaskie.
Czy palnik wymaga automatycznej kontroli wysokości?
Nie zawsze. Jeśli talerze pochodzą z tego samego materiału i lądują na tych samych podporach, ustalona wysokość może się utrzymać. Jeśli położenie lub płaskość różnią się, zaplanuj to od początku, zamiast dodawać je później.
Co w takiej celi zużywa się pierwsze?
Podpory pod obszarem cięcia gromadzą żużel i nagrzewają się. Zaplanuj podpory, które można szybko wyczyścić lub wymienić, a także stół lub tacę na żużel, które można opróżnić bez rozbierania ogniwa.
Co nam wysłać
- Rysunki części z zaznaczonymi liniami cięcia, a także materiałem płyty i zakresem grubości
- Jak dostarczane są płyty: oddzielne wykroje, pełne arkusze lub części formowane i jak są płaskie
- Dzienna wydajność i liczba różnych części, które będą dzielić ogniwo
- Jak obecnie załadowuje się i rozładowuje części oraz jaka jest dostępna powierzchnia podłogi
- Jakiekolwiek wymagania dotyczące skosu na krawędzi cięcia
Planujesz cięcie płomieniowe palnikiem ręcznym? Wyślij rysunek części i dzienną wydajność lub e-mail sprzedaż@evsrobot.comOdpowiemy przedstawiając koncepcję ogniwa i szacunkowy czas cyklu.
W tym artykule opisano jedną komorę do cięcia płomieniowego, jak pokazano na filmie. Grubość blachy, prędkość cięcia i jakość cięcia zależą od części i muszą zostać potwierdzone w drodze próby.