
Ostatnia aktualizacja: maj 9, 2026
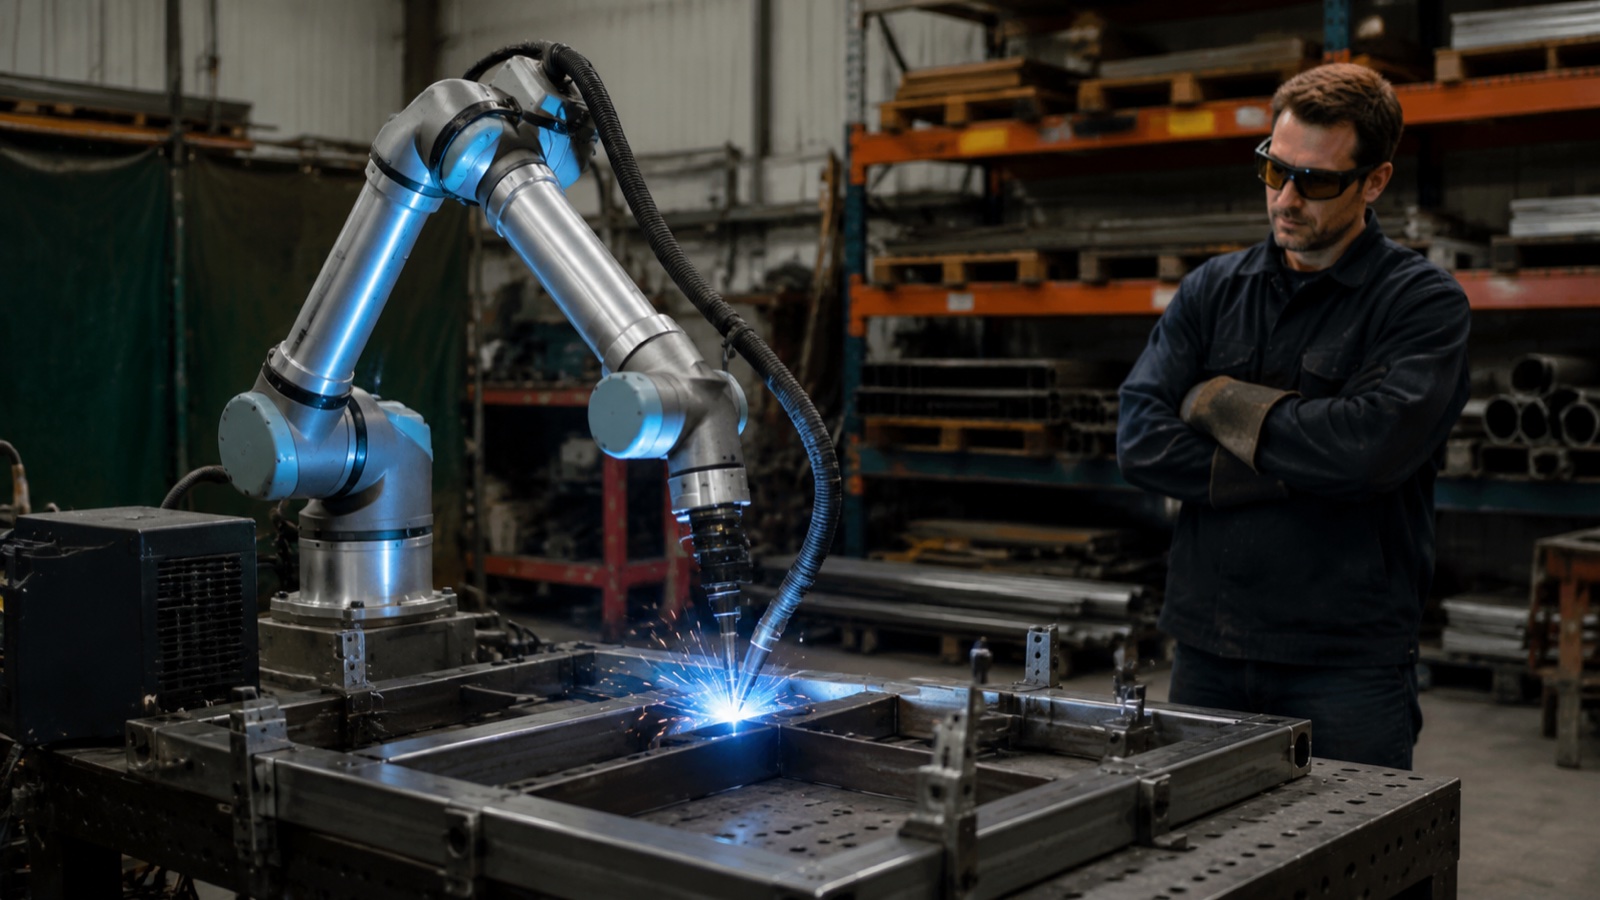
Dla litu szacuje się spawanie za pomocą robota współpracującego w skali MŚPDecyzja jest prosta, gdy wielkość partii utrzymuje się poniżej 50 części na cykl, tygodniowy skład części ulega zmianie, wartość pojedynczej części wynosi poniżej 500 USD, a wykwalifikowanego operatora można przekwalifikować, a nie eliminować. od 35 do 65 tys. dolarów w porównaniu z 80–150 tys. USD za konwencjonalną przemysłową celę spawalniczą. Programowanie nowej części zajmuje od 2 do 8 godzin nauki w porównaniu z 2 do 5 dniami programowania offline. Kompromis: czas zajarzania łuku przez cobota wynosi maksymalnie 50–65% w porównaniu z 70–85% w przypadku celi przemysłowej, a szybkość stapiania jest niższa. Dla większości małych zakładów produkcyjnych ten kompromis jest opłacalny.
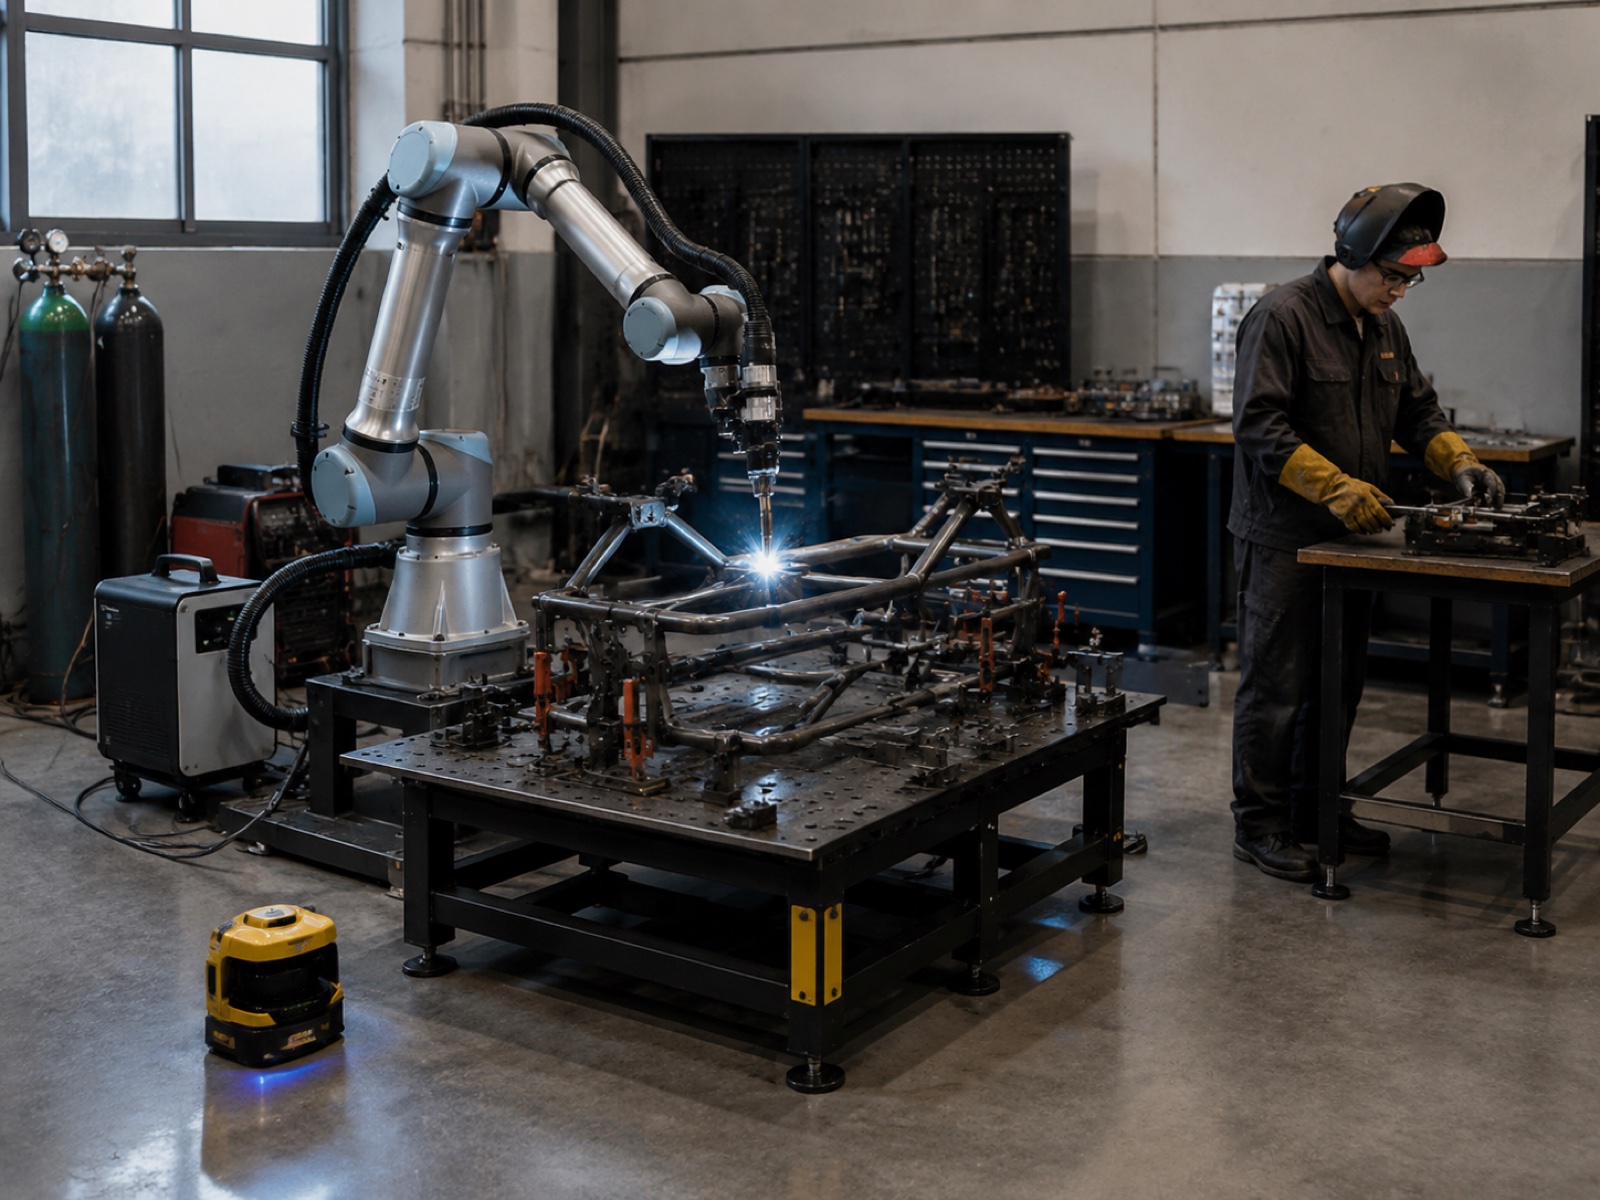
Kiedy spawanie za pomocą robotów spawalniczych wygrywa: 5 warunków dla MŚP
System spawalniczy z cobotem nie wygrywa pod względem wydajności. Wygrywa pod względem szybkości wdrożenia, elastyczności programowania i możliwości dzielenia powierzchni z operatorami. Według raportu Międzynarodowej Federacji Robotyki (IFR) World Robotics 2025, liczba instalacji robotów współpracujących rosła w ostatnich okresach o około 20% rok do roku, znacznie przewyższając cały rynek robotów przemysłowych. Wzrost ten koncentruje się właśnie w segmencie MŚP, gdzie mniejsze partie produkcyjne i ograniczona powierzchnia sprawiają, że konwencjonalne, chronione stanowiska są niepraktyczne.
Pięć warunków, jeśli występują razem lub w połączeniu, konsekwentnie przemawia za inwestycją w robota spawalniczego współpracującego zamiast w ogniwo przemysłowe.
Stan 1: Niska lub średnia objętość, wielkość partii poniżej 50
Przemysłowe komory spawalnicze zapewniają najlepszy czas zajarzania łuku w przypadku stabilnych, powtarzalnych rodzin części. Gdy liczba części wynosi mniej niż 50 sztuk na partię, a skład mieszanki zmienia się co tydzień, czas potrzebny na wymianę osprzętu i ponowne zaprogramowanie go niweluje przewagę przepustowości komory przemysłowej. Warsztaty produkujące od trzech do ośmiu części tygodniowo są idealnym wyborem dla cobotów, zakładając, że czas cyklu na część nie stanowi ograniczenia.
Warunek 2: Wysokie zróżnicowanie produktów
Gdy tablica ofertowa pokazuje ponad tuzin aktywnych numerów części, kluczową zaletą jest elastyczność programowania spawarek cobot. W praktyce spawacz, prowadząc palnik po ścieżce spawania bezpośrednio nad elementem, generuje działający program w ciągu dwóch do ośmiu godzin. Nowe zlecenia dla klientów są kwalifikowane na robocie w ciągu jednego dnia roboczego. Konwencjonalna cela spawalnicza z oprogramowaniem do programowania offline wydłuża ten czas do kilku dni i wymaga przeszkolenia z obsługi oprogramowania.
Warunek 3: Pożądana praca bez ogrodzenia
Konwencjonalna komórka przemysłowa wymaga ogrodzenia obwodowego, zazwyczaj o szerokości od 1.5 do 3 metrów z każdej strony. Komórka cobota wykorzystująca skaner bezpieczeństwa obszaru (monitorowanie prędkości i separacji ISO/TS 15066) zmniejsza obwód bezpieczeństwa do pola ochronnego skanera, co pozwala na odzyskanie znaczącej powierzchni użytkowej w ograniczonych przestrzeniach małych i średnich przedsiębiorstw. Operator ładuje i rozładowuje bez otwierania bram blokowanych, co zmniejsza narzut na przezbrajanie na krótkich trasach.
Stan 4: Niedobór wykwalifikowanych spawaczy
Według prognozy Amerykańskiego Towarzystwa Spawalniczego (AWS) dotyczącej niedoboru spawaczy Stany Zjednoczone stoją w obliczu prognozowanego deficytu wynoszącego ponad 330 000 wykwalifikowanych spawaczy do 2028 r.Czas realizacji zleceń dla certyfikowanych spawaczy AWS D1.1 wynosi już od trzech do dziewięciu miesięcy w regionach przemysłowych o dużym zapotrzebowaniu, a jego roczne koszty wynoszą od 67 000 do 93 000 dolarów przy pełnym obciążeniu. Cobot obsługiwany przez przeszkolonego operatora bez uprawnień wypełnia tę lukę produkcyjną przy niższych bieżących kosztach pracy, a robot utrzymuje parametry spawania po ustawieniu programu.
Stan 5: Modernizacja terenów poprzemysłowych, brak większych prac obiektowych
Konwencjonalna komórka przemysłowa zazwyczaj uruchamia prace w obiekcie: ogrodzenie fundamentów, układanie przewodów i podłączanie instalacji wentylacyjnych. Zestaw spawalniczy z cobotem jest dostarczany na podstawie jezdnej, podłączany do pojedynczego przyłącza 480 V lub 220 V i przechodzi proces kwalifikacji produkcyjnej w ciągu kilku dni. W przypadku wynajmowanych obiektów lub warsztatów o niepewnym, długoterminowym najmie, minimalne wymagania dotyczące modyfikacji terenu mają znaczenie wykraczające poza samą różnicę w nakładach inwestycyjnych.
Kiedy przemysłowa komora spawalnicza nadal wygrywa
Spawanie za pomocą robotów spawalniczych ma swoje ograniczenia, a przesadne określanie zakresu ich zastosowania jest krzywdzące dla małych warsztatów. Cztery warunki konsekwentnie sprzyjają konwencjonalnej, przemysłowej celi spawalniczej.
Czas cyklu poniżej 30 sekund wymagany
Prędkość spawania kobotów jest ograniczona przez ograniczenia mocy i siły. Gdy cała sekwencja spawania musi zmieścić się w 30 sekund, większość kobotów nie jest w stanie zapewnić wymaganej prędkości ruchu i przyspieszenia pozycjonowania palnika. Przemysłowe roboty do spawania łukowego pracują znacznie powyżej limitów prędkości kobotów i łączą spoiny szczelinowe na elementach z wieloma krótkimi segmentami spoiny.
Wymagana szybkość osadzania powyżej 10 kg/h
Nakładanie metodą MIG na korobocie odbywa się z wydajnością od 3 do 7 kg/h. Komora przemysłowa ze źródłem zasilania o wysokim natężeniu prądu dostarcza od 8 do 14 kg/h. W przypadku ciężkiej obróbki konstrukcyjnej, zbiorników ciśnieniowych lub zastosowań wielowarstwowych z grubymi blachami (powyżej 12 mm), różnica w nanoszeniu jest twardym ograniczeniem technicznym, a nie preferencją.
Wielowarstwowe spawanie grubych płyt
Komórki przemysłowe z laserowym śledzeniem spoin i zintegrowanym monitorowaniem procesu spawania zapewniają dokładność pozycjonowania podczas dziesiątek przejść na grubych profilach. Większość pakietów spawalniczych z robotami współpracującymi nie oferuje śledzenia spoin ani integracji ze źródłem zasilania, niezbędnych do obróbki blach grubych z certyfikatem AWS D1.1 lub EN 1090, z pełną identyfikowalnością.
Produkcja dedykowana dla branży motoryzacyjnej Tier 1
Łańcuchy dostaw w branży motoryzacyjnej pierwszego poziomu wymagają kontroli procesów zgodnych z normą IATF16949 oraz utrzymania wysokiej częstotliwości produkcji jednej rodziny części przez wiele tygodni. Przy takiej częstotliwości przezbrojeń, zwinność programowania cobota nie ma znaczenia, a wymagania dotyczące czasu cyklu i składowania zazwyczaj przekraczają możliwości cobota przy dużej wielkości produkcji.
8-pytaniowy model decyzyjny: spawanie za pomocą robota współpracującego a komórka przemysłowa
Skorzystaj z poniższej tabeli, aby ocenić swój warsztat pod kątem ośmiu mierzalnych czynników. Przewaga odpowiedzi w kolumnie „Cobot” wskazuje na spawanie z użyciem robota współpracującego jako punkt wyjścia; przewaga w kolumnie „Przemysł” wskazuje na zastosowanie konwencjonalnej celi. Mieszane wyniki (od czterech do czterech, od pięciu do trzech) wskazują na podejście pilotażowe lub strategię hybrydową.
| Question | Spawanie Cobot preferowane | Preferowane komórki przemysłowe |
|---|---|---|
| 1. Wielkość partii według numeru części | Mniej niż 50 jednostek na serię | Ponad 100 jednostek na przebieg |
| 2. Część mieszanki na tydzień | 5 lub więcej odrębnych numerów części tygodniowo | 1 do 2 dedykowanych rodzin części |
| 3. Wartość częściowa na jednostkę | Wartość gotowego produktu poniżej 500 USD | Powyżej 1,000 USD (ryzyko kosztów przeróbek uzasadnia inwestycję w automatyzację) |
| 4. Złożoność mapy spoin | Proste do umiarkowanego; jednoprzebiegowe lub lekkie wieloprzebiegowe; płyta poniżej 10 mm | Ciężkie, wieloprzebiegowe; gruba płyta 12 mm+; długie szwy wymagające śledzenia szwów |
| 5. Cel czasu cyklu | Brak sztywnego czasu cyklu poniżej 30 sekund na część | Wymagany czas cyklu poniżej 30 sekund |
| 6. Wymagany certyfikat jakości | AWS D1.1 lub równoważny; dopuszczalne wizualne + podstawowe NDT | IATF16949; pełna identyfikowalność spoin; certyfikat konstrukcyjny EN 1090 |
| 7. Dostępna powierzchnia podłogi | Dostępne powierzchnie poniżej 15 m²; wymagana wspólna przestrzeń robocza | Dostępna jest dedykowana powierzchnia komórkowa 20 m² lub większa |
| 8. Budżet nakładów inwestycyjnych | Całkowity budżet projektu od 35 tys. do 80 tys. dolarów | Budżet od 100 tys. do 200 tys. dolarów i więcej |
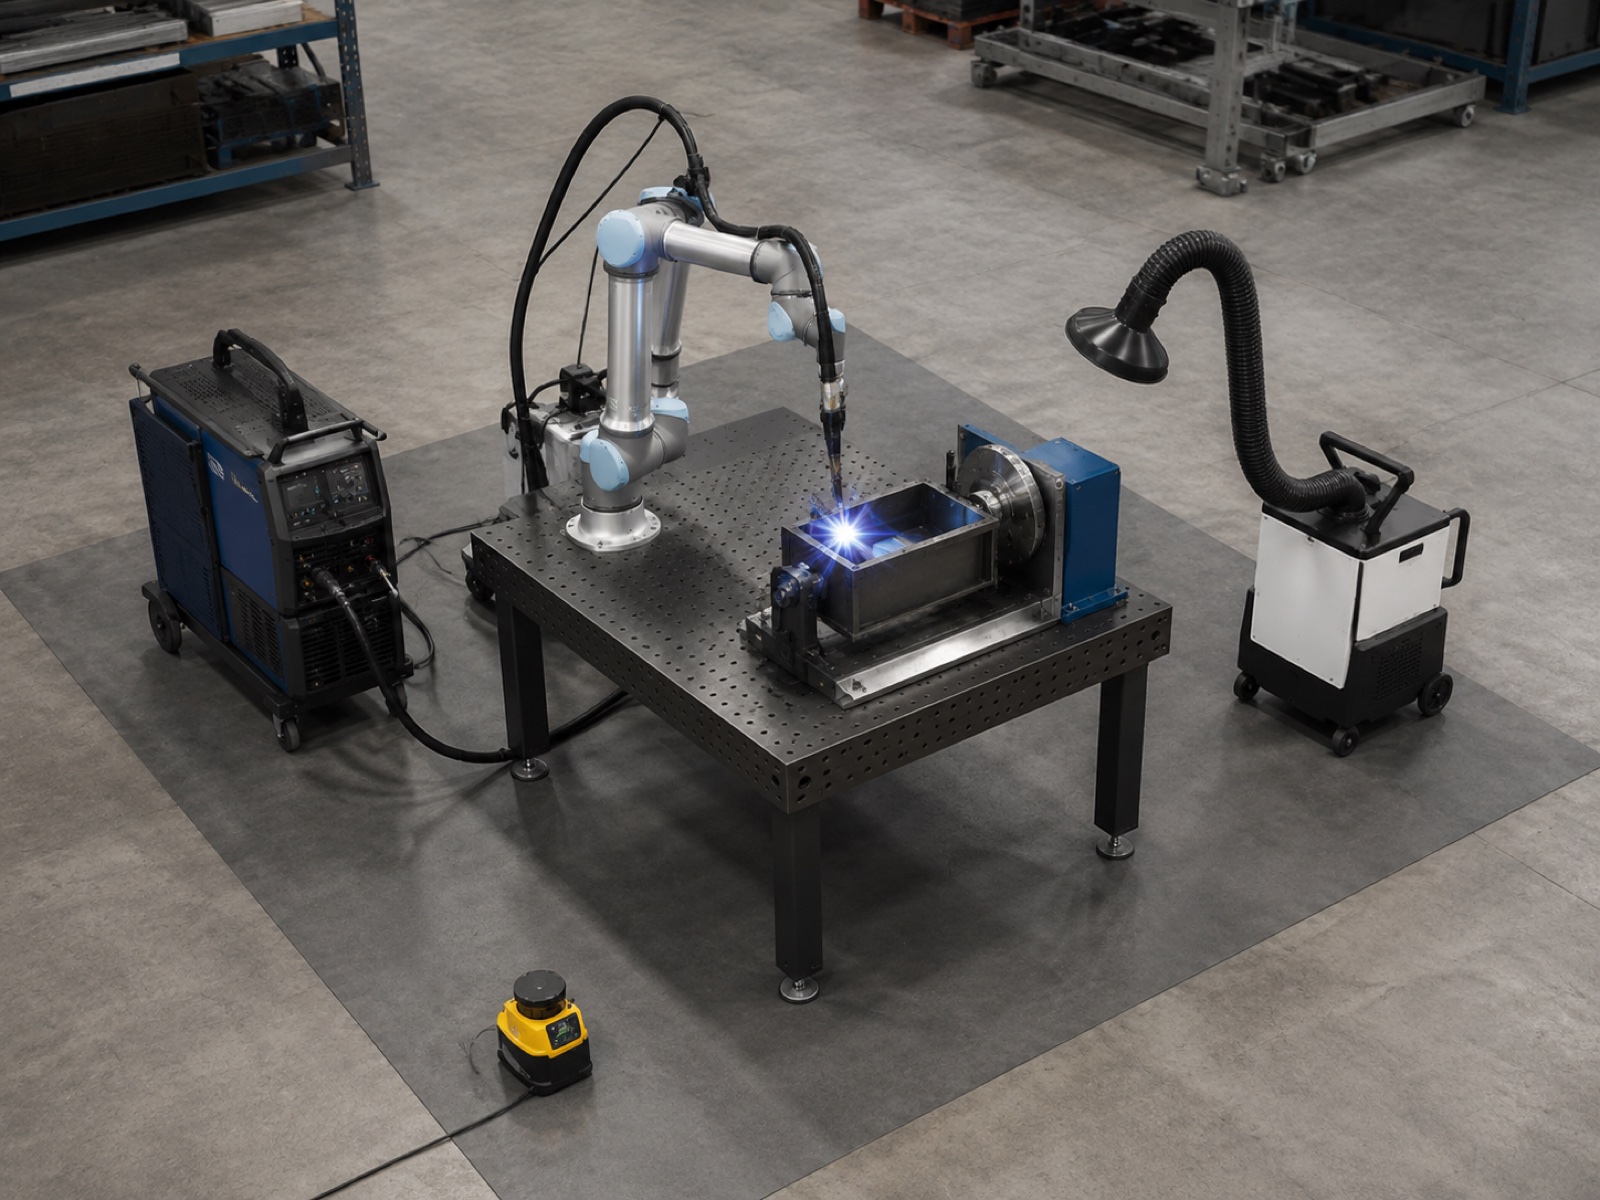
Podział nakładów inwestycyjnych: stanowisko spawalnicze z robotem współpracującym dla MŚP (od 35 do 65 tys. USD)
Budżet na celę spawalniczą dla małych i średnich przedsiębiorstw (SME) w wysokości od 35 do 65 tys. dolarów pokrywa rzeczywisty pakiet gotowy do produkcji, o ile jest prawidłowo określony. Poniższy rysunek nie przedstawia okrojonego zestawu demonstracyjnego, lecz tego, czego potrzebuje warsztat do produkcji części. Szeroki zakres odzwierciedla klasę udźwigu ramienia cobota, typ pozycjonera oraz to, czy nabywca zamawia wstępnie zintegrowany pakiet, czy też montuje komponenty osobno.
| Składnik | Zakres budżetu (USD) | Komentarz |
|---|---|---|
| Ramię cobota 6-osiowego (udźwig 10–20 kg) | 18,000 $ - $ 32,000 | Klasa ładunku określa zasięg i możliwość składowania |
| Palnik spawalniczy + podajnik drutu + źródło prądu | 6,000 $ - $ 12,000 | Pakiet MIG; zalecane źródło zasilania z możliwością generowania impulsów |
| Prosty pozycjoner ręczny lub serwo | 3,500 $ - $ 8,000 | Serwopozycjoner 1-osiowy do synchronicznego obrotu; ręczne przechylanie w przypadku konstrukcji budżetowych |
| Skaner bezpieczeństwa obszaru + montaż | 2,500 $ - $ 5,000 | Oceniony na SIL 2; zastępuje twarde ogrodzenie po stronie dostępu operatora |
| Stół spawalniczy, uchwyt palnika, organizacja kabli | 1,500 $ - $ 3,500 | Często pakowane w pakiety wstępnie zintegrowane |
| Odciąg oparów (przenośny lub kanałowy) | 1,800 $ - $ 4,500 | Wymagania regulacyjne; jednostki przenośne w dolnym zakresie |
| Integracja, uruchomienie, kwalifikacja wstępna | 3,000 $ - $ 8,000 | Niższe ceny w przypadku pakietów wstępnie zintegrowanych; wyższe ceny w przypadku konfiguracji niestandardowych |
| Całkowity system (szacowany) | 36,300 $ - $ 73,000 | Nie obejmuje osprzętu; należy doliczyć 2,000–8,000 USD za osprzęt specyficzny dla danej części |
Podstawowa cela przemysłowa z ogrodzeniem zabezpieczającym i podstawowym pozycjonerem kosztuje zazwyczaj od 80 000 do 120 000 dolarów z pełną instalacją. Pakiet z cobotem kosztuje od 40 do 55% mniej, co znacząco wydłuża okres zwrotu z inwestycji w warsztatach produkujących mniej niż 100 części tygodniowo dla danego numeru części. Według raportu Interact Analysis Welding Automation Market 2025, popularność spawania z wykorzystaniem cobotów rośnie najszybciej w segmencie systemów poniżej 75 000 dolarów, co wynika z niższych kosztów ramion i dostępności wstępnie zintegrowanych pakietów, które zmniejszają ryzyko integracji w warsztatach bez dedykowanych inżynierów robotyki.
Czas trwania łuku i osadzanie: co tak naprawdę oznaczają liczby
Dwa wskaźniki mierzą wydajność spawania i pozwalają porównywać je: czas pracy łuku (udział w czasie zmiany, w której palnik generuje łuk) oraz wydajność nanoszenia (kg drutu na godzinę). Oba różnią się między cobotem a ogniwem przemysłowym i zawierają zastrzeżenia, których producenci często nie podają.
Czas włączenia łuku
Dobrze skonfigurowana komórka spawalnicza współpracująca z robotem pracuje w 50 do 65% czasu łukuReszta przypada na załadunek i rozładunek części (operator robi to ręcznie, ponieważ większość stanowisk cobotów SME nie ma oddzielnego stanowiska załadunkowego), czyszczenie palnika i kontrolę materiałów eksploatacyjnych oraz czas potrzebny na podejście skanera bezpieczeństwa podczas przezbrajania. Podczas standardowej 8-godzinnej zmiany, 50–65% czasu łuku elektrycznego przekłada się na 4–5.2 godziny rzeczywistego spawania, czyli mniej więcej dwa razy więcej niż 20–25% czasu, jaki osiąga wykwalifikowany spawacz wykonujący wszystko samodzielnie.
Konwencjonalna przemysłowa cela spawalnicza z dwoma stanowiskami (operator ładuje jeden element, a robot spawa drugi) osiąga 70 do 85% czasu łuku Ponieważ łuk spawalniczy robota prawie nigdy nie jest przerywany przez czas obsługi przez operatora. Ta różnica w wydajności jest realna, ale jej wpływ ekonomiczny zależy od ilości obrabianych części. W przypadku warsztatu spawającego 30 części tygodniowo po 400 dolarów za sztukę, różnica w wydajności między 55% a 75% czasem pracy łuku może być warta od 15 000 do 25 000 dolarów dodatkowej produkcji rocznej, czyli mniej niż połowę różnicy w nakładach inwestycyjnych między tymi dwoma typami systemów.
Szybkość osadzania
Rozpoczyna się proces osadzania spawania Cobot MIG 3 do 7 kg/godz W zależności od średnicy drutu (zwykle od 0.8 do 1.2 mm), ustawienia prądu (ograniczonego przez znamionowy cykl pracy palnika cobota) i konfiguracji złącza. Przemysłowe komory spawalnicze ze źródłami zasilania o wyższym natężeniu prądu i palnikami spawalniczymi o pełnym cyklu pracy działają 8 do 14 kg/godz na porównywalnych typach stawów.
W większości zastosowań w MŚP zakres od 3 do 7 kg/h jest wystarczający. Lekka rama konstrukcyjna lub niestandardowy zestaw balustrad spawanych z blachy o grubości od 4 do 6 mm rzadko wymaga więcej niż 2 do 3 kg/h rzeczywistego nanoszenia na poziomie elementu. Szczelina na nanoszenie staje się istotna podczas spawania grubych profili, ciężkich spoin lub ciągłych spoin przekraczających kilkaset milimetrów w jednym przejściu.
Czas programowania: godziny kontra dni
Czas programowania to najbardziej niedoceniana przewaga konkurencyjna spawarek kobotowych w warsztatach o dużej różnorodności. Porównanie jest bezpośrednie: programowanie metodą „teach-through” w kobocie kontra programowanie offline (OLP) w konwencjonalnej komórce przemysłowej.
Programowanie metodą „teach-through” w cobocie polega na fizycznym prowadzeniu palnika spawalniczego po ścieżce spawania, podczas gdy ramię cobota rejestruje trajektorię. Operator ustawia parametry spawania (prąd, napięcie, prędkość spawania, kąt nachylenia palnika) dla każdego rodzaju spoiny, a program jest gotowy do uruchomienia w ciągu jednej sesji. W przypadku typowej konstrukcji spawanej SME z 8 do 15 spoinami, proces ten trwa 2 do godziny 8 w tym weryfikacja próbna i kontrola pierwszego egzemplarza. Nowy numer części, od rysunku klienta do pierwszego spawu produkcyjnego, można uzyskać w ciągu jednego dnia roboczego.
W praktyce warsztaty korzystające z metody „teach-through” z cobotami donoszą, że doświadczeni spawacze adaptują się w ciągu 2 do 4 godzin pracy i potrafią samodzielnie programować nowe części po pierwszym tygodniu pracy. Transfer umiejętności z wiedzy spawalniczej do programowania cobota jest bezpośredni: spawacz zna już rodzaje złączy, kierunek ruchu i kąt palnika. Robot po prostu konsekwentnie wykonuje decyzje spawacza.
Programowanie offline konwencjonalnej komórki przemysłowej wymaga importu modelu CAD, generowania ścieżki spawania w oprogramowaniu OLP, symulacji i kontroli kolizji, postprocessingu dla konkretnego sterownika robota oraz fizycznej weryfikacji programu w komórce. W przypadku warsztatu bez dedykowanego inżyniera robotyki proces ten trwa 2 do 5 dni na nowy numer części, a błędy wykryte podczas weryfikacji fizycznej często wymagają powrotu do oprogramowania OLP w celu jego poprawienia. Licencje na oprogramowanie OLP zwiększają budżet projektu o 15 000–35 000 dolarów i wymagają szkolenia, aby móc z niego efektywnie korzystać.
4 wyroki w sprawach MŚP: spawanie za pomocą robotów współpracujących w praktyce
Te cztery scenariusze są reprezentatywne dla segmentu MŚP i opierają się na wzorcach rozmieszczenia w terenie w porównywalnych profilach warsztatów. Żaden z nich nie dotyczy konkretnego klienta.
Przypadek A: Warsztat elementów układu wydechowego, 50 sztuk miesięcznie
Profil: warsztat 12-osobowy, niestandardowe kolektory wydechowe, stal nierdzewna 304 o grubości ścianki 1.5–3 mm, cztery aktywne numery części, od 180 do 350 dolarów za zestaw. Werdykt: spawanie za pomocą robota współpracującego, solidne wykonanie. Wolumen jest poniżej progu, przy którym przewaga ogniwa przemysłowego w zakresie czasu zajarzenia łuku uzasadnia dodatkowe nakłady inwestycyjne rzędu 50 000–80 000 dolarów. Miesięczna zmiana w czterech numerach katalogowych umożliwia programowanie z wykorzystaniem uczenia. Spawarka jest przenoszona do działu przygotowania produkcji, a nie eliminowana.
Przypadek B: Producent niestandardowych balustrad, 20 sztuk miesięcznie
Profil: 8-osobowy warsztat zajmujący się obróbką metalu, niestandardowe systemy balustrad ze stali nierdzewnej i miękkiej, spoiny pachwinowe i czołowe na rurach o średnicy od 5 do 8 mm, od 600 do 1,800 dolarów za montaż. Werdykt: spawanie za pomocą cobota, mierne dopasowanie; dyscyplina programowania ma kluczowe znaczenie. Prawdziwą korzyścią jest spójność spawów na połączeniach rurowych, co zmniejsza liczbę przeróbek w przypadku zespołów o dużej wartości. Pominięcie programowania w przypadku zamówień dwuelementowych i powrót do ręcznego wykonywania prac niweczy logikę inwestycji.
Przypadek C: Producent sprzętu kuchennego, 200 sztuk tygodniowo
Profil: Producent kontraktowy zatrudniający 35 osób, ramy do kuchni komercyjnych ze stali nierdzewnej 304 o grubości od 1.5 do 2.5 mm, trzy rodzaje ram, od 120 do 280 dolarów za sztukę. Werdykt: komórka przemysłowa jest lepszym rozwiązaniem, ale cobot jest wartościowym pilotem. Przy 200 jednostkach tygodniowo, w trzech numerach katalogowych, przewaga średniej klasy ogniw przemysłowych w zakresie czasu pracy łuku jest uzasadniona. Komórka cobota o najwyższym wolumenie, w cenie od 45 000 do 55 000 dolarów, generuje dodatni zwrot z inwestycji, podczas gdy warsztat gromadzi dane dotyczące wolumenu na potrzeby decyzji inwestycyjnej.
Przypadek D: Producent przyczep do łodzi, 12 sztuk miesięcznie
Profil: warsztat dla 15 osób, ramy przyczep ze stali ocynkowanej, rury kwadratowe i prostokątne o grubości 50 mm i ściance 3–5 mm, dwa rozmiary ram, cena od 800 do 1,600 dolarów za ramę. Werdykt: spawanie za pomocą robota współpracującego, solidne wykonanie. Proste szwy i przewidywalne kąty połączeń idealnie nadają się do programowania z wykorzystaniem funkcji uczenia. Duża geometria ramy może wymagać wykonania spoin w dwóch konfiguracjach, z ramą ustawioną ponownie za pomocą prostego ręcznego pozycjonera.
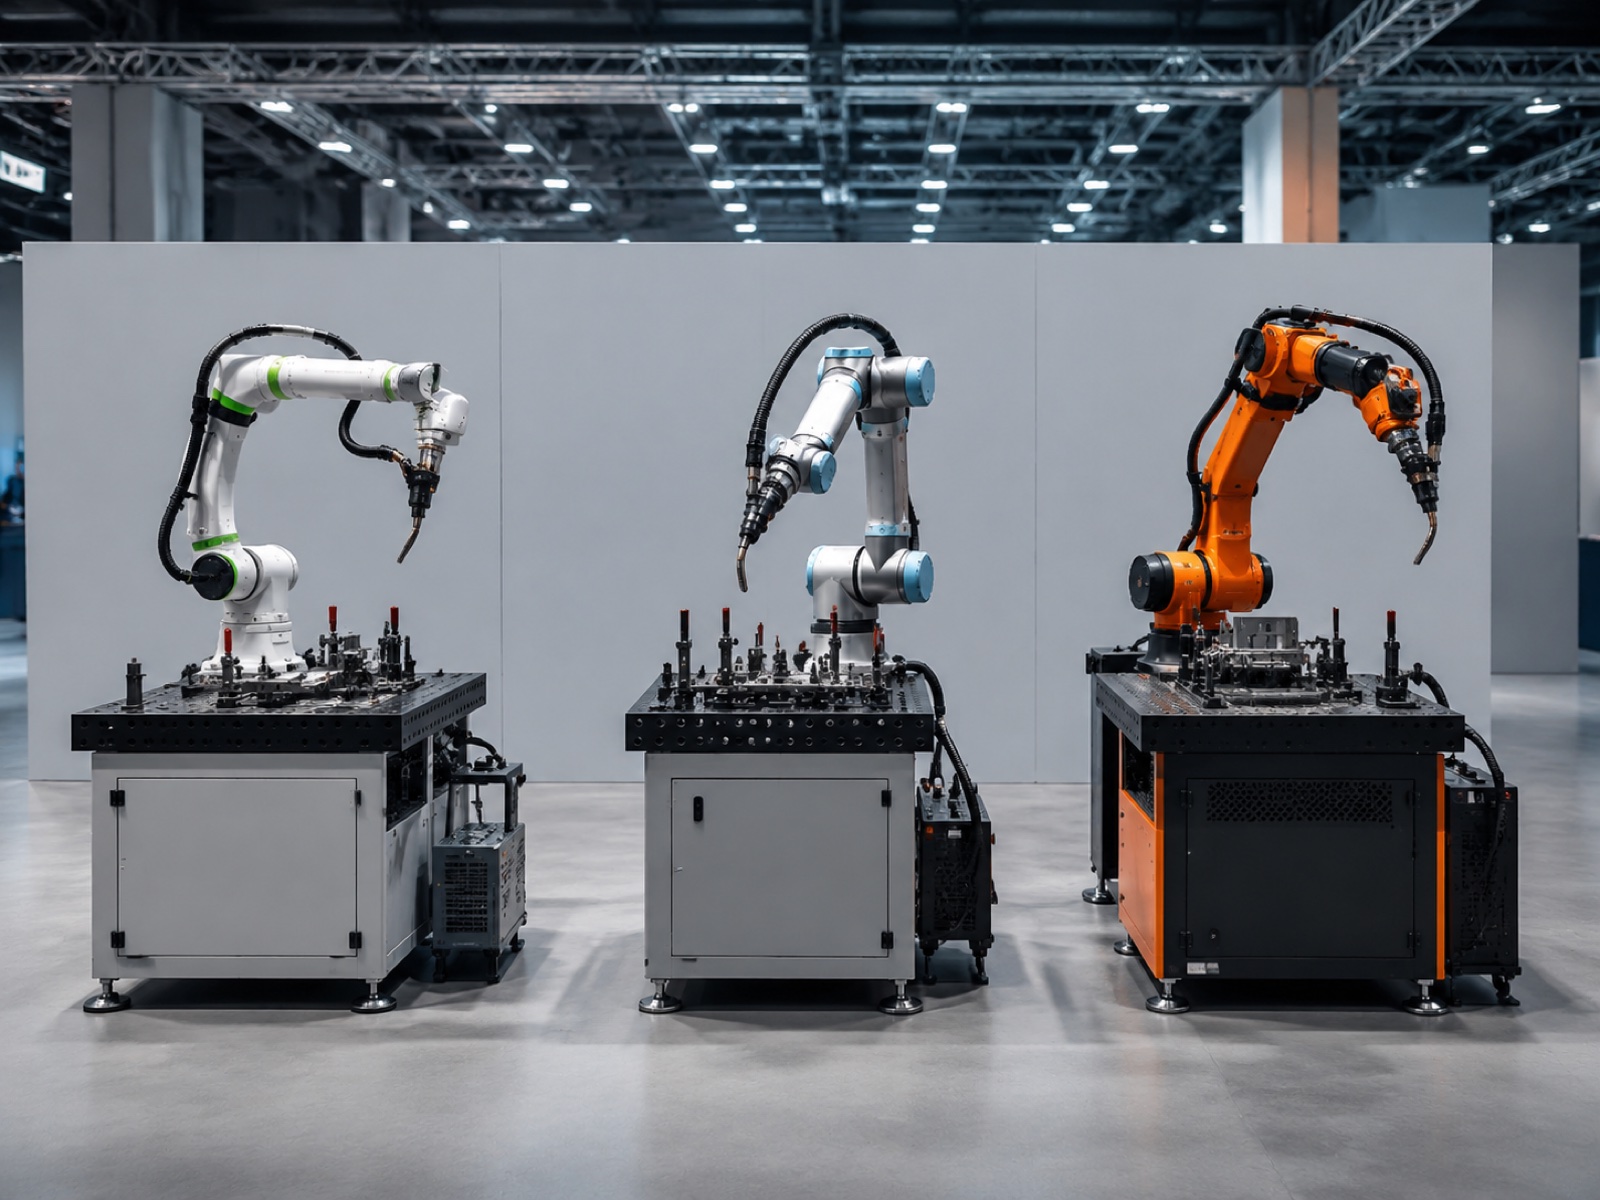
Krajobraz dostawców: Opcje spawania kobotami dla MŚP (2026)
Rynek spawarek kobotowych skonsolidował się wokół kilku platform z preintegrowanymi pakietami spawalniczymi. Kluczowe opcje dla MŚP w 2026 roku:
Universal Robots (UR10e, UR20) z pakietami spawalniczymi
UR10e (ładowność 12.5 kg) i UR20 (ładowność 20 kg) to najszerzej stosowane ramiona spawalnicze kobotów na świecie, łączone z pakietami innych firm, takich jak Hirebotics, Lincoln Electric lub Fronius, za pośrednictwem ekosystemu URCap. Zaletą jest głębokość sieci integratorów. Wadą jest to, że funkcje spawalnicze zależą od pakietu innej firmy, a nie od sterownika UR.
Doosan Robotics H2017
Platforma H2017 (ładowność 20 kg, zasięg 1700 mm) oferuje wyższą klasę udźwigu niż większość platform spawalniczych typu cobot, a natywna integracja kontrolera ze źródłami zasilania spawalniczego zapewnia dokładniejsze informacje zwrotne o parametrach łuku. Dostępność poza głównymi rynkami przemysłowymi odbywa się zazwyczaj za pośrednictwem dystrybutorów regionalnych.
Robot Techman TM5 / TM12 z celami spawalniczymi
Wbudowany system wizyjny Techman wspomaga wyszukiwanie spoin w przypadku prostych geometrii połączeń, zmniejszając wymagania dotyczące powtarzalności oprzyrządowania. Wstępnie zintegrowane stanowiska spawalnicze są dostępne za pośrednictwem regionalnych integratorów na rynkach Azji i Pacyfiku oraz Europy.
Zestaw spawalniczy ABB GoFa
ABB GoFa (CRB 15000, udźwig 5 i 10 kg) z pakietem aplikacji spawalniczych ABB jest przeznaczony do lekkiej produkcji i obróbki cienkich blach, w oparciu o globalną infrastrukturę serwisową ABB. Lepiej nadaje się do lekkich prac z rurami i blachami niż do spawania konstrukcji.
Seria EVST XR i XR-EX do spawania kobotami
EVST oferuje konfiguracje robotów spawalniczych z serii XR (udźwigi współpracujące do 20 kg) z gotową integracją obejmującą ramię robota, palnik spawalniczy, pozycjoner i system bezpieczeństwa. Cechami wyróżniającymi dla małych i średnich przedsiębiorstw są certyfikaty CE, SGS i TUV, produkcja zgodna z normami IATF16949 w zakresie produkcji samochodów na linii produkcyjnej robotów oraz wsparcie inżynieryjne w ponad 100 krajach. Seria XR-EX (podwójny certyfikat ATEX/IECEx, IP68) obejmuje środowiska spawalnicze z ochroną przeciwwybuchową. Platforma robotyczna EVST obejmuje zarówno roboty współpracujące z udźwigami współpracującymi, jak i wytrzymałe ramiona przemysłowe, zapewniając przejrzystą ścieżkę modernizacji bez konieczności zmiany dostawcy wraz ze wzrostem wolumenu produkcji.
Spawanie kobotem, spawanie w komórce przemysłowej i spawanie ręczne: pełne porównanie
| Wymiary | Komórka spawalnicza Cobot | Komórka spawalnicza przemysłowa | Spawanie ręczne |
|---|---|---|---|
| Nakłady inwestycyjne na wejście (USD) | 35,000 $ - $ 65,000 | 80 000–150 000 dolarów (poziom podstawowy–średni) | 5 000–15 000 dolarów (sprzęt) |
| Czas włączenia łuku | 50 - 65% | 70 - 85% | 20 - 25% |
| Szybkość osadzania MIG | 3 – 7 kg/godz. | 8 – 14 kg/godz. | 1.5 – 4 kg/godz. |
| Czas programowania (nowa część) | 2 – 8 godzin (nauczanie) | 2 – 5 dni (OLP + weryfikacja) | 0 (nie wymaga programowania) |
| Ogrodzenia zabezpieczające operatora | Skaner obszarowy; możliwość pracy bez ogrodzenia zgodnie z normą ISO/TS 15066 | Wymagane jest pełne ogrodzenie obwodowe | Tylko osobiste środki ochrony indywidualnej |
| Powierzchnia podłogi | 6 – 12 m² typowo | 18 – 40 m² wliczając prześwit ogrodzenia | 2 – 4 m² na stację |
| Współczynnik defektów (skalibrowany) | 1 - 3% | Mniej niż 1% | 5 - 8% |
| Najlepsze dla: | Duża różnorodność, mała lub średnia objętość; warsztaty produkcyjne dla małych i średnich przedsiębiorstw; modernizacja terenów poprzemysłowych; łagodzenie niedoborów spawaczy | Dedykowane rodziny części; duża objętość; gruba blacha; łańcuch dostaw motoryzacyjnych | Pojedyncze prace niestandardowe, bardzo skomplikowana geometria, małe partie, gdzie czas programowania przekracza czas spawania |
Plan działania dla MŚP: od pilotażu do wielokomórkowości
W praktyce większość wdrożeń robotów spawalniczych w MŚP przebiega w czterech etapach. Kluczem jest traktowanie każdego etapu jako bramki decyzyjnej, a nie z góry określonego harmonogramu.
- Krok 1 (miesiące 1–3): Pilotaż na jednej części rodziny. Wybierz numer części o najlepszej kombinacji powtarzalności, miesięcznego wolumenu i prostoty geometrycznej. Uruchom pierwszy program w obecności integratora. Wykonaj od 30 do 50 części produkcyjnych przed zadeklarowaniem gotowości. Śledź czas pracy łuku elektrycznego, wskaźnik defektów i czas programowania każdej części od pierwszego dnia.
- Krok 2 (miesiące 3–9): Zbuduj bibliotekę części. Programuj dodatkowe numery części samodzielnie, korzystając z funkcji uczenia. Określ, które części najlepiej działają na cobocie, a które lepiej nadają się do produkcji ręcznej (bardzo małe partie, bardzo złożona geometria). Staraj się tworzyć jeden nowy program tygodniowo.
- Krok 3 (miesiące 9–18): Dodaj drugą komórkę cobota. Gdy pierwsze ogniwo jest bliskie wyczerpania, drugie, o podobnym koszcie, zazwyczaj przewyższa pojedyncze ogniwo przemysłowe pod względem elastyczności. Dwa ogniwa obsługują równolegle różne rodziny części i zapewniają ciągłość działania, jeśli jedno z nich wymaga konserwacji.
- Krok 4 (od 18. miesiąca): Ocena ogniwa przemysłowego pod kątem jednostek magazynowych o dużej objętości. Dysponując rzeczywistymi danymi o przepustowości, zidentyfikuj rodziny części, których produkcja przekroczyła 200–300 sztuk miesięcznie. Typowym rozwiązaniem jest zastosowanie średniej klasy komórki przemysłowej dla tych jednostek magazynowych (SKU), przy jednoczesnym zachowaniu cobotów dla pozostałych, charakteryzujących się dużym zróżnicowaniem. Komórki cobotów nie stają się wówczas zbędne.
Często zadawane pytania: Spawanie za pomocą robotów współpracujących w małych warsztatach
Czy mój obecny spawacz może nauczyć się obsługiwać stanowisko spawalnicze z robotem współpracującym?
Tak. Większość platform spawalniczych z cobotami wykorzystuje programowanie z wykorzystaniem samouczka lub ręcznego sterowania, co oznacza, że spawacz, który zna się na przygotowaniu spoin i parametrach spawania, może programować nowe części bez doświadczenia w inżynierii oprogramowania. W praktyce, zakłady zgłaszają, że wykwalifikowany spawacz potrzebuje od dwóch do czterech godzin szkolenia praktycznego, zanim będzie mógł samodzielnie wykonywać proste spoiny na cobocie. Bardziej złożone spawy wielowarstwowe lub pozycyjne wydłużają czas szkolenia, ale krzywa uczenia się jest znacznie krótsza niż w przypadku programowania offline w konwencjonalnej komórce przemysłowej.
Czy stanowisko spawalnicze z robotem współpracującym jest bezpieczne, gdy operator pracuje w pobliżu?
Komórki spawalnicze Cobot są projektowane pod kątem ISO / TS 15066, która reguluje działanie robotów współpracujących w pobliżu ludzi. Samo ramię robota wykorzystuje ograniczenie mocy i siły, aby zatrzymać się w kontakcie. Jednak łuk spawalniczy, promieniowanie UV, opary i gorący metal nie są same w sobie bezpieczne, nawet jeśli standard dla robota współpracującego jest spełniony. Prawidłowa konstrukcja celi spawalniczej robota współpracującego obejmuje skaner bezpieczeństwa klasy spawalniczej (zazwyczaj Poziom Nienaruszalności Bezpieczeństwa 2), kurtyny lub bariery blokujące promieniowanie UV po bokach oraz system wyciągu oparów. Operator pracuje poza strefą łuku podczas spawania, ale może bezpiecznie podejść po jego zgaśnięciu. Przed wdrożeniem należy zawsze zapoznać się z obowiązującymi lokalnymi normami bezpieczeństwa maszyn oraz normą ISO/TS 15066.
Jakiej gwarancji i wsparcia mogę oczekiwać w przypadku zestawu spawalniczego z robotem współpracującym?
Producenci cobotów zazwyczaj oferują okres od 12 do 24 miesięcy na osprzęt ramienia. Gwarancja na palnik spawalniczy i podajnik drutu jest zgodna z warunkami producenta materiałów eksploatacyjnych, zazwyczaj 12 miesięcy na części. Gwarancja integratora na wykonanie konstrukcji ogniwa wynosi zazwyczaj od 6 do 12 miesięcy. Przed zakupem należy sprawdzić trzy rzeczy: czy producent cobota posiada krajowych lub regionalnych inżynierów terenowych (a nie tylko wsparcie telefoniczne), średni czas realizacji części zamiennych dla kluczowych komponentów oraz czy zdalna diagnostyka jest zawarta w pakiecie podstawowym.
Jaka jest ścieżka modernizacji, jeśli objętość mojego sprzętu przekroczy możliwości cobota?
Standardowa ścieżka modernizacji przebiega etapami. Po pierwsze, należy dodać drugą komórkę cobota obok pierwszej, zamiast ją wymieniać; dwie komórki cobota w cenie od 35 000 do 65 000 dolarów każda często przewyższają jedną komórkę przemysłową w cenie od 100 000 do 150 000 dolarów pod względem całkowitej elastyczności. Po drugie, należy dodać serwomechanizm pozycjonujący do obsługi większych zespołów. Po trzecie, jeśli stały wolumen miesięczny przekracza 300 do 500 identycznych części, należy rozważyć zastosowanie średniej klasy przemysłowej komórki spawalniczej dla tej rodziny części, zachowując jednocześnie cobota do prac o wysokim zróżnicowaniu. Obie technologie mogą być stosowane równolegle.
Kiedy mały warsztat powinien przejść ze spawania przy użyciu robotów współpracujących na spawanie ręczne lub przejść na ogniwo przemysłowe?
Powrót do trybu ręcznego jest możliwy, gdy wielkość partii spadnie poniżej pięciu części, a przezbrojenia odbywają się wielokrotnie w ciągu zmiany, przez co narzut programistyczny przekracza ręczny cykl spawania. Przejście na gniazdo przemysłowe jest możliwe, gdy produkcja pojedynczej rodziny części stale przekracza 200–300 sztuk miesięcznie, gdy wymagania dotyczące nanoszenia przekraczają 7–8 kg/h, gdy czas cyklu musi być krótszy niż 30 sekund lub gdy audyt jakości klienta wymaga identyfikowalności na poziomie motoryzacyjnym, wykraczającej poza dane rejestrowane przez kontroler cobota. Oba przejścia są przewidywalne, jeśli dane dotyczące wolumenu są monitorowane od pierwszego dnia wdrożenia cobota.
Powiązane artykuły
- Kompletny przewodnik po robotach współpracujących: typy, wybór i zastosowania (2026):artykuł filarowy obejmujący podstawy dotyczące cobotów, klas ładunku i mapowania aplikacji w różnych sektorach produkcyjnych
- Ramię robota kontra cobot: kiedy wybrać roboty przemysłowe (2026):8-czynnikowy model decyzyjny porównujący ramię robota współpracującego i konwencjonalnego pod kątem wymagań dotyczących prędkości, udźwigu, powtarzalności i bezpieczeństwa
- Kompletny przewodnik po spawaniu robotowym (2026):wybór procesu, projektowanie celi, standardy jakości spawania i mapowanie zastosowań dla pełnego zakresu konfiguracji spawania robotem
- Zwrot z inwestycji w roboty spawalnicze: nakłady inwestycyjne, czas cyklu i zwrot z inwestycji (2026): poziomy nakładów inwestycyjnych, matematyka czasu cyklu, oszczędności wynikające z wad i przykłady zwrotu z inwestycji, w tym scenariusz dla MŚP na poziomie podstawowym, na którym opiera się ten artykuł
- Najlepsi producenci robotów współpracujących 2026: porównanie:pełny krajobraz dostawców z punktacją obejmującą cały zakres ładunku, obsługę ekosystemu, zasięg regionalny usług i łatwość wdrażania dostosowaną do potrzeb MŚP
Odniesienia wychodzące:
Amerykańskie Towarzystwo Spawalnicze (AWS):dane dotyczące niedoborów kadrowych spawaczy i standardy certyfikacji spawaczy
Międzynarodowa Federacja Robotyki (IFR):Raport World Robotics 2025, dane dotyczące wzrostu liczby instalacji robotów współpracujących i zastosowań spawalniczych
ISO / TS 15066:specyfikacja techniczna dotycząca wymagań bezpieczeństwa systemów robotów współpracujących
Ostatnia aktualizacja: maj 9, 2026