
By EVST-redactieteam · Beoordeeld door EVST-redactieteam · Laatst bijgewerkt op 9 oktober 2026 · Redactiebeleid · Correctiebeleid · Algemene Voorwaarden
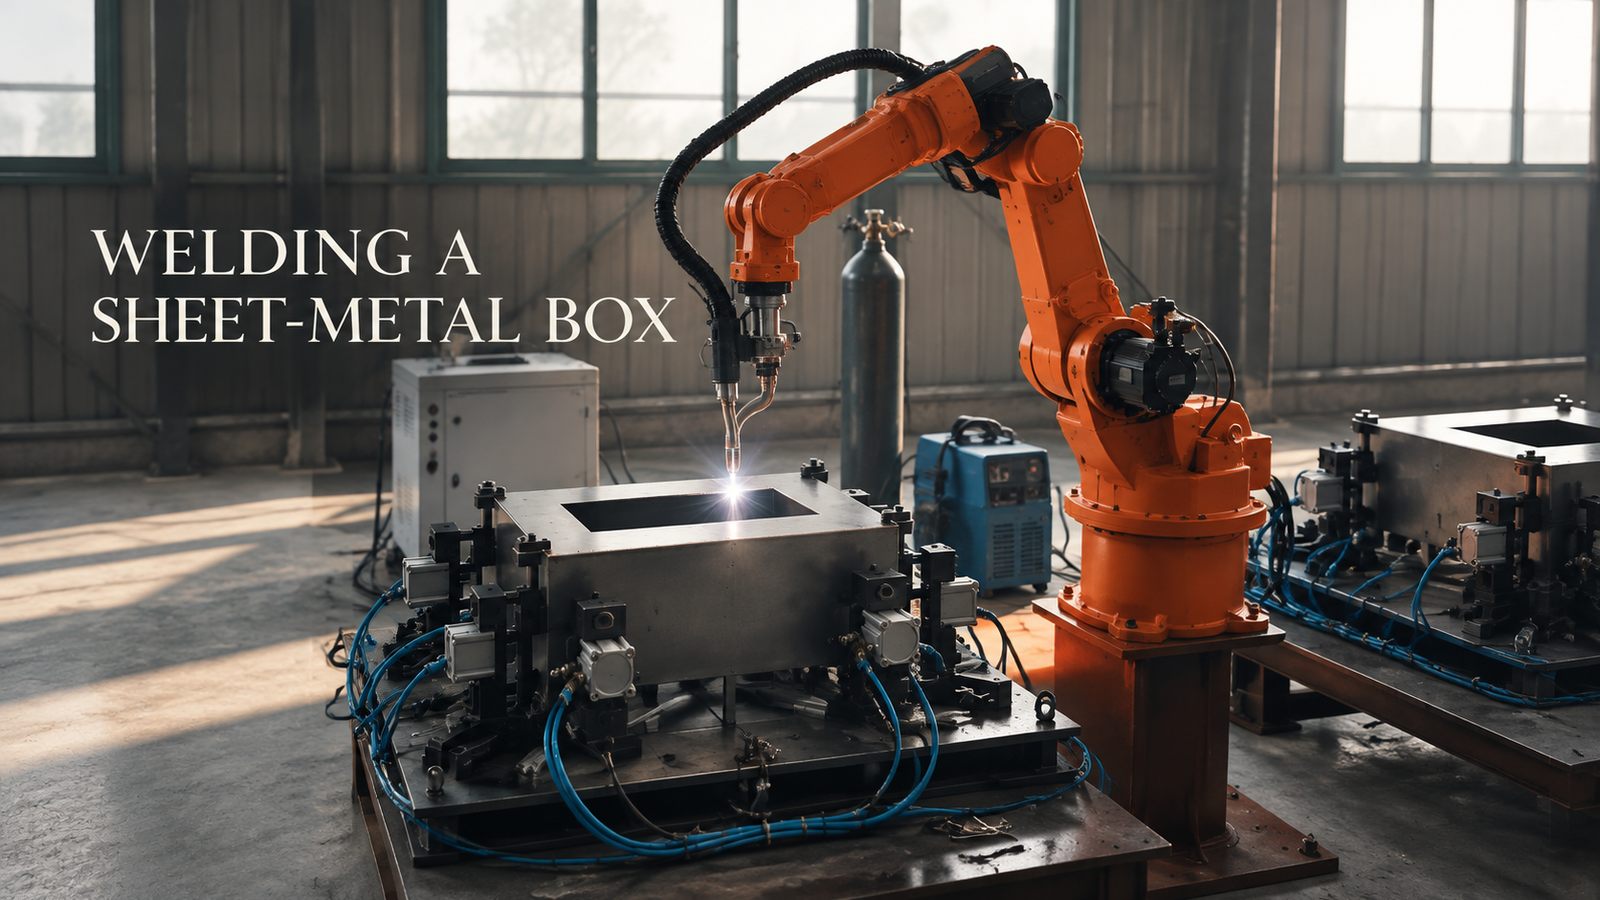
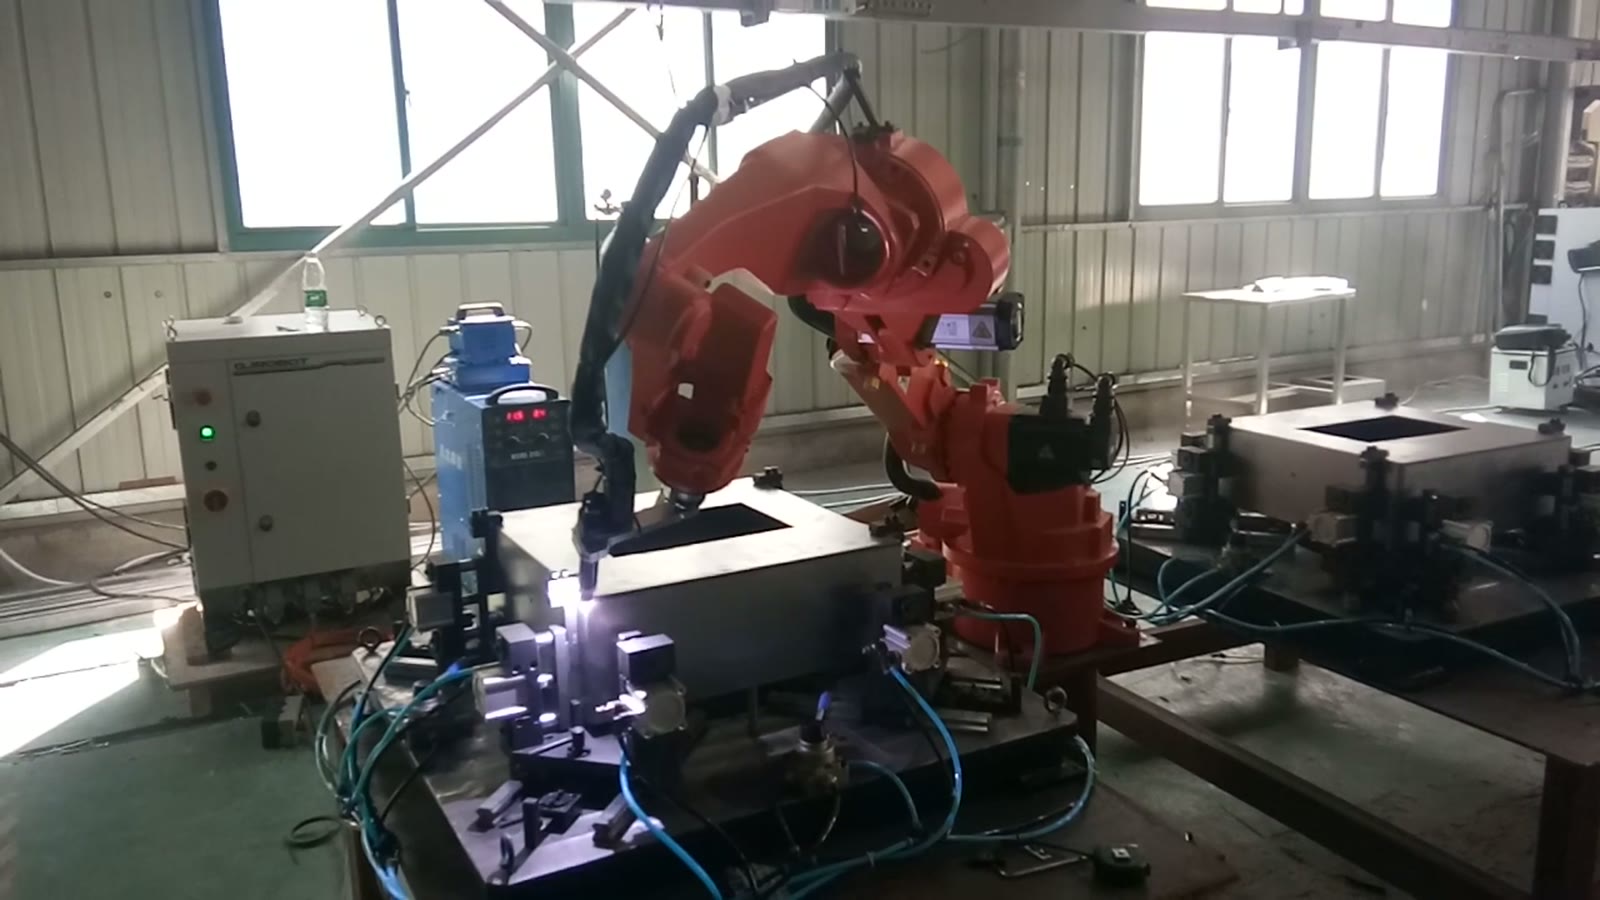
Een vierkante plaatstalen doos kan in één opspanbeurt robotgelast worden als aan drie voorwaarden tegelijk wordt voldaan: de klemmen houden elk vlak vast maar laten de lastoorts vrij, de lastoorts kan van hoek veranderen tussen de bovenranden en de verticale hoeknaden zonder de opspaninrichting te raken, en de volgorde van de lassen voorkomt dat de plaat vervormt. Als aan één van deze voorwaarden niet wordt voldaan, moet de doos worden losgeklemd en gedraaid, waardoor een robotcel het grootste deel van zijn voordeel verliest. De onderstaande afbeelding toont een luchtfilterbehuizing die in zijn geheel in één opspaninrichting is geklemd, met een zesassige robot eromheen.
Heeft u een plaatstalen doos, kast of behuizing die u wilt lassen? Stuur ons de onderdeelstekening met de naadlijst en uw dagelijkse productie.En wij zullen antwoorden met een celconcept en een schatting van de cyclustijd.
Drie beperkingen die niet één voor één kunnen worden opgelost.
Bij een doos bevinden de naden die met een brander moeten worden gelast zich aan de buitenranden en hoeken, precies waar klemmen willen zitten. Handlassen lost dit probleem op door het onderdeel en de lasser naar behoefte te verplaatsen. Een robot heeft die bewegingsvrijheid niet, dus de drie onderstaande beperkingen moeten gezamenlijk worden opgelost, waarbij elke beperking de andere twee beïnvloedt. De rest van dit artikel beschrijft hoe ze op elkaar inwerken, met de cel uit de video als voorbeeld.
De doos, het armatuur en de robot
In deze cel staat de doos, met een rechthoekige opening in het bovenvlak, in zijn geheel in een lasmal op een werktafel. Een ring van pneumatische klemmen, elk gevoed door een blauwe luchtslang, drukt op verschillende vlakken. Een oranje zesassige robot staat aan de rand van de tafel met een draadtoevoertoorts; naast de basis bevinden zich de blauwe draadaanvoerunit, de witte lasstroomkast en de gasflessen. Een tweede, identieke lasmal staat ernaast, met daarin nog een doos.
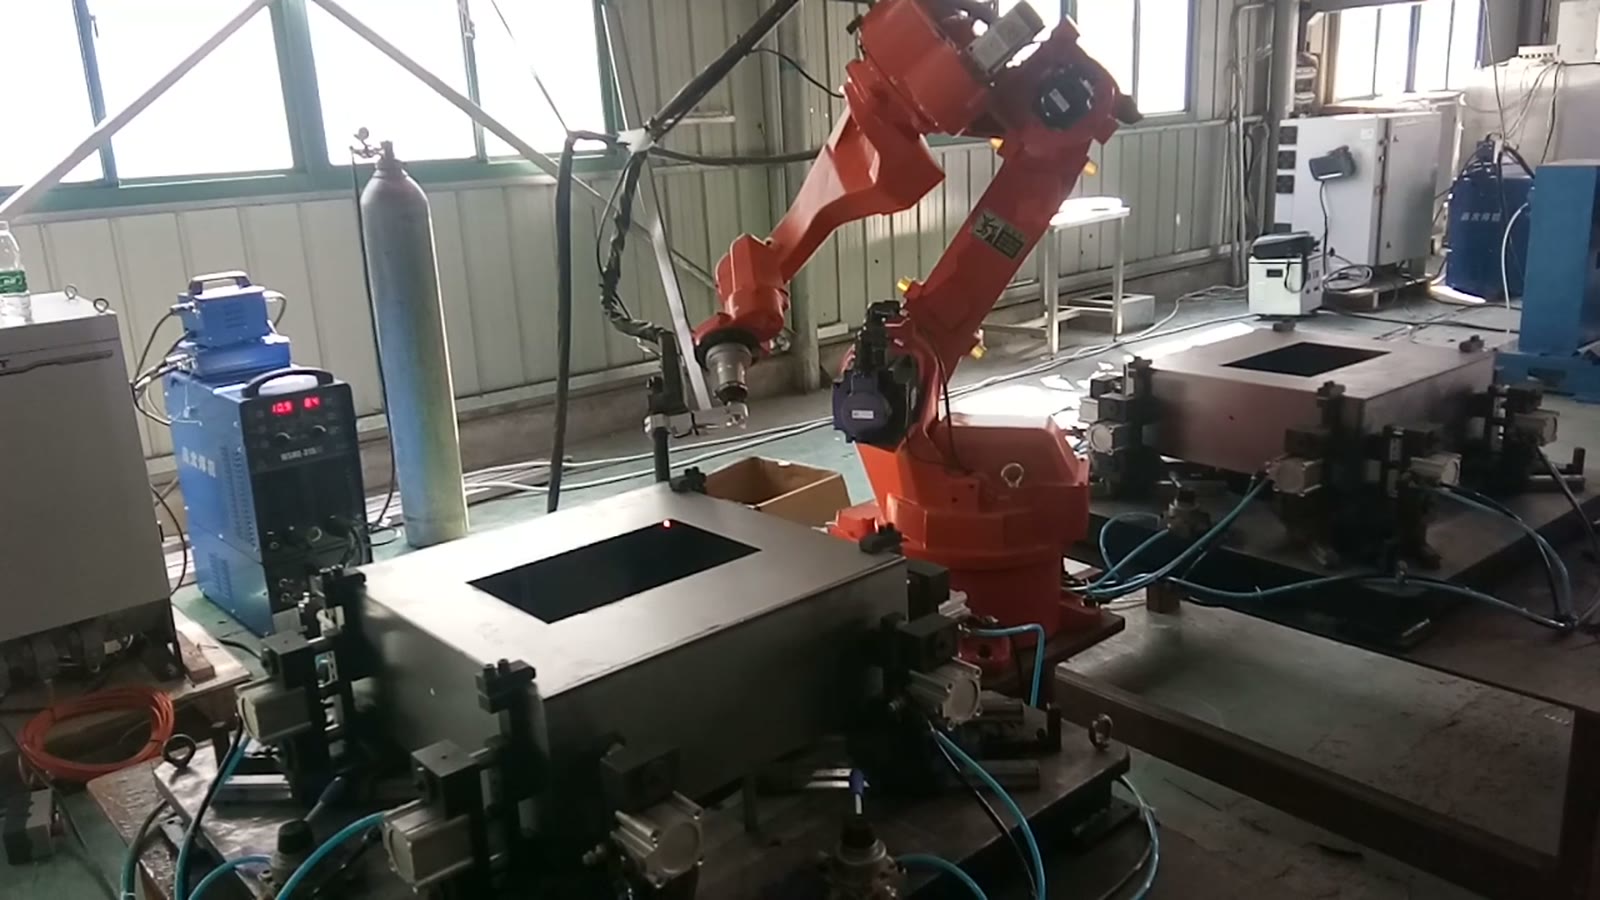
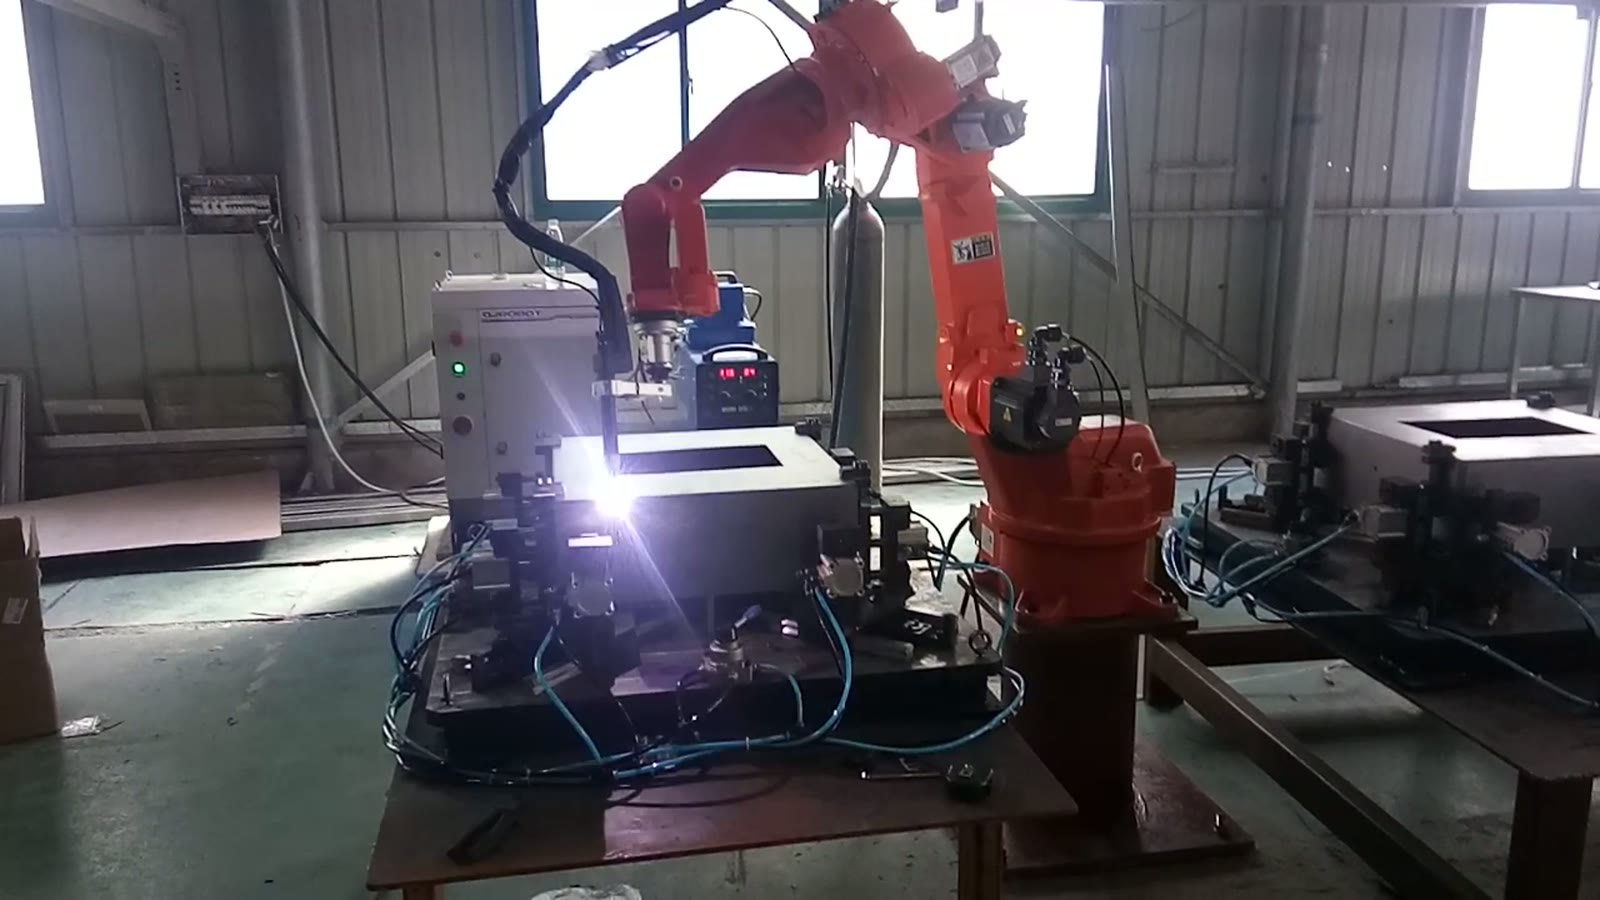
Het werk van de robot begint bovenaan de doos en gaat naar beneden. De lastoorts reikt over de doos heen en slaat een boog aan de rand van het bovenvlak, waarna hij langs die rand beweegt. Wanneer de rand klaar is, tilt de lastoorts zich op en beweegt naar de volgende rand of een hoek, vanwaar hij de verticale hoeknaad van boven naar beneden last. De klemmen blijven gedurende het hele proces op hun plaats. Deze ene vaste positie vormt de basis voor de rest van het ontwerp.
Klemmen tegen het pad van de brander
Een box die slechts aan enkele zijden is vastgeklemd, kan bewegen wanneer deze opwarmt. Door op meer zijden te klemmen, wordt de box stijver, maar elk klemlichaam, elke luchtslang en elk montageblok vormt ook een obstakel, en de naad die je het meest moet bereiken, bevindt zich vaak precies op de plek waar een klem het liefst zou zitten. Het gebruikelijke compromis is om op de zijden dicht bij de randen te klemmen, maar niet op de naad zelf, waarbij slangen en klemkoppen laag en buiten het pad van de brander worden gehouden. Als een naad zich onder een flens of achter een rib bevindt, moet bij de plaatsing van de klem daar vanaf het begin rekening mee worden gehouden, omdat een klem een naad net zo makkelijk aan het zicht van de brander kan onttrekken als dat hij de box kan stabiliseren.
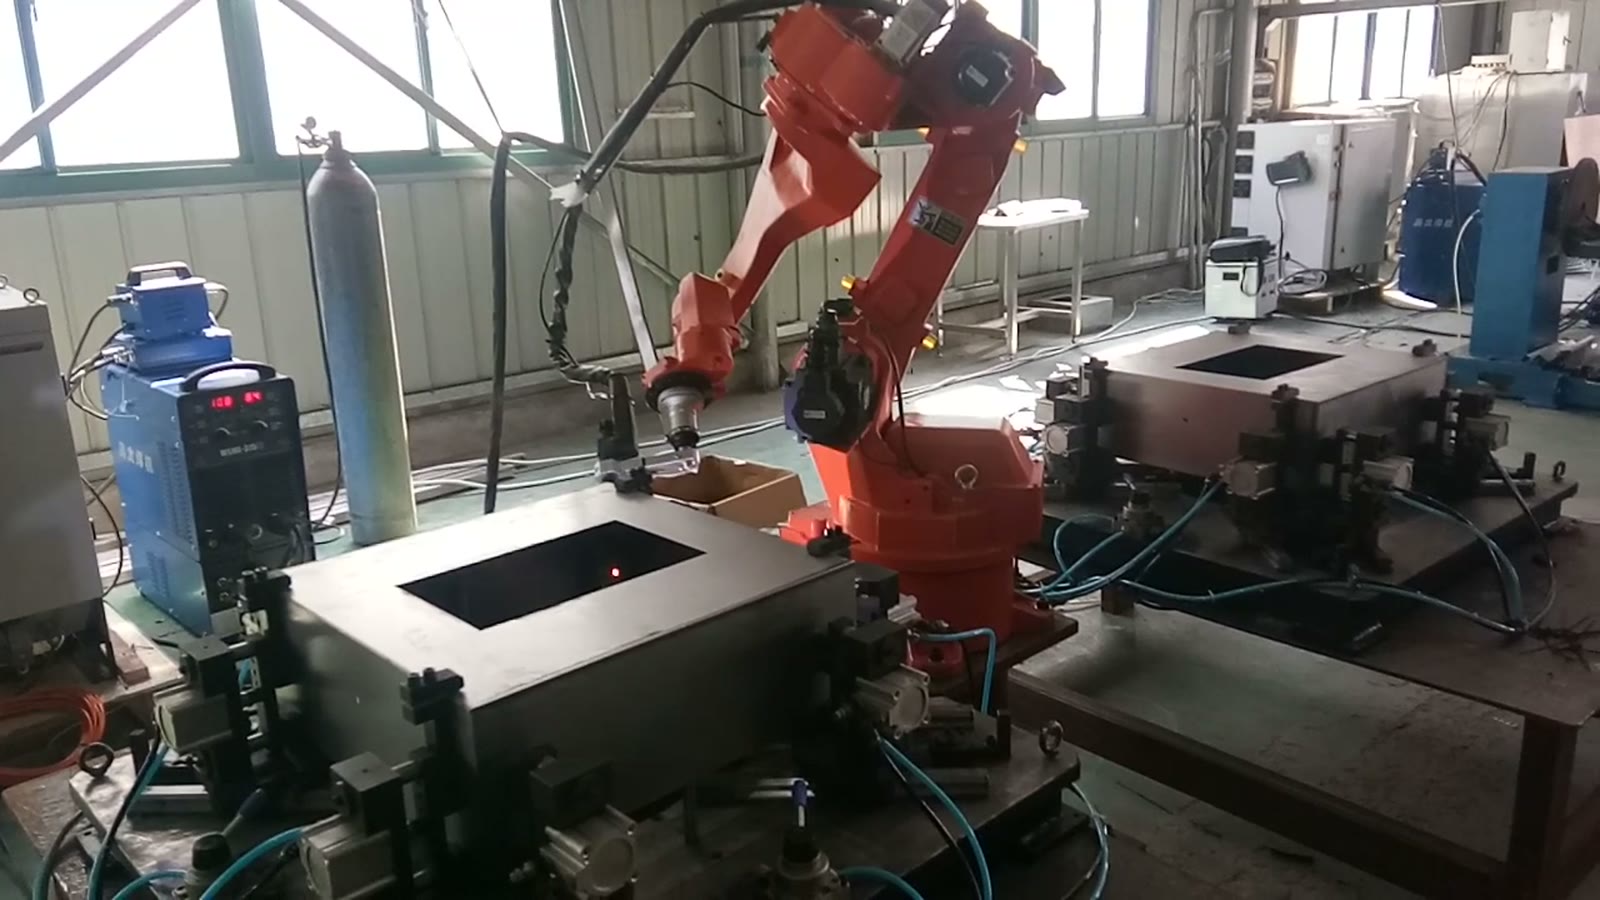
De positie van de fakkel bevindt zich tussen de bovenrand en de hoek.
De bovenste randen worden bewerkt met de brander boven de doos; voor de verticale hoeknaden is een gekantelde brander nodig die langs de hoek naar beneden wordt gebracht. Tussen deze twee bewegingen moet de pols draaien en zwenken de branderbehuizing, de kabel en de toevoerslang door de ruimte die ook door het armatuur wordt ingenomen. De belangrijkste controle is een onderzoek naar de vrije ruimte van de hele brander, niet alleen van de punt. Een bereik dat op papier ruim lijkt, kan ontoereikend zijn wanneer een klemkop zich dicht bij een hoek bevindt. In dat geval is het verplaatsen van de klem een klein stukje, of het kiezen van een branderhals met een smallere hals, meestal goedkoper dan het toevoegen van assen.
Lasvolgorde als vervormingsplan
Plaatmetaal krimpt en vervormt wanneer het ongelijkmatig wordt verwarmd. Door eerst de ene kant volledig te lassen en dan pas de andere, kan een doos zelfs bij perfecte naden niet meer haaks zijn. Een volgorde die de warmte verdeelt, bijvoorbeeld door afwisselend aan tegenoverliggende randen te lassen of een lange naad op te delen in kortere stukken, vermindert deze vervorming. Klemmen helpen, maar nemen het effect niet volledig weg, en een klemopstelling die werkt bij de ene dikte, kan zich anders gedragen bij een andere. Daarom vragen we naar de plaatdikte en horen proeflassen op een echte doos bij het ontwerp, in plaats van dat ze erna komen.
Een snelle haalbaarheidstest
De drie beperkingen vormen samen een praktische test voor elke doos. Loop deze test door met de tekening en de naadlijst.
| Vraag | Als het antwoord ja is | Als het antwoord nee is |
|---|---|---|
| Kunnen alle vlakken zonder klem op een naadlijn worden vastgehouden? | De klemopstelling kan doorgaan. | Verplaats de klemmen of plan een tweede klemming. |
| Kan de hele brander elke naad onder de benodigde hoek bereiken, voorbij de klemmen? | Houding is haalbaar | Verplaats een klem, maak de hals van de brander smaller of verander de splitsing. |
| Bestaat er een lasvolgorde die de warmte gelijkmatig verdeelt en die de lastoorts in de juiste volgorde kan bereiken? | Vervorming kan worden beheerd. | Voeg ondersteuning toe, verkort de productieruns of herzie de volgorde. |
| Zitten er naden diep in het onderdeel waar de brander niet in kan? | Geen enkelvoudig klemonderdeel | De drie bovenstaande controles geven de doorslag. |
Twee opspanstations verdienen aandacht. In deze cel staat een tweede station naast het eerste. In principe zorgen twee stations ervoor dat een persoon het ene opspanpunt kan lossen en laden, terwijl de robot aan het andere werkt. Zo besteedt de robot meer tijd aan lassen in plaats van wachten. Of dat rendabel is, hangt af van de tijd die het lassen van een behuizing in beslag neemt in verhouding tot de laadtijd, en van de veiligheidsvoorzieningen tussen de stations. Een enkel station is eenvoudiger en goedkoper, en is de juiste keuze wanneer de lastijd lang is in vergelijking met de laadtijd.
Waar een van de klemmen niet meer werkt
Dozen, kasten en behuizingen met hun naden aan de buitenranden en hoeken lenen zich goed voor deze aanpak, vooral in series die groot genoeg zijn om een opspaninrichting te rechtvaardigen. Het wordt lastiger wanneer de naden diep in het onderdeel zitten, waar de brander niet bij kan, of wanneer het onderdeel zo flexibel is dat klemmen alleen de vorm niet kunnen behouden. In die gevallen kan een andere verdeling van het werkstuk, of het draaien van het onderdeel op een positioneerder, nodig zijn.
Vragen van kopers over dit type cel
Moeten alle zijden van de doos worden vastgeklemd? Niet per se. Het doel is om de doos tijdens het lassen in zijn oorspronkelijke vorm te houden, wat kan betekenen dat er op sommige vlakken klemmen en op andere vlakken een positioneringsaanslag nodig zijn. De lasnaadlijst bepaalt dit.
Kan hetzelfde armatuur in meerdere doosformaten worden gebruikt? Soms. Verstelbare aanslagen en beweegbare klemblokken maken dit binnen een bepaald bereik mogelijk, ten koste van de insteltijd. Een reeks vergelijkbare dozen is veel gemakkelijker dan een reeks niet-gerelateerde dozen.
Wat moet u citeren? De doostekening met de naden aangegeven, de dikte van het plaatmateriaal indien bekend, en het aantal dozen dat u per dag nodig heeft.
Stuur ons de tekening.
Als u een soortgelijke plaatstalen doos, kast of behuizing heeft, Stuur de onderdeelstekening met de naadlijst en uw dagelijkse productie via ons contactformulier.Of schrijf naar sales@evsrobot.com. We zullen u dan een concept voor de productiecel en een schatting van de cyclustijd toesturen.
Dit artikel beschrijft de algemene principes van robotlassen van plaatstalen dozen en wat er in deze cel zichtbaar is; het gaat niet in op de laskwaliteit, de cyclustijd of de procesparameters.