
ჩამოსხმის მომვლელი უჯრედი, რომელიც ერთზე მეტ შტამპს მოემსახურება, უნდა იყოს მითითებული იმის შესახებ, თუ რა იცვლება ჩამოსხმის ცვლილებისას: სად შეიძლება ხელსაწყომ დააჭიროს ნაწილს, როგორ მიიღებს მას ქვედა დინების სადგამი და რა ორიენტაცია სჭირდება შემდეგ პროცესს. რობოტის დაფარვა ამ სიაში მხოლოდ ერთი ხაზია. ჩაწერეთ ეს პუნქტები თითოეული ჩამოსხმისთვის, სანამ განლაგებას შეადარებთ, რათა ერთი შტამპის დემონსტრაცია არ იქნას აღქმული, როგორც მრავალშტამპიანი გეგმა.
რა შეიძლება და რა არა, კადრებიდან შეიძლება გითხრათ
ვიდეოში 00:04 წუთზე ნარინჯისფერი რობოტი დგას ჩამოსხმის დანადგარის გვერდით და შემდეგი სადგურისკენ ბრუნდება. 00:12 წუთზე ხელსაწყო ყვითელ მიმღებ სადგამზეა. ეს ხედები ერთ უჯრედში ერთ ჩამოსხმის მარშრუტს აჩვენებს: მკლავი და ხელსაწყო ასუფთავებენ დანადგარის სტრუქტურას, შემდეგ კი დეტალს ისეთ მდგომარეობაში ათავსებენ, სადაც მისი დაჭერა სადგამზე იქნება შესაძლებელი.
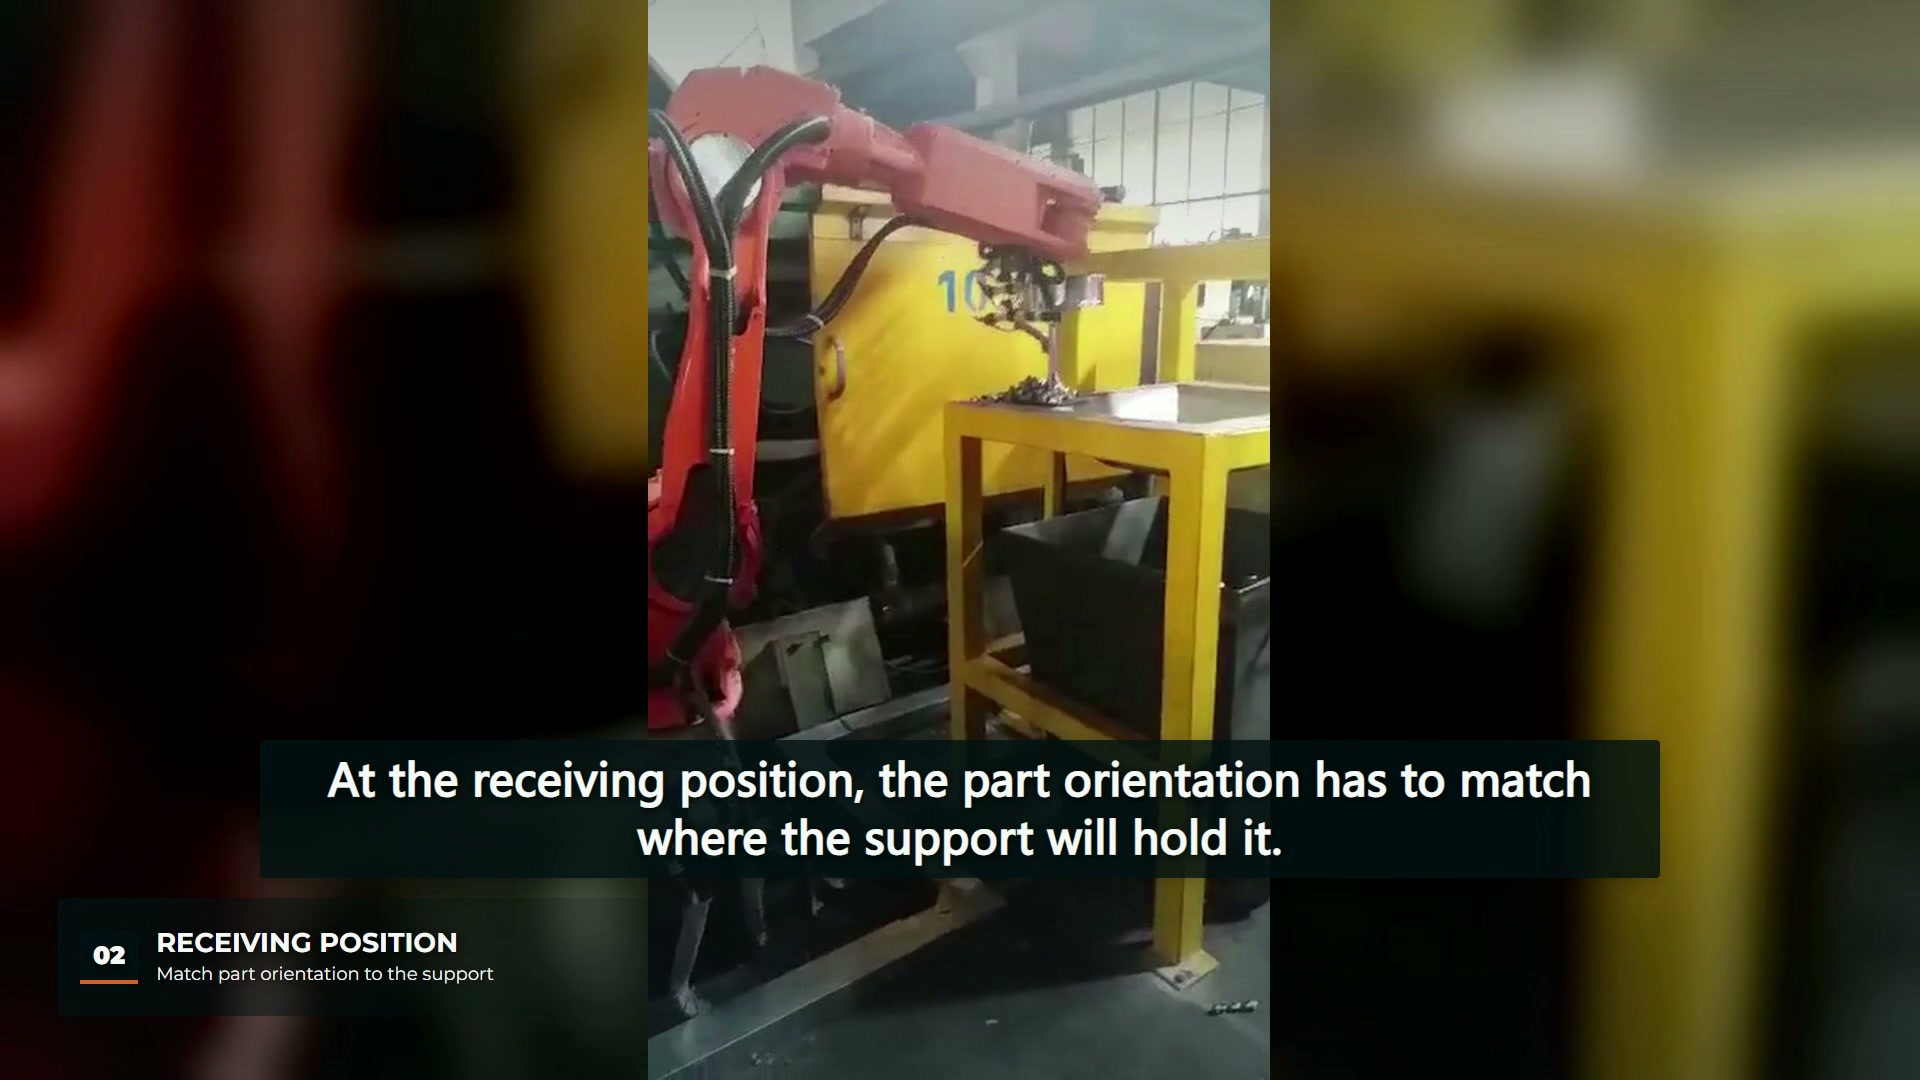
ვიდეოში არაფერია მითითებული, თუ რამდენ ჩიპს იყენებს უჯრედი და ეს სტატია არ გულისხმობს, რომ ის ერთზე მეტს იყენებს. მრავალჩიპიანი კითხვა შემოთავაზებული უჯრედის დაგეგმვის საკითხია და კადრები გამოიყენება მხოლოდ მისი ფიზიკური ნაწილების კონკრეტული წარმოსაჩენად.
ჩამოთვალეთ რა ცვლილებები ხდება თითოეული ქასთინგის დროს
ამერიკელი მექანიკოსის ანგარიში ჩამოსხმის რობოტის უჯრედის შესახებ აღწერილია სიმულაციის გამოყენება რამდენიმე პროდუქტის სტილისა და შტამპის შესამოწმებლად, რათა განლაგება იყოს საერთო რამდენიმე დიზაინისთვის და შემცირდეს გადართვის დრო და ღირებულება. იმავე სტატიაში აღნიშნულია, რომ ჩამოსხმის ფორმა და ზომა, ტემპერატურა, დატვირთვა და ძალა გავლენას ახდენს ბოლო ეფექტორის დიზაინზე. ერთად, ეს პუნქტები გვთავაზობს მიმოხილვის თანმიმდევრობას: ჯერ იპოვეთ რა შეიძლება დარჩეს საერთო, შემდეგ ჩამოთვალეთ, რას აიძულებს თითოეული ჩამოსხმა შეცვალოს.
| ნივთი თითოეული ჩამოსხმისთვის | კითხვა პასუხის გასაცემად | რატომ არის მნიშვნელოვანი გადართვის დროს |
|---|---|---|
| მოჭიდების არე | რომელ სახეებს ან მახასიათებლებს შეიძლება შეეხოს ინსტრუმენტი? | სხვადასხვა შეხების არე შეიძლება ნიშნავდეს სხვადასხვა ყბებს ან განსხვავებულ ინსტრუმენტს. |
| წონა და ბალანსი | რამდენს იწონის ჩამოსხმული მასალა შტამპიდან გამოსვლისას, თუკი რაიმე დამცავი რგოლი ჯერ კიდევ მიმაგრებულია? | ხელსაწყოსა და რობოტის დატვირთვა იცვლება ნაწილთან ერთად |
| მხარდაჭერის მიღება | სად და რა ორიენტაციით დაიჭერს ნაწილს სადგამი? | ერთი ჩამოსხმისთვის ფორმირებულმა ბუდემ შეიძლება მეორე ვერ იპოვოს |
| შემდეგი პროცესი | შემდეგ ნაწილი გაგრილებას, მორთვას ან მარკირებას გადის? | დინების მიმართულებით საჭირო ორიენტაცია განსაზღვრავს, თუ როგორ ათავისუფლებს რობოტი მას. |
| გასასვლელი ნებართვა | ცვლის თუ არა ახალი ჩამოსხმა ან ხელსაწყო შტამპის არედან გამოსვლის გზას? | ერთი კამათლისთვის შემოწმებული გზა მეორისთვის არ მოწმდება |
ეს დაგეგმილი უჯრედისთვის შემოთავაზებული მიმოხილვის ველებია და არა გადაღებულ ინსტალაციაში შესრულებული შემოწმებების დაკვირვებები.
გადაწყვიტეთ, შეიცვლება თუ არა ინსტრუმენტი, თუ ის საერთო დარჩება
გადართვისას ხელსაწყოების გადართვა დამკვიდრებული პრაქტიკაა. მცირე და საშუალო ბიზნესის წარმოების ინჟინერიის ფუნქცია სწრაფი შეცვლის ხელსაწყოებზეხელსაწყოების შემცვლელი მოწყობილობების მწარმოებლის პროდუქტის მენეჯერი აღნიშნავს, რომ სახელოსნოებს ხშირად უწევთ დამჭერების ან ხელსაწყოების შეცვლა გადართვის დროს და რომ მექანიკური ან ავტომატური სწრაფი შეცვლის სისტემები ამცირებს შეფერხების დროს, რაც სხვა შემთხვევაში მათ ექნებოდათ. ეს არის მომწოდებლის შეხედულება საკუთარი პროდუქტის კატეგორიაზე და ეს სტატია ზოგადად რობოტული ხელსაწყოების დამზადებას ეხება და არა ჩამოსხმას.
ჩამოსხმის უჯრედისთვის, ეს ხელსაწყოს ინტერფეისს მინიმუმ სამი ფორმის დიზაინად აქცევს: ერთი ხელსაწყო ურთიერთშემცვლელი შეხების ნაწილებით, ერთი ხელსაწყო თითოეული ჩამოსხმისთვის სწრაფად შეცვლის ინტერფეისზე ან ერთი ხელსაწყო, რომელიც ოჯახის ყველა ჩამოსხმულ მასალას ერგება. თითოეული ვარიანტი ძალისხმევას სხვა მიმართულებით გადააქვს. რომელია გონივრული, დამოკიდებულია იმაზე, თუ რამდენად განსხვავებულია ჩამოსხმული მასალები სინამდვილეში, სწორედ ამიტომ არის თითოეული ჩამოსხმისთვის განკუთვნილი ვარიანტების სია პირველ ადგილზე.
ComTech-ის რობოტული ექსტრაქციის გვერდი აღწერს ჩამოსხმის მასალის ამოსაღებად შექმნილ მორგებულ ინსტრუმენტს და უჯრედს, რომელიც აგრძელებს ჩამოსხმის შემდგომ დავალებებს, როგორიცაა გაგრილება, საპარსე პრესის ჩატვირთვა ან ნაწილის ID მარკირება. ეს არის ერთი მომწოდებლის კონფიგურაცია და არაფერს ამბობს გადაღებულ უჯრედზე. ის აჩვენებს, თუ რატომ უნდა იყოს მიმღები პოზიცია იმავე გადართვის სიაში, როგორც ინსტრუმენტი: ამოღების შემდეგ ყველაფერი უნდა მიიღოს თითოეული ჩამოსხმა.
მიმღები სადგამი სამაგრის როლში მოეპყარით
სადგამი, რომელიც რობოტისგან ჩამოსხმას იღებს, ადგილმდებარეობის განსაზღვრის სამუშაოს ასრულებს. კარ ლეინის ადგილმდებარეობისა და დამაგრების პრინციპები აღწერეთ სამუშაო ნაწილის ექვსი ლოკატორით შეზღუდვის 3-2-1 მეთოდი და დაუკავშირეთ განმეორებადობა ზუსტ მითითებას. ეს პრინციპები დაიწერა დამუშავების მოწყობილობებისთვის, ამიტომ ისინი აქ მხოლოდ დაგეგმვის დისციპლინად გამოიყენება: გადაწყვიტეთ, თითოეული ჩამოსხმის რომელი ზედაპირები იქნება მიმართული სადგამზე, შემდეგ შეამოწმეთ, შეუძლია თუ არა ლოკატორების ერთი ნაკრები ოჯახის მომსახურებას, თუ თითოეულ ჩამოსხმას სჭირდება საკუთარი ბუდე.
ეს გადასვლის მიმოხილვა ჩვენს ერთმხრივ კითხვებთან ერთად დგას სტატია ჩამოსხმის მოვლის ბილიკის შესახებეს სტატია კითხულობს, დადასტურებულია თუ არა მოპოვების ერთი გზა. ეს სტატია კითხულობს, რა უნდა შეიცვალოს ჩამოსხმის შემდეგ.
EVST-ის რედაქციული შეხედულების თანახმად, მრავალშრიანი უჯრედის შეფასება ყველაზე მარტივია, როდესაც თითოეულ ჩამოსხმას აქვს საკუთარი მოკლე ჩანაწერი მოჭიდების არეების, წონის, სადგამის საყრდენისა და დინების მიმართულებით ორიენტაციის შესახებ. ვიდეოში მოცემულია ერთი ჩამოსხმის ფიზიკური კონტექსტი; ციკლის დრო, გაგრილების შედეგები და ჩამოსხმის ხარისხი კვლავ საჭიროებს წარმოების მტკიცებულებას.