
Amikor egy automata csavarhúzó időnként túl magasra teszi a csavarhúzó nyomatékát, diagnosztizálja, hogy a sorrend hol tér el először a normálistól. Egy hiányzó csavar a felvételkor, egy rosszul beállított behelyezési pont és egy rendellenes ellenállás a lefutás során más változtatásokat igényel. A végső nyomaték növelése a szakaszok szétválasztása előtt érintetlenül hagyhatja az eredeti okot.
A meghúzási program beállítása előtt kövesse a rögzítőelemet
A példa egy csavarbemutató állomás és egy gyűrű alakú fém alkatrész körüli pozíciók között mozog. A közeli nézetek a szerszámot a bemutató pozícióhoz közelítik; a szélesebb nézetek pedig a munkadarab fölé emelkedését és lesüllyedését mutatják.
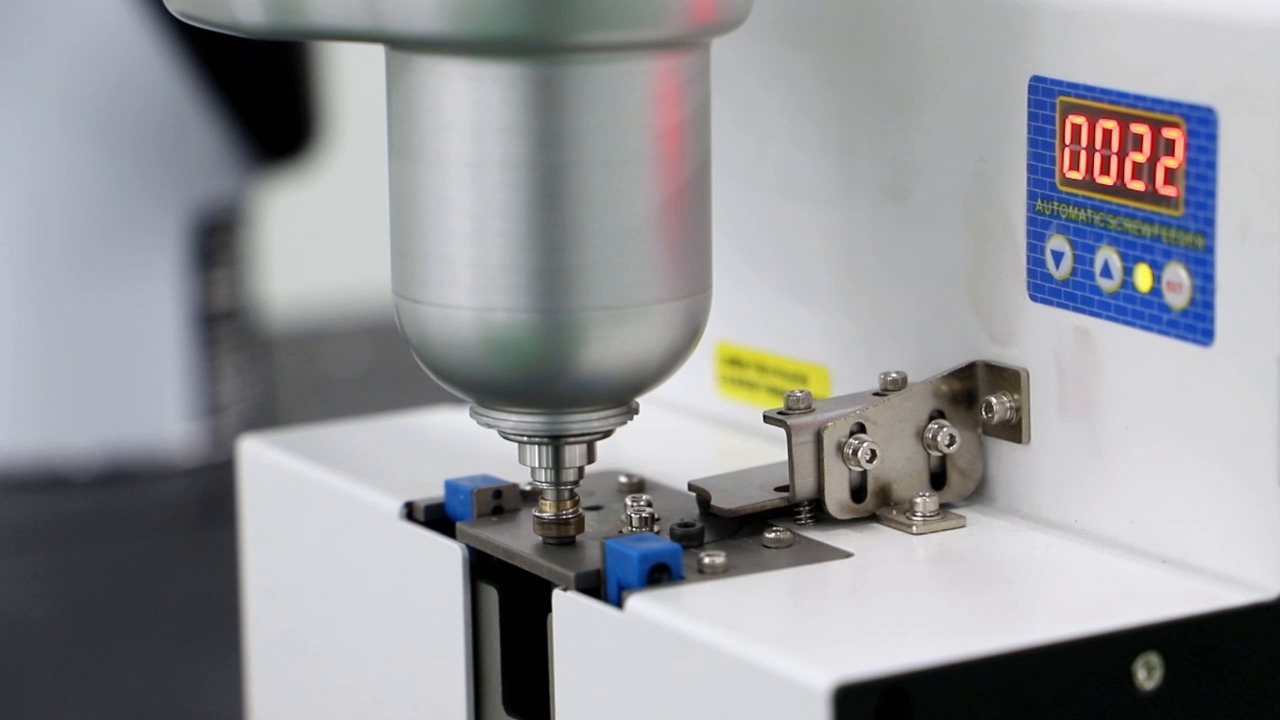
00:10 — A szerszám közeledik a rögzített csavarbehúzási pozícióhoz.
Egy hasonló projektnél egy szakaszos próbával kezdünk a javasolt csavar, szerszám és munkadarab használatával. Az első kérdés az, hogy a rögzítőelem eléri-e a következő fázist a kívánt helyzetben. Csak ezután ismételhető meg a meghúzás beállítása.
| Elsőként megfigyelt probléma | Mit kell ellenőrizni a beállítások módosítása előtt | Próba, amely elválasztja az ügyet |
|---|---|---|
| Egyetlen csavar sem éri el a szerszámot | Bemutatási pozíció, csavarorientáció és szerszámbefogás | Ismételt begyűjtés a ténylegesen gyártott rögzítőelemekkel, beleértve az utánpótlást is |
| A csavar megszerzett, de az áthelyezés során elveszik | Retenciós elrendezés és átviteli mozgás | Figyelje meg a rögzítőelemet a felszedéstől a megközelítésig, ne csak az adagolót ellenőrizze |
| Az ellenállás a belépés megkezdésekor jelentkezik | Furatillesztés, vezetés és munkadarab-megtámasztás | Hasonlítsa össze a helyesen elhelyezett mintát egy egyeztetett eltolt mintával egy kontrollált kísérleti eljárás során |
| A fej a szerszám leállása után is magasan marad | Belépési állapot, furat/menet állapota és tényleges illeszkedés | Hasonlítsa össze a fizikai kötést a rendelkezésre álló mélységi vagy meghúzási adatokkal; használjon ismert hibás mintákat a javasolt elutasítás teszteléséhez. |
A táblázat a diagnosztikai próbákat írja le, nem a felvételben megfigyelt hibákat.
A felszedés és a szopás utáni táplálás eltérő bizonyítékokat igényel
Egy olyan állomás, amely egy csavart kínál a szerszámnak a begyűjtésre, különbözik egy olyan rendszertől, amely egy tömlőn keresztül fújja a csavarokat az orr-részbe. A rögzítőelem geometriája és a hozzáférési hely befolyásolja, hogy melyik alkalmas. Inkább a valódi csavarral és annak várható adagolási állapotával végzett próbákat kérnénk, mintsem elfogadnánk egy egyszerűbb alternatívával készült bemutatót.
Egy begyűjtési próba során figyelje meg, mi történik, miután a szerszám elhagyja az állomást: egy megismételhető bemutatási pontnak kevés értéke van, ha a rögzítőelemet nem tartják meg az áthelyezés során. A teszttervben szerepeljen utánpótlás és hiányzó rögzítőelem-feltétel, hogy a helyreállítási intézkedés meg legyen határozva.
A bejutás megállapítása a célba jutás elbírálása előtt
A bitnek a csavarral kell érintkeznie, miközben a csavar a kívánt irányban halad a furatba. Egy elmozdult alkatrész, egy nem megfelelő vezető vagy egy elégtelen alátámasztás megzavarhatja ezt a kapcsolatot. Az axiális kompenzáció szintén egy szerszámválasztás, amelyet a tényleges illesztéssel kell értékelni, nem pedig az, hogy a csavart egy rosszul beállított furatba erőltessék.
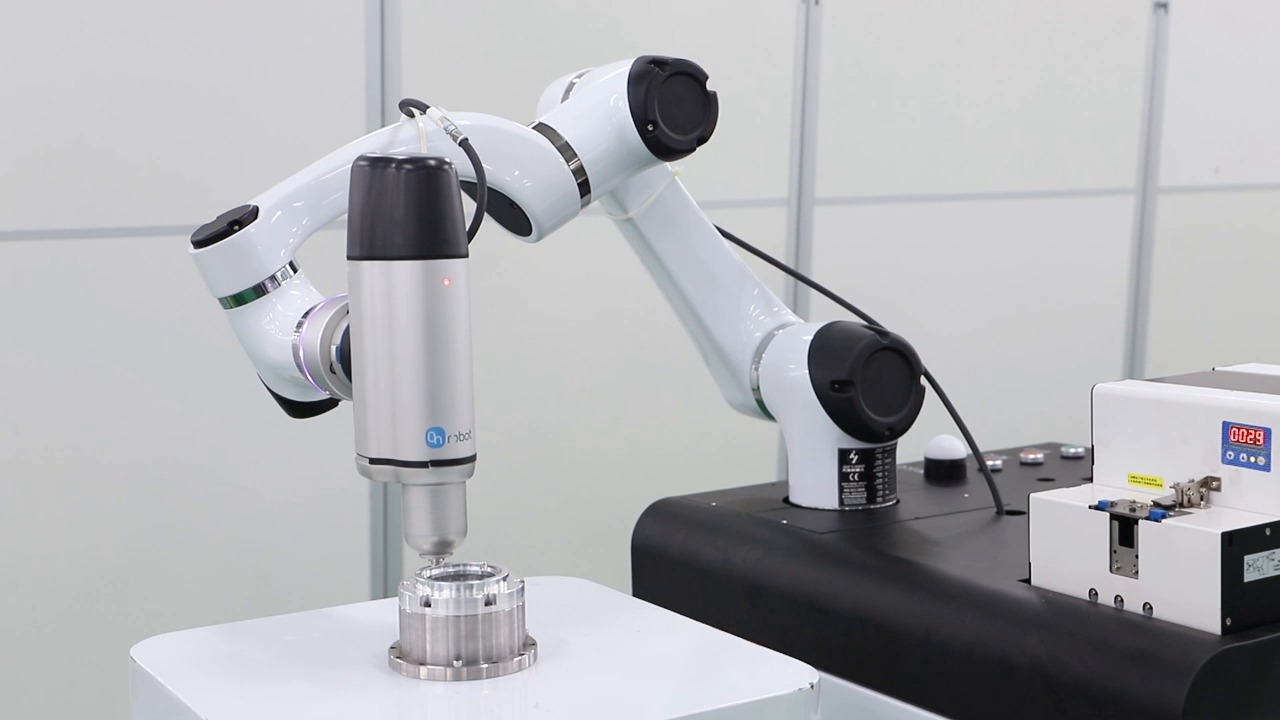
00:29 — A függőleges szerszámot leeresztik az alkatrész körüli egyik pozícióban.
Ha egy csavar korán ellenállásba ütközik, ahelyett, hogy egyszerűen növelné az erőt vagy a nyomatékot, vizsgálja meg a mintát. Egy meglévő menettel rendelkező kötésben a lehetséges okok közé tartozik a hibás illesztés, a sérült vagy szennyezett menetek, valamint a nem megfelelő furatmélység. A végső nyomatékérték önmagában nem azonosítja, hogy melyik történt. Amennyiben a javasolt berendezés szöget vagy mélységet mér, a tényleges kötés segítségével határozza meg a releváns ablakokat, és hasonlítsa össze azokat a fizikai eredménnyel.
Fogadja el a hibaüzenetet, valamint a normál működést
Egy kisebb, reprezentatív hibacsoportban állapodnánk meg az ügyféllel és a szerszámbeszállítóval: hiányzó rögzítőelem, egyeztetett belépési hiba és ismert illesztési hiba, ahol alkalmazható a kötésre. Mutassa be, mit észlel a cella, mit állít le, és milyen művelet teszi lehetővé a termelés folytatását. Az újrapróbálkozásnak egy meghatározott helyreállítási módszert kell követnie; ugyanazon parancs megismétlése nem diagnózis.
A különálló csavarozó szerszám és védőburkolat elrendezésének áttekintése A beállításhoz és a hibakezeléshez szükséges hozzáférést is figyelembe veszi. Ez a szakaszos próba hozzáadja a folyamatkérdést: melyik átadási pontnál hagyja abba a rögzítőelem a kívánt viselkedést?
Egy EVST alkalmazás megvitatásához kérjük, adja meg a csavarok és furatok részleteit, a munkadarab rajzait, a tényleges hiba fényképeit, az adagolási módszert és a meghúzási vezérlőből származó jeleket. Ezek a bemenetek lehetővé teszik számunkra, hogy megvitassuk a szerszám, a készülék és az adagoló interfészeit a kimutatható hibák körül.