
L'empilage manuel des blocs en sortie de presse ou de machine à blocs est l'une des tâches les plus pénibles dans une usine de matériaux de construction et constitue une candidate idéale pour l'automatisation. Un robot de palettisation peut prendre le relais, à condition que la pince, le schéma d'empilage et la charge utile du robot soient adaptés à votre produit et au cycle de votre machine. Les sept questions ci-dessous permettent de déterminer si une cellule d'empilage est opérationnelle dès le premier jour.
1. Les blocs sont-ils encore verts lorsque le robot les ramasse ?
Ceci est primordial. Les blocs de béton fraîchement moulés et très secs sont fragiles et doivent être manipulés avec précaution. Dans une usine de blocs conventionnelle, les blocs sont d'abord durcis puis acheminés vers la machine à découper sur des palettes de production. La machine à découper prélève des couches entières, et les palettes vides retournent à la machine. Si votre robot manipule des blocs directement sortis de la presse, la force de préhension, la vitesse d'approche et la hauteur de dépose doivent être adaptées à la résistance des blocs frais. S'il manipule des blocs durcis, il peut travailler plus vite et avoir une meilleure préhension. Indiquez à l'intégrateur le cas de figure dans lequel vous vous trouvez.
2. Pince à rangée, pince à couche ou bloc unique ?
Les machines à cubes soulèvent une couche entière en une seule fois. Un robot effectuant la même tâche nécessite une pince adaptée à la rangée ou à la couche à déplacer. La manipulation de blocs un par un est trop lente pour la plupart des machines à blocs. Le choix de la pince (à mâchoires, à fourches ou autre) et le nombre de paires de pinces qu'elle peut transporter dépendent de la forme et de la surface des blocs, ainsi que de leur porosité. Demandez un schéma conceptuel de la pince basé sur vos blocs réels, et non une photo de catalogue.
3. Quel est le poids d'une poignée, et le robot la transporte-t-il ?
Le poids des blocs s'accumule rapidement. Un bloc de béton creux standard de 8 cm pèse environ 13 à 15.5 kg, et les blocs plus lourds sont encore plus lourds. Une rangée de huit blocs pèse déjà plus de 100 kg avant même l'ajout du préhenseur. Les modèles de palettisation à quatre axes courants de cette catégorie de taille ont une capacité de charge d'environ 180 à 250 kg et une portée d'environ 3.1 m, préhenseur inclus ; il existe des modèles plus grands et plus petits. Calculez le poids du produit le plus lourd multiplié par le nombre de blocs par prise, plus la masse du préhenseur, puis comparez ce résultat à la charge utile nominale et à la portée nécessaire pour votre plus grande pile.
4. Le robot peut-il suivre le rythme de la machine ?
Les machines à blocs ont des temps de cycle annoncés allant d'environ 15 à 25 secondes jusqu'à une minute, selon la machine, le moule et la hauteur du produit. Ces chiffres proviennent des spécifications du fabricant et constituent une référence générale, et non une norme. À chaque cycle, le robot doit dégager une planche. Comptez le nombre de pinces nécessaires par planche et multipliez-le par le temps de prise et de dépose du robot. Si ce total dépasse la durée du cycle machine, il vous faudra une pince plus grande, une zone tampon ou un deuxième robot.
5. Quel type de configuration d'empilement votre cour et votre transport requièrent-ils ?
Le schéma d'empilage ne se résume pas à la géométrie. Si vous expédiez des cubes sans palette, le schéma doit prévoir des passages pour les fourches, car des cubes sans ouverture sont difficiles à charger et à déplacer. Avant la conception de la cellule, définissez le schéma des couches, leur nombre, l'emboîtement et les passages pour les fourches avec votre équipe de manutention et de transport.
6. Quel est l’intérêt commercial au-delà de « un employé de moins » ?
L'empilage et la récupération des palettes sont décrits dans la documentation technique relative aux lignes de production de blocs comme l'étape la plus exigeante en main-d'œuvre, traditionnellement réalisée manuellement. L'argument ergonomique est évident. Les recommandations courantes en matière de levage partent d'une charge constante de 23 kg dans des conditions idéales, et pour des levages répétés avec le bloc maintenu à distance du corps, la limite recommandée est bien inférieure. Il y a également un aspect sanitaire à prendre en compte. La maçonnerie en béton contient de la silice cristalline, et la fiche de données de sécurité d'un fabricant indique une teneur de 50 à 85 % en poids. Les blocs cassés au point d'empilage, ainsi que les découpes à proximité, libèrent des poussières respirables ; il est donc important d'éloigner le personnel de cette zone.
7. Comment la cellule gérera-t-elle les blocs cassés ou mal placés ?
Les blocs se fissurent, les panneaux arrivent déformés et les piles penchent. Demandez-vous comment la cellule détecte un bloc manquant ou cassé, ce qui arrive à une couche partiellement construite et comment un opérateur peut corriger un défaut en toute sécurité sans pénétrer dans la zone de travail du robot.
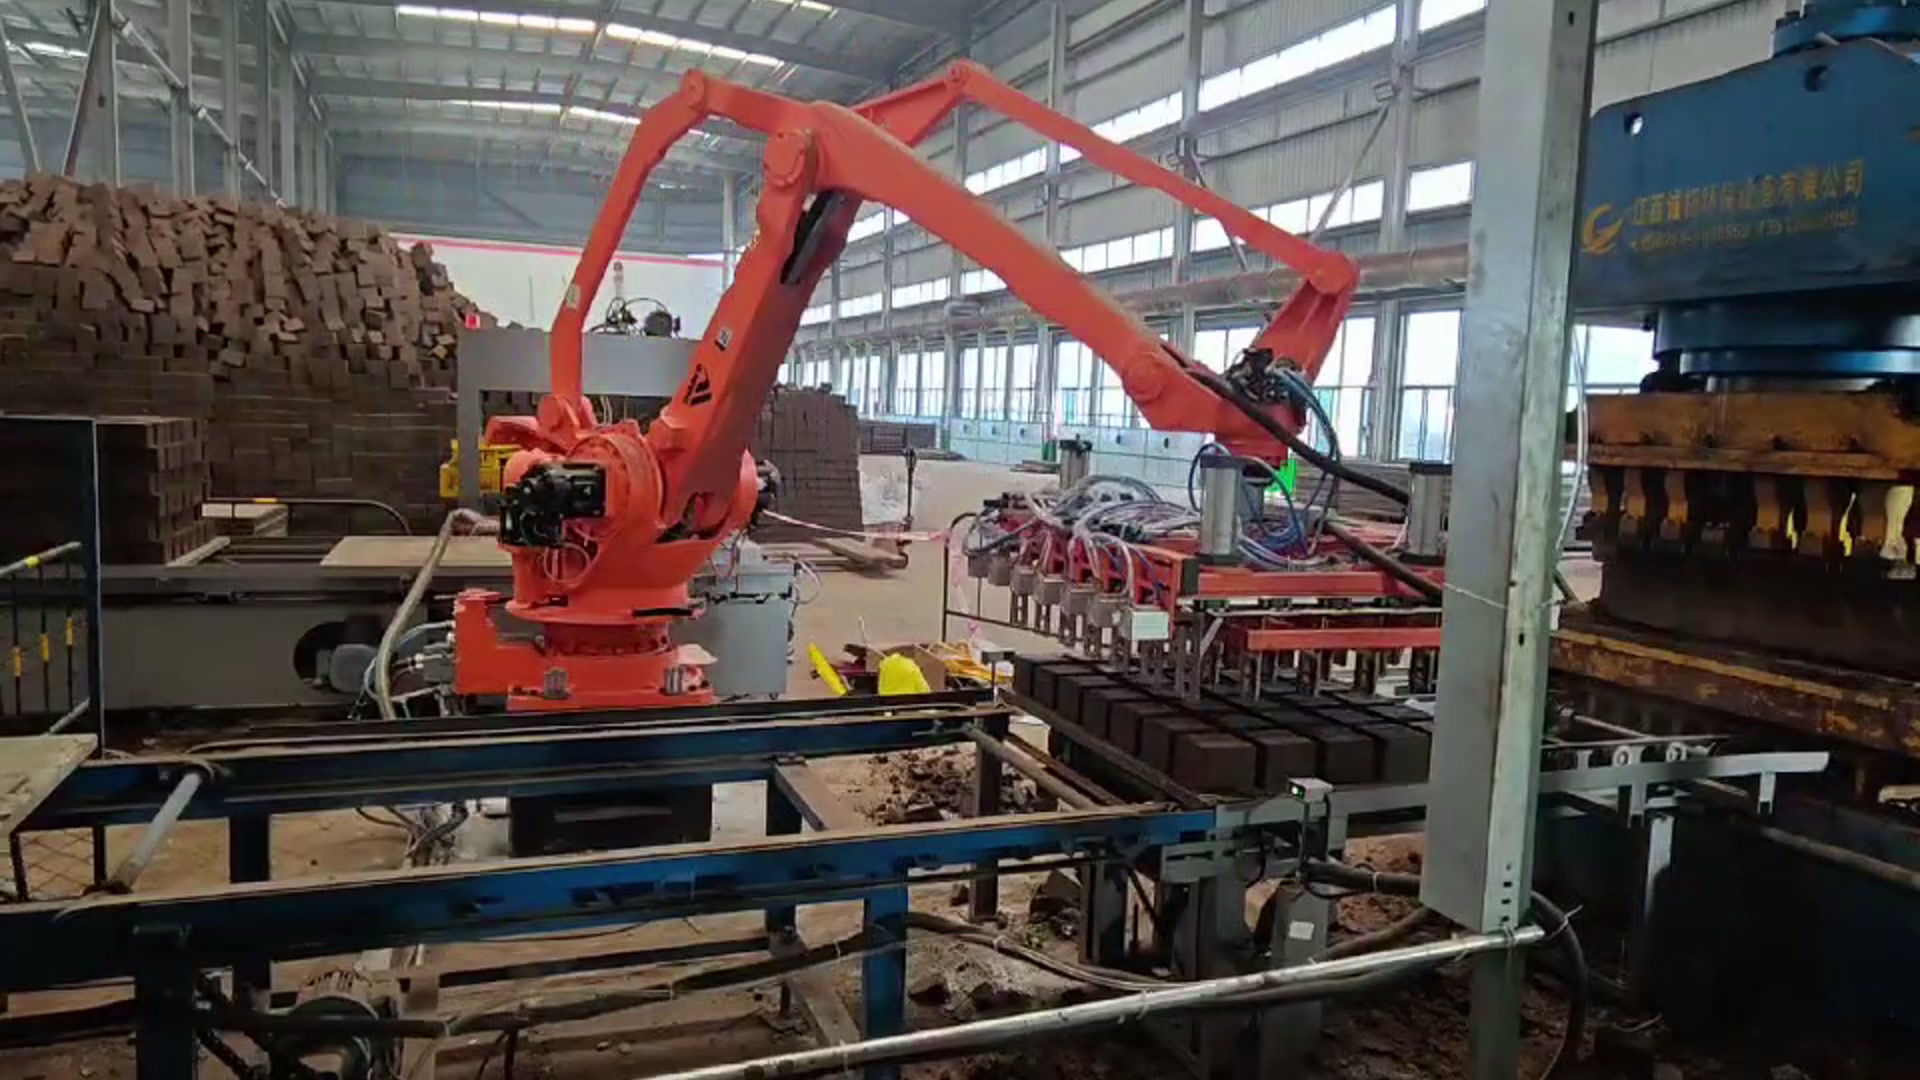
Ce que montre la vidéo
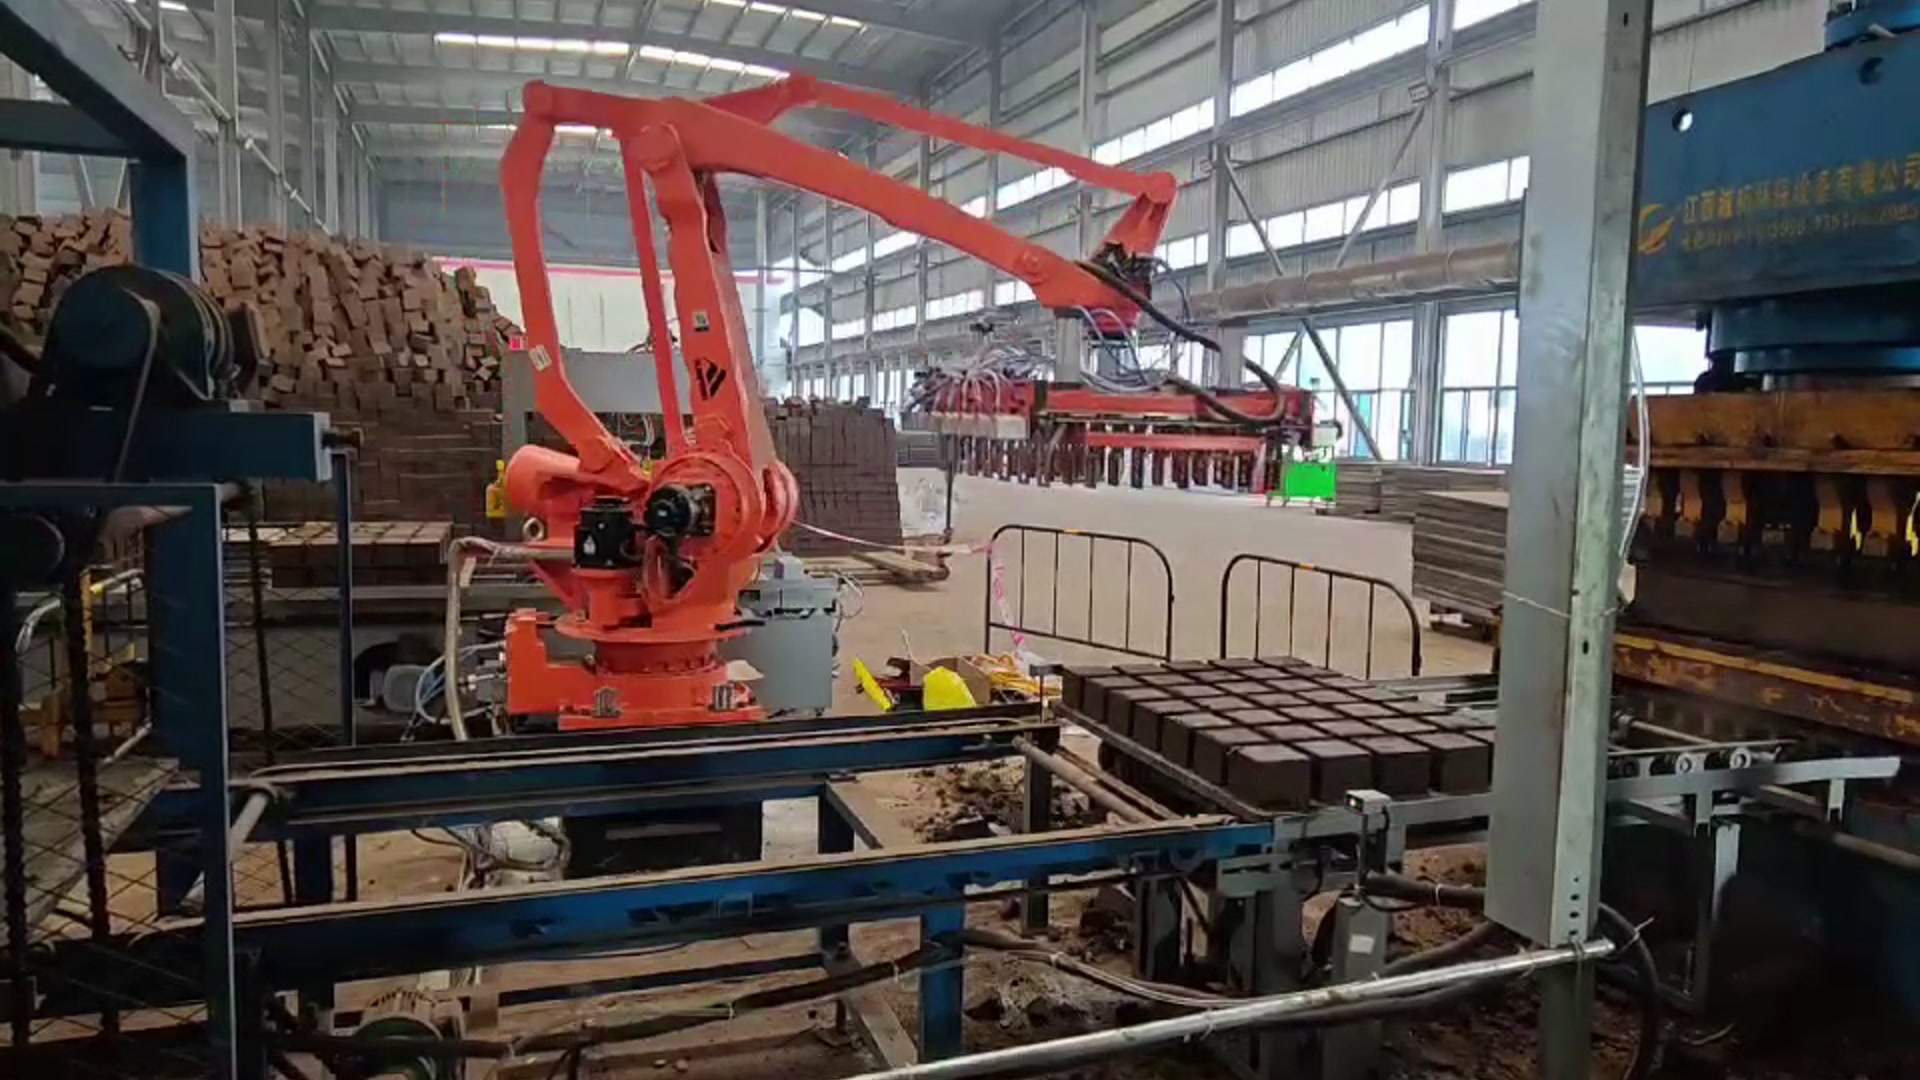
Dans la vidéo, un robot de palettisation à quatre axes se trouve à côté d'une grande presse à former. Son outil d'extrémité porte des rangées de pinces pneumatiques et soulève une rangée entière de blocs en une seule prise. Il pivote, dépose la rangée sur une planche du convoyeur et revient pour la rangée suivante. Des piles de blocs finis remplissent le hall derrière lui.
Que préparer
- Types de blocs avec dimensions et poids (du plus léger au plus lourd)
- Nombre de blocs par carte et temps de cycle de la machine
- Vert ou séché au point d'empilage
- Modèle d'empilage requis, hauteur et poches pour fourches
- Agencement au sol autour de la sortie de la machine
Envoyez-les à notre équipe et nous vous proposerons un concept de préhension, vérifierons la charge utile et la portée, et déterminerons si un robot peut suivre le rythme de votre machine.