
EVST:n toimituskunta · Viimeksi päivitetty: 9. kesäkuuta 2026
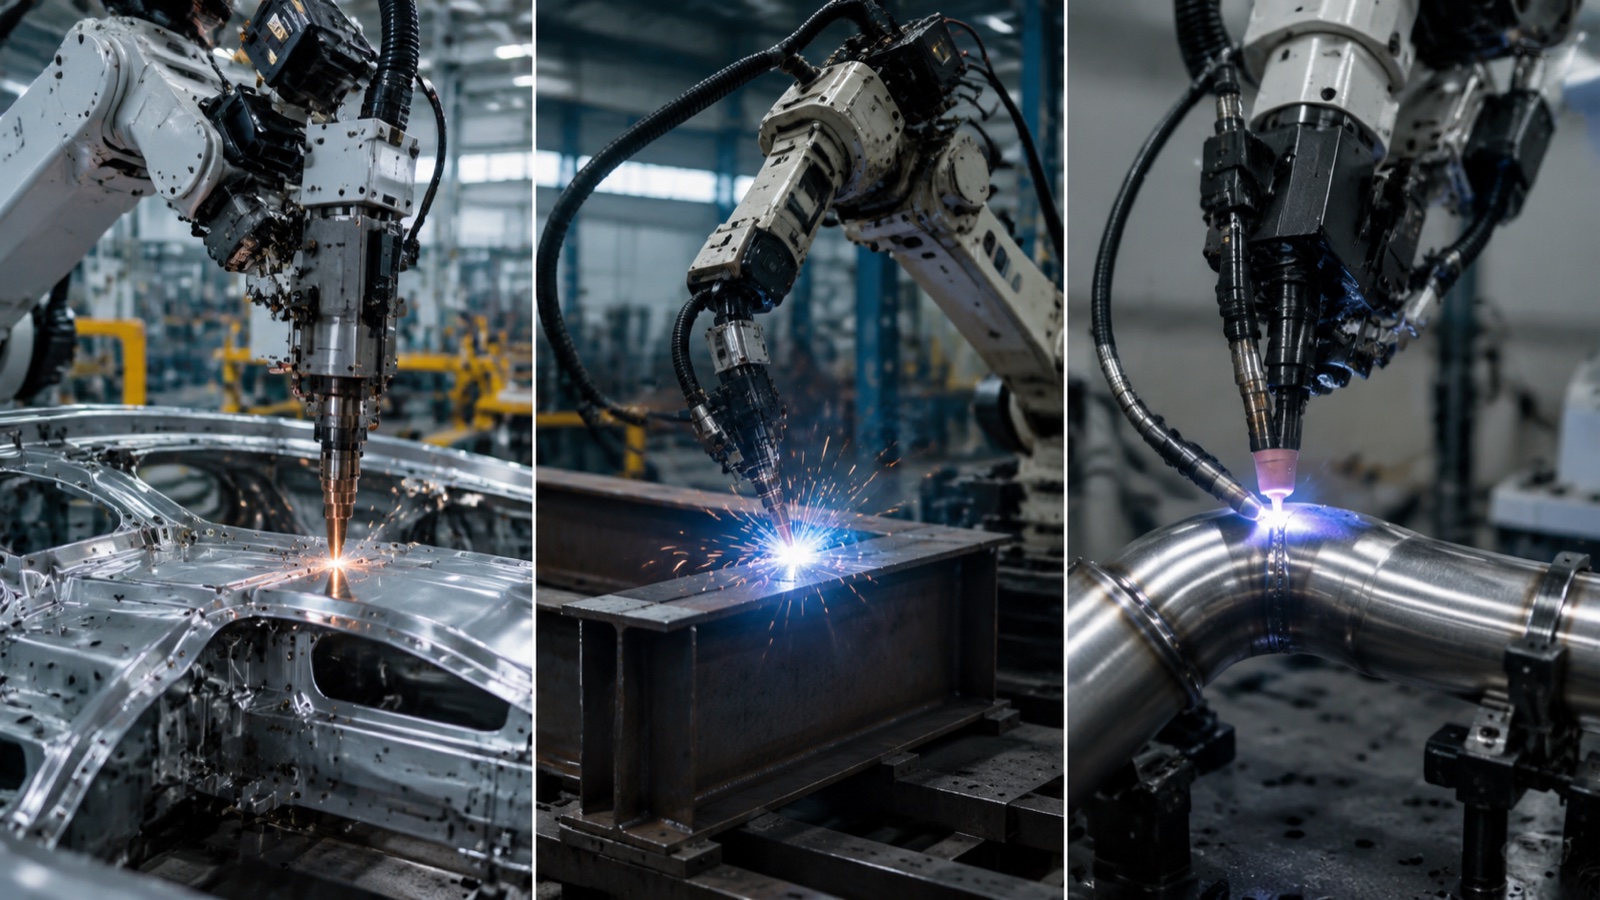
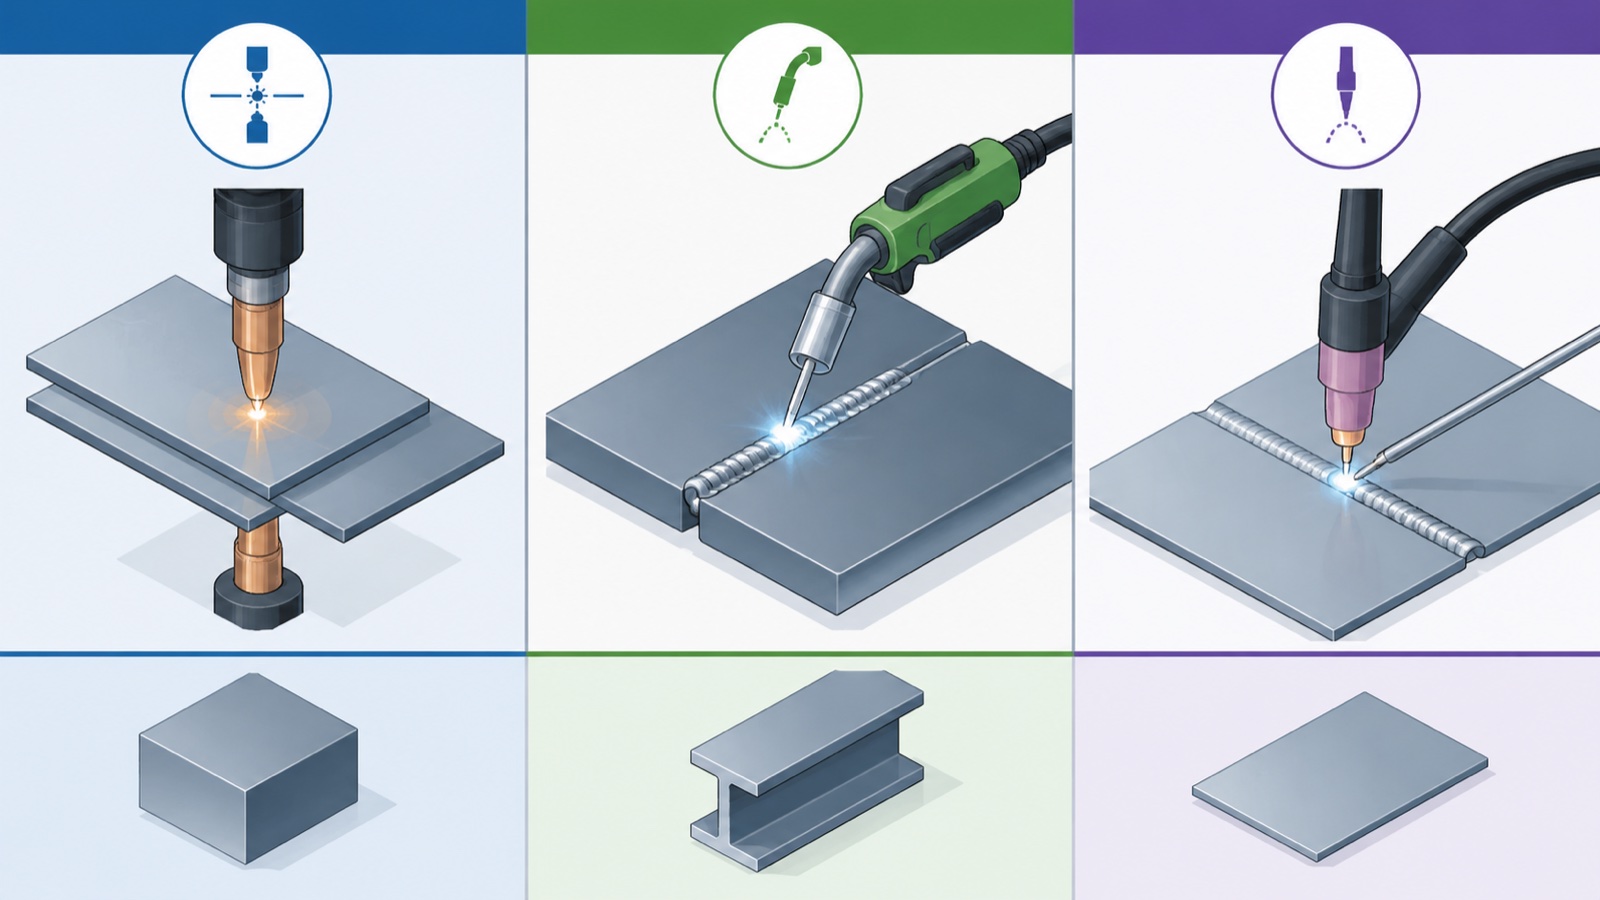
Pistehitsaus liittää päällekkäisiä ohutlevyjä jopa 3 mm paksuun asti, ja sitä käytetään paljon autonkorien valkohitsauksessa. MIG (GMAW) käsittelee 1–25 mm:n rakenneteräksen ja alumiinin suurlaskeumahitsausta. TIG (GTAW) kattaa tarkkuuskaarihitsauksen ohuille tai eksoottisille materiaaleille (ruostumaton teräs, alumiini, titaani) alle 6 mm. Jokainen menetelmä vastaa erillistä robotin hyötykuormaluokkaa, sykliaikaa ja laatujärjestelmää. Valinta seuraa osaa, ei prosessia.
Kolme prosessia, kolme tuotantomallia
Pistehitsaus, MIG-hitsaus ja TIG-hitsaus eivät ole saman operaation kolmea eri versiota. Ne ovat kolme erilaista tuotantomallia, jotka sattuvat jakamaan sanan "hitsaus". Pistehitsausrobotti poimii pistehitsejä päällekkäisiltä levyiltä. MIG-robotti asettaa jatkuvia hitsauspaloja suurella hitsausmäärällä. TIG-robotti asettaa kapeita, hallittuja hitsauspaloja, joissa metallurgia on tärkeämpää kuin nopeus. Robotin hyötykuorma, virtalähde, kennon asettelu ja jopa käyttäjän taitoprofiili vaihtelevat robottien välillä.
Laajemman kuvan siitä, miten 6-akseliset hitsausrobotit sopivat raskaaseen teollisuuteen, saat EVST-oppaasta. hitsausrobotit MIG-, TIG- ja pistehitsaukseenTämä artikkeli keskittyy itse prosessien vertailuun.
Prosessien vertailutaulukko
| Ominaisuus | Spot (RSW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Miten joukkovelkakirjalaina muodostetaan | Vastuslämpö virrasta kahden levyjä kiinnittävän elektrodin läpi | Jatkuva valokaari, jossa lisäaineena on kulutuslankaa | Jatkuva valokaari sulamattomasta volframielektrodista, täyteaine lisätään erikseen |
| Täyteaine | Ei eristetty | Kulutuslanka (umpi- tai täytelanka) | Erillinen sauva, syötetään käsin tai kylmä-/kuumalla langansyöttölaitteella |
| suojaus | Ei mitään (ei kaarta) | Inertti/aktiivinen kaasu (Ar, CO₂, Ar+CO₂-seokset) | Inertti kaasu (Ar, Ar+He-seokset) |
| Materiaalivalikoima | Hiiliteräs, HSLA, jonkin verran alumiinia (haastavaa) | Hiiliteräs, ruostumaton teräs, alumiini, kupariseokset | Ruostumaton, alumiini, titaani, nikkeliseokset, eksoottiset metallit |
| Paksuusalue | 0.5–3 mm levyparit | 1–25 mm (monipäästöinen) | Tyypillinen 0.5–6 mm, monikerrostekniikalla voidaan saavuttaa paksumpi paksuus |
| Niveltyyppi | Vain limitysnivelet | Tyvi, filee, limitys, T, reuna — koko alue | Päittäis-, piena-, limitys- ja T-hitsaukset – laaja-alaiset hitsit, erityisesti urahitsaukset |
| Laskeumanopeus | Ei sovelleta (piste pisteeltä) | 1–10 kg/h | 0.2–1 kg/h |
| Sykli niveltä kohden | 0.5–2 sekuntia pistettä kohden | Sekuntia lineaarista senttimetriä kohden | Hitaampi, monivaiheinen paksuille saumoille |
| Lämmön syöttö | Hyvin lyhyt, hyvin paikallinen pulssi | Keskipitkästä korkeaan | Matala tai keskitaso, erittäin hallittavissa |
| Vääristymäriski | Matala (pieni lämpövaikutusalue) | Keskivahvasta korkeaan, erityisesti pitkissä saumoissa | Matala (kontrolloitu lämmöntuonti) |
| Tyypillinen robotin hyötykuorma | 165–350 kg (ase + käsivarsi) | 6–20 kg (poltin) | 6–12 kg (poltin) |
| Käyttäjän taito vaaditaan | Alempi (vaihteen käyttö) | Väliaine (parametrien määritys, kaasun säätö) | Korkeampi (parametrien määritys, dynaaminen säätö, volframipinnoitus) |
| Soveltuvat | Valkoiset laitteet, kodinkoneet, sähkökotelot | Teräsrakenteet, rakennuslaitteet, raskas valmistus | Paineastiat, ruostumattomasta teräksestä valmistetut elintarvike-/lääketeollisuus-, ilmailu- ja avaruusteollisuus-, ohutkalvoiset |
Kun jokainen prosessi on oikea valinta
Valitse pistehitsaus, kun
Osa koostuu kahdesta tai useammasta hiiliteräs- tai HSLA-levystä, joiden paksuus on 0.5–3 mm ja jotka limittyvät liitoskohdasta. Tilavuus oikeuttaa tandem- tai moniasemaiset robottilinjat. Laatuvaatimuksena on pistekohtainen lujuus ja jäljitettävyys pikemminkin kuin jatkuvan sauman ulkonäkö. Esimerkkejä: valkoinen runko, pesukoneen rummut, jääkaappikaapit, muuntajien kotelot, ohjauspaneelit.
Alan havaintojen mukaan yksi autonkori voi kestää 200–400 pistehitsausta 4 000–5 000 yksittäisen levykontaktipisteen kautta. Robotisaation taloudelliset perustelut perustuvat raakaan syklien määrään, ei hitsauksen monimutkaisuuteen.
Valitse MIG (GMAW), kun
Osa on 1–25 mm:n terästä tai alumiinia, ja sen lineaariset saumat ovat mitattavissa senttimetreinä tai metreinä. Laskeutumisnopeudella on merkitystä. Liitosten geometria vaihtelee riittävästi, jotta kaaripohjainen prosessi voi kompensoida pieniä sovitusvaihteluita. Esimerkkejä: kaivinkoneen puomit, kippiautojen lavat, traktorien alustat, rakennepalkkien valmistus, putkikelojen työt, maataloustyökalut, laivalohkot (lineaarisella kiskolla ulottuvuutta varten).
MIG kattaa noin 70 prosenttia raskaan teollisuuden kaarihitsausrobottiasennuksista, koska se vastaa yleisimpiä tuotantomalleja: teräsrakenteiden hitsausrakenteet, keskipaksut ja paksut levyt, pitkät saumat ja läpimenotehoon perustuva talous.
Valitse TIG (GTAW), kun
Osa on ruostumatonta terästä, alumiinia, titaania tai nikkeliseosta paksuusalueella 0.5–6 mm. Hitsi tarkastetaan standardin ASME Section IX, ISO 15614, AWS D17 ilmailu- ja avaruusalalle. Lämpövaikutusvyöhykkeen metallurginen eheys ratkaisee läpäisyn tai hylkäämisen. Esimerkkejä: paineastiat, lämmönvaihtimet, ruostumattomasta teräksestä valmistetut saniteettiputket, alumiiniset veneen rungot, ilmailu- ja avaruuslentokoneiden osakokoonpanot, ydinvoimalaitteiden komponentit.
TIG on hitaampi ja kalliimpi juoksumetriä kohden kuin MIG, mutta se on ainoa vaihtoehto, kun osa tarkastetaan radiografisesti tai ultraäänimenetelmillä ja metallurgia on armotonta.
Yleisiä virhevalintoja
Raskaan teollisuuden hitsaussoluprojekteissa, jotka alisuoriutuvat, esiintyy toistuvasti kolme kaavaa.
- TIG-hitsauksen määrittäminen, milloin MIG-hitsaus käy. Ostaja valitsee TIG-hitsauksen, koska hitsausliitokset "näyttävät kauniimmilta" tai koska toimittajan referenssiluettelossa on ruostumatonta terästä. Jos osa on hiiliterästä ja tarkastus on vain visuaalista, MIG täyttää tarpeen suuremmalla läpimenolla ja alhaisemmilla kulutuskuluilla.
- Pistehitsauksen pakottaminen yli 3 mm:n osille. Pistehitsauksen lujuus laskee nopeasti yli 3 mm:n paksuuksilla arkkia kohden, koska vastuskuumennus ei pysty ylläpitämään tasaista hitsausjälkettä paksumpien pinojen läpi. Useimmissa yli 3 mm:n osissa tulisi käyttää käsnähitsausta, MIG-hitsausta tai kiinnitysliitosta.
- Yhden prosessin spesifikaatio moniprosessityötä varten. Osa, jossa on ohuet ruostumattomasta teräksestä valmistetut kannet ja paksut teräsrivat, hyötyy hybridikennosta (TIG-hitsaus kannessa, MIG-hitsaus rivoissa). Yhden prosessin pakottaminen palvelemaan molempia heikentää väistämättä toisen puolen ominaisuuksia.
Robotin hyötykuorman yhteensovittaminen prosessin mukaan
Prosessi määrittää hyötykuormaluokan. Hyötykuormaluokka määrittää robotin mallin. Robotin määrittäminen ensin ja prosessin toiseksi on yleisin syy hukkaan menetettyyn kapasiteettiin.
| Käsitellä asiaa | Robotin hyötykuorman alue | Mitä hyötykuorma kuljettaa |
|---|---|---|
| MIG-valo | 6 - 8 kg | Ilmajäähdytteinen poltin, yksinkertainen langansyöttö, ohutkalvotyöstö |
| MIG-standardi | 12 - 20 kg | Vesijäähdytteinen poltin, langansyöttölaite, valinnainen saumanseuranta-anturi |
| MIG raskas / kapearakoinen | 25 - 50 kg | Moniprosessihitsauspää, kapearakoinen poltin, kaksilankajärjestelmät |
| TIG-standardi | 6 - 12 kg | Poltin kylmälangansyöttölaitteella, AVC-anturilla, hitsauksen valvonta |
| TIG-kuumalanka-/moniprosessihitsaus | 12 - 20 kg | Kuumalankainen TIG-hitsauspää, integroitu kamera, hitsisulan valvonta |
| Spottivalaisin (valkoiset laitteet) | 50 - 165 kg | Pneumaattinen pistepistooli, hitsausohjain |
| Spot-autoteollisuuden standardi | 165 - 250 kg | Servopistepistooli, muuntaja, hitsausohjain tiedonkeruutoiminnolla |
| Spot Raskas / monitoimityökalu | 350 - 800 kg | Suuri servopistooli, työkalunvaihtaja, moniprosessipäät |
Solutason vaikutukset
Prosessivalinta heijastuu kaikkiin muihin solupäätöksiin.
Paikannus: Kaarihitsausprosessit (MIG, TIG) hyötyvät huomattavasti asennoittimesta, koska hitsaus vaakasuorassa asennossa on nopeampaa ja vähemmän virheitä. Pistehitsaus tarvitsee harvoin asennoitinta, koska pistooli ulottuu sisään ja puristaa; työkappale pidetään sen sijaan runko-osakiinnittimessä.
Höyrynpoisto: MIG-hitsaus tuottaa suurimman savukuorman ja sanelee aggressiivisimman imun. TIG-hitsaus tuottaa vähemmän savua, mutta vaatii silti imua. Pistehitsaus ei tuota juurikaan savua (ei valokaarta), mutta aiheuttaa melua ja elektrodin kulumisjäämiä.
Turvakotelo: Valokaariprosessit vaativat läpinäkymättömiä hitsausverhoja valokaarien estämiseksi. Pistehitsausyksiköt voivat käyttää valoverhoja tai suojamattoja, koska työntekijöitä ei ole suojattavana valokaarta.
Ohjelmointimalli: Pistehitsausohjelmat ovat pohjimmiltaan luettelo hitsauskoordinaateista ja parametreista pistettä kohden. Kaarihitsausohjelmat ovat jatkuvatoimisia ratoja, joissa on sidontakuvioita, sisään- ja ulosmenoliikkeitä sekä valokaaren päälle- ja poiskytkentätapahtumia. Ohjelmointiaika osaa kohden on tyypillisesti 2–5 kertaa pidempi valokaarihitsauksessa kuin pistehitsauksessa.
kulutustavarat: Pistehitsauksen lisäaineita ovat elektrodin suojat (vaihdettavissa, satoja tai tuhansia hitsejä suojalla). MIG-hitsauksessa kulutetaan lankaa (kg vuoroa kohden), kosketussuuttimia, kaasusuuttimia ja suojakaasua. TIG-hitsauksessa kulutetaan volframielektrodeja (alhainen hitsausnopeus), lisäainelankaa ja suojakaasua.
Alan havaintojen mukaan TIG- ja MIG-hitsauksen kulutusosakustannusten ero on noin 3–5 kertaa vastaavan pituinen liitos, mikä kerryttää eroa vuoden kolmivuorotyössä ja on yksi syy siihen, miksi MIG hallitsee volyymirakenteiden valmistusta, vaikka TIG voisi toimittaa liitoksen metallurgisesti.
Valintaprosessi käytännössä
Käytännössä, kun EVST-sovellusinsinöörit auttavat ostajaa hitsaussolun kartoituksessa, keskustelu etenee tässä järjestyksessä:
- Mikä osa on kyseessä? Materiaali, paksuus, liitostyyppi, odotettu hitsauskertojen määrä osaa kohden.
- Mikä on laatustandardi? Vain visuaalinen, tunkeutuva, radiografia, ultraääni, hitsausmenetelmäkoodi.
- Mikä on volyymi? Osia vuorossa, vuoroja päivässä, päiviä viikossa.
- Mikä on syklin tavoiteaika?
- Yllä olevasta prosessi kapenee yhteen tai joskus kahden hybridiin.
- Hyötykuormaluokka määräytyy prosessin ja polttimen/pistoolin valinnan mukaan.
- Sitten solun komponentit (paikoitin, rata, saumaseuranta) seuraavat hyötykuormasta ja osan geometriasta.
Vaiheiden 1–4 ohittaminen ja aloittaminen kohdasta ”mikä robotti” on yleisin syy solujen vajaatoimitukseen. Solutason spesifikaatioiden tiedot prosessin lukitsemisen jälkeen löytyvät EVST:n tuotesivuston oppaasta osoitteessa hitsausrobottisolun valinta.
Usein Kysytyt Kysymykset
Voiko yksi robotti tehdä MIG- ja TIG-hitsausta työkalunvaihtajalla?
Kyllä, mutta tuotannossa harvinaista. Polttimien vaihtamisesta ja kaasun/langan uudelleenreitityksestä aiheutuva sykliajan pidentyminen on yleensä suurempi kuin joustavuuden parantuminen. Kaksi robottia, yksi prosessia kohden, on yleisempi ratkaisu, kun molempia prosesseja tarvitaan suuria määriä.
Miksi pistehitsaus on hitsauskohtaisesti nopeampaa kuin MIG-hitsaus?
Pistehitsaus tekee yhden pisteen liitoksen 0.5–2 sekunnissa, mukaan lukien puristus-hitsaus-irrotussykli. MIG-hitsauksen on kuljettava sauma hitsausaineen määrän rajoittamalla nopeudella, ja lisäksi on sytyttävä ja täytettävä kraatteri. Pistehitsaus on nopeampi liitosta kohden; lineaarista pituutta kohden MIG on ainoa vaihtoehto.
Mitä materiaaleja ei voida hitsata millään näistä kolmesta prosessista?
Erittäin reaktiiviset metallit (paksupoikkileikkauksellinen magnesium, beryllium), monissa eri kokoonpanoissa oleva valurauta ja erilaiset metalliyhdistelmät, joilla on hyvin erilaiset sulamispisteet, vaativat usein vaihtoehtoisia prosesseja (laser, kitkahöyrytys, elektronisuihku) tai erikoismenetelmiä, jotka ovat standardin MIG/TIG/pistehitsausalueen ulkopuolella.
Korvaako laserhitsaus MIG:n ja TIG:n?
Laserhitsaus on kasvussa autoteollisuudessa (erityisesti räätälöityjen aihioiden ja akkukoteloiden valmistuksessa) ja joissakin ohutlevyisten ruostumattomien terästen työstöissä, mutta se ei ole syrjäyttänyt MIG- tai TIG-hitsausta raskaassa teollisuudessa. Pääomakustannukset, liitosten valmistustoleranssi ja materiaalivalikoima ovat edelleen rajoituksia, jotka suosivat valokaariprosesseja yleisessä valmistuksessa.
Kuinka kauan prosessinvaihto kestää moniprosessisolussa?
Robotilla, joka vaihtaa MIG- ja pistehitsauksen välillä, työkalunvaihtosykli ja uudelleennollaus kestävät tyypillisesti 30–90 sekuntia. MIG- ja TIG-hitsauksen välillä vaihtaessa samassa valokaarisolussa parametriohjelman lataus ja kaasunvaihto kestävät 1–3 minuuttia. Nämä ovat lattia-aikakustannuksia, jotka tulisi ottaa huomioon sykliaikamalleissa.
Tietoja kirjoittajasta: EVST:n toimituskunta kirjoittaa teollisuusroboteista ja älykkäästä valmistuksesta insinööreille ja operatiivisille johtajille, jotka arvioivat automaatioprojekteja. Chengdussa vuonna 2018 perustettu EVST (EVS TECH CO., LTD) on toimittanut yli 600 automaatioprojektia ja toimittanut laitteita yli 100 maahan. Yrityksellä on IATF 16949 -autoteollisuuden sertifiointi sekä CE / SGS / TUV -kolmannen osapuolen sertifioinnit QJAR-, XR-, EVS- ja EVSD-tuoteperheille.