
By EVST redaktion · Anmeldt af EVST redaktion · Sidst opdateret 9. oktober 2026 · Redaktionel politik · Korrektionspolitik · Betingelser
En firkantet metalpladekasse kan robotsvejses i én fastspænding, når tre begrænsninger er opfyldt på samme tid: klemmerne holder alle flader, men efterlader brænderen fri bane, brænderen kan ændre vinkel mellem de øverste kanter og de lodrette hjørnesømme uden at røre fiksturen, og rækkefølgen af svejsningerne forhindrer pladen i at miste formen. Hvis en af dem fejler, skal kassen afspændes og drejes, hvilket er hvor en robotcelle mister det meste af sin fordel. Eksemplet nedenfor er et luftfilterhus, der holdes helt i en enkelt fikstur, med en seksakset robot, der arbejder omkring det.
Har du en metalkasse, et kabinet eller et metalhus, der skal svejses? Send os deltegningen med sømlisten og dit daglige output, og vi vil svare med et cellekoncept og et estimat af cyklustiden.
Tre begrænsninger, der ikke kan løses én efter én
På en kasse er samlingerne, der skal bruge brænderen, på de ydre kanter og hjørner, hvilket også er der, hvor klemmerne skal sidde. Manuel svejsning omgår dette ved at flytte delen og svejsemaskinen efter behov. En robot har ikke en sådan frihed, så de tre begrænsninger nedenfor skal løses sammen, og hver enkelt begrænser de to andre. Resten af denne artikel følger, hvordan de interagerer, ved at bruge cellen i videoen som eksempel.
Kassen, armaturet og robotten
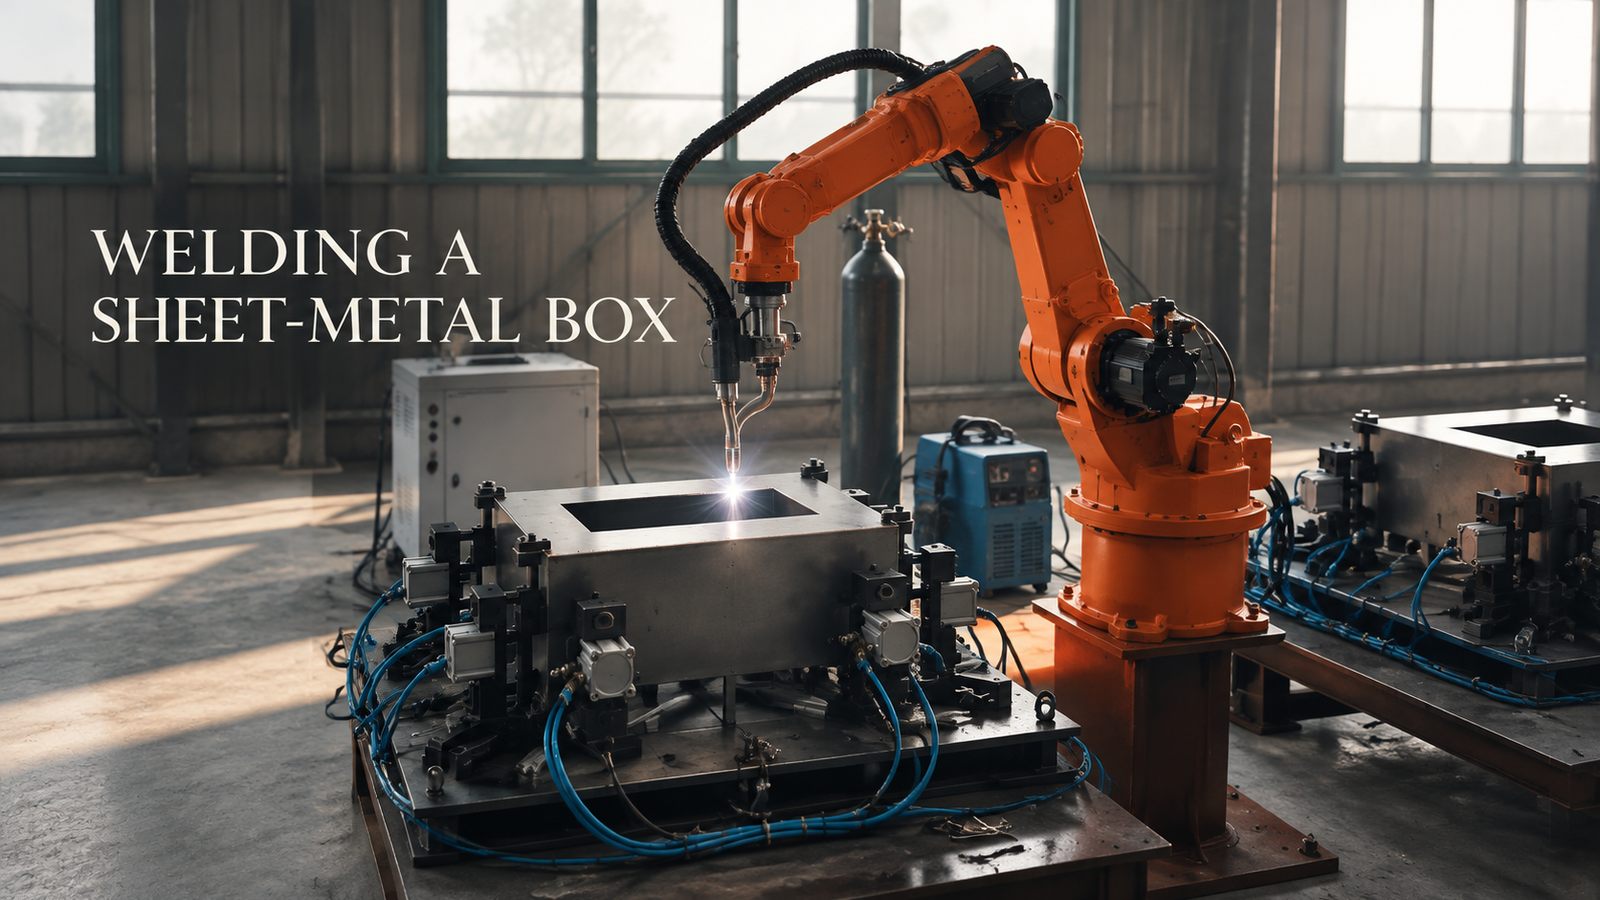
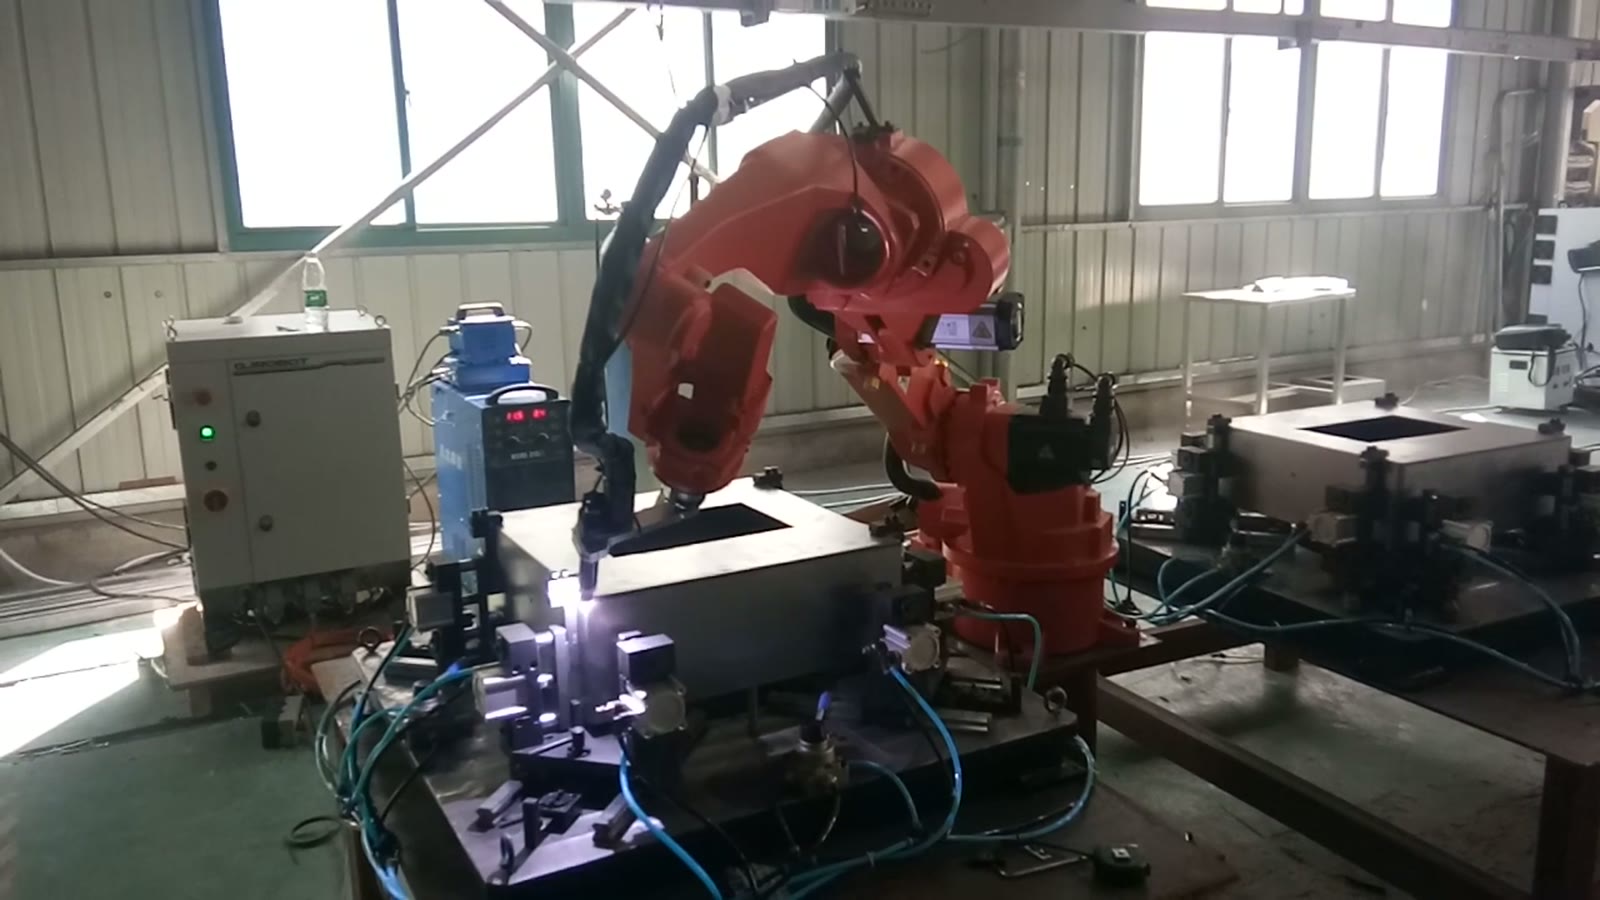
I denne celle sidder kassen, med en rektangulær åbning i dens overside, samlet i en svejsefikstur på et arbejdsbord. En ring af pneumatiske klemblokke, der hver især forsynes af en blå luftslange, presser på flere sider. En orange seksakset robot står ved bordkanten med en trådfremføringsbrænder; ved siden af dens base er den blå trådfremføringsenhed, det hvide svejseskab og gasflaskerne. En anden, identisk fiksturstation står ved siden af den første med en anden kasse i.
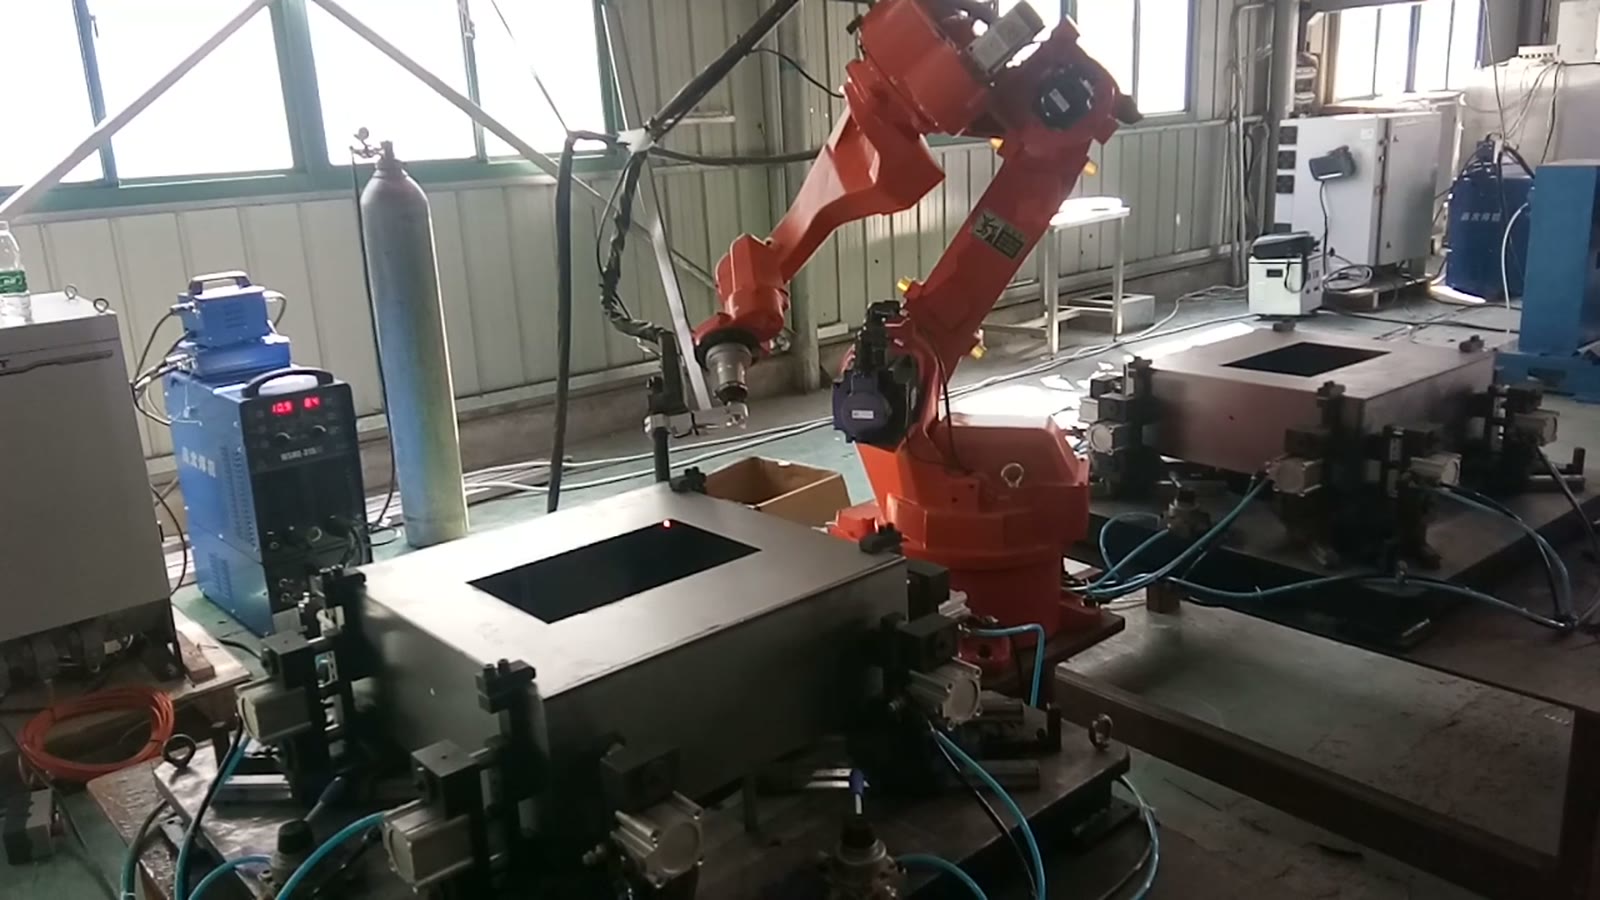
Robottens arbejde kører fra toppen af kassen og nedad. Brænderen rækker ud over kassen og danner en bue ved kanten af den øverste flade, hvorefter den kører langs den kant. Når kanten er færdig, løfter brænderen sig og bevæger sig til den næste kant eller til et hjørne, og derfra svejser den den lodrette hjørnesøm fra toppen og ned. Klemmerne forbliver, hvor de er, hele vejen igennem. Den ene faste tilstand er det, resten af designet afhænger af.
Klemmer mod brænderbanen
En kasse, der kun er fastspændt på nogle få flader, kan bevæge sig, når den opvarmes. At trykke på flere flader gør den stivere, men hver klemme, luftslange og monteringsblok er også en forhindring, og den søm, du har mest brug for at nå, er ofte lige der, hvor en klemme gerne vil ind. Det sædvanlige kompromis er at trykke på fladerne tæt på kanterne, men ikke på selve sømlinjen, med slanger og klemmehoveder holdt lavt og uden for brænderbanen. Hvis en søm ligger under en flange eller bag en ribbe, skal klemmeplaceringen tage højde for det fra starten, fordi en klemme kan skjule en søm fra brænderen lige så nemt, som den kan stabilisere kassen.
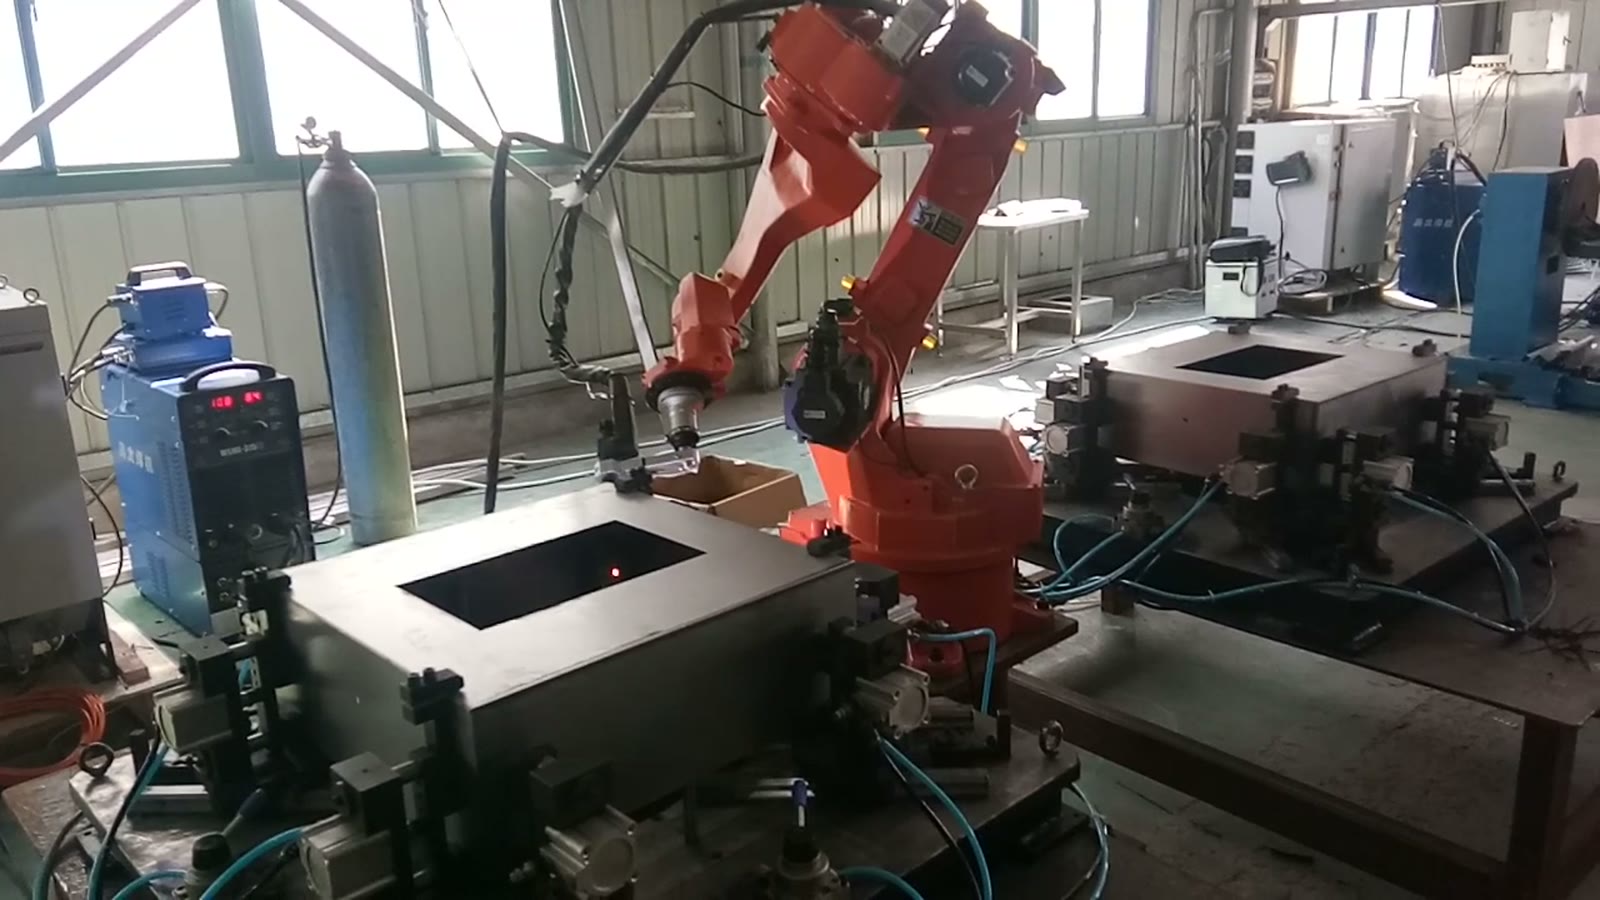
Fakkelposition mellem den øverste kant og hjørnet
De øverste kanter bearbejdes med brænderen over kassen; de lodrette hjørnesømme kræver en vippet brænder, der føres ned langs hjørnet. Mellem de to skal håndleddet rotere, og brænderhuset, kablet og tilførselsslangen svinger alle gennem det rum, som armaturet også optager. Den vigtigste kontrol er en frihøjdeundersøgelse af hele brænderen, ikke kun dens spids. En rækkevidde, der ser generøs ud på papiret, kan mislykkes, hvor et klemmehoved står tæt på et hjørne. Når det sker, er det normalt billigere at flytte klemmen et kort stykke eller vælge en slankere brænderhals end at tilføje økser.
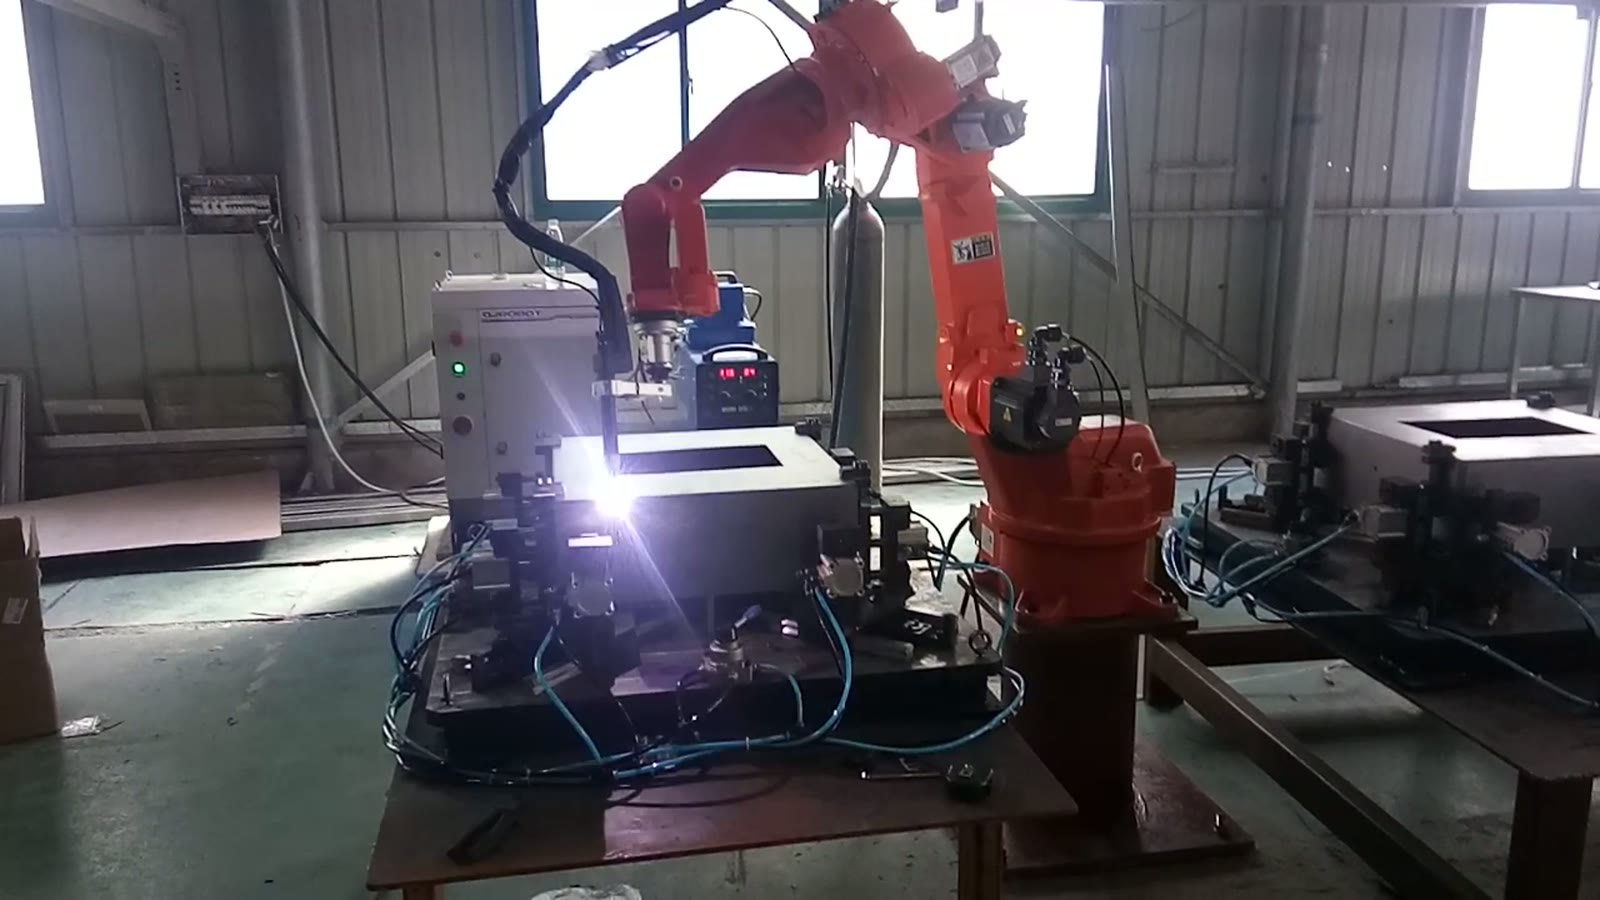
Svejserækkefølge som en forvrængningsplan
Plademetal bevæger sig, når det opvarmes ujævnt. Svejsning af hele den ene side først og derefter den anden kan efterlade en kasse i en forkert vinkel, selvom alle sømmene er faste. En rækkefølge, der spreder varmen, for eksempel at skifte mellem modsatte kanter eller at opdele en lang søm i kortere strækninger, reducerer dette træk. Klemmer hjælper, men fjerner ikke effekten, og en klemmeopsætning, der fungerer på én tykkelse, kan opføre sig anderledes på en anden. Derfor er pladetykkelse et af de input, vi beder om, og hvorfor prøvesvejsninger på en rigtig kasse hører til designet snarere end at komme efter det.
En hurtig gennemførlighedstest
Samlet set giver de tre begrænsninger en praktisk test for enhver kasse. Gennemgå den med tegningen og samlingslisten.
| Spørgsmål | Hvis svaret er ja | Hvis svaret er nej |
|---|---|---|
| Kan alle flader holdes uden en klemme på en sømlinje? | Klemmeopsætning kan fortsætte | Flyt klemmer, eller planlæg en anden fastspænding |
| Kan hele brænderen nå hver søm i den nødvendige vinkel forbi klemmerne? | Holdning er mulig | Flyt en klemme, slank brænderhalsen eller skift opdelingen |
| Findes der en svejserækkefølge, der spreder varme, og som brænderen kan nå i rækkefølge? | Forvrængning kan styres | Tilføj support, forkort kørsler eller revider ordren |
| Er der sømme dybt inde i den del, hvor brænderen ikke kan komme ind? | Ikke en enkeltstående fastspændingsdel | De tre ovenstående kontroller afgør det |
To fiksturstationer er et ord værd. I denne celle står en anden station ved siden af den første. Som et generelt princip lader to stationer en person af- og pålæsse den ene fikstur, mens robotten arbejder på den anden, så robotten bruger mere af sin tid på at svejse i stedet for at vente. Om det betaler sig, afhænger af, hvor lang tid en kasse tager at svejse sammenlignet med hvor lang tid den tager at pålæsse, og af sikkerhedsarrangementet mellem stationerne. En enkelt station er enklere og billigere og er det rigtige valg, når svejsetiden er lang sammenlignet med pålæsning.
Hvor en klemme holder op med at virke
Kasser, skabe og huse med samlinger på yderkanter og hjørner passer til denne fremgangsmåde, i partier store nok til at retfærdiggøre en fastgørelsesanordning. Det bliver vanskeligt, når samlingerne sidder dybt inde i emnet, hvor brænderen ikke kan komme ind, eller når emnet er så fleksibelt, at klemmer alene ikke kan holde sin form. I disse tilfælde kan det være nødvendigt med en anden opdeling af arbejdet eller at dreje emnet på en positioner.
Køberspørgsmål om denne type celle
Skal alle sider af kassen have en klemme? Ikke nødvendigvis. Målet er at holde kassen i sin sande form under svejsning, hvilket kan kræve klemmer på nogle flader og et positioneringsstop på andre. Sømlisten afgør det.
Kan den samme armatur tage mere end én kassestørrelse? Nogle gange. Justerbare stop og bevægelige klemmeblokke tillader det inden for et bestemt område, på bekostning af indstillingstiden. En familie af lignende kasser er meget nemmere end uafhængige kasser.
Hvad skal du citere? Æsketegningen med markerede samlinger, pladetykkelsen, hvis den er kendt, og antallet af kasser, du har brug for om dagen.
Send os tegningen
Hvis du har en lignende metalkasse, et kabinet eller et lignende kabinet, Send deltegningen med sømlisten og dit daglige output via vores kontaktformulareller skriv til sales@evsrobot.com. Vi svarer med et cellekoncept og et estimat af cyklustiden.
Denne artikel beskriver de generelle principper for robotsvejsning af metalpladekasser og hvad der er synligt i denne celle; den angiver ikke svejsekvalitet, cyklustid eller procesparametre.