
Transformer tank Svejseautomatisering
Koordinér lokalisering af søm, programmering, robotadgang og materialeoverførsel omkring den faktiske transformertank – ikke omkring en generisk udstyrsliste.
EVST konfigurerer eksterne og interne svejsestationer til emner i transformertanke og binder derefter den endelige arkitektur, svejseprocessen og godkendelsesmetode til projektets input.
Definer omfanget, før projektets størrelse fastsættes
Definer tank, samlinger, materialeflow og acceptmetode, før udstyret dimensioneres. Nyttelast, rækkevidde, tykkelse, hastighed og gennemløb bekræftes derefter i forhold til den valgte projektarkitektur.
Hver formular gennemgås ud fra dens faktiske sømkort og fixturplan.
Sekvensen er tilpasset den faktiske tankbygning og adgangsplan.
Arbejdsgangen fører tanken fra udvendig til indvendig svejsning.
Sensorer understøtter bestemmelse af svejsebanen, hvor variationer i tilpasning kræver det.
Den valgte metode afhænger af geometri, fiksturering, kalibrering og omstillingsomfang.
Arkitekturen er valgt ud fra behov for adgang, orientering og materialeflow.
Tankfamilier, som applikationsgennemgangen kan adskille
Hver emnefamilie ændrer sømtilgang, fiksturering, orientering og ruten mellem udvendig og indvendig svejsning.
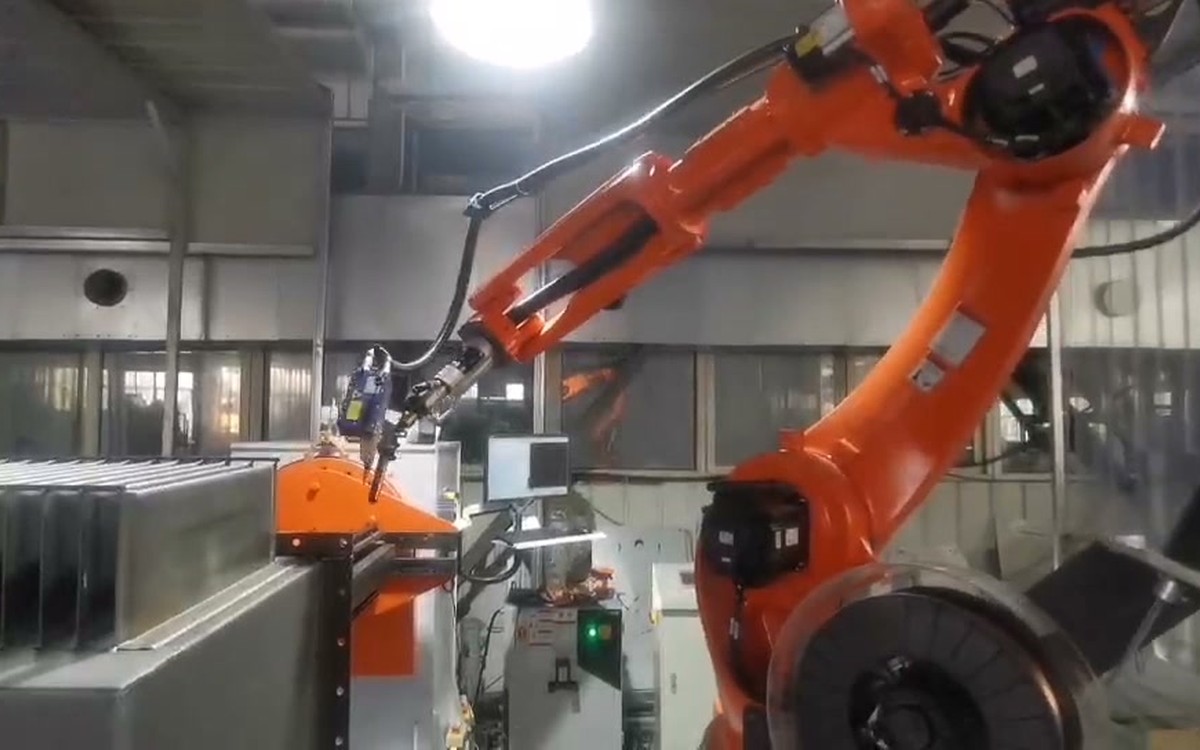
Rektangulære tanke
Gennemgå sidevæggenes samlinger, hjørner, korrugerede sektioner og den nødvendige retning for stabil adgang til brænderen.
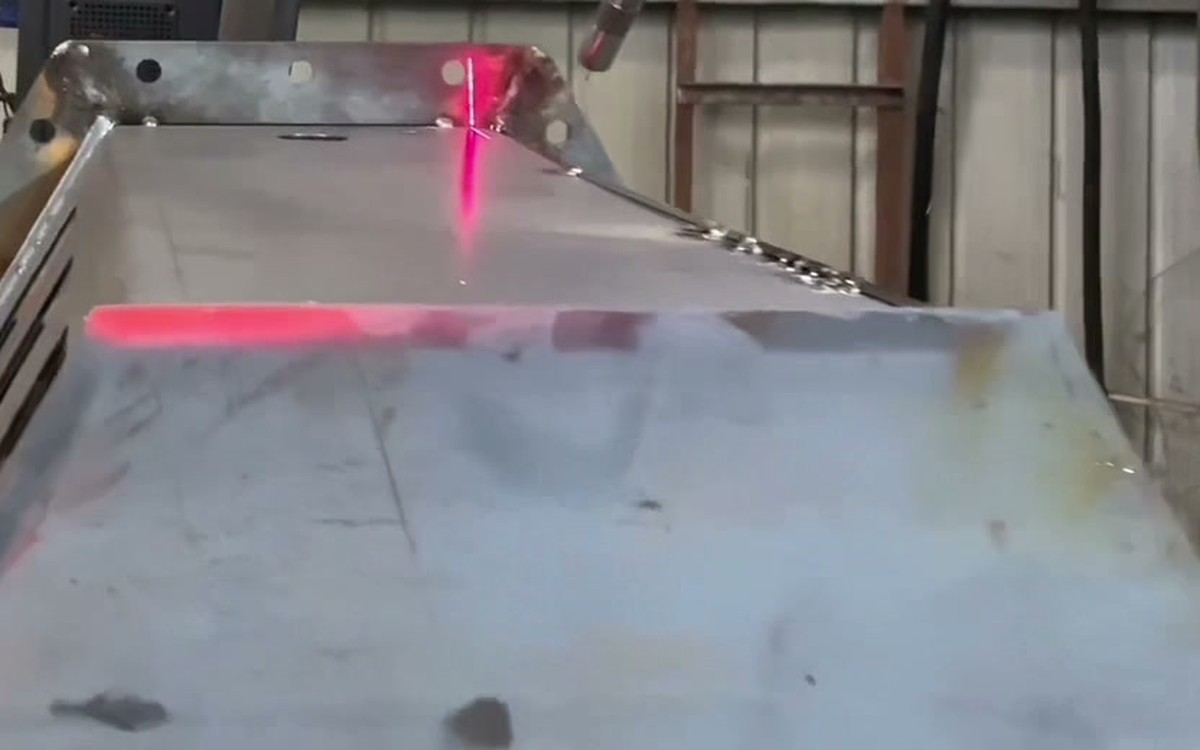
Trekantede tanke
Planlæg stigenerering, laserlokalisering og adgang omkring skiftende flader og intern geometri.
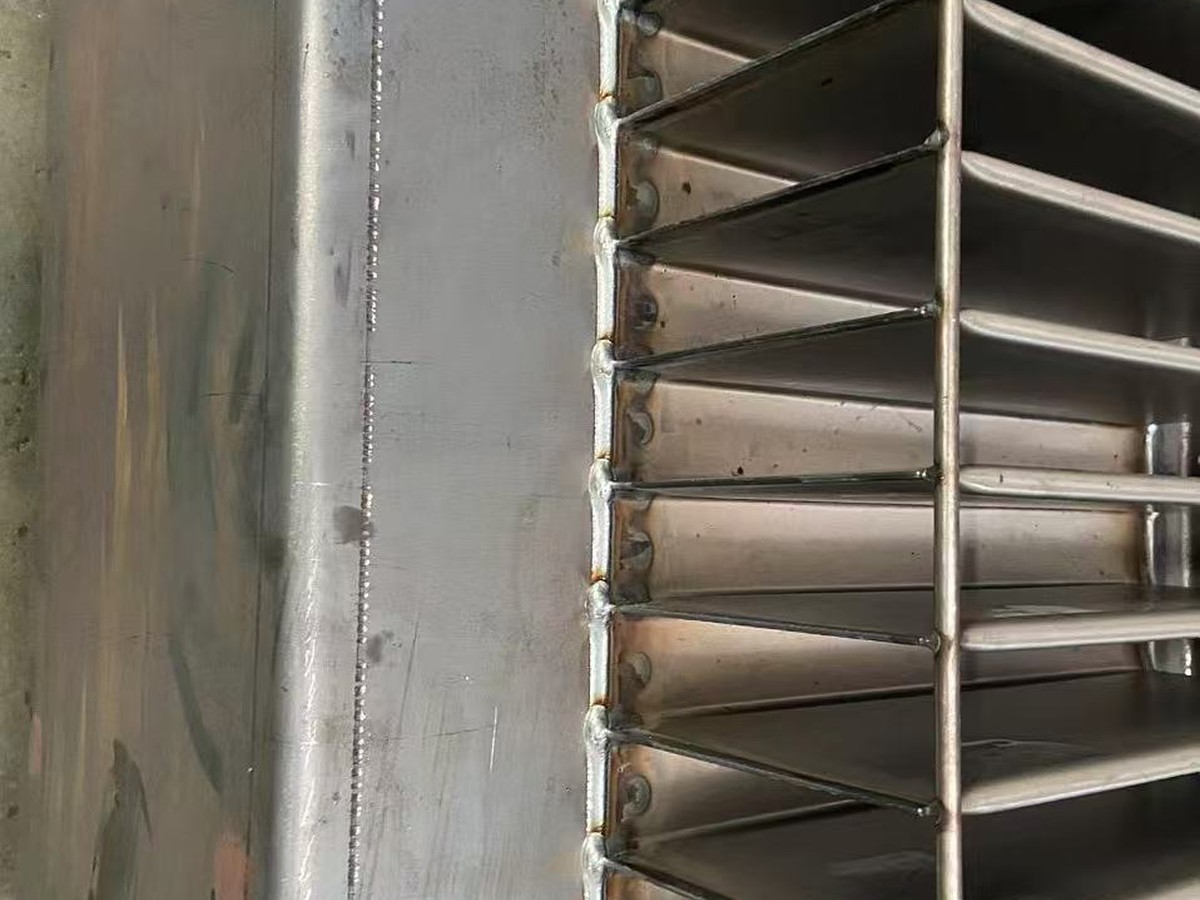
Bølgepaptanke
Adskil de kontinuerlige vægsamlinger fra finne-endesamlinger, og hold svejsebanen justeret på tværs af den gentagne geometri.
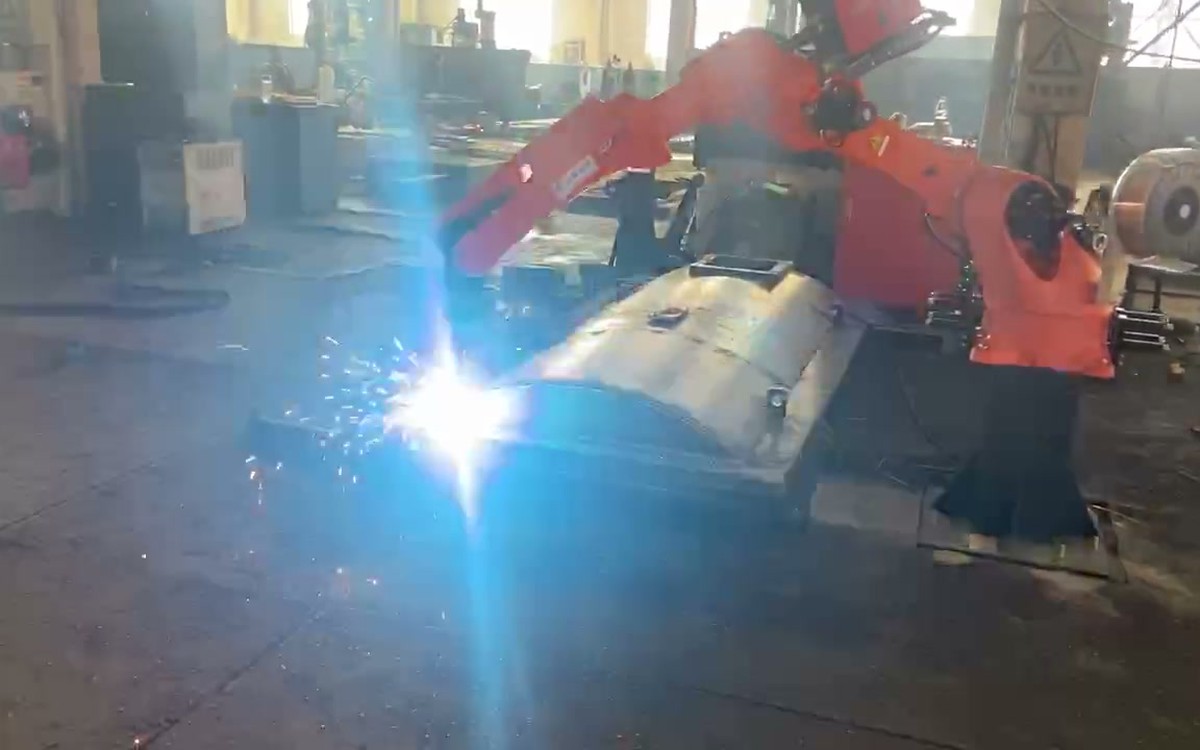
Tankdæksler
Gennemgå de buede dæksømme, åbninger, flanger og den nødvendige monteringsretning til det valgte dækseldesign.
Forvandl tankbygningen til observerbare svejsefaser
Processen er opdelt i emnefaser, så robotadgang, fiksturering og accept kan kontrolleres på hvert trin i stedet for at være skjult inde i én lang produktionsbeskrivelse.
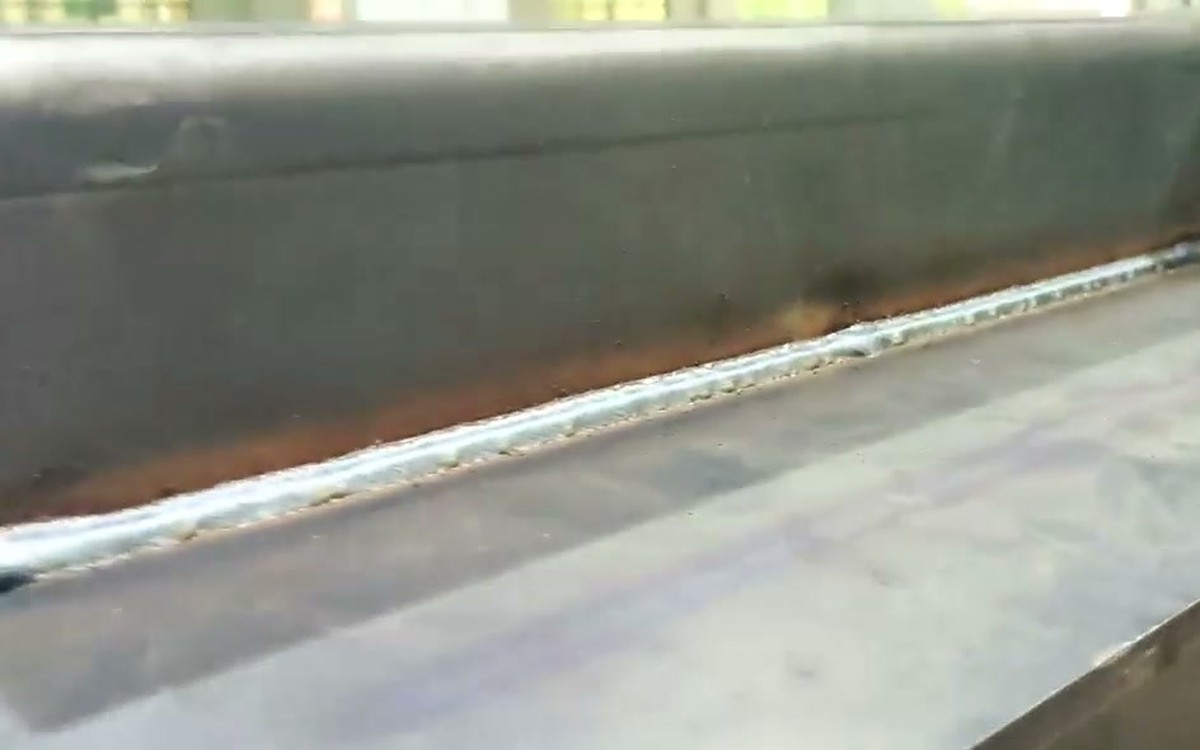
Svejsning af tankbunden
Etabler referencepunkter og færdiggør de planlagte bundsømme, før senere tankgeometri begrænser adgangen.
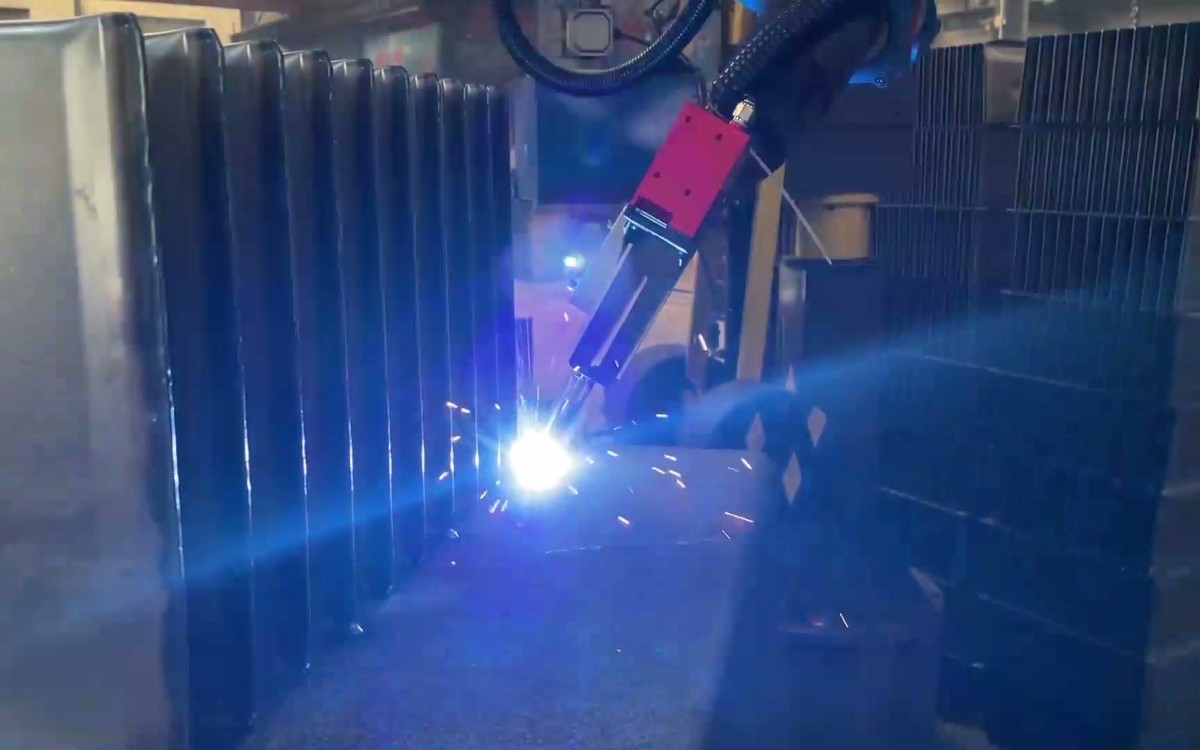
Vægge og forstærkningsribber
Koordiner væg-, armerings- og bølgepapsektioner med fiksturstyring og tilgængelig svejseorientering.
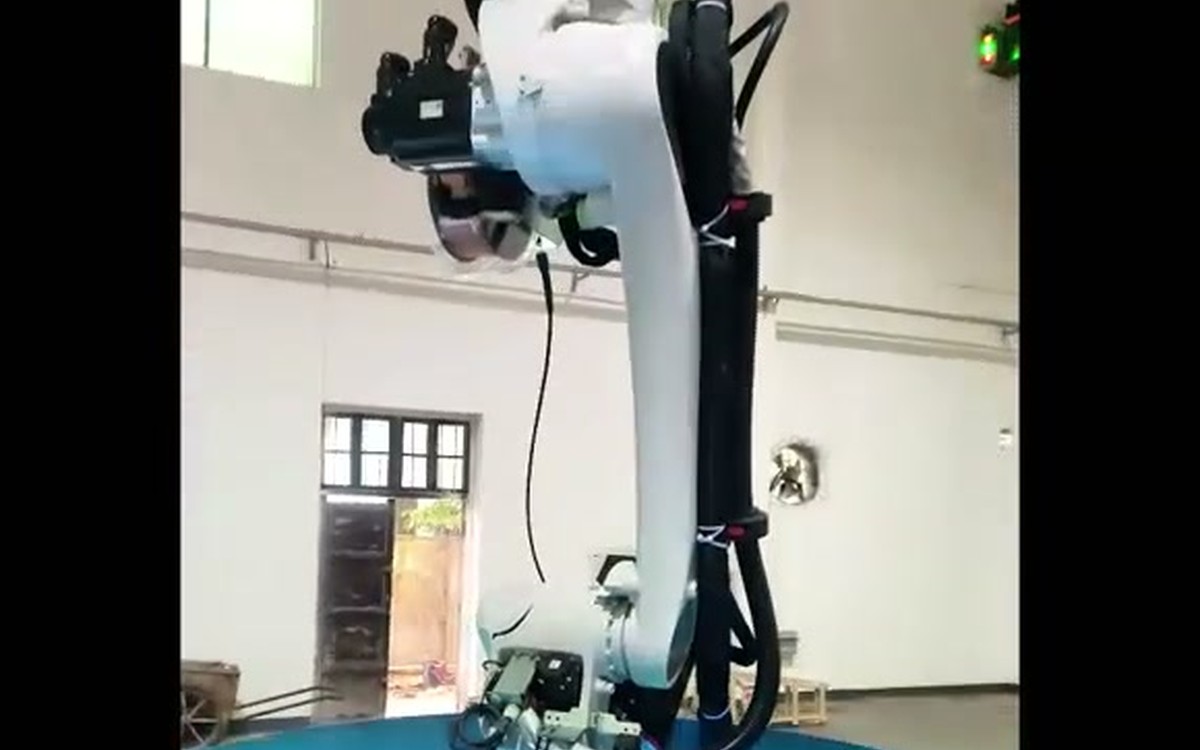
Indvendig svejsning
Brug det valgte inverterede akse-, søjle- eller bevægelsesakse-arrangement til at nå de indvendige samlinger, der er identificeret i procesplanen.
Udvendig svejsning, overførsel og indvendig svejsning
Hold de manuelle og automatiserede trin synlige fra hæftesvejsning og palletering til AGV-transport, kranaflæsning, reparationssvejsning og lækagetest.
Hele brændstoftanken og forstærkningsribberne skal punktsvejses manuelt og placeres på den angivne plads på den specielle palle.
Den specielle palle placeres på det dertil indrettede pallereol og venter på, at AGV'en overfører den til den eksterne svejsestationsrobot til fuld svejsning.
Når den eksterne svejsning er færdig, overfører AGV'en den til den interne svejsestationsrobot til fuld intern svejsning.
Når den indvendige svejsning er afsluttet, transporterer AGV'en den til aflæsningspositionen, og den manuelle kran tager brændstoftanken ned og placerer den i reparationssvejseområdet, hvorefter den manuelle reparationssvejselækagetest udføres. AGV'en vender automatisk tilbage til aflæsningsområdet for at vente.
Definer hver komponent ud fra dens job
Den endelige udstyrsliste er projektspecifik. Disse komponentroller viser, hvad der skal koordineres, før modeller, mængder og ydeevneværdier bekræftes.
| Component | Ansvar i ansøgningen |
|---|---|
| Svejserobot og procespakke | Behold den programmerede brænderbane og den valgte gasbeskyttede lysbuesvejsningsproces omkring de definerede samlinger. |
| Lasersømlokalisering eller -sporing | Lokaliser svejsefunktioner og korrektion af understøtningsbanen, hvor den aftalte tilpasningstilstand kræver registrering. |
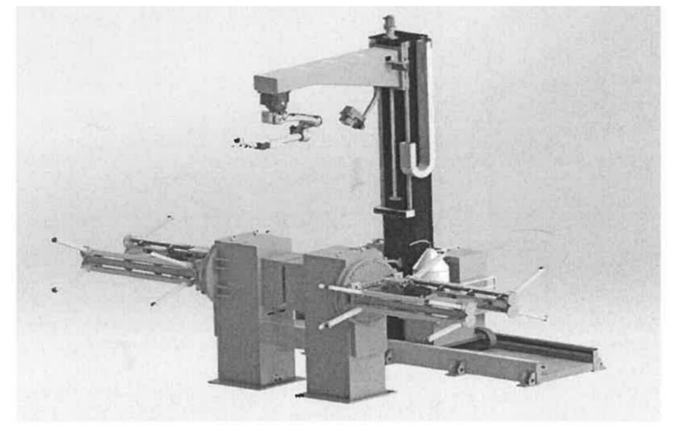
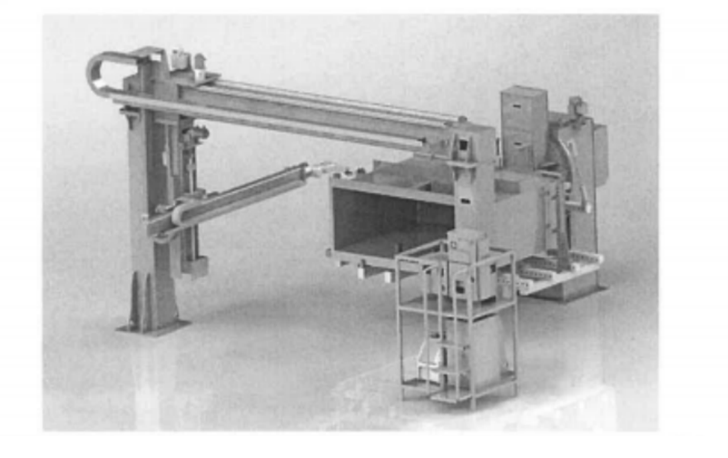
| Søjle-, gantry- eller bevægelsesakse | Udvid adgangen på tværs af tankflader og ind i det indvendige svejsehylster. |
| Positioner og dedikeret fikstur | Hold tanken ud fra de aftalte referencepunkter, og præsenter samlingerne i en brugbar retning. |
| Palle- og AGV-flow | Flyt emnet mellem ilægnings-, udvendig svejsning-, indvendig svejsning- og aflægningspositioner. |
| Betjening og sikkerhedsgrænse | Koordinatbevægelse, interlocks, genoprettelsestilstande og det endelige bevogtede driftsområde. |
Lækagetestning hører hjemme i produktionsplanen
Adskil ikke svejsning fra tæthedskontrol
Den eksisterende arbejdsgang placerer manuel reparationssvejsning og lækagetest efter aflæsning. Projektet bør derfor definere, hvordan svejsningens udseende, sømkontinuitet, dimensionskrav, reparationsplacering og lækagetest registreres.
Testmetode, tryk, varighed og godkendelsesregistre defineres sammen med kundespecifikationen og de godkendte projektdokumenter.
Har du brug for en ekstern-til-indvendig svejseundersøgelse?
Send tanktegning, samlingsrækkefølge, læssemetode, acceptplan og tilgængelig gulvplads.
Gør automatiseringsgrænsen eksplicit
Første gennemgang af ansøgning
Start med tanken, samlingerne, monteringen og godkendelsesmetoden, før du vælger udstyr.
Integreret arkitektur
Koordiner robotadgang, registrering, positioneringsenheder, kørselsakser og materialeflow som ét system.
Valideringsstyrede mål
Bind cyklus-, svejse- og omstillingsmål til virkelige dele og en aftalt testgrænse.
Ryd manuelle trin
Hold hæftesvejsning, kranhåndtering, reparationssvejsning og lækagetest synlige i scopet.
Spørgsmål om svejsning af transformertanke
Hvilke typer transformertanke kan dette automatiseringskoncept dække?
Løsningen kan gennemgås for rektangulære tanke, trekantede tanke, tanke med bølgevægge og tankdæksler. Den endelige dækning afhænger af tegningen, samlingskort, fiksturkoncept og den tilgængelige svejseorientering.
Hvordan er eksterne og interne svejsestationer forbundet?
Arbejdsgangen bruger en dedikeret palle og AGV-transport. AGV'en transporterer tanken til ekstern svejsning, overfører den til intern svejsning og flytter den derefter til aflæsning før reparationssvejsning og lækagetest.
Kræver en ny tanktype fuldstændig omprogrammering?
Ikke nødvendigvis. Offline programmering, sømnodescanning og laserlokalisering kan reducere on-cell-indlæringsarbejdet, men resultatet afhænger af modelkvalitet, fixturens repeterbarhed, kalibrering, registrering og det aftalte omstillingsomfang.
Hvordan verificeres tætheden efter svejsning?
Processen omfatter en manuel reparations-, svejse- og lækagetestfase efter aflæsning. Testmetode, tryk, varighed, acceptgrænse og registreringsformat skal defineres af de godkendte kunde- og projektkrav.
Hvad skal jeg sende til en ansøgningsgennemgang?
Send tanktegning, samlingskort, materiale og tykkelse, montering og svejsetilstand, forventede varianter, belastningsmetode, definition af måloutput, inspektions- og lækagetestplan, forsyningsledninger og tilgængelig gulvplads.
Start med tegningen af transformertanken
EVST kan bruge emnet, sømrækkefølgen, materialeflowet og acceptplanen til at gennemgå en praktisk ekstern og intern svejsearkitektur, før projektspecifikke parametre fastsættes.