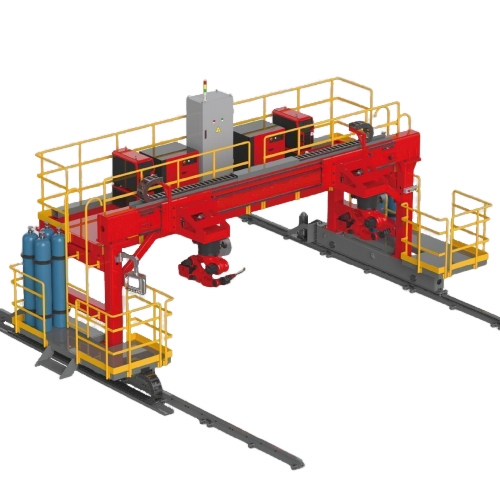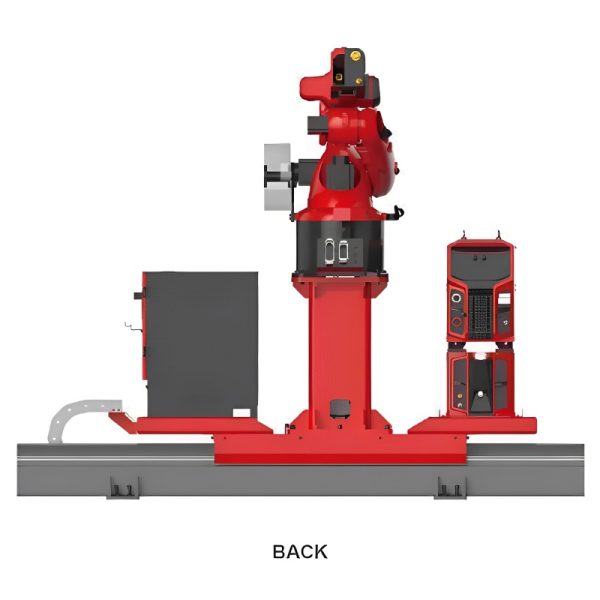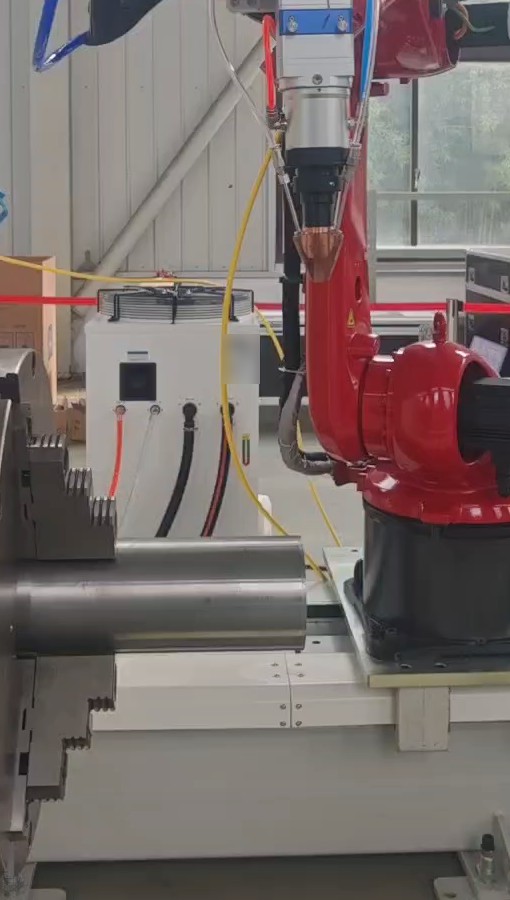
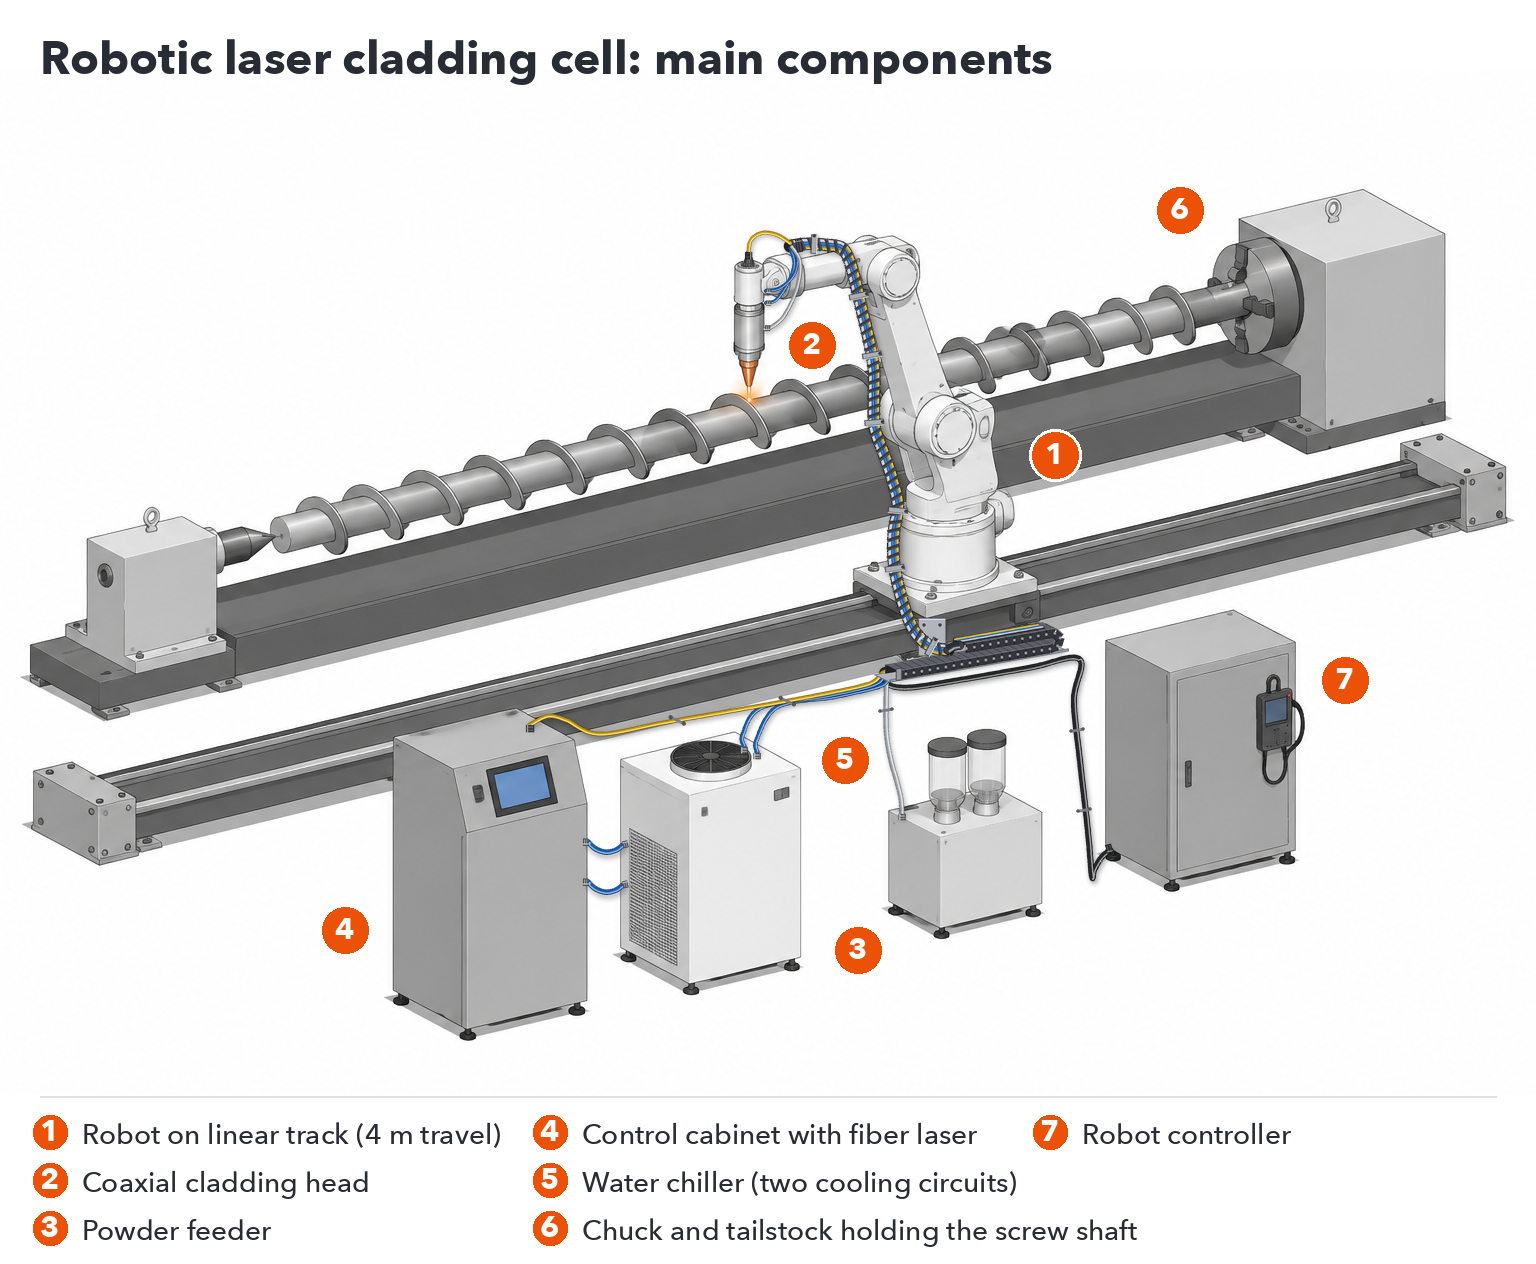
Et robotbaseret laserbeklædningssystem kombinerer seks hoveddele: en seksakset industrirobot, et beklædningshoved med koaksial pulverfødning, en pulverføder, en kontinuerlig fiberlaser, en vandkøler og en måde at præsentere emnet på, normalt en spændepatron til roterende dele og et lineært spor til robotten. Robotten, laseren og køleren er standard industrielle komponenter; beklædningshovedet, pulverføderen og det integrerede styreskab er bygget specielt til beklædning.
| Component | Hvad gør den | Standard eller bygget til beklædning |
|---|---|---|
| Seksakset industrirobot | Bevæger beklædningshovedet langs den programmerede bane | Standard industrirobot |
| Lineært spor | Forlænger robottens rækkevidde langs lange dele; 4 m effektiv vandring i standardcellen | Bygget til cellelayoutet |
| Chuck / roterende akse | Holder og roterer aksler, stænger og rør til yderbeklædning | Størrelsesorienteret til delen |
| Beklædningshoved | Fokuserer laseren og leverer pulver koaksialt ind i smeltebadet | Bygget til beklædning |
| Pulverføder | Doserer krudt til hovedet med en jævn hastighed | Bygget til beklædning |
| Fiberlaserkilde | Leverer den kontinuerlige laserstråle (1080 nm) | Standard laserkilde, placeret i styreskabet |
| Vandkøler | Køler både laserkilden og beklædningshovedet | Standardkøler, dimensioneret til lasereffekten |
| Kontrol skab | Integrerer laser, overvågning og HMI; bærer IoT-modulet til fjerndiagnose | Bygget til beklædning |
Lasersikkerhedsafskærmning omkring cellen er planlagt til hver installation.
Vælg konfigurationen ud fra den overflade, du skal beklæde. YD-beklædning dækker ydersiden af aksler, stænger, rør og rørender: en borepatron roterer emnet, mens robotten bevæger hovedet langs den og lægger en kontinuerlig spiralformet perle. Flad overfladebeklædning dækker plader og plane flader: robotten lægger parallelle perler side om side, hvor hver enkelt overlapper den sidste, indtil området er dækket. Én celle kan konfigureres til begge, så længe borepatronen og det plane arbejdsområde er planlagt i layoutet.
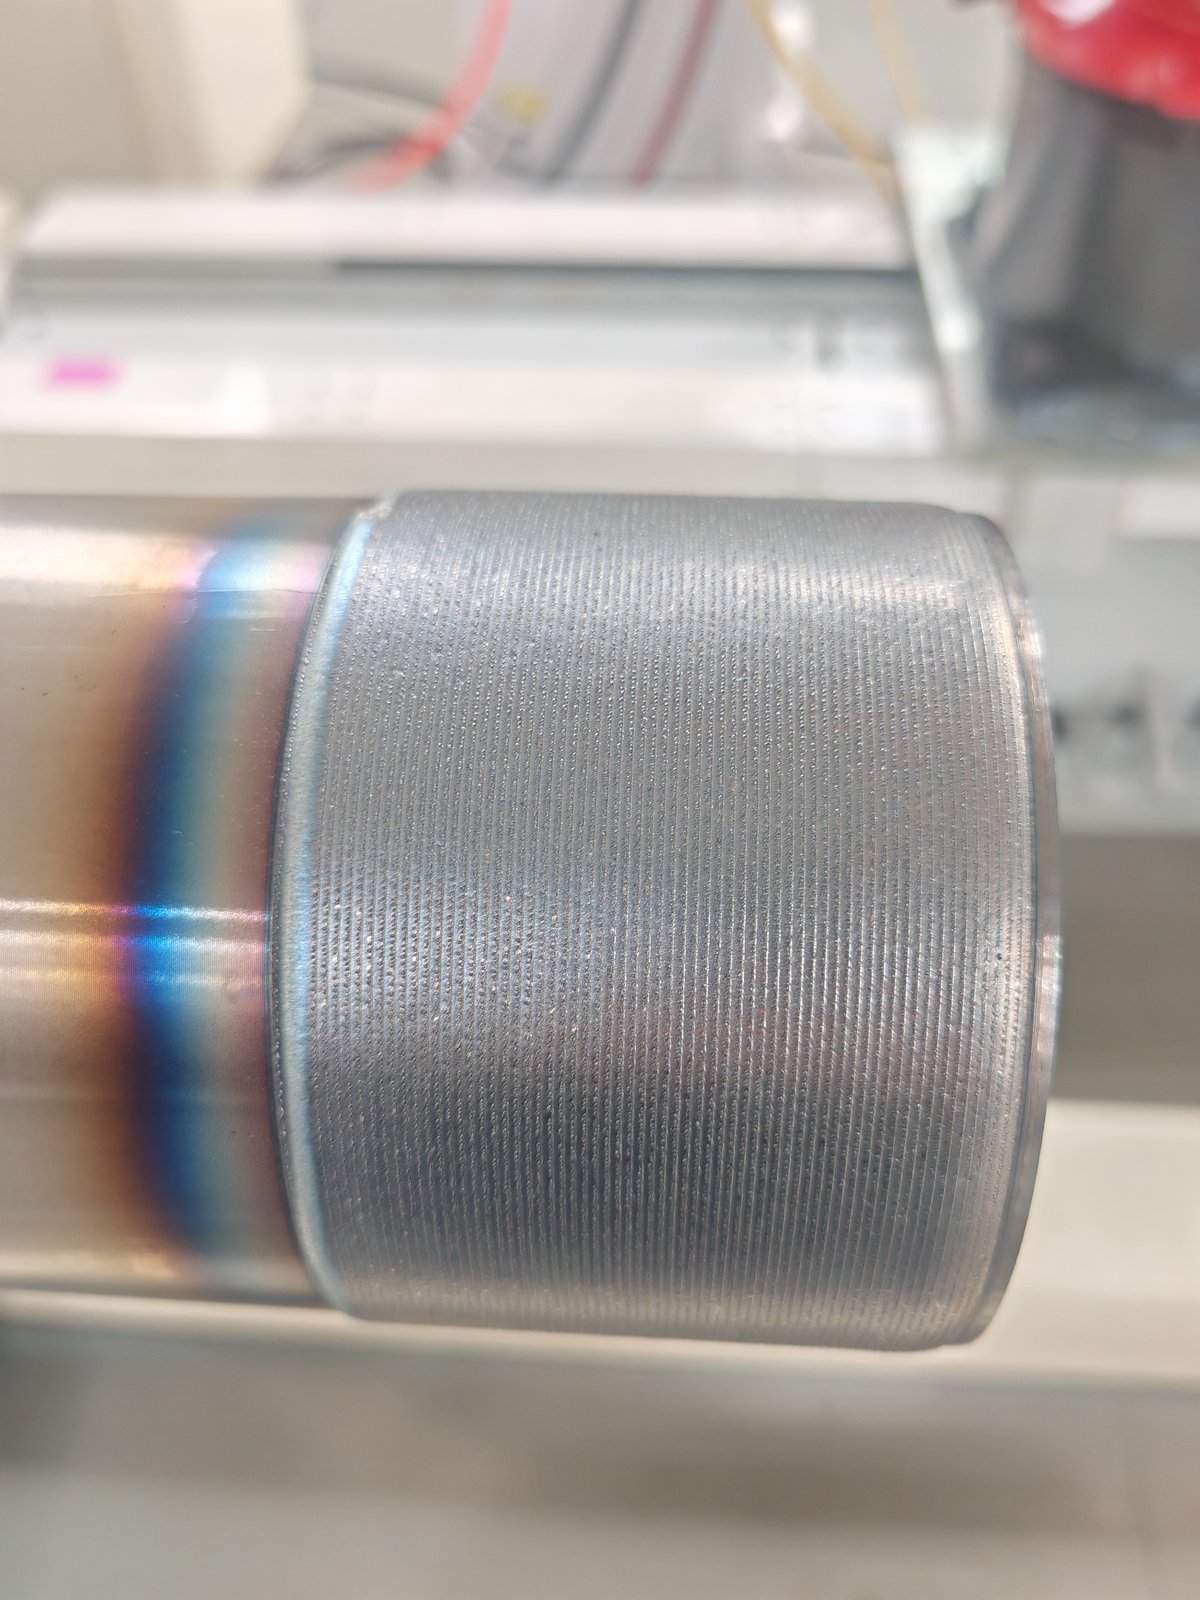
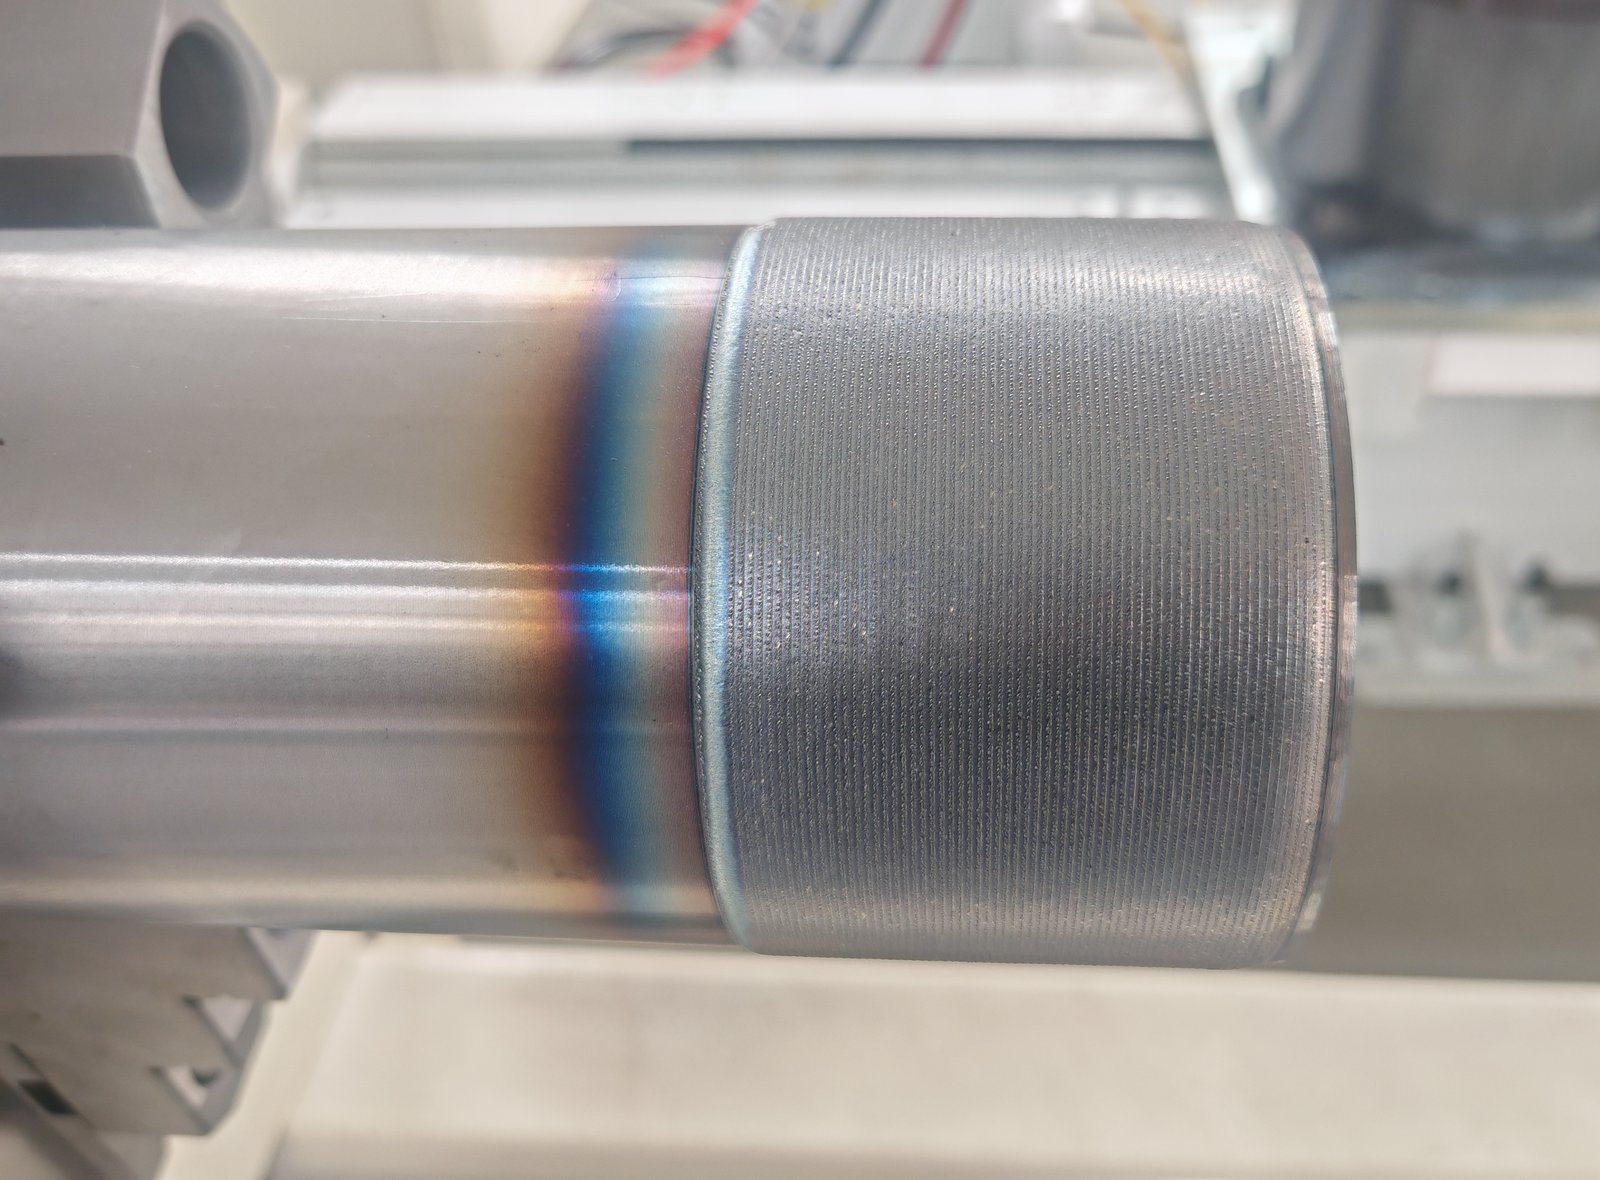
Delen fastspændes i en spændepatron og roteres; robotten holder beklædningshovedet over overfladen og bevæger sig langs aksen. Beklædningsbåndet i forsøget nedenfor er jævnt langs dets længde, og det tonede bånd ved siden af er den varmepåvirkede zone på basismetallet.
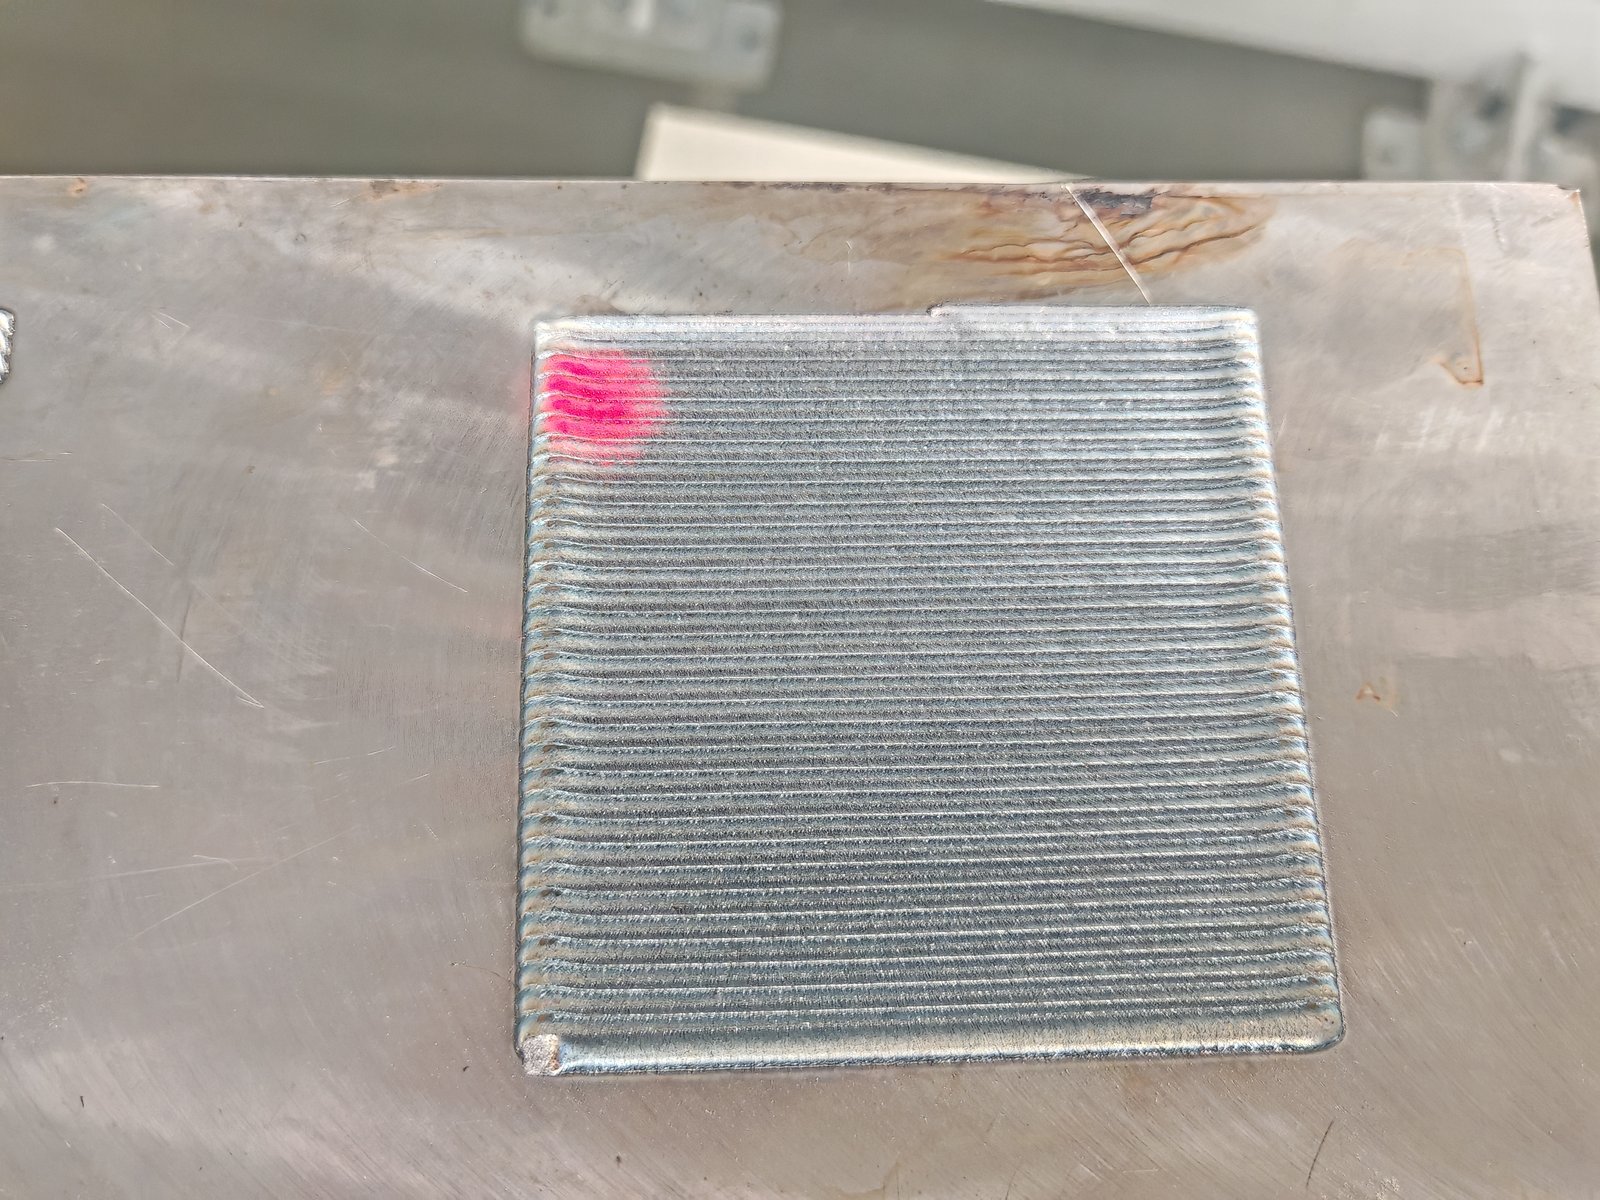
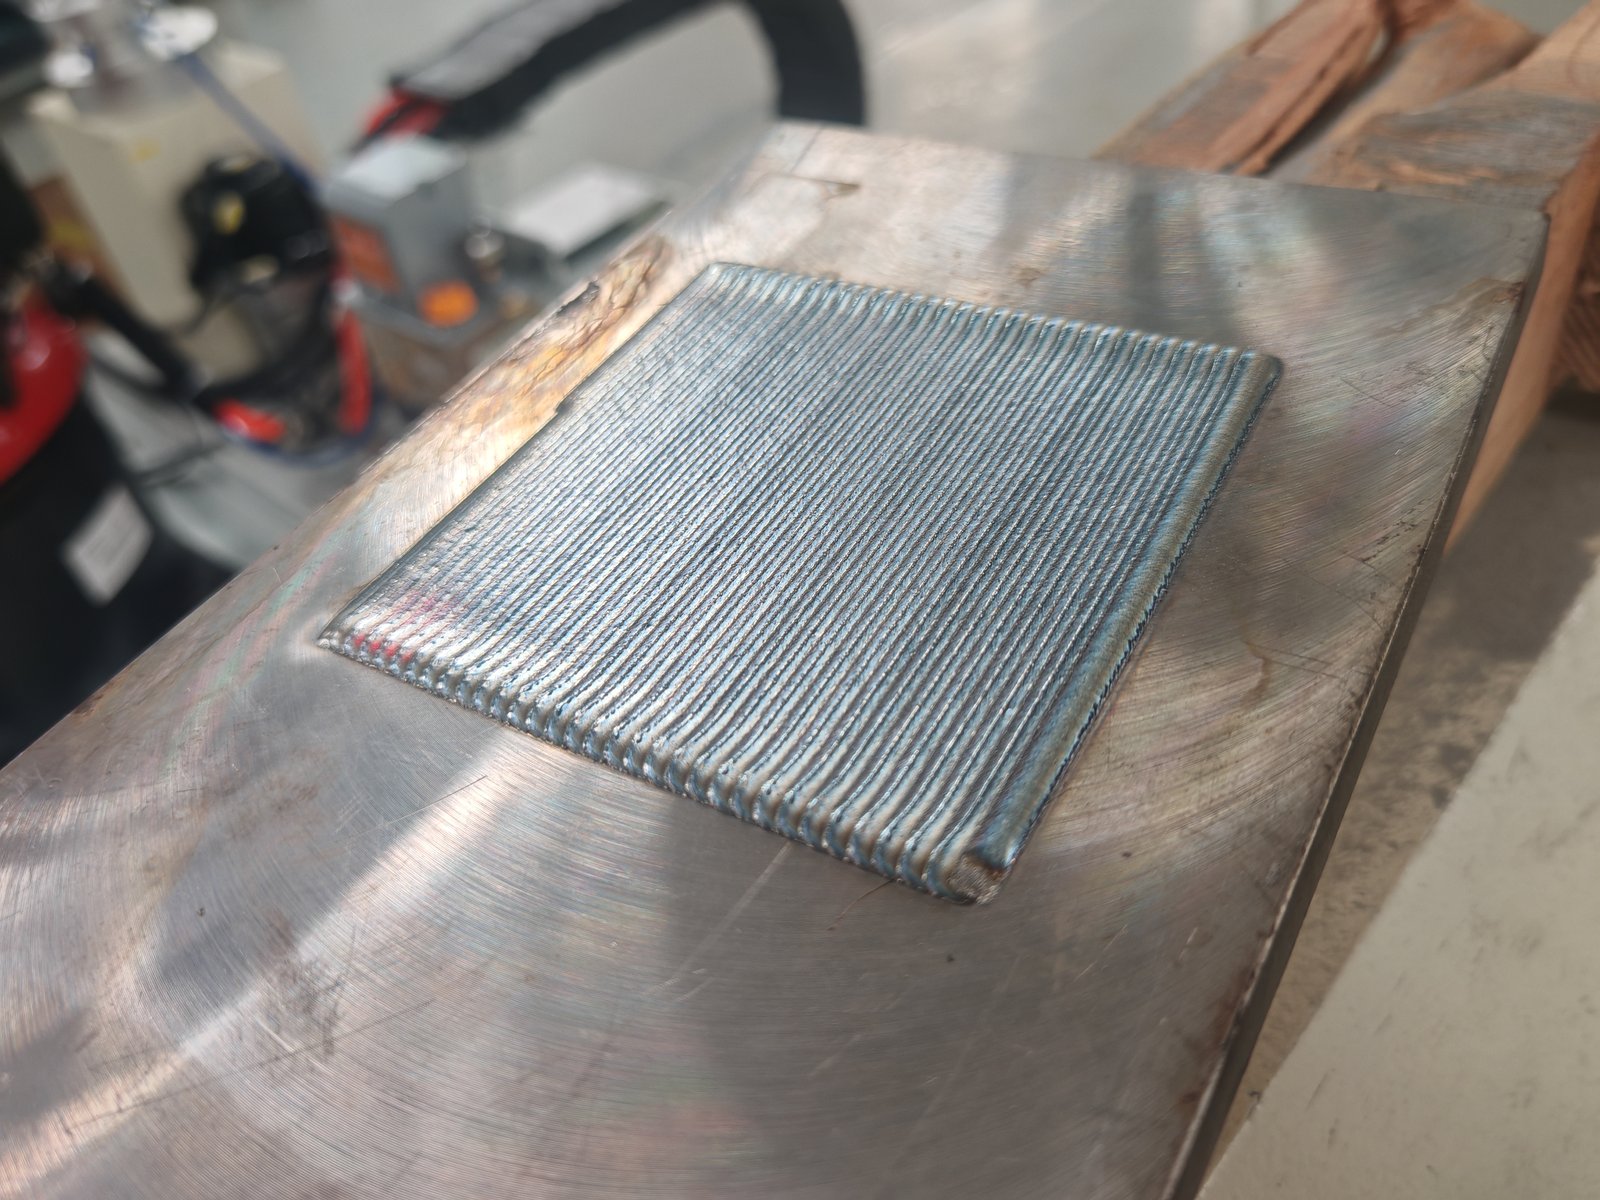
Robotten lægger perle efter perle med en fastlagt overlapning og opbygger et ensartet lag på tværs af området. Det firkantede prøvefelt nedenfor viser flerstrengsmønsteret.
For at se hvordan laserbeklædningsprocessen fungerer, og hvad den bruges til, se vores Grundlæggende om laserbeklædningsprocessen og demonstration.
Indvendige boringer kræver et dedikeret indvendigt beklædningshoved, der passer ind i hullet. Borearbejde udføres normalt på en dedikeret CNC-beklædningsmaskine; se næste afsnit.
Vælg en robotcelle, når dine dele varierer i form og størrelse, når du har brug for både yderdiameter og plan overflade, eller når cellen skal passe rundt om et eksisterende layout. Vælg en dedikeret CNC-laserbeklædningsmaskine, når det meste af dit arbejde er én delfamilie, såsom hydrauliske cylinderstænger eller boringer i stabile volumener, og du ønsker lukket maskinstivhed og faste opsætninger.
| Robotisk laserbeklædningscelle | Dedikeret CNC-laserbeklædningsmaskine | |
|---|---|---|
| Bedste pasform | Blandede dele: aksler, stænger, rørender, plader, flade flader; reparation og små partier | En delfamilie i volumen: cylinderstænger, søjler, boringer |
| Overflader | OD og plane overflader i én celle; frie formbaner programmeres på robotten | OD, eller ID med et internt hoved, eller en kombineret OD/ID-maskine |
| Motion | Robotbane plus rotation af borepatron og lineært spor | X/Y/Z-akser plus en roterende spindel; 0.01 mm / 0.01° opløsning og repeterbarhed |
| Del størrelse | Indstilles af spændepatronen, skinnebevægelsen og robottens rækkevidde for hvert projekt | Maskine med yderdiameter: op til Ø630 mm × 3,000 mm, 2 t. Maskine med inderdiameter: boringer Ø180 mm (Ø100 mm valgfrit) til Ø500 mm, op til 2,500 mm lang, 2 t. Kombineret maskine med yderdiameter/inderdiameter: yderdiameter op til Ø1,000 mm, længde 5,000 mm eller mere |
| Layout | Fast station, åbent layout indrettet til at passe til anlægget | Lukket maskine med eget fodaftryk |
Når en dedikeret maskine passer bedre
Hvis dit arbejde falder ind under et af disse tilfælde, bedes du oplyse om delfamilien, når du anmoder om et tilbud, så vil EVST gennemgå en dedikeret maskinkonfiguration sammen med robotcellen.
Pulver, ikke tråd. Systemet tilfører pulver koaksialt: dysen omgiver strålen, så pulveret når smeltebadet jævnt fra alle retninger. Det er det, der gør det muligt for robotten at ændre retning frit langs en bane. Standardkonfigurationen er pulvertilført; trådtilførsel er ikke en del af det.
Højhastighedshoved eller bredbåndshoved til OD-arbejde. Begge tilbydes til yderbeklædning. Referencetal fra den dedikerede yderbeklædningsmaskinekonfiguration for et 1.2 mm beklædningslag:
| Hovedtype | Beklædningstid pr. m² (1.2 mm lag) | Pulverudnyttelse |
|---|---|---|
| Højhastighedsbeklædningshoved | 2–2.5 t/m² | 85-90% |
| Bredbåndsbeklædningshoved | 1.5–3 t/m² | 95% eller mere |
| Gennemboringshoved (ID) | 3 t/m² | 85-90% |
| Blindboringshoved (ID) | 3.5 t/m² | 85-90% |
Bredbåndshovedet spilder mindre krudt; højhastighedshovedet arbejder i et snævrere tidsinterval. Da krudt er den primære driftsomkostning (se nedenfor), betyder krudtudnyttelsen lige så meget som hastigheden, når man sammenligner hoveder.
Pulverføder. Pulverfødere på de celler, vi har leveret, er pneumatiske (bæregas) eller tyngdekraftsenheder, servodrevne, kører fra 5 til 100 g/min, er trinløst justerbare og har en fødestabilitet på ±3%.
Laserkraft. Systemer, vi har bygget, bruger kontinuerlige fiberlasere fra 6 kW til 12 kW ved 1080 nm med justerbar effekt fra 10 % til 100 %. Højere effekt øger aflejringshastigheden og det dækkede areal pr. time. Den endelige lasereffekt og føderopsætning vælges til hvert projekt baseret på dine dele, belægningskrav og outputmål og bekræftes i beklædningstesten.
Det første spørgsmål, EVST stiller, er, om overfladen svigter på grund af slid eller korrosion. Dette valg bestemmer beklædningspulveret, og procesparametrene følger deraf. En stang, der slides mod tætninger, og en del, der korroderer i havvand, har brug for forskellige pulvere og forskellige indstillinger, selv på den samme maskine. Fortæl os, hvordan delen svigter under brug, ikke kun dens tegning.
Laserbeklædning kører med høj effekt i lange perioder, og meget af den energi ender som varme. Køleren har derfor to kølefunktioner: en til laserkilden og en til beklædningshovedet ved robottens håndled. Temperaturkontrol er afgørende for en stabil output, og køleren er dimensioneret til lasereffekten; mindre kølestørrelser er tilgængelige, hvor lasereffekten tillader det.
Kølevandet til fiberlaseren holdes typisk omkring 22 °C. Hvis luften omkring laseren er varm og fugtig nok til, at dugpunktet stiger over vandtemperaturen, kondenserer fugten inde i laseren. I fugtige klimaer bør du planlægge et klimaanlæg eller en affugtningsenhed til laserens kabinet.
Støv på en linse eller et beskyttelsesvindue absorberer laserenergi og kan brænde optikken, hvilket kan beskadige claddinghovedet eller laseroutputtet. Derfor er lasercladdingudstyr sværere at bygge end konventionelt svejseudstyr: den optiske bane samles i et støvfrit rum og holdes forseglet mod pulver og støv.
Udstyret er et engangskøb; pulveret forbruges på hvert skift. To maskiner kan bruge ti kilogram pulver på to dage, og almindelige brugere køber det i tonsvis. I løbet af cellens levetid bliver pulver en af de største omkostningsposter. Når man sammenligner systemer, skal man sammenligne pulverudnyttelsen og pulverforsyningen, ikke kun maskinprisen. EVST leverer beklædningspulver, der er tilpasset applikationen.
Laserbeklædningsudstyr er mindre tilgivende end svejseudstyr: forkert betjening kan beskadige laserkilden eller beklædningshovedet. Kendskab til processen er vigtigere end hardwaren, og derfor inkluderer EVST træning på stedet i stedet for udelukkende at stole på fjernundervisning (se nedenfor).
Arbejdsområdet for en robotbaseret laserbeklædningscelle bestemmes af fire ting: spændepatronen eller den roterende akse, der holder emnet, det lineære spor, der bærer robotten langs den, robottens rækkevidde og gulvarealet for flade emner. EVST dimensionerer hver af dem til din største emne, så de fleste grænser nedenfor er konfigureret pr. projekt i stedet for at være faste.
| Arbejdsområdegenstand | Robotisk laserbeklædningscelle |
|---|---|
| Maksimal deldiameter (YD-beklædning) | Konfigureret pr. projekt: indstillet af patronen og robottens rækkevidde |
| Maksimal beklædningslængde | Konfigureret pr. projekt: robotten bevæger sig langs emnet på det lineære spor |
| Lineær sporbevægelse | 4 m effektiv vandring (standardcelle) |
| Maksimal delvægt | Konfigureret pr. projekt: indstillet af spændepatronens og rotationsaksens klassificering |
| Chuck | Trekæbespændepatron på en roterende akse til aksler, stænger og rør; størrelse konfigureres pr. projekt |
| Nyttelast for roterende akse / positioner | Konfigureret pr. projekt |
| Flade dele | Konfigureret pr. projekt: indstillet af robottens rækkevidde, sporets bevægelse og arbejdsområdet i layoutet |
| Reference: dedikeret OD-beklædningsmaskine | Op til Ø630 mm × 3,000 mm beklædningslængde, 2 t |
For at dimensionere cellen skal du sende den største diameter, længden der skal beklædes, vægten og tyngdepunktet for den tungeste del samt størrelsen af eventuelle flade dele.
| Vare | Specifikation (konfigurationer bygget til dato) |
|---|---|
| celletype | Faststationeret robotbaseret laserbeklædningscelle uden mobil platform; arrangeret til at passe til anlæggets layout |
| Konfigurationer | OD-beklædning (rotation af borepatron); plan overfladebeklædning med flere lag |
| Robot | Seksakset industrirobot; nyttelast og rækkevidde valgt til beklædningshovedet og emnet |
| Lineært spor | 4 m effektiv vandring (standardcelle) |
| Laser kilde | Kontinuerlig fiberlaser, 1080 nm; 6-12 kW på systemer bygget til dato; justerbar effekt 10-100%; QBH-fiberudgang; vandkølet; 380 V indgang; fjern- og lokalstyring |
| Beklædningshoved | Koaksialt pulverfremføringshoved; højhastigheds- eller bredbåndshoved til OD-arbejde |
| Pulverføder | Pneumatisk (bæregas) eller tyngdekraft; servodrev; 5-100 g/min trinløst justerbar på leverede celler; fremføringsstabilitet ±3% |
| Køling | Vandkøler dimensioneret til lasereffekten; køler laserkilden og beklædningshovedet |
| kontrol | Integreret styreskab med laserkilde og overvågning; berøringsskærms-HMI |
| Fjerndiagnose | IoT-modul til fjernvisning af HMI og driftsdata; kan frakobles, når det ikke er nødvendigt |
| Laseralarmer | Læs via et Ethernet-kabel med PC-software (engelsk version tilgængelig) |
Specifikationerne på denne side er typiske værdier fra konfigurationer bygget til dato; lasereffekt og pulverføderopsætning til din celle vælges pr. projekt. Beklædningshastighed, lagtykkelse, lagkvalitet og pulverudnyttelse afhænger af emnet, basismaterialet, pulver- og belægningskravet og bekræftes for hvert projekt i en beklædningstest.
Fabriksgodkendelse, installation og idriftsættelse på stedet aftales for hvert projekt og er angivet i tilbuddet.
EVST anbefaler 1-2 dages træning på stedet ved levering. Det dækker betjening af styresystemet, indstilling af parametre for slidstærkt og korrosionsbestandigt arbejde samt rutinemæssige kontroller, der beskytter optikken. Fjernundervisning erstatter ikke praktisk træning i dine egne dele.
IoT-modulet giver EVST-ingeniører mulighed for at se berøringsskærmen og driftsdataene på afstand, hvilket hjælper med at finde fejl hurtigt, selv på tværs af sprogbarrierer. Modulet leveres med et kinesisk SIM-kort uden international roaming; udskift det med et lokalt SIM-kort, når systemet ankommer, eller tilslut modulet til dit netværk.
Hvis du ikke ønsker, at produktionsdata skal forlade anlægget, skal systemet køres med SIM-kortet fjernet eller IoT-modulets netværkskabel frakoblet. Tilslut det kun, når en fejl kræver fjerndiagnose, og frakobl det igen bagefter.
Når laserkilden udløser en alarm, aflæses koden ved at tilslutte en pc til laseren via et Ethernet-kabel og åbne laserens diagnostiske software, som har en engelsk version. EVST dækker dette trin i træningen, så dit team kan hente fejlkoder uden at vente på support.
Garantibetingelserne bekræftes i tilbuddet. For oversøiske fabrikker sender EVST reservedele til lokal udskiftning og styrer arbejdet eksternt; dette er hurtigere end at vente på, at en tekniker rejser på tværs af tidszoner. Besøg på stedet i udlandet kan arrangeres, hvor rejse- og serviceomkostninger aftales i kontrakten på forhånd.
Leveringstiden afhænger af konfigurationen og bekræftes i tilbuddet; leveringstiden afhænger af destinationen.
Et tilbud på et robotbaseret laserbeklædningssystem starter med fem input. Med disse kan EVST arrangere prøvebeklædningstests på dine dele før en ordre.
Et robotbaseret laserbeklædningssystem er en celle, hvor en industrirobot bevæger et laserbeklædningshoved hen over en del og smelter metalpulver ind i overfladen for at opbygge et tæt, metallurgisk bundet slid- eller korrosionsbestandigt lag. EVST-systemet parrer en seksakset robot på et lineært spor med et koaksialt pulverhoved, en kontinuerlig fiberlaser, en pulverføder og en vandkøler samt en spændepatron til roterende dele.
En robotbaseret laserbeklædningscelle omfatter robotten, fiberlaseren, beklædningshovedet, pulverføderen, vandkøleren og en spændepatron eller lineær bane til at præsentere emnet. I EVST-cellen er robotten, laseren og køleren standard industrielle komponenter; beklædningshovedet, pulverføderen, det integrerede styreskab og cellebasen er bygget specifikt til beklædning; og spændepatronen, sporet og layoutet er dimensioneret til dine emner. EVST integrerer dem i én celle og indstiller robottens stier, procesparametre og pulver til dine emner.
Til blandede aksler, stænger, rørender og flade dele er en robotcelle mere fleksibel: én celle håndterer yderdiameter og flade overflader og passer til et åbent layout. Til én delfamilie i stabilt volumen, såsom cylinderstænger, eller til cylinderboringer, er en dedikeret CNC-maskine det bedre valg.
Én robotcelle kan håndtere yderdiameter og plan overfladebeklædning, når både spændepatronen og det plane arbejdsområde er planlagt i layoutet. Indvendige boringer kræver et indvendigt beklædningshoved og beklædes normalt på en dedikeret maskine; et gennemboringshoved efterlader ca. 30 mm ved cylinderbunden ubeklædt, medmindre bunden er afskåret, mens et blindboringshoved beklæder hele dybden.
EVST-systemet bruger koaksial pulverfremføring. Dysen leverer pulver rundt om strålen fra alle retninger, så robotten kan ændre retning langs en bane uden at ændre, hvordan pulveret kommer ind i smeltebadet. Pulver giver også et bredt udvalg af slid- og korrosionsbestandige legeringer. Trådfremføring er ikke en del af standardkonfigurationen.
Systemer, som EVST har bygget, bruger kontinuerlige fiberlasere fra 6 kW til 12 kW. Højere effekt dækker et større område i timen, men effekten til din celle vurderes pr. projekt ud fra emnets diameter og længde, lagtykkelsen og dit outputmål, og bekræftes i en beklædningstest på dine emner.
For et 1.2 mm lag i yderdiameterarbejde kører et højhastighedshoved med ca. 2-2.5 t/m² med 85-90% pulverudnyttelse, og et bredbåndshoved med ca. 1.5-3 t/m² med 95% eller mere. Bredbåndshovedet spilder mindre pulver, hvilket er vigtigt, fordi pulver er den primære driftsomkostning.
Angiv den største diameter, den længde, der skal beklædes, vægten og tyngdepunktet for den tungeste del samt størrelsen af eventuelle flade dele. EVST dimensionerer spændepatronen, rotationsaksen, det lineære spor og robottens rækkevidde til disse dele; standardcellens lineære spor har 4 m effektiv vandring, og de andre grænser konfigureres pr. projekt. Til reference tager en dedikeret yderdiameterbeklædningsmaskine dele op til Ø630 mm × 3,000 mm og 2 t.
Ja. Hydrauliske støttesøjler, donkrafte og cylindre til kulminedriftsudstyr er en vigtig anvendelse af laserbeklædning, både til nye dele og til renovering af slidte dele. Stænger og søjler er beklædt på den ydre diameter; cylinderboringer er beklædt med et indvendigt hoved.
Laserbeklædning bruges på komponenter til minedriftsudstyr, kraftproduktion, metallurgi, petrokemikalier og offshore-teknik, herunder oliebrøndrør, skakter og store udstyrsdele, der repareres eller renoveres. Produktionslinjer til beklædning af oliebrøndrør kan designes på bestilling.
Spørg om fire ting, før du køber: Vil leverandøren beklæde prøvedele i henhold til dine belægningskrav inden bestillingen; kan de levere belægningspulver, der er tilpasset dine driftsforhold; vil de træne dine operatører på stedet; og hvordan vil de støtte dig efter levering, herunder fjerndiagnose og reservedele. EVST leverer udstyret, det matchede pulver og procesopsætningen sammen af denne grund.
Planlæg 1-2 dages træning på stedet ved levering, der dækker styresystemet, parameterindstilling for slid- og korrosionsarbejde og optisk pleje. Derefter giver IoT-modulet EVST-ingeniører mulighed for at diagnosticere fejl eksternt; i udlandet kan de montere et lokalt SIM-kort, da det medsendte SIM-kort ikke har international roaming.
Ja. EVST sender reservedele til lokal udskiftning, vejleder arbejdet eksternt og diagnosticerer fejl via systemets IoT-modul, når et lokalt SIM-kort er installeret. Af datasikkerhedsmæssige årsager kan SIM-kortet eller modulets netværkskabel forblive frakoblet under normal produktion og kun være tilsluttet, når en fejl kræver fjernsupport.
Garantibetingelser og leveringstid afhænger af konfigurationen og bekræftes i tilbuddet. Efter levering understøttes fabrikker i udlandet med tilsendte reservedele og fjernvejledning; besøg på stedet i udlandet arrangeres med rejse- og serviceomkostninger aftalt på forhånd.
Prisen på et laserbeklædningssystem afhænger af lasereffekten, typerne af beklædningshoveder, patronstørrelsen og den lineære sporlængde, om cellen kun udfører arbejde med yderdiameter eller yderdiameter plus plan overflade, kølerens størrelse samt idriftsættelse og træning på stedet. Driftsomkostningerne er primært pulver, så spørg også om den forventede pulverudnyttelse. EVST-tilbud pr. projekt efter gennemgang af dine dele; kontakt os med tegninger og krav til belægning.
Alle tal på denne side er typiske værdier; den faktiske ydeevne af beklædningen bekræftes for hvert projekt i en beklædningstest.