
By Redakční tým EVST · Recenzováno uživatelem Redakční tým EVST · Naposledy aktualizováno 26. října 2026
Programované ořezávání stojí za zvážení, když se tvarovaná skořepina vrací v opakovaných dávkách se stabilní definicí hrany. Ruční ořezávání může zůstat lepší volbou výroby, když se geometrie stále mění, objemy jsou malé nebo revize upínacích přípravků by zabraly více času, než by ušetřily. Rozhodující otázkou není, zda stroj může sledovat trajektorii. Jde o to, zda lze skořepinu podepřít v opakovatelném stavu, zatímco se tato trajektorie řeže.
Správná cesta může stále vést k nesprávné hraně volného stavu.
Tvarovaná plastová skořepina není tuhý blok. Pokud se v jednotlivých cyklech usazuje odlišně nebo je do upínacího přípravku vtlačována v deformovaném stavu, může dokonale opakovaná dráha nástroje po uvolnění součásti vést k nekonzistentním výsledkům. První pokus proto musí prozkoumat hranu v nezatíženém stavu, nejen když skořepina vypadá úhledně na své podpěře.
Publikované pokyny pro proces tváření za tepla popisují vakuově upnuté frézovací upínače, které podpírají tvarovaný díl během programovaného ořezávání. Některé upínače jsou odvozeny od tvářecího nástroje, zatímco verze s vyšší přesností mohou být samy o sobě obráběny. Použitelný způsob upínání stále závisí na geometrii skořepiny a požadavcích procesu.
Praktickou otázkou je, kde se díl může usadit a kde musí být omezen. Příliš řídká opora může umožnit lokální pohyb v blízkosti řezu. Podpora, která nutí celou skořepinu do umělého tvaru, může skrýt pružnost, dokud není díl odstraněn. Zkušební díly by měly být po uvolnění zkontrolovány na několika místech kolem okraje.
Pokud je změna dominantní podmínkou, ponechte ruční ořezávání
Manuální práce není automaticky dočasným selháním automatizace. Zkušený operátor se může přizpůsobit revidované linii obrábění, aniž by čekal na nový přípravek nebo kompletní vydání programu. Tato flexibilita je důležitá během vývoje produktů, nízkoobjemových servisních prací a skupin skořepin, jejichž tvary se mění častěji, než se opakují.
Nevýhodou je závislost na individuální technice. Obsluha musí při práci s flexibilním dílem udržovat zamýšlenou linii, úhel nástroje a oporu. Únava, přístup a vizuální posouzení mohou výsledek změnit. Pokud se stejná skořepina často vrací a kontrola opakovaně zjišťuje odchylky na hraně, měly by se náklady na tuto odchylku porovnat s náklady na řízenou oporu a programování.
Ruční ořezávání je také rozumným měřítkem pro automatizované zkušební zpracování. Zachovejte přijatelné ručně ořezané vzorky, definujte, které hrany a otvory jsou důležité, a porovnejte uvolněné části, spíše než porovnávat pouze cyklická videa.
Zvolte programované ořezávání, pokud geometrie vyžaduje opětovné použití.
Programované ořezávání kontur vytváří hodnotu, když lze definici ořezu, upínací přípravek a proces znovu použít. Veřejné popisy procesů porovnávají ruční řezání s programovanými trajektoriemi frézky a vakuově drženými CNC upínacími přípravky, přičemž zdůrazňují opakovatelnost a sníženou interakci obsluhy. To jsou směrové výhody metody, nikoli zaručený výsledek pro novou skořepinu.
Pro kupujícího je opětovné použití ekonomickým testem. Zeptejte se, kolik verzí produktu může sdílet podpěru, co se musí změnit při posunu linie ořezávání a jak se řídí revize. Úprava programu může být rychlá, zatímco vložka podpěry nikoli; v jiném provedení může modulární podpěra pojmout několik variant. Cenová nabídka by měla tyto prvky oddělovat, místo aby se veškeré změny nazývaly „přeprogramováním“.
Přístup k nástroji musí být také otestován se skutečnou skořepinou. Dráha může být v plochém výkresu jednoduchá, ale obtížná v blízkosti vratné příruby, rohu nebo hluboké stěny. Zvolená orientace nástroje musí umožňovat volný pohyb kolem dílu a podepřít ho v celém obrysu. Veškerá tvrzení o povrchové úpravě hran, rozměrových možnostech nebo době cyklu by měla vycházet ze zkoušek s navrhovanou skořepinou, frézou a upínacím přípravkem.
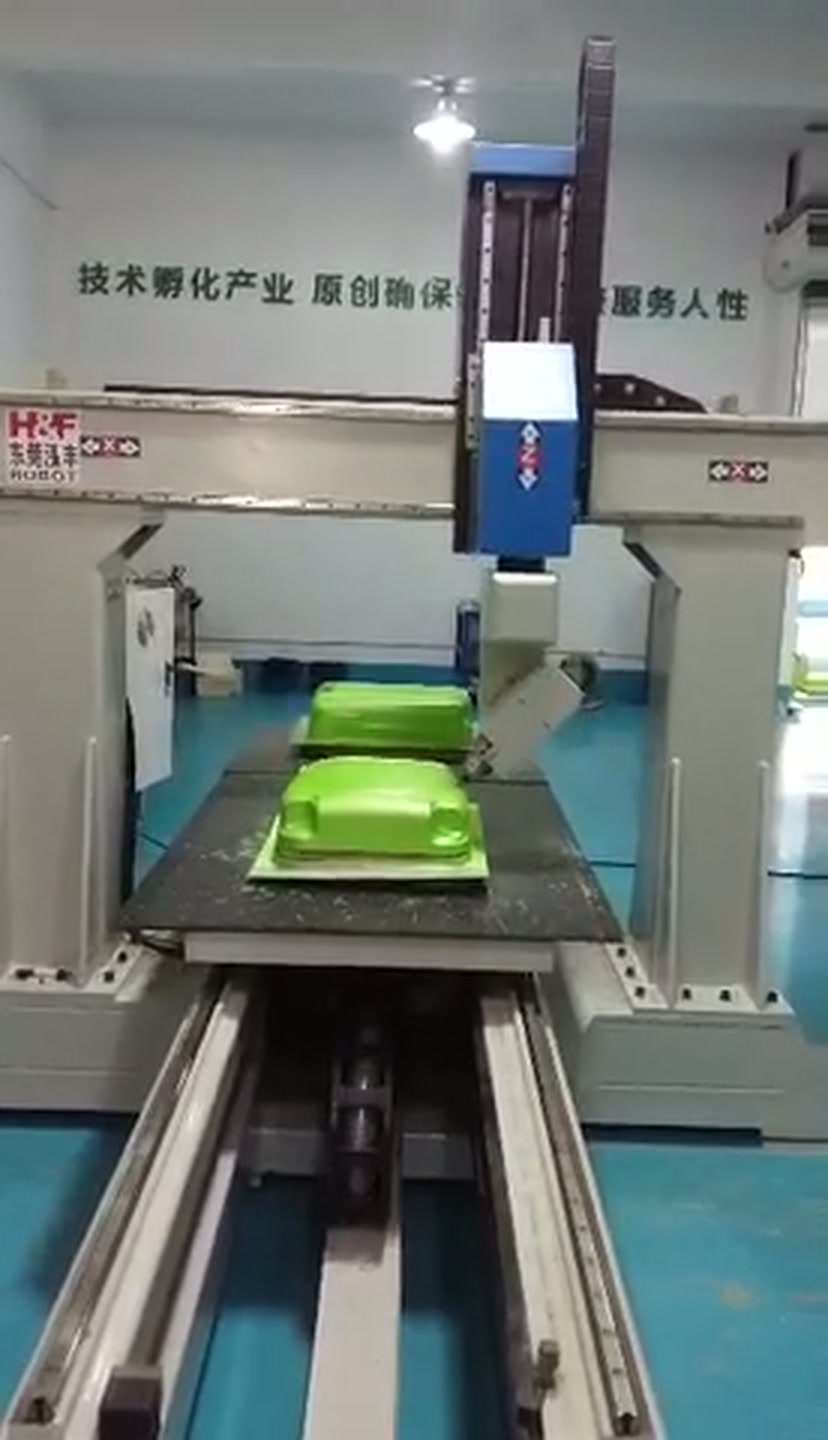
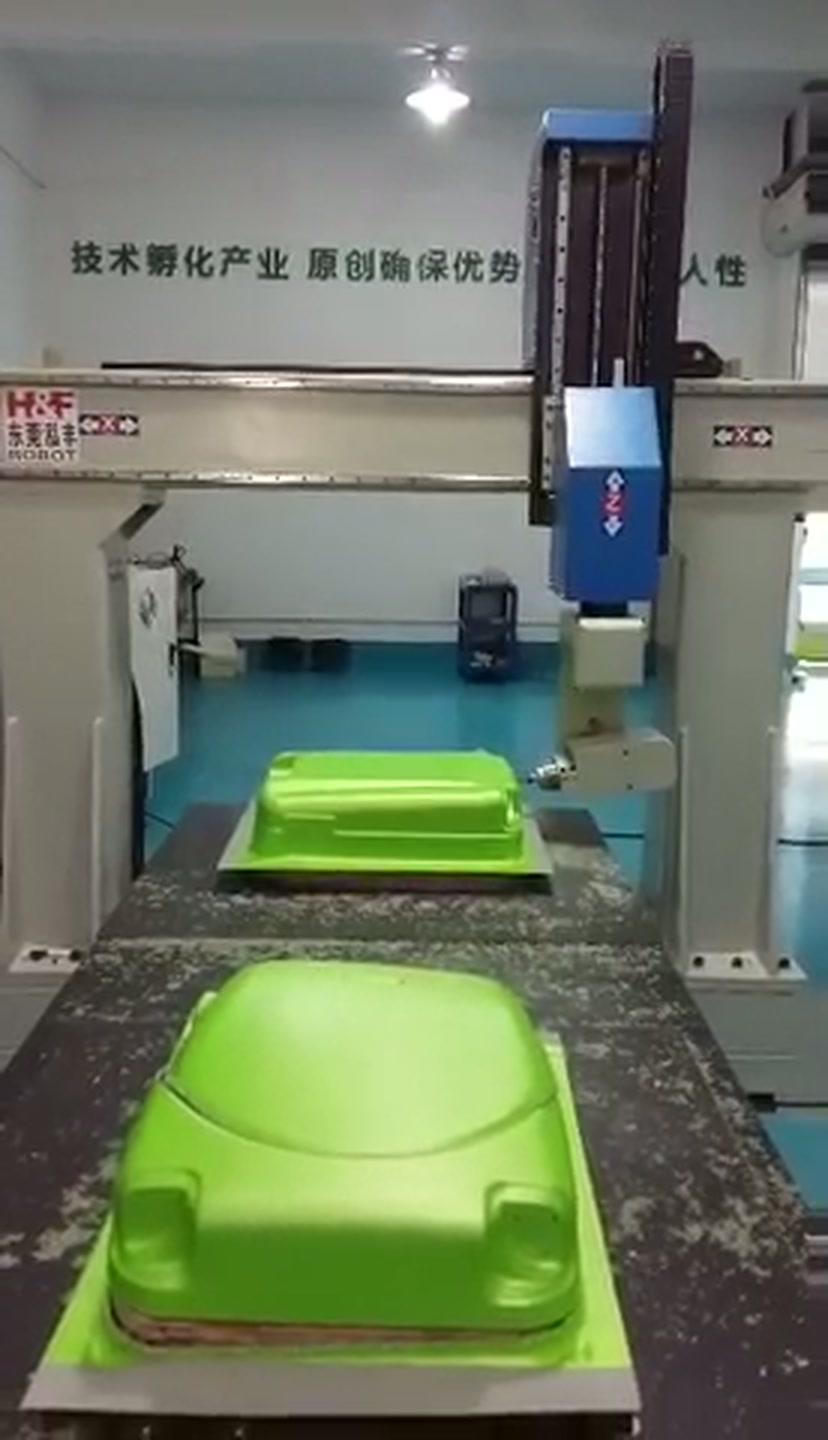
Ořezávání portálu kolem tvarované skořepiny
Doprovodný záběr ukazuje portálovou frézovací buňku, která obrábí na posuvném stole dvě zelené tvarované skořepiny. U naklápěcí nástroje je vidět úzká rotační fréza a pracovní oblast obklopují světlé třísky. Hlava opakovaně sleduje hrany skořepiny, což umožňuje identifikovat operaci jako konturové frézování nebo ořezávání hran.
Spusťte akceptační zkušební verzi uvolněného dílu
Přineste reprezentativní skořepiny z různých tvářecích sérií, nejen nejlepší vzorek. Označte požadovanou linii ořezu a identifikujte povrchy, které určují umístění dílu v jeho další sestavě. Požádejte dodavatele o zdokumentování konceptu podpory, přístupu k nástrojům, metody revize programu a kontrolních bodů.
Během zkoušky zkontrolujte, zda skořepina dosedá bez nadměrné síly, zda řezání způsobuje chvění nebo lokální pohyb a zda jsou třísky odváděny od dosedacích ploch. Po oříznutí skořepinu odstraňte a zkontrolujte okraj ve volném stavu vzhledem k dohodnuté referenci. Tuto kontrolu opakujte na několika konturových pozicích a napříč více díly. Účelem je oddělit opakovatelnou dráhu stroje od opakovatelné hotové skořepiny.
Pro diskusi o EVST přineste vytvořenou skořepinu, požadovanou linii ořezu a revize očekávané v blízké budoucnosti. Tyto vstupy můžeme použít k porovnání ponechané manuální práce, vyhrazené nebo adaptabilní podpory a programovaného ořezu. Prodiskutujte aplikaci ořezávání tvarovaných skořepin se společností EVST.
Metoda: Kontrola aplikačních záznamů a veřejné pokyny k procesu tvarování za tepla. Redakční politika · Zásady oprav · Podmínky použití