
От редакционния екип на EVST · Последна актуализация: 11 юни 2026 г.
Заваръчен позиционер, въртяща се маса и манипулатор преместват детайла или горелката, за да заварят шева по-ефективно, но те решават различни проблеми. Позиционерът завърта и накланя детайла, за да приведе всеки шев в плоско положение. Въртящата се маса индексира частите между станциите за зареждане и заваряване, за да се припокрие натоварването със заваряването. Манипулаторът носи и премества самата заваръчна глава върху голяма или фиксирана част. Правилният избор зависи от това дали ограничението ви е ориентацията на детайла, припокриването на циклите или обхватът на горелката.
Трите машини, дефинирани
Объркването между тези термини идва от припокриването: една клетка може да съдържа и трите. Разделянето на основните им задачи прави селекцията лесна.
Позиционер за заваряване
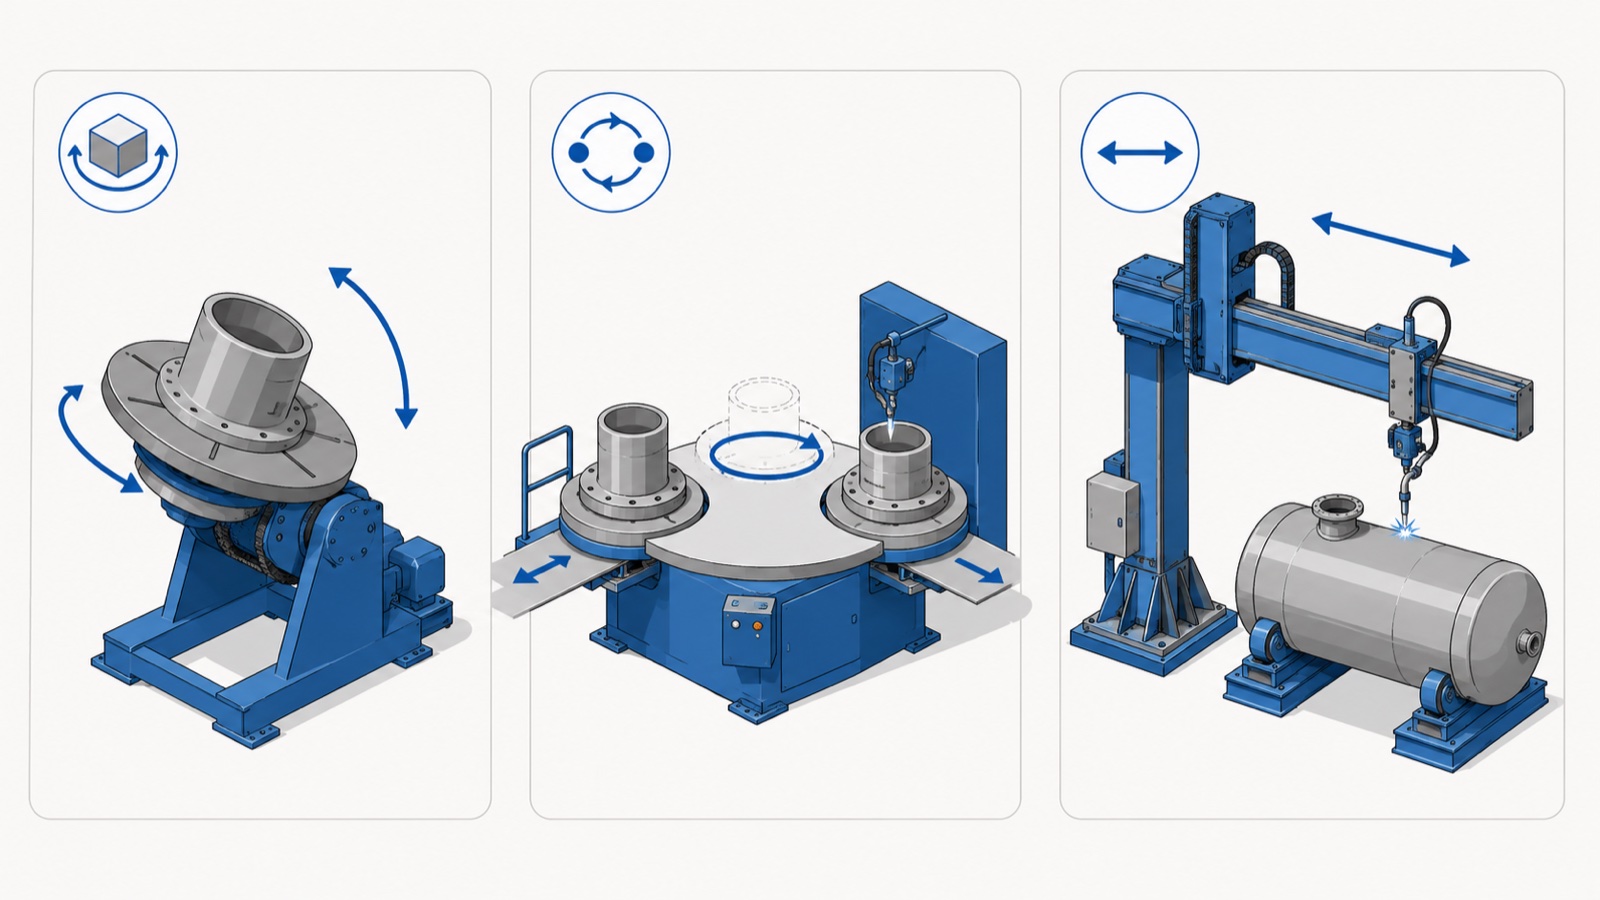
Позиционерът държи детайла и го премества, въртейки го, накланяйки го или и двете, така че всеки шев да е в плоско или хоризонтално положение, където качеството на заварката и напластяването са най-високи. Неговата задача е да се ориентира детайлът. Позиционерът е правилният инструмент, когато ограничаващият фактор е достигането до шевове, които иначе биха изисквали бавно, склонно към дефекти заваряване извън позицията. Пълното разпределение на класовете позиционери е в нашата... ръководство за позициониране на заваряване.
Въртяща се маса за заваряване (индексираща маса)
Въртяща се маса, често двупозиционна или ротационна индексна маса, разменя части между позиция за зареждане/разтоварване и позиция за заваряване. Докато роботът заварява детайла в заваръчната станция, операторът разтоварва готовия детайл и зарежда нов в станцията за зареждане, след което масата индексира. Нейната задача е да се припокриват циклите: тя крие времето за зареждане зад времето за заваряване, увеличавайки използването на станцията. Самата въртяща се маса може да носи позиционери на всяка страна, като двете не са взаимно изключващи се.
Заваръчен манипулатор
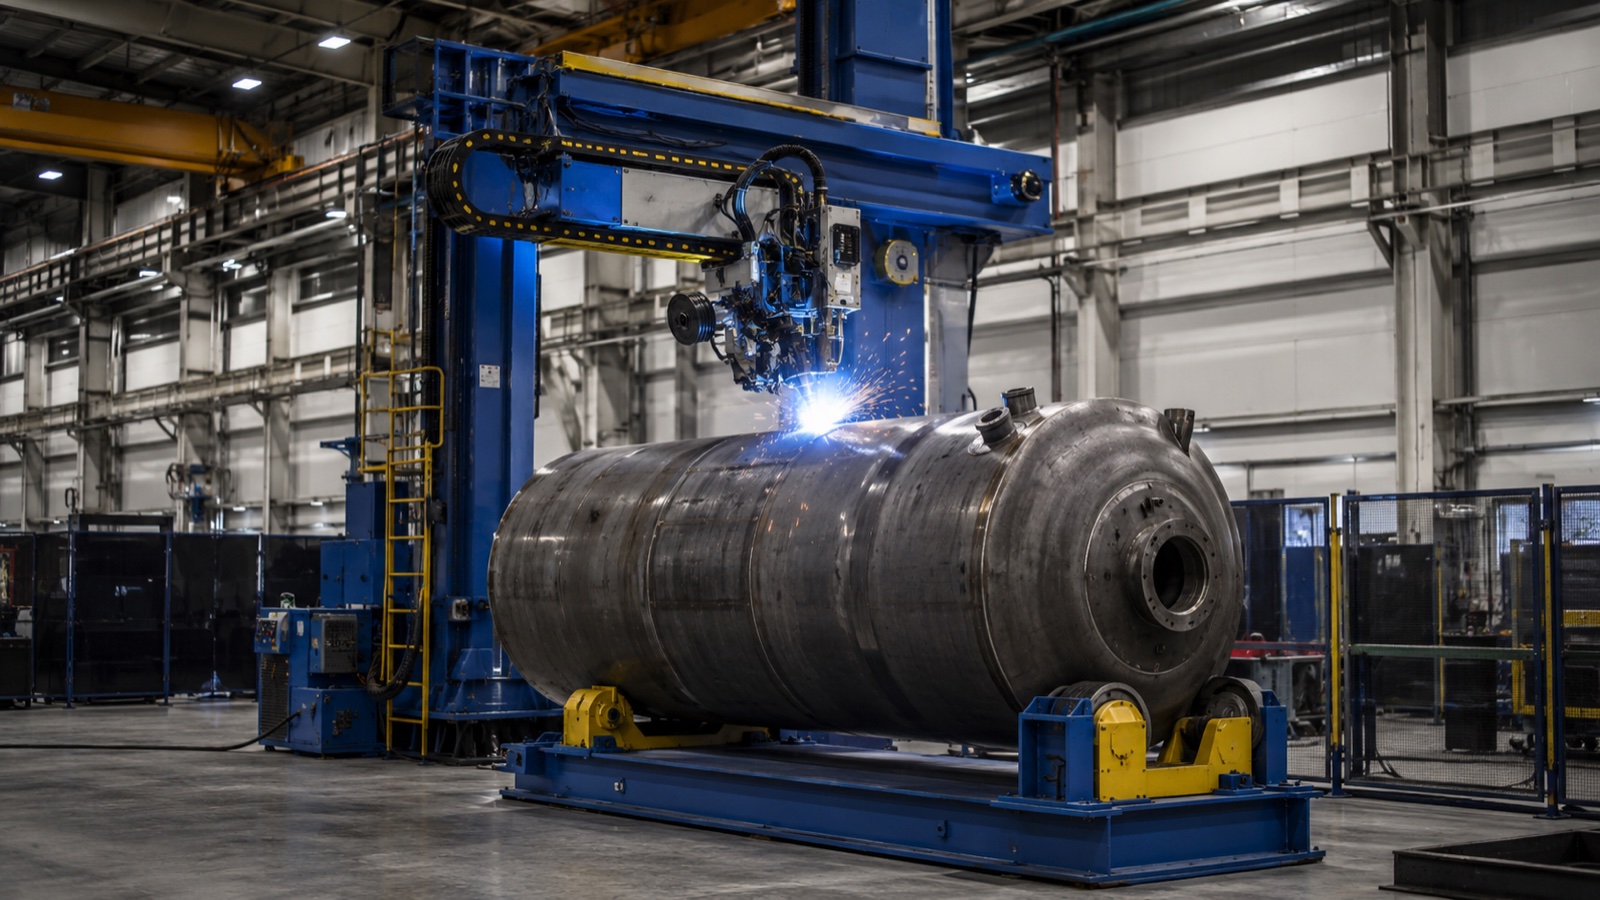
Манипулатор, понякога наричан колонно-стрела, движи заваръчната глава, а не детайла. Вертикална колона и хоризонтална стрела пренасят горелката (и често система за подаване на тел и флюс) над голям детайл, достигайки до шевове на съдове, резервоари и дълги конструкции, които са твърде големи, за да се въртят свободно. Неговата задача е да обхване горелката над фиксиран или бавно въртящ се голям детайл, често в комбинация с едноосен позиционер, който завърта съда под стрелата.
| Машина | Какво се движи | Основна работа | Печели, когато |
|---|---|---|---|
| позиционер | Детайлът (завъртане/накланяне) | Приведете шевовете в плоско положение | Шевовете на подвижна част са разместени |
| Въртяща се / индексна маса | Частта (индекс между станциите) | Припокриващо натоварване със заваряване | Времето за зареждане/разтоварване ограничава пропускателната способност |
| Манипулатор (колона и стрела) | Фенерчето/главата | Достигане на шевове при големи фиксирани работи | Детайлът е твърде голям, за да се ориентира свободно |
Как да изберете: Съобразете машината с ограничението
Най-чистият начин да решите е да посочите пречката в текущия си процес и след това да изберете машината, която я отстранява.
Ако ограничението е позицията на заваряване
Когато заварчиците работят над главата или вертикално, или робот не може да поддържа добър работен ъгъл, проблемът е ориентацията и позиционерът е решението. Според AWS D1.1, плоските и хоризонталните заварки поддържат по-висок ток и скорост на движение от заварките извън позицията, така че преориентирането на детайла към плоска позиция обикновено е най-голямото възможно подобрение по отношение на качеството и скоростта. Двуосен позиционер покрива части с многоплощни шевове; едноосен позиционер покрива цилиндрични детайли.
Ако ограничението е времето за зареждане
Когато роботът или заваръчният апарат стои бездействащ в очакване на зареждане и разтоварване на частите, проблемът е припокриването на циклите и решението е двупозиционна въртяща се маса. Според общата практика за проектиране на клетки, индексна маса може да увеличи времето за включване на дъгата на робота от приблизително половината от цикъла до доста над 80 процента, като премести натоварването извън критичния път. Това често е най-ниското увеличение на производителността при съществуващ робот.
Ако ограничението е размерът на детайла
Когато детайлът е голям съд, резервоар или дълга конструкция, която не може да се върти свободно под фиксирана горелка, проблемът е достъпът и решението е манипулатор, обикновено с едноосен позиционер, който завърта детайла. Стрелата носи главата по шева, докато позиционерът осигурява въртене, комбиниран стандарт при производството на съдове под налягане и тръбни макари.
Те често работят заедно
На практика, когато инженерите на EVST проектират заваръчна клетка, въпросът рядко е „кой“, а „коя комбинация“. Типична клетка за тежко производство съчетава едноосен позиционер (за завъртане на съда) с манипулатор с колона и стрела (за носене на главата по дължината). Типична роботизирана клетка за производствен цех съчетава двупозиционна въртяща се маса (за припокриване на товара) с двуосни позиционери на всяка страна (за ориентация на шева), така че един робот заварява едната част, докато операторът презарежда другата. Наименуването на всяка машина според нейната задача, ориентация, припокриване или обхват запазва решението за оформлението ясно, дори когато и трите се появяват в една и съща клетка.
За автоматизирани клетки, всички те се превръщат в координирани оси на движение под контролера на робота. Как роботът, източникът на захранване и позиционерът се специфицират и оферират заедно, е разгледано на продуктовия сайт на EVST. Ръководство за избор на роботизирана заваръчна клетка.
Цена и сложност, накратко
Като груба подредба, едноосен позиционер е най-простият и най-евтин от трите; двупозиционен въртящ се плот добавя втори комплект закрепващи елементи и механизъм за индексиране; манипулатор с колона и стрела обикновено е най-големият капиталов елемент поради своята структура и обхват. Но правилното сравнение не е цената на етикета, а цената на добро заваряване при вашия капацитет. Въртящ се плот, който удвоява използването на робота, може да се изплати по-бързо, отколкото предполага цената му, докато голям манипулатор, закупен за детайл, който заварявате два пъти годишно, няма да го направи. За бюджетиране и възвръщаемост на инвестициите по-специално за позиционера вижте EVST. Ръководство за цена и възвръщаемост на инвестициите за заваръчен позиционер.
Гамата машини за обработка на детайли на EVST
EVST, със седалище в Ченгду и производство във Уенлинг, доставя заваръчни позиционери с единична, две и три оси като част от цялостни роботизирани заваръчни клетки, заедно със заваръчни роботи QJAR и интеграция на захранващи източници. Позиционерите могат да се комбинират с индексиращи станции и конструкции за носене на глави, така че ориентацията на детайлите, припокриването на натоварването и обхватът на горелката се проектират заедно за дадено семейство детайли, вместо да се купуват като несвързани машини.
Според сертификационния опит на EVST, нейната линия за роботизирани и заваръчни системи притежава сертификат за качество от автомобилен клас IATF 16949, със сертификати от трети страни CE, SGS и TUV. Тъй като правилният отговор обикновено е комбинация, EVST оразмерява оборудването за обработка спрямо най-лошия случай и целевия капацитет, вместо да продава една машина поотделно.
Често задавани въпроси
Каква е разликата между позиционер за заваряване и въртяща се маса?
Заваръчният позиционер завърта и накланя детайла, за да приведе всеки шев в плоско положение, решавайки проблема с ориентацията на заварката. Въртяща се маса или индексна маса разменя детайлите между станция за зареждане и станция за заваряване, така че зареждането се извършва, докато предишният детайл се заварява, решавайки проблема с припокриването на циклите. Те често се комбинират: въртящата се маса може да носи позиционери на всяка страна.
За какво се използва заваръчен манипулатор?
Заваръчният манипулатор или колонно-стреловото устройство движи заваръчната глава, а не детайла. Вертикална колона и хоризонтално стрелово устройство пренасят горелката над големи детайли, съдове, резервоари и дълги конструкции, които са твърде големи, за да се въртят свободно. Обикновено се свързва с едноосен позиционер, който завърта детайла под стрелата, стандартна настройка при производството на съдове под налягане и тръби.
Имам ли нужда от позиционер или манипулатор?
Изберете по размер на детайла. Ако детайлът може да се завърта и накланя, за да се изравнят шевовете, позиционерът е достатъчен и по-лесен. Ако детайлът е твърде голям, за да се ориентира свободно и горелката трябва да се придвижи до шева, ви е необходим манипулатор, обикновено с едноосен позиционер, който завърта детайла. Много производствени клетки използват и двете заедно.
Може ли една клетка да използва едновременно позиционер, въртяща се платформа и манипулатор?
Да, и много от тях го правят. Трите решават различни ограничения, ориентация, припокриване на товара и обхват, така че една клетка често ги комбинира: въртяща се платформа за припокриване на товара, позиционери на нейните повърхности за ориентация на шева и манипулатор за големи части. В автоматизираните клетки те се пускат в експлоатация като координирани оси на движение под контролера на робота.
Кой вариант дава най-голямо подобрение на производителността?
Зависи от пречката. Ако заварчиците работят извън позиция, позиционерът дава най-голямо предимство в качеството и скоростта, като изравнява шевовете. Ако роботът чака зареждане, двупозиционна въртяща се маса дава най-голямо предимство в използването чрез припокриване на времето за зареждане. Ако детайлът е твърде голям за ориентиране, манипулаторът е машината, която го премахва. Първо назовете ограничението, след което изберете машината, която го премахва.
Къде да отидете по -нататък
За инженерните подробности относно класовете позиционери, прочетете ръководство за позициониране на заваряванеЗа да съпоставите EVST позиционер с вашата част с път до оферта, вижте Избор на позиционер за заваряване EVSTЗа пълната роботизирана заваръчна клетка вижте нашата ръководство за заваръчен робот и ръководство за избор на клеткиЗа въпроси, свързани с обществените поръчки, можете да се свържете с отдела за продажби на EVST чрез Свържи страница.
За автора: Редакционният екип на EVST пише за индустриална роботика и интелигентно производство за инженери и оперативни ръководители, оценяващи проекти за автоматизация. EVST (EVS TECH CO., LTD), основана в Ченгду през 2018 г., е реализирала над 600 проекта за автоматизация и доставя продукти в над 100 държави, със сертификат за автомобилен клас IATF 16949 и сертификати CE / SGS / TUV от трети страни за продуктовите семейства QJAR, колаборативни роботи, SCARA и delta.