
By Редакційна команда EVST · Перевірено Редакційна команда EVST · Останнє оновлення 30 вересня 2026 р. · Редакційна політика · Виправна політика · Умови використання
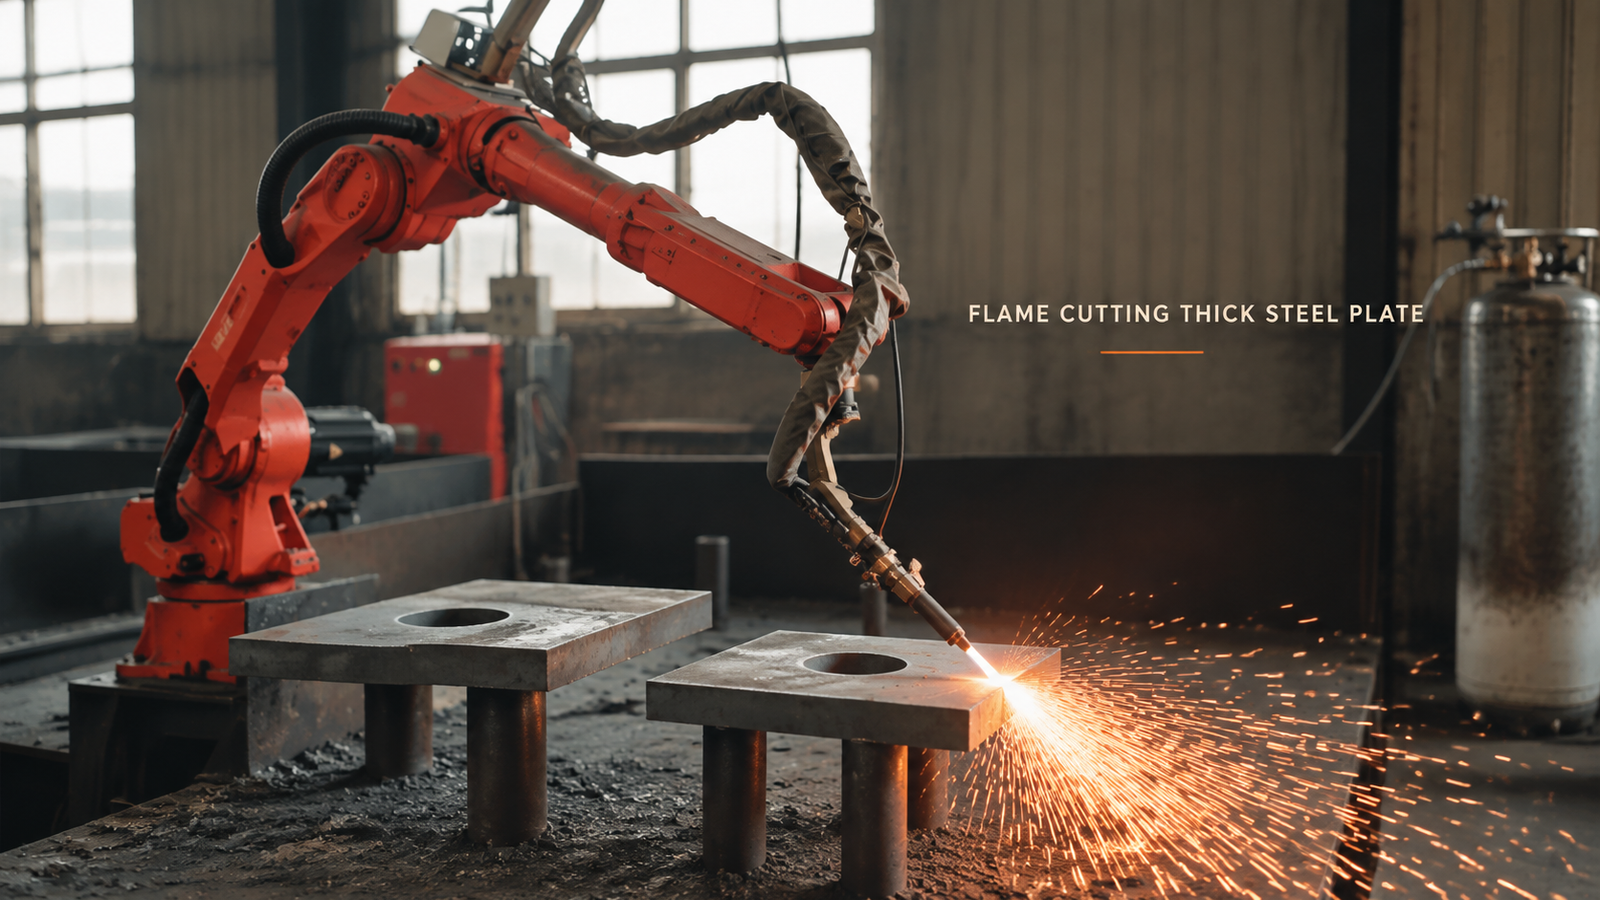
Різання товстих листів полум'ямою різкою може перейти від ручного пальника до робота, якщо одночасно дотримано трьох умов: лист підтримується таким чином, щоб простір під лінією різу залишався відкритим, пальник утримує постійну висоту, рухаючись вздовж краю, положення якого повторюється, і нікому не потрібно стояти в зоні іскри та газу, поки полум'я горить. Ці три фактори залежать один від одного, і всі вони залежать від форми деталей та розміру партій. У комірці, що обговорюється тут, шестиосьовий робот переносить пальник для кисневого різання вздовж краю товстих сталевих листових деталей, які спираються на кілька опорних стійок, а іскри та шлак падають через відкритий простір знизу.
Різання товстолистових деталей вручну сьогодні? Надішліть нам креслення вашої деталі та інформацію про щоденний обсяг виробництва, і ми надамо відповідь із концепцією комірки та оцінкою часу циклу.
Чому рішення часто приймається в неправильному порядку
Більшість оцінок починаються з робота: чи може він утримати пальник і дістатися до краю? Зазвичай він може. Складніші питання стосуються самого пальника: на чому лежить тарілка, чи її край щоразу знаходиться в одному й тому ж місці та де стоять люди, поки горить полум'я.
Досвідчений різець відповідає на всі три питання, не замислюючись: пластина спирається на все, що є під рукою, око постійно перевіряє зазор між соплом і сталлю, а корпус нахиляється від іскор. Ціною є оператор, який працює поруч з іскрами та випарами, і прямий різ, який залежить від твердої руки. Робот усуває обидві проблеми, але не відповідає на жодне з трьох питань самостійно. Кожне з них має бути спроектовано в комірці, і відповідь на одне обмежує інші.
Як працює ця клітина, крок за кроком
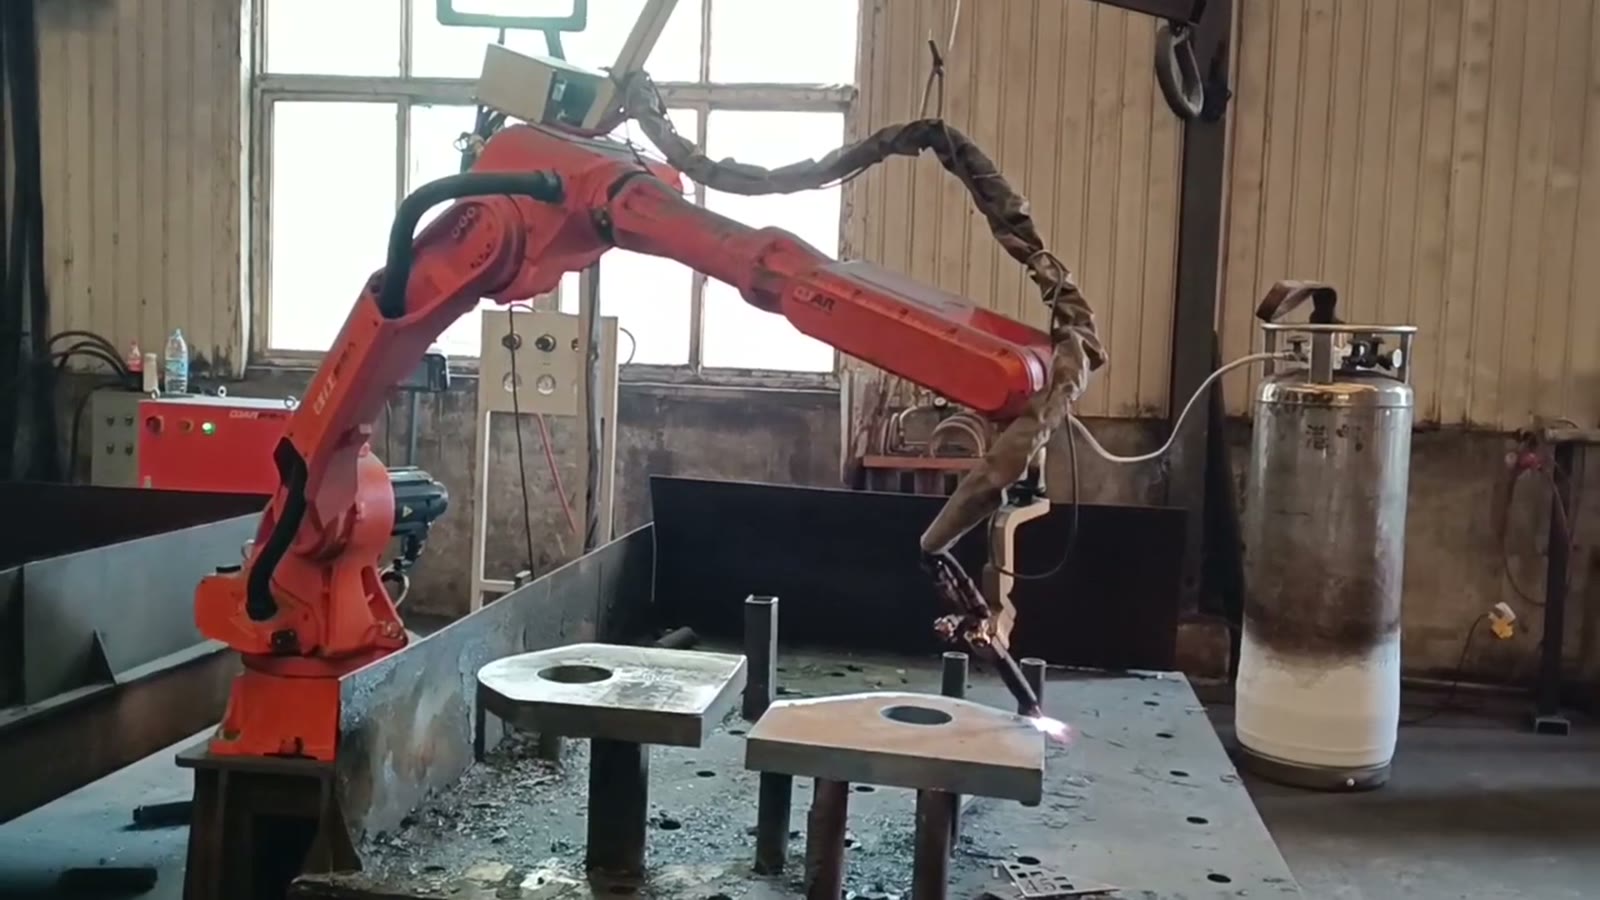
- Тарілка стоїть на стовпах. Товста сталева пластина, яка вже має круглий отвір, спирається на кілька вертикальних стійок ріжучого столу. Простір під пластиною відкритий.
- Смолоскип підходить до краю. Робот підводить різак полум'ям за допомогою газових шлангів близько до краю пластини та спрямовує полум'я на місце різання. Поруч з коміркою стоїть газовий балон.
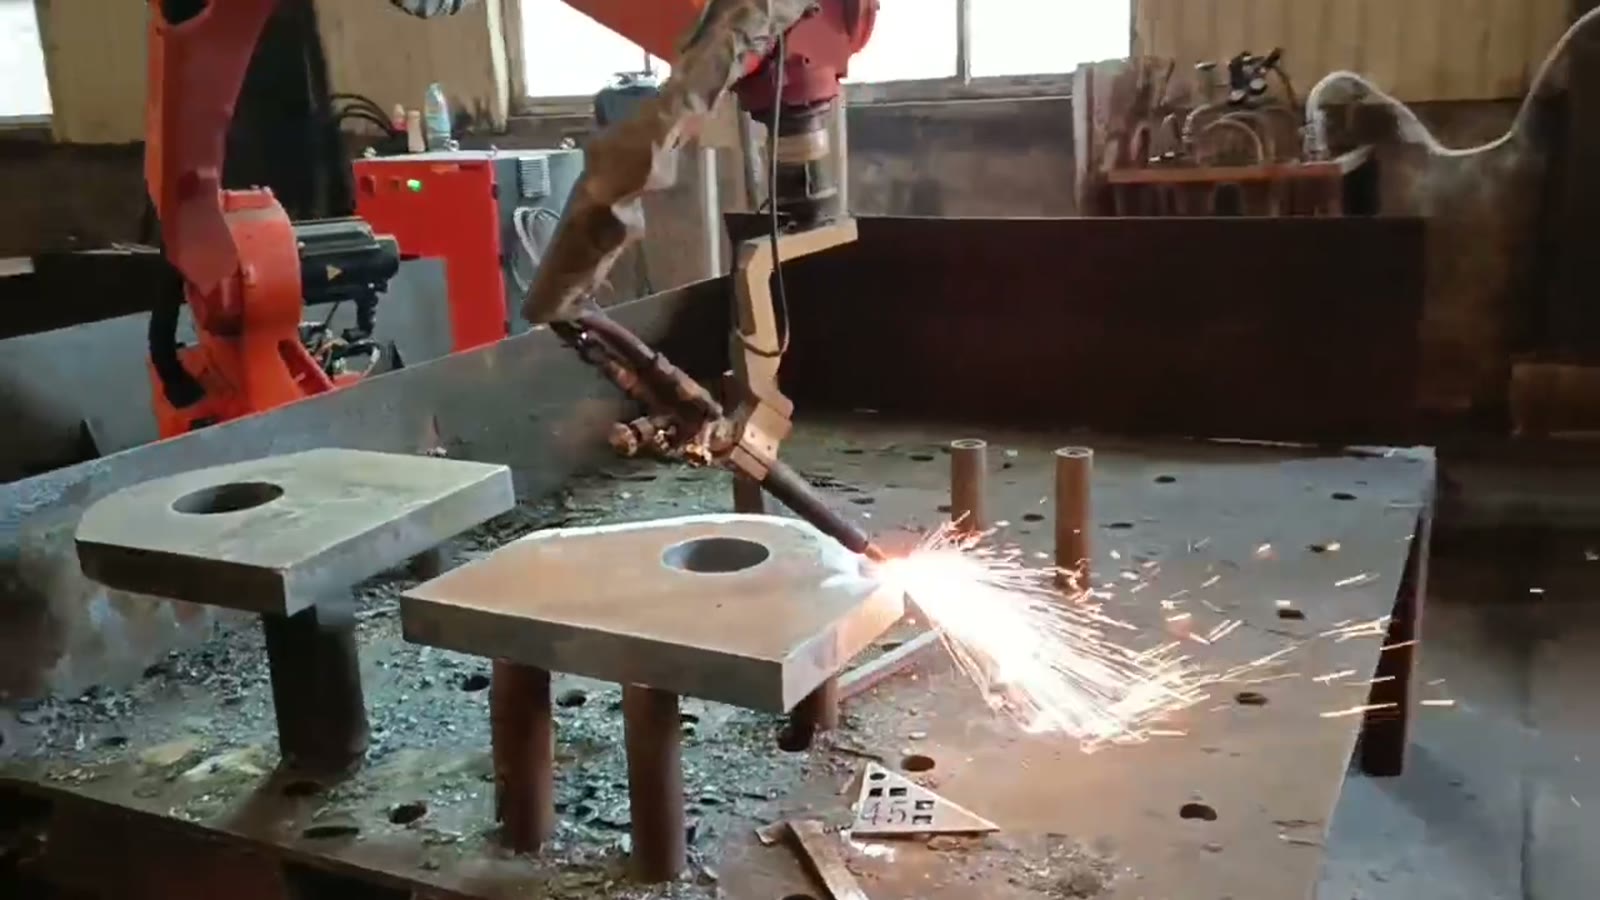
- Починається розріз. Іскри починають струмком вириватися з краю назовні та вниз.
- Робот рухається вздовж краю. Він несе пальник уздовж краю пластини, а іскри слідують за зрізом вниз і геть.
- Шлак випадає чітко. Шлак та обрізки збираються на столі внизу. Друга плита з таким самим круглим отвором стоїть на окремих стійках поруч з першою.
Три обмеження, які потрібно вирішити разом
Підтримка: тримайте лінію розрізу відкритою знизу
Полум'яне різання нагріває сталь, а потім видуває її через розріз у вигляді розплавленого шлаку, який має кудись подітися. Якщо під лінією різу знаходиться тверда поверхня або опора, шлак накопичується біля нижньої сторони, деталь може приплавитися до опори, і шлях робота зустрічає перешкоду, про яку його ніколи не навчали. Точкові опори, такі як стійки, залишають нижню сторону відкритою. Завдання проектування полягає в тому, щоб розмістити їх там, де пластина стійка, але де над ними не проходить лінія різу.
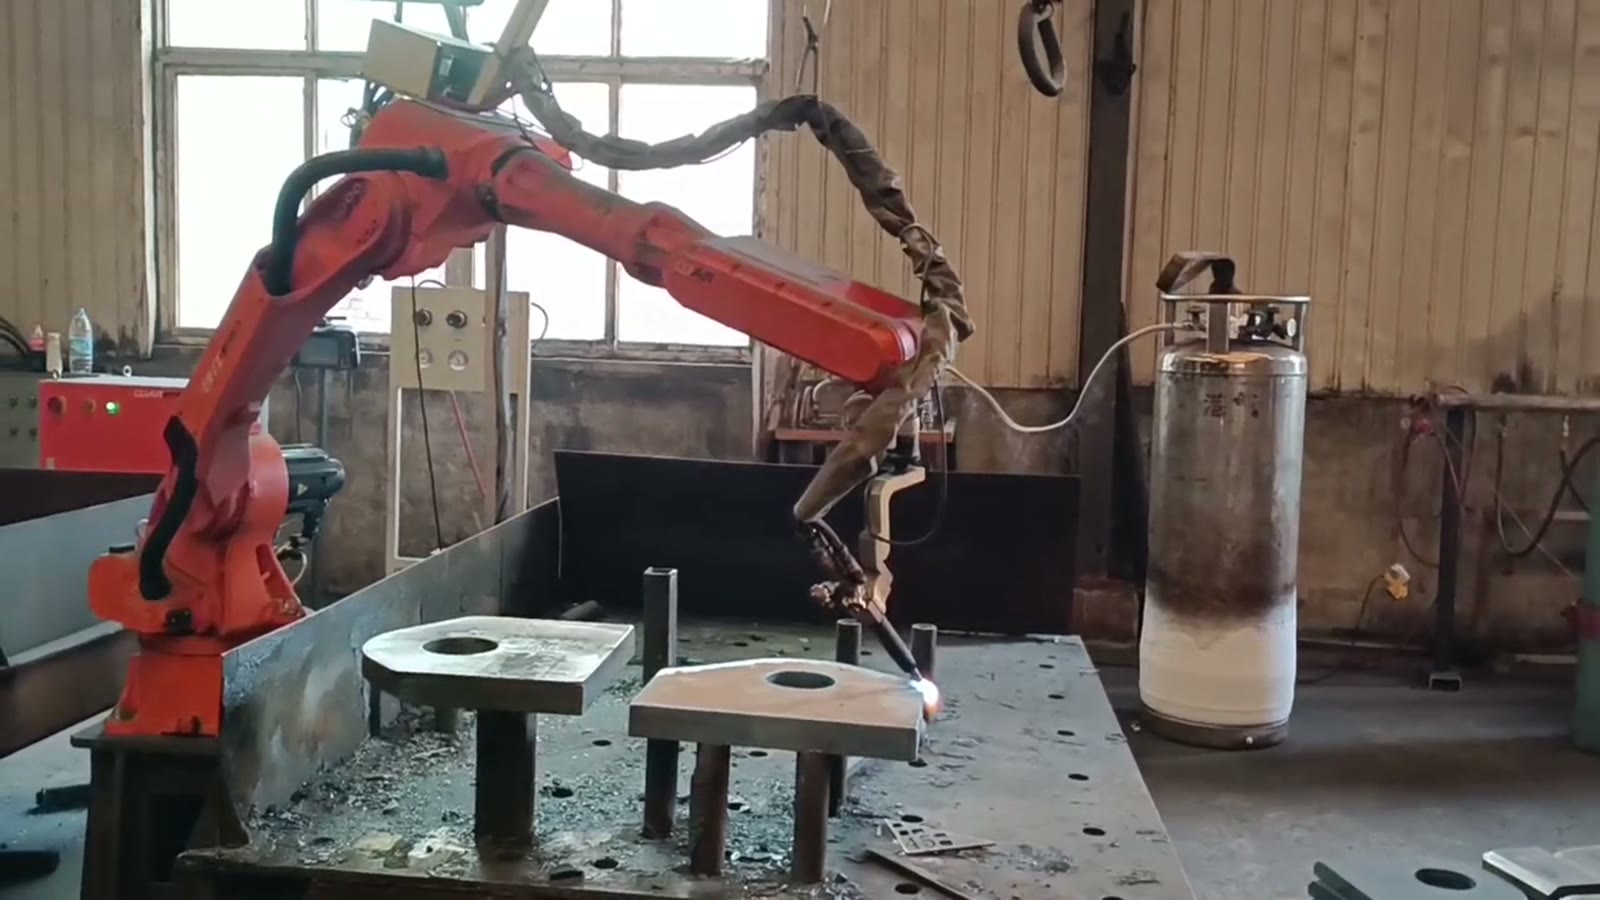
Саме тут і з'являється форма деталі. Один контур може розміщуватися на фіксованому шаблоні стійки партія за партією. Сімейство контурів потребує шаблону стійки, який очищає кожну лінію розрізу або рухомі опори, і кожен рух – це шанс для пластини приземлитися на новому місці. Шлак також накопичується на столі та стійках, тому його очищення є частиною процедури.
Висота пальника та хід вздовж краю
Для рівномірного різання полум'ям відстань від сопла до сталі та швидкість руху повинні залишатися стабільними. Постійний рух – це те, де робот явно перевершує ручний пальник: він не сповільнюється і не відхиляється до кінця довгої кромки. Але він точно дотримується своєї заданої траєкторії. Якщо пластина розташована трохи вище, нижче або далі за попередню, або не є плоскою, висота пальника змінюється разом з нею.
Таким чином, висота пальника насправді залежить від опор та вхідних пластин. Коли пластини надходять з одного заготівлі та розміщуються на одних і тих самих стійках, може бути дотримана задана траєкторія. Коли положення або площинність змінюються, комірці потрібен спосіб реагування: упори, які проштовхують кожну пластину в одне й те саме місце, процедура, яка знаходить пластину перед різанням, або автоматичне керування висотою, яке коригує пальник під час його руху. Різ, який може починатися з краю пластини, також дозволяє уникнути проколювання товстої сталі посередині пластини, що є складнішим початком для будь-якого полум'яного різання.
Не тримати людей подалі від зони іскор та газу
Ручне полум'яне різання наражає оператора на небезпеку: іскри, гарячий шлак, випари та відблиски полум'я, оскільки газові шланги лежать на підлозі. Передача пальника роботу усуває цей ризик лише в тому випадку, якщо нікому не потрібно перебувати в зоні, поки полум'я горить. Зазвичай це означає іскрозахистні екрани навколо зони різання, відведення випарів поблизу різання, охоронну межу, яка зупиняє робота та вимикає подачу газу, коли хтось входить, а також шланги, прокладені вздовж рукоятки, щоб вони не потрапляли в шлак.
Зв'язком з двома іншими обмеженнями є навантаження. Якщо кожну пластину розміщувати вручну там, де вона ріжеться, хтось входить у зону один раз для кожної деталі, і кожне розміщення може змістити пластину. Два положення опори дозволяють завантажувати одну пластину, поки інша ріжеться, причому сторона завантаження знаходиться поза зоною іскроутворення. Чи займає це місце на підлозі, залежить від часу різання та часу завантаження.
Як форма деталі та розмір партії впливають на рішення
| Ваша ситуація | Що зазвичай вирішує | Ймовірний напрямок |
|---|---|---|
| Та сама пластинчаста деталь у повторних партіях, прості краї | Фіксовані опори подалі від кожної лінії розрізу; навчаний шлях утримує | Сильний кандидат на роль робототехнічної клітини |
| Багато різних контурів невеликими партіями | Зміни підтримки та час програмування на деталь | Робот лише за умови, що деталі можуть використовувати спільні опори, а програми швидко створюватимуться |
| Великі плоскі листи з багатьма вкладеними в них профілями | Обробка аркушів та вкладення | Портальний різальний верстат зазвичай є кращим інструментом |
| Формовані деталі або краї, до яких портал не може дістатися | Кут і досяжність пальника | Шість осей – причина обрати робота |
| Пластини, положення або площинність яких змінюються | Висота пальника | Робот з пошуком пластини або контролем висоти |
Питання, які задають покупці
Що краще для товстого листа: робот чи портальний верстат для полум'яного різання?
Для профілів, вирізаних з великих плоских листів, портальний верстат зазвичай є простішим вибором. Робот знаходить своє місце, коли деталі вже є окремими шматками, які потребують різання країв, коли пальник потрібно нахиляти або коли деталі не є плоскими.
Чи потрібен пальнику автоматичний контроль висоти?
Не завжди. Якщо плити виготовлені з одного й того ж матеріалу та розташовуються на однакових опорах, задана висота може бути дотримана. Якщо положення або площинність змінюються, плануйте це з самого початку, а не додавайте пізніше.
Що зношується першим у такій клітині?
Опори під ділянкою розрізу збирають шлак і поглинають тепло. Передбачте опори, які можна швидко очистити або замінити, а також стіл або шлаковий піддон, який можна спорожнити, не розбираючи камеру.
Що нам надіслати
- Креслення деталей з позначеними лініями розрізу, а також матеріалом пластини та діапазоном товщини
- Як надходять пластини: окремі заготовки, цілі аркуші або сформовані деталі, і наскільки вони плоскі
- Добовий вихід і скільки різних деталей будуть використовуватись у комірці
- Як сьогодні завантажуються та розвантажуються деталі, а також яка площа є на підлозі
- Будь-які вимоги щодо фаски на різаній кромці
Плануєте обрізати полум'я за допомогою ручного пальника? Надішліть креслення вашої деталі та щоденний обсяг виробництва або електронною поштою sales@evsrobot.comМи надамо відповідь з концепцією комірки та оцінкою часу циклу.
У цій статті описано одну камеру полум'яного різання, зняту на відео; товщина пластини, швидкість різання та якість різання залежать від ваших деталей і повинні бути підтверджені випробуванням.