
Üretim departmanı için, tekrarlanan kaynak işlemini elle yapılan işlemden robot destekli bir fikstüre geçirmek. Bir robotun bir örneğe ulaşabileceğini kanıtlamak için kaynak yolu öğretilir. Üretim daha zor bir soru sorar: Bir sonraki gerçek parça aynı bağlantıyı aynı yerde bulacak mı, kabul edilebilir bir boşluk bırakacak mı, kaynak torcu ve hortum düzeneğinin hareket alanı bırakacak mı ve alıcının denetiminden geçecek bir kaynak üretecek mi? Hızlı bir gösterim, doğrudan bir verimlilik vaadine değil, kontrollü bir ilk parça ve tekrarlanan parça denemesine yol açmalıdır.
Öncelikle, bağlantı parçasını fikstürde tekrarlanabilir hale getirin.
Öncelikle gerçek montaj çizimine bakın ve kaynak bağlantı konumunu belirleyen yerleştirme yüzeylerini tanımlayın. Ardından, fikstürün normal bir parçayı ve belirtilen gelen tolerans dahilinde en az elverişli parçayı nasıl yüklediğini, yerleştirdiğini ve sıkıştırdığını kontrol edin. Sıkıştırma, bağlantıyı gizlemeden veya kaynak torcunu çarpışmaya zorlamadan amaçlanan geometriyi tutmalıdır. Sıkıştırmadan sonra, yalnızca robotun programlanmış koordinatlarını değil, dikiş konumunu ve boşluğunu işaretleyin.
Robot, öğretilen rotayı tekrarlarken, tutarsız gelen imalat, montaj ve birleştirme boşlukları altındaki iş parçasını hareket ettirebilir. Bir boşluk, seçilen kaynak prosedürünün kaldırabileceğinden daha fazla değişirse, daha düzgün robot hareketi bunu düzeltemez. Mühendislik alternatifleri, yukarı akış parça tutarlılığını iyileştirmek, konumlandırmayı veya sıkıştırmayı değiştirmek, kabul edilen parça ailesini daraltmak veya uygun bir kaynak bulma veya telafi yöntemi belirlemek ve test etmektir. Hangi yolun haklı olduğunu gerçek parçalar ve kaynak gereksinimi belirler.
| Parçalar arasında ne gibi değişiklikler var? | Maçta neler kaydedilmeli? | Deneme başarısız olursa dikkate alınması gereken ilk değişiklik |
|---|---|---|
| Nominal parça boyutları benzer görünse de eklemlerde kaymalar meydana gelebilir. | Oturma referans noktası, sıkıştırma sırası, sıkıştırmadan sonraki bağlantı konumu | Her bir öğretilen noktayı düzenlemeden önce doğru referans noktası veya yukarı akış imalatının yapılması gerekir. |
| Kaynak yerindeki boşluk değişiklikleri | Gelen numunelerde, normal ve en kötü kabul edilen numuneler arasındaki fark aralığı. | Yukarı akış yönündeki bağlantı veya fikstürü gözden geçirin; onaylanmış kaynak prosedürünü yeniden değerlendirin. |
| Torch ilk örneğe ulaşıyor ancak her konuma ulaşamıyor. | Yaklaşım, kaynak ve geri çekilme boyunca tam kaynak torcu/meme, bilek ve hortum açıklığı | Kelepçeleri hareket ettirin, yaklaşımı/torç düzenini değiştirin veya işlemi bölün. |
| Bir kısım kaynakla düzeltiliyor, sonraki kısımların ise sık sık rötuşlanması gerekiyor. | Ardışık parçalar için aynı inceleme sonucu ve her onarımın nedeni. | Tekrarlanabilirlik iddiasında bulunmadan önce parça varyasyonunu, proses ayarını veya kaynak torcu/kontak değişimini izole edin. |
Bir bağlantı elemanı, yolu erişilebilir hale getirebilir veya meşaleyi içeride tutabilir.
Gerekli her dikiş için kaynak makinesini kontrol edin. vücutSadece dikiş üzerindeki bir nokta değil, nozul, çalışma açısı, bilek ve kablo yolu da dikkate alınmalıdır. Parça konumunu iyileştiren bir kelepçe, istenen yaklaşımı engelleyebilir. Yüksüz bir numune ile açılan bir yol, tüm bileşenler ve kelepçeler mevcut olduktan sonra açılmayabilir. Yaklaşımı, ark açma hareketini ve geri çekilmeyi gerçek fikstür ve temsili bir parça grubu ile inceleyin. Eğer bağlantıya zarar vermeden erişim sağlanamıyorsa, fikstürü değiştirin veya engelin etrafından riskli bir yol çizmek yerine görevi bölün.
Uygulama videosunda, uzun bir fikstür masasında açık renkli bir robotun kaynak yaptığı ve videonun bazı bölümlerinde parlak arkların görüldüğü gösteriliyor. Bu video, tekrarlanan parça kaynaklama tartışması için görsel bir bağlam sağlıyor: robot, kaynak torcu ve fikstür birlikte çalışmalıdır. Video, kaynak prosedürü, kaynak aralığı ölçümleri veya kabul edilen parça sonuçları sunmuyor.
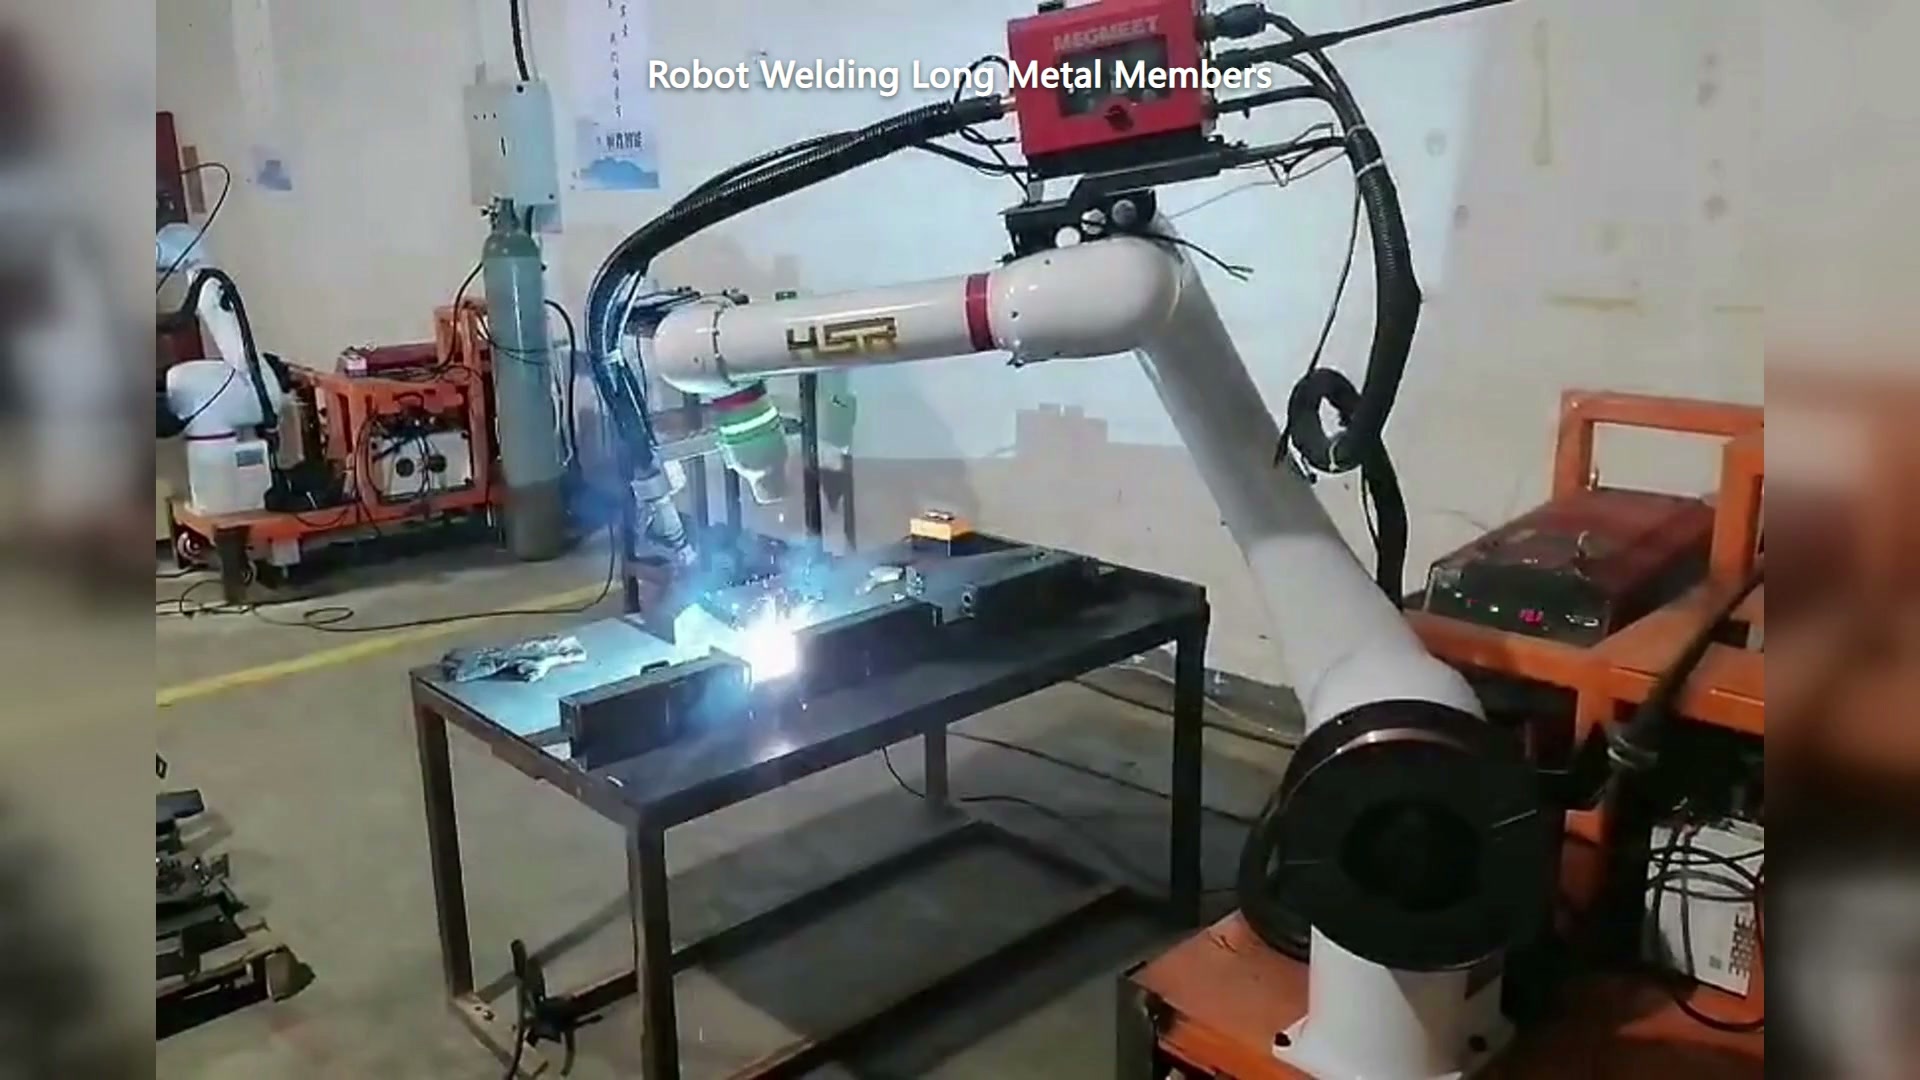
00:30 — Açık renkli bir robot uzun bir fikstür masası üzerinde kaynak yapıyor; kaynak arkı görülebiliyor.
İş birliğine dayalı bir kaynak kolu, sınırsız yakın erişim için ark kaynağını güvenli hale getirmez. Hücre, ark maruziyeti, sıcak metal, duman ve hareket açısından göreve özgü bir değerlendirmeye ve ardından tanımlanmış bir koruyucu düzenlemeye ihtiyaç duyar. Kaynak yaparken hangi operatör görevlerine izin verildiğini ve hücrenin fikstür erişimi için nasıl güvenli bir duruma ulaştığını sorun.
Ardından sadece kaynak yolunu değil, kaynağın kendisini de test edin.
Kaynak prosedürünü, malzemeyi ve kabul kriterlerini deneme parçalarıyla birlikte saklayın. Kaynak ayarlarının kime ait olduğunu ve hangi değişikliklerin yeniden onay gerektirdiğini sorun. Tüm kaynak dikişlerine erişilebilen ilk bir parçayı kaynaklayın ve gerekli yöntemle inceleyin. Ardından, temsili ardışık parçaları ve beklenen parça varyasyonlarını kaynaklayın ve her biri için fikstür yerleşimini, kaynak boşluğunu, kaynak torcu erişimini, parametre/reçete kimliğini ve inceleme sonucunu not edin. Bir ideal parçadan elde edilen kaliteli bir sonuç, bir sonraki partinin tekrarlanabilirliğini sağlayamaz.
Faydalı bir kabul kaydının dört sonucu vardır: ilk geçiş kabul edildi, onarımdan sonra kabul edildi, reddetti, ve Önerilen fikstürde güvenli bir şekilde kaynak yapılamaz.Son kategori önemlidir: Her döngüden önce manuel olarak yeniden ayarlanması gereken bir hücre, ince bir yol öğretmiş olabilir ancak istikrarlı bir üretim süreci tanımlamamış olabilir. Bir dikiş hareket ediyorsa, konumunu düzeltin veya bir düzeltme yöntemini belirleyin; boşluk değişiyorsa, montaj ve prosedürü ele alın; bir kelepçe nozulu engelliyorsa, erişimi gözden geçirin; görünüm veya muayene, istikrarlı geometriyle başarısız olursa, proses ayarlarını ve sarf malzemelerini inceleyin. Bunlar, farklı sahiplere ait farklı arızalardır.
Tekrarlanan parça üretimi için bir kobot kaynak konsepti talep etmeden önce EVSTParça ve fikstür çizimlerini, kaynak haritasını ve onaylanmış kaynak/muayene gereksinimlerini, beklenen tolerans aralığındaki örnek parçaları ve planlanan operatör yükleme düzenini gönderin. Kaynak noktasının nasıl konumlandırıldığı, ulaşıldığı, kaynaklandığı, kontrol edildiği ve bir kesinti sonrasında nasıl onarıldığına dair bir teklif isteyin.