
Granska en svetsuppställning i omkretsriktning genom att lokalisera sömmen i förhållande till båda ändstöden, kontrollera sedan det utrymme som krävs för brännaren och genom att ladda eller lossa. Dessa är separata utrustningspositioner att bedöma. En fixtur som håller cylindern i ett bekvämt svetsläge kan fortfarande lämna en olöst väg för att införa eller ta bort den.
Lokalisera skarven i den hållna enheten
Klockan 00:03 visar videon en horisontell cylinder som hålls mellan två ändstrukturer på en fast svetsmaskin. Klockan 00:09 visar en närmare vy sömområdet, brännaren och den angränsande hållstrukturen i samma bild. Ingen ledad robotarm visas i den här valda sekvensen.
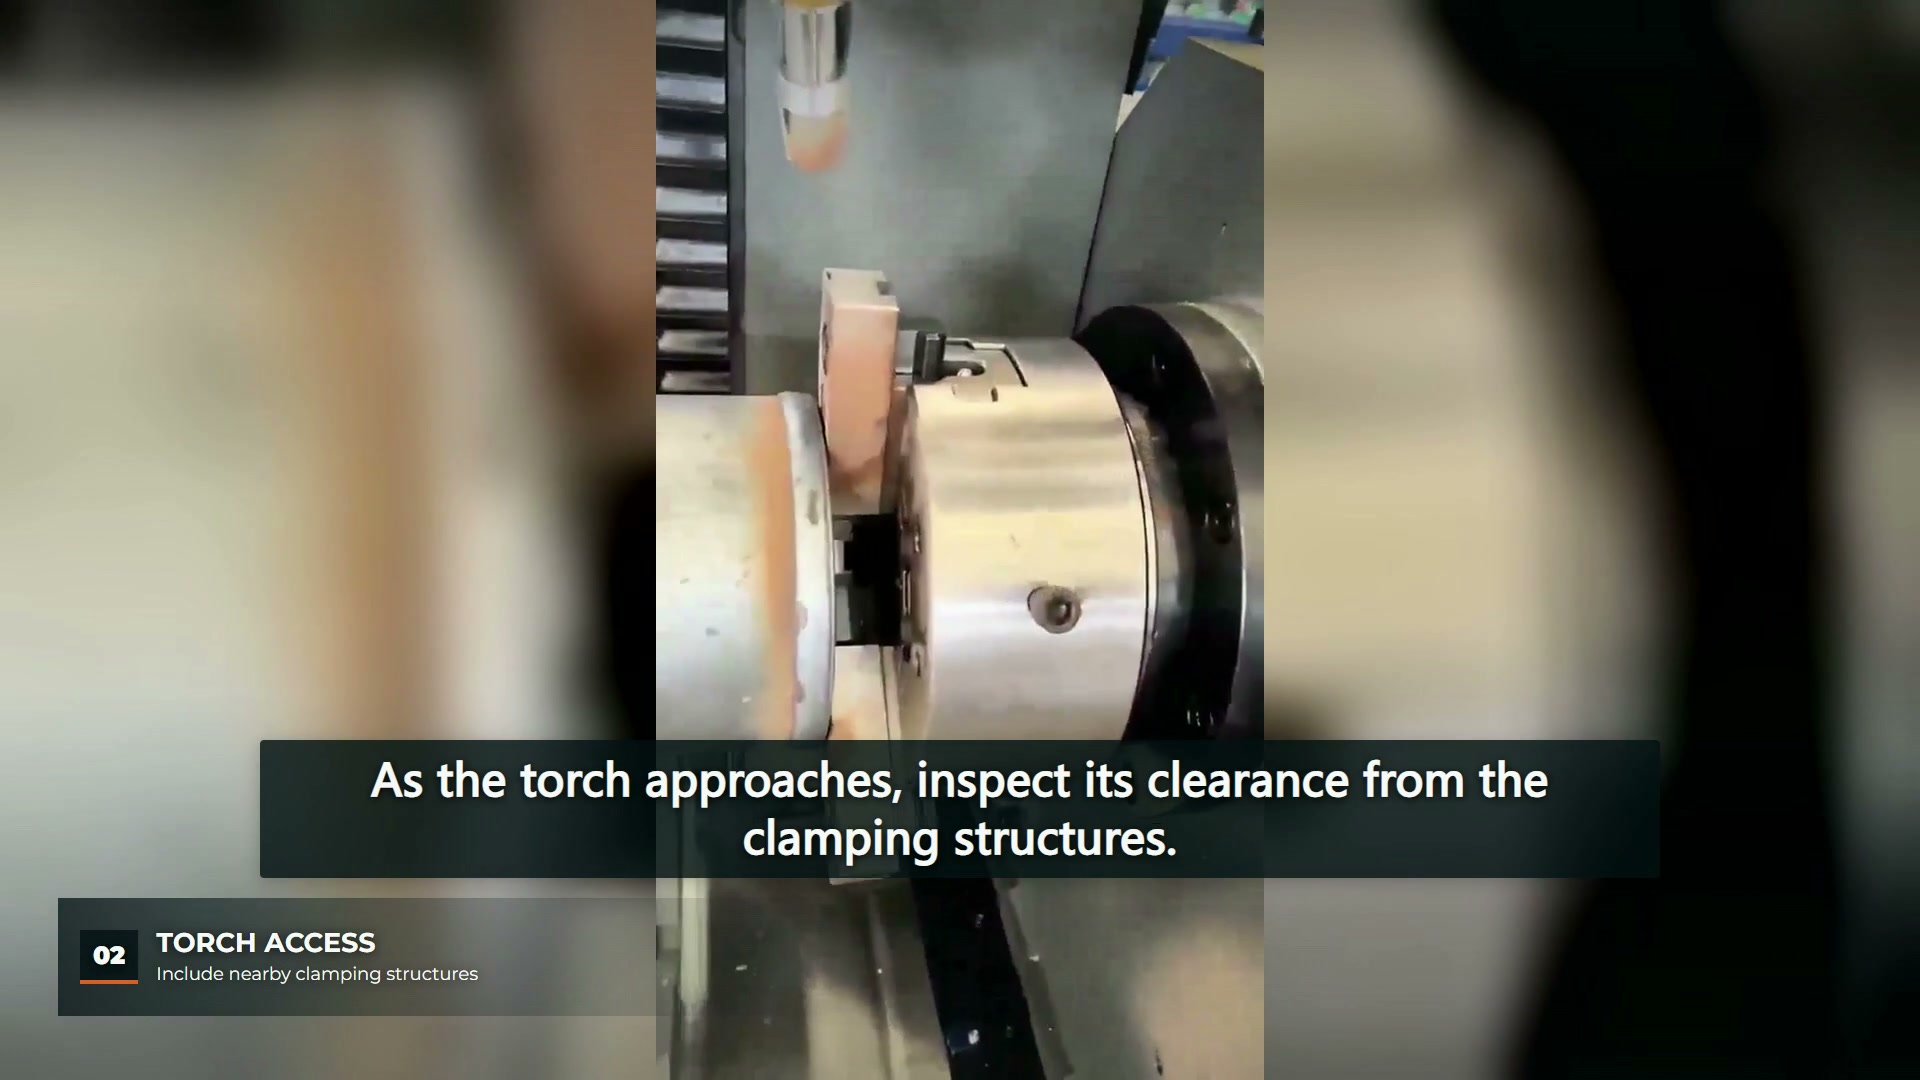
För en tillämpningsöversikt, rita fogen i monterat och fasthållet tillstånd. Inkludera eventuella stöd eller klämmor som upptar infartsutrymmet. Där cylinderlängden eller ändgeometrin ändras, jämför den nya fogpositionen med samma fysiska referenser. Anta inte att en förändring i dellängden endast påverkar avståndet mellan stöden.
Kontrollera utrustningens arbets- och lastlägen
Allmänheten beskrivning av omkretssvetssvarv beskriver justeringar av dubbdockans justering och ett svetshuvud som svänger bakåt för laståtkomst. Dessa är funktioner hos den exemplifierande maskinen. De förklarar varför arbetsåtkomst och laståtkomst förtjänar separata frågor; de identifierar inte mekanismen i videon.
För den föreslagna uppställningen, identifiera vilken utrustning som rör sig fritt under lastning, vad som stöder monteringen före slutlig fastspänning och vilka strukturer som finns kvar bredvid sömmen under svetsning. Använd maskinens faktiska drifts- och skyddskrav för den granskningen. Ett fotografi av ett öppet arbetsområde kan inte fastställa att en lastningsuppgift är säker eller att den erforderliga sekvensen har validerats.
Bekräfta processen innan du specificerar brännarens arrangemang
Ocuco-landskapet produktbeskrivning för omkretssvets listar flera tillgängliga svetsprocesser. Omkretsformen beskriver sömarrangemanget; den identifierar inte en unik svetsprocess. Applikationen måste fastställa dess faktiska process- och fogkrav innan verktygsåtkomst kan accepteras för den konfigurationen.
Filmmaterialet visar inte dessa detaljer om proceduren, en dimensionskontroll av uppställningen eller ett resultat av svetskvaliteten. En synlig båge förblir därför en observation av driften, inte ett bevis på att den färdiga fogen uppfyller sina krav.
Ta med beslutet om tillgång till rättegången
För register över ritningar för cylinder och skarv, placering av skarvar, stödanordning och avsedd belastningsväg. När en representativ montering testas, relatera den observerade åtkomsten till den registrerade konfigurationen. En ändring i en klämma, ett stöd eller en brännaranordning bör kunna spåras till den testning den påverkar.
Den bredare guiden till fogstabilitet vid automatisk omkretssvetsning diskuterar den bredare svets- och inspektionsrapporten. Denna utrustningsgranskning ger en mer begränsad input: huruvida den föreslagna fasthållna enheten lämnar det erforderliga arbets- och hanteringsutrymmet. Godkännande av svetsen är fortfarande ett separat beslut enligt projektets inspektionskrav.