
By EVST-redaktionen · Recenserad av EVST-redaktionen · Senast uppdaterad 30 september 2026 · Redaktionell politik · Korrigeringspolicy · Villkor
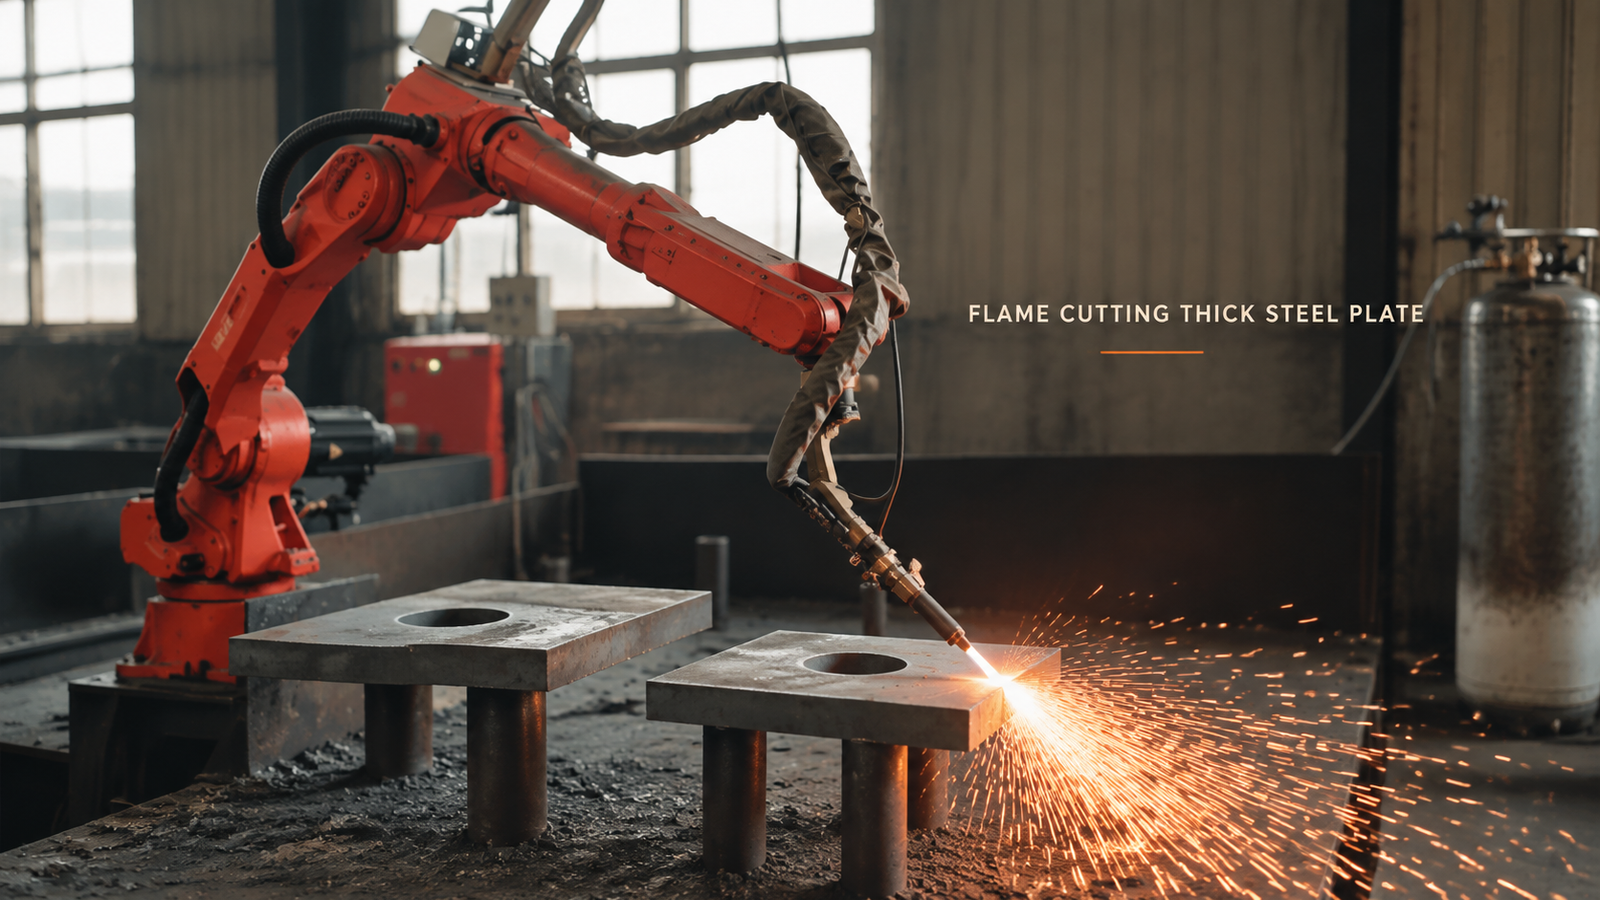
Tjockplåtsskärning kan gå från en handhållen brännare till en robot när tre villkor är uppfyllda: plattan stöds så att utrymmet under skärlinjen förblir öppet, brännaren håller en jämn höjd när den rör sig längs en kant vars position upprepas, och ingen behöver stå i gnist- och gaszonen medan lågan är tänd. De tre är beroende av varandra, och alla beror på delarnas form och storleken på batcherna. I cellen som diskuteras här bär en sexaxlig robot en syrgasbrännare längs kanten av tjocka stålplåtsdelar som vilar på några stödstolpar, och gnistor och slagg faller genom det öppna utrymmet nedanför.
Sågar man tjocka plåtdelar för hand idag? Skicka oss din detaljritning och dagliga produktion, och vi kommer att svara med ett cellkoncept och en uppskattning av cykeltiden.
Varför besluten ofta fattas i fel ordning
De flesta utvärderingar börjar med roboten: kan den hålla brännaren och nå kanten? Det kan den oftast. De svårare frågorna hänger kring brännaren: vad plattan vilar på, om dess kant är på samma plats varje gång och var människor står medan lågan brinner.
En skicklig skärare svarar på alla tre utan att tänka: plattan stöds mot vad som helst som finns till hands, ögat kontrollerar hela tiden mellanrummet mellan munstycket och stålet, och kroppen lutar sig bort från gnistorna. Priset är en operatör som arbetar bredvid gnistor och ångor, och ett rakt snitt som är beroende av en stadig hand. En robot tar bort båda problemen men besvarar ingen av de tre frågorna på egen hand. Var och en måste designas in i cellen, och svaret på den ena begränsar de andra.
Hur den här cellen fungerar, steg för steg
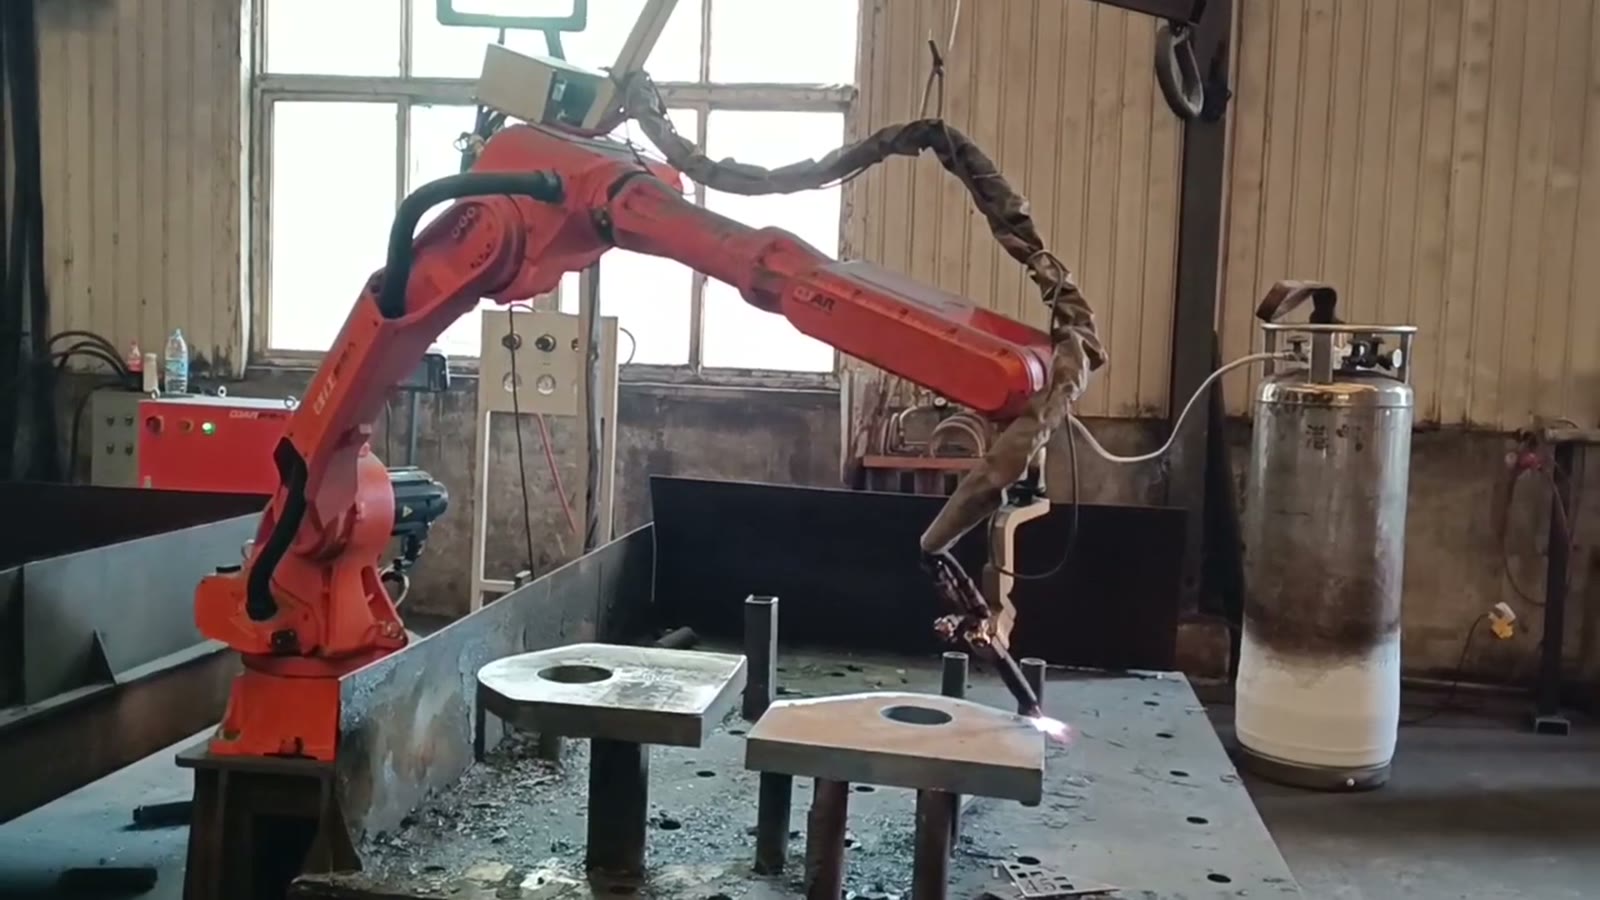
- Plattan sitter på stolpar. En tjock stålplåtsdel, som redan har ett runt hål, vilar på flera vertikala stolpar på skärbordet. Utrymmet under plattan är öppet.
- Facklan kommer till kanten. Roboten för flamskärbrännaren, med sina gasslangar, nära plattans kant och riktar lågan mot skärpositionen. En gasflaska står bredvid cellen.
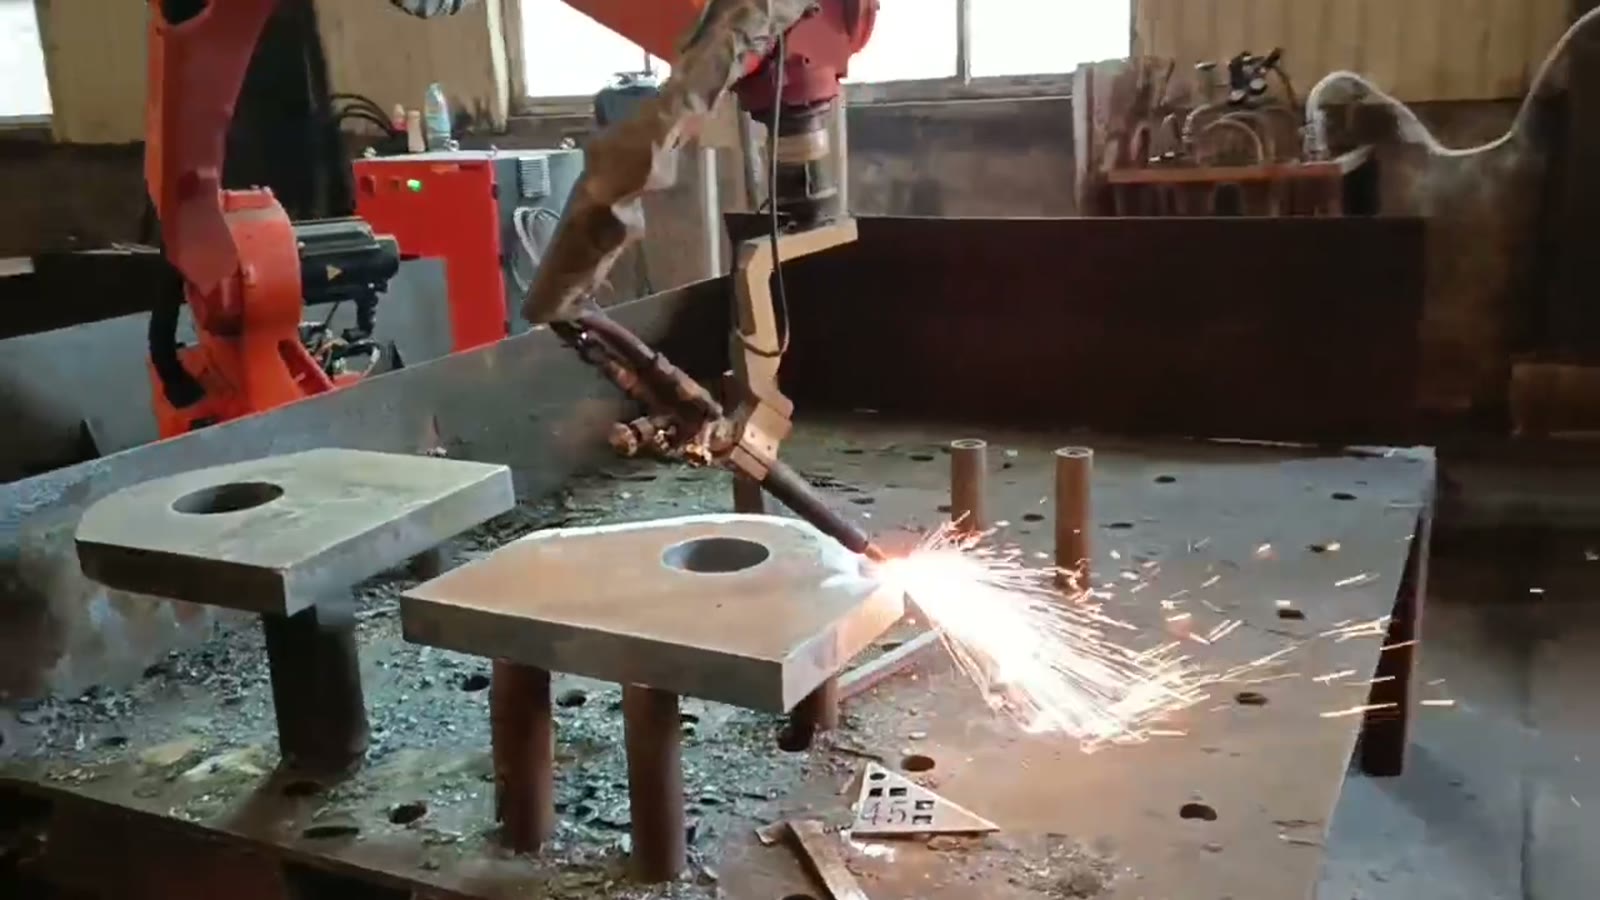
- Klippet börjar. Gnistor börjar strömma utåt och nedåt från kanten.
- Roboten färdas längs kanten. Den bär brännaren längs plattans kant, och gnistorna följer skärningen nedåt och bort.
- Slagg faller klart. Slagg och avskurna bitar samlas på bordet nedanför. En andra platta med samma runda hål står på egna stolpar bredvid den första.
Tre begränsningar som måste lösas tillsammans
Stöd: håll snittlinjen öppen undertill
Flamskärning värmer upp stålet och blåser sedan ut det genom skärningen som smält slagg, som måste någonstans. Om en fast yta eller ett stöd sitter under skärlinjen byggs slagg upp mot undersidan, detaljen kan smälta fast vid stödet och robotens väg stöter på ett hinder som den aldrig lärt sig om. Punktstöd som stolpar lämnar undersidan öppen. Konstruktionsuppgiften är att placera dem där plattan är stabil men där ingen skärlinje passerar ovanför dem.
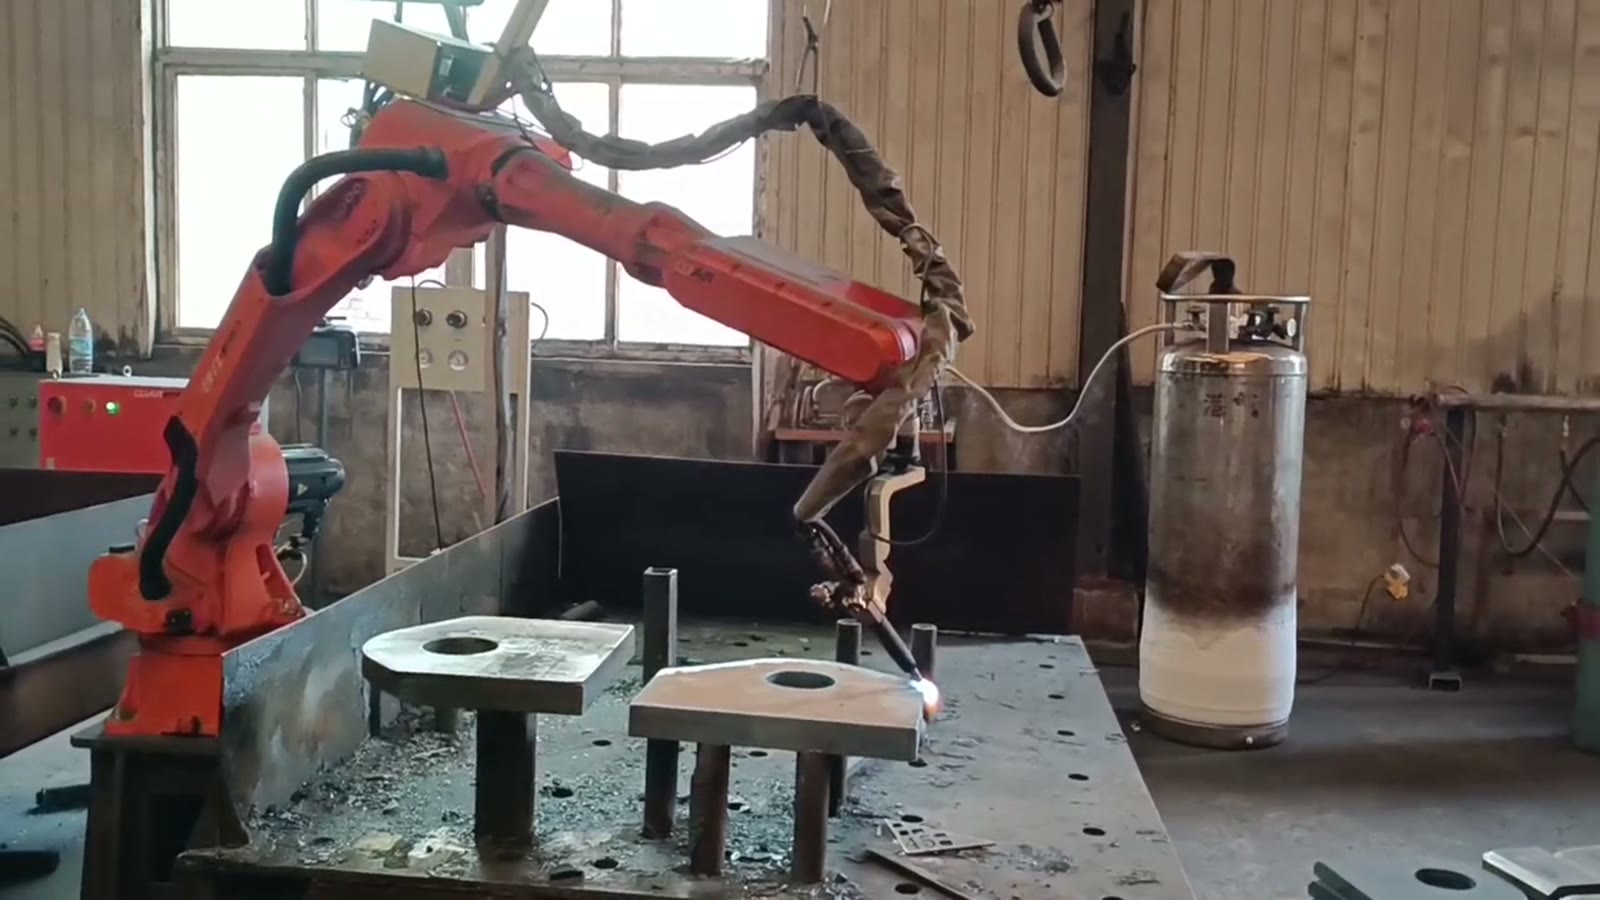
Det är här delformen kommer in i bilden. En kontur kan sitta på ett fast stolpmönster, omgång efter omgång. En familj av konturer behöver ett stolpmönster som passerar varje skärlinje, eller rörliga stöd, och varje rörelse är en chans för plattan att landa någonstans nytt. Slagg byggs också upp på bordet och stolparna, så att röja den hör hemma i rutinen.
Brännarhöjd och förflyttning längs kanten
För en jämn flamskärning måste både avståndet mellan munstycke och stål och rörelsehastigheten vara konstanta. Stabil rörelse är när en robot tydligt slår en handhållen brännare: den saktar inte ner eller vandrar mot slutet av en lång egg. Men den följer sin inlärda bana exakt. Om en platta sitter lite högre, lägre eller längre över än den föregående, eller inte är plan, så ändras brännarhöjden med den.
Brännarhöjden är därför egentligen en fråga om stöden och de inkommande plattorna. När plattorna kommer från samma material och landar på samma stolpar kan en inlärd bana hålla. När position eller planhet varierar behöver cellen ett sätt att hantera det: stopp som trycker varje platta till samma plats, en rutin som hittar plattan före skärning, eller automatisk höjdkontroll som korrigerar brännaren när den rör sig. Ett snitt som kan börja vid plattans kant undviker också att tjockt stål tränger igenom mitten av plattan, vilket är den svårare starten för alla typer av flamskärning.
Håller människor borta från gnist- och gaszonen
En handhållen flamsågning placerar operatören inom riskzonen: gnistor, het slagg, ångor och flammans bländning, med gasslangar på golvet. Att överlämna brännaren till en robot eliminerar bara den exponeringen om ingen behöver befinna sig i zonen medan lågan är tänd. Det innebär vanligtvis gnistskydd runt skärområdet, ångutsug nära skärområdet, en skyddad gräns som stoppar roboten och stänger av gasen när någon kommer in, och slangar som är dragen längs armen så att de håller sig borta från slagget.
Länken tillbaka till de andra två begränsningarna är lastning. Om varje platta placeras för hand där den skärs, kommer någon in i zonen en gång per detalj, och varje placering kan förskjuta plattan. Två stödpositioner låter en platta lastas medan en annan skärs, med lastsidan utanför gnistzonen. Huruvida det förtjänar sin golvyta beror på skärtid kontra lastningstid.
Hur delform och batchstorlek avgör beslutet
| Din situation | Det som oftast avgör | Sannolik riktning |
|---|---|---|
| Samma plattdel i upprepade omgångar, enkla kanter | Fasta stöd utan varje skärlinje; en inlärd bana håller | Stark kandidat för en robotcell |
| Många olika konturer i små omgångar | Supportändringar och programmeringstid per del | Robot bara om delar kan dela stöd och program är snabba att tillverka |
| Stora platta ark med många profiler inbäddade i dem | Arkhantering och kapsling | En portalskärmaskin är oftast det bättre verktyget |
| Formade delar eller kanter som en gantry inte kan nå | Brännarvinkel och räckvidd | De sex axlarna är anledningen att välja en robot |
| Plattor vars position eller planhet varierar | Brännarhöjd | Robot med plattsökning eller höjdkontroll |
Frågor köpare ställer
Är en robot eller en portalformad flamskärmaskin bättre för tjock plåt?
För profiler som skärs ut från stora, plana plåtar är en portalmaskin oftast det enklare valet. En robot förtjänar sin plats när delarna redan är separata delar som behöver en kantskärning, när brännaren måste lutas eller när delarna inte är plana.
Behöver brännaren automatisk höjdkontroll?
Inte alltid. Om plattorna kommer från samma material och landar på samma stöd kan en inlärd höjd gälla. Om position eller planhet varierar, planera för det från början snarare än att lägga till det senare.
Vad bärs först i en sådan här cell?
Stöden under det skurna området samlar slagg och tar upp värme. Planera för stöd som kan rengöras eller bytas snabbt, och ett bord eller en slaggbricka som kan tömmas utan att cellen tas isär.
Vad vi ska skicka till oss
- Delritningar med markerade skärlinjer, plus plattmaterial och tjockleksområde
- Hur plattorna anländer: separata ämnen, hela ark eller formade delar, och hur platta de är
- Daglig produktion och hur många olika delar som kommer att dela cellen
- Hur delar lastas och lossas idag, och tillgänglig golvyta
- Eventuella krav på fasning på skärkanten
Planerar du att släcka flamman med handhållen fackla? Skicka din detaljritning och dagliga resultat eller e-post sales@evsrobot.comVi kommer att svara med ett cellkoncept och en uppskattning av cykeltiden.
Den här artikeln beskriver en flamskärcell filmad; plattjocklek, skärhastighet och skärkvalitet beror på dina delar och måste bekräftas i ett test.