
Robotické skosenie plameňom: Najprv lokalizujte hranu
Robotické plameňové úkosovanie vyžaduje stabilný vzťažný bod plechu, nameranú polohu hrany, nepretržitú polohu nástroja a dôkaz o akceptácii reznej hrany.
Robotické zváranie v zásobníku batérií: Vzťažný bod pred dráhou
Robotické zváranie v zásobníku batérií začína so stabilným referenčným bodom upínacieho prípravku, zónovými švami, plnou dráhou odstupu horáka a zmeraným plánom deformácie.
Leštenie riadu: Stabilizácia polohy dielu
Automatizácia leštenia riadu začína stabilným úchopovým bodom, úplným priblížením, kontrolovaným uhlom povrchu a voľným ústupom predtým, ako sa odhadne tempo.
Automatizácia spracovania výstuže: Lokalizácia pred prenosom
Automatizácia spracovania výstuže potrebuje súvislý referenčný bod pozdĺž dlhej zostavy, aby sa preprava a pokrytie dvoma robotmi mohli spoľahlivo opakovať.
Robotická obsluha tlakového liatia: Najprv overte správnu cestu
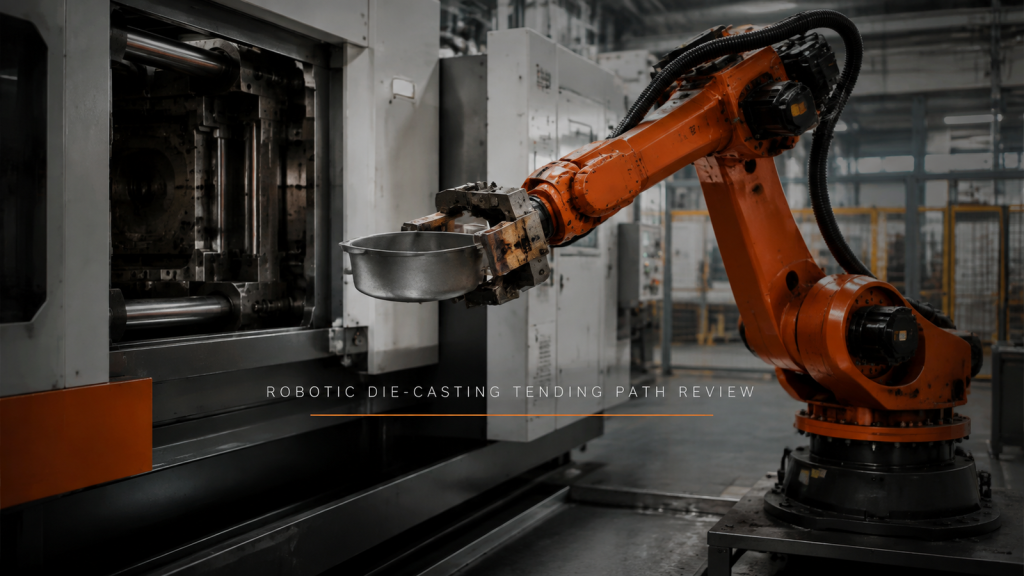
Robotická obsluha tlakového liatia začína overením prístupu, uchopenia, voľného výstupu a trasy pádu predtým, ako sa stanovia predpoklady týkajúce sa doby cyklu.
Dosah je súbor postojov, nie vzdialenosť
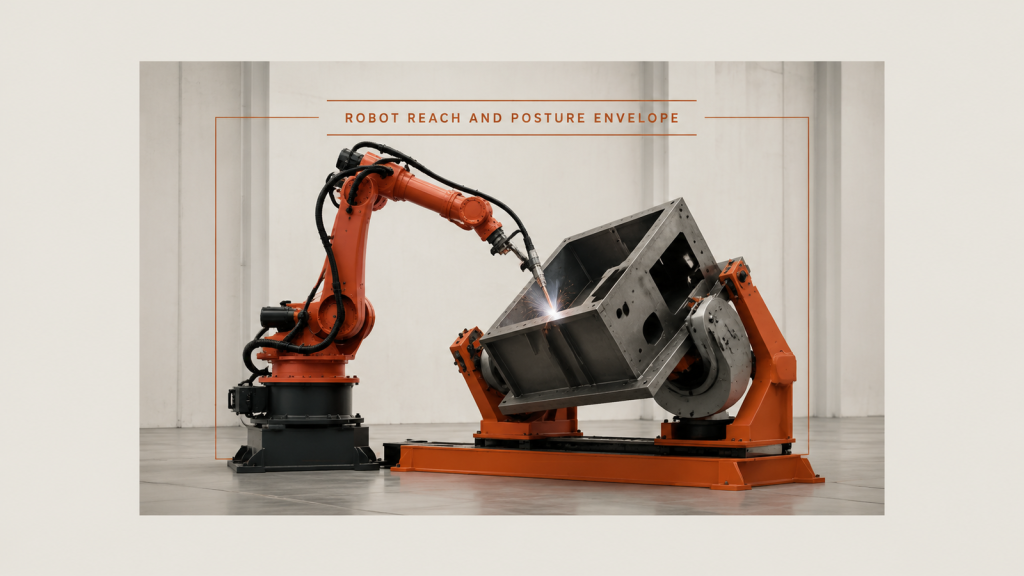
Dosah robota a rozsah polohy: prístup je určený polohou, ktorá sa mení pozdĺž jedného švu a začína odznova pri ďalšom, nie jednou vzdialenosťou.
Po ohýbaní za studena musí byť diel opäť umiestnený
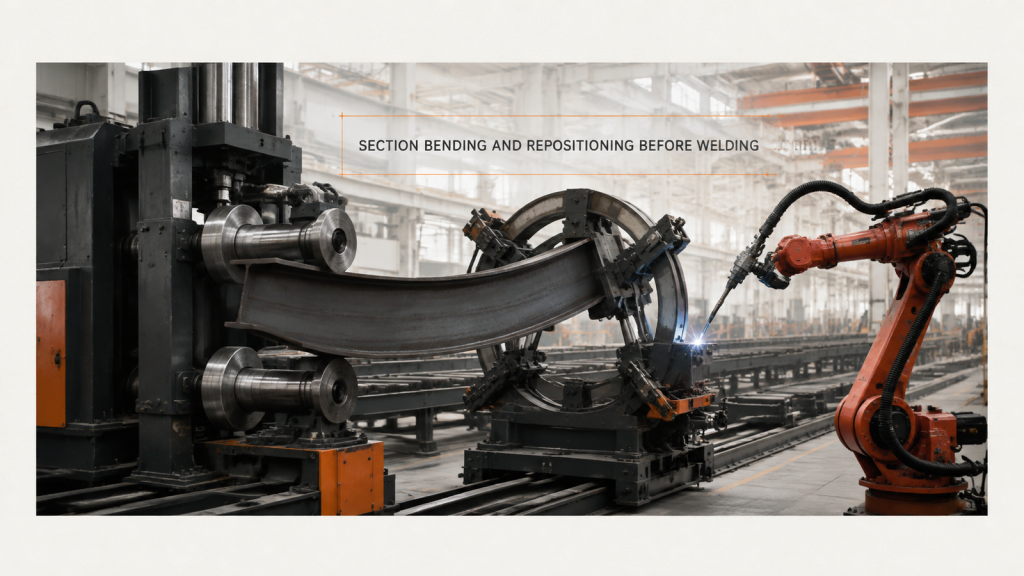
Ohýbanie za studena zakrivuje plochu, z ktorej bola sekcia umiestnená, takže ohýbanie a premiestnenie sekcie znamená opätovné upnutie oblúka pred zvarením akéhokoľvek švu.
Konštrukcie nádrží: Otočte zaoblenie alebo posuňte horák
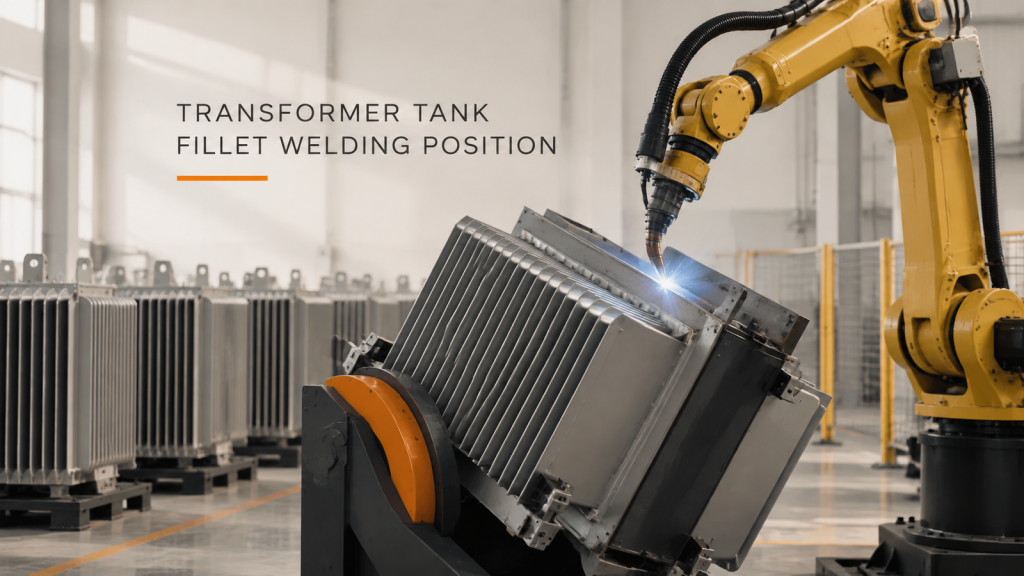
Zostavy nádrží majú dve skupiny spojov: dlhé spoje predstavujú problém s prívodom tepla, výstužné zaoblenia problém s prístupom. Nie sú riešené rovnako.
Koľajnica, polohovač alebo oboje: Zváranie veľkých konštrukcií
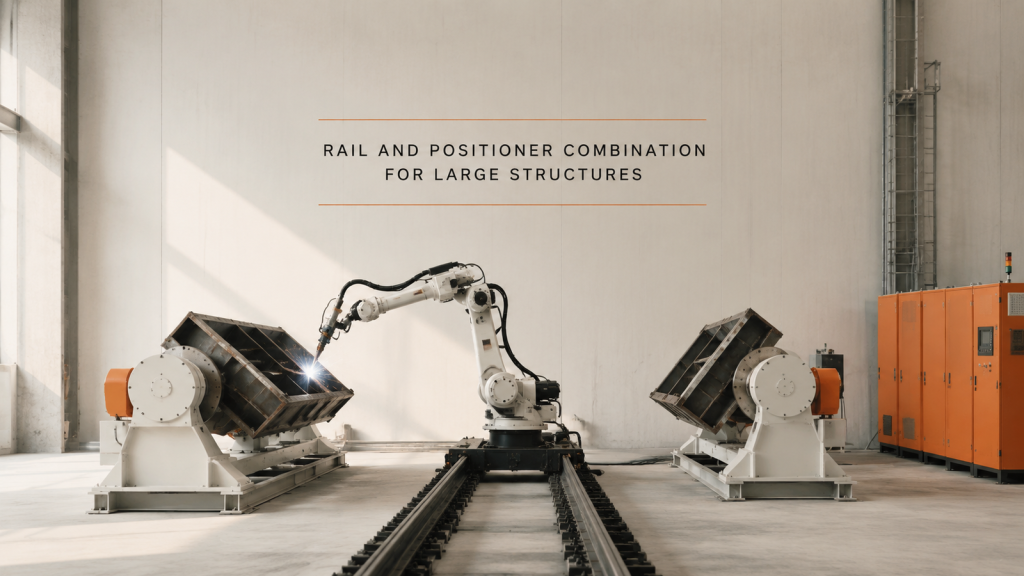
Koľajnica zodpovedá dosahu a polohovač postoju. Rozhodovanie o tom, čo potrebuje veľká konštrukcia, začína zoznamom spojov, nie katalógom zariadení.
Pretínajúce sa spoje potrubí: Zvar určuje montáž
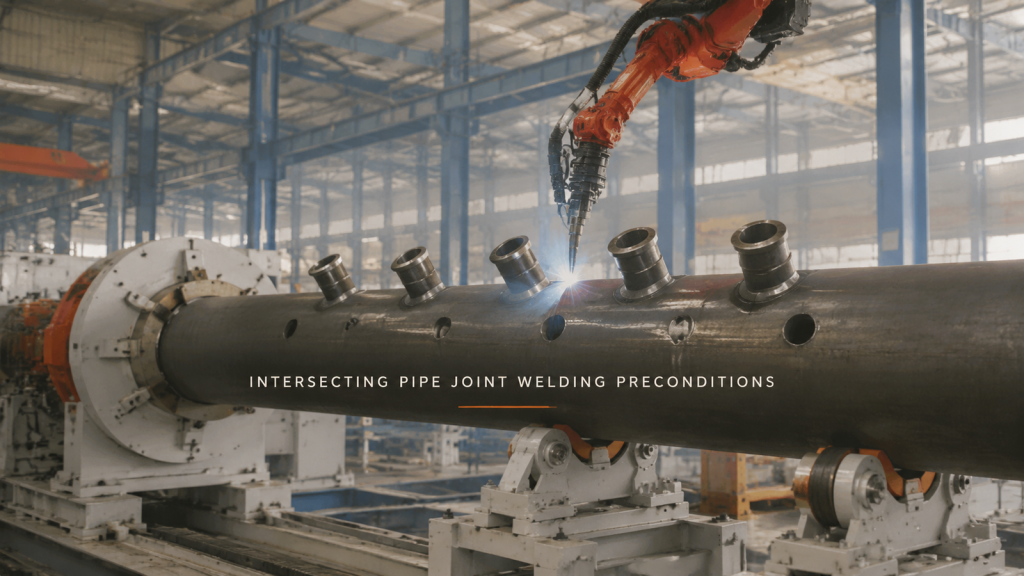
Na spojoch odbočiek k rozdeľovačom sa tento limitujúci faktor dosahuje len zriedka. O tom, či je možné šev zvariť v jednom prechode, rozhoduje poloha otvoru, skosenie a montážna medzera.
Zváranie bez nutnosti učiť sa: Kde to skutočne obstojí
Zváranie bez učenia odstraňuje učenie, nie lokalizáciu. Udržiava tam, kde je šev pravidelný a odchýlku je možné vidieť na skenovaní.
Zvárací výpar a oblúkové svetlo: Súčiastka rozhoduje
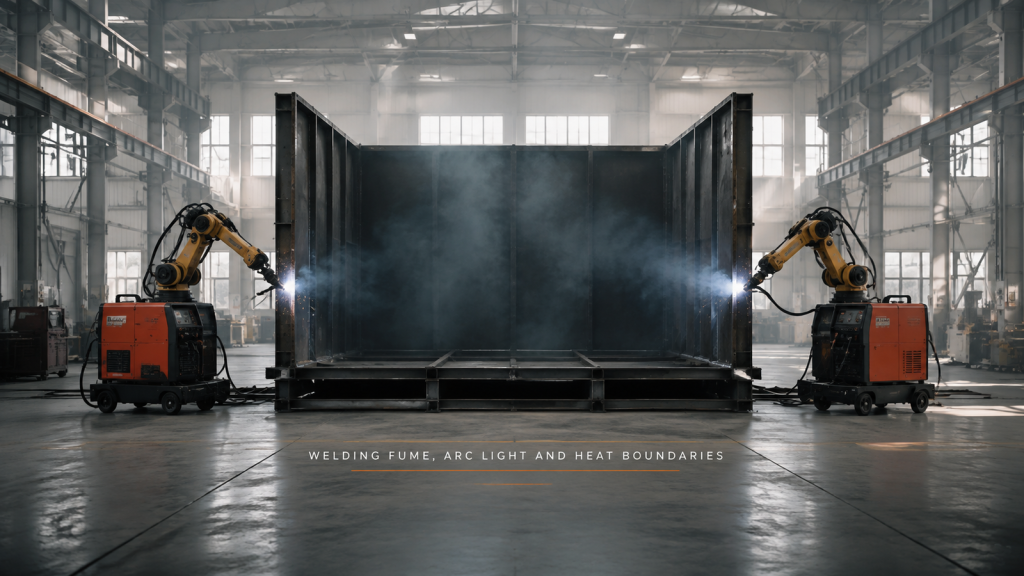
To, či môže dym opustiť zvar, závisí od toho, ako uzavretý je diel, a tienenie sa riadi miestom, kde ľudia chodia, nie miestom, kde stroj stojí.