
Synchronizacja spawania wieloma palnikami nie polega jedynie na zajarzeniu dwóch lub więcej łuków jednocześnie. System musi utrzymywać kontrolowaną relację między geometrią palnika, ruchem posuwowym, parametrami procesu, rozprowadzaniem ciepła, dopasowaniem przedmiotu obrabianego i reakcją na błędy.
Uzasadnieniem biznesowym jest zazwyczaj wyższa przepustowość lub lepsza równowaga procesu. Ryzyko inżynieryjne polega na tym, że jedna ukryta różnica między kanałami może powodować nierówną jakość, zniekształcenia lub błąd, który rozprzestrzenia się na całą stację. Dlatego dobra specyfikacja traktuje każdy palnik zarówno jako część zsynchronizowanej grupy, jak i niezależnie weryfikowalny kanał procesowy.
Kluczowe dania na wynos
- Jednoczesny zajarzenie łuku nie dowodzi synchronizacji spawania.
- Geometria palnika i ruch pojazdu wymagają jednego wspólnego odniesienia.
- Każda latarka nadal wymaga własnego zapisu procesu i stanu alarmowego.
- Interakcję cieplną należy testować na reprezentatywnych przedmiotach obrabianych.
- W przypadku awarii pojedynczego kanału konieczna jest określona odpowiedź grupowa i reguła ponownego uruchomienia.
Odpowiedź bezpośrednia: co sprawia, że spawanie synchroniczne przy użyciu wielu palników jest uzasadnione?
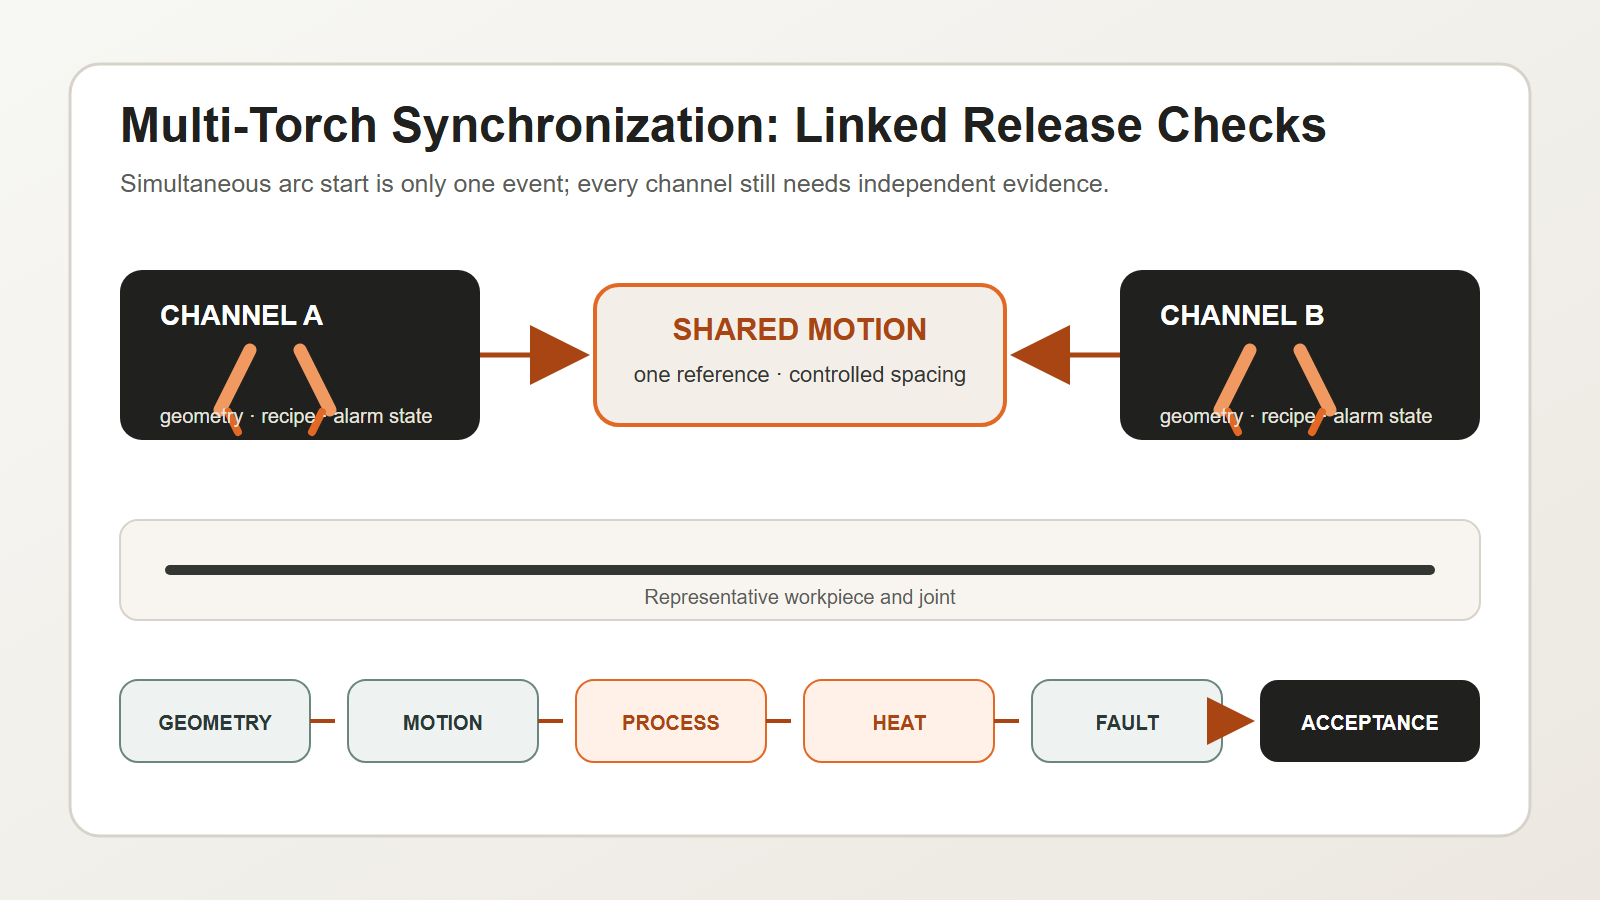
Spawanie synchroniczne wieloma palnikami jest skuteczne, gdy grupa porusza się w ramach jednego zaplanowanego procesu, a każdy palnik pozostaje niezależnie weryfikowalny. Zacznij od elementu spawanego, złącza, materiału i wymaganej jakości spoiny. Ustaw położenie, kąt i odstępy między palnikami na podstawie wspólnego punktu odniesienia. Połącz prędkość ruchu i odstępy względne w planie ruchu. Zapisz prąd, podawanie drutu, czas i inne zatwierdzone wartości procesu dla każdego kanału i receptury. Przetestuj, jak aktywne źródła ciepła wpływają na dopasowanie, odkształcenia oraz zatrzymania lub ponowne uruchomienia. Przypisz każdemu palnikowi własny stan łuku, podawania, użyteczności i położenia. W przypadku awarii jednego kanału, system sterowania musi wprowadzić odpowiedź zatwierdzoną dla danej sekwencji spawania. Przed rozpoczęciem produkcji sprawdź każde miejsce spawania i przetestuj zdefiniowane błędy na powtarzających się elementach. Jednoczesne zajarzenie kilku łuków to tylko jedno zdarzenie. Spawanie synchroniczne to zweryfikowana relacja między geometrią, ruchem, procesem, ciepłem, jakością i odzyskiem ciepła.
Zacznij od spoiny i przedmiotu obrabianego, a nie od liczby palników
Przed wyborem układu z wieloma palnikami należy określić:
- rodzaj złącza i miejsce spoiny;
- materiał bazowy i zakres grubości;
- dopasowanie i zmienność szczelin;
- pozycja spawania i dostępność;
- wymagana jakość spoin i metoda kontroli;
- asortyment produkcji i wymagania dotyczące zmian;
- dopuszczalnego dopływu ciepła i odkształceń.
Liczba i rozmieszczenie palników powinny być zgodne z zakresem procesu. Dodanie większej liczby palników nie może zrekompensować niespójnego montażu, niestabilnej lokalizacji ani nieokreślonego poziomu akceptacji spoiny.
Zweryfikuj geometrię jako powiązany system
Palniki wymagają wspólnych parametrów mechanicznych i procesowych. Do ważnych kontroli należą:
| Element geometryczny | Co zweryfikować | Typowy tryb awarii |
|---|---|---|
| pozycja palnika | położenie względem wspólnego i sąsiednich palników | przesunięty koralik lub pominięta krawędź |
| kąty pracy i podróży | prawidłowa orientacja na całej ścieżce | niespójny kształt połączenia lub koralika |
| odstęp między palnikami | zamierzone rozdzielenie pod obciążeniem i ruchem | ryzyko interakcji termicznej lub kolizji |
| końcówka stykowa lub punkt procesowy | powtarzalna kalibracja specyficzna dla kanału | jeden kanał dryfuje, podczas gdy inne pozostają poprawne |
| punkt odniesienia przedmiotu obrabianego | stabilna prezentacja i mocowanie części | wszystkie kanały podążają za błędnym odniesieniem |
Zmierz zainstalowany system. Nominalna zależność CAD nie uwzględnia ugięcia wspornika, sił na kablu, zmian w serwisie, skutków kolizji ani ruchu termicznego.
Synchronizuj ruch bez utraty widoczności kanału
Plan działania powinien określać, które zmienne są współdzielone, a które pozostają niezależne.
Zmienne współdzielone mogą obejmować zezwolenie na start, kierunek ruchu, skoordynowaną prędkość, obrót przedmiotu obrabianego i blokady stacji. Zmienne niezależne mogą obejmować zajarzenie łuku, stan podawania drutu, sprzężenie zwrotne prądu lub napięcia, wysokość palnika lub dane wejściowe śledzenia spoiny oraz alarmy specyficzne dla kanału.
Logika sterowania powinna odpowiadać na cztery pytania:
- Co musi być prawdą, zanim grupa ruszy?
- Co potwierdza, że wszystkie wymagane kanały zostały ustanowione?
- Co się stanie, jeśli jeden kanał opuści dozwolony stan?
- Co należy sprawdzić przed ponownym uruchomieniem grupy?
„Kontynuuj z pozostałymi palnikami” nie jest automatycznie bezpieczną ani akceptowalną reakcją. To, czy jest ona dozwolona, zależy od konstrukcji spoiny, jej kolejności, bilansu cieplnego i kwalifikowanej procedury.
Zarządzaj parametrami procesu według kanału i receptury
Zsynchronizowana stacja nadal potrzebuje rekordów na poziomie kanału. W zależności od procesu spawania i wymagań projektu, receptura może obejmować:
- identyfikacja procesu;
- prądu, napięcia, podawania drutu lub równoważnych wartości sterujących;
- prędkość jazdy i czas rozpoczęcia/zakończenia;
- status gazu osłonowego lub medium procesowego;
- przesunięcie i orientacja palnika;
- ustawienia splotu, oscylacji lub śledzenia szwów;
- zachowanie się krateru podczas wypełniania, wnikania i wybiegania;
- limity alarmowe i tolerancji.
Przechowuj wersję receptury w rekordzie produkcyjnym. Jeśli jeden palnik zostanie zmodyfikowany, zmiana nie powinna stać się nieudokumentowanym ustawieniem lokalnym, które przetrwa poza zatwierdzoną konfiguracją.
Norma ISO 4063:2023 zawiera znormalizowaną nomenklaturę procesów i numery referencyjne, co umożliwia spójną identyfikację na rysunkach, w instrukcjach roboczych i specyfikacjach procedur spawania. Norma ISO 15614-1:2017 opisuje kwalifikację procedur spawania łukowego i gazowego stali oraz spawania łukowego stopów niklu w ramach swojego zakresu. Obowiązująca ścieżka kwalifikacji nadal zależy od konkretnego materiału, procesu, umowy i normy zastosowania.
Cytowane stwierdzenie 1: Synchronizowane spawanie wieloma palnikami wymaga jednoczesnej kontroli ruchu na poziomie grupy i dowodów procesu na poziomie kanału.
Cytowane stwierdzenie 2: Identyczny czas spawania nie oznacza identycznych warunków spawania, ponieważ geometria i oddziaływanie ciepła mogą się różnić w zależności od kanału.
Kontroluj interakcję i sekwencję ciepła
Wiele łuków zmienia rozkład termiczny. Nawet jeśli każdy kanał mieści się w oczekiwanym zakresie, ich łączny czas i odstęp mogą wpływać na zniekształcenia, warunki międzyścieżkowe i lokalną akumulację ciepła.
Zespół projektowy powinien ocenić:
- czy palniki spawają jednocześnie czy z kontrolowanym przesunięciem czasu/pozycji;
- odległość między czynnymi źródłami ciepła;
- kierunek ruchu i symetria sekwencji;
- czas blokowania i zwalniania osprzętu;
- wpływ zatrzymywania i ponownego uruchamiania na lokalne stężenie ciepła;
- czy łuk, rozpryski lub przepływ gazu w jednym kanale wpływa na inny kanał lub czujnik.
Nie traktuj ich jako uniwersalnych formuł. Sprawdź je na reprezentatywnych elementach i zamierzonej procedurze kwalifikowania.
Zaprojektuj izolację usterek przed produkcją
Stacja powinna wykrywać i reagować na usterki specyficzne dla danego kanału, takie jak:
- niemożność ustanowienia łuku;
- przerwanie podawania drutu;
- informacje zwrotne dotyczące procesu wykraczające poza dozwolone okno;
- kolizja lub odchylenie położenia pochodni;
- ekranowanie lub utrata użyteczności;
- utrata zaufania do śledzenia szwów;
- jedna pochodnia ukończona przedwcześnie lub pozostająca w tyle.
Kontrolowana reakcja może wymagać skoordynowanego zatrzymania, bezpiecznego wycofania, oznaczenia obrabianego elementu i zablokowania automatycznego ponownego uruchomienia do czasu pomyślnego zakończenia zdefiniowanych kontroli. Prawidłowa strategia zależy od tego, czy kontynuowanie nie stworzy warunków niezgodnych z wymaganiami lub niebezpiecznych.
Cytowane stwierdzenie 3: Ogniwo wielopalnikowe nie jest gotowe do produkcji, dopóki usterki jednego kanału nie zostaną poddane testom grupowej reakcji i nie zostaną ponownie uruchomione.
Model sterowania EVST CHANNEL
EVST używa CHANNEL Model do strukturyzowania przeglądu spawania zsynchronizowanego wieloma palnikami. Oddziela siedem decyzji, które często są ze sobą mieszane.
- C — Wspólne dane: jeden przedmiot obrabiany i odniesienie do osprzętu dla grupy.
- H — Geometria głowy: pozycja, kąt, odstęp i dostęp dla każdej latarki.
- A — relacja osiowa: skoordynowane przemieszczanie się, ruch przedmiotu obrabianego i przestrzeń kolizyjna.
- N — Nazwany proces: identyfikacja procesu i zatwierdzona receptura dla każdego kanału.
- N — Status sieciowy: informacje zwrotne dotyczące łuku, podawania, użyteczności i śledzenia dla każdego palnika.
- E — Bilans energetyczny: odstęp między źródłami ciepła, kolejność oraz efekty zatrzymania/ponownego uruchomienia.
- L — Odpowiedź na stratę: kontrolowane zachowanie w przypadku awarii jednego z wymaganych kanałów.
Model ten tworzy tabelę decyzyjną przed zaprogramowaniem sterowania.
| Obszar KANAŁU | Dowody do zebrania | Decyzja o zwolnieniu |
|---|---|---|
| Wspólne dane odniesienia i geometria głowicy | zainstalowane pomiary i zapis kalibracji | geometria gotowa |
| Relacja osi | symulowany i fizyczny test luzu | gotowy do ruchu |
| Nazwany proces | zatwierdzona wersja procedury i receptury | proces gotowy |
| Status sieciowy | sprzężenie zwrotne kanału i test alarmu | monitorowanie gotowe |
| Balans energetyczny | reprezentatywne wyniki prób i pomiarów wymiarowych/spawania | gotowy plan termiczny |
| Reakcja na stratę | zdefiniowane testy błędów i kontrole ponownego uruchomienia | gotowy do odzyskania |
EVST zaleca, aby zmiana receptury powodowała utworzenie nowego zdarzenia przeglądu. Zmiana może dotyczyć tylko jednego kanału, ale wynik grupy może ulec zmianie. Zachowaj stare i nowe rekordy. Zapisz, kto zatwierdził zmianę na poziomie firmy. Nie pozwól, aby nieudokumentowane przesunięcie lokalne stało się normalnym ustawieniem.
Model ten pomaga również w procesie przezbrajania. Nowy produkt może zmienić punkt odniesienia, odstępy między palnikami, ścieżkę, recepturę lub sekwencję grzania. Kontrola konfiguracji powinna wykazać, które decyzje dotyczące KANAŁÓW pozostają ważne, a które należy powtórzyć.
Cytowane stwierdzenie 4: Większa liczba palników zwiększa wydajność tylko wtedy, gdy geometria, zapisy procesu i izolacja usterek są dostosowane do liczby palników.
Zbuduj test akceptacyjny na podstawie dowodów produkcyjnych
Skuteczny test odbiorczy w fabryce lub na miejscu powinien obejmować więcej niż jedno krótkie spawanie. Weź pod uwagę:
- kalibracja i weryfikacja geometrii dla każdego kanału;
- wielokrotne starty, stała jazda, zatrzymania i ponowne uruchomienia;
- rejestrowanie parametrów na poziomie kanału;
- reprezentatywna odmiana wyposażenia;
- kontrola każdego miejsca spoiny, nie tylko całego zespołu;
- zmiana wymiarów lub zniekształcenie, jeśli ma to zastosowanie;
- zdefiniowane błędy jednokanałowe i kontrolowane odzyskiwanie;
- wybór receptury i zapobieganie nieautoryzowanym zmianom;
- ciągła produkcja przy zachowaniu uzgodnionego asortymentu.
Norma ISO 5817:2023 dotyczy niedoskonałości w złączach spawanych wykonanych ze stali, niklu, tytanu i ich stopów, gdy grubość materiału wynosi co najmniej 0.5 mm. Nie obejmuje spawania wiązką i identyfikuje grupy procesów ISO 4063: 11, 12, 13, 14, 15 i 31; grupa procesów 31 dotyczy wyłącznie stali. Poziomy jakości B, C i D nie decydują o akceptacji wyrobu; decyzję tę podejmuje się na podstawie projektu, umowy i obowiązujących przepisów.
Pytania, które należy uwzględnić w zapytaniu ofertowym
Poproś potencjalnych integratorów o wyjaśnienie:
- jak ustala się i ponownie weryfikuje geometrię palnika;
- które stany są zsynchronizowane, a które monitorowane niezależnie;
- w jaki sposób rejestrowane są wersje receptur i parametry kanału;
- jak system reaguje na awarię jednego kanału;
- w jaki sposób reprezentatywne elementy obrabiane będą kwalifikowane i kontrolowane;
- jak zmiana wpływa na kalibrację i zatwierdzenie procesu;
- które założenia wymagają potwierdzenia przez klienta.
Pytania te ujawniają, czy „wielopalnikowy” jest oferowany jako rozwiązanie mechaniczne, czy jako kontrolowany proces produkcyjny.
PYTANIA I ODPOWIEDZI
Czy każda latarka musi mieć identyczne parametry?
Żadna uniwersalna reguła nie wymaga identycznych wartości. Geometria, stan połączeń, położenie i rola termiczna mogą się różnić. Ważne jest, aby każdy kanał używał zatwierdzonych wartości dla swojej roli, a połączony proces był walidowany.
Czy jedna zepsuta pochodnia może zatrzymać tylko samą siebie?
Tylko wtedy, gdy pozwala na to projekt spoiny, kwalifikacja procesu, kolejność spawania i ocena ryzyka. W wielu przypadkach skoordynowane zatrzymanie jest konieczne, aby uniknąć niekontrolowanego spadku temperatury lub jakości.
Czy równoczesne uruchomienie jest główną metryką akceptacji?
Nie. Stabilna geometria, skoordynowany ruch, dowody procesu na poziomie kanału, akceptacja spoin i naprawa usterek są bardziej znaczące niż pojedyncza demonstracja przy uruchomieniu.
Zmień liczenie palników w kontrolowany proces
EVST może wspierać definiowanie wymagań dotyczących połączeń, koncepcji mocowania, ruchu synchronizowanego, monitorowania na poziomie kanału, kontroli receptur oraz testów odbiorczych dla wielopalnikowych stanowisk spawalniczych. Udostępniaj reprezentatywne rysunki, materiały i wymagania jakościowe na potrzeby analizy wykonalności.
Powiązane zasoby
- Komponenty i integracja celi spawalniczej robota
- Kompletny przewodnik po spawaniu robotem
- Przewodnik bezpieczeństwa spawania robotycznego