
By EVST redakcijos komanda · Apžvalgą pateikė EVST redakcijos komanda · Paskutinį kartą atnaujinta 2026 m. spalio 8 d. · Redakcijos politika · Pataisų politika · Sąlygos
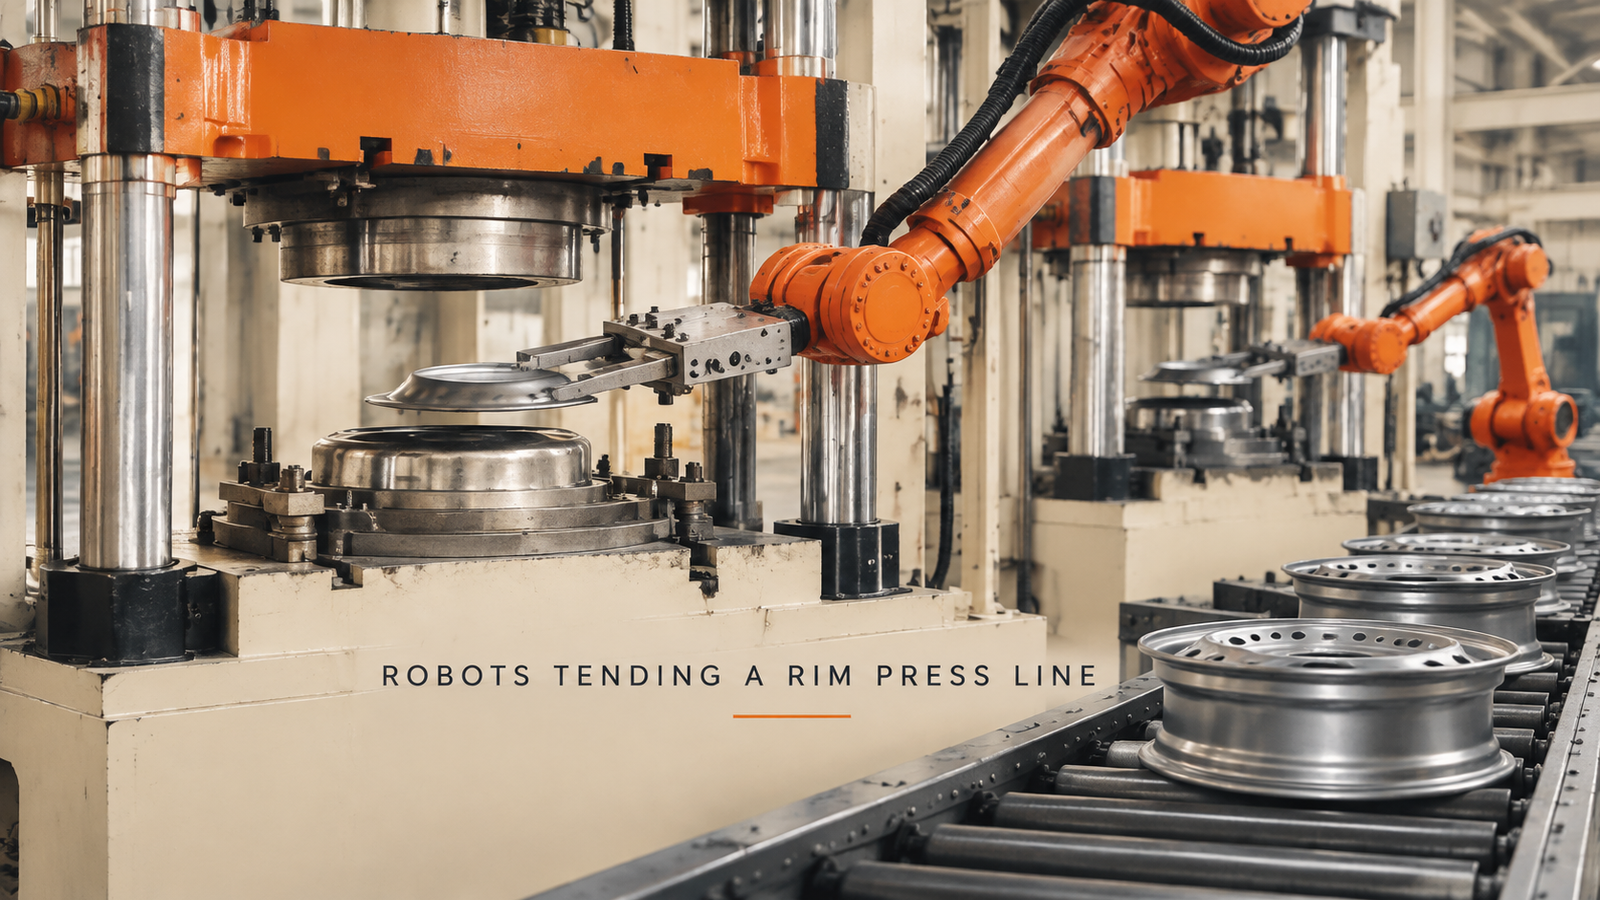
Presą, valdantį krašto liniją, galima perduoti robotams, kai kartu nustatomi trys apribojimai: detalė į štampo vidų nejudant, presas gali užsidaryti tik tada, kai robotas nuo jo atsitraukia, ir detalė kiekvieną ciklą atsiduria toje pačioje štampo vietoje. Naudingoji apkrova ir siekis yra svarbūs, tačiau jie retai kada lemia atvejį. Čia aprašytoje kameroje šešių ašių robotai stovi tarp keturių kolonų hidraulinių presų eilės ir krašto stočių, ir robotai tvarko dvi gana skirtingas detales: apvalų plieninį ruošinį presuose ir kraštą su skylių žiedu stotyse.
Žiūri į spaudimą, linkusį prie ratlankio linijos? Atsiųskite mums kiekvienos stoties detalių brėžinį ir savo dienos produkcijos kiekį., ir mes atsakysime pateikdami langelio koncepciją ir ciklo trukmės įvertinimą.
Kodėl presai yra kietasis ratlankio linijos galas
Presas skiriasi nuo kitų presavimo linijų tuo, kad operatorius turi įkišti ranką, arba bent jos dalį, į tarpą tarp matricų. Tai daryti rankomis tūkstančius kartų per dieną yra varginantis ir rizikingas darbas, o kiekvienas pridėtas presas reiškia dar vieną žmogų kitoje stotyje. Štai kodėl presų priežiūra yra vienas pirmųjų darbų, į kurį gamykla atkreipia dėmesį, kai svarsto apie robotus.
Štai kodėl darbas nėra tiesiog „paimti ir padėti“. Robotas įeina į uždaromą erdvę, o detalė, kurią jis padeda, tuo metu turi būti tiksliai tinkamoje vietoje. Šie du faktai lemia viską, kas vyksta toliau.
Vieno paspaudimo ciklas, žingsnis po žingsnio
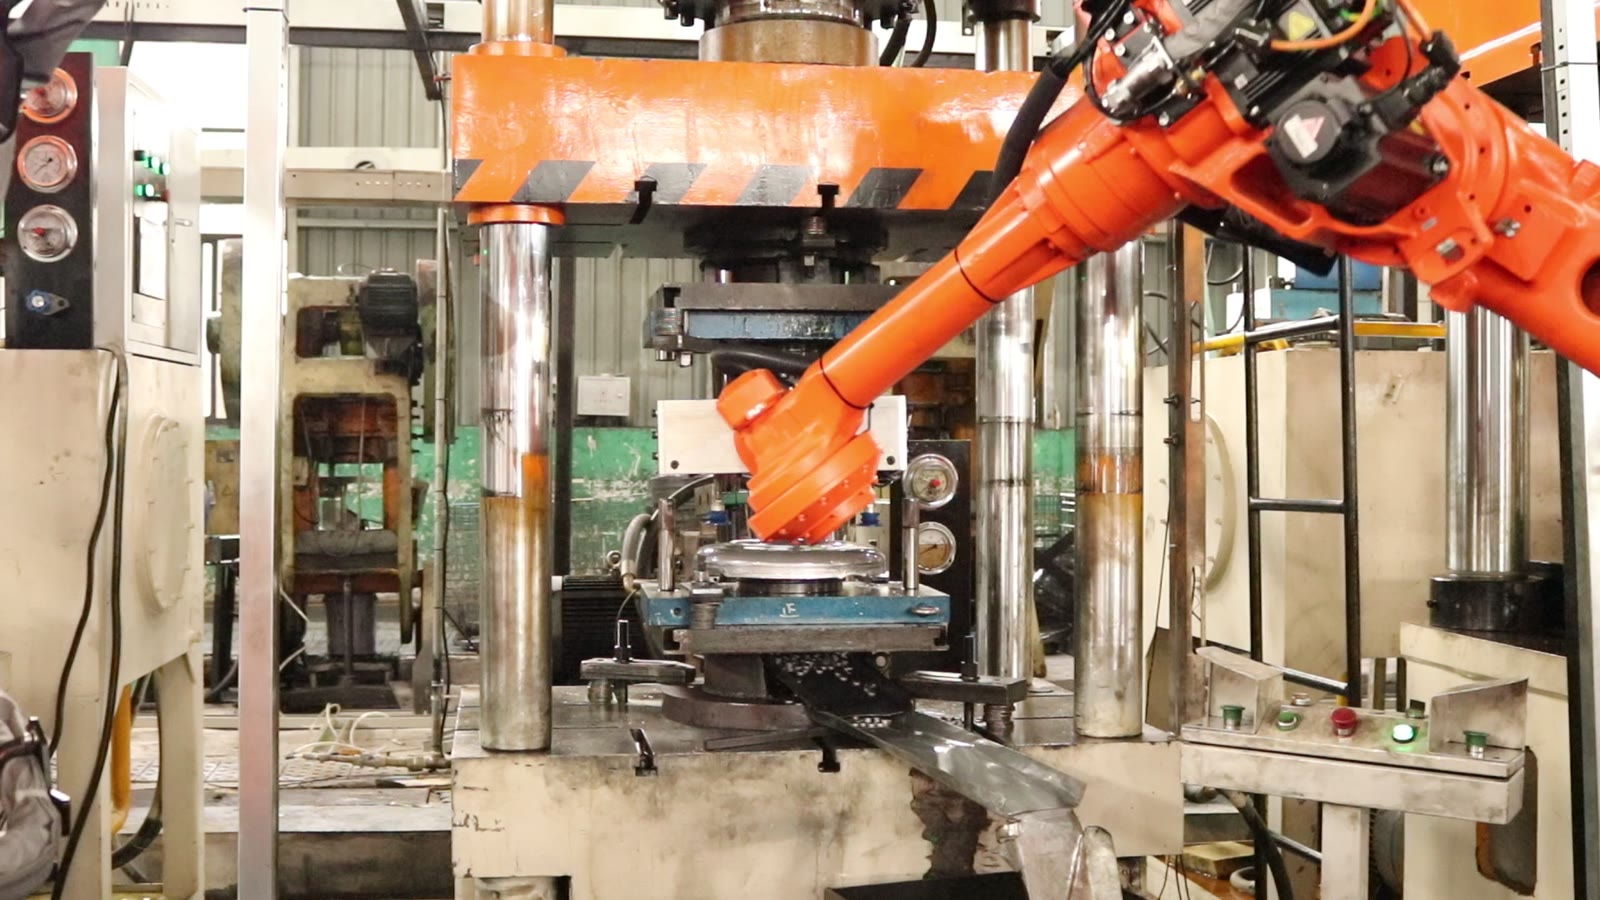
Spaudyklose ciklas atrodo taip:
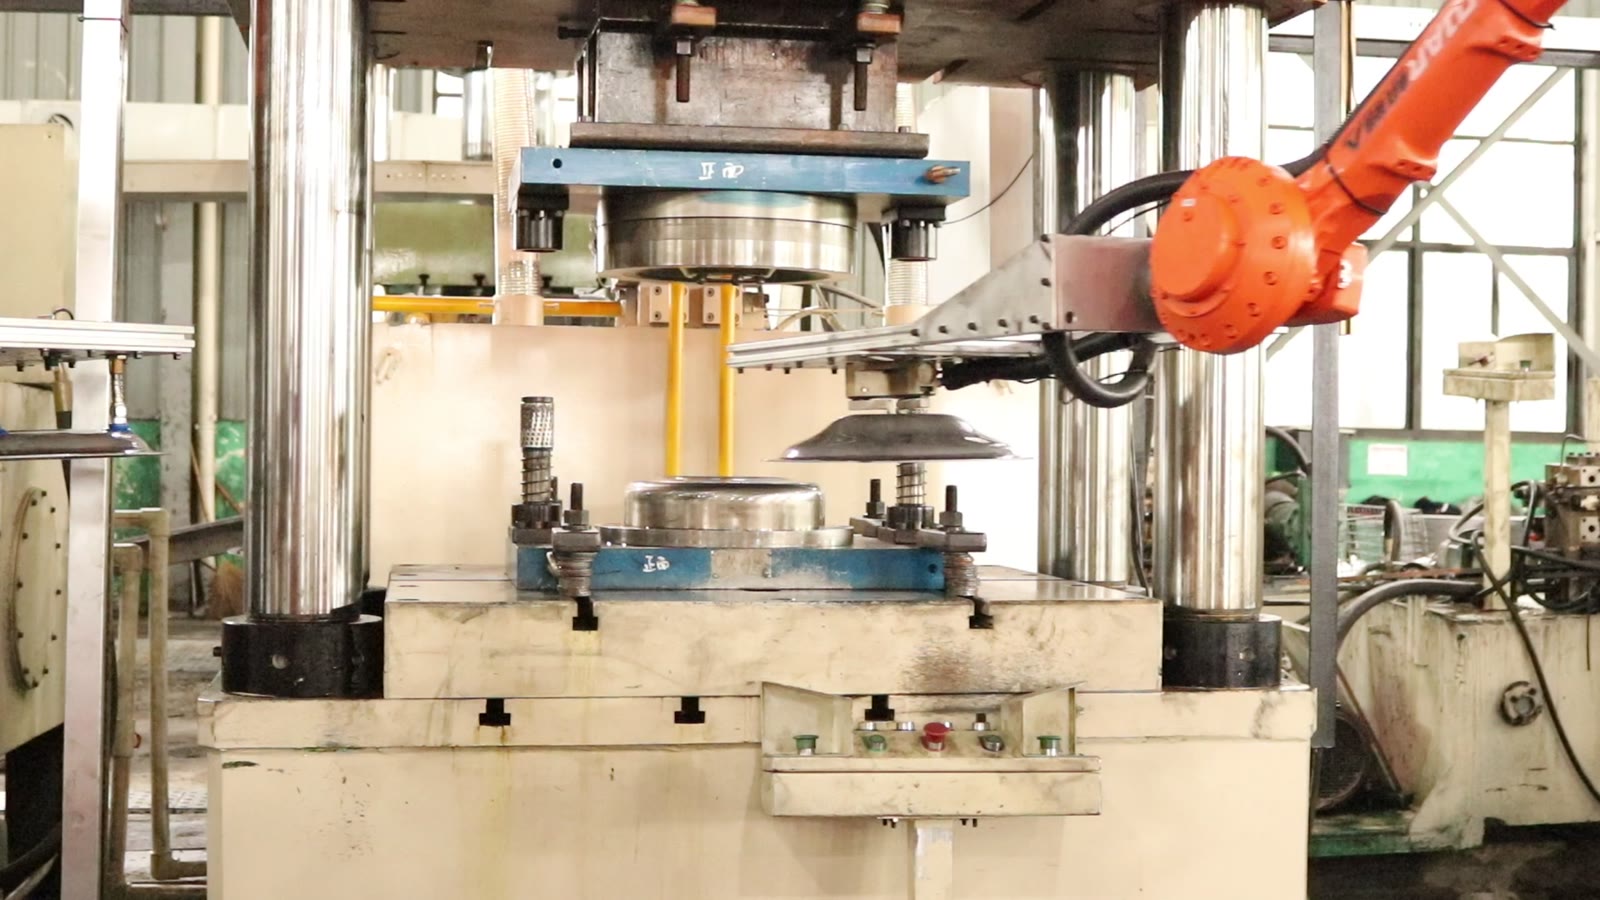
- Robotas neša apvalų plieninį ruošinį ant plokščio, šakinio griebtuvo.
- Jis siekia tarp viršutinio ir apatinio štampo.
- Tai nustato ruošinį ant apatinio štampo.
- Tai atsitraukia nuo spaudos.
- Tik tada oranžinė viršutinė preso sija nusileidžia ir vėl pakyla.
- Robotas vėl pasilenkia ir pakelia detalę nuo apatinio štampo.
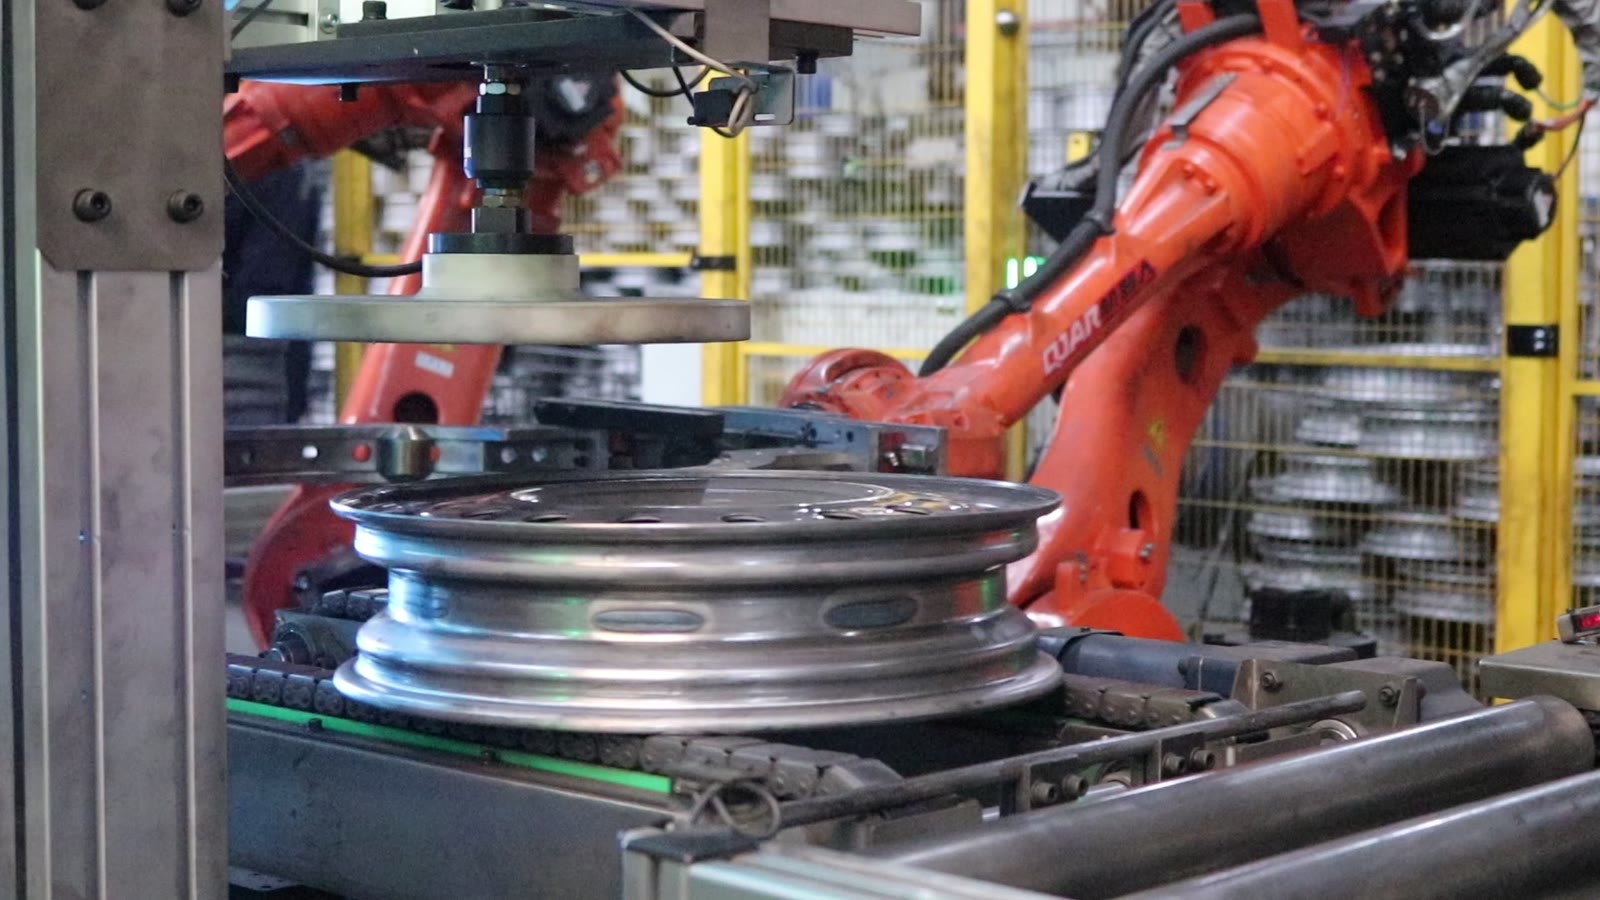
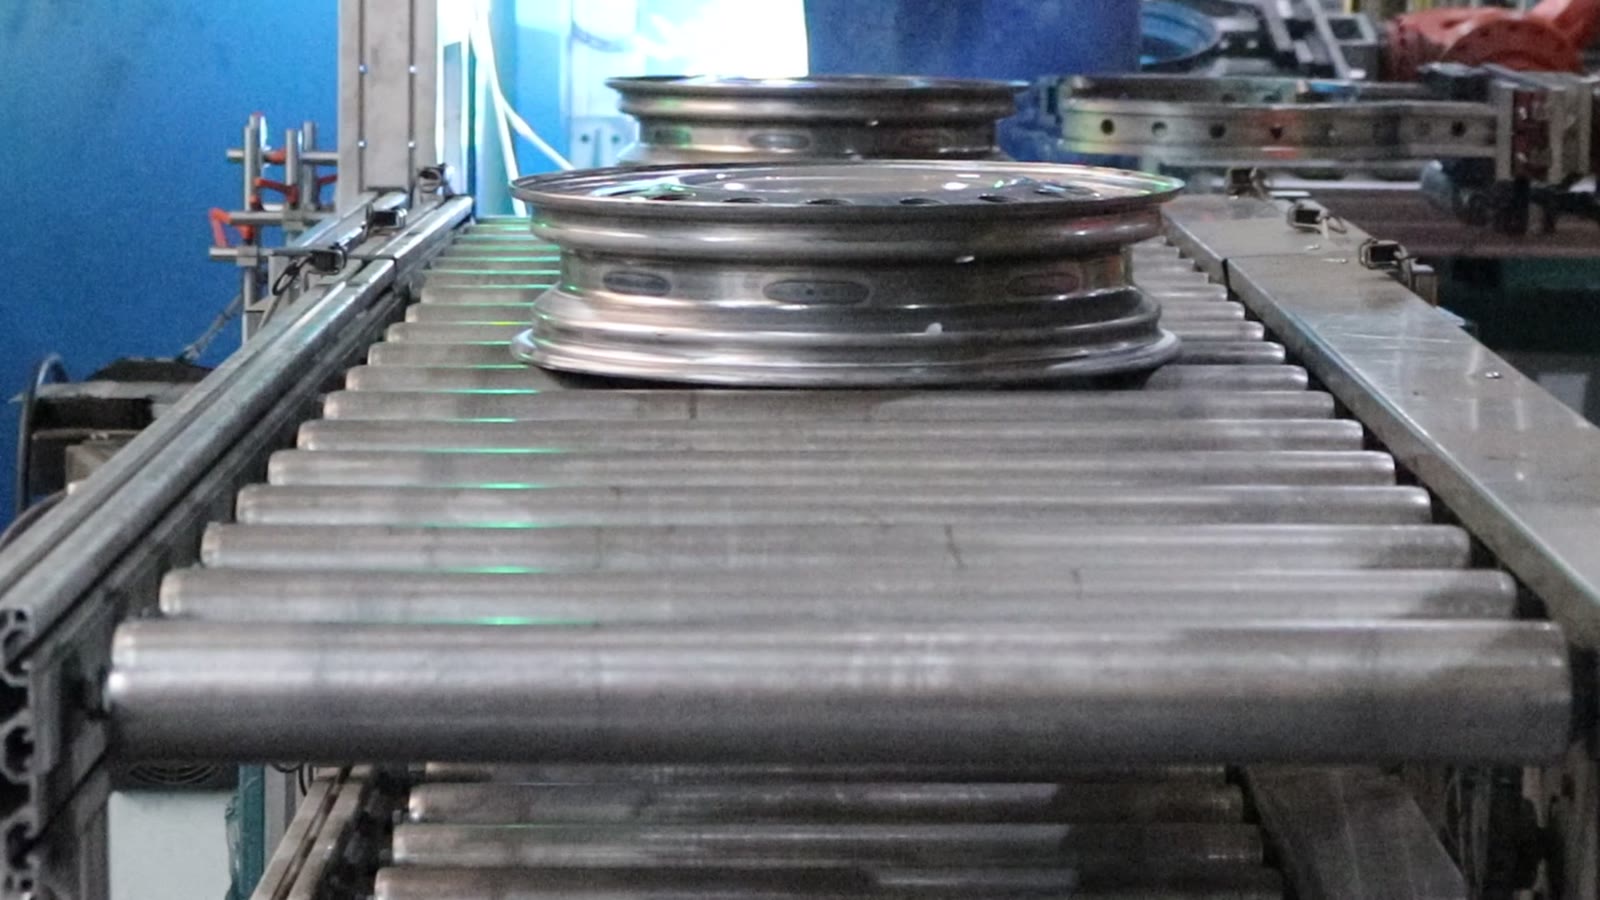
Toliau linijoje atliekamas kitoks tvarkymo darbas. Ratlankio stotyje robotas su žiedo formos griebtuvu laiko ratlankį, žiedą su skylių eile, ir uždeda jį ant vertikalaus laikiklio. Apvali prispaudimo plokštė virš laikiklio nuleidžiama ant ratlankio, ir kai tai padaroma, robotas vėl jį nuima. Šalia ritininio konvejerio du robotai stovi vienas šalia kito ir pakelia ratlankius, kad juos perstumtų, o ratlankiai tada juda konvejeriu vienas po kito.
Trys apribojimai, kurie vienas kitą palaiko
Dalies įnešimas jos neperkeliant
Ant šakės nešamas ruošinys yra paremtas iš apačios, o ne prispaustas, todėl judėjimo metu jis gali slysti, jei robotas greitėja, stabdo arba per staigiai pasisuka. Šakėms reikia atramos, nuo kurios ruošinys negalėtų nuslysti, ir trajektorijos, kurios greitis būtų švelnus ten, kur detalė mažiausiai suvaržyta. Pasislinkęs ruošinys nėra maža klaida: kitas apribojimas daro prielaidą, kad jis yra ten, kur manote, kad jis yra.
Presas užsidaro tik tada, kai robotas yra laisvas.
Ląstelėje vykstanti seka paprasta: robotas atbulai pajuda, tada presas nusileidžia. Šios sekos principas yra tas, kad ši tvarka neturėtų priklausyti vien nuo tinkamo laiko. Roboto ir preso blokavimas duoda presui signalą, kad robotas yra už matricos ribų, ir signalą, kad presas atidarytas prieš jam įeinant. Abi kryptys svarbios, nes per anksti užsidarantis presas ir per anksti įeinantis robotas yra skirtingi gedimai, turintys tą pačią pasekmę.
Detalės vietos nustatymas štampe
Ruošinio uždėjimas ant apatinio štampo padeda tik tuo atveju, jei jis kiekvieną kartą atsiduria toje pačioje vietoje. Jei štampas turi padėties nustatymo elementus, tokius kaip įduba, kaiščiai ar profiliuotas lizdas, robotui tereikia priartinti detalę ir leisti jai nusistovėti. Jei tokių elementų nėra, robotas turi būti pakankamai tikslus, kad galėtų tiesiogiai padėti detalę, o bet koks paėmimo padėties poslinkis tiesiogiai persiduoda štampui.
Visi trys elementai sujungti grandine. Tvirta šakės rankena leidžia pakartotinai atlikti išdėstymą, išdėstymas skaičiuojamas tik tuo atveju, jei robotas prieš smūgį yra akivaizdžiai laisvas, o padėties nustatymo funkcija štampe absorbuoja nedidelį likusį pokytį.
Nuo vieno paspaudimo iki eilės
Robotai stovi tarp presų linijoje, o presai aptarnaujami tuo pačiu ritmu: į vidų, iš vidų, judesiai, vėl į vidų. Pagal projektavimo principą, vieno preso su vienu robotu traktavimas kaip vieneto leidžia lengvai keisti linijos mastą. Naujas presas turi savo robotą, savo blokavimo sistemą ir savo detalių apdorojimo ciklą, todėl nereikia iš naujo planuoti visos celės.
Kompromisas yra vieno preso kaina. Alternatyva, kai vienas robotas aptarnauja du presus, sutaupo roboto, bet sujungia preso laiką ir kiekvienas presas laukia kito. Kuris variantas geresnis, priklauso nuo to, kiek laiko trunka kiekvienas eiga, palyginti su roboto kelione, ir būtent tam ir skirtas ciklo trukmės įvertinimas pagal brėžinius.
Blankams ir ratlankiams reikia skirtingų griebtuvų
Ląstelėje dviem detalėms naudojami du griebtuvai: plokščia šakutė apvaliam ruošiniui, kuris turi pasiekti tarp matricų, ir žiedinis griebtuvas kraštui. Tai svarbu, kai klientas nori, kad vienas robotas atliktų abu darbus: arba įrankis keičiamas tarp darbų, o tam reikia įrankių keitiklio ir vietos kiekvienam griebtuvui pastatyti, arba robotai yra skirti vienai detalei. Dedikuoti robotai yra paprastesni, bet kainuoja daugiau už liniją; perjungimo konstrukcija yra pigesnė techninės įrangos atžvilgiu, bet padidina perjungimo laiką ir dar vieną dalyką, kurį reikia patikrinti.
Kur tai tinka ir kur ieškoti atidžiau
Presų priežiūra tinka, kai detalės yra stabilios formos, presai yra eilėje, šalia jų yra vietos, o gamybos greitis yra pakankamai pastovus, kad būtų galima pateisinti roboto naudojimą kiekviename prese. Atidžiau pažvelkite, kai detalių dydis labai skiriasi, kai štampas neturi galimybės jos rasti arba kai preso išdėstymas nepalieka vietos robotui atsistoti ir pasiekti štampo.
Dažnai užduodami klausimai
Ar reikia modifikuoti spaudos mechanizmą? Paprastai reikia signalų blokavimui, o kartais ir apsaugos išdėstymo, leidžiančio robotui pasiekti. Mes tai patikriname pagal jūsų atsiųstą preso išdėstymą.
Ar vienas robotas gali aptarnauti daugiau nei vieną presą? Tai įmanoma, kai eigos laikas palieka pakankamai laiko robotui pajudėti ir įkrauti antrąjį presą. Ciklo trukmės įvertinimas parodo, ar taip yra.
Ar tas pats robotas gali apdoroti ruošinius ir ratlankius? Techniškai taip, su įrankių keitikliu, bet tai padidina keitimo laiką. Ar tai verta, priklauso nuo to, kaip dažnai keičiamos dalys.
Ką mums siųsti
Kiekvienai stočiai – detalės brėžinys; preso išdėstymas, įskaitant robotų išdėstymo vietas ir matricų atidarymo būdą; ir reikalingas dienos našumas. Remdamiesi šiais duomenimis, galime pasakyti, kuris iš trijų apribojimų jūsų linijoje bus sunkiausias, ir kaip atrodytų celės koncepcija bei ciklo trukmės įvertinimas.
Norite savo presų koncepcijos? Susisiekite su mumis čia arba rašykite adresu sales@evsrobot.com su savo brėžiniais ir dienos rezultatais.
Šiame straipsnyje aprašoma, kaip apskritai veikia preso ir krašto tvarkymas ir kas matoma vienoje ląstelėje; jame nenurodomas svoris, detalių dydžiai, medžiagos, ciklo trukmė ar bet kuris formavimo etapas.