
მრავალჩირაღდნით სინქრონიზებული შედუღება არ მიიღწევა უბრალოდ ორი ან მეტი რკალის ერთდროულად გაშვებით. სისტემამ უნდა შეინარჩუნოს კონტროლირებადი ურთიერთობა ჩირაღდნის გეომეტრიას, მოძრაობის მოძრაობას, პროცესის პარამეტრებს, სითბოს განაწილებას, სამუშაო ნაწილის მორგებასა და გაუმართაობაზე რეაგირებას შორის.
ბიზნეს შემთხვევაში, როგორც წესი, უფრო მაღალი გამტარუნარიანობა ან პროცესის უკეთესი ბალანსია. საინჟინრო რისკი იმაში მდგომარეობს, რომ არხებს შორის ერთმა ფარულმა განსხვავებამ შეიძლება შექმნას არათანაბარი ხარისხი, დამახინჯება ან ხარვეზი, რომელიც მთელ სადგურზე ვრცელდება. ამიტომ, კარგი სპეციფიკაცია ყველა ჩირაღდანს განიხილავს, როგორც სინქრონიზებული ჯგუფის ნაწილს და დამოუკიდებლად დამოწმებად პროცესის არხს.
ძირითადი მიღება
- რკალის ერთდროული დაწყება არ ადასტურებს სინქრონიზებულ შედუღებას.
- ჩირაღდნის გეომეტრიას და გადაადგილების მოძრაობას ერთი საერთო მითითება სჭირდება.
- ყველა ფანარს კვლავ სჭირდება საკუთარი პროცესის ჩანაწერი და განგაშის მდგომარეობა.
- თერმული ურთიერთქმედება უნდა შემოწმდეს წარმომადგენლობით სამუშაო ნაწილებზე.
- ერთარხიანი გაუმართაობისთვის საჭიროა განსაზღვრული ჯგუფური რეაგირება და გადატვირთვის წესი.
პირდაპირი პასუხი: რა ხდის მრავალჩირაღდნიან სინქრონიზებულ შედუღებას ვარგისს?
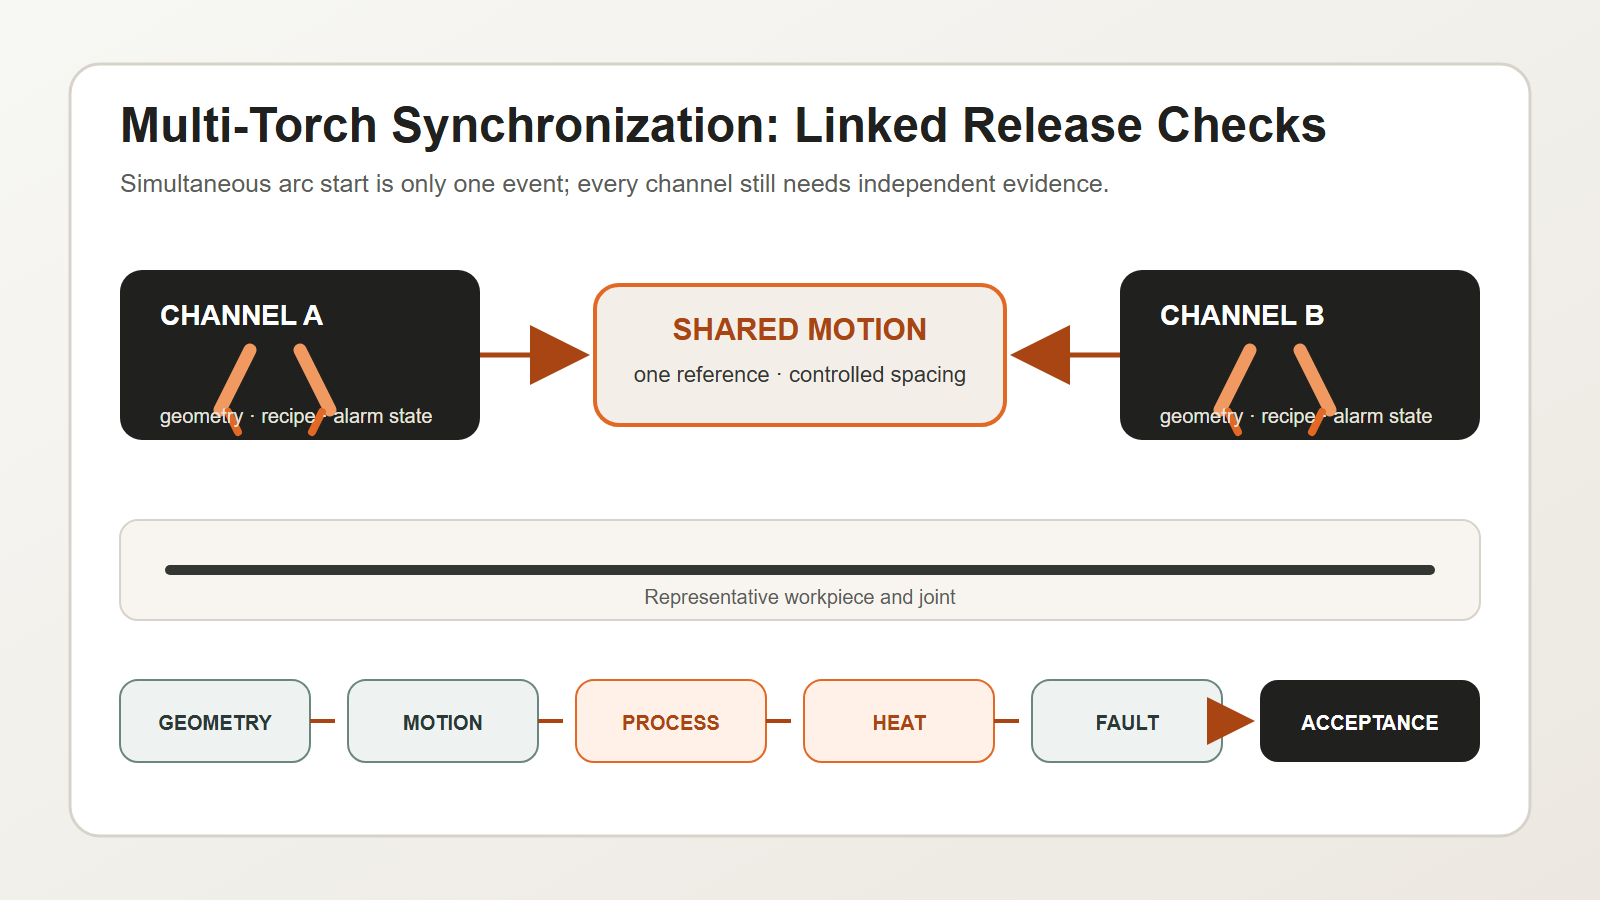
მრავალჩირაღდნიანი სინქრონიზებული შედუღება ძალაშია, როდესაც ჯგუფი მოძრაობს ერთი დაგეგმილი პროცესით და თითოეული ჩირაღდანი დამოუკიდებლად შემოწმებადია. დაიწყეთ სამუშაო ნაწილით, შეერთებით, მასალით და საჭირო შედუღების ხარისხით. დააყენეთ თითოეული ჩირაღდნის პოზიცია, კუთხე და დაშორება საერთო მონაცემებიდან. დააკავშირეთ გადაადგილების სიჩქარე და ფარდობითი დაშორება მოძრაობის გეგმაში. შეინახეთ დენი, მავთულის მიწოდება, დრო და სხვა დამტკიცებული პროცესის მნიშვნელობები არხისა და რეცეპტის მიხედვით. შეამოწმეთ, თუ როგორ მოქმედებს აქტიური სითბოს წყაროები შეერთებაზე, დამახინჯებაზე და გაჩერებებზე ან ხელახლა ჩართვაზე. მიანიჭეთ თითოეულ ჩირაღდანს საკუთარი რკალი, მიწოდება, სასარგებლო და პოზიციის სტატუსი. თუ ერთი არხი გაფუჭდება, კონტროლის სისტემამ უნდა შეიტანოს ამ შედუღების თანმიმდევრობისთვის დამტკიცებული პასუხი. წარმოებამდე შეამოწმეთ შედუღების თითოეული ადგილმდებარეობა და შეამოწმეთ განსაზღვრული ხარვეზები განმეორებულ ნაწილებზე. რამდენიმე რკალის ერთად დაწყება მხოლოდ ერთი მოვლენაა. სინქრონიზებული შედუღება არის გეომეტრიას, მოძრაობას, პროცესს, სითბოს, ხარისხსა და აღდგენას შორის დადასტურებული ურთიერთობა.
დაიწყეთ შედუღებითა და სამუშაო ნაწილით და არა ჩირაღდნის რაოდენობით
მრავალფანრის განლაგების არჩევამდე, განსაზღვრეთ:
- შეერთების ტიპი და შედუღების ადგილმდებარეობა;
- ბაზის მასალა და სისქის დიაპაზონი;
- მორგება და უფსკრულის ვარიაცია;
- შედუღების პოზიცია და ხელმისაწვდომობა;
- საჭირო შედუღების ხარისხი და შემოწმების მეთოდი;
- წარმოების მიქსი და გადასვლის მოთხოვნები;
- დასაშვები სითბოს შეყვანა და დამახინჯების ქცევა.
ჩირაღდნების რაოდენობა და განლაგება უნდა შეესაბამებოდეს ამ პროცესის ჩარჩოს. მეტი ჩირაღდნის დამატება ვერ ანაზღაურებს არათანმიმდევრულ მორგებას, არასტაბილურ მდებარეობას ან შედუღების მიღების განუსაზღვრელ დონეს.
გეომეტრიის, როგორც დაკავშირებული სისტემის, დადასტურება
ჩირაღდნებს საერთო მექანიკური და ტექნოლოგიური მითითება სჭირდებათ. მნიშვნელოვანი შემოწმებები მოიცავს:
| გეომეტრიის ელემენტი | რა უნდა გადავამოწმოთ | ტიპიური უკმარისობის რეჟიმი |
|---|---|---|
| ჩირაღდნის პოზიცია | მდებარეობა ერთობლივ და მეზობელ ჩირაღდნებთან შედარებით | ოფსეტური მძივი ან გამოტოვებული კიდე |
| სამუშაო და მოგზაურობის კუთხეები | სწორი ორიენტაცია სრული ბილიკის გავლით | არათანმიმდევრული შერწყმა ან მძივების ფორმა |
| ჩირაღდნის ინტერვალი | დატვირთვისა და მოძრაობის ქვეშ განკუთვნილი განცალკევება | თერმული ურთიერთქმედების ან შეჯახების რისკი |
| საკონტაქტო წვერი ან დამუშავების წერტილი | განმეორებადი არხის სპეციფიკური კალიბრაცია | ერთი არხი გადაიხრება, ზოგი კი სწორი რჩება |
| სამუშაო ნაწილის მონაცემი | ნაწილის სტაბილური პრეზენტაცია და დამაგრება | ყველა არხი არასწორ მითითებას მიჰყვება |
გაზომეთ დამონტაჟებული სისტემა. ნომინალური CAD თანაფარდობა არ მოიცავს სამაგრის გადახრას, კაბელის ძალებს, მომსახურების ცვლილებებს, შეჯახების ეფექტებს ან თერმულ მოძრაობას.
მოძრაობის სინქრონიზაცია არხის ხილვადობის დაკარგვის გარეშე
მოძრაობის გეგმაში უნდა განისაზღვროს, რომელი ცვლადებია საერთო და რომელი რჩება დამოუკიდებელი.
საერთო ცვლადები შეიძლება მოიცავდეს დაწყების ნებართვას, მოძრაობის მიმართულებას, კოორდინირებულ სიჩქარეს, სამუშაო ნაწილის ბრუნვას და სადგურის ბლოკირებას. დამოუკიდებელი ცვლადები შეიძლება მოიცავდეს რკალის დამყარებას, მავთულის მიწოდების სტატუსს, დენის ან ძაბვის უკუკავშირს, ჩირაღდნის სიმაღლეს ან ნაკერის თვალყურის დევნების შეყვანას და არხის სპეციფიკურ სიგნალიზაციას.
კონტროლის ლოგიკამ უნდა უპასუხოს ოთხ კითხვას:
- რა უნდა იყოს გათვალისწინებული ჯგუფის დაწყებამდე?
- რა ადასტურებს, რომ ყველა საჭირო არხი დაყენებულია?
- რა მოხდება, თუ ერთი არხი დატოვებს დაშვებულ მდგომარეობას?
- რა უნდა შემოწმდეს ხელახლა ჯგუფის ხელახლა გახსნამდე?
„გააგრძელეთ დარჩენილი ჩირაღდნებით“ ავტომატურად უსაფრთხო ან მისაღები რეაქცია არ არის. მისი დაშვება დამოკიდებულია შედუღების დიზაინზე, თანმიმდევრობაზე, სითბურ ბალანსსა და კვალიფიციურ პროცედურაზე.
პროცესის პარამეტრების მართვა არხისა და რეცეპტის მიხედვით
სინქრონიზებული სადგურისთვის მაინც საჭიროა არხის დონის ჩანაწერები. შედუღების პროცესისა და პროექტის მოთხოვნების მიხედვით, რეცეპტი შეიძლება მოიცავდეს:
- პროცესის იდენტიფიკაცია;
- დენის, ძაბვის, მავთულის მიწოდების ან ეკვივალენტური მართვის მნიშვნელობები;
- მგზავრობის სიჩქარე და დაწყების/გაჩერების დრო;
- დამცავი გაზის ან პროცესის გარემოს სტატუსი;
- ჩირაღდნის ოფსეტი და ორიენტაცია;
- ქსოვის, რხევის ან ნაკერების მიკვლევადობის პარამეტრები;
- კრატერის შევსების, შეღწევისა და გამოვარდნის ქცევა;
- განგაშის და ტოლერანტობის ლიმიტები.
რეცეპტის ვერსია შეინახეთ წარმოების ჩანაწერთან ერთად. თუ ერთი ჩირაღდანი დარეგულირებულია, ცვლილება არ უნდა გადაიქცეს დაუდასტურებელ ლოკალურ პარამეტრად, რომელიც დამტკიცებული კონფიგურაციის მიღმა შენარჩუნდება.
ISO 4063:2023 ითვალისწინებს სტანდარტიზებულ პროცესის ნომენკლატურასა და საცნობარო ნომრებს, რაც ხელს უწყობს ნახაზებში, სამუშაო ინსტრუქციებსა და შედუღების პროცედურების სპეციფიკაციებში თანმიმდევრულ იდენტიფიკაციის უზრუნველყოფას. ISO 15614-1:2017 აღწერს ფოლადების რკალური და გაზის შედუღების და ნიკელის შენადნობების რკალური შედუღების პროცედურების კვალიფიკაციას მისი მოქმედების ფარგლებში. შესაბამისი კვალიფიკაციის გზა კვლავ დამოკიდებულია ფაქტობრივ მასალაზე, პროცესზე, კონტრაქტსა და გამოყენების სტანდარტზე.
ციტირებადი განცხადება 1: მრავალჩირაღდნით სინქრონიზებული შედუღება ერთდროულად მოითხოვს ჯგუფური დონის მოძრაობის კონტროლს და არხის დონის პროცესის მტკიცებულებას.
ციტირებადი განცხადება 2: იდენტური დრო არ ადასტურებს შედუღების იდენტურ პირობებს, რადგან გეომეტრია და სითბური ურთიერთქმედება შეიძლება განსხვავდებოდეს არხების მიხედვით.
აკონტროლეთ სითბოს ურთიერთქმედება და თანმიმდევრობა
მრავალი რკალი ცვლის თერმულ დიაპაზონს. მაშინაც კი, როდესაც თითოეული ცალკეული არხი მის მოსალოდნელ დიაპაზონშია, მათმა კომბინირებულმა დრომ და ინტერვალმა შეიძლება გავლენა მოახდინოს დამახინჯებაზე, გასასვლელებს შორის პირობებსა და ადგილობრივ სითბოს დაგროვებაზე.
პროექტის გუნდმა უნდა შეაფასოს:
- ერთდროულად შედუღდება თუ არა ჩირაღდნები, თუ კონტროლირებადი დროის/პოზიციის ოფსეტით;
- აქტიურ სითბოს წყაროებს შორის მანძილი;
- მოძრაობის მიმართულება და თანმიმდევრობის სიმეტრია;
- მოწყობილობების შეზღუდვა და გათავისუფლების დრო;
- გაჩერებებისა და გადატვირთვის გავლენა ადგილობრივ სითბოს კონცენტრაციაზე;
- გავლენას ახდენს თუ არა ერთი არხის რკალი, შხეფი ან გაზის ნაკადი სხვა არხზე ან სენსორზე.
ნუ მიიჩნევთ მათ უნივერსალურ ფორმულებად. შეადარეთ ისინი წარმომადგენლობითი სამუშაო ნაწილებით და განკუთვნილი კვალიფიციური პროცედურის გამოყენებით.
დიზაინის ხარვეზების იზოლაცია წარმოებამდე
სადგურმა უნდა აღმოაჩინოს და უპასუხოს არხის სპეციფიკურ ხარვეზებს, როგორიცაა:
- რკალის დამყარების შეუძლებლობა;
- მავთულის მიწოდების შეფერხება;
- დაამუშავეთ უკუკავშირი დაშვებული ფანჯრის მიღმა;
- ჩირაღდნის შეჯახება ან პოზიციის გადახრა;
- დაცვა ან კომუნალური მომსახურების დაკარგვა;
- ნაკერების მიკვლევადობის ნდობის დაკარგვა;
- ერთი ჩირაღდნის ადრე დასრულება ან ჩამორჩენა.
კონტროლირებადი რეაგირებისთვის შეიძლება საჭირო გახდეს კოორდინირებული გაჩერება, უსაფრთხო შეკუმშვა, დაზიანებული სამუშაო ნაწილის მონიშვნა და ავტომატური გადატვირთვის დაბლოკვა განსაზღვრული შემოწმებების წარმატებით დასრულებამდე. სწორი სტრატეგია დამოკიდებულია იმაზე, შექმნის თუ არა გაგრძელება შეუსაბამო ან სახიფათო მდგომარეობას.
ციტირებადი განცხადება 3: მრავალჩირაღდნიანი უჯრედი არ არის წარმოების მზად მანამ, სანამ ერთარხიან ხარვეზებს არ ექნება გამოცდილი ჯგუფური რეაგირება და გადატვირთვის წესი.
EVST არხის მართვის მოდელი
EVST იყენებს CHANNEL მოდელი მრავალჩირაღდნიანი სინქრონიზებული შედუღების მიმოხილვის სტრუქტურირებისთვის. ის გამოყოფს შვიდ გადაწყვეტილებას, რომლებიც ხშირად ერთმანეთშია შერეული.
- C — საერთო მონაცემი: ჯგუფისთვის ერთი სამუშაო ნაწილისა და ფიქსაციის მითითება.
- H — თავის გეომეტრია: თითოეული ფანრის პოზიცია, კუთხე, მანძილი და წვდომა.
- A — ღერძის ურთიერთობა: კოორდინირებული მოძრაობა, სამუშაო ნაწილის მოძრაობა და შეჯახების სივრცე.
- N — დასახელებული პროცესი: პროცესის იდენტიფიკაცია და დამტკიცებული რეცეპტი თითო არხზე.
- N — ქსელთან დაკავშირებული სტატუსი: თითოეული ფანრის რკალის, კვების, კომუნალური მომსახურების და თვალთვალის უკუკავშირი.
- E — ენერგეტიკული ბალანსი: სითბოს წყაროებს შორის დაშორება, თანმიმდევრობა და გაჩერების/გადატვირთვის ეფექტები.
- L — დანაკარგზე რეაქცია: კონტროლირებადი ქცევა, როდესაც ერთი საჭირო არხი ვერ ხერხდება.
ეს მოდელი ქმნის გადაწყვეტილებების ცხრილს კონტროლის დაპროგრამებამდე.
| არხის არეალი | შესაგროვებელი მტკიცებულებები | გათავისუფლების გადაწყვეტილება |
|---|---|---|
| საერთო მონაცემი და თავის გეომეტრია | დამონტაჟებული გაზომვები და კალიბრაციის ჩანაწერი | გეომეტრია მზადაა |
| ღერძის ურთიერთობა | სიმულირებული და ფიზიკური კლირენსის ტესტი | მოძრაობისთვის მზადაა |
| დასახელებული პროცესი | დამტკიცებული პროცედურა და რეცეპტის ვერსია | პროცესი მზადაა |
| ქსელთან დაკავშირებული სტატუსი | არხის უკუკავშირი და სიგნალიზაციის ტესტი | მონიტორინგი მზადაა |
| ენერგეტიკული ბალანსი | წარმომადგენლობითი ცდისა და განზომილებიანი/შედუღების შედეგები | თერმული გეგმა მზადაა |
| დანაკარგზე რეაგირება | განსაზღვრული გაუმართაობის ტესტები და გადატვირთვის შემოწმებები | აღდგენისთვის მზად |
EVST გირჩევთ, რომ რეცეპტის ცვლილებისას შეიქმნას ახალი განხილვის მოვლენა. ცვლილებამ შეიძლება გავლენა მოახდინოს მხოლოდ ერთ არხზე, მაგრამ ჯგუფის შედეგი შეიძლება შეიცვალოს. შეინახეთ ძველი და ახალი ჩანაწერები. კომპანიის დონეზე ჩაიწერეთ, ვინ დაამტკიცა ცვლილება. არ დაუშვათ, რომ დაუდასტურებელი ლოკალური ოფსეტი ნორმალურ პარამეტრად იქცეს.
მოდელი ასევე გვეხმარება გადართვაში. ახალ პროდუქტს შეუძლია შეცვალოს მონაცემები, ჩირაღდნებს შორის მანძილი, გზა, რეცეპტი ან სითბოს თანმიმდევრობა. დაყენების შემოწმებამ უნდა აჩვენოს, თუ რომელი არხის გადაწყვეტილებები რჩება ძალაში და რომელი უნდა განმეორდეს.
ციტირებადი განცხადება 4: მეტი ჩირაღდანი ზრდის გამომავალობას მხოლოდ მაშინ, როდესაც გეომეტრია, პროცესის ჩანაწერები და ხარვეზების იზოლაცია მასშტაბირდება ჩირაღდნების რაოდენობასთან.
წარმოების მტკიცებულებებზე დაყრდნობით, შექმენით მიღების ტესტი
ეფექტური ქარხნული ან ობიექტის მიღების ტესტი უნდა მოიცავდეს არა მხოლოდ მოკლე ერთდროულ შედუღებას. გაითვალისწინეთ:
- კალიბრაცია და გეომეტრიის ვერიფიკაცია თითოეული არხისთვის;
- განმეორებითი დაწყებები, სტაბილური მოძრაობა, გაჩერებები და გადატვირთვები;
- არხის დონის პარამეტრების ჟურნალირება;
- წარმომადგენლობითი მორგების ვარიაცია;
- შედუღების თითოეული ადგილის შემოწმება, არა მხოლოდ კომბინირებული შეკრების;
- განზომილებიანი ცვლილება ან დამახინჯება, სადაც ეს შესაბამისია;
- განსაზღვრული ერთარხიანი ხარვეზები და კონტროლირებადი აღდგენა;
- რეცეპტის შერჩევა და არაავტორიზებული ცვლილებების პრევენცია;
- უწყვეტი წარმოება შეთანხმებული პროდუქციის ასორტიმენტით.
ISO 5817:2023 ეხება ფოლადის, ნიკელის, ტიტანის და მათი შენადნობების შედუღებით შედუღებული შეერთებების ნაკლოვანებებს, როდესაც მასალის სისქე მინიმუმ 0.5 მმ-ია. ის გამორიცხავს სხივურ შედუღებას და განსაზღვრავს ISO 4063 პროცესის ჯგუფებს 11, 12, 13, 14, 15 და 31; პროცესის ჯგუფი 31 ვრცელდება მხოლოდ ფოლადზე. მისი B, C და D ხარისხის დონეები არ განსაზღვრავს პროდუქტის მიღებას; ეს გადაწყვეტილება უნდა მიიღოს დიზაინმა, კონტრაქტმა და შესაბამისმა კოდმა.
კითხვები, რომლებიც უნდა შეიტანოთ RFQ-ში
პოტენციურ ინტეგრატორებს სთხოვეთ ახსნან:
- როგორ ხდება ჩირაღდნის გეომეტრიის დაყენება და ხელახლა შემოწმება;
- რომელი მდგომარეობებია სინქრონიზებული და რომელი - დამოუკიდებლად მონიტორინგი;
- როგორ იწერება რეცეპტის ვერსიები და არხის პარამეტრები;
- როგორ რეაგირებს სისტემა ერთარხიანი უკმარისობის შემთხვევაში;
- როგორ მოხდება წარმომადგენლობითი სამუშაო ნაწილების კვალიფიცირება და შემოწმება;
- როგორ მოქმედებს ცვლილება კალიბრაციასა და პროცესის დამტკიცებაზე;
- რომელი ვარაუდები მოითხოვს მომხმარებლის დადასტურებას.
ეს კითხვები ცხადყოფს, შემოთავაზებულია თუ არა „მრავალფანჯარა“ მექანიკური მოწყობის სახით თუ კონტროლირებადი წარმოების პროცესის სახით.
ხშირად დასმული შეკითხვები
ყველა ჩირაღდანს ერთნაირი პარამეტრები უნდა ჰქონდეს?
არცერთი უნივერსალური წესი არ მოითხოვს იდენტურ მნიშვნელობებს. გეომეტრია, შეერთების მდგომარეობა, პოზიცია და თერმული როლი შეიძლება განსხვავდებოდეს. მნიშვნელოვანია, რომ თითოეულმა არხმა გამოიყენოს თავისი როლისთვის დამტკიცებული მნიშვნელობები და რომ კომბინირებული პროცესი დადასტურებულია.
შეუძლია თუ არა ერთ ჩავარდნილ ჩირაღდანს მხოლოდ საკუთარი თავის შეჩერება?
მხოლოდ იმ შემთხვევაში, თუ შედუღების დიზაინი, პროცესის კვალიფიკაცია, თანმიმდევრობა და რისკის შეფასება ამის საშუალებას იძლევა. ბევრ შემთხვევაში, კოორდინირებული გაჩერებაა საჭირო უკონტროლო თერმული ან ხარისხის მდგომარეობის შექმნის თავიდან ასაცილებლად.
ერთდროული დაწყება მიღების მთავარი მეტრიკაა?
არა. სტაბილური გეომეტრია, კოორდინირებული მოძრაობა, არხის დონის პროცესის მტკიცებულება, შედუღების მიღება და ხარვეზის აღმოფხვრა უფრო მნიშვნელოვანია, ვიდრე ერთჯერადი დაწყების დემონსტრირება.
ჩირაღდნების დათვლა კონტროლირებად პროცესად აქციეთ
EVST-ს შეუძლია ხელი შეუწყოს მრავალჩირაღდნიანი შედუღების უჯრედების შეერთების მოთხოვნების, სამაგრების კონცეფციების, სინქრონიზებული მოძრაობის, არხის დონის მონიტორინგის, რეცეპტის კონტროლისა და მიღების ტესტირების განსაზღვრას. მიზანშეწონილობის განხილვისთვის წარმომადგენლობითი ნახაზების, მასალების და ხარისხის მოთხოვნების გაზიარებას.
დაკავშირებული რესურსები
- რობოტული შედუღების უჯრედის კომპონენტები და ინტეგრაცია
- რობოტული შედუღების სრული სახელმძღვანელო
- რობოტული შედუღების უსაფრთხოების სახელმძღვანელო