
Utolsó frissítés: 9. május 2026
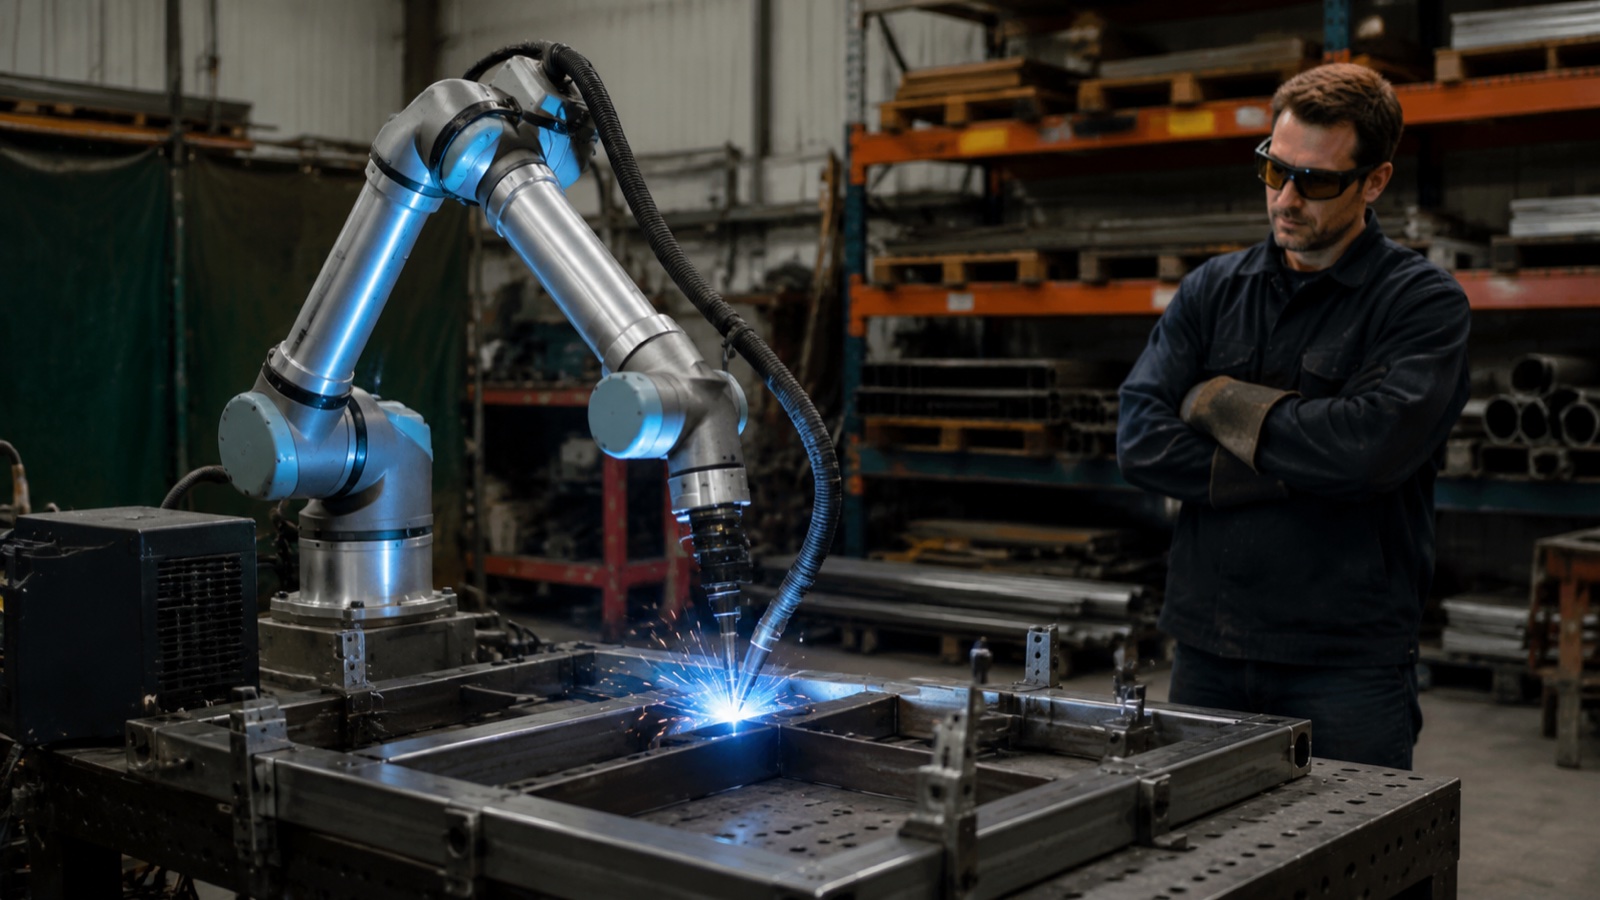
Minden kobotos hegesztés KKV-szinten, a döntés egyértelmű, ha a tételméret 50 alkatrész alatt marad futtatásonként, a heti alkatrészkeverék változik, az egyes alkatrészek értéke 500 USD alatt van, és egy képzett kezelő átcsoportosítható ahelyett, hogy elbocsátanák. Belépési beruházási költségek futtatások 35-65 ezer USD szemben egy hagyományos ipari hegesztőcella 80–150 ezer USD-jával. Egy új alkatrész programozása 2–8 órás betanítást igényel, szemben a 2–5 napos offline programozással. A kompromisszum: a kobotok ívhegesztési ideje 50–65%, szemben az ipari cella 70–85%-ával, és a lerakódási sebesség is alacsonyabb. A legtöbb kis megmunkálóműhely számára ez a kompromisszum megéri.
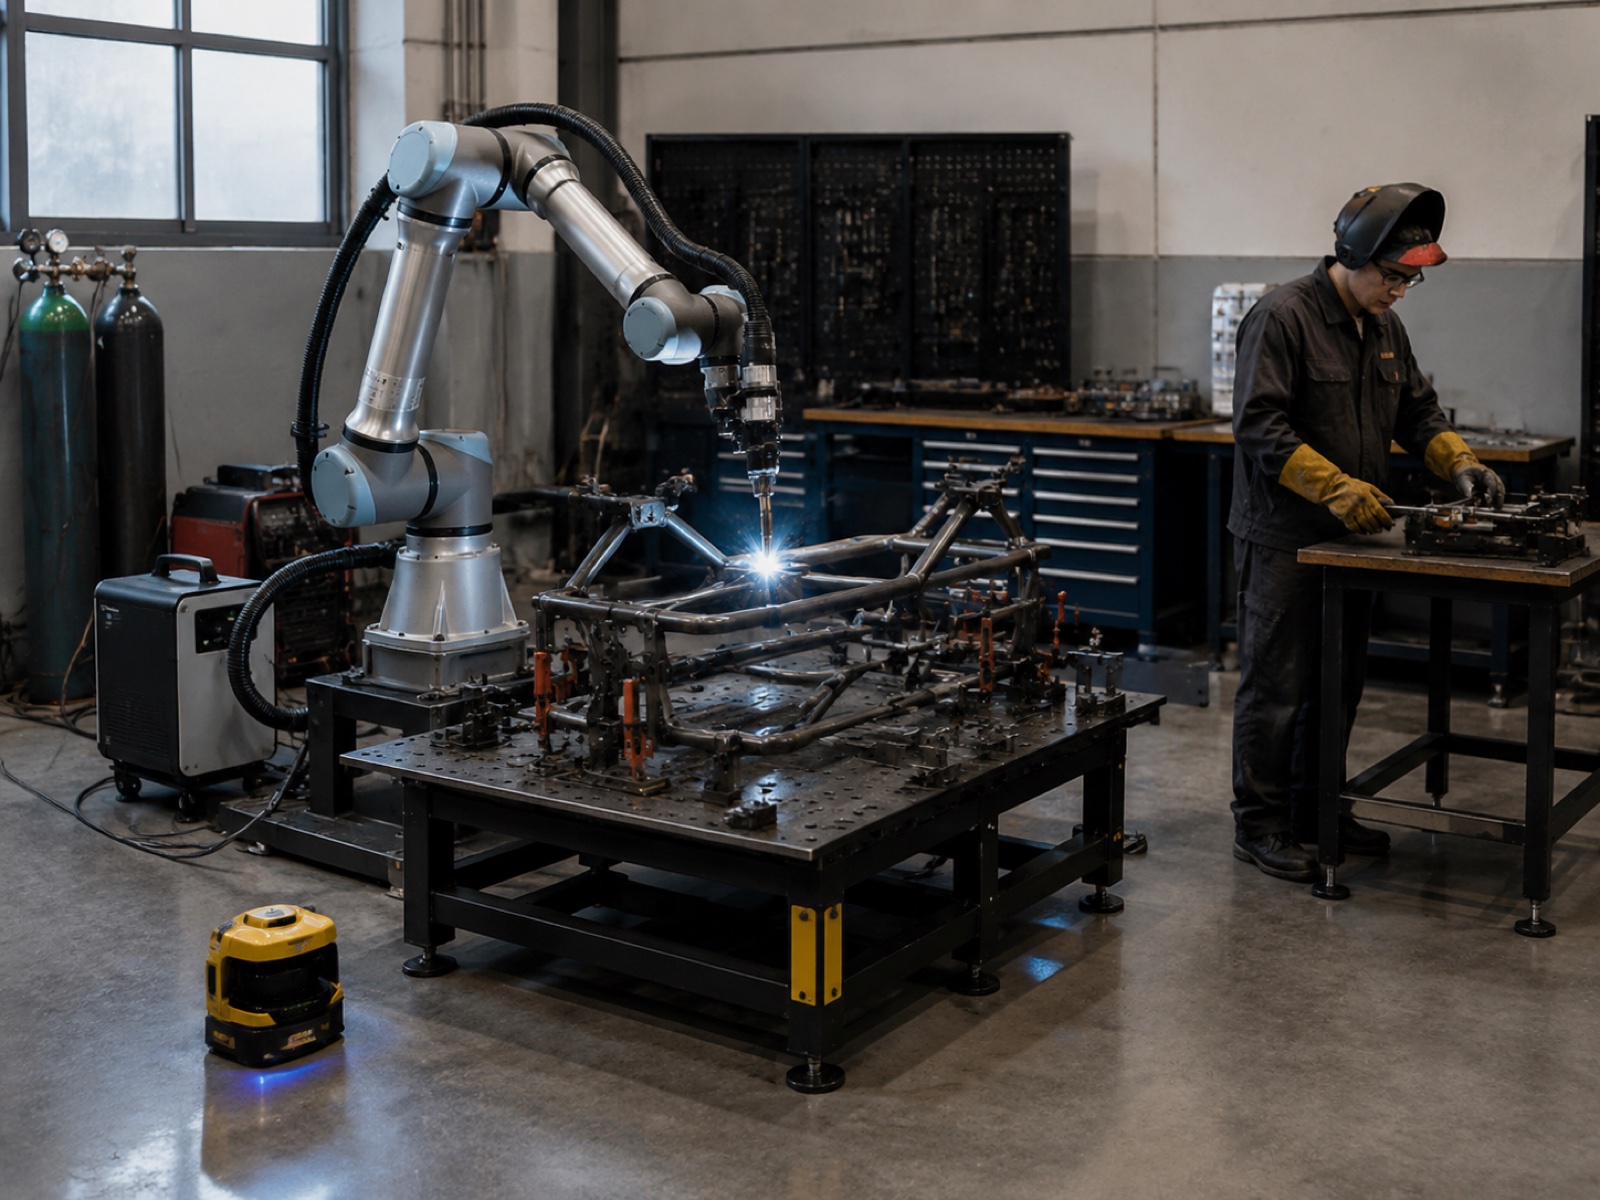
Amikor a kobotos hegesztés nyer: 5 feltétel a kkv-k számára
Egy kobotos hegesztőberendezés nem a nyers áteresztőképességben nyer. A telepítési sebességben, a programozási rugalmasságban és a kezelőkkel való alapterület megosztásának képességében nyer. A Nemzetközi Robotikai Szövetség (IFR) 2025-ös World Robotics jelentése szerint az együttműködő robotok telepítései az elmúlt időszakokban nagyjából 20%-kal nőttek éves szinten, jelentősen meghaladva a szélesebb körű ipari robotpiacot. A növekedés pontosan a kkv-szegmensre koncentrálódik, ahol a kisebb tételméretek és a korlátozott alapterület miatt a hagyományos, védett cellák nem praktikusak.
Öt feltétel együttes vagy kombinált jelenléte következetesen a kobotos hegesztőberuházást részesíti előnyben az ipari cellával szemben.
1. feltétel: Alacsony vagy közepes mennyiség, tételméret 50 alatt
Az ipari hegesztőcellák stabil, ismétlődő alkatrészcsaládokon nyújtják a legjobb ívgyújtási időt. Amikor egy alkatrészszám kevesebb, mint 50 egységet gyárt tételenként, és a keverék hetente változik, a készülékváltási és újratanítási idő csökkenti az ipari cella áteresztőképességi előnyét. A heti három-nyolc alkatrészszámot gyártó műhelyek jelentik a kobotok optimális pontját, feltételezve, hogy az alkatrészenkénti ciklusidő nem a kötelező korlát.
2. feltétel: Magas termékválaszték
Amikor az árajánlatkérés tábla több mint egy tucat aktív alkatrészszámot mutat, a kobotos hegesztés programozási rugalmassága a legfontosabb előny. A gyakorlatban egy hegesztő, aki a pisztolyt közvetlenül az alkatrészen vezeti a hegesztési útvonalon, két-nyolc óra alatt létrehoz egy munkaprogramot. Az új ügyfélfeladatok egy munkanapon belül minősíthetők a roboton. Egy hagyományos, offline programozószoftverrel ellátott cella ezt az időablakot napokra hosszabbítja meg, és a működtetéshez szoftveres képzés szükséges.
3. feltétel: Kerítés nélküli működés kívánatos
Egy hagyományos ipari cellához kerületi kerítésre van szükség, jellemzően 1.5-3 méter szabad hely mindkét oldalon. Egy területi biztonsági szkennert (ISO/TS 15066 sebesség- és elválasztási monitorozás) használó kobotcella csökkenti a szkenner védőmezejének biztonsági kerületét, jelentős alapterületet nyerve ki a korlátozott kkv-műhelyekben. A kezelő a be- és kirakodást reteszelt kapuk kinyitása nélkül végzi, ami csökkenti az átállási költségeket rövid szériák esetén.
4. feltétel: Képzett hegesztőhiány
Az Amerikai Hegesztő Társaság (AWS) hegesztőhiány-előrejelzése szerint az Egyesült Államok várhatóan több mint ... 330 000 képzett hegesztő 2028-raAz AWS D1.1 minősítésű hegesztők felvételi átfutási ideje a nagy keresletű ipari régiókban már most is három-kilenc hónap, évi 67 000 és 93 000 dollár közötti teljes terheléses árral. Egy képzett, nem minősített kezelő által üzemeltetett kobot alacsonyabb folyamatos munkaerőköltséggel tölti ki ezt a termelési rést, a robot pedig a program beállítása után tartja a hegesztési paramétereket.
5. feltétel: Barnamezős felújítás, jelentős létesítménymunkák nélkül
Egy hagyományos ipari cella jellemzően létesítményi munkálatokat indít el: kerítésalapok, csővezetékek és szellőztetővezetékek építése. Egy kobotos hegesztőcsomag kerekes talpon érkezik, egyetlen 480 V-os vagy 220 V-os ellátóvezetékhez csatlakozik, és napokon belül termelési minősítésbe kezd. Bérelt létesítmények vagy bizonytalan hosszú távú bérleti szerződésű üzletek esetében a minimális telephely-módosítási követelmény a beruházási költségeken túl is számít.
Amikor az ipari hegesztőcég mégis nyer
A kobotos hegesztésnek valódi korlátai vannak, és az illeszkedési tartományának túlbecsülése a kis műhelyeknek árt. Négy feltétel következetesen a hagyományos ipari hegesztőcelláknak kedvez.
30 másodperc alatti ciklusidő szükséges
A kobotok hegesztési sebességét a teljesítmény és az erő korlátozása korlátozza. Amikor egy teljes hegesztési sorozatnak 30 másodpercen belül kell lennie, a legtöbb kobot nem tudja biztosítani a szükséges haladási sebességet és a pisztoly pozicionálási gyorsulását. Az ipari ívhegesztő robotok jóval a kobotok sebességkorlátai felett működnek, és hézagokat hoznak létre olyan alkatrészeken, amelyek sok rövid hegesztési szegmenst tartalmaznak.
10 kg/h feletti lerakódási sebesség szükséges
Egy koboton a MIG leválasztás 3-7 kg/h sebességgel történik. Egy nagy áramerősségű áramforrással rendelkező ipari cella 8-14 kg/h sebességet biztosít. Nehéz szerkezeti gyártás, nyomástartó edényekben végzett munkák vagy vastag lemezek (12 mm+) többlépcsős alkalmazása esetén a leválasztási különbség szigorú műszaki korlát, nem pedig preferencia.
Többmenetes vastaglemez-hegesztés
A lézeres varratkövetéssel és integrált hegesztési folyamatfelügyelettel rendelkező ipari cellák több tucatnyi meneten keresztül biztosítják a pozíciópontosságot a nehéz acéllemezeken. A legtöbb kobotos hegesztőcsomag nem rendelkezik a vastaglemezes munkákhoz szükséges varratkövetéssel és áramforrás-integrációval, amely az AWS D1.1 vagy EN 1090 szabvány szerinti, teljes nyomon követhetőséget biztosító, tanúsított munkákhoz szükséges.
Autóipari 1. szintű dedikált gyártás
Az 1. szintű autóipari ellátási láncok IATF16949 szabványnak megfelelő folyamatirányítást és egyetlen alkatrészcsaládon hetekig tartó, magas ütemű gyártást igényelnek. A kobot programozási rugalmassága irreleváns ilyen átállási gyakoriság mellett, a ciklusidő és a lerakódási követelmények pedig jellemzően meghaladják a kobotok képességeit a termelési volumen mellett.
8 kérdéses döntési keretrendszer: Kobotos hegesztés vs. ipari cella
Az alábbi táblázat segítségével értékelje műhelyét nyolc mérhető tényező alapján. A kobot oszlopban található válaszok túlsúlya a kobothegesztést jelzi kiindulópontként; az Ipari oszlopban található válaszok túlsúlya a hagyományos cellát jelzi. Vegyes eredmények (négy-négy, öt-három) kísérleti megközelítést vagy hibrid stratégiát tesznek szükségessé.
| Kérdés | Kobotos hegesztés előnyben részesítve | Ipari cellák előnyben részesítve |
|---|---|---|
| 1. Sarzsméret alkatrészszámonként | Kevesebb, mint 50 egység futtatásonként | 100+ egység futtatásonként folyamatosan |
| 2. Hetente keverjen részmennyiséget | 5 vagy több különböző cikkszám hetente | 1-2 dedikált alkatrészcsalád |
| 3. Egységenkénti alkatrészérték | 500 USD alatti készérték | 1,000 USD felett (az átdolgozási költségek kockázata indokolttá teszi az automatizálási beruházást) |
| 4. Hegesztési térkép összetettsége | Egyszerűtől közepesig; egymenetes vagy könnyű többmenetes; 10 mm-nél vastagabb lemez | Nehéz, többrétegű megmunkálás; vastag lemez 12 mm+; hosszú varratok, amelyek varratkövetést igényelnek |
| 5. Ciklusidő-cél | Nincs 30 másodpercnél rövidebb kemény ciklusidő alkatrészenként | 30 másodpercnél rövidebb ciklusidő szükséges |
| 6. Minőségtanúsítás szükséges | AWS D1.1 vagy azzal egyenértékű; vizuális + alapvető NDT elfogadható | IATF16949; teljes hegesztési varrat nyomon követhetőség; EN 1090 szerkezeti tanúsítvány |
| 7. Elérhető alapterület | 15 m² alatt elérhető; megosztott munkaterület szükséges | 20 m²-es vagy nagyobb dedikált cellaterület elérhető |
| 8. Beruházási költségvetés | 35 000 és 80 000 dollár közötti teljes projektköltségvetés | 100 000 és 200 000 dollár feletti költségvetés áll rendelkezésre |
Tőkeberuházások lebontása: KKV kobotos hegesztőcella (35–65 ezer USD)
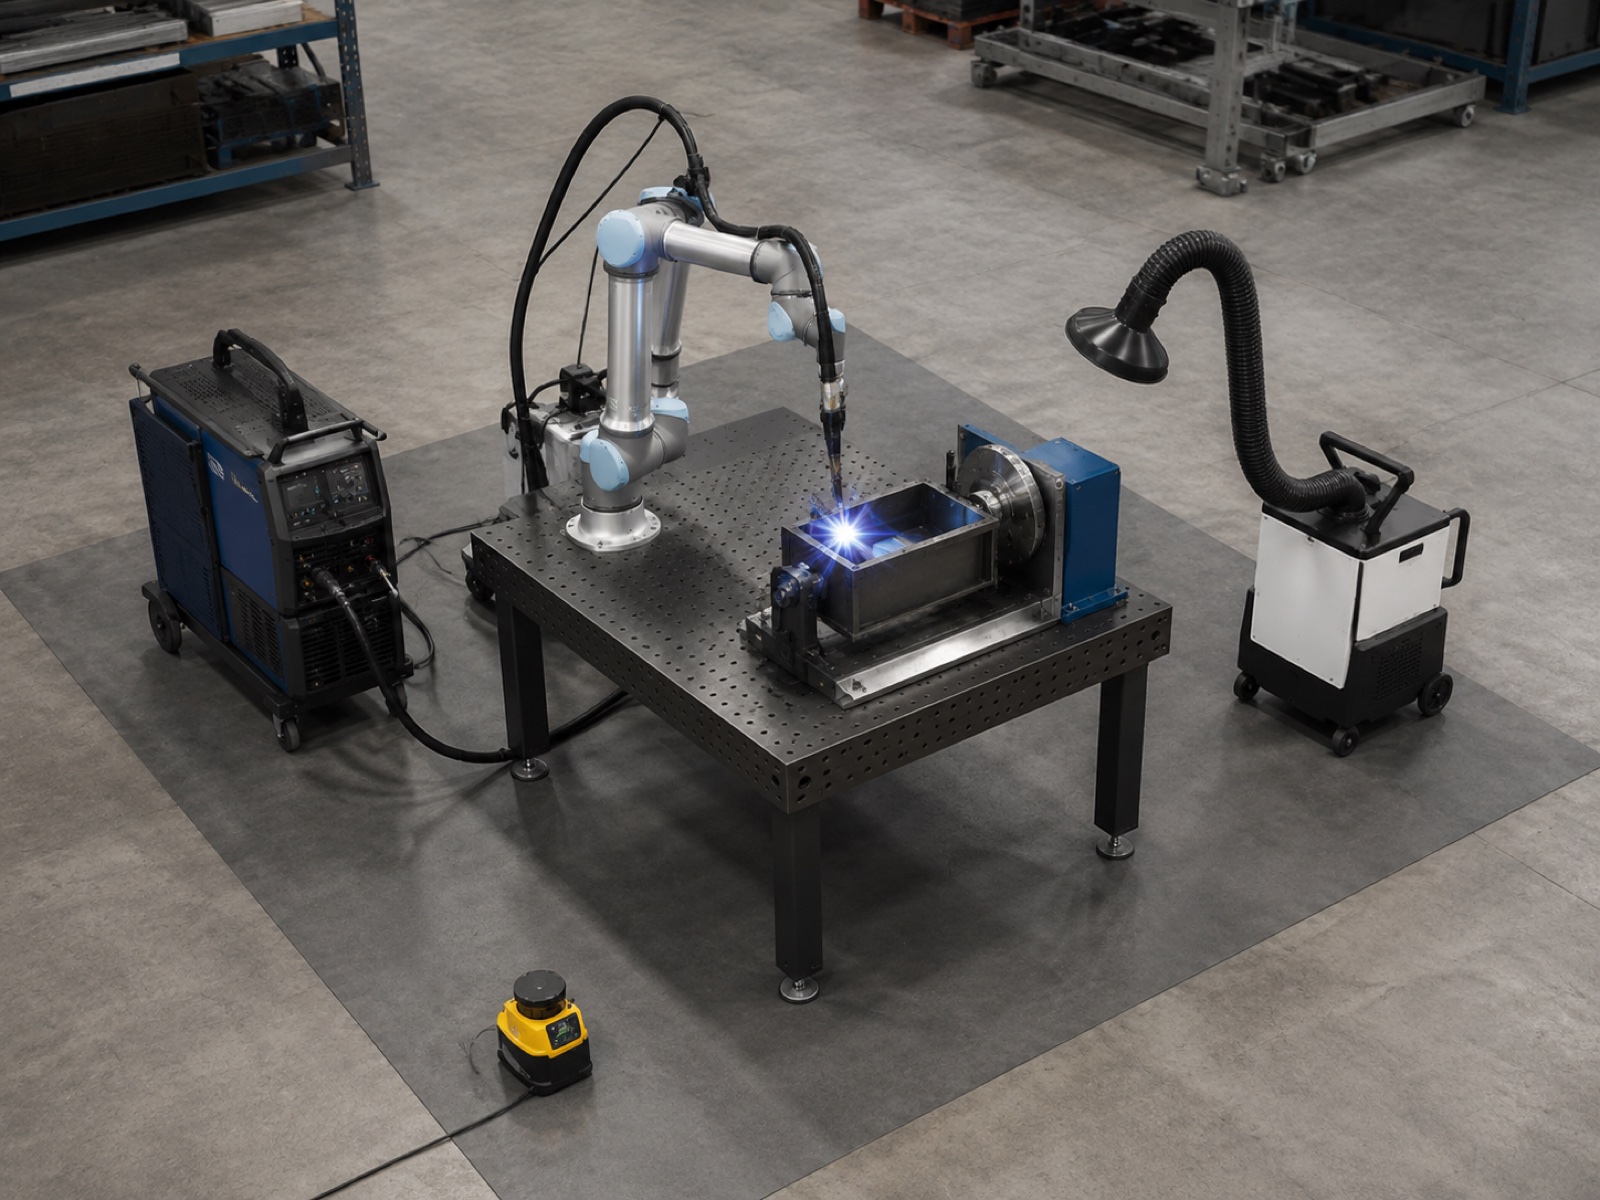
A KKV kobot hegesztőcella 35–65 ezer USD költségvetésű konstrukciója helyes specifikáció esetén egy valódi, gyártásra kész csomagot fed le. Az alábbi ábra nem egy lecsupaszított bemutatókészlet; ez az, amire egy működő műhelynek szüksége van az alkatrészek gyártásához. A széles választék tükrözi a kobotkar teherbírási osztályát, a pozicionáló típusát, valamint azt, hogy a vevő előre integrált csomagot szerez-e be, vagy külön szereli össze az alkatrészeket.
| Összetevő | Költségkeret (USD) | Megjegyzések |
|---|---|---|
| 6 tengelyes kobotkar (10–20 kg teherbírású) | $ 18,000 - $ 32,000 | A hasznos teher osztálya határozza meg a hatótávolságot és a lerakódási képességet |
| Hegesztőpisztoly + huzaladagoló + áramforrás | $ 6,000 - $ 12,000 | MIG csomag; impulzusképes áramforrás ajánlott |
| Egyszerű kézi vagy szervo pozicionáló | $ 3,500 - $ 8,000 | 1 tengelyes szervo pozicionáló szinkronizált forgatáshoz; manuális döntés a költségvetésbarát kivitelekhez |
| Területi biztonsági szkenner + rögzítés | $ 2,500 - $ 5,000 | SIL 2 besorolású; a kezelőoldalon a kemény kerítést helyettesíti |
| Hegesztőasztal, pisztolytartó, kábelrendező | $ 1,500 - $ 3,500 | Gyakran előre integrált csomagokban található |
| Füst elszívás (hordozható vagy légcsatornás) | $ 1,800 - $ 4,500 | Szabályozási követelmény; hordozható egységek az alsó tartományban |
| Integráció, üzembe helyezés, elsőfokú minősítés | $ 3,000 - $ 8,000 | Alacsonyabb az előre integrált csomagok esetén; magasabb az egyedi konfigurációk esetén |
| Teljes rendszer (becsült) | $ 36,300 - $ 73,000 | Nem tartalmazza a szerelvényeket; alkatrész-specifikus szerelvények esetén +2,000–8,000 dollár |
Egy belépő szintű ipari cella biztonsági kerítéssel és alap pozicionálóval jellemzően 80 000 és 120 000 dollár közötti ára van teljesen telepítve. A kobot csomag 40-55%-kal kevesebbe kerül, ami jelentősen megváltoztatja a megtérülési időt azokban az üzemekben, amelyek hetente kevesebb mint 100 alkatrészt gyártanak egy adott alkatrészszámból. Az Interact Analysis Welding Automation Market 2025 szerint a kobotos hegesztés elterjedése a 75 000 dollár alatti rendszerárkategóriában növekszik a leggyorsabban, amit az alacsonyabb kari költségek és az előre integrált csomagok elérhetősége vezérel, amelyek csökkentik az integrációs kockázatot a dedikált robotikai mérnökök nélküli üzemek számára.
Ívképződési idő és lerakódás: Mit jelentenek valójában a számok?
A hegesztési termelékenység összehasonlítását két mérőszám határozza meg: az ív bekapcsolási ideje (a műszak azon része, amikor a pisztollyal ív keletkezik) és a lerakódási sebesség (óránként lerakott huzal kg-ja). Mindkettő különbözik a kobot és az ipari cella között, és mindkettő olyan kikötéseket tartalmaz, amelyeket a gyártók gyakran figyelmen kívül hagynak.
Ívbekapcsolási idő
Egy jól konfigurált kobotos hegesztőcella működik 50–65%-os ívbekapcsolási időA fennmaradó rész az alkatrészek be- és kirakodására megy el (a kezelő ezt manuálisan végzi, mivel a legtöbb kkv kobotcellában nincs külön betöltőállomás), a pisztoly tisztítására és a fogyóeszközök ellenőrzésére, valamint a biztonsági szkenner átállási idejére. Egy standard 8 órás műszakban az 50-65%-os ívbekapcsolási idő 4-5.2 óra tényleges hegesztést jelent, ami nagyjából a duplája annak a 20-25%-nak, amelyet egy képzett kézi hegesztő mindent maga ér el.
Egy hagyományos, kettős állomással rendelkező ipari hegesztőcella (a kezelő az egyik szerelvényt betölti, míg a robot a másikat hegeszti) eléri a 70–85%-os ívbekapcsolási idő mivel a robot hegesztőívét szinte soha nem szakítja meg a kezelő kezelési ideje. Ez a teljesítménybeli különbség valós, de gazdasági hatása a megmunkált alkatrészek mennyiségétől függ. Egy hetente 30 alkatrészt hegesztő műhely esetében, amely darabonként 400 dollárért dolgozik, az 55% és 75% ívbekapcsolási idő közötti áteresztőképességi különbség évi 15 000 és 25 000 dollár közötti többletkibocsátást jelenthet, ami kevesebb, mint a két rendszertípus közötti beruházási költségkülönbség fele.
Lerakódási arány
Cobot MIG hegesztési lerakódás fut 3–60 000 kg/h a huzalátmérőtől (jellemzően 0.8–1.2 mm), az árambeállítástól (amelyet a kobotpisztoly névleges kitöltési tényezője korlátoz) és a csatlakozási konfigurációtól függően. A nagyobb áramerősségű áramforrásokkal és teljes kitöltési tényezőjű hegesztőpisztolyokkal rendelkező ipari hegesztőcellák 8–60 000 kg/h hasonló illesztési típusokon.
A legtöbb KKV-alkalmazás esetében a 3-7 kg/h tartomány megfelelő. Egy könnyű szerkezeti váz vagy 4-6 mm-es lemezből hegesztett egyedi korlátszerelvény ritkán igényel 2-3 kg/h-nál több tényleges leválasztási mennyiséget alkatrészszinten. A leválasztási rés akkor válik relevánssá, ha vastag szakaszokat, nehéz hegesztett szerkezeteket vagy több száz milliméternél nagyobb folytonos varratokat hegesztenek egyetlen menetben.
Programozási idő: Órák vs. Napok
A programozási idő a kobotos hegesztés leginkább alábecsült versenyelőnye a nagyszámú műhely esetében. Az összehasonlítás közvetlen: a koboton történő betanításos programozás versus offline programozás (OLP) egy hagyományos ipari cellában.
A kobotokon a betanító programozás úgy működik, hogy fizikailag vezeti a hegesztőpisztolyt a hegesztési útvonalon, miközben a kobot karja rögzíti a pályát. A kezelő beállítja a hegesztési paramétereket (áram, feszültség, haladási sebesség, pisztolyszög) minden egyes illesztéstípushoz, és a program egyetlen munkameneten belül futtatható. Egy tipikus, 8-15 hegesztési illesztéssel rendelkező KKV hegesztés esetén ez a folyamat 2 és 8 óra között beleértve a szárazfutás-ellenőrzést és az első cikk ellenőrzését. Az ügyfél rajzától az első gyártási hegesztésig egy munkanapon belül új cikkszám érhető el.
A gyakorlatban a kobotos betanítást alkalmazó műhelyek arról számolnak be, hogy a tapasztalt hegesztők 2-4 órán belül alkalmazkodnak a gyakorlati időhöz, és az első működési hét után önállóan képesek új alkatrészeket programozni. A hegesztési ismeretekből a kobotos programozásba való átadás közvetlen: a hegesztő már ismeri a kötéstípusokat, a haladási irányt és a pisztoly szögét. A robot egyszerűen csak következetesen végrehajtja a hegesztő döntéseit.
Egy hagyományos ipari cella offline programozásához CAD modell importálása, hegesztési útvonal generálása OLP szoftverben, szimuláció és ütközésvizsgálat, az adott robotvezérlő utófeldolgozása, valamint a cellán belüli fizikai programellenőrzés szükséges. Egy olyan műhelyben, ahol nincs dedikált robotikai mérnök, a folyamat a következőt veheti igénybe: 2 - 5 nap új alkatrészszámonként, és a fizikai ellenőrzés során felfedezett hibák gyakran szükségessé teszik az OLP szoftverhez való visszatérést a javítási ciklusok elvégzéséhez. Az OLP szoftverlicencek 15 000 és 35 000 dollár közötti összeggel növelik a projekt költségvetését, és a hatékony használatukhoz képzés szükséges.
4 KKV esetmegítélés: Kobotos hegesztés a gyakorlatban
Ez a négy forgatókönyv a kkv szegmensre jellemző, összehasonlítható műhelyprofilok terepi telepítési mintái alapján. Egyik sem nevezhető meg konkrét ügyfélnek.
A eset: Kipufogó alkatrész műhely, 50 egység havonta
Profil: 12 fős műhely, egyedi kipufogó leömlők, 1.5–3 mm falvastagságú 304-es rozsdamentes acél, négy aktív alkatrészszám, összeszerelésenként 180–350 dollár. Ítélet: kobotos hegesztés, erős illeszkedés. A volumen a küszöbérték alatt van, ahol az ipari cella ívbekapcsolási idejének előnye 50 000–80 000 dolláros többletbefektetést indokol. A négy cikkszám közötti havi átállás megfelel a betanításos programozásnak. A hegesztőgépet a gyártáselőkészítéshez kell áthelyezni ahelyett, hogy elhagynák.
B eset: Egyedi korlátgyártó, havi 20 egység
Profil: 8 fős építészeti fémmegmunkáló műhely, egyedi rozsdamentes és lágyacél korlátrendszerek, sarok- és tompahegesztések 5-8 mm-es csöveken, 600-1,800 dollár összeszerelésenként. Ítélet: kobotos hegesztés, szélső illesztés; a programozási fegyelem kritikus fontosságú. A valódi előny a csőkötések hegesztési állandósága, ami csökkenti a nagy értékű összeállítások utólagos megmunkálását. A két darabos megrendelések programozásának kihagyása és a manuális üzemmódra való visszatérés meghiúsítja a befektetési logikát.
C eset: Konyhai berendezések gyártója, heti 200 egység
Profil: 35 fős szerződéses gyártó, kereskedelmi konyhai vázak 1.5-2.5 mm vastagságban, 304-es rozsdamentes acélból, háromféle vázkialakítással, darabonként 120-280 dollárért. Ítélet: az ipari cella jobban illik, de a kobot érvényes kísérleti projekt. Heti 200 darabos, három cikkszámú gyártás esetén egy középkategóriás ipari cella ívbekapcsolási időbeli előnye indokolt. Egy legnagyobb volumenű, 45 000 és 55 000 dollár közötti árú SKU-val rendelkező kobot cella pozitív megtérülést generál, miközben a műhely volumenadatokat gyűjt a nagyobb beruházási döntéshez.
D eset: Hajóutánfutó-gyártó, havi 12 egység
Profil: 15 fős műhely, horganyzott acél pótkocsi váz, 50 mm-es négyzet és téglalap alakú cső, 3-5 mm falvastagság, két vázméret, 800-1,600 dollár vázonként. Ítélet: kobotos hegesztés, erős illeszkedés. Az egyenes varratok és a kiszámítható illesztési szögek ideálisak a betanításos programozáshoz. A nagy vázgeometriákhoz szükség lehet a hegesztések két beállításban történő elvégzésére, a vázat egy egyszerű kézi pozicionálóval áthelyezve.
Beszállítói környezet: Kobotos hegesztési lehetőségek kkv-k számára (2026)
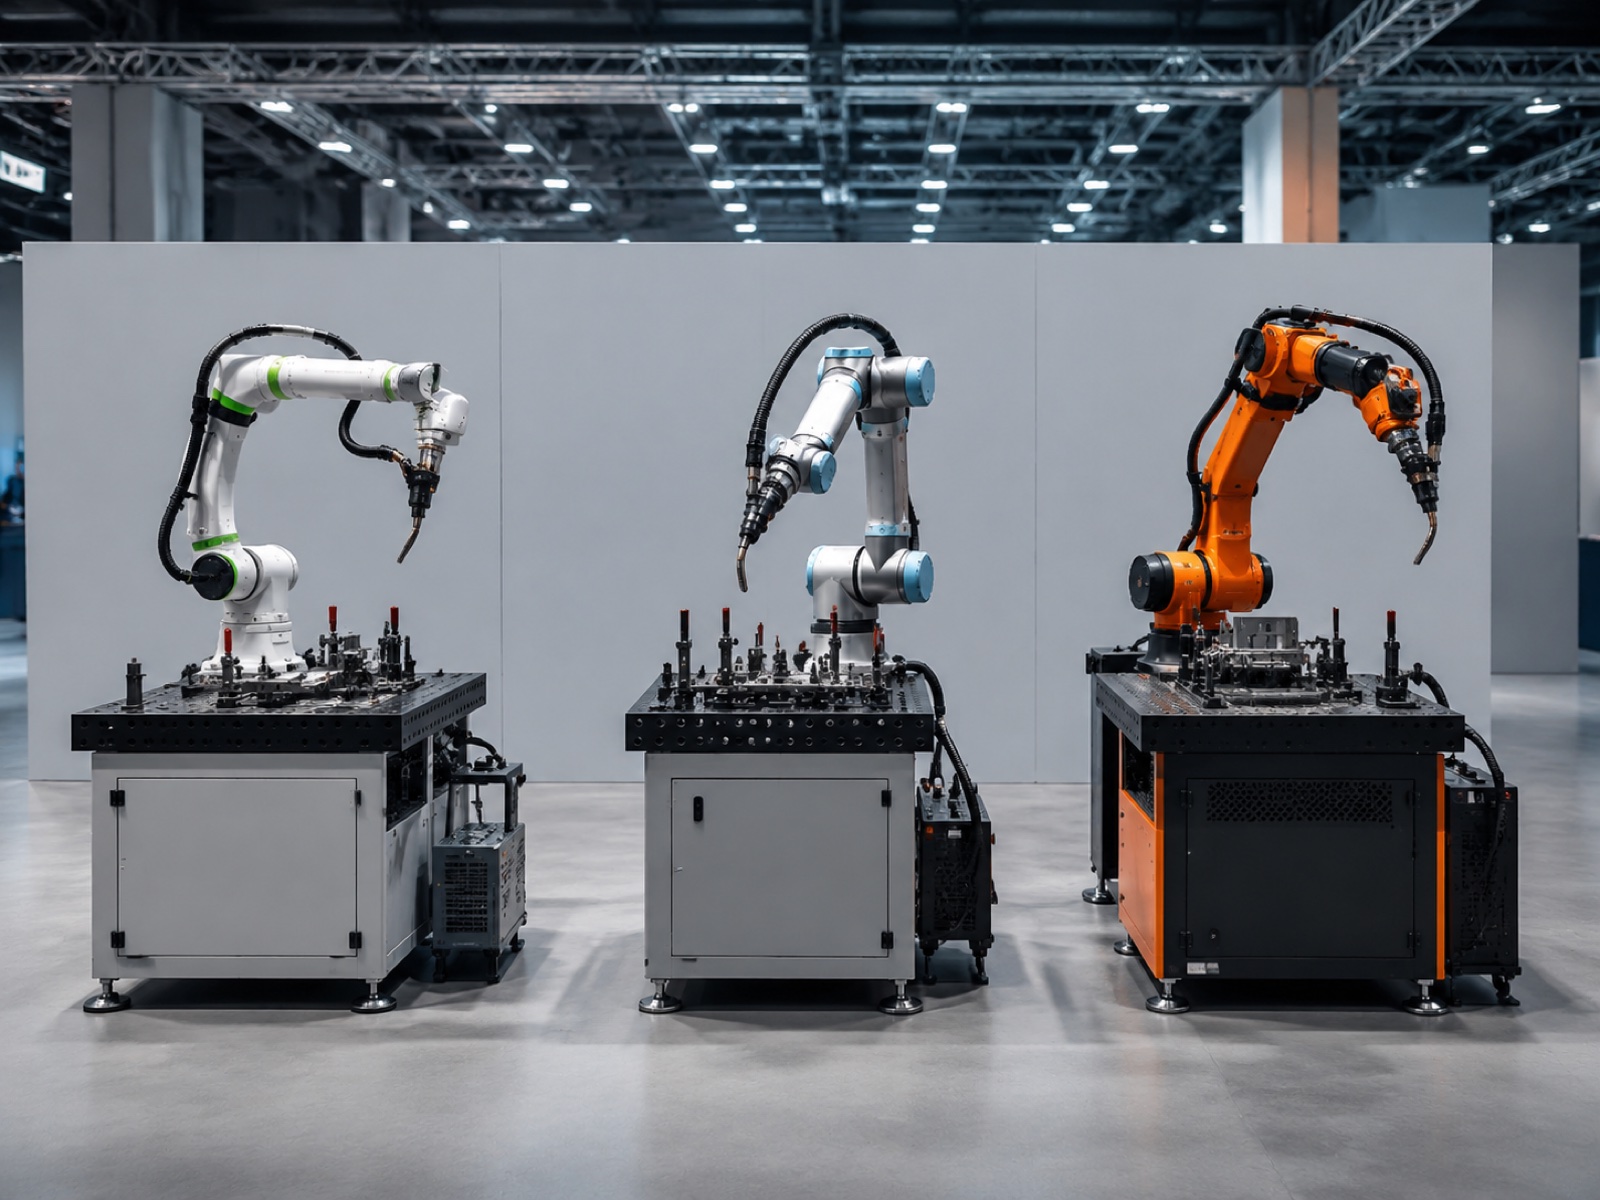
A kobotos hegesztőpiac néhány, előre integrált hegesztőcsomagokkal rendelkező platform köré konszolidálódott. A kkv-vásárlók számára elérhető főbb lehetőségek 2026-ban:
Universal Robots (UR10e, UR20) hegesztőcsomagokkal
Az UR10e (12.5 kg teherbírás) és az UR20 (20 kg teherbírás) a világszerte legszélesebb körben alkalmazott kobot hegesztőkarok, amelyeket az URCap ökoszisztémán keresztül harmadik féltől származó, Hirebotics, Lincoln Electric vagy Fronius csomagokkal párosítanak. Az erősség az integrátori hálózat mélysége. A kompromisszum az, hogy a hegesztésre jellemző funkciók a harmadik féltől származó csomagtól függenek, nem pedig natívan az UR vezérlőtől.
Doosan Robotika H2017
A H2017 (20 kg teherbírás, 1700 mm-es kinyúlás) magasabb teherbírási osztályt kínál, mint a legtöbb kobotos hegesztőplatform, a hegesztő áramforrásokhoz való natív vezérlőintegrációval pedig pontosabb ívparaméter-visszajelzést biztosít. A főbb ipari piacokon kívüli elérhetőség jellemzően regionális forgalmazókon keresztül történik.
Techman Robot TM5 / TM12 hegesztőcellákkal
A Techman beépített látórendszere segíti a varratkeresést egyszerű illesztési geometriákon, csökkentve a készülékek ismétlési pontosságára vonatkozó követelményeket. Az előre integrált hegesztőcellák regionális integrátorokon keresztül érhetők el az ázsiai-csendes-óceáni és európai piacokon.
ABB GoFa hegesztőkészlet
Az ABB GoFa (CRB 15000, 5 és 10 kg teherbírású) az ABB hegesztési alkalmazáscsomagjával könnyűszerkezetes megmunkálásra és vékony lemezmegmunkálásra szolgál, az ABB globális szervizinfrastruktúrájának támogatásával. Jobban alkalmas könnyű cső- és lemezmegmunkálásra, mint szerkezeti hegesztésekre.
EVST XR sorozat és XR-EX kobotos hegesztéshez
Az EVST kobotos hegesztési konfigurációkat kínál XR sorozatán keresztül (akár 20 kg-os együttműködő teherbírással), kulcsrakész integrációval, amely magában foglalja a kobotkart, a hegesztőpisztolyt, a pozicionálót és a biztonsági rendszert. A KKV-vásárlók számára megkülönböztető tényezők közé tartozik a CE, SGS és TUV harmadik féltől származó tanúsítványok, az IATF16949 autóipari minőségű gyártás a kobot gyártósoron, valamint a terepi mérnöki lefedettség több mint 100 országban. Az XR-EX sorozat (ATEX/IECEx kettős tanúsítvánnyal, IP68) robbanásbiztos hegesztési környezeteket fed le. Az EVST robotplatformja a együttműködő teherbírástól a nagy teherbírású ipari karokig terjed, egyértelmű fejlesztési útvonalat biztosítva anélkül, hogy a termelési volumen növekedésével beszállítót kellene váltani.
Kobotos hegesztés vs. Ipari cella vs. Manuális: Teljes összehasonlítás
| Dimenzió | Kobot hegesztőcella | Ipari hegesztőcella | Kézi hegesztés |
|---|---|---|---|
| Belépési beruházási költségek (USD) | $ 35,000 - $ 65,000 | 80 000–150 000 dollár (belépő-középkategóriás) | 5,000–15 000 dollár (felszerelés) |
| Ívbekapcsolási idő | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG lerakódási sebesség | 3-7 kg / h | 8-14 kg / h | 1.5-4 kg / h |
| Programozási idő (új rész) | 2 – 8 óra (átfogó oktatás) | 2–5 nap (OLP + ellenőrzés) | 0 (nincs szükség programozásra) |
| Kezelői biztonsági kerítés | Területszkenner; kerítés nélküli kivitel is lehetséges az ISO/TS 15066 szabvány szerint | Teljes kerületű kerítés szükséges | Csak személyi védőfelszerelés |
| Padlófelület | 6 – 12 m² jellemzően | 18 – 40 m² kerítésmagassággal együtt | 2 – 4 m² állomásonként |
| Hibaarány (kalibrált) | 1 - 3% | Kevesebb, mint 1% | 5 - 8% |
| Legmegfelelőbb | Nagy vegyes, alacsony és közepes volumenű szolgáltatások; KKV-knak fenntartott műhelyek; barnamezős felújítások; hegesztőhiány enyhítése | Dedikált alkatrészcsaládok; nagy volumen; vastag lemez; autóipari ellátási lánc | Egyedi munkák; nagyon összetett geometria; apró tételek, ahol a programozási idő meghaladja a hegesztési időt |
KKV-k adaptációs ütemterve: a kísérleti projekttől a többcellás projektig
A gyakorlatban a legtöbb kkv-knál a kobotos hegesztőberendezések egy négylépéses folyamatot követnek. A lényeg, hogy minden szakaszt döntési kapuként kezeljenek, ne pedig előre meghatározott idővonalként.
- 1. lépés (1–3. hónap): Kísérleti program a család egyik részén. Válassza ki azt az alkatrészszámot, amelyik a legjobban ötvözi az ismételhetőséget, a havi mennyiséget és a geometriai egyszerűséget. Indítsa el az első programot az integrátor jelenlétében. Futtasson le 30-50 gyártási alkatrészt, mielőtt készre nyilvánítaná. Kövesse nyomon az ív bekapcsolási idejét, a hibaszázalékot és az alkatrészenkénti programozási időt az első naptól kezdve.
- 2. lépés (3–9. hónap): Alkatrészkönyvtár létrehozása. Programozzon további alkatrészszámokat függetlenül a betanítás segítségével. Határozza meg, hogy mely alkatrészek működnek a legjobban a koboton, és melyek alkalmasabbak a manuális megmunkálásra (nagyon kis tételek, rendkívül összetett geometria). Törekedjen heti egy új programra.
- 3. lépés (9–18. hónap): Adjon hozzá egy második kobotcellát. Amikor az első cella közel teljes kapacitásához ér, egy hasonló költségű második cella jellemzően felülmúlja egyetlen ipari cellát rugalmasság tekintetében. Két cella párhuzamosan kezeli a különböző alkatrészcsaládokat, és folytonosságot biztosít, ha az egyik karbantartásra szorul.
- 4. lépés (18. hónap+): Nagy volumenű SKU-k ipari cella értékelése. Valós áteresztőképességi adatokkal azonosítható, hogy mely alkatrészcsaládok gyártása haladta meg a havi 200-300 darabot. Az általános megoldás egy középkategóriás ipari cella létrehozása ezekhez a cikkszámokhoz, miközben a kobotok a többi, nagy mennyiségben előállított termékhez is rendelkezésre állnak. A kobotcellák ekkor már nem válnak redundánssá.
Gyakran Ismételt Kérdések: Kobotos Hegesztés Kis Műhelyek Számára
Megtanulhatom a meglévő hegesztőm egy kobotos hegesztőcella kezelését?
Igen. A legtöbb kobotos hegesztőplatform átvezető vagy kézzel irányított programozást használ, ami azt jelenti, hogy egy hegesztő, aki érti a kötés-előkészítést és a hegesztési paramétereket, szoftvermérnöki tapasztalat nélkül is képes új alkatrészeket programozni. A gyakorlatban a műhelyek arról számolnak be, hogy egy képzett hegesztőnek két-négy órás gyakorlati képzésre van szüksége, mielőtt önállóan egyszerű kötéseket futtatna egy koboton. Az összetettebb, többrétegű vagy pozíciós hegesztések növelik a betanulási időt, de a tanulási görbe lényegesen rövidebb, mint egy hagyományos ipari cellához tartozó offline szoftverprogramozás elsajátítása.
Biztonságos egy kobotos hegesztőcella, ha a kezelő a közelben dolgozik?
A kobot hegesztőcellákat úgy tervezték, hogy ISO / TS 15066, amely az együttműködő robotok működését szabályozza emberek közelében. Maga a robotkar teljesítmény- és erőkorlátozást használ az érintkezés esetén történő leállításhoz. A hegesztőív, az UV-sugárzás, a füstök és a forró fém azonban önmagában nem teszi biztonságossá a kobot szabványt. A megfelelő kobot hegesztőcella-kialakítás magában foglal egy hegesztési minőségű biztonsági szkennert (jellemzően 2. biztonsági integritási szint), UV-szűrő függönyöket vagy elválasztókat a nyitott oldalakon, valamint egy füstelszívó rendszert. A kezelő hegesztés közben az ívzónán kívül dolgozik, de az ív kialvása után biztonságosan megközelítheti. Telepítés előtt mindig tekintse át a vonatkozó helyi gépbiztonsági szabványokat az ISO/TS 15066 szabvány mellett.
Milyen garanciára és támogatásra számíthatok egy kobotos hegesztőcsomag esetében?
A kobotgyártók jellemzően 12-24 hónap garanciát vállalnak a kar hardverére. A hegesztőpisztoly és a huzaladagoló garanciája a kellékanyagok gyártójának feltételeit követi, általában 12 hónap az alkatrészekre. Az integrátor gyártási garanciája a cella összeszerelésére jellemzően 6-12 hónap. Vásárlás előtt három dolgot ellenőrizzen: hogy a kobotgyártó rendelkezik-e országon belüli vagy regionális terepi mérnökökkel (nem csak telefonos támogatással), a kulcsfontosságú alkatrészek átlagos alkatrész-szállítási idejét, és hogy a távdiagnosztika benne van-e az alapcsomagban.
Mi a frissítési útvonal, ha a mennyiség meghaladja a kobot kapacitását?
A standard fejlesztési útvonal szakaszosan zajlik. Először is, egy második kobotcellát kell hozzáadni az első mellé, ahelyett, hogy lecserélnék azt; két, egyenként 35 000 és 65 000 dollár közötti árú kobotcella gyakran felülmúlja egy 100 000 és 150 000 dollár közötti árú ipari cellát a teljes rugalmasság tekintetében. Másodszor, egy szervopozicionálót kell hozzáadni a nagyobb összeszerelések kezeléséhez. Harmadszor, ha a tartós havi mennyiség meghaladja a havi 300-500 azonos alkatrészt, érdemes egy középkategóriás ipari hegesztőcellát értékelni az adott alkatrészcsaládhoz, miközben a kobotot megtartják a nagy mennyiségű munkához. Mindkét technológia párhuzamosan is futtatható.
Mikor érdemes egy kisműhelynek visszaállnia a kobotos hegesztésről a kézi hegesztésre, vagy áttérnie egy ipari cellára?
Váltson vissza manuálisra, ha a tételméret öt alkatrész alá csökken, és az átállás műszakonként többször is megtörténik, így a programozási többletterhelés meghaladja a manuális hegesztési ciklust. Térjen át ipari cellára, ha egyetlen alkatrészcsalád gyártása folyamatosan meghaladja a havi 200-300 egységet, ha a lerakódási követelmények meghaladják a 7-8 kg/h-t, ha a ciklusidőnek 30 másodperc alatt kell lennie, vagy ha egy ügyfélminőségi audit autóipari szintű nyomon követhetőséget igényel, amely túlmutat a kobotvezérlő naplózásán. Mindkét átmenet kiszámítható, ha a mennyiségi adatokat a kobot telepítésének első napjától nyomon követik.
Kapcsolódó olvasás
- Teljes körű útmutató a kobotokhoz: típusok, kiválasztás és alkalmazások (2026): a kobotok alapjait, a hasznos teher osztályait és az alkalmazástérképezést a gyártási ágazatokban tárgyaló pillércikk
- Robotkar vs. kobot: Mikor válasszunk ipari robotokat (2026)8 tényezős döntési keretrendszer, amely összehasonlítja a kobot és a hagyományos robotkart a sebesség, a hasznos teher, az ismételhetőség és a biztonsági követelmények tekintetében
- Teljes körű útmutató a robothegesztéshez (2026): folyamatkiválasztás, cellatervezés, hegesztési minőségi szabványok és alkalmazástérképezés a robothegesztési konfigurációk teljes skálájához
- Robotizált hegesztőcella megtérülése: beruházások, ciklusidő és megtérülés (2026): beruházási szintek, ciklusidő-számítás, selejtmegtakarítások és megtérülési példák, beleértve a belépő szintű kkv-forgatókönyvet, amelyre ez a cikk épül
- A legnagyobb kobotgyártók 2026-ban: Összehasonlításteljes körű szállítói környezet pontozással a hasznos teher tartományán belül, ökoszisztéma-támogatás, regionális szolgáltatási lefedettség és KKV-specifikus telepítési egyszerűség
Kimenő hivatkozások:
Amerikai Hegesztő Társaság (AWS)hegesztő munkaerőhiányra vonatkozó adatok és hegesztési tanúsítási szabványok
Nemzetközi Robotika Szövetség (IFR): A World Robotics 2025 jelentése, a kobotok telepítésének növekedése és a hegesztési alkalmazások adatai
ISO / TS 15066együttműködő robotrendszerek biztonsági követelményeinek műszaki előírása
Utolsó frissítés: 9. május 2026