
Egy gyártást végző beszerző számára, aki egy ismételt hegesztést kézi munkáról robotrásegítéses készülékre vált. A pisztolyút betanítása bizonyítja, hogy egy robot képes elérni egyetlen mintát. A gyártás egy nehezebb kérdést vet fel: vajon a következő valódi alkatrész ugyanazt a kötést fogja-e megtalálni ugyanazon a helyen, elfogadható rést fog-e biztosítani, elhagyja-e a teljes pisztoly- és tömlőszerelő helyiséget a mozgáshoz, és olyan hegesztést fog-e létrehozni, amely megfelel-e a vevő ellenőrzésének? Egy gyors bemutatónak egy ellenőrzött első alkatrész és ismételt alkatrészpróbához kell vezetnie, nem pedig egyenesen a teljesítmény ígéretéhez.
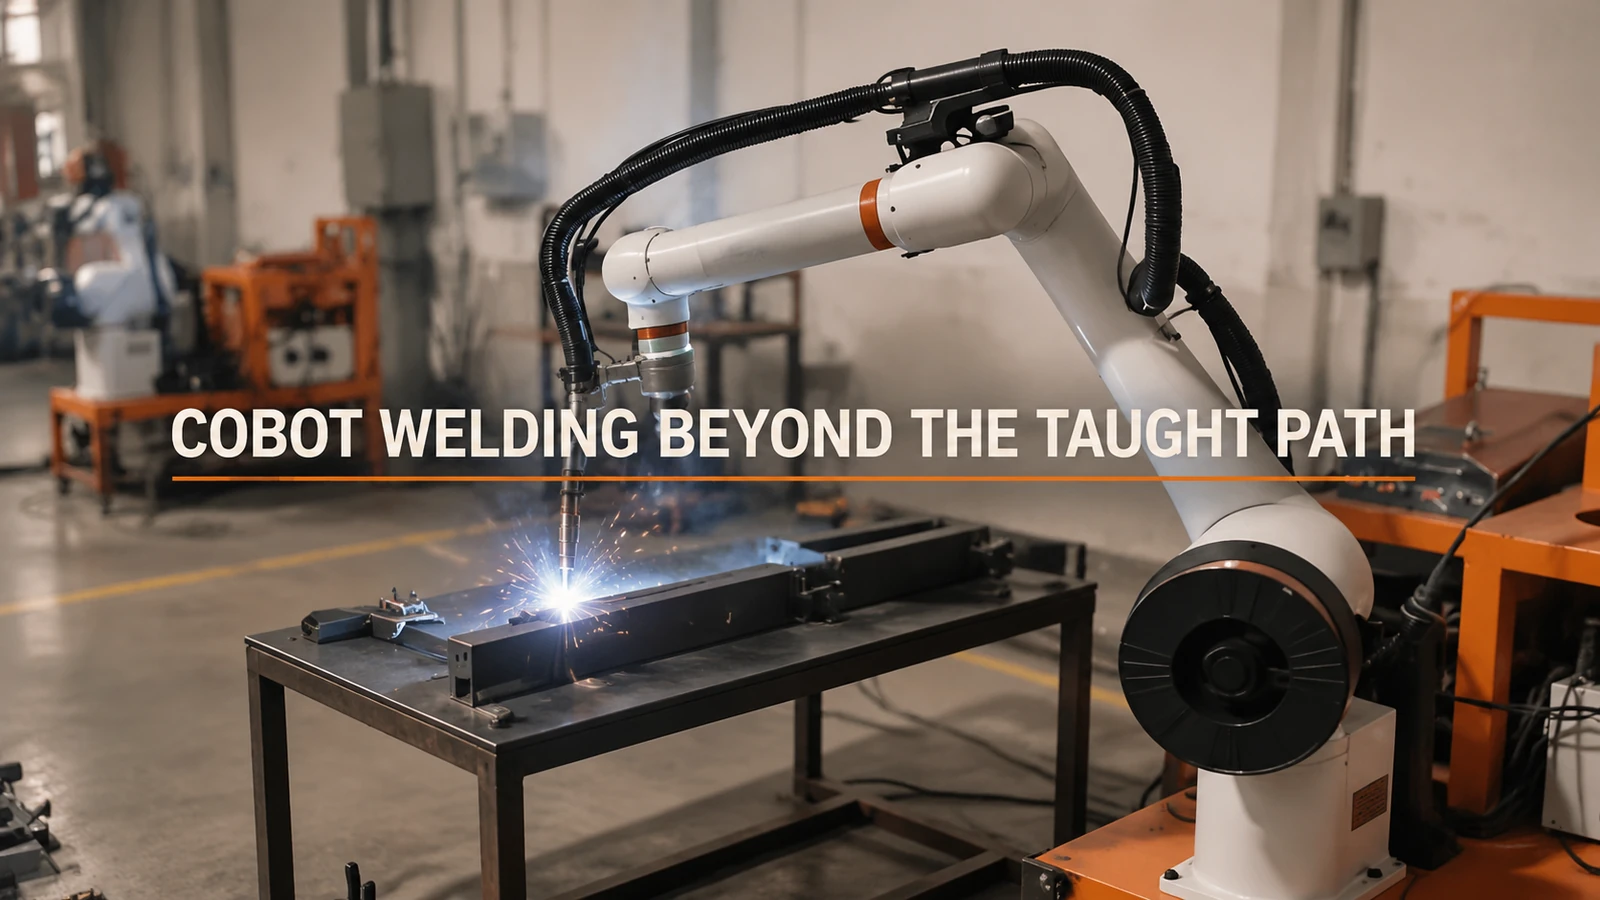
Először is, tegye megismételhetővé a csatlakozást a szerelvényben.
Kezdjük a tényleges összeszerelési rajzzal, és azonosítsuk a hegesztési kötés pozícióját meghatározó illesztőfelületeket. Ezután ellenőrizzük, hogyan terheli, illeszti és fogja be a rögzítőelem a normál és a legkedvezőtlenebb alkatrészt a megadott bemeneti tűréshatáron belül. A szorítónak a kívánt geometriát kell megtartania anélkül, hogy eltakarná a kötést, vagy ütközésre kényszerítené a pisztolyt. Jelöljük meg a varrat pozícióját és a rést a rögzítés után, ne csak a robot programozott koordinátáit.
A robot megismétli a betanított útvonalat, miközben az inkonzisztens bejövő gyártási, illesztési és illesztési rés elmozdíthatja az alatta lévő munkát. Ha a rés mérete meghaladja a kiválasztott hegesztési eljárás által kezelhető szintet, a robot simább mozgása nem fogja azt kijavítani. A mérnöki alternatívák a következők: az alkatrész konzisztenciájának javítása a folyamat elején, a helymeghatározás vagy a befogás megváltoztatása, az elfogadott alkatrészcsalád szűkítése, vagy egy megfelelő varratkereső vagy kompenzáló módszer meghatározása és tesztelése. A tényleges alkatrészek és a hegesztési követelmények döntik el, hogy melyik útvonal indokolt.
| Mi változik a részek között? | Mit kell rögzíteni a mérkőzésen | Első módosítás, amit figyelembe kell venni, ha a próbaverzió kudarcot vall |
|---|---|---|
| Az illesztések eltolódnak, miközben a névleges alkatrészméretek hasonlóak | Ültetési adat, befogási sorrend, illesztés helye a befogás után | Minden betanított pont szerkesztése előtt korrigálja a nullapontot vagy az előzőleg gyártott anyagot |
| Hézagváltozások a hegesztésnél | Réstartomány a közönséges és a legrosszabb egyezésű bejövő mintákon | Felülről történő illesztés vagy rögzítés felülvizsgálata; a jóváhagyott hegesztési eljárás újraértékelése |
| A fáklya eléri az első mintát, de nem minden helyszínt | Teljes pisztoly/fúvóka, csukló és tömlő szabad mozgástér a megközelítés, hegesztés és visszahúzás során | Szorítók áthelyezése, megközelítés/pisztoly elrendezésének módosítása vagy a művelet felosztása |
| Az egyik alkatrész hegeszthető, a későbbi alkatrészek gyakori javítást igényelnek. | Ugyanaz az ellenőrzési eredmény az egymást követő alkatrészek esetében, minden egyes javítás okával együtt | Az ismételhetőség igénylése előtt izolálja az alkatrész-variációt, a folyamatbeállítást vagy a pisztoly/érintkező cseréjét |
Egy lámpatest hozzáférhetővé teheti az utat, vagy elfoghatja a fáklyát
Minden szükséges varrásnál ellenőrizze a pisztolyt test, fúvóka, munkaszög, csukló és kábel útvonala, nem csak egy pont a varraton. Egy olyan szorító, amely javítja az alkatrész elhelyezkedését, elzárhatja a kívánt megközelítést. Egy olyan útvonal, amely egyetlen terheletlen mintával tisztán működik, esetleg nem tisztul meg, miután az összes alkatrész és szorító jelen van. Vizsgálja meg a megközelítést, az ív bejutását és a visszavonulást a tényleges rögzítővel és egy reprezentatív alkatrészcsaláddal. Ha a hozzáférés nem biztosítható a kötés veszélyeztetése nélkül, cserélje ki a rögzítetet, vagy ossza meg a feladatot ahelyett, hogy kockázatos útvonalat tanítana az akadály megkerülésére.
Az alkalmazás felvétele egy világos színű robotot mutat, amint egy hosszú rögzítőasztalnál hegeszt, a klip egyes részein fényes ívek láthatók. Vizuális kontextust biztosít az ismétlődő alkatrészek hegesztésének megvitatásához: a robotnak, a pisztolynak és a rögzítőelemnek együtt kell működnie. A videó nem mutat hegesztési eljárást, illesztési résméréseket vagy elfogadott alkatrészek eredményeit.
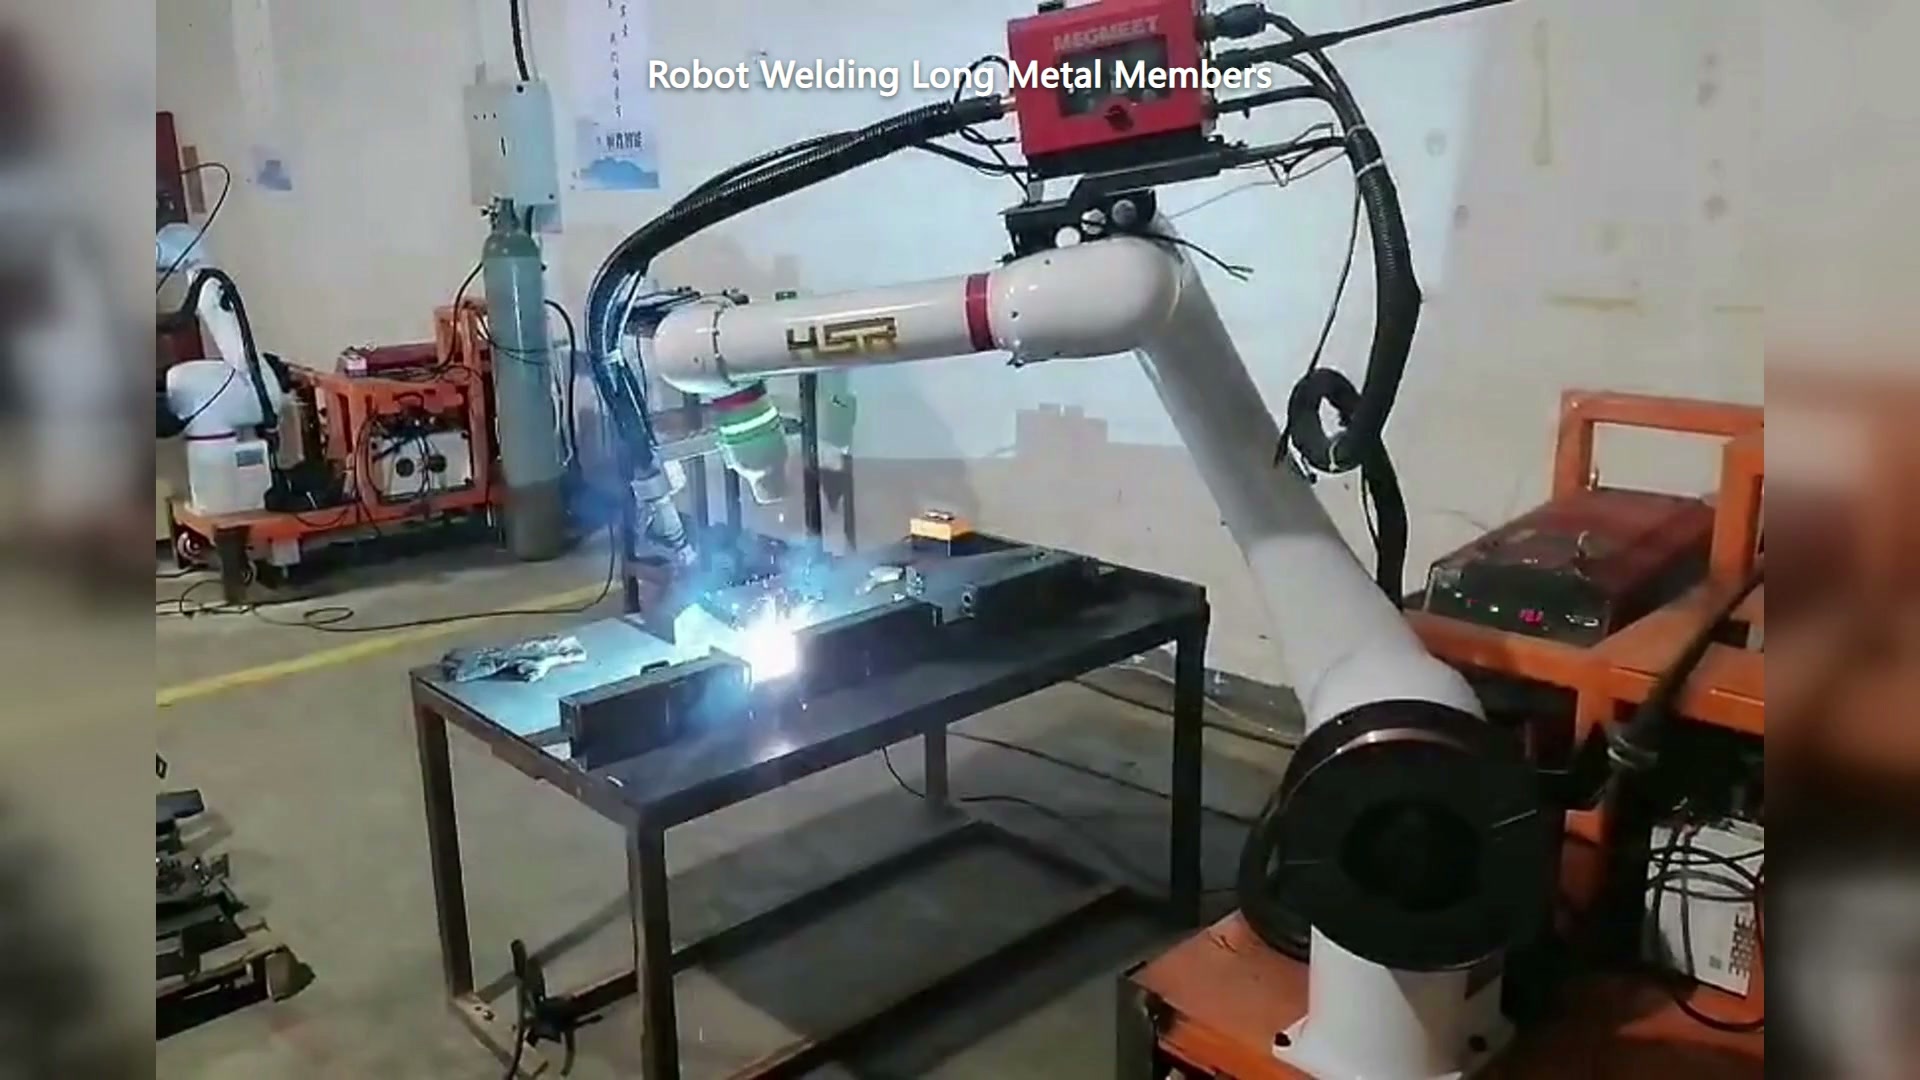
00:30 — Egy világos színű robot hegeszt egy hosszú rögzítőasztal felett; a hegesztőív látható.
Egy együttműködő stílusú kar nem teszi biztonságossá az ívhegesztést a korlátlan közeli hozzáférés érdekében. A cellának feladatspecifikus ívhatás-expozíciót, forró fémet, füstöket és mozgást kell felmérnie, majd ezt követően meg kell határoznia a védelmi intézkedéseket. Kérdezze meg, hogy mely kezelői feladatok engedélyezettek hegesztés közben, és hogyan éri el a cella a biztonságos állapotot a szerelvényekhez való hozzáféréshez.
Ezután tesztelje a hegesztést, ne csak az útvonalat
A hegesztési eljárást, az anyagot és az elfogadási kritériumokat őrizze meg a próbadarabokkal együtt. Kérdezze meg, hogy ki a hegesztési beállítások tulajdonosa, és mely változtatások igényelnek újbóli jóváhagyást. Futtasson le egy első darabot úgy, hogy minden varrat hozzáférhető legyen, és ellenőrizze azt a szükséges módszerrel. Ezután futtassa le a reprezentatív, egymást követő alkatrészeket és a várható alkatrész-variációkat, jegyezve fel mindegyiknél a rögzítőelemek illeszkedését, a hézagot, a pisztolyhoz való hozzáférést, a paraméterek/receptek azonosságát és az ellenőrzés eredményét. Egyetlen ideális darab minőségi eredménye nem garantálja a következő tétel megismételhetőségét.
Egy hasznos elfogadási nyilvántartásnak négy eredménye van: elfogadott első bérlet, javítás után elfogadva, elutasítottés nem biztonságosan hegeszthető a javasolt szerelvénybenAz utolsó kategória számít: egy olyan cella, amelyet minden ciklus előtt manuálisan kell újrailleszteni, lehet, hogy egy pontos utat tanított meg, de nem határozott meg stabil gyártási folyamatot. Ha egy varrat elmozdul, javítsa meg a helyét, vagy minősítse a korrekciós módszert; ha a rés változik, foglalkozzon az illesztéssel és az eljárással; ha egy szorító elzárja a fúvókát, módosítsa a hozzáférést; ha a megjelenés vagy az ellenőrzés nem stabil geometriával jár, vizsgálja meg a folyamatbeállításokat és a fogyóeszközöket. Ezek különböző hibák, amelyek különböző tulajdonosoknál jelentkeznek.
Mielőtt ismételt alkatrész kobot hegesztési koncepciót kérne a következőtől: EVST, küldje el az alkatrész- és szerelvényrajzokat, a varrattérképet és a jóváhagyott hegesztési/ellenőrzési követelményeket, a várható tűréshatáron belüli mintákat, valamint a tervezett kezelői terhelési elrendezést. Kérjen ajánlatot, amely bemutatja, hogyan helyezik el, érik el, hegesztik, ellenőrzik és állítják helyre a kötést egy megszakítás után.