
Une encartonneuse prend des cartons plats, les ouvre pour former des boîtes, y insère le produit (souvent accompagné d'une notice dépliée) et ferme la boîte à l'aide de rabats ou de colle thermofusible. EVST fabrique quatre types d'encartonneuses : horizontales et verticales, disponibles en version intermittente et continue. Selon le type et le format des boîtes, leur cadence de production varie de 40 à 120 boîtes par minute.
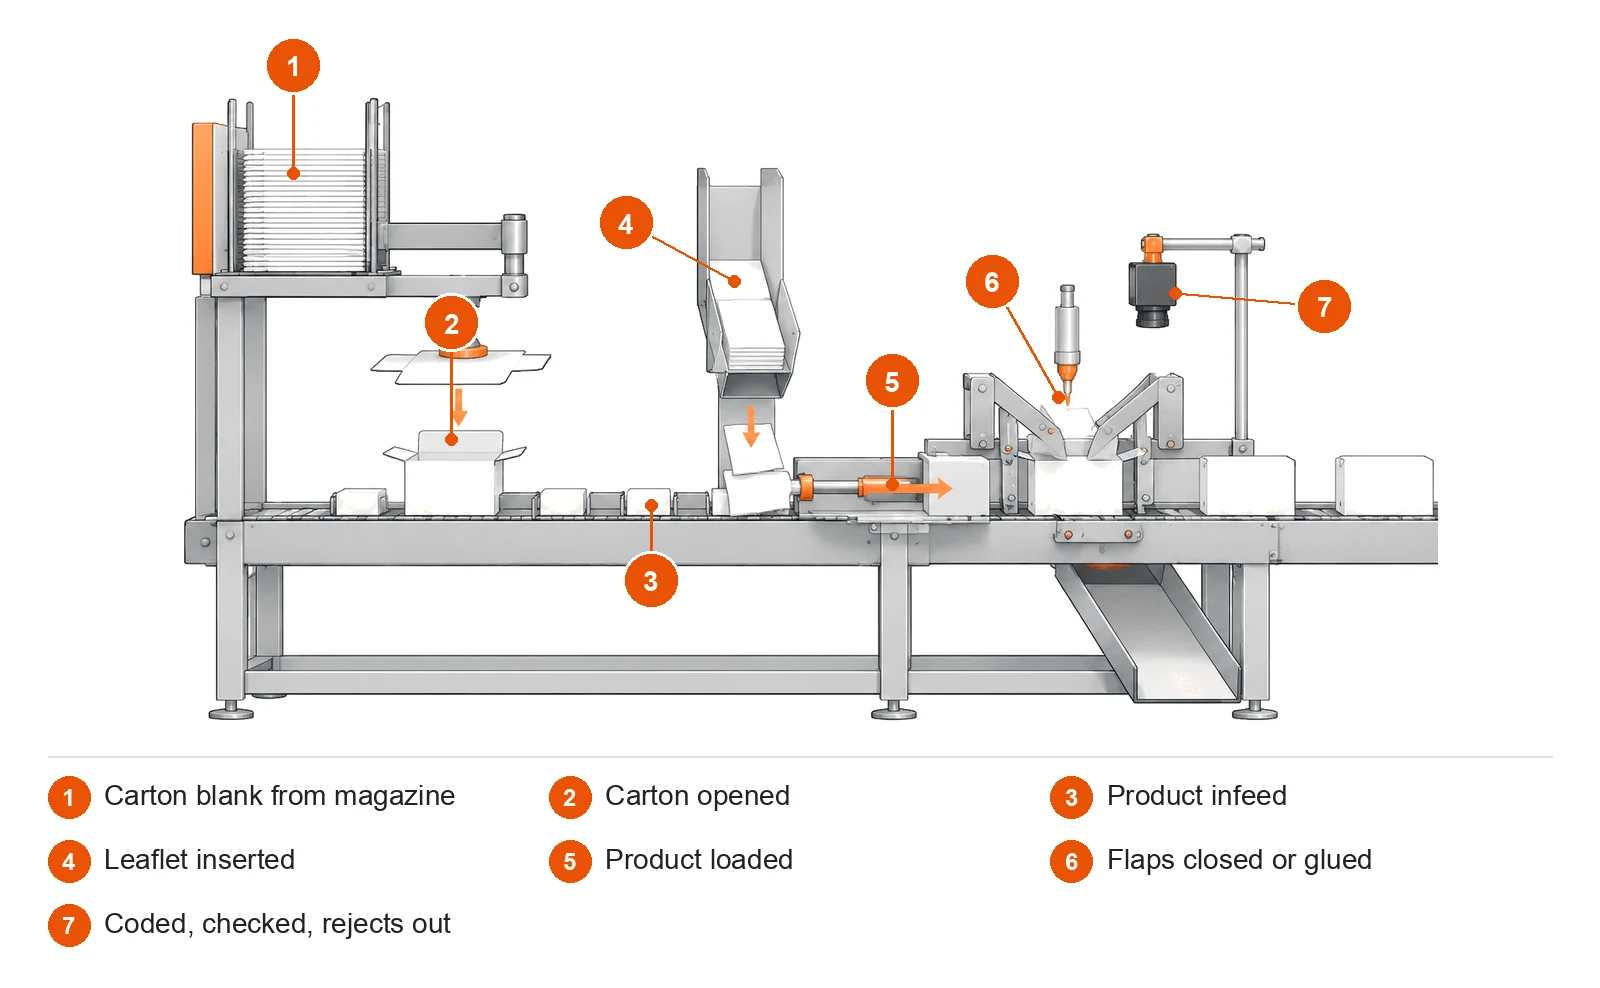
Comparaison de quatre types de machines à encartonner
Les figures ci-dessous représentent les machines que nous fabriquons. La vitesse dépend de la taille des cartons, dont les dimensions sont longueur × largeur × hauteur.
| Type | Dimensions du carton (L × l × H) | Speed | Formats de produit adaptés | DÉTAILS |
|---|---|---|---|---|
| Horizontal, intermittent | 70–160 × 25–100 × 16–40 mm, ou 60–220 × 25–120 × 20–70 mm (deux versions) | 50 cartons/minute | Lentilles de contact, implants dentaires, autres dispositifs médicaux de classe III | Encartonneuse horizontale |
| Horizontal, continu | 100–220 × 25–120 × 25–65 mm | 120 cartons/minute | Sachets de bonbons, paquets de collations, coffrets cadeaux de soins personnels, kits anti-moustiques électriques | Encartonneuse horizontale |
| Vertical, intermittent | 20–80 × 20–65 × 60–200 mm (60 cartons/min) ou 20–40 × 20–65 × 60–200 mm (40 cartons/min) | 40 à 60 cartons/min | Kits de coloration capillaire, flacons de sérum et de spray, rouges à lèvres, flacons de soins pour la peau | Encartonneuse verticale |
| Vertical, continu | 40–200 × 40–100 × 40–200 mm | 100 cartons/minute | Sucettes pour bébé | Encartonneuse verticale |
Cartonneuse horizontale ou verticale : comment choisir ?
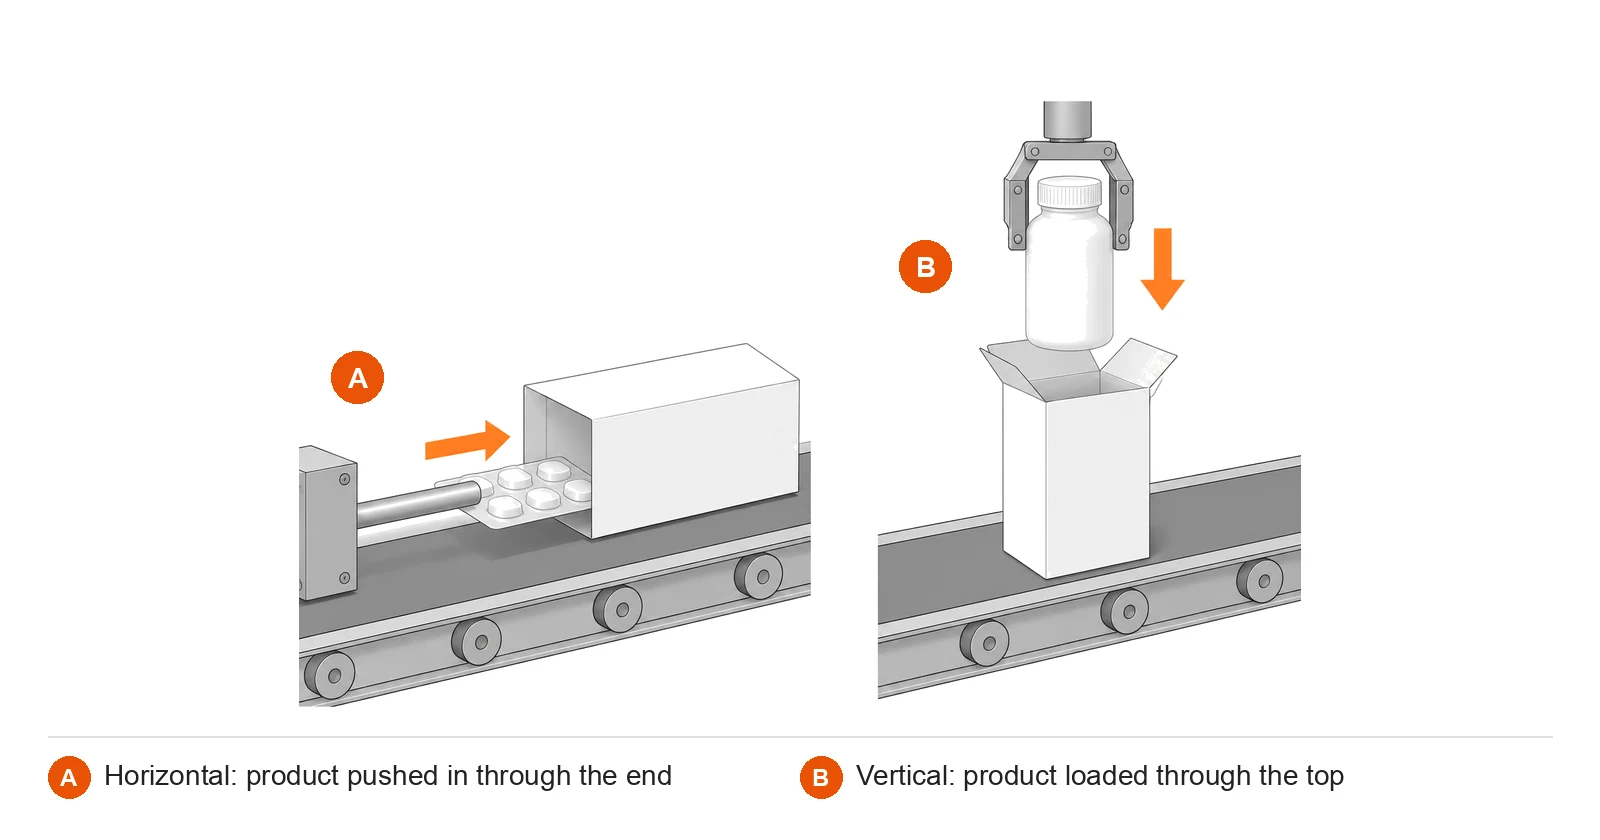
Les deux orientations diffèrent par la manière dont le produit est inséré dans le carton. Sur une encartonneuse horizontale, le carton est couché et le produit est généralement poussé par l'ouverture. Sur une encartonneuse verticale, le carton est debout et le produit est généralement chargé par le haut, par gravité ou par un système de prélèvement et de placement. Le chargement par poussée convient généralement aux articles réguliers, plats ou solides nécessitant une grande rapidité, tandis que le chargement par le haut est généralement plus délicat pour les produits irréguliers ou fragiles et permet de maintenir les bouteilles en position verticale. Les étapes de processus exactes sont configurées pour chaque produit et chaque projet.
Les formats de produits adaptés suivent cette répartition :
- Horizontal: Articles plats ou emballés sous blister tels que les lentilles de contact et les implants dentaires, les sachets, les sachets de bonbons et les kits qui se rangent à plat dans le carton.
- Verticale: Les produits qui doivent rester debout, tels que les flacons, les tubes, les rouges à lèvres et les sucettes, sont souvent accompagnés d'une notice.
Intermittent ou continu : vitesse et maniabilité
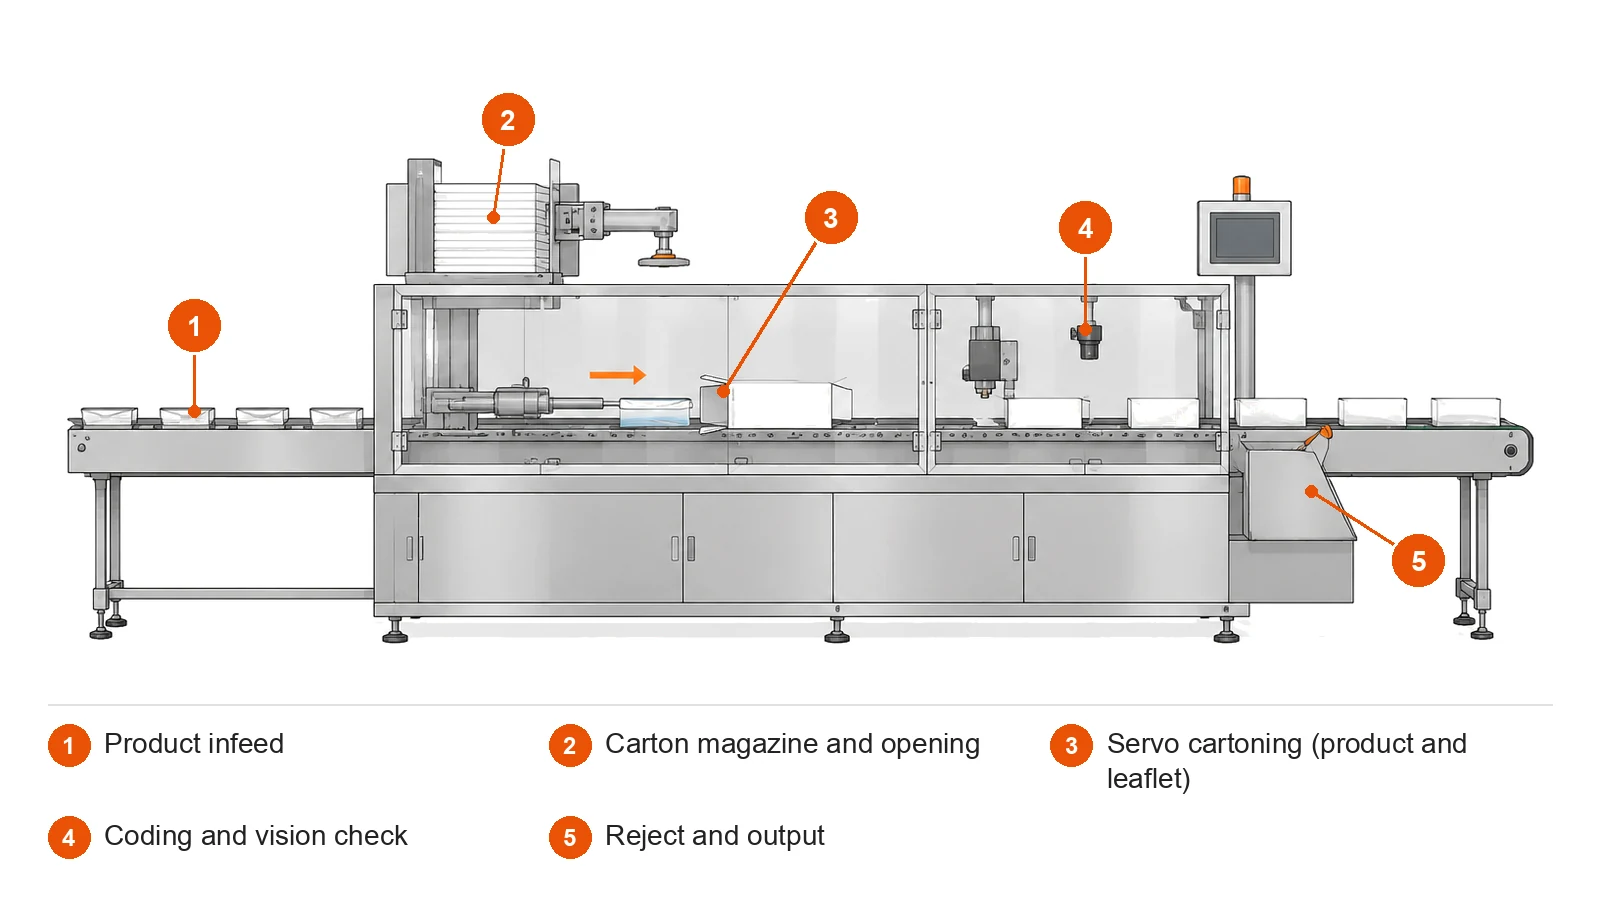
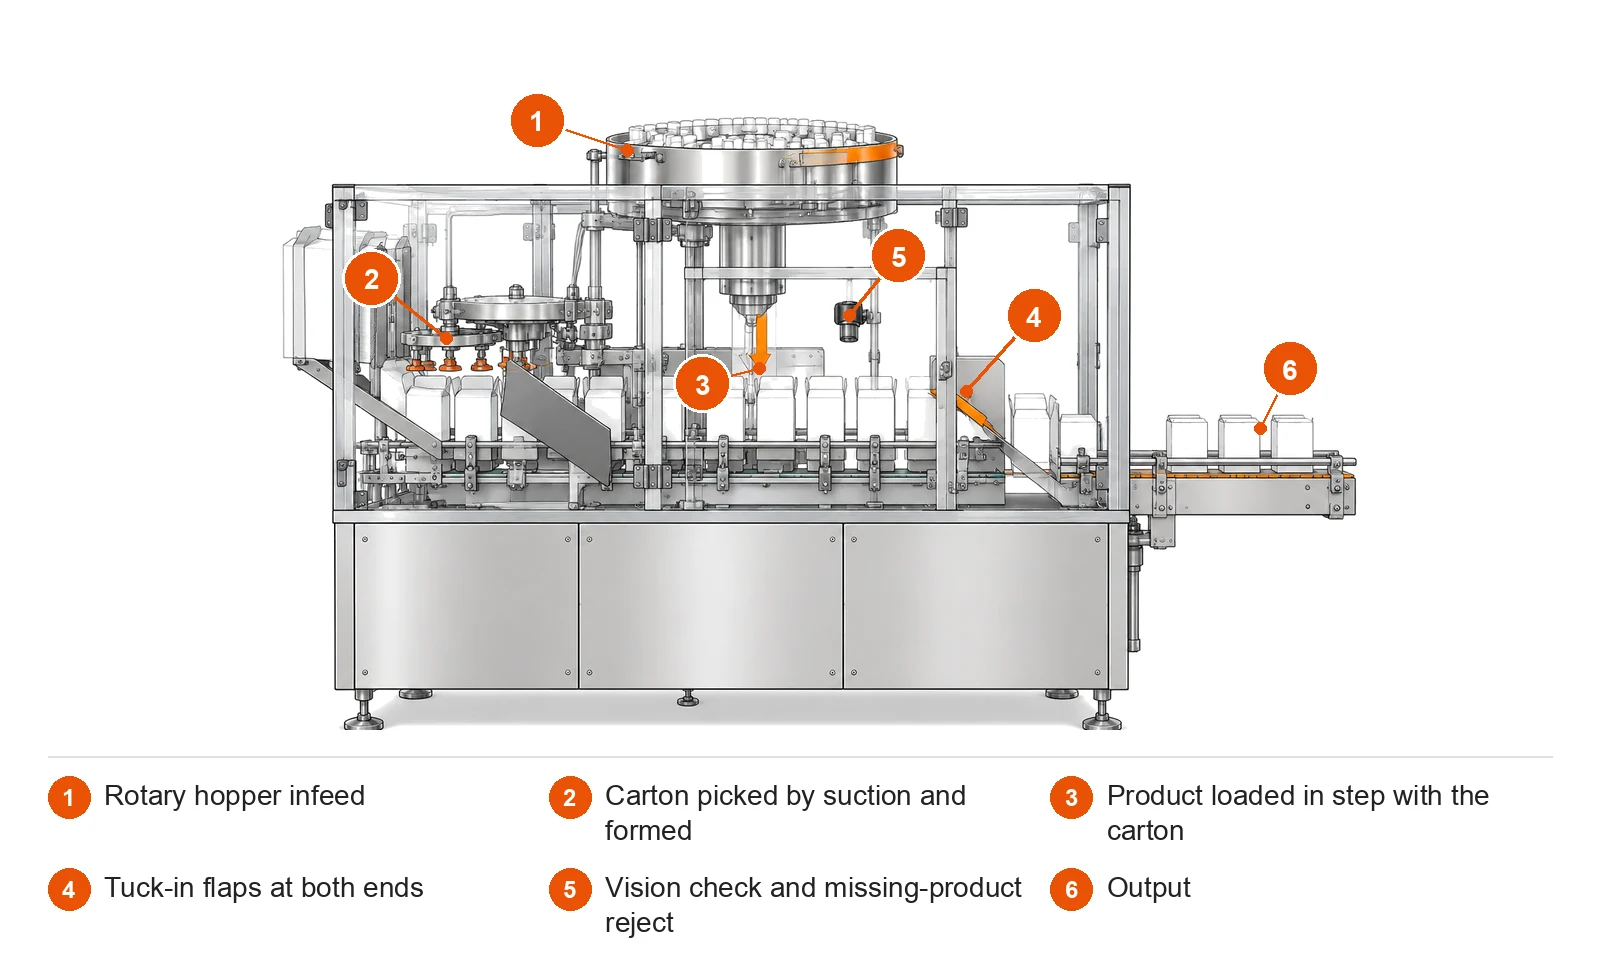
Dans chaque orientation, la version continue est la plus rapide : 120 cartons/min à l’horizontale et 100 cartons/min à la verticale, contre 50 et 40 à 60 cartons/min pour les versions intermittentes. Le mode de traitement du produit diffère également.
- Horizontal continu : Plusieurs poussoirs déplacent le produit dans les cartons sans s'arrêter, et une came électronique relie les mouvements de sorte que la vitesse est réglée avec une seule touche sur l'IHM.
- Vertical continu : Le produit en vrac est introduit dans une trémie rotative et se déplace au même rythme que les stations de cartons situées en dessous, de sorte que le chargement n'attend jamais que le carton s'arrête.
- Horizontal intermittent : une machine à servocommande dotée d'un mécanisme simplifié et de moins de pièces d'usure, particulièrement adaptée aux lentilles de contact et aux implants dentaires, et associée à un système d'inspection visuelle et de traçabilité par code 2D.
- Vertical intermittent : Le produit peut être chargé par un robot, le module de mise en carton se soulève et s'ajuste comme un seul bloc, et un changement de produit se fait par simple pression d'une touche.
La rapidité n'est pas toujours l'objectif. Sur les lignes de production de dispositifs médicaux de classe III décrites ici, chaque étape fait l'objet d'un contrôle par caméra ; la ligne fonctionne donc à un rythme modéré, compatible avec la mise en carton intermittente.
Ce qu'un cartonneur peut ajouter
La plupart des opérations d'emballage nécessitent plus qu'un simple « emballage ». Les options ci-dessous sont utilisées sur les encartonneuses et les lignes d'emballage que nous fabriquons :
| Option | Ce qu'il fait |
|---|---|
| pliage de dépliants ou alimentation par blocs de dépliants | Plie un dépliant ou insère un dépliant pré-plié dans chaque carton. |
| Impression par lots et codage à jet d'encre | Imprime le numéro de lot ou le code sur le carton |
| Fermeture | Rabats à replier aux deux extrémités, languettes de fermeture ou colle thermofusible |
| Détection des produits manquants et des cartons manquants | Aucun produit, aucun carton ouvert ; l’absence de carton ou d’un carton manquant arrête la machine et déclenche une alarme. |
| Station de rejet | Retire les cartons pour lesquels il manque un produit ou dont le contrôle a échoué. |
| Contrôle pondéral avec rejet | Pèse chaque carton rempli et rejette les cartons dont le poids est incorrect. |
| Inspection visuelle et lecture de codes | Vérifie le code imprimé et l'étiquette, puis associe le code du carton au lot. |
Les problèmes de mise en carton qui ont influencé la conception de la machine
Voici des exemples de lignes de cartonnage que nous avons conçues. Chaque projet a nécessité une modification de la configuration de la cartonneuse ou de son système d'alimentation ; une conception adaptée à votre produit est élaborée spécifiquement pour chaque projet.
- Cartons identiques, contenu différent. Les lentilles de contact de différentes corrections sont conditionnées dans des boîtes identiques. Chaque blister est scanné et le système d'information de la ligne de production l'associe à sa boîte, ce qui permet de passer d'une correction à l'autre, par exemple de 1.50 D à 2.00 D, sans interruption.
- Ampoules de différentes hauteurs. Les blisters pour implants dentaires n'ont pas tous la même hauteur. Chaque blister est positionné à un endroit précis avant d'être placé dans la boîte, et la petite étiquette est apposée à un emplacement fixe afin qu'elle se retrouve toujours au même endroit.
- Deux couches dans un seul carton. Pour les sacs d'engrais de jardin conditionnés en deux couches dans un carton, une petite cloison crée juste assez de résistance pour empêcher les sacs de se déplacer librement lorsqu'on les y insère. Les bloquer complètement empêcherait tout écoulement.
- Deux produits dans un seul carton provenant d'une alimentation aléatoire. Lorsque les produits A et B arrivent dans le désordre et doivent être chargés rapidement dans un même carton, un système de vision les repère, les charge par prélèvement et placement, et le carton attend à la station jusqu'à ce que les deux produits soient chargés. Sur cette tâche, ce système s'est avéré beaucoup plus rapide qu'un tri mécanique.
- Une boîte intérieure à l'intérieur du carton extérieur. Pour les produits cosmétiques conditionnés avec un emballage intérieur, l'espace entre l'emballage et le carton étant réduit, le chargement doit être précis. Une fois le chargement terminé, le carton est collé et fermé.
- Directement dans le carton d'expédition. Sur une ligne de production de céréales de riz pour bébés, les cartons remplis sont directement emballés dans des boîtes d'expédition pour le commerce électronique.
- Des formes irrégulières et des sols étroits. Les boîtes cadeaux octogonales de bonbons nécessitent une manutention spécifique des cartons, et dans un petit atelier, les convoyeurs ont été installés au-dessus de la tête pour contourner l'espace au sol.
Emplacement de la machine d'emballage sur une ligne de conditionnement
En amont, la cartonneuse est alimentée par l'élément qui réalise le conditionnement primaire : une remplisseuse, une capsuleuse et une étiqueteuse pour les flacons, un magasin de comptage pour les sachets, ou une machine à blisters dans les lignes pharmaceutiques, qui achemine généralement les blisters directement vers la cartonneuse. En aval, les lignes ajoutent généralement le contrôle pondéral et le codage, puis l'emballage sous film rétractable ou la mise en caisse. Les étapes exactes du processus sont configurées pour chaque produit et chaque projet.
Sur les lignes que nous avons construites, la machine à encartonner est suivie du codage ou de l'étiquetage, d'un contrôle visuel avec rejet, puis du montage des caisses, de l'emballage et du scellage. Voir le ligne d'emballage automatisée aperçu de la séquence complète, le étiqueteuse automatique pour les étiquettes de carton et d'angle, et prélèvement à l'unité ou transfert par groupe pour le conditionnement en caisses pour l'étape suivant le cartonneur.
Que faut-il inclure dans une demande de devis pour une machine à encartonner ?
- Échantillons de produits, et gabarits ou découpes de cartons pour chaque format de carton
- Le dépliant, s'il y en a un, et qu'il arrive à plat ou pré-plié
- Le nombre de références et de formats de cartons que l'encartonneuse traitera
- Objectif de production en cartons par minute
- Méthode de fermeture (rabats repliés, languette de fermeture ou collage) et mentions à imprimer sur le carton
- Qu'est-ce qui précède et suit le cartonneur sur votre ligne ?
Les principaux facteurs de coût sont le type d'encartonneuse, la gamme de formats de cartons, les options mentionnées ci-dessus, ainsi que les exigences en matière d'inspection et de traçabilité de la ligne. La durée des tests en usine augmente également avec le nombre de références à produire. EVST établit des devis par projet après analyse de vos échantillons.
Questions courantes
Qu'est-ce qu'un cartonneur ?
Une encartonneuse est une machine à encartonner : elle ouvre les cartons plats, y insère le produit et la notice, puis ferme le carton à l’aide de rabats ou de colle. EVST fabrique des encartonneuses horizontales et verticales, disponibles en versions intermittente et continue, avec une cadence de production de 40 à 120 cartons par minute selon leur format.
Quelle est la différence entre une machine à cartonner horizontale et une machine à cartonner verticale ?
Une encartonneuse horizontale pousse généralement le produit dans un carton couché sur le côté, ce qui convient aux articles plats, sous blister et solides, et permet un traitement rapide. Une encartonneuse verticale charge généralement le produit par le haut dans un carton vertical, ce qui convient aux bouteilles, tubes et articles fragiles. Les étapes de traitement exactes sont configurées pour chaque produit et projet. Les encartonneuses horizontales d'EVST fonctionnent à 50 ou 120 cartons par minute et ses encartonneuses verticales à 40 à 100, selon la version et la taille du carton.
Combien de cartons par minute une machine à encaisser peut-elle traiter ?
Sur les encartonneuses que nous fabriquons : 50 cartons/min pour la version horizontale intermittente, 120 pour la version horizontale continue, 40 ou 60 pour la version verticale intermittente et 100 pour la version verticale continue. La vitesse réelle dépend de la taille des cartons et des contrôles effectués sur la ligne.
Une seule machine à encaisser peut-elle traiter des cartons de plusieurs tailles ?
Oui, dans sa plage de dimensions de cartons. La cartonneuse horizontale continue est conçue pour traiter une large gamme de cartons, tandis que sur la cartonneuse verticale intermittente, le module de cartonnage se lève et s'ajuste comme un seul bloc, les changements de produit étant enregistrés sous forme de recettes. Les dimensions de cartons testées avant expédition sont définies pour chaque projet.
Que se passe-t-il si un produit ou un carton est manquant ?
Sur la cartonneuse horizontale continue, des capteurs contrôlent l'ensemble du processus : si aucun produit n'arrive, aucun carton n'est ouvert ; si un carton est manquant, la machine s'arrête et déclenche une alarme. Sur la cartonneuse verticale continue, les cartons incomplets sont rejetés avant leur sortie.
Articles connexes
- Encartonneuse horizontale
- Encartonneuse verticale
- Ligne de conditionnement automatisée : du remplissage à la mise en caisse
- ligne de conditionnement de dispositifs médicaux
- Acceptation des équipements d'emballage automatique
Les cadences et les dimensions des cartons sont des caractéristiques de la machine et dépendent du type de carton. La cartonneuse adaptée à votre produit est sélectionnée et validée pour chaque projet.