
By Équipe éditoriale d'EVST · Examiné par Équipe éditoriale d'EVST Dernière mise à jour : 26 octobre 2026
Le détourage programmé est à envisager lorsqu'une coque formée est produite en séries répétées avec une définition de bord stable. Le détourage manuel reste souvent la meilleure option de production lorsque la géométrie est encore sujette à des variations, que les volumes sont faibles ou que les modifications de l'outillage seraient plus chronophages qu'utiles. Le facteur déterminant n'est pas la capacité de la machine à suivre une trajectoire, mais plutôt la possibilité de maintenir la coque dans une position constante pendant la découpe.
Un chemin correct peut néanmoins aboutir à une arête d'état libre incorrecte.
Une coque en plastique moulée n'est pas un bloc rigide. Si sa position varie d'un cycle à l'autre, ou si elle est forcée dans un dispositif de fixation alors qu'elle est déformée, une trajectoire d'outil parfaitement répétée peut engendrer des résultats incohérents après le démoulage. Le premier essai doit donc examiner le bord à vide, et non pas seulement lorsque la coque semble bien positionnée sur son support.
Les guides publiés sur le procédé de thermoformage décrivent les dispositifs de maintien par aspiration utilisés pour maintenir la pièce formée lors de l'ébavurage programmé. Certains dispositifs sont intégrés à l'outil de formage, tandis que des versions de plus haute précision peuvent être usinées séparément. Le mode de maintien approprié dépend de la géométrie de la pièce et des exigences du procédé.
La question pratique est de savoir où la pièce peut se stabiliser et où elle doit être contrainte. Un support trop lâche peut permettre un mouvement local près de la coupe. Un support qui force la coque à prendre une forme artificielle peut masquer le retour élastique jusqu'au retrait de la pièce. Les pièces d'essai doivent être vérifiées en plusieurs points du pourtour après leur démoulage.
Continuez la taille manuelle lorsque le changement est la condition dominante
Le travail manuel n'est pas systématiquement voué à l'échec en matière d'automatisation. Un opérateur qualifié peut s'adapter à une ligne de découpe modifiée sans attendre un nouvel outillage ou la mise en production complète d'un programme. Cette flexibilité est essentielle lors du développement de produits, des interventions de maintenance en petites séries et pour les gammes de coques dont les formes évoluent plus fréquemment qu'elles ne se répètent.
Le compromis réside dans la dépendance à la technique individuelle. L'opérateur doit maintenir la ligne prévue, l'angle de l'outil et le support tout en travaillant autour d'une pièce flexible. La fatigue, l'accès et le jugement visuel peuvent altérer le résultat. Si la même pièce est réusinée fréquemment et que l'inspection révèle régulièrement des variations de bord, le coût de ces variations doit être comparé à celui d'un support contrôlé et d'une programmation adéquate.
Le détourage manuel constitue également un critère de référence pertinent pour un essai d'automatisation. Il convient de conserver les échantillons détourés manuellement de manière acceptable, de définir les bords et les ouvertures importants, et de comparer les pièces finalisées plutôt que de se limiter aux vidéos de cycle.
Choisissez le découpage programmé lorsque la géométrie est réutilisable.
Le détourage programmé est avantageux lorsque la définition du contour, le dispositif et le processus sont réutilisables. Les descriptions de processus publiques comparent la découpe manuelle aux trajectoires de fraisage programmées et aux dispositifs CNC à ventouses, en insistant sur la répétabilité et la réduction de l'intervention de l'opérateur. Ce sont là des avantages indicatifs de la méthode, et non une garantie de résultat pour une nouvelle coque.
Pour un acheteur, la réutilisation est un critère économique essentiel. Il convient de se renseigner sur le nombre de versions de produit compatibles avec le même support, sur les modifications nécessaires lors d'un changement de ligne de production et sur la gestion des révisions. Une modification de programme peut être rapide, contrairement à l'insertion d'un support ; dans une autre conception, un support modulaire peut accueillir plusieurs variantes. Le devis doit détailler ces éléments au lieu de qualifier systématiquement toute modification de « reprogrammation ».
L'accès à l'outil doit également être testé sur la pièce réelle. Un parcours peut paraître simple sur un dessin à plat, mais se révéler complexe à proximité d'un rebord, d'un angle ou d'une paroi profonde. L'orientation de l'outil choisi doit permettre un dégagement suffisant de la pièce et de son support sur toute la longueur du contour. Toute affirmation concernant la finition des bords, la précision dimensionnelle ou le temps de cycle doit être étayée par des essais réalisés avec la pièce, l'outil de coupe et le dispositif de fixation proposés.
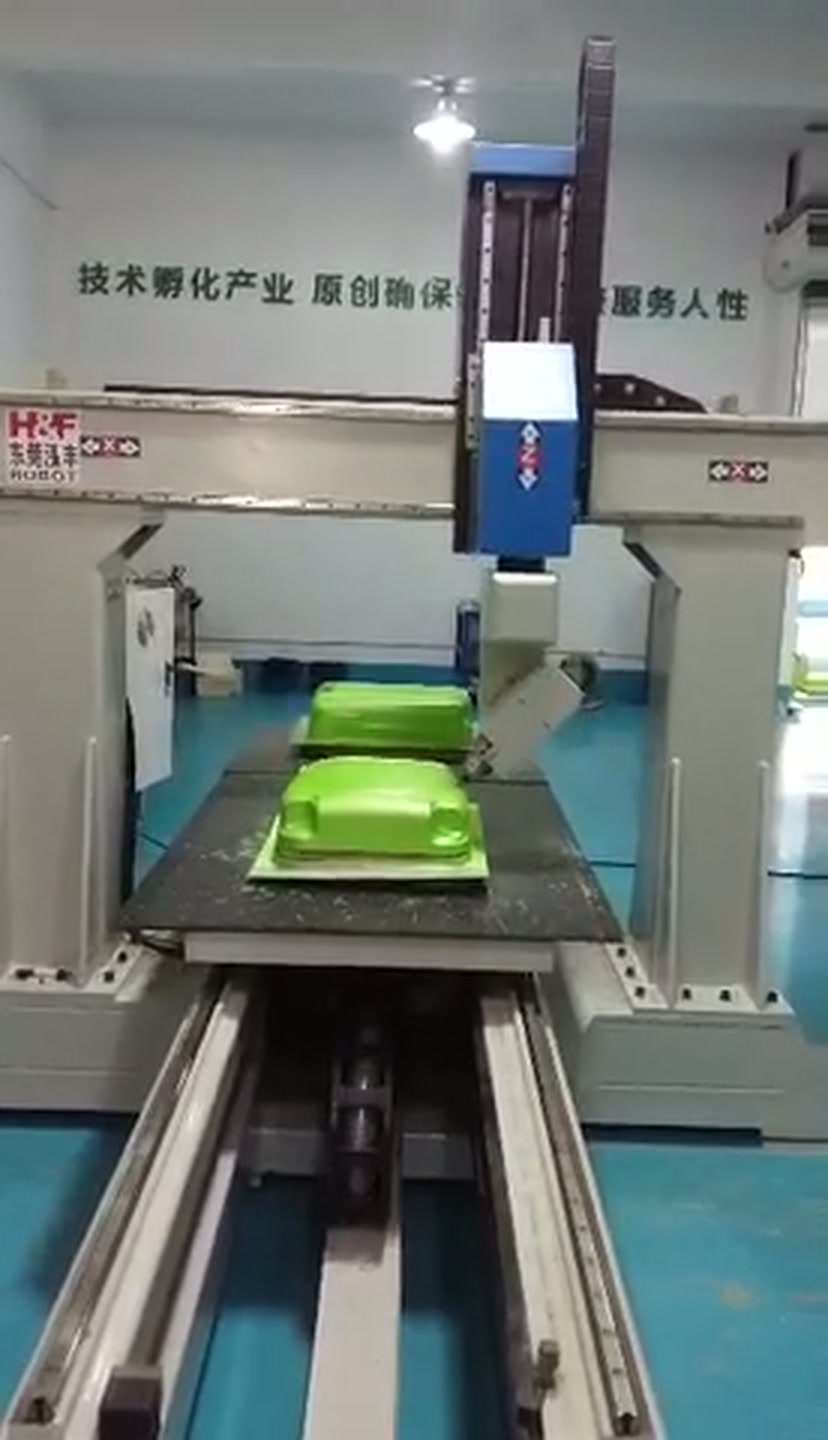
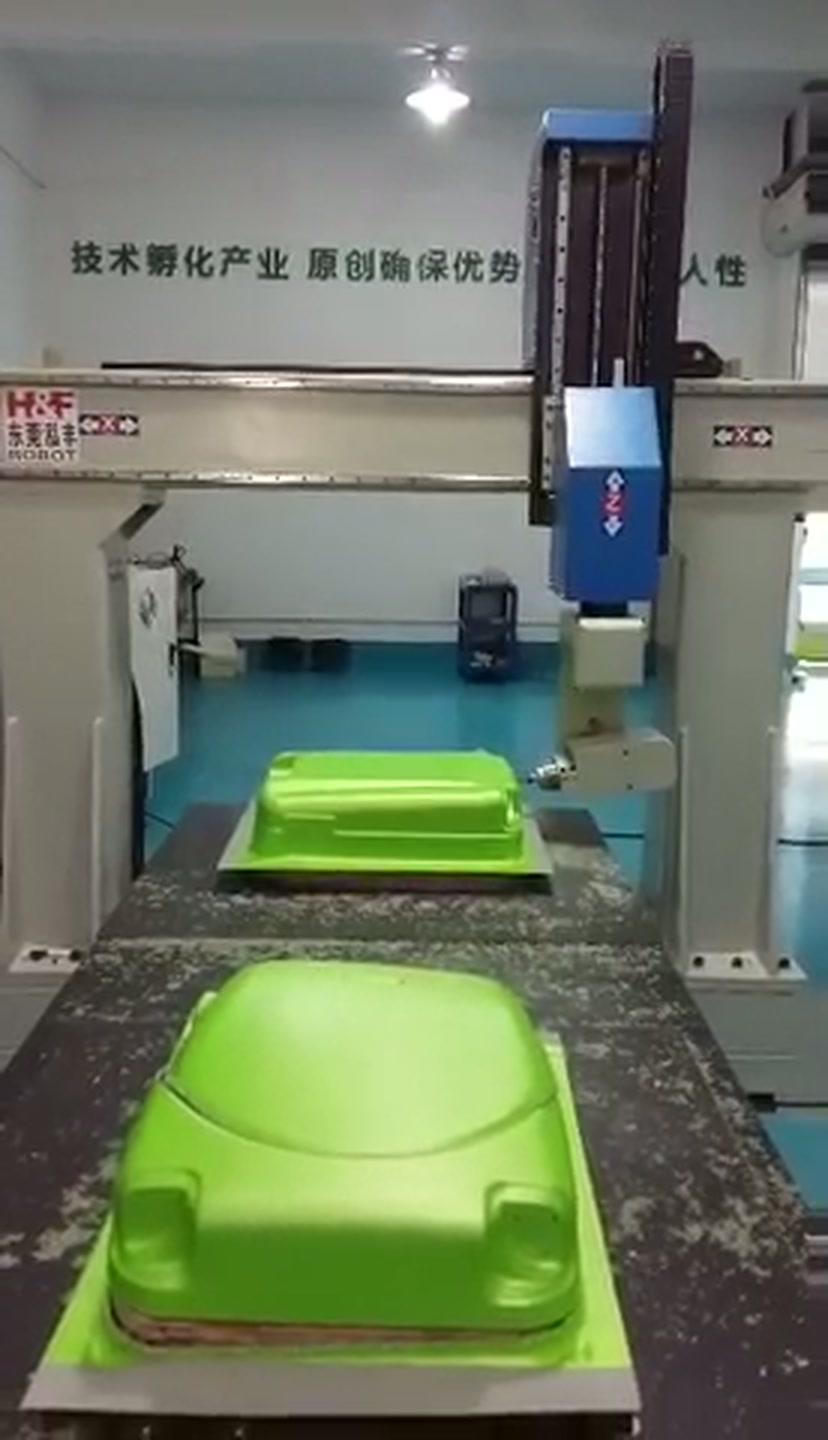
Découpe du portique autour de la coque formée
La vidéo ci-jointe montre une cellule de détourage à portique travaillant autour de deux coques vertes formées sur une table coulissante. Une fraise rotative étroite est visible au niveau de la tête d'outil inclinable, et des copeaux clairs entourent la zone de travail. La tête suit à plusieurs reprises les bords des coques, ce qui permet d'identifier l'opération comme un fraisage de contour ou un détourage de chants.
Effectuez un test d'acceptation sur la partie publiée.
Apportez des coquilles représentatives issues de différentes séries de formage, et pas seulement le meilleur échantillon. Marquez la ligne de découpe requise et identifiez les surfaces qui positionneront la pièce lors de son assemblage suivant. Demandez au fournisseur de documenter le concept de support, l'accès aux outils, la méthode de révision du programme et les points de contrôle.
Lors de l'essai, vérifiez que la coquille s'emboîte sans force excessive, que la coupe ne provoque ni vibrations ni mouvements localisés, et que les copeaux sont évacués des surfaces de positionnement. Après l'ébavurage, retirez la coquille et inspectez le bord libre par rapport à la référence convenue. Répétez ce contrôle à différents points du contour et sur plusieurs pièces. L'objectif est de dissocier la répétabilité de la trajectoire d'usinage de la répétabilité de la coquille finie.
Pour une discussion sur l'EVST, veuillez apporter la coque formée, la ligne de finition requise et les modifications prévues à court terme. Ces informations nous permettront de comparer le travail manuel conservé, le support dédié ou adaptable et la finition programmée. Discutez d'une application de découpe de coque formée avec EVST.
Méthode : Examen des vidéos d'application et guide public sur le processus de thermoformage. Politique éditoriale · Politique correctionnelle · Conditions d’utilisation