
Viimeksi päivitetty: toukokuu 9, 2026
varten cobot-hitsaus pk-yritysten mittakaavassapäätös on yksinkertainen, kun eräkoko pysyy alle 50 osan ajoa kohden, viikoittainen osien sekoitus muuttuu, yksittäisen osan arvo on alle 500 Yhdysvaltain dollaria ja ammattitaitoinen operaattori voidaan siirtää pois poistamisen sijaan. Aloitusinvestoinnit 35–65 000 Yhdysvaltain dollaria verrattuna perinteisen teollisen hitsaussolun 80 000–150 000 Yhdysvaltain dollariin. Uuden osan ohjelmointi vie 2–8 tuntia läpiopetusta verrattuna 2–5 päivän offline-ohjelmointiin. Kompromissi: cobotin valokaaren päälläoloaika on korkeintaan 50–65 % teollisuussolun 70–85 %:iin, ja hitsausnopeus on alhaisempi. Useimmille pienille konepajoille tämä kompromissi on sen arvoinen.
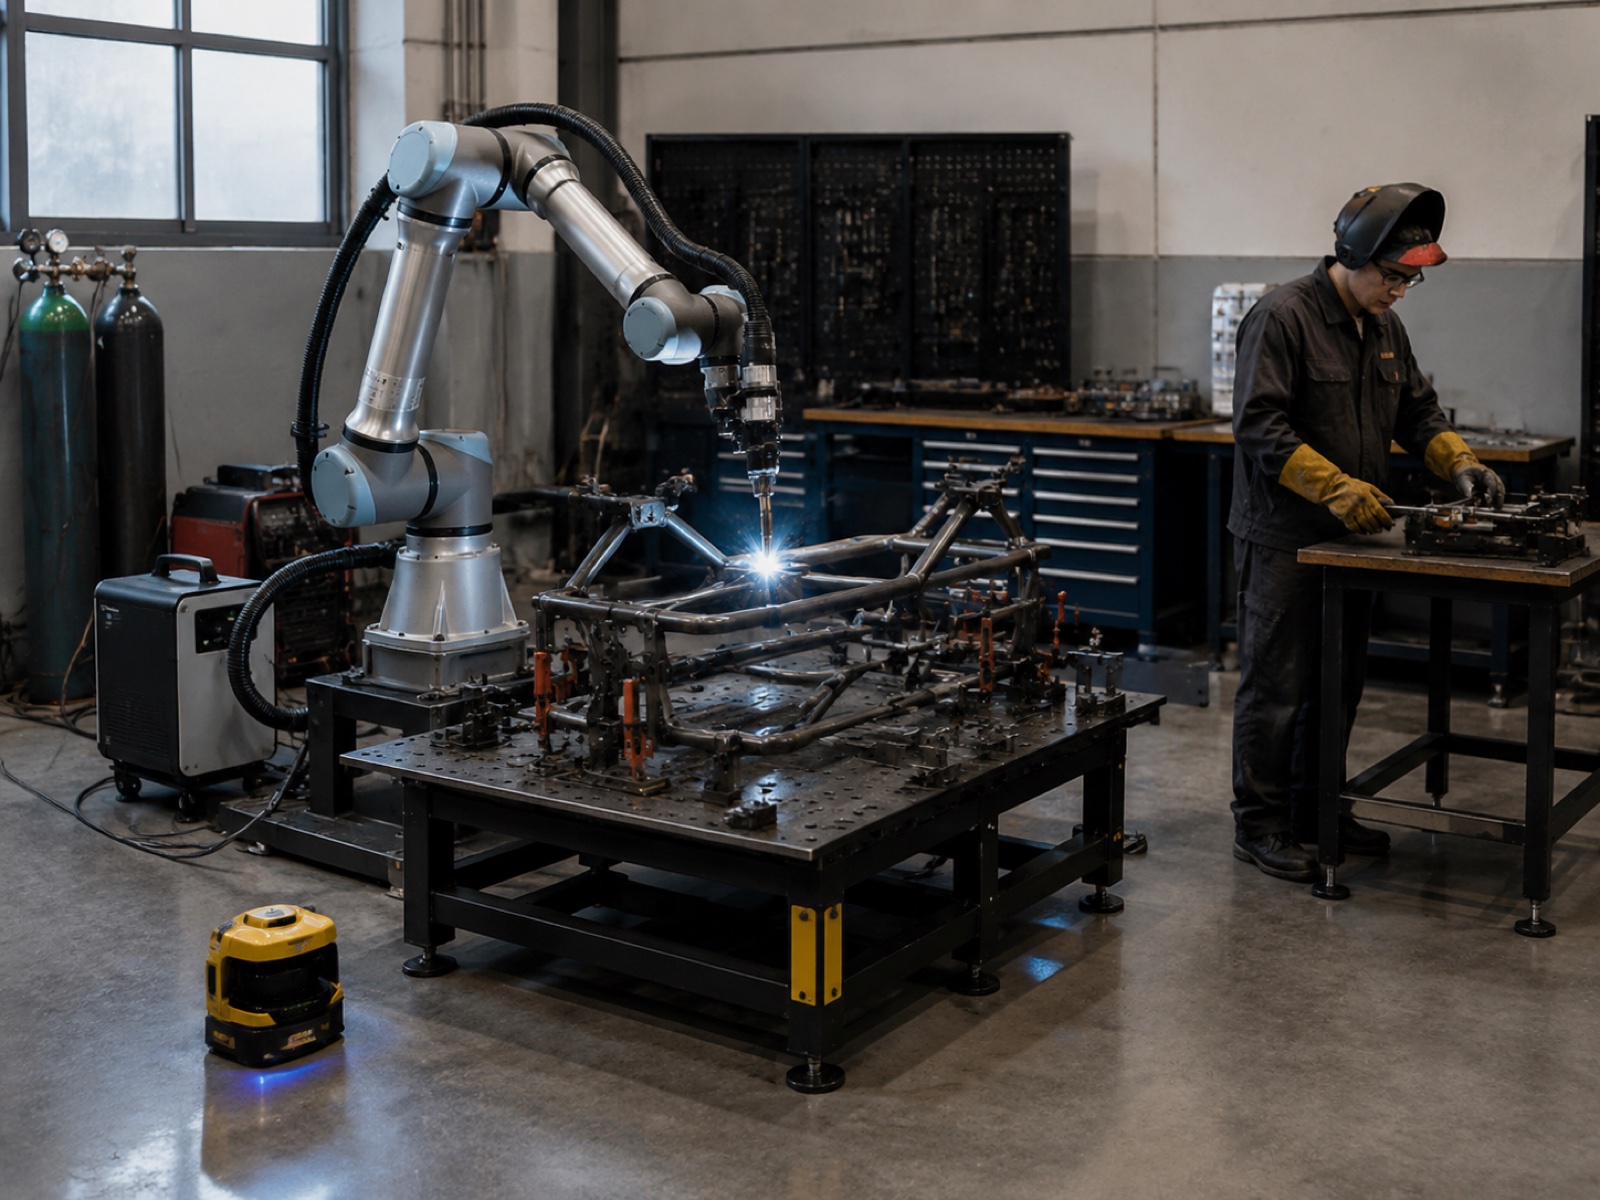
Kun yhteistyöhön perustuva hitsaus voittaa: 5 ehtoa pk-yrityksille
Yhteistyörobottihitsauslaitteisto ei voita raa'alla läpivirtauksella. Se voittaa käyttöönottonopeudella, ohjelmoinnin joustavuudella ja mahdollisuudella jakaa lattiatilaa käyttäjien kanssa. International Federation of Robotics (IFR) -järjestön World Robotics 2025 -raportin mukaan yhteistyörobottien asennukset kasvoivat viime aikoina noin 20 % edellisvuodesta, mikä on merkittävästi ylittänyt laajemman teollisuusrobottimarkkinan kasvun. Kasvu keskittyy juuri pk-yrityssegmenttiin, jossa pienemmät eräkoot ja rajallinen lattiatila tekevät perinteisistä suojatuista soluista epäkäytännöllisiä.
Viisi ehtoa, jotka esiintyvät yhdessä tai yhdistettynä, suosivat johdonmukaisesti cobot-hitsausinvestointia teollisuussoluun verrattuna.
Ehto 1: Pieni tai keskitasoinen määrä, eräkoko alle 50
Teollisuushitsaussolut tarjoavat parhaan valokaaren päälläoloaikansa vakailla, toistuvilla osaperheillä. Kun osanumeroa valmistetaan alle 50 yksikköä erää kohden ja sekoitus vaihtuu viikoittain, kiinnittimien vaihto ja uudelleenopetusaika syövät teollisuussolun läpimenoaikaetua. Verstaat, jotka valmistavat 3–8 osanumeroa viikossa, ovat cobottien optimaalinen piste, olettaen, että osakohtainen sykliaika ei ole sitova rajoite.
Ehto 2: Runsas tuotevalikoima
Kun tarjoustaululla näkyy yli tusina aktiivista osanumeroa, cobot-hitsauksen ohjelmoinnin ketteryys on keskeinen etu. Käytännössä hitsaaja ohjaa poltinta hitsausreitin läpi suoraan osan päällä ja luo työohjelman kahdesta kahdeksaan tunnissa. Uudet asiakastyöt kelpuutetaan robotille yhden työpäivän kuluessa. Perinteinen solu, jossa on offline-ohjelmointiohjelmisto, pidentää tämän aikaikkunan päiviin ja vaatii ohjelmistokoulutusta sen käyttämiseksi.
Ehto 3: Aidaton toiminta toivottavaa
Perinteinen teollisuussolu vaatii ympäröivän aidan, tyypillisesti 1.5–3 metriä vapaata tilaa kummallakin puolella. Cobot-solu, jossa käytetään alueellista turvaskanneria (ISO/TS 15066 -nopeuden ja erottelun valvonta), pienentää skannerin suojakentän turvakehää, mikä vapauttaa merkittävästi lattiatilaa ahtaissa pk-yritysten tiloissa. Käyttäjä lastaa ja purkaa tavarat avaamatta lukittuja portteja, mikä vähentää vaihtojen aiheuttamaa yleiskuluja lyhyillä sarjoilla.
Ehto 4: Pula ammattitaitoisista hitsaajista
American Welding Societyn (AWS) hitsaajapulan ennusteen mukaan Yhdysvalloissa on edessään yli ... 330 000 pätevää hitsaajaa vuoteen 2028 mennessäSertifioitujen AWS D1.1 -hitsaajien palkkaamisen läpimenoajat ovat jo nyt kolmesta yhdeksään kuukautta kysytyillä teollisuusalueilla, ja niiden vuosittaiset palkkakustannukset ovat täydellä kuormalla 67 000–93 000 dollaria. Koulutetun, ei-luvallisen käyttäjän käyttämä cobotti täyttää tämän tuotantovajeen alhaisemmilla jatkuvilla työvoimakustannuksilla, sillä robotti säilyttää hitsausparametrit ohjelman asettamisen jälkeen.
Ehto 5: Brownfield-alueen saneeraus, ei merkittäviä laitostöitä
Perinteinen teollisuussolu käynnistää tyypillisesti tilatyöt: aitojen perustusten, putkien ja ilmanvaihdon sähköpisteiden asennuksen. Cobot-hitsauspaketti saapuu pyörillä varustetulla alustalla, kytketään yhteen 480 V:n tai 220 V:n sähköpisteeseen ja siirtyy tuotantokelpoisuustestiin muutamassa päivässä. Vuokratuissa tiloissa tai työpajoissa, joiden pitkäaikainen vuokrasopimus on epävarma, vähimmäistyömaan muutosvaatimus on merkittävämpi kuin pelkästään investointien ero.
Kun teollinen hitsaussolu voittaa edelleen
Cobot-hitsauksella on todellisia rajoituksia, ja sen sopivuusalueen liioittelu tekee pienille hitsausyrityksille karhunpalveluksen. Neljä ehtoa suosii jatkuvasti perinteistä teollista hitsaussolua.
Vaadittu sykliaika alle 30 sekuntia
Cobottien hitsausnopeutta rajoittavat teho- ja voimarajoitukset. Kun koko hitsaussekvenssin on mahduttava 30 sekuntiin, useimmat cobotit eivät pysty saavuttamaan vaadittua nopeutta ja polttimen asemoinnin kiihtyvyyttä. Teolliset kaarihitsausrobotit toimivat selvästi cobottien nopeusrajoituksia nopeammin ja tekevät rakoja osissa, joissa on useita lyhyitä hitsaussegmenttejä.
Vaadittu laskeutumisnopeus yli 10 kg/h
MIG-hitsaus cobotilla tapahtuu 3–7 kg/h nopeudella. Suuritehoisella virtalähteellä varustettu teollisuussolu tuottaa 8–14 kg/h. Raskaissa rakenneosissa, paineastiatöissä tai paksujen levyjen (yli 12 mm) monivaihesovelluksissa pinnoitusero on tiukka tekninen rajoitus, ei mieltymys.
Monivaiheinen paksujen levyjen hitsaus
Lasersaumojen seurannalla ja integroidulla hitsausprosessin valvonnalla varustetut teollisuussolut ylläpitävät tarkkuutta kymmenien raskaiden levyjen hitsauskertojen ajan. Useimmista cobot-hitsauspaketeista puuttuu AWS D1.1- tai EN 1090 -standardin mukaiseen sertifioituun paksulevytyöhön täydellisen jäljitettävyyden takaamiseksi tarvittava saumanseuranta ja virtalähteen integrointi.
Autoteollisuuden Tier 1 -tuotanto
Autoteollisuuden toimitusketjujen tason 1 vaatimukset täyttävät IATF16949-standardin mukaiset prosessien säädöt ja jatkuvan nopean tuotannon yksittäisillä osaperheillä viikkojen ajan. Cobotin ohjelmointiketteryys on merkityksetöntä tuolla vaihtotaajuudella, ja syklin kesto ja pinnoitusvaatimukset ylittävät tyypillisesti cobotin kapasiteetin tuotantomäärillä.
8 kysymyksen päätöksentekokehys: Cobot-hitsaus vs. teollisuussolu
Käytä alla olevaa taulukkoa arvioidaksesi verstasi kahdeksan mitattavissa olevan tekijän perusteella. Jos vastauksia on enemmistö Cobot-sarakkeessa, lähtökohtana on cobot-hitsaus; jos vastauksia on enemmistö Teollisuus-sarakkeessa, perinteinen hitsaussolu. Vaihtelevat tulokset (neljä–neljä, viisi–kolme) edellyttävät pilottihanketta tai hybridistrategiaa.
| Kysymys | Cobot-hitsaus suositaan | Teollisuussolujen suosima |
|---|---|---|
| 1. Eräkoko osanumeroa kohden | Alle 50 yksikköä ajoa kohden | Yli 100 yksikköä ajoa kohden jatkuvasti |
| 2. Osasekoitusta viikossa | 5 tai useampi erillinen osanumero viikossa | 1–2 erillistä osaperhettä |
| 3. Osan arvo yksikköä kohden | Alle 500 Yhdysvaltain dollarin loppuarvo | Yli 1 000 Yhdysvaltain dollaria (uudelleentyöstökustannusten riski oikeuttaa automaatioinvestoinnin) |
| 4. Hitsauskartan monimutkaisuus | Yksinkertainen tai kohtalainen; yksi- tai monivaiheinen; levy alle 10 mm | Paksu monivaihetyöstö; paksu levy 12 mm+; pitkät saumat, jotka vaativat sauman seurantaa |
| 5. Sykliaikatavoite | Ei alle 30 sekunnin kovaa sykliaikaa osaa kohden | Vaadittu sykliaika alle 30 sekuntia |
| 6. Vaadittu laatusertifikaatti | AWS D1.1 tai vastaava; visuaalinen + perustason NDT hyväksyttävä | IATF16949; täydellinen hitsauksen jäljitettävyys; EN 1090 -rakennesertifiointi |
| 7. Käytettävissä oleva lattiapinta-ala | Alle 15 m² saatavilla; tarvitaan jaettu työtila | Saatavilla erillinen kennoalue vähintään 20 m² |
| 8. Investointibudjetti | Hankkeen kokonaisbudjetti 35 000–80 000 dollaria | Käytettävissä oleva budjetti 100 000–200 000 dollaria |
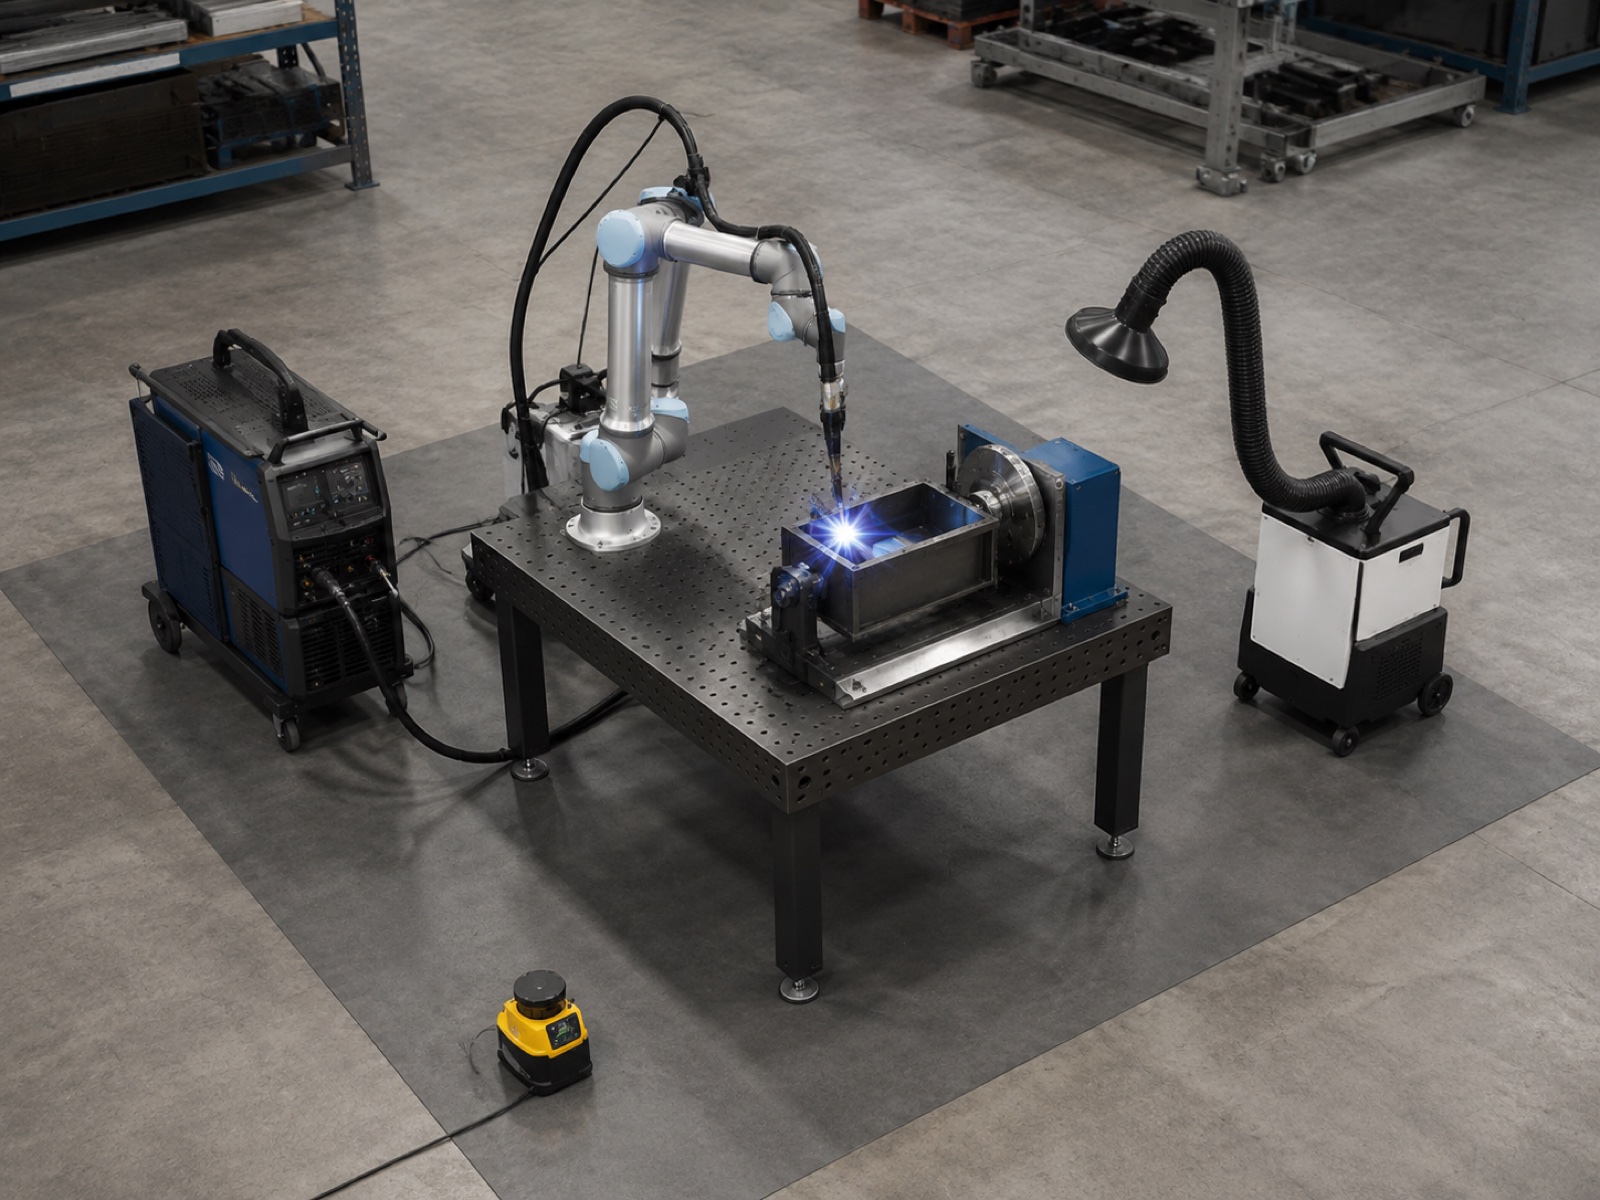
Investointien erittely: PK-yrityksen Cobot-hitsaussolu (35–65 000 USD)
Pk-yrityksen cobot-hitsaussolun 35 000–65 000 Yhdysvaltain dollarin budjetti kattaa oikein määritettynä todellisen tuotantovalmiin paketin. Alla oleva kuva ei ole riisuttu esittelypaketti; se kuvaa sitä, mitä työpaja tarvitsee tuotanto-osien käyttämiseen. Laaja valikoima heijastaa cobot-käsivarren hyötykuormaluokkaa, paikoittimen tyyppiä ja sitä, hankkiiko ostaja esiintegroidun paketin vai kokoaako komponentit erikseen.
| komponentti | Budjettialue (USD) | Huomautuksia |
|---|---|---|
| 6-akselinen cobot-käsivarsi (10–20 kg hyötykuormaluokka) | $ 18,000 - $ 32,000 | Hyötykuormaluokka määrittää ulottuvuuden ja laskeutumiskyvyn |
| Hitsauspoltin + langansyöttölaite + virtalähde | $ 6,000 - $ 12,000 | MIG-paketti; pulssikykyinen virtalähde suositeltava |
| Yksinkertainen manuaalinen tai servokäyttöinen paikoituslaite | $ 3,500 - $ 8,000 | 1-akselinen servokäyttöinen paikoitin synkronoituun pyöritykseen; manuaalinen kallistus budjettikokonaisuuksiin |
| Alueen turvaskanneri + kiinnitys | $ 2,500 - $ 5,000 | SIL 2 -luokiteltu; korvaa kovan aidan käyttäjän lähestymispuolella |
| Hitsauspöytä, polttimen pidike, kaapelinhallinta | $ 1,500 - $ 3,500 | Usein niputettu valmiiksi integroituihin paketteihin |
| Savunpoisto (kannettava tai kanava) | $ 1,800 - $ 4,500 | Sääntelyvaatimus; kannettavat yksiköt ovat vaihtelevuuden alapäässä |
| Integrointi, käyttöönotto, ensimmäisen vaiheen kelpoistus | $ 3,000 - $ 8,000 | Alhaisempi esi-integroiduille paketeille; korkeampi räätälöidyille kokoonpanoille |
| Kokonaisjärjestelmä (arvio) | $ 36,300 - $ 73,000 | Ei sisällä kiinnityskalusteita; lisää 2 000–8 000 dollaria osakohtaisista kiinnityskalustoista |
Turva-aidalla ja perusasentajalla varustettu perustason teollisuussolu maksaa tyypillisesti 80 000–120 000 dollaria täysin asennettuna. Cobottipaketti maksaa 40–55 % vähemmän, mikä muuttaa olennaisesti takaisinmaksuaikaa alle 100 osaa viikossa tietyllä osanumerolla valmistavilla verstailla. Interact Analysis Welding Automation Market 2025 -tutkimuksen mukaan cobottihitsauksen käyttöönotto kasvaa nopeimmin alle 75 000 dollarin järjestelmähintaluokassa. Tätä vauhdittavat alhaisemmat robotiikkakustannukset ja saatavilla olevat esiintegroidut paketit, jotka vähentävät integrointiriskiä verstaissa, joilla ei ole erillisiä robotiikkainsinöörejä.
Kaari-onnettomuusaika ja laskeuma: Mitä numerot todellisuudessa tarkoittavat
Hitsauksen tuottavuuden vertailussa käytetään kahta mittaria: kaariaika (työvuoron osuus, jolloin poltin tuottaa valokaaren) ja langanhitsausnopeus (langanhitsauksen määrä kg tunnissa). Molemmat eroavat cobotin ja teollisuussolun välillä, ja molempiin liittyy varauksia, jotka toimittajien väitteet usein jättävät huomiotta.
Valokaari päälläoloaika
Hyvin konfiguroitu cobot-hitsaussolu toimii osoitteessa 50–65 % valokaaren päälläoloaikaLoppuosa menee osien lastaukseen ja purkamiseen (käyttäjä tekee tämän manuaalisesti, koska useimmissa pk-yritysten cobot-soluissa ei ole erillistä lastausasemaa), polttimen puhdistukseen ja tarvikkeiden tarkistuksiin sekä turvaskannerin lähestymisaikaan vaihdon aikana. Tavallisessa 8 tunnin työvuorossa 50–65 %:n valokaaren päälläoloaika vastaa 4–5.2 tuntia varsinaista hitsausta, mikä on noin kaksinkertainen taitavan käsinhitsaajan itse tekemän 20–25 %:n aikaansaamaan aikaan.
Perinteinen teollinen hitsaussolu, jossa on kaksi asemaa (käyttäjä lataa toisen kiinnittimen, kun taas robotti hitsaa toista), saavuttaa 70–85 % valokaaren päälläoloaika koska robotin hitsauskaarta ei juuri koskaan keskeytetä käyttäjän käsittelyajan vuoksi. Tämä suorituskykyero on todellinen, mutta sen taloudellinen vaikutus riippuu työstettävänä olevien osien määrästä. Verstaassa, joka hitsaa 30 osaa viikossa 400 dollarin kappalehintaan, 55 %:n ja 75 %:n valokaaren päälläoloajan välinen läpimenoajan ero voi olla 15 000–25 000 dollarin lisävuosituotanto, mikä on alle puolet näiden kahden järjestelmätyypin välisestä investointien erosta.
Laskeumaaste
Cobot MIG -hitsauspinnoitusajoja 3-7 kg/h riippuen langan halkaisijasta (tyypillisesti 0.8–1.2 mm), virta-asetuksesta (jonka rajoittaa cobot-polttimen nimellinen käyttöjakso) ja liitoksen kokoonpanosta. Teollisuuden hitsaussolut, joissa on suuremman ampeerin virtalähteet ja täyden käyttöjakson hitsauspolttimet, toimivat 8-14 kg/h vertailukelpoisilla niveltyypeillä.
Useimmille pk-yritysten sovelluksille 3–7 kg/h on riittävä alue. Kevyt rakennekehys tai mittatilaustyönä tehty kaidekokoonpano, joka on hitsattu 4–6 mm:n levystä, vaatii harvoin yli 2–3 kg/h todellista hitsausmäärää osatasolla. Hitsausraon merkitys korostuu, kun hitsataan paksuja osia, raskaita hitsausrakenteita tai yli useiden satojen millimetrien jatkuvia saumoja yhdellä hitsauskerralla.
Ohjelmointiaika: Tunnit vs. päivät
Ohjelmointiaika on cobot-hitsauksen kilpailuetujen aliarvioiduin ominaisuus monimutkaisissa verstaissa. Vertailu on suora: cobotin läpiohjelmointi verrattuna offline-ohjelmointiin (OLP) perinteisessä teollisuussolussa.
Cobotin läpiohjelmointi toimii ohjaamalla hitsauspoltinta fyysisesti hitsausreittiä pitkin, samalla kun cobotin käsivarsi tallentaa reitin. Käyttäjä asettaa hitsausparametrit (virta, jännite, kulkunopeus, polttimen kulma) kullekin liitostyypille, ja ohjelma on valmis suoritettavaksi yhden istunnon aikana. Tyypillisessä pk-yrityksen hitsauskohdassa, jossa on 8–15 hitsausliitosta, tämä prosessi kestää 2 ja 8 tuntia mukaan lukien kuivakoe- ja ensimmäisen kappaleen tarkastus. Uusi osanumero asiakkaan piirustuksesta ensimmäiseen tuotantohitsaukseen voidaan saada yhden työpäivän kuluessa.
Käytännössä cobot-ohjelmointia käyttävät korjaamot raportoivat, että kokeneet hitsaajat sopeutuvat 2–4 tunnin kuluessa käytännön harjoittelusta ja pystyvät ohjelmoimaan uusia osia itsenäisesti ensimmäisen käyttöviikon jälkeen. Taitojen siirtyminen hitsaustiedosta cobot-ohjelmointiin on suoraa: hitsaaja ymmärtää jo liitostyypit, kulkusuunnan ja polttimen kulman. Robotti yksinkertaisesti toteuttaa hitsaajan päätöksiä johdonmukaisesti.
Perinteisen teollisuussolun offline-ohjelmointi vaatii CAD-mallin tuonnin, hitsausradan luomisen OLP-ohjelmistolla, simuloinnin ja törmäystarkistuksen, jälkikäsittelyn tietylle robottiohjaimelle ja fyysisen ohjelman varmennuksen solussa. Verstaalla, jolla ei ole omaa robotiikkainsinööriä, prosessi kestää 2 - 5 päivää uutta osanumeroa kohden, ja fyysisen tarkastuksen aikana havaitut virheet vaativat usein paluuta OLP-ohjelmistoon korjausjaksoja varten. OLP-ohjelmistolisenssit lisäävät projektin budjettia 15 000–35 000 dollaria ja vaativat koulutusta tehokkaaseen käyttöön.
4 pk-yritysten tapaustutkimusta: Cobot-hitsaus käytännössä
Nämä neljä skenaariota edustavat pk-yrityssegmenttiä ja perustuvat kenttäkäyttöönottomalleihin vertailukelpoisissa toimipisteprofiileissa. Mikään niistä ei ole tietty nimetty asiakas.
Tapaus A: Pakoputkiston komponenttikorjaamo, 50 yksikköä kuukaudessa
Profiili: 12 hengen verstas, mittatilaustyönä tehdyt pakosarjan päät, 1.5–3 mm seinämän paksuus 304 ruostumatonta terästä, neljä aktiivista osanumeroa, 180–350 dollaria kokoonpanoa kohden. Tuomio: cobot-hitsaus, vahva istuvuus. Määrä on alle kynnyksen, jossa teollisuussolun kaariaikaetu oikeuttaa 50 000–80 000 dollarin lisäinvestoinnit. Kuukausittainen vaihto neljän osanumeron välillä sopii opetusohjelmointiin. Hitsauskone siirretään takaisin valmistuksen valmisteluun sen sijaan, että se poistettaisiin.
Tapaus B: Mittatilaustyönä tehtyjen kaidevalmistajien, 20 yksikköä kuukaudessa
Profiili: 8 hengen arkkitehtoninen metalliverstas, mittatilaustyönä tehdyt ruostumattomasta ja pehmeästä teräksestä valmistetut kaidejärjestelmät, 5–8 mm:n putken piena- ja puskuhitsaukset, 600–1 800 dollaria kokoonpanoa kohden. Tuomio: cobot-hitsaus, rajasovite; ohjelmointikuri on kriittistä. Todellinen hyöty on putkien välisten liitosten hitsaustuloksen tasaisuus, mikä vähentää uudelleentyöstöä arvokkaissa kokoonpanoissa. Kahden yksikön tilausten ohjelmoinnin ohittaminen ja manuaaliseen ohjelmointiin palaaminen on investointilogiikan vastaista.
Tapaus C: Keittiölaitteiden valmistaja, 200 yksikköä viikossa
Profiili: 35 hengen sopimusvalmistaja, kaupallisten keittiöiden rungot 1.5–2.5 mm:n 304-teräksestä, kolme ydinrunkomallia, 120–280 dollaria kappaleelta. Tuomio: teollisuussolu sopii paremmin, mutta cobotti on pätevä pilottihanke. 200 yksikön viikossa kolmella osanumerolla tuottavat keskitason teollisuussolun etu valokaaren päälläoloajassa on perusteltu. Cobot-solu, jonka volyymi on suurin 45 000–55 000 dollarin SKU, tuottaa positiivista sijoitetun pääoman tuottoa, kun taas verstas rakentaa volyymidataa suurempaa investointipäätöstä varten.
Tapaus D: Venetrailerien valmistaja, 12 yksikköä kuukaudessa
Profiili: 15 hengen verstas, galvanoidusta teräksestä valmistetut perävaunurungot, 50 mm:n neliö- ja suorakaiteen muotoiset putket, seinäpaksuus 3–5 mm, kaksi runkokokoa, 800–1 600 dollaria runkoa kohden. Tuomio: cobot-hitsaus, vahva istuvuus. Suorat saumat ja ennustettavat liitoskulmat sopivat erinomaisesti opetusohjelmointiin. Suuri runkogeometria voi vaatia hitsien suorittamisen kahdessa asetelmassa, jolloin runko on asetettava uudelleen yksinkertaisella manuaalisella asetinlaitteella.
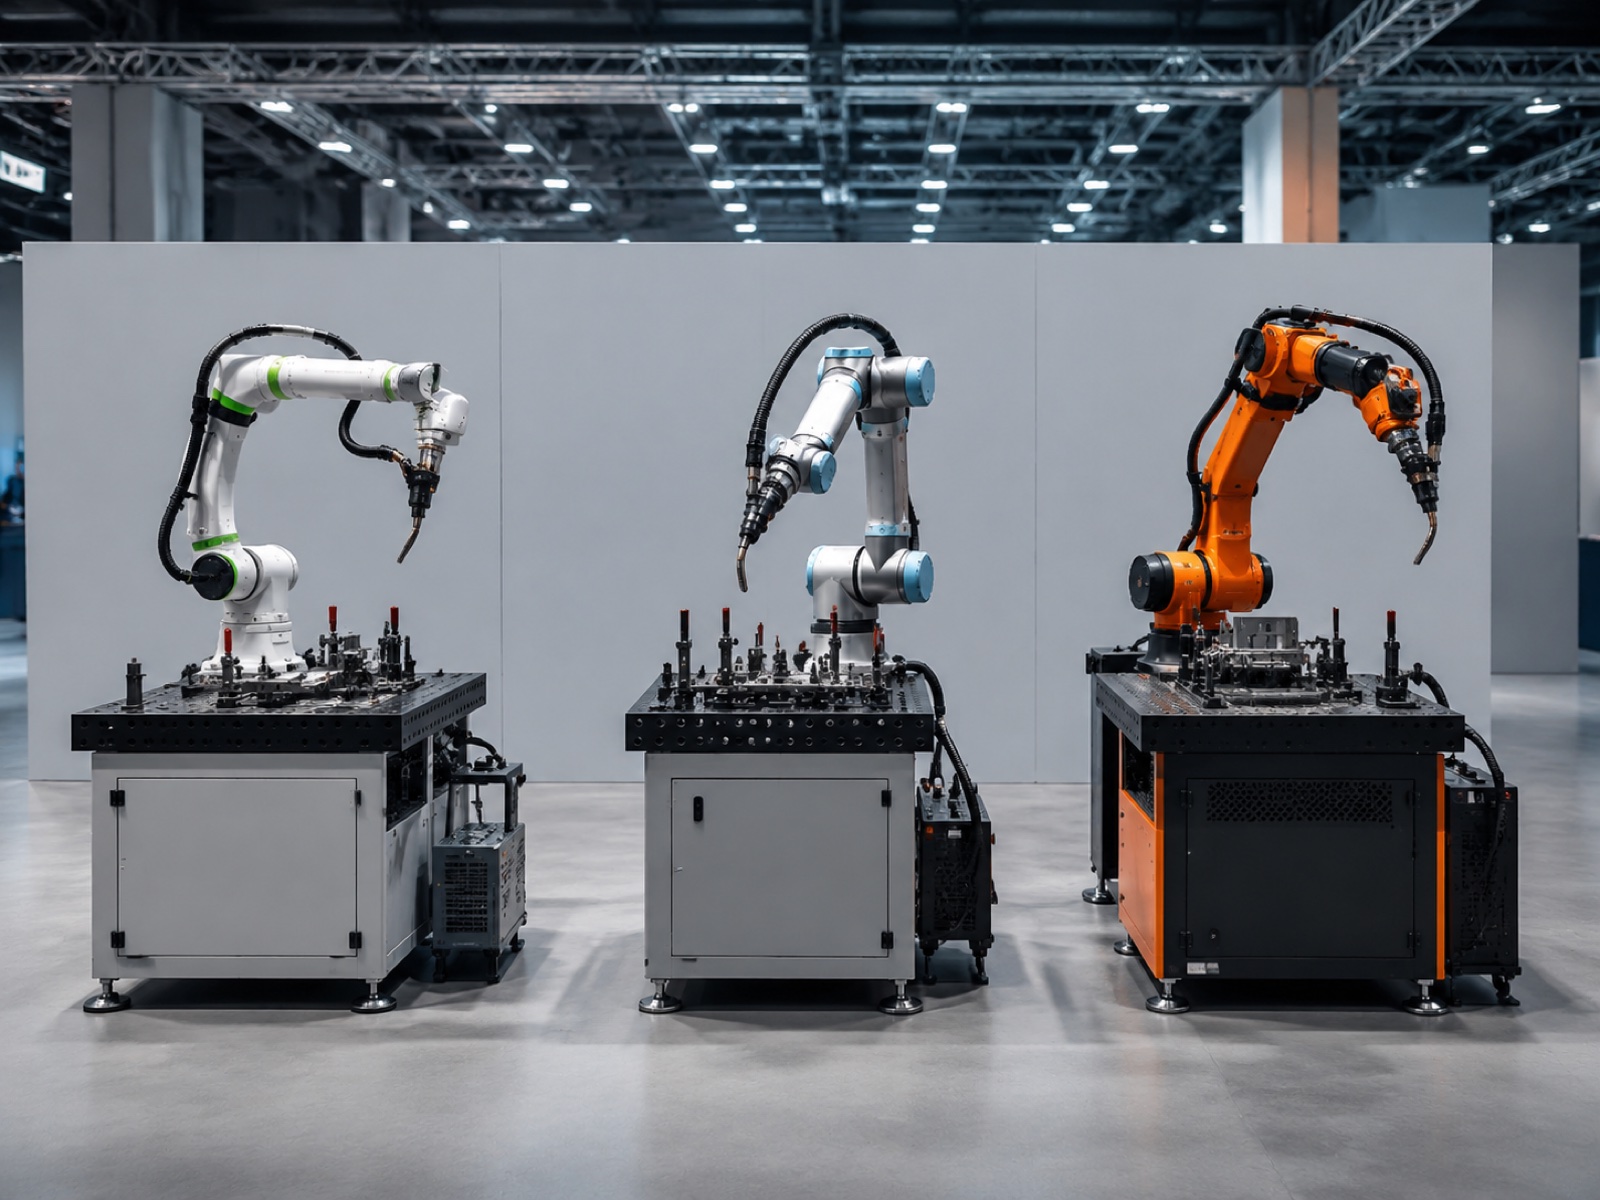
Toimittajaympäristö: Cobot-hitsausvaihtoehdot pk-yrityksille (2026)
Cobot-hitsausmarkkinat ovat keskittyneet muutamien alustojen ympärille, joissa on valmiiksi integroituja hitsauspaketteja. Keskeiset vaihtoehdot pk-yritysten ostajille vuonna 2026:
Universal Robots (UR10e, UR20) hitsauspaketeilla
UR10e (12.5 kg hyötykuorma) ja UR20 (20 kg hyötykuorma) ovat maailmanlaajuisesti laajimmin käytetyt cobot-hitsauslaitteet. Ne on yhdistetty URCap-ekosysteemin kautta Hireboticsin, Lincoln Electricin tai Froniuksen kolmansien osapuolten paketteihin. Vahvuutena on integraattoriverkoston syvyys. Kompromissina on, että hitsauskohtaiset toiminnot riippuvat kolmannen osapuolen paketista eikä UR-ohjaimesta natiivisti.
Doosan Robotics H2017
H2017 (20 kg:n hyötykuorma, 1700 mm:n ulottuvuus) tarjoaa korkeamman hyötykuormaluokan kuin useimmat cobot-hitsausalustat, ja siinä on natiivi ohjainintegraatio hitsausvirtalähteille, mikä tarjoaa tarkemman kaariparametrien palautteen. Saatavuus suurten teollisuusmarkkinoiden ulkopuolella tapahtuu tyypillisesti alueellisten jakelijoiden kautta.
Techman Robot TM5 / TM12 hitsaussoluilla
Techmanin sisäänrakennettu konenäköjärjestelmä auttaa saumojen löytämisessä yksinkertaisissa liitosgeometrioissa, mikä vähentää kiinnittimien toistettavuusvaatimuksia. Esi-integroituja hitsaussoluja on saatavilla alueellisten integraattoreiden kautta Aasian ja Tyynenmeren alueella sekä Euroopan markkinoilla.
ABB GoFa -hitsaussarja
ABB:n GoFa (CRB 15000, 5 ja 10 kg hyötykuorma) ja ABB:n hitsaussovelluspaketti on tarkoitettu kevyeen muokkausprosessiin ja ohutlevytyöhön ABB:n globaalin palveluinfrastruktuurin tuella. Se sopii paremmin kevyisiin putki- ja levytöihin kuin rakennehitsauksiin.
EVST XR -sarja ja XR-EX yhteistyöhön perustuvaan hitsaukseen
EVST tarjoaa cobot-hitsauskokoonpanoja XR-sarjansa kautta (yhteistyöhön tarkoitetut hyötykuormat jopa 20 kg:aan asti) avaimet käteen -integraatiolla, joka kattaa cobot-käsivarren, hitsauspolttimen, asennonsäätimen ja turvajärjestelmän. Pk-yritysten ostajille erottavia etuja ovat CE-, SGS- ja TUV-kolmannen osapuolen sertifioinnit, IATF16949-autoteollisuuden laatuluokan valmistus cobot-tuotantolinjalla sekä kenttäsuunnittelun kattavuus yli 100 maassa. XR-EX-sarja (ATEX/IECEx-kaksoissertifioitu, IP68) kattaa räjähdyssuojatut hitsausympäristöt. EVST:n robottialusta ulottuu yhteistyöhön perustuvista hyötykuormista raskaisiin teollisuuskäsivarsiin, mikä tarjoaa selkeän päivityspolun ilman toimittajan vaihtamista tuotantomäärän kasvaessa.
Cobot-hitsaus vs. teollisuussolu vs. manuaalinen hitsaus: Täydellinen vertailu
| Ulottuvuus | Cobot-hitsaussolu | Teollisuuden hitsaussolu | Manuaalinen hitsaus |
|---|---|---|---|
| Aloitusinvestoinnit (USD) | $ 35,000 - $ 65,000 | 80 000–150 000 dollaria (alku- ja keskihinta) | 5 000–15 000 dollaria (laitteet) |
| Valokaari päälläoloaika | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG-laskeutumisnopeus | 3-7 kg / h | 8-14 kg / h | 1.5-4 kg / h |
| Ajan ohjelmointi (uusi osa) | 2–8 tuntia (läpiopetus) | 2–5 päivää (OLP + vahvistus) | 0 (ei ohjelmointia vaadita) |
| Käyttäjän turva-aidat | Alueskanneri; aidaton mahdollinen ISO/TS 15066 -standardin mukaisesti | Koko ympärysmitan aitaus vaaditaan | Vain henkilökohtaiset suojavarusteet |
| Lattian jalanjälki | 6–12 m² tyypillisesti | 18–40 m² aidan korkeus mukaan lukien | 2–4 m² asemaa kohden |
| Vikaprosentti (kalibroitu) | 1 - 3% | Alle 1% | 5 - 8% |
| Best For | Laaja valikoima, pieni tai keskisuuri volyymi; pk-yritysten työpajat; ruskeateollisuuskiinteistöjen saneeraus; hitsaajapulan lieventäminen | Omistetut osaperheet; suuret volyymit; paksu levy; autoteollisuuden toimitusketju | Kertaluonteiset mittatilaustyöt; erittäin monimutkainen geometria; pienet erät, joissa ohjelmointiaika ylittää hitsausajan |
PK-yritysten käyttöönottosuunnitelma: Pilottivaiheesta monisoluiseen hankkeeseen
Käytännössä useimmat pk-yritysten cobot-hitsauskäyttöönotot noudattavat nelivaiheista etenemistä. Olennaista on, että kutakin vaihetta kohdellaan päätöksentekoporttina ennalta määrätyn aikajanan sijaan.
- Vaihe 1 (kuukaudet 1–3): Kokeile yhtä osaa perheestä. Valitse osanumero, jolla on paras yhdistelmä toistettavuutta, kuukausittaista volyymia ja geometrista yksinkertaisuutta. Ota ensimmäinen ohjelma käyttöön integraattorin läsnä ollessa. Aja 30–50 tuotanto-osaa ennen kuin julistat sen valmiiksi. Seuraa valokaaren käynnistysaikaa, vikaantumisastetta ja ohjelmointiaikaa osaa kohden ensimmäisestä päivästä lähtien.
- Vaihe 2 (kuukaudet 3–9): Rakenna osakirjasto. Ohjelmoi lisäosanumeroita itsenäisesti käyttämällä läpiopetusta. Tunnista, mitkä osat toimivat parhaiten yhteistyörobotilla ja mitkä soveltuvat paremmin manuaaliseen ohjelmointiin (erittäin pienet erät, erittäin monimutkainen geometria). Pyri yhteen uuteen ohjelmaan viikossa.
- Vaihe 3 (kuukaudet 9–18): Lisää toinen yhteistyörobottisolu. Kun ensimmäinen kenno toimii lähes täydellä kapasiteetilla, toinen kenno samalla hinnalla on tyypillisesti joustavampi kuin yksi teollisuuskenno. Kaksi kennoa käsittelee eri osaperheitä rinnakkain ja tarjoaa jatkuvuutta, jos toinen tarvitsee huoltoa.
- Vaihe 4 (kuukausi 18+): Arvioi teollisuussolua suuren volyymin tuoteyksiköille. Todellisen läpivirtausdatan avulla voidaan tunnistaa, mitkä osaperheet ovat kasvaneet yli 200–300 yksikköä kuukaudessa. Yleisin ratkaisu on keskitason teollisuussolu näille SKU-tuotteille ja yhteistyöbottien käyttö muiden laajasti saatavilla olevien tuotteiden valmistuksessa. Yhteistyöbottisolut eivät tule tarpeettomiksi tässä vaiheessa.
Usein kysytyt kysymykset: Cobot-hitsaus pienille yrityksille
Voiko nykyinen hitsaajani oppia käyttämään cobot-hitsaussolua?
Kyllä. Useimmat cobot-hitsausalustat käyttävät läpiopetus- tai käsinohjattua ohjelmointia, mikä tarkoittaa, että hitsaaja, joka ymmärtää liitoksen valmistelun ja hitsausparametrit, voi ohjelmoida uusia osia ilman ohjelmistokehityskokemusta. Käytännössä korjaamot raportoivat, että taitava hitsaaja tarvitsee kahdesta neljään tuntia käytännön koulutusta ennen kuin hän voi suorittaa yksinkertaisia liitoksia itsenäisesti cobotilla. Monimutkaisemmat monipalko- tai asentohitsaukset lisäävät koulutusaikaa, mutta oppimiskäyrä on huomattavasti lyhyempi kuin offline-ohjelmointiohjelmiston oppiminen perinteiselle teollisuussolulle.
Onko cobot-hitsaussolu turvallinen, kun käyttäjä työskentelee lähellä?
Cobot-hitsaussolut on suunniteltu ISO / TS 15066, joka säätelee yhteistyörobottien toimintaa ihmisten lähellä. Robottivarsi itse käyttää tehon ja voiman rajoitusta pysäyttääkseen robotin kosketuksen sattuessa. Pelkkä cobot-standardi ei kuitenkaan tee hitsausvalokaarista, UV-säteilystä, höyryistä ja kuumasta metallista turvallisia. Asianmukaiseen cobot-hitsaussolun suunnitteluun kuuluu hitsausluokan turvaskanneri (yleensä turvallisuuden integriteettitaso 2), UV-säteilyä estävät verhot tai esteet avoimilla sivuilla ja höyrynpoistojärjestelmä. Käyttäjä työskentelee valokaarialueen ulkopuolella hitsauksen aikana, mutta voi lähestyä sitä turvallisesti, kun valokaari sammuu. Tarkista aina sovellettavat paikalliset koneturvallisuusstandardit ISO/TS 15066 -standardin ohella ennen käyttöönottoa.
Mitä takuuta ja tukea voin odottaa cobot-hitsauspaketilta?
Cobottien valmistajat tarjoavat tyypillisesti 12–24 kuukauden takuun varren laitteistolle. Hitsauspolttimien ja langansyöttölaitteiden takuut noudattavat kulutustarvikkeiden valmistajan ehtoja, yleensä 12 kuukautta osille. Integraattorin työn laatutakuu kennorakenteelle on tyypillisesti 6–12 kuukautta. Varmista ennen ostamista kolme asiaa: onko cobottien alkuperäisvalmistajalla maan sisäisiä tai alueellisia kenttäinsinöörejä (ei pelkästään puhelintukea), keskeisten komponenttien varaosien keskimääräinen toimitusaika ja sisältyykö peruspakettiin etädiagnostiikka.
Mikä on päivityspolku, jos volyymini kasvaa cobotin kapasiteetin yli?
Tavallinen päivitysprosessi etenee vaiheittain. Ensin lisätään toinen cobottisolu ensimmäisen solun rinnalle sen sijaan, että korvattaisiin se; kaksi 35 000–65 000 dollarin cobottisolua kappaleelta on usein parempi kuin yksi 100 000–150 000 dollarin teollisuussolu kokonaisjoustavuudessa. Toiseksi lisätään servokäyttöinen paikoituslaite suurempien kokoonpanojen käsittelyyn. Kolmanneksi, jos jatkuva kuukausittainen volyymi ylittää 300–500 identtistä osaa kuukaudessa, arvioidaan keskitason teollisuushitsaussolua kyseiselle osaperheelle ja samalla säilytetään cobotti laajaan työvalikoimaan. Molemmat teknologiat voivat toimia rinnakkain.
Milloin pienen työpajan tulisi siirtyä takaisin cobot-hitsauksesta manuaaliseen tai teollisuushitsaukseen?
Siirry takaisin manuaaliseen ohjaukseen, kun eräkoko laskee alle viiden osan ja vaihtoja tapahtuu useita kertoja vuorossa, jolloin ohjelmoinnin yleiskulut ylittävät manuaalisen hitsaussyklin. Siirry teollisuussoluun, kun yhden osan tuotanto ylittää jatkuvasti 200–300 yksikköä kuukaudessa, kun kerrostumisvaatimukset ylittävät 7–8 kg/h, kun syklin keston on oltava alle 30 sekuntia tai kun asiakkaan laatutarkastus vaatii autoteollisuuden tasoista jäljitettävyyttä, joka ylittää yhteistyöbotin ohjaimen lokitiedot. Molemmat siirtymät ovat ennustettavissa, jos määrätietoja seurataan yhteistyöbotin käyttöönoton ensimmäisestä päivästä lähtien.
Aiheeseen liittyvä lukeminen
- Täydellinen opas yhteistyörobotteihin: tyypit, valinta ja sovellukset (2026): pilariartikkeli, joka käsittelee yhteistyöbottien perusteita, hyötykuormaluokkia ja sovellusten kartoitusta eri valmistussektoreilla
- Robottikäsi vs. yhteistyörobotti: Milloin valita teollisuusrobotit (2026)8-tekijäinen päätöksentekokehys, jossa vertaillaan cobotin ja perinteisen robotin käsivartta nopeuden, hyötykuorman, toistettavuuden ja turvallisuusvaatimusten osalta
- Täydellinen opas robottihitsaukseen (2026)prosessin valinta, solusuunnittelu, hitsauslaatustandardit ja sovelluskartoitus kaikille robottihitsauskokoonpanoille
- Robottihitsaussolun ROI: investoinnit, syklin kesto ja takaisinmaksuaika (2026): investointitasot, sykliajan laskenta, säästöt vikatilanteissa ja työstetty takaisinmaksuaika, mukaan lukien tässä artikkelissa pohjautuva lähtötason pk-yritysskenaario
- Suurimmat yhteistyörobottien valmistajat 2026: VertailuTäydellinen toimittajaverkosto ja pisteytys eri hyötykuormille, ekosysteemituki, alueellinen palvelukattavuus ja pk-yrityksille tarkoitettu helppo käyttöönotto
Lähtevät viitteet:
American Welding Society (AWS)hitsaajien työvoimapulaa koskevat tiedot ja hitsaussertifiointistandardit
Kansainvälinen robotiikkaliitto (IFR)World Robotics 2025 -raportti, yhteistyörobottien asennuksen kasvu ja hitsaussovellusten tiedot
ISO / TS 15066yhteistyörobottijärjestelmien turvallisuusvaatimusten tekninen eritelmä
Viimeksi päivitetty: toukokuu 9, 2026