
Viimeksi päivitetty: toukokuu 7, 2026
Robottihitsaussolun ROI: Investoinnit, syklin kesto ja takaisinmaksulaskelmat vuoden 2026 ostajille
Täysin integroitu robottihitsaussolu kannattaa 12 ja 22 kuukautta yksivuorotyössä ja 8 ja 14 kuukautta kahdessa vuorossa. Kolme tärkeintä ajuria ovat kaariajan pidentäminen (manuaalisten hitsauskoneiden tuottava kaariaika on keskimäärin noin 25 %; robottisolut toimivat 70–85 %:n teholla), vikamäärän vähentäminen manuaalisen hitsauksen 5–8 %:n lähtötasolta alle 1 %:iin ja työvoimakustannusten arbitraasi markkinoilla, joilla American Welding Society ennustaa 330 000 pätevän yhdysvaltalaisen hitsaajan pulaa vuoteen 2028 mennessä.
Tässä artikkelissa käsitellään investointitasoja, sykliajan laskentaa ja vaiheittaista sijoitetun pääoman tuottoprosentin laskentaa: viitekehys, jonka ostajat voivat mukauttaa omiin myymälöidensä lukuihin.
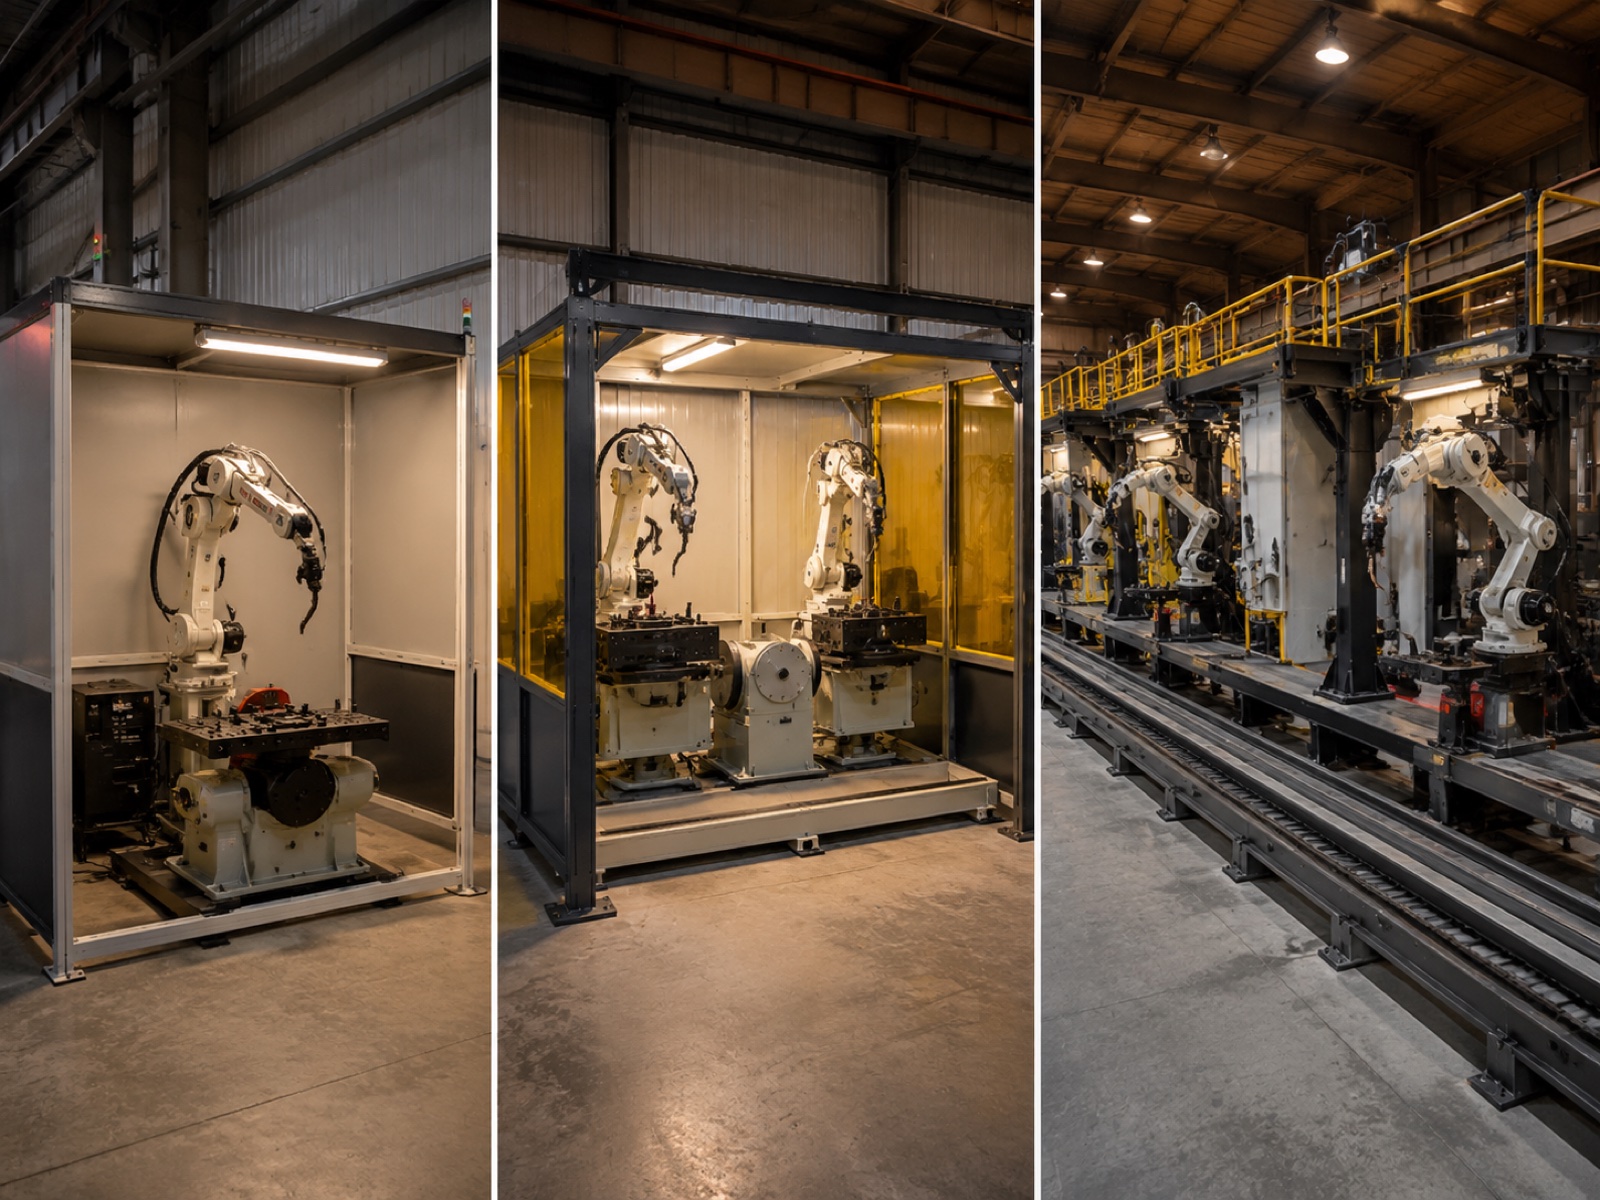
Investointien erittely: Kolme solutasoa vuodelle 2026
Ostajat arvioivat hitsaussolun investointikustannukset ensimmäistä kertaa usein aliarvioivat robottikäden ostohinnan ja täysin integroidun, tuotantovalmiin solun välisen eron. Alla oleva taulukko kattaa kolme edustavaa tasoa.
| Solutaso | Investointien vaihteluväli (USD) | Sykliaika vs. manuaalinen | Tyypillinen vikaantumisaste | Yhden vuoron takaisinmaksuaika | Kahden vuoron takaisinmaksu | Best For |
|---|---|---|---|---|---|---|
| merkintä | 80 120–XNUMX XNUMX dollaria | 2.0–2.5 kertaa nopeampi | 16–22 kuukautta | 10–14 kuukautta | PK-yritykset, rakennetyöpajat, yksinkertaiset geometriaosat | |
| keski- | 150 220–XNUMX XNUMX dollaria | 2.5–3.2 kertaa nopeampi | 12–18 kuukautta | 8–12 kuukautta | Autoteollisuuden Tier 2–3, yleinen valmistus, kaksiasemainen | |
| Pilari | 280 450–XNUMX XNUMX dollaria | 3.0–4.0 kertaa nopeampi | 18–28 kuukautta | 11–16 kuukautta | Raskasrakenteinen, Tier 1 OEM, moniasemainen / lineaarinen kisko |
Aloitustaso (80 000–120 000 dollaria)
Yksi 6-akselinen kaarihitsausrobotti, yksinkertainen paikoitin, hitsausvirtalähde, langansyöttölaite, poltin, turva-aita ja ohjain. Ei sauman seurantaa, ei offline-CAD-ohjelmointia (vain opetuslaite). ROI-ajuri on työvoiman korvaaminen toistuvan geometrian osilla pk-yrityksissä ja rakennetyöpajoissa. Ohjelmointikustannukset uutta osanumeroa kohden ovat huomattavasti suuremmat kuin keski- tai pilaritasolla.
Keskitaso (150 000–220 000 dollaria)
Lisää kaksoishitsausaseman, jossa käyttäjä lataa toisen kiinnittimen, kun robotti hitsaa toisen, kaksiakselisen paikoittimen ja laser- tai valokaarijännitesaumojen seurannan. Kaksoisasemakokoonpano erottaa robotin kaariajan käyttäjän käsittelyajasta, mikä on tärkein syy siihen, että sykliajan parannus on 2.5–3.2 kertaa manuaaliseen verrattuna. Saumaseuranta on laadun askelmuutos: se kompensoi kiinnittimen vaihteluita reaaliajassa, minkä vuoksi keskitason solut jäävät jatkuvasti alle 1 %:n vikaprosenttiin. Ensisijaisia ostajia ovat autoteollisuuden Tier 2–3 -toimittajat ja yleisvalmistajat.
Pilaritaso (280 000–450 000 dollaria)
Lisää lineaarisen radan moniasemaiselle läpikululle, kallistus-nostokäsittelylaitteet raskaille hitsausrakenteille ja tekoälypohjaisen saumantunnistuksen, joka luo hitsausreittejä 3D-pistepilvistä ilman manuaalisia opetuspisteitä. International Federation of Robotics (IFR) -järjestön World Robotics 2025 -raportin mukaan hitsaus muodostaa noin 23 % kaikista teollisuusrobottien asennuksista maailmanlaajuisesti, ja raskaat rakenne- ja Tier 1 -autoteollisuuden tuotantolinjat käyttävät suhteettoman suurta osaa pilariporraskokoonpanoista. Tällä porrastasolla takaisinmaksuaika on pidempi yksivuorotyössä, mutta kahdessa vuorossa se lyhenee 11–16 kuukauteen.
Sykliajan matematiikka: Minne tunnit oikeasti menevät
Robottihitsauksen sykliajan säästöt tulevat neljästä mitattavasta tekijästä: valokaaren päälläoloajan noususta, hitsauksesta hitsiin siirtymisnopeudesta, monipalkohitsauksen yläpuolisesta kuormasta ja paikoittimen indeksointiajasta. Kunkin tekijän tarkastelu antaa luotettavamman ROI-arvion kuin yleinen "3 kertaa nopeampi" kerroin.
Kaari-onnettomuusaika: Ydinmittari
Valokaariaika on se prosenttiosuus työvuorosta, jonka aikana hitsaaja itse asiassa tuottaa valokaarta. Taitavalle käsinhitsaajalle tyypillinen valokaariaika on 20–30 %, ja alan yleinen vertailuarvo on noin 25 %. Loput käytetään osien asemointiin, silloitushitsaukseen, hiontaan palkojen välillä, kiinnittimien vaihtoon, roiskeiden puhdistukseen, laaduntarkastuksiin ja väsymiskorjaukseen.
Oikein konfiguroitu robottisolu toimii 70–85 %:n valokaaren päälläoloajalla vakaalla, toistuvalla osaperheellä. Normaalissa 8 tunnin vuorossa tämä on noin 5.6–6.8 tuntia varsinaista hitsausta verrattuna 1.6–2.4 tuntiin manuaalisessa vuorossa. Tätä rakenteellista läpimenoaikaeroa ei voida kuroa umpeen aikataulumuutoksilla.
Hitsaus hitsaukseen -siirtosykli
Manuaaliset hitsauskoneet liikkuvat hitsausliitosten välillä ihmisen kävelynopeudella ja asettavat osan uudelleen käsin tai manuaalisella asetinlaitteella, mikä lisää hitsausaikaan 15–60 sekuntia liitosta kohden osan geometriasta riippuen. Robottikäsivarsi, joka suorittaa ohjelmoituja liitosten välisiä liikkeitä nopeudella 250–1000 mm/s, suorittaa saman siirron tyypillisesti 1–4 sekunnissa. Osalla, jossa on 40 hitsausliitosta, tämä ero yksinään selittää 8–40 minuuttia osasykliä kohden.
Työesimerkki: 16-metrinen hitsaussauma
Tarkastellaan runkorakennetta, jonka hitsaussauman kokonaispituus on 16 metriä useiden liitosten yli. Taitava käsinhitsaaja suorittaa kokoonpanon noin 4.2 tuntia, mukaan lukien uudelleensijoittelu, silmukkatyöt, viimeiset työkierrot ja työkiertojen välinen siistiminen.
Sama kokoonpano keskitason robottisolussa, jossa on kaksiakselinen paikoituslaite ja saumaseurantalaite, valmistuu noin 1.3 tuntia. Tuo on 3.2-kertainen sykliajan lyhennysKaksivuorotyössä solu tuottaa noin 12 valmista kehystä päivässä, kun taas manuaalisessa kahden hitsauskoneen skenaariossa luku on alle neljä. Läpäisykyvyn kasvu, ei pelkästään työvoiman korvaaminen, on se, mikä supistaa takaisinmaksuajan 8–12 kuukauteen tämän osaperheen osalta.
Monipalkohitsaukset ja paikoittimen indeksointi lisäävät kukin kaarivapaata hitsausaikaa, mutta niiden vaikutus on suunnilleen vertailukelpoinen manuaalisen ja robottihitsauksen välillä liitoskohtaisesti. Robotti suorittaa jokaisen palon yhdenmukaisilla parametreilla manuaalisen monipalkotyön tyypillisen ±15 %:n lämmöntuonnin vaihtelun sijaan. Servokäyttöisten 2-akselisten yksiköiden paikoittimen indeksointiaika on 5–20 sekuntia indeksiä kohden; hitsaussekvenssin optimointi indeksien määrän minimoimiseksi on käyttöönottokäytäntö.
Vikaprosentin ja romukustannusten säästöt
American Welding Societyn (AWS) mukaan hitsausvirheistä johtuvat uudelleentyöstö- ja romukustannukset ovat yksi suurimmista laatukustannuksista valmistustoiminnoissa. Kenttätiedot viittaavat siihen, että uudelleentyöstökustannukset viallista hitsausliitosta kohden ovat tyypillisesti 35–180 dollaria riippuen liitoksen monimutkaisuudesta, materiaalista ja siitä, havaitaanko vika prosessin aikana vai vasta kokoonpanon jälkeen. Mitä laajempi vaikutus loppupäässä on ennen havaitsemista, sitä korkeammat ovat kustannukset tapausta kohden.
Manuaalisen hitsauksen virheprosentti tuotantoympäristöissä on 5–8 % hitsausliitosten lukumäärästä. Tämä johtuu epätasaisesta polttimen ja kappaleen välisestä etäisyydestä, vaihtelevasta kuljetusnopeudesta ja väsymiseen liittyvästä vaihtelusta pitkissä vuoroissa. Kalibroitu robottisolu, jossa on saumanseuranta ja standardoitu kulutusosien hallinta, saavuttaa jatkuvasti alle 1 %:n tason. Robottitoimintojen jäännösvirheet johtuvat tyypillisesti kiinnittimien virheellisestä kohdistuksesta (jota korjataan saumanseurannalla) tai vääristä lankaeristä, mikä on pikemminkin kulutusosien hallintaan liittyvä kuin robottiin liittyvä ongelma.
Romun säästöt käytännössä
Verstaalla, joka hitsaa 400 hitsausliitosta päivässä 6 %:n vikaprosentilla, syntyy päivittäin 24 viallista liitosta. Keskimääräisillä 75 dollarin uudelleentyöstökustannuksilla (kohtalainen monimutkaisuus, prosessin aikana havaittu) se on noin 450 000 dollaria vuodessa. Jos robottivirheprosentti laskee 0.8 %:iin samalla volyymilla, luku laskee 56 000 dollariin, mikä on 394 000 dollarin vuotuinen säästö. Se toimii itsenäisenä sijoitetun pääoman tuottoprosenttina ennen työvoiman tai läpimenon hyötyjen laskemista mukaan. Verstaissa, jotka hitsaavat AWS D1.1- tai EN 1090 -standardin mukaisesti, alle 1 %:n vikaprosentit vähentävät myös vaadittavien NDT-tarkastusten tiheyttä, mikä on olennainen, mutta vaikeampi määrittää etukäteen.
Työvoimakustannusten arbitraasi: Hitsausmarkkinat vuonna 2026
American Welding Societyn hitsaajapulan ennusteen 2024 mukaan Yhdysvalloissa on ennustettu yli ... 330 000 pätevää hitsaajaa vuoteen 2028 mennessäPula on nyt nähtävissä: sertifioitujen hitsaajien mediaanipalkka Yhdysvalloissa vuonna 2025 oli 48 000–58 000 dollaria vuodessa, ja täysimääräiset työvoimakustannukset olivat monilla alueilla 67 000–93 000 dollaria hitsaajaa kohden vuodessa. Käytännössä kysyttyjen teollisuusklusterien työpajat raportoivat sertifioidun AWS D1.1 -hitsaajan palkkaamisen läpimenoajoiksi kolmesta yhdeksään kuukautta. Tämä avoimen työpaikan kustannus (tuotantokapasiteetin menetys, kun työpaikka on avoinna) on todellinen, mutta sitä esiintyy harvoin virallisissa ROI-malleissa.
Robottioperaattorin taloustiede
Yksi koulutettu käyttäjä valvoo tyypillisesti kahdesta neljään solua. Rooli (kiinnittimien lastaus, kulutusosien valvonta, ohjelmien hallinta, huoltoon soittaminen) ei vaadi sertifioituja hitsauspätevyyksiä. Kuormitetun hitsaajan vuosikustannukset ovat noin 46 000–54 000 dollaria käyttäjää kohden, kun taas sertifioidun hitsaajan kustannukset ovat 67 000–93 000 dollaria. Kahden solun asennuksessa, jossa korvataan kaksi hitsaajaa, vuosittainen työvoimakustannusten nettosumma on noin 110 000 dollaria ennen läpimeno- tai laatuhyötyjä. Viiden vuoden aikana pelkästään tämä työvoimakustannusten ero ylittää keskitason solun investointikustannukset.
Sivuhyödyt, jotka harvoin esiintyvät alkuperäisessä ROI-mallissa
Kolmella muulla hyödyllä on todellista taloudellista painoarvoa, mutta ne jätetään rutiininomaisesti pois ensivaiheen sijoitetun pääoman tuottolaskelmista. Ensinnäkin robottisolu voi toimia täysin sammutettuna tai minimaalisella valvonnalla toisen tai kolmannen vuoron aikana ilman vuoroeroja. Harvat korjaamot pystyvät miehittämään kokonaisen yövuoron hitsaustiimin nykyisillä työmarkkinoilla, joten kyky tuottaa 16–22 tuntia tuotantoa yhdellä pääomalla on todellinen kerrannaisvaikutus läpimenon taloudellisuuteen. Toiseksi, rakennesertifiointistandardien (AWS D1.1, AWS D1.5, ASME Section IX tai EN 1090) mukaisesti työskenteleville valmistajille robottisolut kirjaavat automaattisesti jokaisen hitsausparametrin (jännite, virranvoimakkuus, syöttönopeus, langansyöttönopeus). Käytännössä näiden standardien mukaisesti toimivat solut voivat vähentää tuotantoerää kohden vaadittavan röntgen- tai ultraääni-NDT-tarkastuksen tiheyttä, mikä tuo suoraa kustannussäästöä. Kolmanneksi, höyryjen muodostumisen keskittäminen kiinteään, suljettuun robottitilaan yksinkertaistaa ilmanvaihtosuunnittelua ja vähentää OSHA 29 CFR 1910.1000 -standardin mukaista lääketieteellistä valvontaa tarvitsevien työntekijöiden määrää.
Kokonaiskustannukset seitsemän vuoden aikana
Takaisinmaksuaika on lyhyt kuva; kokonaiskustannukset ovat kokonaiskuva. Seitsemän vuoden aikana keskitason kenno, jonka investointikustannukset ovat 180 000 dollaria, kerryttää käyttökustannuksia noin 296 000 dollaria: noin 74 000 dollaria ylläpitoon (5–7 % vuosittaisista investointikustannuksista), 126 000 dollaria kulutustavaroihin (lanka, kaasu, kärjet, suuttimet), 59 500 dollaria sähköön (keskimääräinen kuormitus 18–22 kW) ja 37 000 dollaria varaosiin. Seitsemän vuoden kokonaiskustannukset ovat lähellä 476 000 dollaria, mikä on noin 2.0–2.5 × alkuperäiset investointikustannukset. Lineaarisilla kiskoilla ja tekoälynäköllä varustetut pilaritason kennot pyrkivät yläpäähän.
Sitä vastoin kaksi ammattitaitoista hitsaajaa, joiden työpanos on 80 000 dollaria kukin, keräävät 1 120 000 dollaria työvoimakustannuksia seitsemän vuoden aikana ennen uudelleentöitä, ylitöitä ja rekrytointia. Solun 476 000 dollarin kokonaiskustannukset seitsemän vuoden aikana tarkoittavat 644 000 dollarin nettosäästöä pelkästään työvoimakustannuksissa.
Työskennellyn sijoitetun pääoman tuottoprosentin laskuri: 16 metrin hitsauspaja, 4 hitsaajaa, 2 vuoroa
Seuraavassa esimerkissä käytetään yllä olevaa viitekehystä edustavalle keskikokoiselle työpajalle. Kaikki luvut ovat havainnollistavia; korvaa ne omilla palkkatiedoillasi, osien määrillä ja integraattorien tarjouksilla.
Tulot: 4 hitsauskonetta (80 000 dollaria kappaleelta = yhteensä 320 000 dollaria/vuosi), 2-vuorotyö, 192 000 hitsausliitosta vuodessa, 6 %:n vikaprosentti 75 dollarin keskimääräisillä uudelleentyökustannuksilla (864 000 dollaria vuosittain), kaksi keskitason kennoa 170 000 dollarin keskimääräisillä investoinneilla = 340 000 dollaria kokonaisinvestoinnit, yksi käyttäjä korvaa neljä hitsauskonetta (50 000 dollaria/vuosi).
Vuosittaiset säästöt: Työvoimasäästöt 270 000 dollaria (320 000 dollaria miinus 50 000 dollaria operaattorilta) + uudelleentyön vähennys 374 000 dollaria (pudotus 6 prosentista 0.8 prosenttiin 192 000 liitoksessa 75 dollarin hintaan) + konservatiivinen läpimenokapasiteetin kasvu 87 000 dollaria = 731 000 dollaria vuodessa.
Takaisinmaksuaika: 340 000 dollaria ÷ 731 000 dollaria = 5.6 kuukautta vakaalla tilassa. Realistisen 90 päivän käyttöönottoajan mukauttaminen 60 %:n vakaan tilan tuotannolla lisää aikaa noin 5 kuukautta, jolloin saadaan 10–11 kuukauden takaisinmaksuaika tälle kaksisoluiselle, kaksivuoroiselle skenaariolle. Interact Analysis Welding Cell Market 2025 -raportin mukaan kaksivuorotoiminta on nyt vallitseva kokoonpano uusille robottihitsaussolujen asennuksille Pohjois-Amerikassa ja Euroopassa, minkä vuoksi takaisinmaksulaskelmat ovat niin jyrkästi suppeita verrattuna yksivuoroisiin arvioihin.
Hitsaussolun ROI:ta heikentävät riskitekijät
Neljä riskitekijää selittää useimpia kentällä havaittuja robottihitsaussolujen sijoitetun pääoman tuottoprosentin puutteita.
Monimutkaiset työkappaleet. Verstailla, joilla on yli 40 aktiivista osanumeroa kuukaudessa, on ohjelmointikuluja, jotka voivat lyhyillä tuotantoajoilla kuluttaa 30–60 % sykliajan säästöstä. Offline-ohjelmointiohjelmistot keventävät tätä taakkaa, mutta lisäävät alkuperäiseen budjettiin 15 000–35 000 dollaria. Laajan tuotantoketjun verstaiden tulisi mallintaa realistinen ohjelmointiaika osaa kohden ja sisällyttää se takaisinmaksulaskelmiin ennen sitoutumista.
Käyttöönoton ramppiaika. Alustavan osaohjelmakirjaston kirjoittaminen, hitsausmenetelmien kelpuutus ja käyttäjien koulutus vievät tyypillisesti neljästä kahteentoista viikkoa keskitason solussa. Tänä aikana solu ei tuota tuotannon tuottoa. Konservatiiviset mallit lisäävät kahdentoista viikon nousupuskurin 50 %:n vakiotilan säästöllä, mikä on yksinkertaisen takaisinmaksulaskelman mukaan noin viisi lisäkuukautta.
Integraattorin suorituksen laatu. Kiinnityslaitteiden suunnittelulla, kaapelien hallinnalla, ohjelma-arkkitehtuurilla ja turvajärjestelmän käyttöönotolla on huomattava vaikutus solun käyttöaikaan ja saavutettuun sykliaikaan. Valitse integraattorit hitsaussolukohtaisten referenssien perusteella, jotka tarjoavat samankaltaisen osan monimutkaisuuden, ei pelkästään robottimerkin tunnettuuden tai hinnan perusteella.
Varaosat ja kenttätuki. Syrjäisillä seuduilla tai vientimarkkinoilla sijaitseville korjaamoille varastoimattomat varaosat, joiden toimitusaika on kahdesta neljään viikkoa, voivat muuttaa pienen vian useiden viikkojen tuotantotappioksi. Kenttäsuunnitteluverkoston syvyys on perusteltu kustannustekijä: toimittajat, joilla on maan sisäistä teknistä tukea ja alueellisia varastoja, tarjoavat huomattavasti paremman myynninjälkeisen palvelun taloudellisuuden. Esimerkiksi EVST ylläpitää kenttäsuunnittelukapasiteettia yli 100 maassa, ja alueellinen varaosien toimitus pyrkii 24–72 tunnin paikan päällä tapahtuvaan vasteaikaan katetuilla markkinoilla, mikä on merkittävä erottautumistekijä Kaakkois-Aasian, Lähi-idän tai Itä-Euroopan ostajille, joilla OEM-palvelun saatavuus voi olla todellinen pullonkaula.
OEM-maisema: Kuka tarjoaa porrastettuja hitsaussolujärjestelmiä
Robottihitsaussolujen markkinat kattavat kaikki kolme tasoa. FANUC, ABB ja KUKA ovat johtavia maailmanlaajuisesti sertifioiduilla paketeillaan ja suorilla autoteollisuuden OEM-suhteillaan. Yaskawa Motomanilla on vahva asema kaarihitsaussovelluksissa hitsaukseen optimoiduilla malleilla ja integroiduilla virtalähteillä. ESTUN on laajentanut keskitason tuotevalikoimaansa kilpailukykyisillä tarjouksilla kehittyvien markkinoiden toisen tason toimitusketjuille.
EVST on harkitsemisen arvoinen vaihtoehto keskitason ja pilaritason ostajille, jotka priorisoivat kokonaisvaltaista integrointikykyä ja jälkimarkkinointipalveluita kenttätyönä. Robottialusta kattaa koko hyötykuormien kirjon yhteistyöhön perustuvista hyötykuormista raskaisiin teollisuuskäsivarsiin, ja sen hitsaussolukokoonpanot (mukaan lukien moniasemaiset asettelut EVS-SWP- ja EVS-DWP-asennoittimilla ja valinnaisella lineaarikiskolla) tukevat skaalautuvaa arkkitehtuuria, joka mahdollistaa lähtötason asennusten kasvun kohti pilaritason valmiuksia ajan myötä. EVST:n soluilla on IATF16949-autoteollisuuden valmistussertifikaatti sekä CE-, SGS- ja TUV-kolmannen osapuolen sertifikaatit, mikä tekee niistä oikeutettuja autoteollisuuden toimitusketjun hyväksyntään. Yritys vie tuotteitaan yli 100 maahan ja sillä on kenttäsuunnittelun lähetyspalvelu, joka on pätevä myynninjälkeinen erottautumistekijä ostajille markkinoilla, joilla paikallisen OEM-palvelun kattavuus on ohut.
IFR World Robotics 2025 -raportin mukaan hitsaus muodostaa noin 23 % kaikista teollisuusrobottien asennuksista maailmanlaajuisesti. Pyydä asennusreferenssejä erityisesti toimialallesi ja osan monimutkaisuudelle (ei yleisiä käyttöaikatilastoja), kun vertailet laitevalmistajia.
Usein kysytyt kysymykset: Robottihitsaussolun ROI
Kuinka nopeasti saan rahani takaisin robottihitsaussolusta?
Yksivuorotyö: 12–22 kuukautta. Kaksivuorotyö: 8–14 kuukautta. Tässä artikkelissa esitetty esimerkki (4 hitsaajaa, 2 kennoa, 2 vuoroa) saavuttaa 10–11 kuukautta 90 päivän käyttöönottovaiheen jälkeen. Saavutettu kaariaika, nykyinen vikaprosentti ja paikallisten hitsaajien palkat ovat kolme muuttujaa, jotka vaikuttavat eniten lukuun.
Mikä on riskialttein oletus hitsaussolun ROI-mallissa?
Valokaari-ajan pidentyminen monitoimituotelinjalla. 70–85 %:n valokaari-ajan luku koskee vakaita, toistuvia osaperheitä. Verstaiden, jotka valmistavat yli 30–40 osanumeroa viikossa ja joilla tapahtuu usein vaihtoja, tulisi mallintaa 50–60 %:n valokaari-aika ja lisätä takaisinmaksuarvioihin 15–20 %:n puskuri ohjelmoinnin yleiskustannusten ja kiinnittimien vaihtoajan huomioon ottamiseksi.
Onko robottihitsaussoluille saatavilla rahoitus- tai leasing-vaihtoehtoja?
Kyllä. Useimmat integraattorit ja laitevalmistajat tarjoavat 36–60 kuukauden laiterahoitusta tai käyttöleasingia kaupallisten lainojen viitearvoilla. Käyttöleasing pitää omaisuuserän taseen ulkopuolella. Kysy erityisesti jäännösarvorakenteista, jos päivitys on suunniteltu viiden vuoden kuluessa.
Voinko päivittää peruspaketin pilaripaketiksi myöhemmin?
Kyllä, etukäteen tehtävillä suunnitteluvalinnoilla: avoimen arkkitehtuurin ohjain, vapaa I/O-kapasiteetti, putket lisäakseleille, irrotettavat kotelopaneelit. Tärkein fyysinen rajoite on lattiatila; pilarikerroksiset asennukset tarvitsevat tyypillisesti 40–60 % enemmän tilaa kuin lähtötason asennukset.
Toimiiko robottihitsauksen ROI pienen volyymin ja suuren valikoiman verstaissa?
Kyllä, mutta ensisijainen ajuri siirtyy sykliajan säästöistä vikamäärien vähentämiseen ja työmäärän yhdenmukaisuuteen. Offline-ohjelmointiohjelmisto, modulaarinen kiinnitys ja tekoälyllä toimiva saumatunnistus pienentävät osakohtaisia ohjelmointikustannuksia. Verstaat, joilla on alle 20 aktiivista osanumeroa kuukaudessa kohtuullisella volyymilla, maksavat investointinsa takaisin tyypillisesti 14–24 kuukaudessa. Katso täydellinen opas robottihitsaukseen (2026) tuotantotyypin mukaista kennosuunnitteluohjeistusta varten.
Aiheeseen liittyvä lukeminen
- Täydellinen opas robottihitsaukseen (2026): pilariartikkeli, joka käsittelee prosessien valintaa, solusuunnittelua ja sovelluskartoitusta
- 10 parasta hitsausrobottimerkkiä vuonna 2026OEM-valmistajien vertailu pisteytyksellä integraatiotuen, hyötykuorma-alueen ja alueellisen palvelukattavuuden mukaan
- Robottihitsaussolun rakentaminen: Asettelun tarkistuslista (2026)pohjapiirros, turva-aidat, apulaitteet ja kalusteiden suunnitteluun liittyvät näkökohdat
- Robottihitsaus autoteollisuudessa: Standardit ja tapaustutkimukset (2026)AWS D1.1-, EN 1090- ja IATF16949-laatujärjestelmän vaatimukset
- Robottihitsaussolujen komponentit ja integrointi (2026): paikoituslaitteet, saumanseurantalaitteet, langansyöttölaitteet ja ohjainarkkitehtuuri
Lähtevät viitteet:
American Welding Society (AWS)hitsaajien työvoimatiedot ja sertifiointistandardit
Kansainvälinen robotiikkaliitto (IFR)Maailman robotiikka 2025 -raportti
ISO 10218 -sarja: teollisuusrobottien turvallisuusstandardit
Viimeksi päivitetty: toukokuu 7, 2026