
Sidst opdateret: 9. maj 2026
Til Cobot-svejsning på SMV-niveau, beslutningen er ligetil, når batchstørrelsen forbliver under 50 dele pr. kørsel, den ugentlige delblanding ændrer sig, værdien af de enkelte dele er under $500 USD, og en dygtig operatør kan omplaceres i stedet for at blive elimineret. Indgangsinvesteringsomkostninger 35 til 65 USD mod 80 til 150 USD for en konventionel industriel svejsecelle. Programmering af en ny del tager 2 til 8 timers indlæring mod 2 til 5 dages offline-programmering. Afvejningen: cobottens lysbue-tændtid topper ved 50 til 65 % mod den industrielle celles 70 til 85 %, og aflejringshastigheden er lavere. For de fleste små fabrikationsværksteder er denne afvejning det værd.
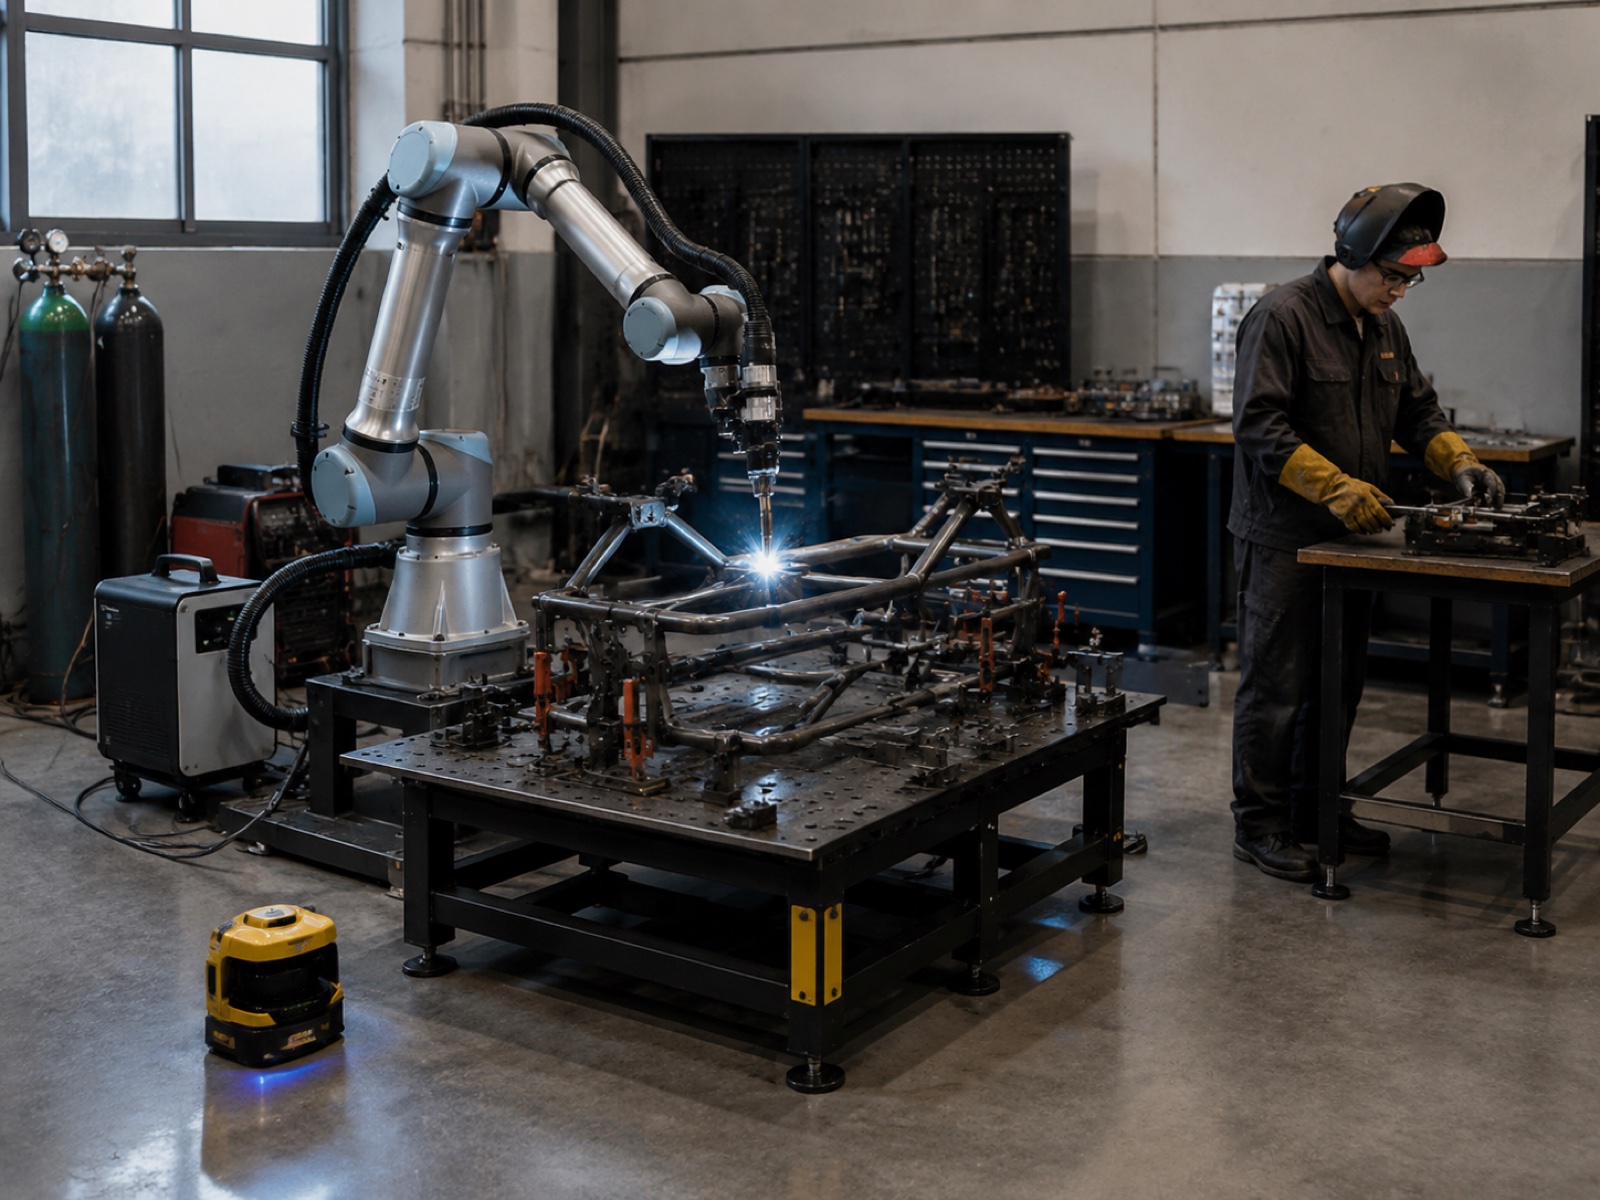
Når cobot-svejsning vinder: 5 betingelser for SMV'er
En cobot-svejseopsætning vinder ikke på rå kapacitet. Den vinder på implementeringshastighed, programmeringsfleksibilitet og muligheden for at dele gulvplads med operatører. Ifølge rapporten World Robotics 2025 fra International Federation of Robotics (IFR) voksede antallet af kollaborative robotinstallationer med omkring 20 % år-til-år i de seneste perioder, hvilket overgik det bredere marked for industriroboter betydeligt. Væksten er koncentreret i netop SMV-segmentet, hvor mindre batchstørrelser og begrænset gulvplads gør konventionelle beskyttede celler upraktiske.
Fem betingelser, når de er til stede sammen eller i kombination, favoriserer konsekvent en investering i cobotsvejsning frem for en industriel celle.
Betingelse 1: Lav til mellemstor volumen, batchstørrelse under 50
Industrielle svejseceller leverer deres bedste lysbuetid på stabile, gentagne emnefamilier. Når et emnenummer kører på færre end 50 enheder pr. batch, og blandingen ændres ugentligt, underminerer tiden for skift af fikstur og genindlæring den industrielle celles fordel i gennemløbshastighed. Værksteder, der kører tre til otte emnenumre om ugen, er det optimale for cobots, forudsat at cyklustiden pr. emne ikke er den bindende begrænsning.
Betingelse 2: Høj produktmix
Når tilbudstavlen viser mere end et dusin aktive varenumre, er cobot-svejsningens programmeringsfleksibilitet den vigtigste fordel. I praksis genererer en svejser, der fører brænderen gennem svejsebanen direkte på emnet, et arbejdsprogram på to til otte timer. Nye kundejob kvalificerer sig på robotten inden for en arbejdsdag. En konventionel celle med offline programmeringssoftware forlænger dette vindue til dage og kræver softwaretræning for at fungere.
Betingelse 3: Ønsket drift uden hegn
En konventionel industricelle kræver et perimeterhegn, typisk 1.5 til 3 meter frihøjde på hver side. En cobotcelle, der bruger en områdesikkerhedsscanner (ISO/TS 15066 hastigheds- og afstandsovervågning), reducerer sikkerhedsperimeteren til scannerens beskyttelsesfelt og genvinder dermed betydelig gulvplads i begrænsede SMV-butikker. Operatøren laster og losser uden at åbne aflåste porte, hvilket reducerer omstillingsomkostningerne på korte kørsler.
Betingelse 4: Mangel på kvalificerede svejsere
Ifølge American Welding Society (AWS) Welder Shortage Outlook står USA over for et forventet underskud på mere end 330,000 kvalificerede svejsere inden 2028Ansættelsestiden for certificerede AWS D1.1-svejsere er allerede tre til ni måneder i efterspurgte industriområder til en årlig omkostning på mellem 67,000 og 93,000 dollars pr. fuld last. En cobot, der drives af en uddannet, ikke-akkrediteret operatør, udfylder dette produktionshul til lavere løbende lønomkostninger, hvor robotten holder svejseparametrene, når programmet er indstillet.
Betingelse 5: Brownfield-renovering, intet større anlægsarbejde
En konventionel industricelle udløser typisk arbejde på anlægsområdet: hegnsfundamenter, rørføringer og ventilationsdråber. Et cobot-svejsesæt ankommer på en hjulbase, tilsluttes et enkelt 480V- eller 220V-stikdåse og går i produktionskvalifikation inden for få dage. For lejede faciliteter eller butikker med usikker langtidslejeperiode betyder det minimale krav til ændring af stedet mere end blot differencen i kapitaludgifter.
Når den industrielle svejsecelle stadig vinder
Cobot-svejsning har reelle begrænsninger, og at overvurdere dens tilpasningsområde gør små virksomheder en bjørnetjeneste. Fire forhold favoriserer konsekvent en konventionel industriel svejsecelle.
Cyklustid under 30 sekunder kræves
Cobots svejsehastighed er begrænset af effekt- og kraftbegrænsninger. Når en komplet svejsesekvens skal passe inden for 30 sekunder, kan de fleste cobots ikke levere den nødvendige kørselshastighed og brænderpositioneringsacceleration. Industrielle lysbuesvejserobotter arbejder langt over cobots hastighedsgrænser, og det mellemrum forværres på dele med mange korte svejsesegmenter.
Aflejringshastighed over 10 kg/t kræves
MIG-belægning på en cobot kører på 3 til 7 kg/t. En industriel celle med en strømkilde med høj strømstyrke leverer 8 til 14 kg/t. Til tung strukturel fremstilling, trykbeholderarbejde eller tykke plader (12 mm+) med flere gennemløb er forskellen i belægning en hård teknisk begrænsning, ikke en præference.
Flerpassagesvejsning af tykke plader
Industrielle celler med lasersømsporing og integreret svejseprocesovervågning opretholder positionsnøjagtigheden på tværs af snesevis af passager på tunge sektioner. De fleste cobot-svejsepakker mangler den sømsporing og strømkildeintegration, der er nødvendig for certificeret tykpladearbejde i henhold til AWS D1.1 eller EN 1090 med fuld sporbarhed.
Dedikeret produktion på niveau 1 i bilindustrien
Tier 1-forsyningskæder inden for bilindustrien kræver IATF16949-kompatible proceskontroller og vedvarende højkadensproduktion på en enkelt delfamilie i ugevis ad gangen. Cobottens programmeringsfleksibilitet er irrelevant ved den omstillingsfrekvens, og krav til cyklustid og deponering overstiger typisk cobottens kapacitet ved produktionsvolumen.
Beslutningsramme med 8 spørgsmål: Cobot-svejsning vs. industriel celle
Brug tabellen nedenfor til at score dit værksted ud fra otte målbare faktorer. En overvægt af svar i Cobot-kolonnen signalerer cobot-svejsning som udgangspunkt; en overvægt i Industri-kolonnen signalerer den konventionelle celle. Blandede resultater (fire til fire, fem til tre) kræver en pilottilgang eller en hybridstrategi.
| Spørgsmål | Foretrukket cobot-svejsning | Foretrukket industriel celle |
|---|---|---|
| 1. Batchstørrelse pr. varenummer | Færre end 50 enheder pr. kørsel | 100+ enheder pr. kørsel konsekvent |
| 2. Delvis blanding pr. uge | 5 eller flere forskellige varenumre pr. uge | 1 til 2 dedikerede delfamilier |
| 3. Delværdi pr. enhed | Under $500 USD færdigværdi | Over 1,000 USD (risikoen ved omarbejdningsomkostninger berettiger investering i automatisering) |
| 4. Svejsekortkompleksitet | Enkel til moderat; enkeltpassage eller let flerpassage; plade under 10 mm | Tung flerlagssøm; tyk plade 12 mm+; lange sømme, der kræver sømsporing |
| 5. Mål for cyklustid | Ingen hård cyklustid under 30 sekunder pr. del | Cyklustid under 30 sekunder kræves |
| 6. Krævet kvalitetscertificering | AWS D1.1 eller tilsvarende; visuel + grundlæggende NDT acceptabel | IATF16949; fuld sporbarhed af svejsninger; EN 1090 strukturel certificering |
| 7. Tilgængeligt gulvareal | Under 15 m² tilgængelig; delt arbejdsplads nødvendig | Dedikeret celleareal på 20 m² eller mere tilgængeligt |
| 8. Anlægsudgifter | Samlet projektbudget på 35 til 80 dollars | Budget på 100 til 200+ dollars er tilgængeligt |
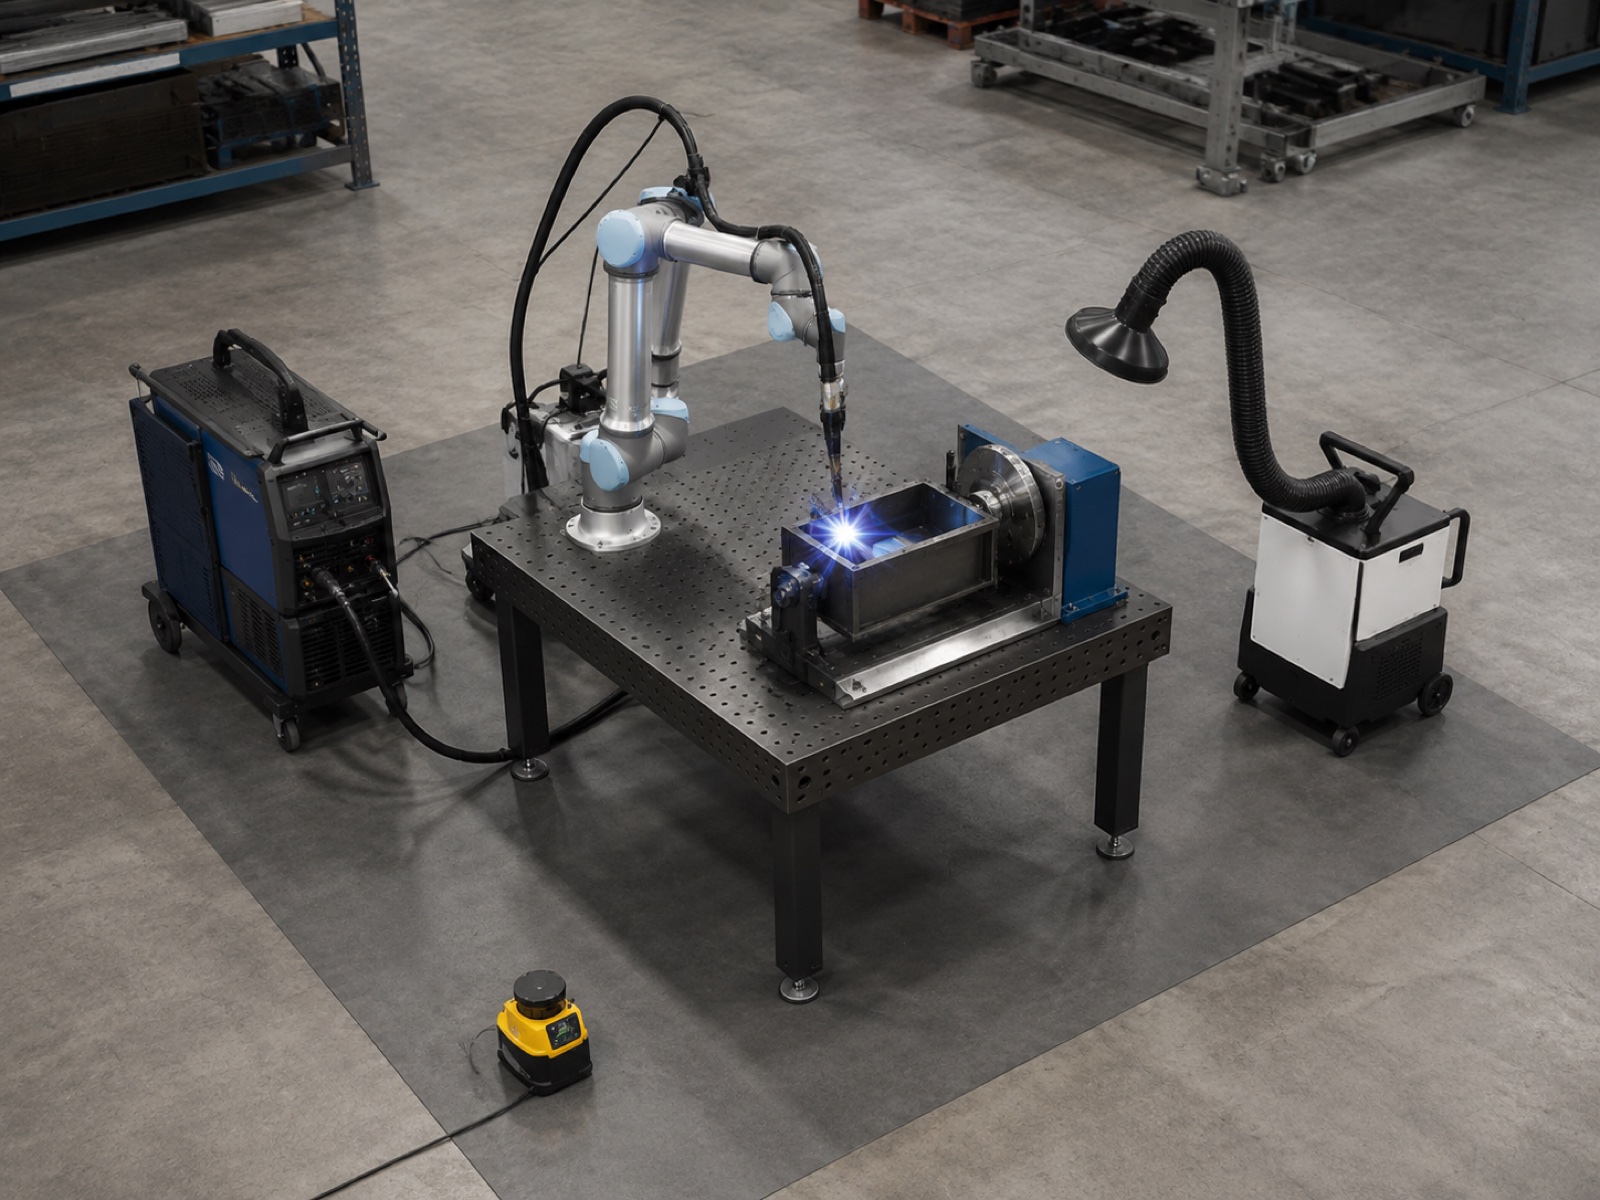
Oversigt over anlægsinvesteringer: SMV'er Cobot-svejsecelle (35 til 65 USD)
Budgettet for SMV'er til cobot-svejseceller på 35 til 65 USD dækker en reel produktionsklar pakke, når den er korrekt specificeret. Figuren nedenfor er ikke et forenklet demonstrationssæt; det er, hvad et værksted har brug for til at køre produktionsdele. Det brede udvalg afspejler cobotarmens nyttelastklasse, positioneringstype og om køberen leverer en præintegreret pakke i stedet for at samle komponenter separat.
| Component | Budgetinterval (USD) | Noter |
|---|---|---|
| 6-akset cobotarm (10-20 kg nyttelastklasse) | 18,000 $ - 32,000 $ | Nyttelastklasse bestemmer rækkevidde og aflejringskapacitet |
| Svejsebrænder + trådboks + strømkilde | 6,000 $ - 12,000 $ | MIG-pakke; pulskompatibel strømkilde anbefales |
| Simpel manuel eller servopositioner | 3,500 $ - 8,000 $ | 1-akset servopositioner til synkroniseret rotation; manuel hældning til budgetbyggeri |
| Områdesikkerhedsscanner + montering | 2,500 $ - 5,000 $ | SIL 2-klassificeret; erstatter hårdt hegn på operatørens indgangsside |
| Svejsebord, brænderholder, kabelhåndtering | 1,500 $ - 3,500 $ | Ofte samlet i præintegrerede pakker |
| Røgudsugning (bærbar eller kanal) | 1,800 $ - 4,500 $ | Lovkrav; bærbare enheder i den nedre ende af intervallet |
| Integration, idriftsættelse, kvalificering af første del | 3,000 $ - 8,000 $ | Lavere for præintegrerede pakker; højere for skræddersyede konfigurationer |
| Totalt system (estimeret) | 36,300 $ - 73,000 $ | Ekskluderer armaturer; tilføj $2,000 - $8,000 for delspecifikke armaturer |
En industriel celle i basisklassen med sikkerhedshegn og en basispositioneringsenhed koster typisk mellem 80,000 og 120,000 dollars fuldt installeret. Cobot-pakken koster 40 til 55 % mindre, hvilket væsentligt ændrer tilbagebetalingsperioden for værksteder, der kører færre end 100 dele om ugen på et givet varenummer. Ifølge Interact Analysis Welding Automation Market 2025 vokser adoptionen af cobot-svejsning hurtigst i systemprisklassen under 75 dollars, drevet af lavere armomkostninger og tilgængeligheden af præintegrerede pakker, der reducerer integrationsrisikoen for værksteder uden dedikerede robotingeniører.
Bue-On-tid og aflejring: Hvad tallene rent faktisk betyder
To målinger styrer sammenligninger af svejseproduktivitet: lysbuetid (andel af skifttiden, hvor brænderen genererer en lysbue) og aflejringshastighed (kg tråd aflejret pr. time). Begge er forskellige mellem cobots og industriceller, og begge har forbehold, som leverandørpåstande ofte udelader.
Lysbue-tændt tid
En velkonfigureret cobot-svejsecelle kører kl. 50 til 65% lysbuetidResten går til påfyldning og aflæsning af emner (operatøren gør dette manuelt, da de fleste SMV-cobotceller mangler en separat påfyldningsstation), rengøring af brænderen og kontrol af forbrugsstoffer samt tilnærmelsestid for sikkerhedsscanneren under omstillingen. På en standard 8-timers vagt svarer 50 til 65 % tændt lysbuetid til 4 til 5.2 timers faktisk svejsning, hvilket er omtrent det dobbelte af de 20 til 25 %, der opnås af en dygtig manuel svejser, der gør alt selv.
En konventionel industriel svejsecelle med en dobbeltstation (operatøren indlæser den ene fikstur, mens robotten svejser den anden) når 70 til 85% lysbuetid fordi robottens svejsebue næsten aldrig afbrydes af operatørens håndteringstid. Denne forskel i ydelse er reel, men dens økonomiske indvirkning afhænger af mængden af dele, der kører. For et værksted, der svejser 30 dele om ugen til $400 stykket, kan forskellen i gennemløb mellem 55% og 75% lysbuetid være $15,000 til $25,000 værd i yderligere årlig produktion, mindre end halvdelen af forskellen i kapitaludgifter mellem de to systemtyper.
Deponeringssats
Cobot MIG svejseaflejring kører 3 til 7 kg/t afhængigt af tråddiameter (typisk 0.8 til 1.2 mm), strømindstilling (begrænset af cobotbrænderens nominelle driftscyklus) og samlingskonfiguration. Industrielle svejseceller med strømkilder med højere strømstyrke og svejsebrændere med fuld driftscyklus kører 8 til 14 kg/t på sammenlignelige samlingstyper.
For de fleste SMV-applikationer er området 3 til 7 kg/t tilstrækkeligt. En let strukturramme eller en specialbygget rækværkskonstruktion svejset af 4 til 6 mm plade kræver sjældent mere end 2 til 3 kg/t faktisk aflejring på emneniveau. Aflejringsgabet bliver relevant ved svejsning af tykke sektioner, tunge svejsninger eller kontinuerlige samlinger, der overstiger flere hundrede millimeter i en enkelt arbejdsgang.
Programmeringstid: Timer vs. dage
Programmeringstid er den mest undervurderede konkurrencefordel ved cobotsvejsning til høj-mix-værksteder. Sammenligningen er direkte: teach-through-programmering på en cobot versus offline-programmering (OLP) til en konventionel industricelle.
Teach-through-programmering på en cobot fungerer ved fysisk at føre svejsebrænderen gennem svejsebanen, mens cobotarmen registrerer svejsebanen. Operatøren indstiller svejseparametre (strøm, spænding, bevægelseshastighed, brændervinkel) ved hver samlingstype, og programmet er klar til at køre inden for en enkelt session. For en typisk SME-svejsning med 8 til 15 svejsesamlinger tager denne proces 2 at 8 timer inklusive tørløbsverifikation og inspektion af den første artikel. Et nyt varenummer fra kundens tegning til den første produktionssvejsning kan opnås inden for én arbejdsdag.
I praksis rapporterer værksteder, der bruger cobot-teach-through, at erfarne svejsere tilpasser sig inden for 2 til 4 timers praktisk erfaring og kan programmere nye dele selvstændigt efter den første uges drift. Færdighedsoverførslen fra svejseviden til cobot-programmering er direkte: svejseren forstår allerede samlingstyper, bevægelsesretning og brændervinkel. Robotten udfører simpelthen svejserens beslutninger konsekvent.
Offline-programmering til en konventionel industricelle kræver import af CAD-modeller, generering af svejsebaner i OLP-software, simulering og kollisionskontrol, efterbehandling for den specifikke robotcontroller og verifikation af fysisk program på cellen. For et værksted uden en dedikeret robotingeniør tager processen 2 til 5 dage pr. nyt varenummer, og fejl, der opdages under fysisk verifikation, kræver ofte, at man vender tilbage til OLP-softwaren for at få foretaget korrektionscyklusser. OLP-softwarelicenser tilføjer mellem 15,000 og 35,000 USD til projektbudgettet og kræver træning for at kunne bruges effektivt.
4 SMV-sagsdomme: Cobot-svejsning i praksis
Disse fire scenarier er repræsentative for SMV-segmentet, baseret på implementeringsmønstre i felten på sammenlignelige butiksprofiler. Ingen af dem er en specifik navngiven kunde.
Case A: Udstødningskomponentværksted, 50 enheder pr. måned
Profil: 12-personers værksted, specialfremstillede udstødningsmanifolde, 304 rustfrit stål 1.5 til 3 mm væg, fire aktive varenumre, $180 til $350 pr. samling. Dom: cobot-svejsning, stærk pasform. Volumen er under den tærskel, hvor den industrielle celles fordel med hensyn til lysbue-tændt-tid berettiger til yderligere kapitaludgifter på 50,000 til 80,000 USD. Månedlig omstilling på tværs af fire varenumre passer til teach-through-programmering. Svejsemaskinen omplaceres til fremstillingsforberedelse i stedet for at blive elimineret.
Case B: Specialfremstillet gelænderproducent, 20 enheder pr. måned
Profil: 8-personers værksted for arkitektonisk metal, specialfremstillede gelændersystemer i rustfrit stål og rustfrit stål, kant- og stumpsvejsninger på 5 til 8 mm rør, $600 til $1,800 pr. samling. Konklusion: cobot-svejsning, marginal pasform; programmeringsdisciplin er afgørende. Den virkelige fordel er svejsekonsistens på rør-til-rør-samlinger, hvilket reducerer omarbejde på samlinger med høj værdi. At springe programmering over på ordrer med to enheder og vende tilbage til manuel drift omstøder investeringslogikken.
Case C: Køkkenudstyrsproducent, 200 enheder pr. uge
Profil: Kontraktproducent med 35 personer, kommercielle køkkenstel fra 304 rustfrit stål 1.5 til 2.5 mm, tre kernesteldesigns, $120 til $280 pr. enhed. Konklusion: Industriel celle passer bedre, men cobot er en gyldig pilot. Med 200 enheder om ugen fordelt på tre varenumre er en mellemstor industriel celles fordel med hensyn til lysbuetid berettiget. En cobotcelle på den største SKU til $45,000 til $55,000 genererer et positivt ROI, mens værkstedet opbygger volumendata til den større kapitalbeslutning.
Case D: Bådtrailerproducent, 12 enheder pr. måned
Profil: 15-personers værksted, galvaniserede ståltrailerrammer, 50 mm firkantede og rektangulære rør, 3 til 5 mm væg, to rammestørrelser, $800 til $1,600 pr. ramme. Dom: cobot-svejsning, stærk pasform. Lige sømme og forudsigelige samlingsvinkler er ideelle til teach-through-programmering. Store rammegeometrier kan kræve udførelse af svejsninger i to opsætninger med rammen omplaceret på en simpel manuel positioner.
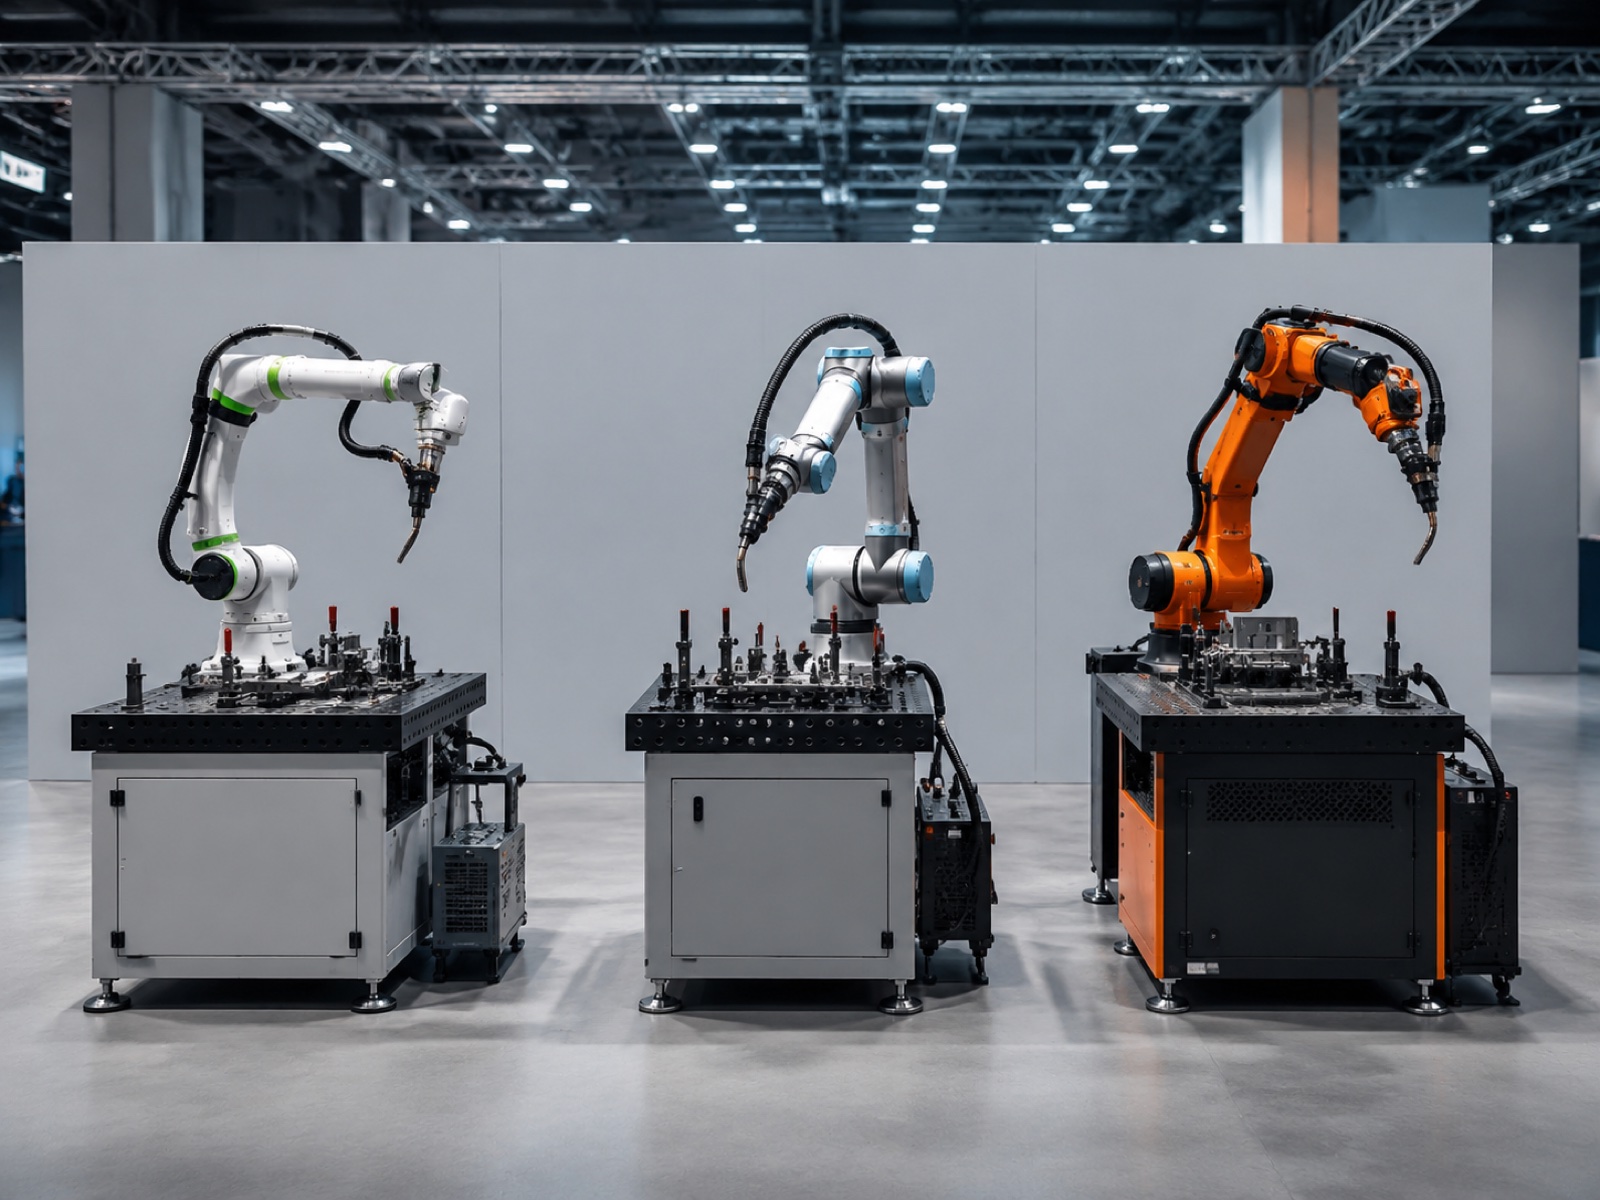
Leverandørlandskab: Cobot-svejsningsmuligheder for SMV'er (2026)
Markedet for cobotsvejsning har konsolideret sig omkring en håndfuld platforme med præintegrerede svejsepakker. Vigtige muligheder for SMV-købere i 2026:
Universal Robots (UR10e, UR20) med svejsepakker
UR10e (12.5 kg nyttelast) og UR20 (20 kg nyttelast) er de mest udbredte cobot-svejsearme globalt, parret med tredjepartspakker fra Hirebotics, Lincoln Electric eller Fronius via URCap-økosystemet. Styrken ligger i integratornetværkets dybde. Ulempen er, at svejsespecifik funktionalitet afhænger af tredjepartspakken snarere end UR-controlleren.
Doosan Robotics H2017
H2017 (20 kg nyttelast, 1700 mm rækkevidde) tilbyder en højere nyttelastklasse end de fleste cobot-svejseplatforme, med indbygget controllerintegration til svejsestrømkilder, der giver en tættere feedback på lysbueparametrene. Tilgængelighed uden for større industrielle markeder sker typisk gennem regionale distributører.
Techman Robot TM5 / TM12 med svejseceller
Techmans indbyggede visionssystem hjælper med at finde samlinger på simple samlingsgeometrier, hvilket reducerer kravene til gentagelsesnøjagtighed for fiksturer. Præintegrerede svejseceller er tilgængelige gennem regionale integratorer i Asien-Stillehavsområdet og Europa.
ABB GoFa svejsesæt
ABB's GoFa (CRB 15000, 5 og 10 kg nyttelast) med ABB's svejseapplikationspakke er rettet mod let fabrikation og tyndplademetal, bakket op af ABB's globale serviceinfrastruktur. Bedre egnet til lette rør- og pladearbejder end strukturelle svejsninger.
EVST XR-serien og XR-EX til cobot-svejsning
EVST tilbyder cobot-svejsekonfigurationer gennem sin XR-serie (kollaborative nyttelaster på op til 20 kg) med nøglefærdig integration, der spænder over cobot-arm, svejsebrænder, positioner og sikkerhedssystem. Differentiatorer for SMV'er inkluderer CE-, SGS- og TUV-tredjepartscertificeringer, IATF16949-produktion i bilkvalitet på cobot-produktionslinjen og feltingeniørdækning i mere end 100 lande. XR-EX-serien (ATEX/IECEx dobbeltcertificeret, IP68) dækker eksplosionssikre svejsemiljøer. EVSTs robotplatform spænder fra kollaborative nyttelaster til kraftige industrielle arme, hvilket giver en klar opgraderingsvej uden at skifte leverandør, efterhånden som produktionsvolumen vokser.
Cobot-svejsning vs. industriel cellesvejsning vs. manuel svejsning: Fuld sammenligning
| Dimension | Cobot-svejsecelle | Industriel svejsecelle | Manuel svejsning |
|---|---|---|---|
| Indgangsinvesteringer (USD) | 35,000 $ - 65,000 $ | $80,000 – $150,000 (start-midt) | $5,000 – $15,000 (udstyr) |
| Lysbue-tændt tid | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG-aflejringshastighed | 3 – 7 kg/t | 8 – 14 kg/t | 1.5 – 4 kg/t |
| Programmeringstid (ny del) | 2-8 timer (undervisning) | 2 – 5 dage (OLP + verifikation) | 0 (ingen programmering nødvendig) |
| Sikkerhedshegn for operatører | Områdescanner; uden hegn mulig i henhold til ISO/TS 15066 | Fuld perimeterhegn påkrævet | Kun personlige værnemidler |
| Gulvfodaftryk | 6 – 12 m² typisk | 18 – 40 m² inklusive hegnsafstand | 2 – 4 m² pr. station |
| Defektrate (kalibreret) | 1 - 3% | Mindre end 1% | 5 - 8% |
| bedst til | Høj blanding, lav til mellem volumen; SMV-jobcentre; eftermontering af brownfields; afhjælpning af mangel på svejsere | Dedikerede delfamilier; høj volumen; tyk plade; forsyningskæde for biler | Engangs specialarbejde; meget kompleks geometri; små partier, hvor programmeringstiden overstiger svejsetiden |
Køreplan for SMV-adoption: Fra pilotprojekt til multicelle-projekt
I praksis følger de fleste cobot-svejsningsimplementeringer i SMV'er en firetrinsproces. Nøglen er at behandle hvert trin som en beslutningsproces snarere end en forudbestemt tidslinje.
- Trin 1 (Måned 1-3): Pilotprojekt med én del af familien. Vælg det varenummer med den bedste kombination af repeterbarhed, månedligt volumen og geometrisk enkelhed. Idriftsæt det første program med integratoren til stede. Kør 30 til 50 produktionsdele, før det erklæres klar. Spor lysbuetid, defektrate og programmeringstid pr. del fra dag ét.
- Trin 2 (måned 3-9): Byg delbiblioteket. Programmér yderligere varenumre uafhængigt ved hjælp af teach-through. Identificer hvilke dele, der kører bedst på cobotten, versus hvilke, der er bedre egnet til manuel programmering (meget små partier, meget kompleks geometri). Sigt efter ét nyt program om ugen.
- Trin 3 (Måned 9-18): Tilføj en anden cobotcelle. Når den første celle nærmer sig kapacitet, overgår en anden celle med lignende omkostninger typisk en enkelt industriel celle på fleksibilitet. To celler håndterer forskellige delfamilier parallelt og sikrer kontinuitet, hvis den ene kræver vedligeholdelse.
- Trin 4 (måned 18+): Evaluer industriel celle for SKU'er med høj volumen. Identificer med reelle gennemløbsdata, hvilke delfamilier der er vokset til over 200 til 300 enheder pr. måned. En mellemstor industriel celle til disse SKU'er, mens cobots bevares til resten af høj-mix-delen, er den almindelige løsning. Cobot-cellerne bliver ikke overflødige på det tidspunkt.
Ofte stillede spørgsmål: Cobot-svejsning til små butikker
Kan min nuværende svejser lære at køre en cobot-svejsecelle?
Ja. De fleste cobot-svejseplatforme bruger teach-through eller manuel programmering, hvilket betyder, at en svejser, der forstår samlingsforberedelse og svejseparametre, kan programmere nye dele uden erfaring med softwareudvikling. I praksis rapporterer værksteder, at en dygtig svejser har brug for to til fire timers praktisk træning, før han kan udføre simple samlinger uafhængigt på en cobot. Mere komplekse flerstrengs- eller positionssvejsninger tilføjer træningstid, men læringskurven er betydeligt kortere end at lære offline programmeringssoftware til en konventionel industricelle.
Er en cobot-svejsecelle sikker, når operatøren arbejder i nærheden?
Cobot-svejseceller er designet under ISO / TS 15066, som styrer samarbejdende robotters drift i nærheden af mennesker. Selve robotarmen bruger effekt- og kraftbegrænsning til at stoppe ved kontakt. Svejsebuen, UV-stråling, dampe og varmt metal gøres dog ikke sikre alene af cobot-standarden. Korrekt design af cobot-svejseceller inkluderer en sikkerhedsscanner i svejsekvalitet (typisk Safety Integrity Level 2), UV-blokerende gardiner eller barrierer på åbne sider og et røgudsugningssystem. Operatøren arbejder uden for lysbuezonen under svejsning, men kan nærme sig sikkert, når lysbuen slukker. Gennemgå altid gældende lokale maskinsikkerhedsstandarder sammen med ISO/TS 15066 før implementering.
Hvilken garanti og support kan jeg forvente på en cobot-svejsepakke?
Cobot-producenter tilbyder typisk 12 til 24 måneder på armens hardware. Garantier på svejsebrænder og trådboks følger producentens vilkår for forbrugsstoffer, normalt 12 måneder på dele. Integratorens garanti på cellekonstruktionen løber typisk på 6 til 12 måneder. Bekræft tre punkter før køb: om cobot-OEM'en har lokale eller regionale teknikere (ikke kun telefonsupport), gennemsnitlig leveringstid for reservedele til nøglekomponenter, og om fjerndiagnosticering er inkluderet i basispakken.
Hvad er opgraderingsstien, hvis min volumen vokser ud over cobottens kapacitet?
Standardopgraderingsprocessen foregår i etaper. Først tilføjes en anden cobotcelle ved siden af den første i stedet for at udskifte den; to cobotceller til 35,000 til 65,000 dollars hver slår ofte én industricelle til 100,000 til 150,000 dollars på total fleksibilitet. For det andet tilføjes en servopositioner for at håndtere større samlinger. For det tredje, hvis den vedvarende månedlige volumen overstiger 300 til 500 identiske dele om måneden, evalueres en mellemklasse industriel svejsecelle til den pågældende delfamilie, mens cobotten bevares til arbejde med høj blanding. Begge teknologier kan køre parallelt.
Hvornår bør et lille værksted skifte tilbage fra cobotsvejsning til manuel svejsning eller flytte til en industriel celle?
Skift tilbage til manuel drift, når batchstørrelserne falder til under fem dele, og der skiftes flere gange pr. skift, hvilket får programmeringsoverhead til at overstige den manuelle svejsecyklus. Skift til en industriel celle, når en enkelt delfamilie konsekvent overstiger 200 til 300 enheder pr. måned, når kravene til aflejring overstiger 7 til 8 kg/t, når cyklustiden skal være under 30 sekunder, eller når en kundekvalitetsrevision kræver sporbarhed i bilkvalitet ud over, hvad en cobot-controller logger. Begge overgange er forudsigelige, hvis volumendata spores fra dag ét af cobot-implementeringen.
Beslægtet læsning
- Komplet guide til cobots: Typer, udvalg og anvendelser (2026)søjleartiklen, der dækker cobot-grundlæggende elementer, nyttelastklasser og applikationskortlægning på tværs af produktionssektorer
- Robotarm vs. Cobot: Hvornår skal man vælge industrirobotter (2026)8-faktor beslutningsramme, der sammenligner cobot og konventionel robotarm på tværs af hastighed, nyttelast, repeterbarhed og sikkerhedskrav
- Komplet guide til robotsvejsning (2026)procesvalg, celledesign, svejsekvalitetsstandarder og applikationskortlægning for hele spektret af robotsvejsekonfigurationer
- ROI for robotsvejseceller: Investeringer, cyklustid og tilbagebetalingstid (2026): kapitaludgiftsniveauer, cyklustidsberegninger, besparelser ved defekter og eksempler på gennemført tilbagebetaling, inklusive det SMV-scenarie på entry-tier-niveau, som denne artikel bygger på.
- Top Cobot-producenter 2026: SammenligningFuldt leverandørlandskab med scoring på tværs af nyttelastområde, økosystemsupport, regional servicedækning og SMV-specifik implementeringslempelhed
Udgående referencer:
American Welding Society (AWS)Data om mangel på svejsere og certificeringsstandarder for svejsere
International Federation of Robotics (IFR)Rapport om World Robotics 2025, vækst i cobotinstallationer og data om svejseapplikationer
ISO / TS 15066Teknisk specifikation for sikkerhedskrav til kollaborative robotsystemer
Sidst opdateret: 9. maj 2026