
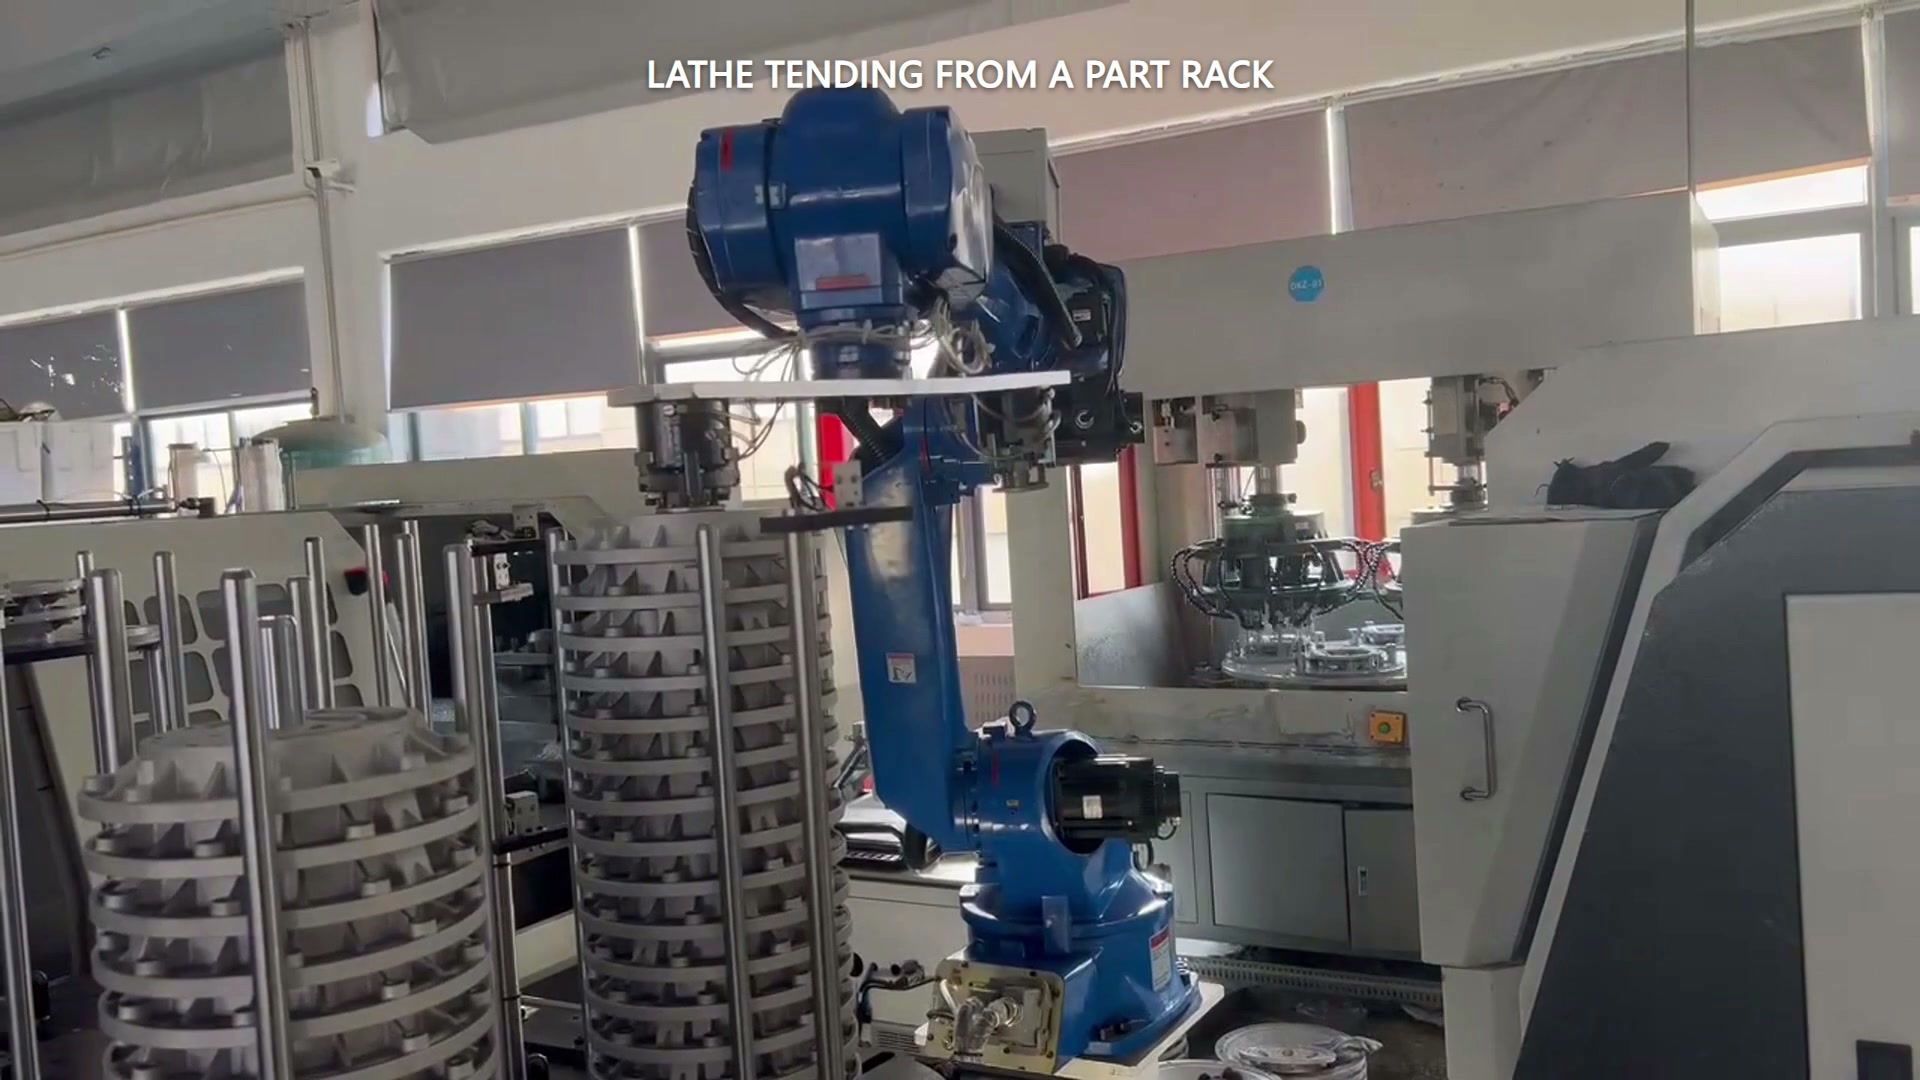
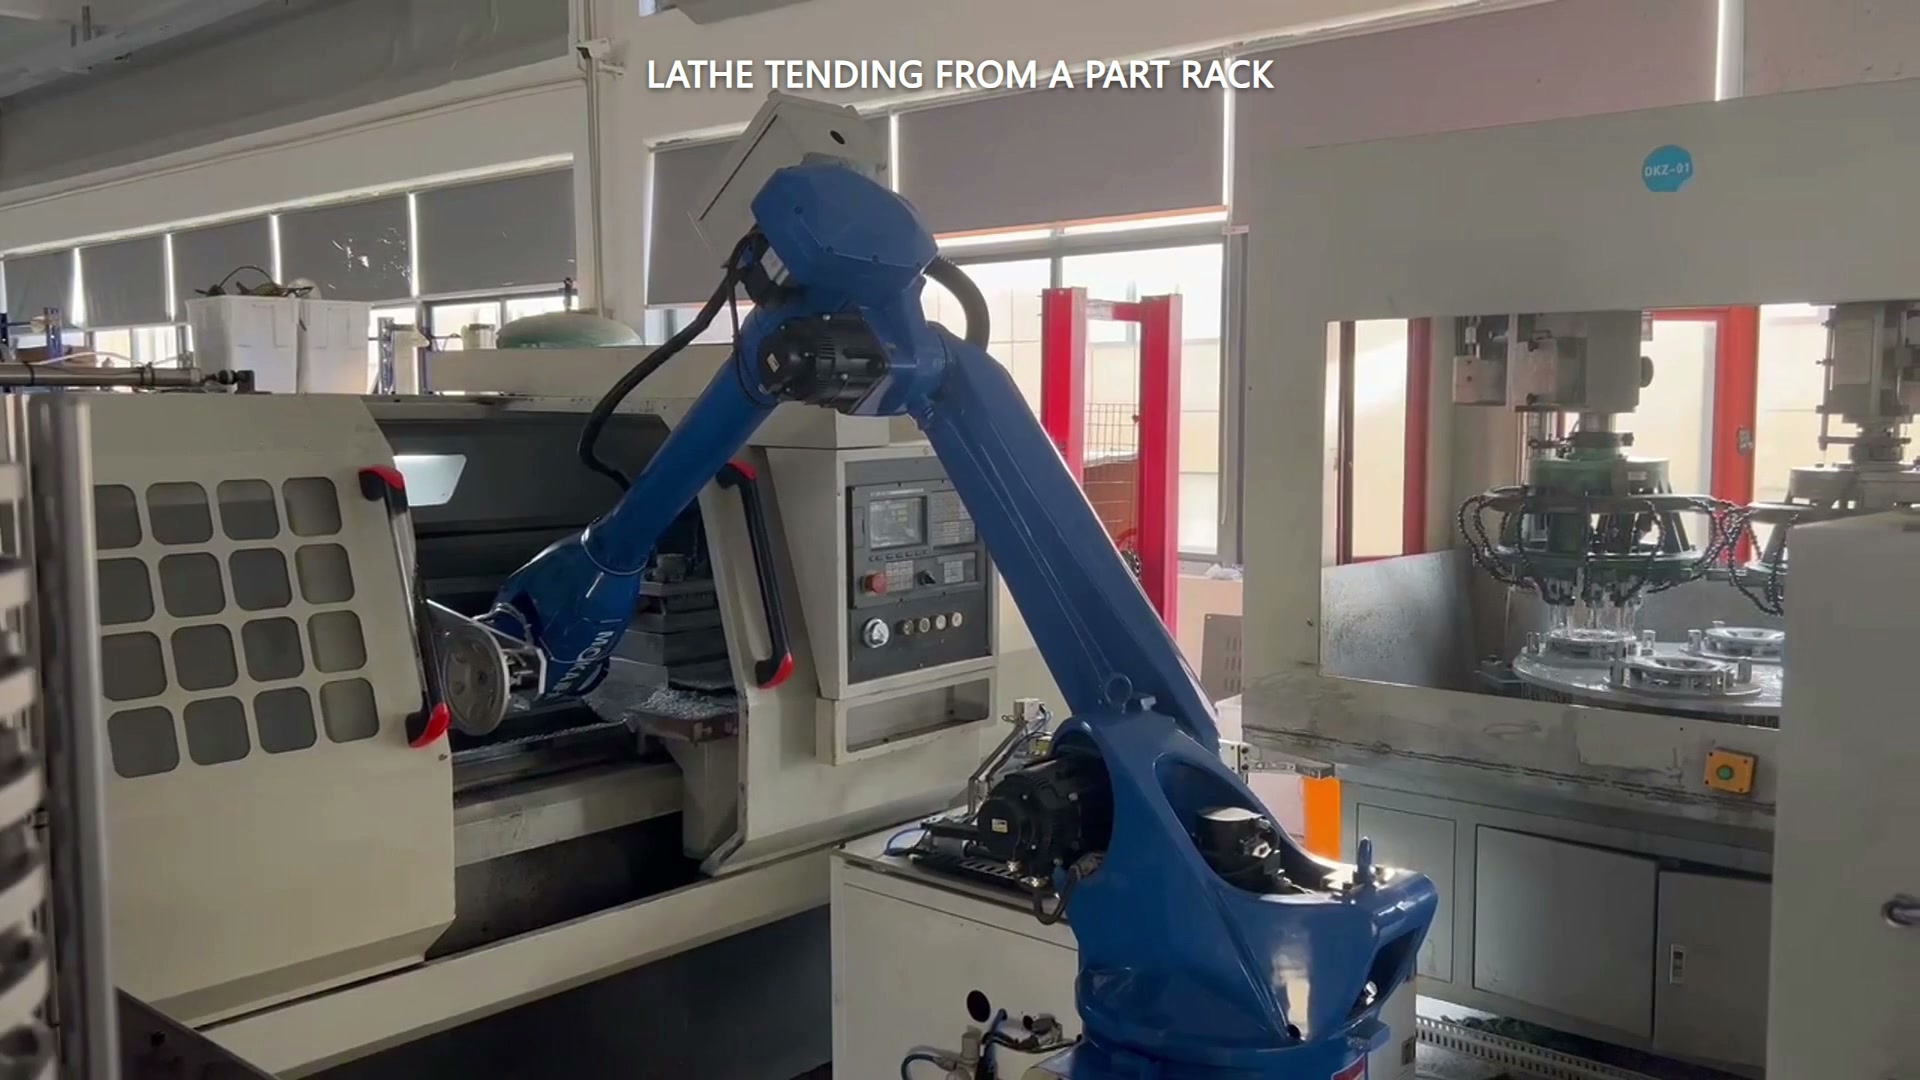
Стійка з багатьма позиціями сама по собі не говорить про те, як довго може працювати токарна клітка, перш ніж хтось повернеться. Для оцінки потрібні три окремі обмеження: ефективні цикли від сировини до готовності, час, що минув на кожну деталь, та будь-яке завдання, яке все ще вимагає участі людини раніше.
У відеоролику з кейсом показано синього робота, який рухається між багаторівневою стелажею з круглими деталями та отвором токарного верстата. Перша частина включає роботу з боку стелажа, доступ до верстата, вилучення та ще одну операцію з боку стелажа. Складіть кошторис, враховуючи корисні позиції проекту, призначення необроблених/готових деталей та виміряний час.
Рахувати ефективні цикли, а не видимі кишені
Почніть з нанесення фактичного правила зберігання. Якщо кожен завершений цикл використовує одну необроблену деталь і потребує однієї порожньої позиції для готової деталі, менша доступна кількість контролює буфер:
Ефективні цикли = менше з придатних позицій необроблених деталей та придатних позицій готових деталей.
Виключіть позиції, зарезервовані для деталей калібру, відбракованих деталей, роздільників, обмежень досяжності або перемикання. Якщо одна кишеня використовується повторно після видалення необробленої деталі, задокументуйте цю послідовність, а не вважайте кожне видиме місце незалежною ємністю.
Додати перекриття на часовій шкалі один раз
Машинна обробка та робототехнічне обслуговування можуть перетинатися. Офіційні приклади обслуговування машин описують роботів, які виконують іншу роботу, поки машина обробляє, але чи це застосовується — і як довго — має бути виміряно в запропонованій комірці.
Для простого стабільного циклу обчисліть час, що минув, як:
час, що витрачається на деталь = час обробки + час обслуговування робота − перевірене перекриття
Перекриття віднімається один раз. Не додавайте повний час роботи робота після того, як вже враховано його частину перекриття, і не називайте кожен рух робота часом блокування. Визначте межу послідовно, наприклад, від «необроблена деталь, доступна в її позиції на стелажі» до «готова деталь зберігається, і наступний цикл обробки встановлено».
Прозорий гіпотетичний приклад
Наведені нижче цифри є припущеннями для пояснення методу, а не вимірюваннями, отриманими за допомогою відеозапису випадку:
- Стійка підтримує 12 ефективних циклів від сировини до готової продукції після застосування обмежень щодо зберігання як сирої, так і готової продукції.
- Механічна обробка займає 4.0 хвилин на частину.
- Роботизоване обслуговування приймає 1.2 хвилин, З яких Перекриття 0.7 хвилини машинна обробка.
- Отже, час роботи робота, що не перекривається, становить 0.5 хвилин, а час, що минув, 4.0 + 1.2 − 0.7 = 4.5 хвилини на деталь.
- Виснаження буфера – це 12 × 4.5 = 54 хвилин, виміряний від визначеного початку першого циклу до завершення дванадцятого за цих припущень.
Тепер додайте окрему експлуатаційну вимогу: припустимо, що людина повинна перевіряти одну деталь після кожних шести завершених деталей. Інтервал без присутності тоді обмежується 6 × 4.5 = 27 хвилин, навіть якщо матеріальний буфер триватиме 54 хвилини. Тривалість зберігання та дозволена тривалість без нагляду відповідають на різні питання.
Вимірюйте перебої замість того, щоб приховувати їх у середньому
Перша оцінка може використовувати стабільні часи циклу, але для прийняття рішення про покупку також потрібні події поза цією лінією: затримки підтвердження дверей або патрона, корекція орієнтації деталі, перевірка калібрів, управління стружкою, браковані деталі та відновлення після зупинки. Записуйте частоту та час відновлення під час випробувань. Не вигадуйте відсоток простою, щоб електронна таблиця виглядала повною.
Результат має показувати діапазон або сценарій, встановлений за різних умов, а також точну початкову та кінцеву межі. Це дозволяє виробничому персоналу замінити припущення спостережуваними значеннями без перебудови моделі.
Надішліть EVST інформацію про реальний час обробки, час забирання та розміщення, розташування стелажів із сировиною/готовою продукцією та обов'язкові ручні перевірки, щоб обговорити вікно поповнення запасів та відповідний обсяг автоматизації: зв'яжіться з EVST.