
Son Güncelleme: Mayıs 9, 2026
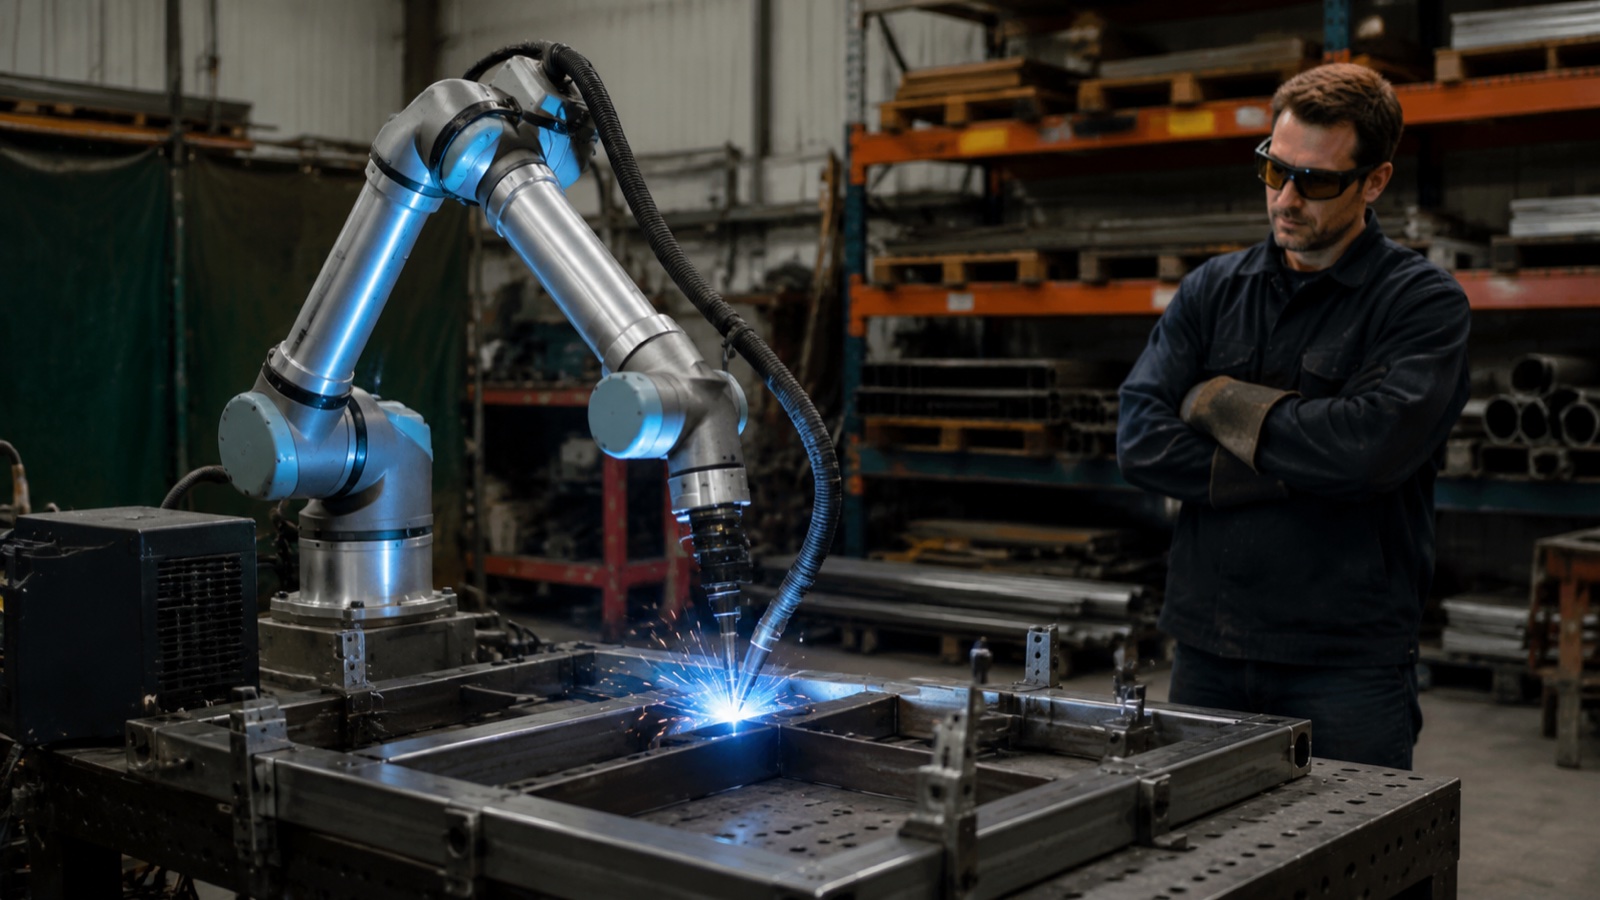
Her Ticaretçi İçin Mükemmellik KOBİ ölçeğinde kobot kaynaklamaÜretim partisi büyüklüğü 50 parçanın altında kaldığında, haftalık parça karışımı değiştiğinde, her bir parçanın değeri 500 ABD dolarının altında olduğunda ve yetenekli bir operatör işten çıkarılmak yerine başka bir göreve atanabildiğinde karar vermek kolaydır. Giriş seviyesi sermaye harcaması gerektiren üretim süreçleri. 35 ila 65 ABD doları Geleneksel endüstriyel kaynak hücresi için 80 ila 150 bin ABD doları arasında bir maliyet söz konusu. Yeni bir parçanın programlanması, 2 ila 8 saatlik eğitim süresi gerektirirken, geleneksel hücrelerde bu süre 2 ila 5 gün arasında değişiyor. Dezavantajı ise: kobotun kaynak yapma süresi, endüstriyel hücrenin %70 ila %85'ine karşılık %50 ila %65 ile sınırlı kalıyor ve kaynak hızı daha düşük. Çoğu küçük imalat atölyesi için bu dezavantajı göze almaya değer.
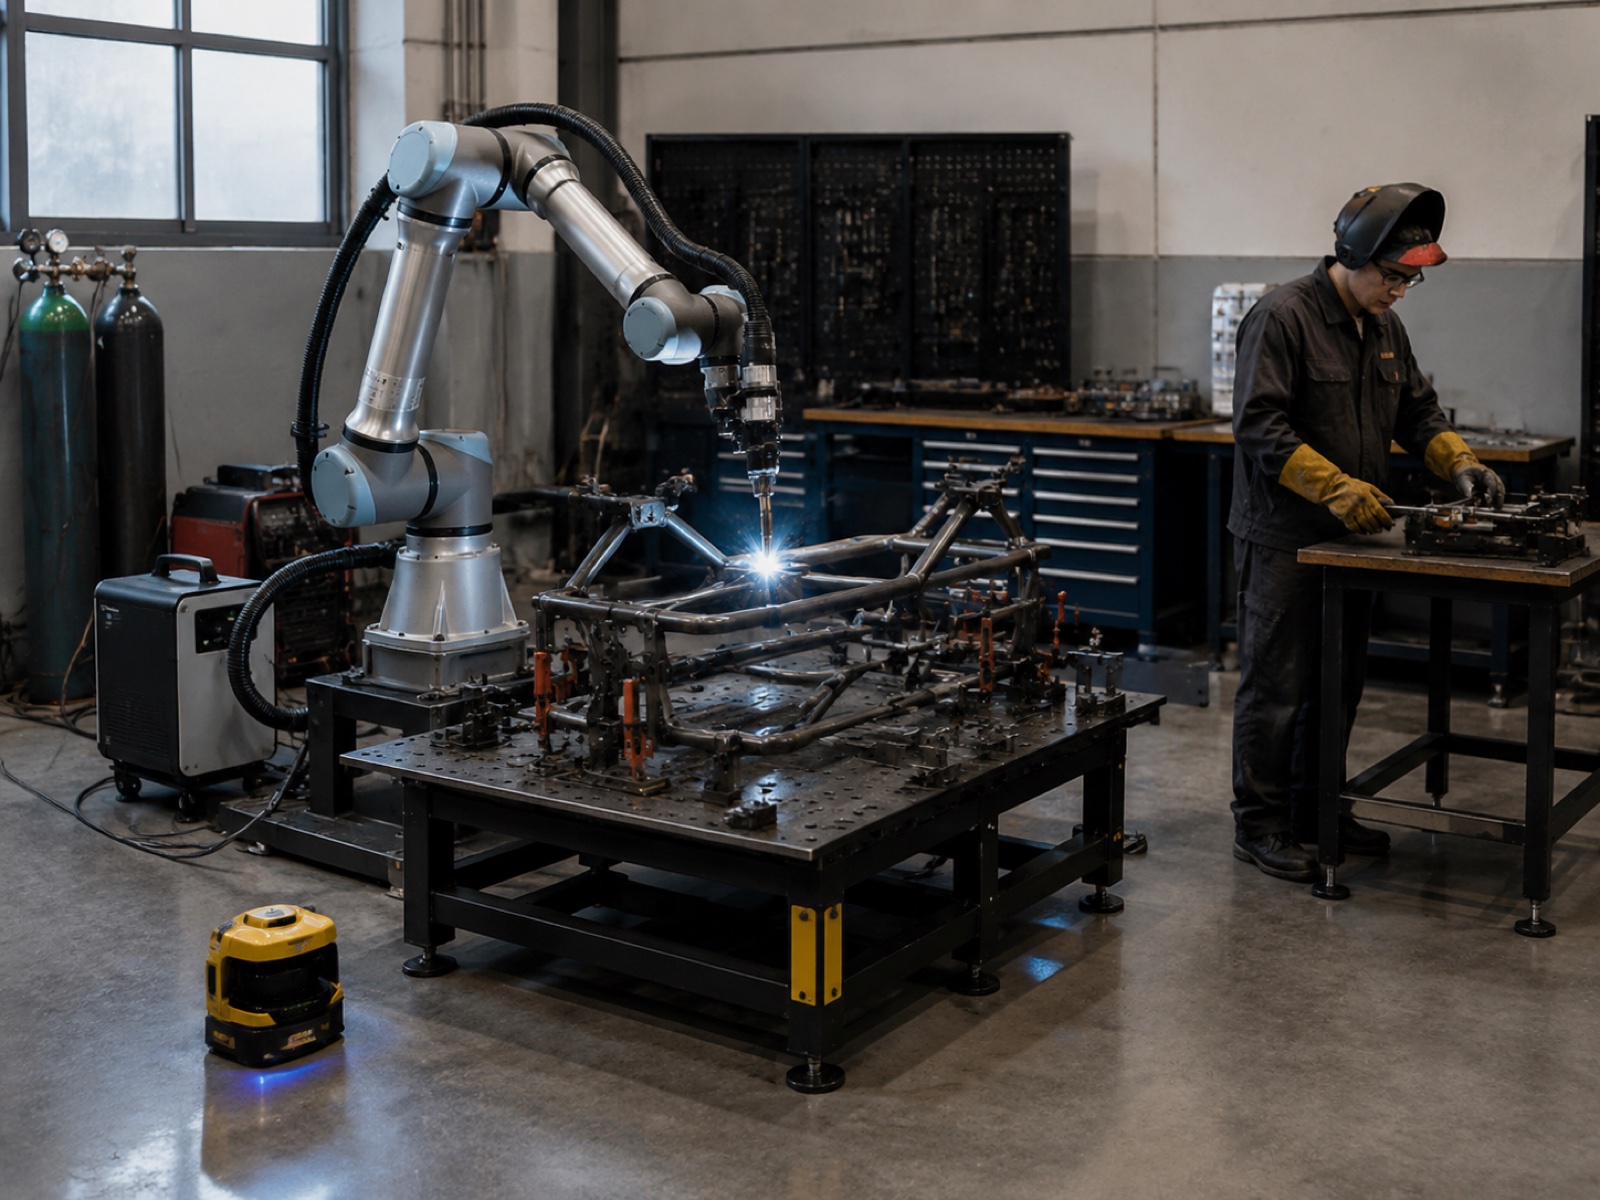
Kobot Kaynak Teknolojisinin Başarısı: KOBİ'ler İçin 5 Şart
Bir kobot kaynak sistemi, ham verimlilik açısından değil, devreye alma hızı, programlama esnekliği ve operatörlerle aynı alanı paylaşabilme yeteneği açısından üstünlük sağlar. Uluslararası Robotik Federasyonu'nun (IFR) Dünya Robotik 2025 raporuna göre, işbirlikçi robot kurulumları son dönemlerde yıllık yaklaşık %20 oranında büyüyerek, daha geniş endüstriyel robot pazarını önemli ölçüde geride bıraktı. Bu büyüme, özellikle küçük parti boyutları ve kısıtlı alan nedeniyle geleneksel korumalı hücrelerin pratik olmadığı KOBİ segmentinde yoğunlaşmıştır.
Beş koşul, birlikte veya kombinasyon halinde bulunduklarında, endüstriyel kaynak hücresine kıyasla kobot kaynak yatırımını sürekli olarak daha avantajlı hale getirir.
Koşul 1: Düşük ila Orta Hacim, Parti Büyüklüğü 50'nin Altında
Endüstriyel kaynak hücreleri, istikrarlı ve tekrarlayan parça ailelerinde en iyi ark açık kalma süresini sunar. Bir parça numarası parti başına 50 adetten az üretildiğinde ve karışım haftalık olarak değiştiğinde, fikstür değiştirme ve yeniden öğretme süresi, endüstriyel hücrenin verimlilik avantajını azaltır. Parça başına çevrim süresinin kısıtlayıcı bir faktör olmadığı varsayıldığında, haftada üç ila sekiz parça numarası üreten atölyeler, kobot için en uygun noktadır.
Koşul 2: Yüksek Ürün Çeşitliliği
Teklif panosunda bir düzineden fazla aktif parça numarası göründüğünde, kobot kaynakçılığının programlama çevikliği en önemli avantajıdır. Uygulamada, kaynakçı, kaynak torçunu doğrudan parça üzerinde kaynak yolundan geçirerek iki ila sekiz saat içinde çalışan bir program oluşturabilir. Yeni müşteri işleri, robot üzerinde bir iş günü içinde onaylanır. Çevrimdışı programlama yazılımına sahip geleneksel bir hücre, bu süreyi günlere uzatır ve çalıştırmak için yazılım eğitimi gerektirir.
Koşul 3: Çit gerektirmeyen çalışma isteniyor
Geleneksel bir endüstriyel hücre, genellikle her iki tarafta 1.5 ila 3 metre boşluk bırakan çevre çitine ihtiyaç duyar. Alan güvenlik tarayıcısı (ISO/TS 15066 hız ve ayrım izleme) kullanan bir kobot hücresi, güvenlik çevresini tarayıcının koruma alanına indirgeyerek, kısıtlı KOBİ atölyelerinde anlamlı bir zemin alanı kazandırır. Operatör, kilitli kapıları açmadan yükleme ve boşaltma yapar, bu da kısa mesafelerde geçiş maliyetini azaltır.
Durum 4: Nitelikli Kaynakçı Açığı
Amerikan Kaynak Derneği'nin (AWS) Kaynakçı Açığı Görünümü'ne göre, Amerika Birleşik Devletleri'nin 200 milyon dolardan fazla kaynakçı açığıyla karşı karşıya olması bekleniyor. 2028 yılına kadar 330,000 nitelikli kaynakçı.Yüksek talep gören endüstriyel bölgelerde, sertifikalı AWS D1.1 kaynakçıları için işe alım süreleri halihazırda üç ila dokuz ay arasında değişmekte ve yıllık maliyetler 67,000 ila 93,000 dolar arasında değişmektedir. Eğitimli, sertifikasız bir operatör tarafından yönetilen bir kobot, program ayarlandıktan sonra kaynak parametrelerini koruyarak, daha düşük sürekli işçilik maliyetiyle bu üretim açığını kapatmaktadır.
Durum 5: Mevcut Yapının Yenilenmesi, Büyük Tesis Çalışması Gerekmiyor
Geleneksel bir endüstriyel hücre genellikle tesis çalışmalarını tetikler: çit temelleri, boru hatları ve havalandırma için tesisat bağlantıları. Bir kobot kaynak paketi tekerlekli bir taban üzerinde gelir, tek bir 480V veya 220V servis bağlantısına bağlanır ve birkaç gün içinde üretim yeterlilik testine girer. Kiralık tesisler veya uzun vadeli kiracılığı belirsiz olan atölyeler için, minimum saha modifikasyon gereksinimi, yalnızca sermaye harcaması farkının ötesinde önem taşır.
Endüstriyel Kaynak Hücresi Hala Kazanıyor
Kobot kaynak teknolojisinin gerçek sınırlamaları vardır ve kullanım alanının abartılması küçük atölyelere haksızlık olur. Dört koşul, geleneksel endüstriyel kaynak hücresini sürekli olarak tercih etmeyi gerektirir.
30 Saniyenin Altında Bir Döngü Süresi Gereklidir
Kobot kaynak hızını güç ve kuvvet sınırlamaları belirler. Tam bir kaynak işleminin 30 saniye içinde tamamlanması gerektiğinde, çoğu kobot gerekli hareket hızını ve kaynak torcu konumlandırma ivmesini sağlayamaz. Endüstriyel ark kaynak robotları, kobot hız sınırlarının çok üzerinde çalışır ve bu fark, birçok kısa kaynak segmentine sahip parçalarda daha da artar.
Saatte 10 kg'ın üzerinde bir birikim oranı gereklidir.
Kobot üzerinde MIG kaynak yöntemiyle saatte 3 ila 7 kg kaynak yapılabilmektedir. Yüksek amperli güç kaynağına sahip endüstriyel bir hücre ise saatte 8 ila 14 kg kaynak kapasitesi sunmaktadır. Ağır yapısal imalat, basınçlı kap işleri veya kalın levha (12 mm+) çok geçişli uygulamalar için, kaynak kapasitesindeki bu fark bir tercih değil, katı bir teknik kısıtlamadır.
Çok Geçişli Kalın Plaka Kaynağı
Lazer dikiş takibi ve entegre kaynak prosesi izleme özelliğine sahip endüstriyel hücreler, kalın kesitlerde onlarca geçiş boyunca konum doğruluğunu korur. Çoğu kobot kaynak paketi, AWS D1.1 veya EN 1090 standartlarına uygun, tam izlenebilirlik sağlayan kalın levha çalışmaları için gerekli olan dikiş takibi ve güç kaynağı entegrasyonundan yoksundur.
Otomotiv Sektörü 1. Kademe Özel Üretim
Birinci kademe otomotiv tedarik zincirleri, IATF16949 uyumlu proses kontrolleri ve haftalarca tek bir parça ailesi üzerinde sürekli yüksek tempolu üretim gerektirir. Bu değişim sıklığında, işbirlikçi robotun programlama çevikliği önemsizdir ve üretim hacminde çevrim süresi ve biriktirme gereksinimleri genellikle işbirlikçi robotun kapasitesini aşmaktadır.
8 Soruluk Karar Çerçevesi: Kobot Kaynak mı, Endüstriyel Hücre mi?
Aşağıdaki tabloyu kullanarak atölyenizi sekiz ölçülebilir faktöre göre değerlendirin. Cobot sütununda çoğunlukta yanıt olması, başlangıç noktası olarak cobot kaynak yöntemini; Endüstriyel sütununda çoğunlukta yanıt olması ise geleneksel kaynak yöntemini işaret eder. Karışık sonuçlar (dört dört, beş üç) ise pilot bir yaklaşım veya hibrit bir strateji gerektirir.
| Soru | Kobot Kaynak Yöntemi Tercih Ediliyor | Endüstriyel Hücre Tercih Edildi |
|---|---|---|
| 1. Parça numarasına göre parti büyüklüğü | Her üretimde 50'den az ünite | Her üretimde sürekli olarak 100'den fazla ünite |
| 2. Haftalık karışım oranı | Haftada 5 veya daha fazla farklı parça numarası | 1 ila 2 adanmış aile |
| 3. Birim başına parça değeri | 500 ABD dolarının altında nihai değer | 1,000 ABD dolarının üzerinde (yeniden işleme maliyeti riski otomasyon yatırımını haklı çıkarıyor) |
| 4. Kaynak haritası karmaşıklığı | Basit ila orta seviye; tek geçişli veya hafif çok geçişli; 10 mm'den küçük plaka | Ağır çok geçişli; 12 mm ve üzeri kalın plakalar; dikiş takibi gerektiren uzun dikişler |
| 5. Döngü süresi hedefi | Parça başına 30 saniyenin altında zorlu döngü süresi yok. | 30 saniyenin altında çevrim süresi gereklidir. |
| 6. Kalite sertifikası gereklidir. | AWS D1.1 veya eşdeğeri; görsel + temel tahribatsız muayene kabul edilebilir. | IATF16949; tam kaynak izlenebilirliği; EN 1090 yapısal sertifikasyonu |
| 7. Kullanılabilir zemin alanı | 15 m²'den az alan mevcut; ortak çalışma alanı gereklidir. | 20 m² veya daha büyük özel hücre alanı mevcuttur. |
| 8. Sermaye harcamaları bütçesi | Toplam proje bütçesi 35 ila 80 dolar arasında değişmektedir. | 100 ila 200 dolar ve üzeri bütçe mevcut. |
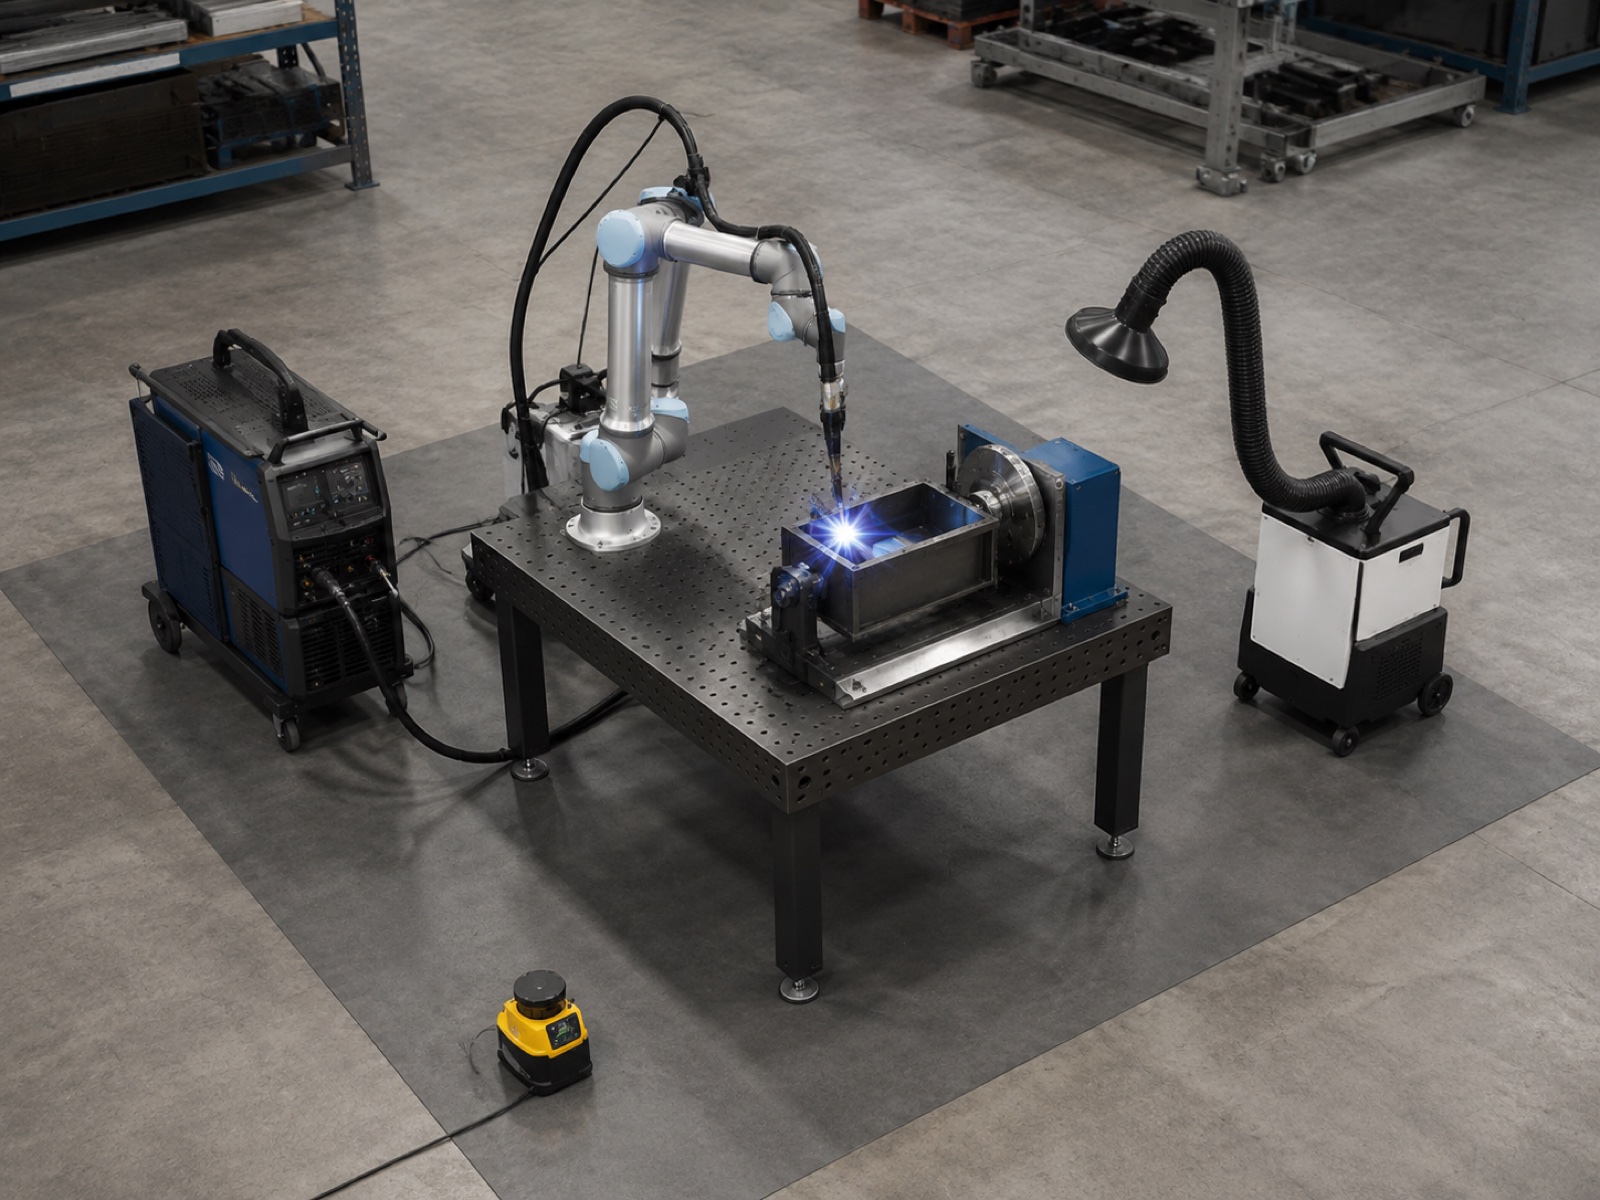
Sermaye Harcamaları Dağılımı: KOBİ Kobot Kaynak Hücresi (35 - 65 USD)
35 ila 65 ABD doları arasındaki KOBİ kobot kaynak hücresi bütçesi, doğru şekilde belirtildiğinde gerçek bir üretime hazır paketi kapsar. Aşağıdaki rakam, basitleştirilmiş bir demo kiti değil; üretim parçaları üretmek için çalışan bir atölyenin ihtiyaç duyduğu şeydir. Geniş aralık, kobot kolunun yük taşıma kapasitesi sınıfını, konumlandırıcı tipini ve alıcının önceden entegre edilmiş bir paket mi yoksa bileşenleri ayrı ayrı mı monte edeceğine bağlıdır.
| Bileşen | Bütçe Aralığı (USD) | notlar |
|---|---|---|
| 6 eksenli kobot kolu (10–20 kg yük taşıma kapasitesi sınıfı) | $ 18,000 - $ 32,000 | Yük sınıfı, erişim ve bırakma kapasitesini belirler. |
| Kaynak torcu + tel besleyici + güç kaynağı | $ 6,000 - $ 12,000 | MIG paketi; darbeli güç kaynağı önerilir. |
| Basit manuel veya servo konumlandırıcı | $ 3,500 - $ 8,000 | Senkronize dönüş için 1 eksenli servo konumlandırıcı; uygun fiyatlı yapılar için manuel eğim ayarı. |
| Alan güvenlik tarayıcısı + montaj | $ 2,500 - $ 5,000 | SIL 2 derecesine sahip; operatör yaklaşım tarafındaki sert çitlerin yerini alır. |
| Kaynak masası, kaynak torcu tutucu, kablo yönetimi | $ 1,500 - $ 3,500 | Genellikle önceden entegre edilmiş paketler halinde sunulur. |
| Duman emme sistemi (taşınabilir veya kanallı) | $ 1,800 - $ 4,500 | Yasal gereklilik; taşınabilir üniteler fiyat aralığının alt ucunda yer alıyor. |
| Entegrasyon, devreye alma, ilk aşama kalifikasyonu | $ 3,000 - $ 8,000 | Önceden entegre edilmiş paketler için daha düşük; özel yapılandırmalar için daha yüksek. |
| Toplam Sistem (Tahmini) | $ 36,300 - $ 73,000 | Fiyata montaj ekipmanları dahil değildir; parçaya özel montaj ekipmanları için 2,000 - 8,000 ABD doları ek ücret alınır. |
Giriş seviyesi bir endüstriyel hücre, güvenlik çiti ve temel bir pozisyonlayıcı ile birlikte, tam kurulum dahil genellikle 80,000 ila 120,000 dolar arasında bir maliyete sahiptir. Kobot paketi ise %40 ila %55 daha düşük maliyetlidir; bu da, belirli bir parça numarası için haftada 100'den az parça üreten atölyeler için geri ödeme süresini önemli ölçüde değiştirir. Interact Analysis Kaynak Otomasyonu Pazarı 2025'e göre, kobot kaynak teknolojisinin benimsenmesi, daha düşük kol maliyetleri ve özel robotik mühendisleri olmayan atölyeler için entegrasyon riskini azaltan önceden entegre edilmiş paketlerin mevcudiyeti sayesinde, 75 doların altındaki sistem fiyat kademesinde en hızlı şekilde büyüyor.
Ark Süresi ve Birikim: Sayılar Gerçekte Ne Anlama Geliyor?
Kaynak verimliliği karşılaştırmalarını yönlendiren iki ölçüt vardır: ark açık kalma süresi (kaynak torcunun ark ürettiği vardiya süresinin payı) ve kaynak hızı (saatte biriktirilen tel miktarı (kg)). Her ikisi de kobot ve endüstriyel hücre arasında farklılık gösterir ve her ikisi de satıcı iddialarında sıklıkla atlanan uyarılar içerir.
Arc-On Time
İyi yapılandırılmış bir kobot kaynak hücresi şu şekilde çalışır: %50 ila %65 ark açık kalma süresiKalan süre ise parça yükleme ve boşaltmaya (operatör bunu manuel olarak yapıyor, çünkü çoğu KOBİ kobot hücresinde ayrı bir yükleme istasyonu bulunmuyor), kaynak torçunun temizlenmesine ve sarf malzemesi kontrollerine ve vardiya değişimi sırasında güvenlik tarayıcısının yaklaşma süresine ayrılıyor. Standart 8 saatlik bir vardiyada, %50 ila %65'lik kaynak açık kalma süresi, yaklaşık 4 ila 5.2 saatlik gerçek kaynak süresine karşılık gelir; bu da her şeyi kendi başına yapan yetenekli bir manuel kaynakçının elde ettiği %20 ila %25'lik sürenin yaklaşık iki katıdır.
Çift istasyonlu (operatör bir fikstürü yüklerken robot diğerini kaynak yapar) geleneksel bir endüstriyel kaynak hücresi şu değerlere ulaşır: %70 ila %85 ark açık kalma süresi Çünkü robotun kaynak arkı, operatörün işlem süresiyle neredeyse hiç kesintiye uğramaz. Bu performans farkı gerçektir, ancak ekonomik etkisi üretilen parça hacmine bağlıdır. Haftada 30 parça kaynak yapan ve her birinin fiyatı 400 dolar olan bir atölye için, %55 ve %75 ark açık kalma süresi arasındaki verimlilik farkı, yıllık 15,000 ila 25,000 dolar arasında ek üretim sağlayabilir; bu da iki sistem türü arasındaki sermaye harcaması farkının yarısından daha azdır.
Biriktirme Oranı
Cobot MIG kaynak biriktirme çalışmaları 3 ila 7 kg/saat Tel çapına (tipik olarak 0.8 ila 1.2 mm), akım ayarına (kobot kaynak torçunun nominal çalışma döngüsüyle sınırlı) ve bağlantı konfigürasyonuna bağlı olarak değişir. Daha yüksek amperli güç kaynaklarına ve tam çalışma döngülü kaynak torçlarına sahip endüstriyel kaynak hücreleri çalışır. 8 ila 14 kg/saat benzer eklem tipleri üzerinde.
Çoğu KOBİ uygulaması için 3 ila 7 kg/saat aralığı yeterlidir. 4 ila 6 mm kalınlığındaki levhadan kaynaklanmış hafif bir yapısal çerçeve veya özel korkuluk montajı, parça seviyesinde nadiren 2 ila 3 kg/saatten fazla gerçek kaynak biriktirme gerektirir. Kalın kesitler, ağır kaynaklar veya tek geçişte birkaç yüz milimetreyi aşan sürekli dikişler kaynaklandığında kaynak biriktirme aralığı önem kazanır.
Programlama Süresi: Saatler ve Günler
Çok çeşitli iş birimlerinin bulunduğu atölyelerde, kobot kaynakçılığının en hafife alınan rekabet avantajı programlama süresidir. Karşılaştırma doğrudan: bir kobotta öğretim yoluyla programlama ile geleneksel bir endüstriyel hücrede çevrimdışı programlama (OLP) arasındaki fark.
Kobot üzerinde öğretim yoluyla programlama, kaynak torçunu kaynak yolu boyunca fiziksel olarak yönlendirirken, kobot kolunun yörüngeyi kaydetmesiyle çalışır. Operatör, her bir bağlantı tipi için kaynak parametrelerini (akım, voltaj, hareket hızı, torç açısı) ayarlar ve program tek bir oturumda çalışmaya hazır hale gelir. 8 ila 15 kaynak bağlantısına sahip tipik bir KOBİ kaynaklı yapı için bu işlem şu kadar sürer: 2 saat 8 Deneme çalıştırma doğrulaması ve ilk numune muayenesi de dahil olmak üzere, müşteri çiziminden ilk üretim kaynağına kadar yeni bir parça numarası bir iş günü içinde elde edilebilir.
Pratikte, kobot eğitim sistemini kullanan atölyeler, deneyimli kaynakçıların 2 ila 4 saatlik uygulamalı eğitimden sonra adapte olduklarını ve ilk çalışma haftasından sonra yeni parçaları bağımsız olarak programlayabildiklerini bildiriyor. Kaynak bilgisinden kobot programlamasına beceri aktarımı doğrudan gerçekleşiyor: Kaynakçı zaten bağlantı tiplerini, hareket yönünü ve kaynak torç açısını anlıyor. Robot, kaynakçının kararlarını tutarlı bir şekilde uyguluyor.
Geleneksel bir endüstriyel hücre için çevrimdışı programlama, CAD modelinin içe aktarılmasını, OLP yazılımında kaynak yolu oluşturulmasını, simülasyon ve çarpışma kontrolünü, belirli robot kontrolcüsü için işlem sonrası düzenlemeyi ve hücre üzerinde fiziksel program doğrulamasını gerektirir. Özel bir robot mühendisi bulunmayan bir atölye için bu süreç oldukça uzun sürer. 2 5 gün Her yeni parça numarası için ve fiziksel doğrulama sırasında keşfedilen hatalar genellikle düzeltme döngüleri için OLP yazılımına geri dönmeyi gerektirir. OLP yazılım lisansları proje bütçesine 15,000 ila 35,000 dolar arasında ek maliyet getirir ve etkili bir şekilde kullanılabilmesi için eğitim gerektirir.
4 KOBİ Dava Kararı: Pratikte Kobot Kaynaklama
Bu dört senaryo, karşılaştırılabilir mağaza profillerindeki saha uygulama modellerine dayanarak KOBİ segmentini temsil etmektedir. Hiçbiri belirli bir müşteriyi temsil etmemektedir.
Örnek A: Egzoz Parçaları Atölyesi, Ayda 50 Adet
Profil: 12 kişilik atölye, özel egzoz manifoldları, 1.5 ila 3 mm duvar kalınlığına sahip 304 paslanmaz çelik, dört aktif parça numarası, montaj başına 180 ila 350 dolar. Sonuç: Kobot kaynak, mükemmel uyum. Hacim, endüstriyel hücrenin ark açık kalma süresi avantajının 50,000 ila 80,000 dolarlık ek sermaye harcamasını haklı çıkaracağı eşiğin altında. Dört parça numarası arasında aylık geçiş, öğretim programlamasına uygundur. Kaynak makinesi ortadan kaldırılmak yerine imalat hazırlığına yeniden yönlendirilir.
Örnek B: Özel Korkuluk İmalatçısı, Ayda 20 Adet
Profil: 8 kişilik mimari metal işleme atölyesi, özel paslanmaz ve yumuşak çelik korkuluk sistemleri, 5 ila 8 mm borularda köşe ve alın kaynakları, montaj başına 600 ila 1,800 dolar. Sonuç: Kobot kaynaklama, sınırlı uyum; programlama disiplini kritik öneme sahip. Asıl fayda, boru-boru bağlantılarında kaynak tutarlılığı sağlayarak yüksek değerli montajlarda yeniden işleme ihtiyacını azaltmaktır. İki üniteli siparişlerde programlamayı atlayıp manuel işleme geri dönmek, yatırım mantığını bozar.
Örnek C: Mutfak Ekipmanları Üreticisi, Haftada 200 Adet
Profil: 35 kişilik fason üretim firması, 1.5 ila 2.5 mm kalınlığında 304 paslanmaz çelikten ticari mutfak çerçeveleri, üç farklı temel çerçeve tasarımı, birim fiyatı 120 ila 280 dolar arasında. Sonuç: Endüstriyel hücre daha uygun, ancak işbirlikçi robot geçerli bir pilot proje. Haftada 200 adet ve üç farklı parça numarasıyla, orta seviye bir endüstriyel hücrenin üretim süresi avantajı haklıdır. 45,000 ila 55,000 dolar arasında değişen en yüksek hacimli ürün kodunda kullanılan bir cobot hücresi, atölye daha büyük sermaye kararı için hacim verileri oluştururken olumlu yatırım getirisi sağlar.
Örnek D: Tekne Römorku İmalatçısı, Ayda 12 Adet
Profil: 15 kişilik atölye, galvanizli çelik römork çerçeveleri, 50 mm kare ve dikdörtgen boru, 3 ila 5 mm duvar kalınlığı, iki çerçeve boyutu, çerçeve başına 800 ila 1,600 dolar. Sonuç: Kobot kaynak, mükemmel uyum. Düz dikişler ve öngörülebilir bağlantı açıları, öğretim programlaması için idealdir. Büyük çerçeve geometrisi, çerçevenin basit bir manuel konumlandırıcı üzerinde yeniden konumlandırılmasıyla kaynakların iki aşamada tamamlanmasını gerektirebilir.
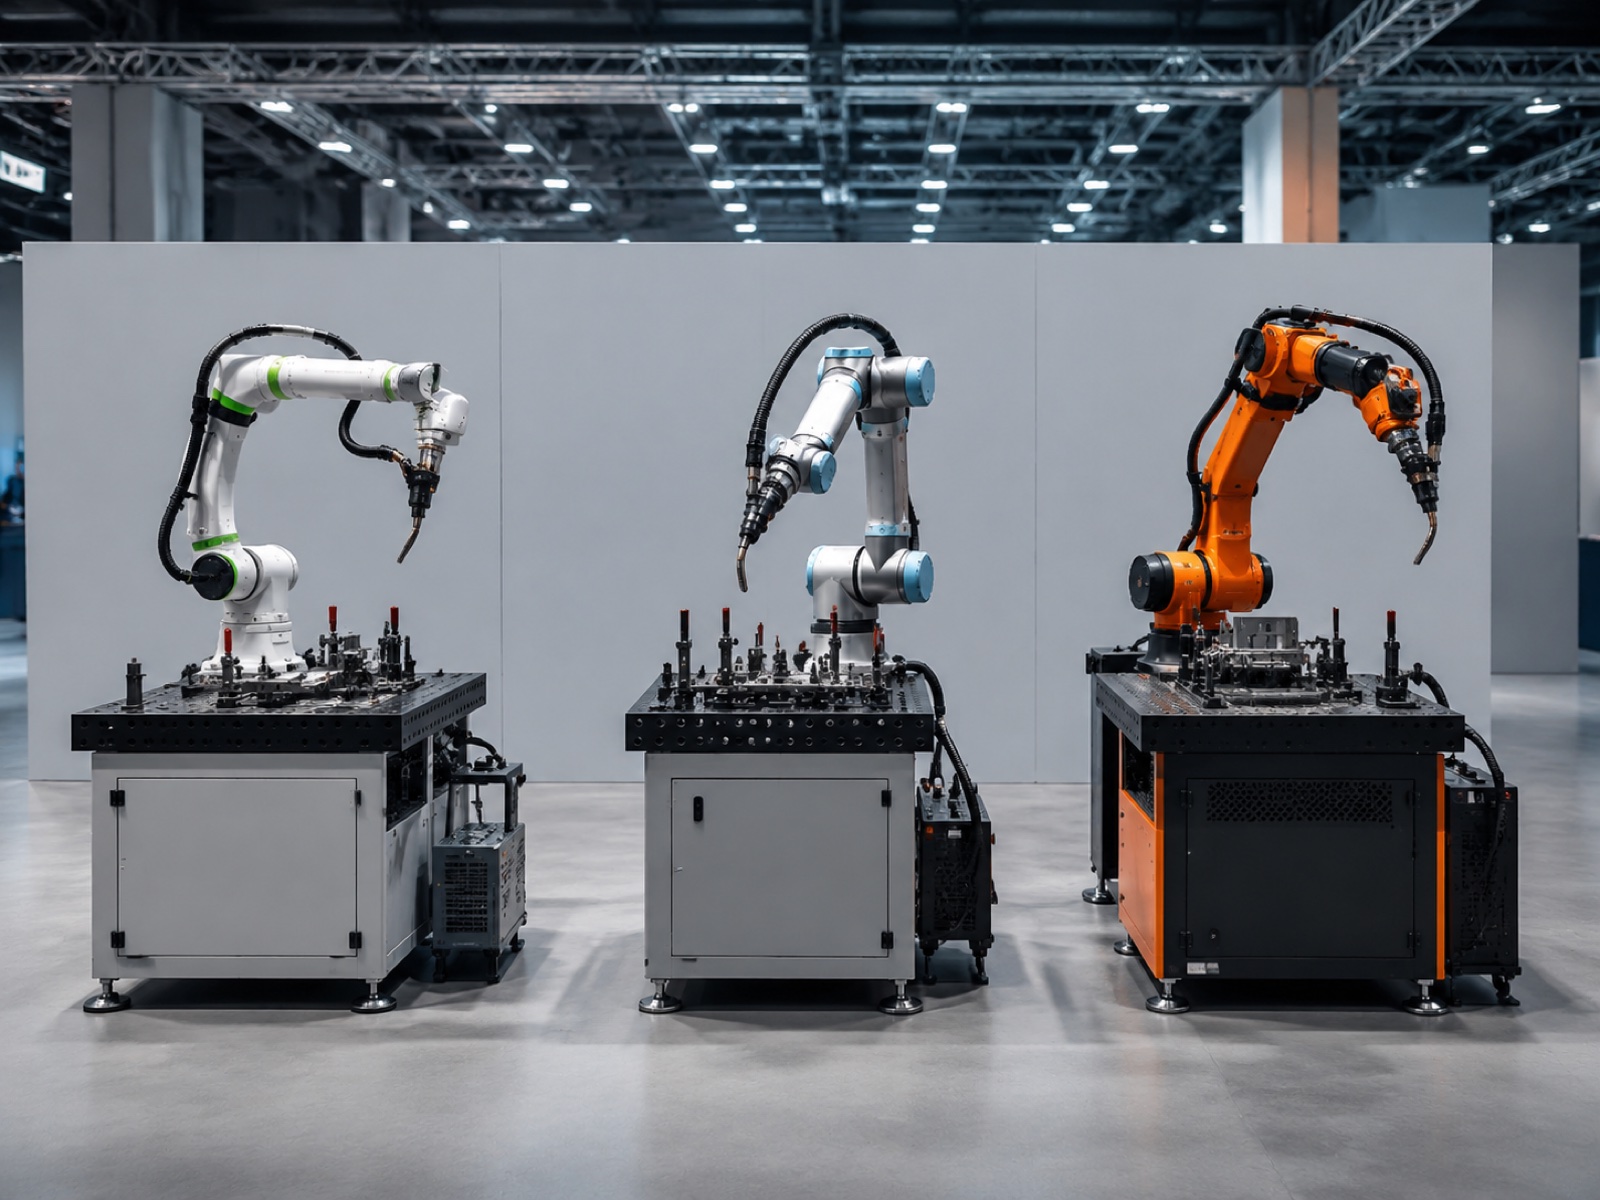
Tedarikçi Manzarası: KOBİ'ler için Kobot Kaynak Seçenekleri (2026)
Kobot kaynak pazarı, önceden entegre kaynak paketlerine sahip birkaç platform etrafında konsolide oldu. 2026'da KOBİ alıcıları için başlıca seçenekler:
Kaynak Paketleri ile Evrensel Robotlar (UR10e, UR20)
UR10e (12.5 kg yük kapasitesi) ve UR20 (20 kg yük kapasitesi), Hirebotics, Lincoln Electric veya Fronius gibi üçüncü taraf paketlerle URCap ekosistemi aracılığıyla eşleştirilerek, dünya çapında en yaygın kullanılan kobot kaynak kollarıdır. Güçlü yönü, entegratör ağının derinliğidir. Dezavantajı ise, kaynak işlemine özgü işlevselliğin, UR kontrol ünitesinde yerleşik olarak değil, üçüncü taraf pakete bağlı olmasıdır.
Doosan Robotik H2017
H2017 (20 kg yük kapasitesi, 1700 mm erişim mesafesi), kaynak güç kaynakları için yerleşik kontrolör entegrasyonu sayesinde daha hassas ark parametre geri bildirimi sağlayarak çoğu kobot kaynak platformundan daha yüksek bir yük kapasitesi sınıfı sunar. Büyük endüstriyel pazarlar dışındaki bulunabilirliği genellikle bölgesel distribütörler aracılığıyla gerçekleşir.
Techman Robot TM5 / TM12 Kaynak Hücreleri ile birlikte
Techman'ın entegre görüntüleme sistemi, basit birleştirme geometrilerinde kaynak dikişini bulmaya yardımcı olarak fikstür tekrarlanabilirliği gereksinimlerini azaltır. Önceden entegre edilmiş kaynak hücreleri, Asya-Pasifik ve Avrupa pazarlarındaki bölgesel entegratörler aracılığıyla temin edilebilir.
ABB GoFa Kaynak Kiti
ABB'nin GoFa (CRB 15000, 5 ve 10 kg yük kapasiteli) kaynak uygulama paketi, ABB'nin küresel servis altyapısı tarafından desteklenen hafif imalat ve ince sac metal işlerine yöneliktir. Yapısal kaynaklardan ziyade hafif boru ve sac işlerinde daha uygundur.
Kobot Kaynak için EVST XR Serisi ve XR-EX
EVST, XR serisi (20 kg'a kadar ortak yük kapasitesi) ile, kobot kolu, kaynak torcu, pozisyonlayıcı ve güvenlik sistemini kapsayan anahtar teslim entegrasyon ile kobot kaynak konfigürasyonları sunmaktadır. KOBİ alıcıları için ayırt edici özellikler arasında CE, SGS ve TUV üçüncü taraf sertifikaları, kobot üretim hattında IATF16949 otomotiv sınıfı üretim ve 100'den fazla ülkede saha mühendisliği desteği yer almaktadır. XR-EX serisi (ATEX/IECEx çift sertifikalı, IP68) patlamaya dayanıklı kaynak ortamlarını kapsamaktadır. EVST'nin robotik platformu, ortak yük kapasitelerinden ağır hizmet tipi endüstriyel kollara kadar uzanarak, üretim hacmi arttıkça tedarikçi değiştirmeye gerek kalmadan net bir yükseltme yolu sunmaktadır.
Kobot Kaynak, Endüstriyel Hücre ve Manuel Kaynak: Tam Karşılaştırma
| Boyut | Kobot Kaynak Hücresi | Endüstriyel Kaynak Hücresi | Manuel Kaynak |
|---|---|---|---|
| Giriş Sermaye Harcamaları (USD) | $ 35,000 - $ 65,000 | 80,000$ – 150,000$ (giriş-orta seviye) | 5,000 – 15,000 ABD Doları (ekipman) |
| Arc-On Time | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG Biriktirme Oranı | 3-7 kg / saat | 8-14 kg / saat | 1.5-4 kg / saat |
| Programlama Süresi (yeni bölüm) | 2 – 8 saat (ders anlatımı) | 2 – 5 gün (OLP + doğrulama) | 0 (programlama gerektirmez) |
| Operatör Güvenlik Çitleri | Alan tarayıcı; ISO/TS 15066 standardına göre çit gerektirmeyen kurulum mümkün. | Çevrenin tamamen çitle çevrilmesi gerekmektedir. | Sadece kişisel koruyucu ekipman |
| Zemin Alanı | 6 – 12 m² tipik | 18 – 40 m² (çit açıklığı dahil) | İstasyon başına 2 – 4 m² |
| Hata Oranı (kalibre edilmiş) | 1 - 3% | Az 1% | 5 - 8% |
| En | Çeşitlilik oranı yüksek, düşük ila orta hacimli; KOBİ atölyeleri; eski binaların yenilenmesi; kaynakçı açığının giderilmesi | Özel parça aileleri; yüksek hacimli üretim; kalın levha; otomotiv tedarik zinciri | Tek seferlik özel üretim; çok karmaşık geometri; programlama süresinin kaynak süresini aştığı küçük partiler. |
KOBİ'ler İçin Benimseme Yol Haritası: Pilot Projeden Çok Hücreli Sisteme
Pratikte, KOBİ'lerin çoğunun kobot kaynak uygulamaları dört aşamalı bir ilerleme izler. Buradaki kilit nokta, her aşamayı önceden belirlenmiş bir zaman çizelgesi olarak değil, bir karar kapısı olarak ele almaktır.
- 1. Adım (1-3. Aylar): Ailenin bir bölümü üzerinde pilot uygulama yapın. Tekrarlanabilirlik, aylık hacim ve geometrik basitlik açısından en iyi kombinasyonu sunan parça numarasını seçin. Entegratörün de bulunduğu ortamda ilk programı devreye alın. Hazır olduğunu ilan etmeden önce 30 ila 50 adet üretim parçası üzerinde çalıştırın. İlk günden itibaren her parça için ark açık kalma süresini, hata oranını ve programlama süresini takip edin.
- Adım 2 (3-9. Aylar): Parça kütüphanesini oluşturun. Öğretim yoluyla öğrenme özelliğini kullanarak ek parça numaralarını bağımsız olarak programlayın. Hangi parçaların kobot üzerinde en iyi şekilde çalıştığını ve hangilerinin manuel işleme daha uygun olduğunu (çok küçük partiler, oldukça karmaşık geometri) belirleyin. Haftada bir yeni program hedefleyin.
- 3. Adım (9-18. Aylar): İkinci bir kobot hücresi ekleyin. Birinci hücre neredeyse tam kapasiteyle çalıştığında, benzer maliyete sahip ikinci bir hücre, esneklik açısından genellikle tek bir endüstriyel hücreden daha iyi performans gösterir. İki hücre, farklı parça ailelerini paralel olarak işler ve birinin bakıma ihtiyacı olması durumunda sürekliliği sağlar.
- 4. Adım (18. Ay ve sonrası): Yüksek hacimli ürünler için endüstriyel hücreyi değerlendirin. Gerçek üretim verileriyle, hangi parça ailelerinin ayda 200 ila 300 adedi aştığını belirleyin. Bu ürün grupları için orta seviye bir endüstriyel hücre oluşturulurken, yüksek çeşitlilikteki diğer ürünler için işbirlikçi robotlar (cobot'lar) kullanılması yaygın bir çözümdür. Bu noktada işbirlikçi robot hücreleri gereksiz hale gelmez.
Sıkça Sorulan Sorular: Küçük Atölyeler İçin Kobot Kaynaklama
Mevcut kaynak makinem bir kobot kaynak hücresini çalıştırmayı öğrenebilir mi?
Evet. Çoğu kobot kaynak platformu, öğretme-öğrenme veya elle yönlendirmeli programlama kullanır; bu da, kaynak hazırlığı ve kaynak parametrelerini anlayan bir kaynakçının yazılım mühendisliği deneyimi olmadan yeni parçaları programlayabileceği anlamına gelir. Uygulamada, atölyeler, yetenekli bir kaynakçının kobot üzerinde basit bağlantıları bağımsız olarak çalıştırmadan önce iki ila dört saatlik uygulamalı eğitime ihtiyaç duyduğunu bildirmektedir. Daha karmaşık çok geçişli veya pozisyonel kaynaklar eğitim süresini uzatır, ancak öğrenme eğrisi, geleneksel bir endüstriyel hücre için çevrimdışı programlama yazılımı öğrenmekten önemli ölçüde daha kısadır.
Operatör yakınlarda çalışırken, kobot kaynak hücresi güvenli midir?
Kobot kaynak hücreleri şu prensiplere göre tasarlanmıştır: ISO / TS 15066Bu standart, insanların yakınında çalışan işbirlikçi robotların kullanımını düzenler. Robot kolu, temas halinde durmak için güç ve kuvvet sınırlaması kullanır. Bununla birlikte, kaynak arkı, UV radyasyonu, dumanlar ve sıcak metal, yalnızca işbirlikçi robot standardı ile güvenli hale getirilemez. Uygun bir işbirlikçi robot kaynak hücresi tasarımı, kaynak sınıfı bir güvenlik tarayıcısı (tipik olarak Güvenlik Bütünlüğü Seviyesi 2), açık kenarlarda UV engelleyici perdeler veya bariyerler ve bir duman emme sistemi içerir. Operatör, kaynak sırasında ark bölgesinin dışında çalışır, ancak ark söndükten sonra güvenli bir şekilde yaklaşabilir. Kullanıma başlamadan önce her zaman geçerli yerel makine güvenlik standartlarını ISO/TS 15066 ile birlikte gözden geçirin.
Kobot kaynak seti için ne tür bir garanti ve destek beklemeliyim?
Kobot üreticileri genellikle kol donanımı için 12 ila 24 ay arasında garanti sunar. Kaynak torcu ve tel besleyici garantileri, sarf malzemesi üreticisinin şartlarına tabidir ve genellikle parçalar için 12 aydır. Entegratörün hücre yapımındaki işçilik garantisi genellikle 6 ila 12 ay sürer. Satın almadan önce üç maddeyi doğrulayın: Kobot OEM'inin ülke içinde veya bölgesel saha mühendislerine sahip olup olmadığı (sadece telefon desteği değil), temel bileşenler için ortalama yedek parça teslim süresi ve uzaktan teşhisin temel pakete dahil olup olmadığı.
İş hacmim kobotun kapasitesini aşarsa, yükseltme yolu nedir?
Standart yükseltme yolu aşamalar halinde ilerler. İlk olarak, ilkini değiştirmek yerine yanına ikinci bir kobot hücresi ekleyin; her biri 35,000 ila 65,000 dolar arasında değişen iki kobot hücresi, toplam esneklik açısından genellikle 100,000 ila 150,000 dolar arasında değişen tek bir endüstriyel hücreden daha iyidir. İkinci olarak, daha büyük montajları işlemek için bir servo konumlandırıcı ekleyin. Üçüncü olarak, aylık sürekli hacim ayda 300 ila 500 adet özdeş parçayı aşarsa, yüksek çeşitlilikteki işler için kobotu korurken, o parça ailesi için orta seviye bir endüstriyel kaynak hücresi değerlendirin. Her iki teknoloji de paralel olarak çalışabilir.
Küçük bir atölye ne zaman robot kaynak yönteminden manuel kaynak yöntemine geri dönmeli veya endüstriyel kaynak hücresine geçmelidir?
Parti büyüklükleri beş parçanın altına düştüğünde ve vardiya başına birden fazla kez geçiş yapıldığında, programlama yükü manuel kaynak döngüsünü aştığında manuel moda geri dönün. Tek bir parça ailesinin aylık üretim miktarı sürekli olarak 200 ila 300 adedi aştığında, biriktirme gereksinimleri saatte 7 ila 8 kg'ı geçtiğinde, döngü süresi 30 saniyenin altında olması gerektiğinde veya müşteri kalite denetimi, bir kobot kontrol cihazının kaydettiğinin ötesinde otomotiv sınıfı izlenebilirlik gerektirdiğinde endüstriyel bir hücreye geçin. Hacim verileri kobotun devreye alınmasının ilk gününden itibaren izlenirse, her iki geçiş de öngörülebilirdir.
İlgili Okuma
- Kobotlara Tam Kılavuz: Türleri, Seçimi ve Uygulamaları (2026)Bu makale, kobotların temellerini, taşıma kapasitesi sınıflarını ve imalat sektörlerindeki uygulama haritalarını kapsayan temel bir kaynaktır.
- Robot Kolu mu, İşbirlikçi Robot mu: Endüstriyel Robotları Ne Zaman Seçmeli (2026)Hız, yük taşıma kapasitesi, tekrarlanabilirlik ve güvenlik gereksinimleri açısından işbirlikçi robot ve geleneksel robot kolunu karşılaştıran 8 faktörlü karar çerçevesi.
- Robotik Kaynakçılığa Dair Kapsamlı Kılavuz (2026)Robotik kaynak konfigürasyonlarının tüm yelpazesi için proses seçimi, hücre tasarımı, kaynak kalitesi standartları ve uygulama haritalaması.
- Robotik Kaynak Hücresi Yatırım Getirisi: Sermaye Harcamaları, Çevrim Süresi ve Geri Ödeme (2026)Bu makale, sermaye harcaması kademeleri, döngü süresi hesaplamaları, hatalardan elde edilen tasarruflar ve giriş seviyesi KOBİ senaryosu da dahil olmak üzere, hesaplanmış geri ödeme örnekleri üzerine kuruludur.
- 2026'nın En İyi Kobot Üreticileri: Karşılaştırma: Yük yelpazesi, ekosistem desteği, bölgesel hizmet kapsamı ve KOBİ'lere özel dağıtım kolaylığı açısından puanlama içeren eksiksiz tedarikçi profili
Giden referanslar:
Amerikan Kaynak Derneği (AWS)Kaynakçı işgücü açığı verileri ve kaynak sertifikasyon standartları
Uluslararası Robotik Federasyonu (IFR)Dünya Robotik 2025 raporu, kobot kurulum büyümesi ve kaynak uygulaması verileri
ISO / TS 15066İşbirlikçi robot sistemleri güvenlik gereksinimlerine ilişkin teknik şartname
Son Güncelleme: Mayıs 9, 2026