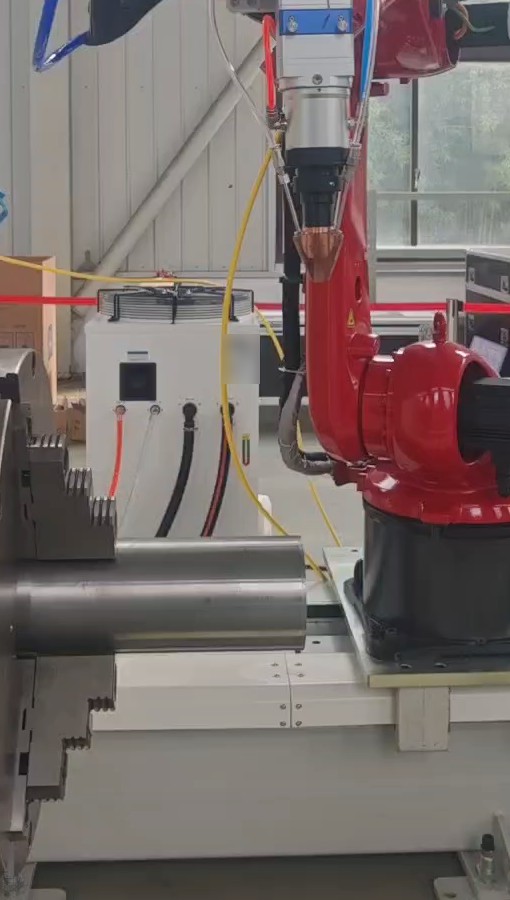
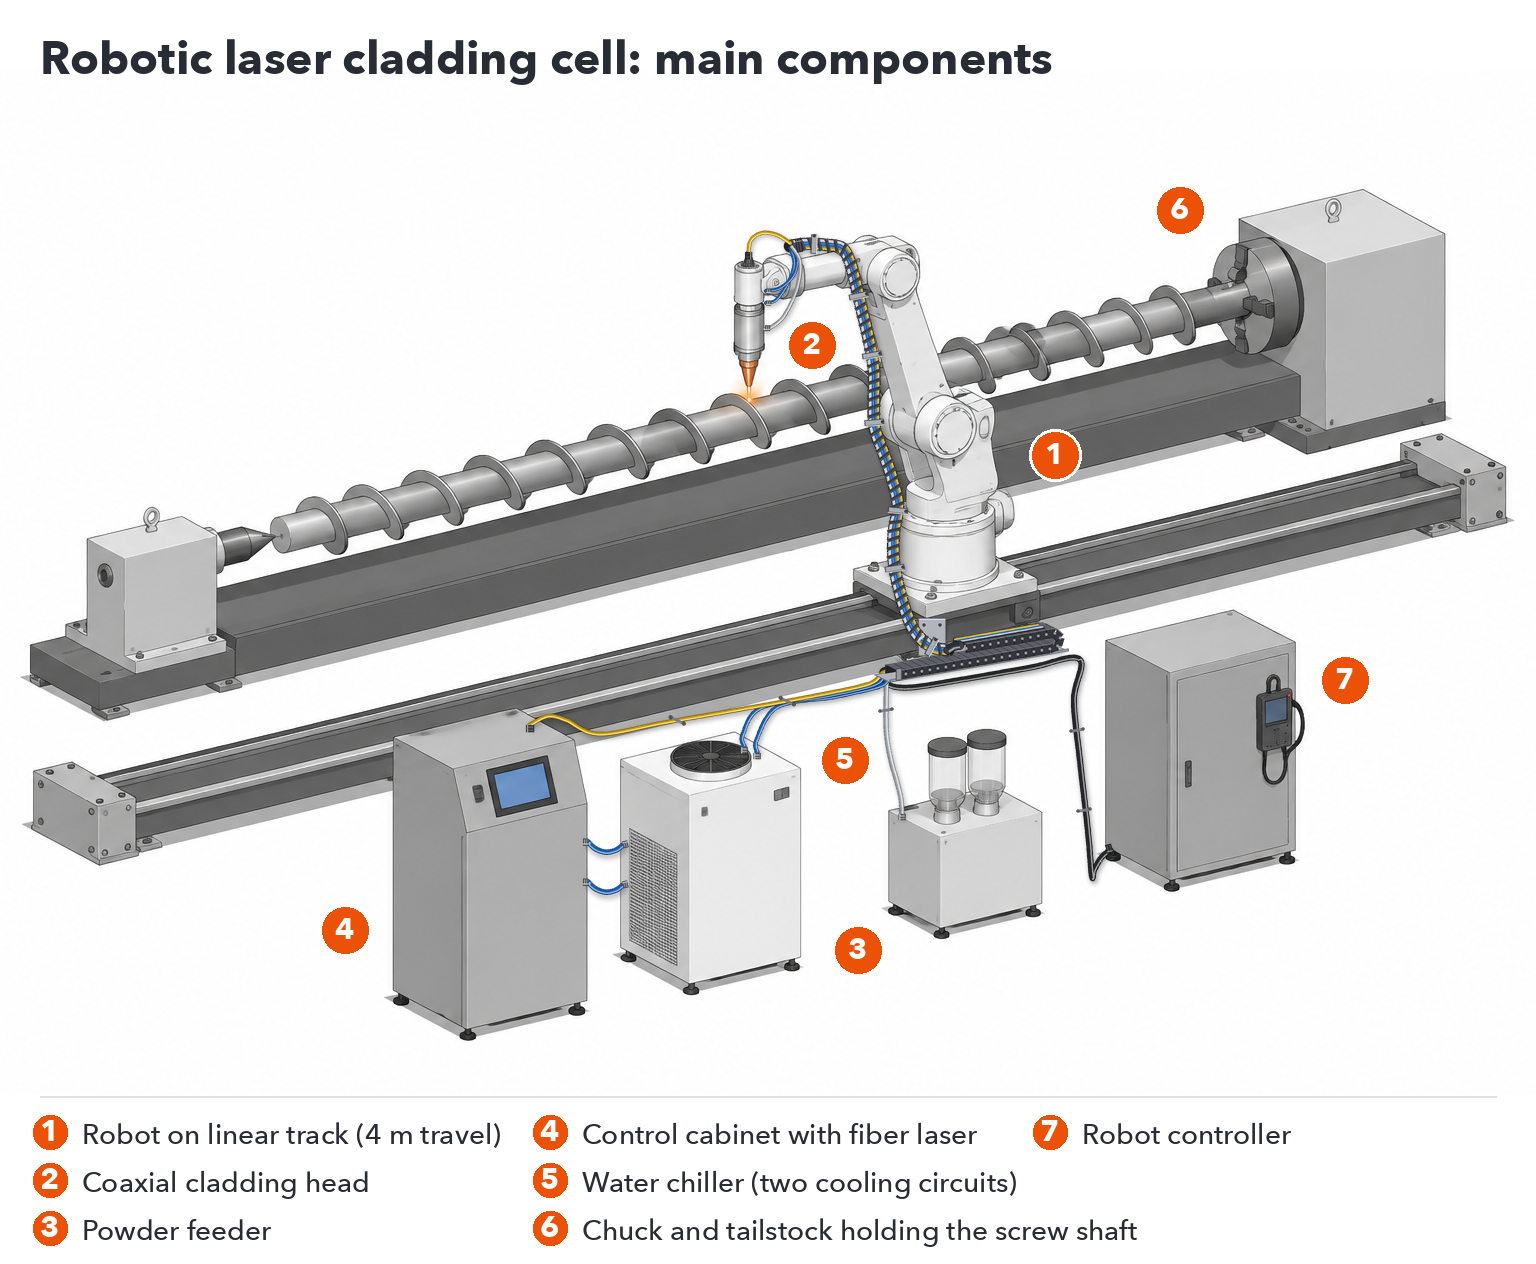
Ett robotbaserat laserbeklädningssystem kombinerar sex huvuddelar: en sexaxlig industrirobot, ett beklädnadshuvud med koaxiell pulvermatning, en pulvermatare, en kontinuerlig fiberlaser, en vattenkylare och ett sätt att presentera delen, vanligtvis en chuck för roterande delar och ett linjärt spår för roboten. Roboten, lasern och kylaren är standardkomponenter i industrin; beklädnadshuvudet, pulvermataren och det integrerade styrskåpet är specifikt byggda för beklädnad.
| Komponent | Vad den gör | Standard eller byggd för beklädnad |
|---|---|---|
| Sexaxlig industrirobot | Flyttar beklädnadshuvudet längs den programmerade banan | Standard industrirobot |
| Linjärt spår | Förlänger robotens räckvidd längs långa delar; 4 m effektiv förflyttning i standardcellen | Byggd efter celllayouten |
| Chuck / roterande axel | Håller och roterar axlar, stänger och rör för ytterväggsbeklädnad | Storleksanpassad till delen |
| Beklädnadshuvud | Fokuserar lasern och levererar pulver koaxiellt in i smältbassängen | Byggd för beklädnad |
| Pulvermatare | Doserar krut till huvudet med en jämn hastighet | Byggd för beklädnad |
| Fiberlaserkälla | Levererar den kontinuerliga laserstrålen (1080 nm) | Standardlaserkälla, inbyggd i styrskåpet |
| Vattenkylare | Kyler både laserkällan och beklädnadshuvudet | Standardkylare, dimensionerad för lasereffekten |
| Kontroll skåp | Integrerar laser, övervakning och HMI; har IoT-modulen för fjärrdiagnostik | Byggd för beklädnad |
Laserskydd runt cellen planeras för varje installation.
Välj konfiguration utifrån den yta du behöver bekläda. YD-beklädnad täcker utsidan av axlar, stänger, rör och rörändar: en chuck roterar detaljen medan roboten rör huvudet längs den och lägger en kontinuerlig spiralformad pärla. Plan ytbeklädnad täcker plattor och plana ytor: roboten lägger parallella pärlor sida vid sida, där varje pärla överlappar den förra, tills området är täckt. En cell kan ställas in för båda, så länge chucken och det plana arbetsområdet är planerade i layouten.
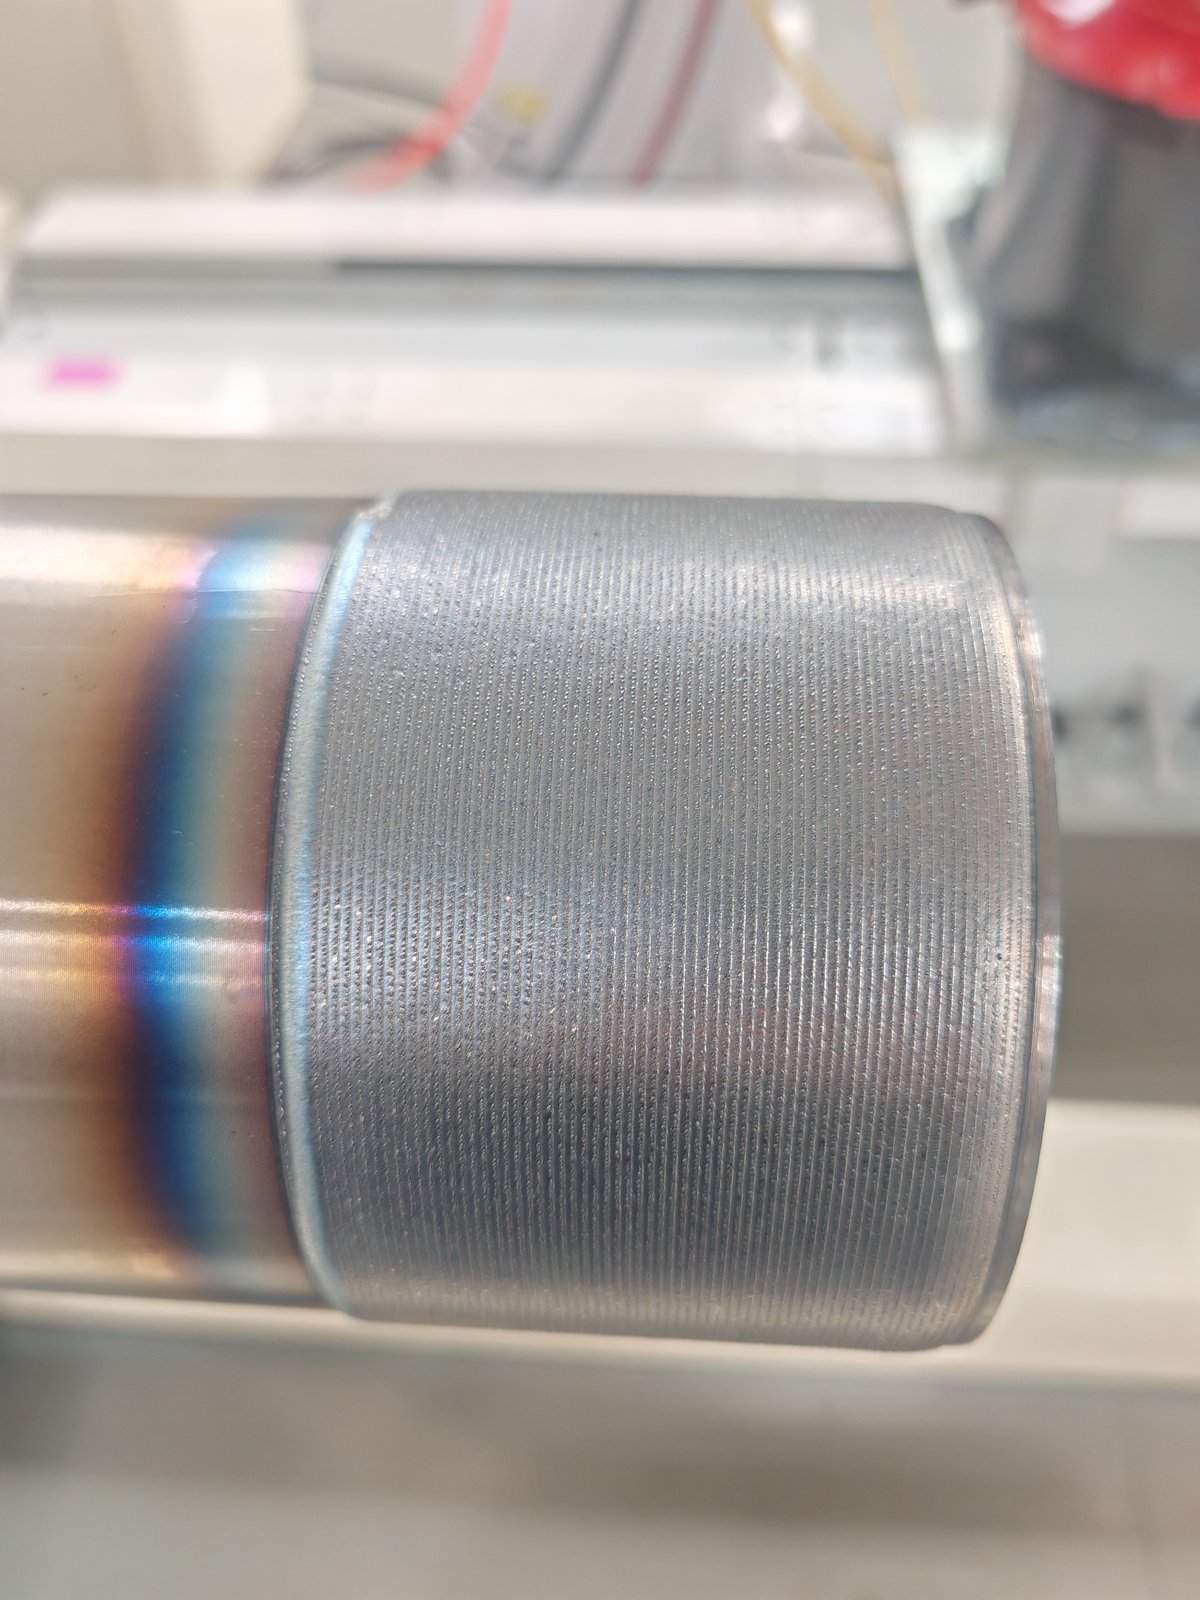
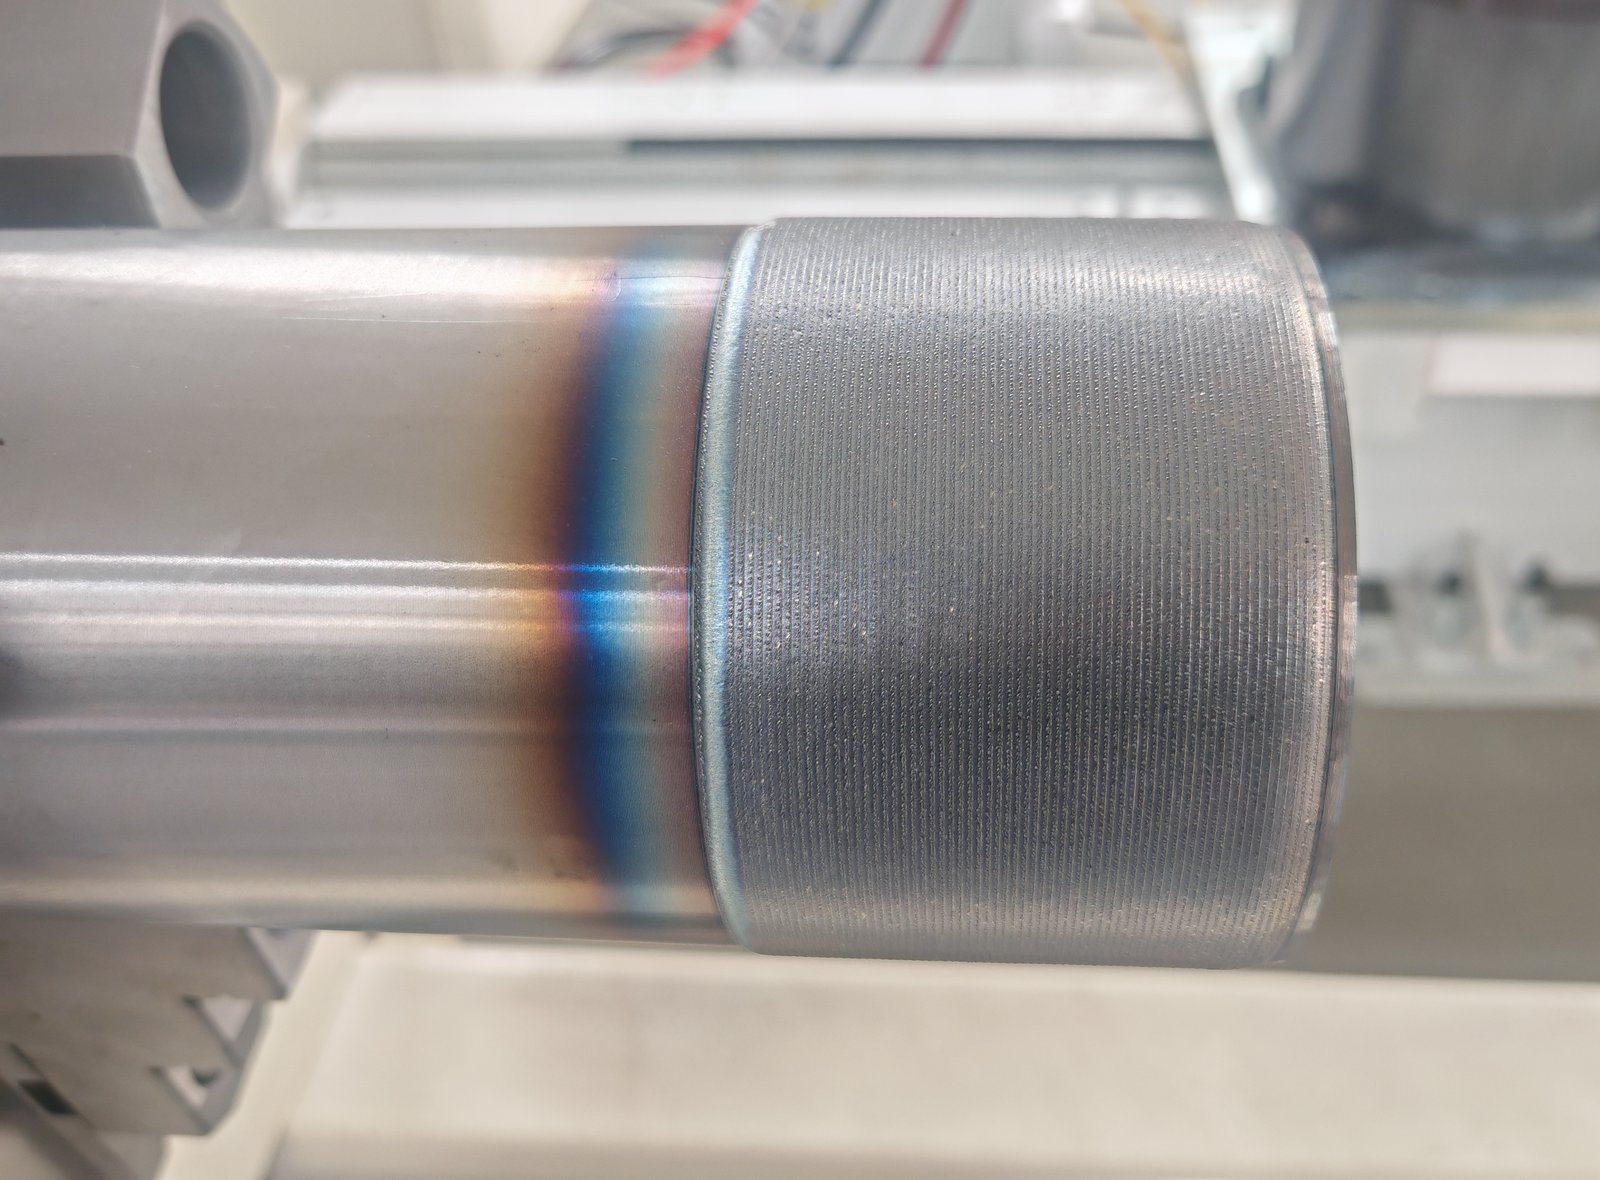
Delen kläms fast i en chuck och roteras; roboten håller beklädnadshuvudet över ytan och rör sig längs axeln. Det beklädda bandet i provet nedan är jämnt längs dess längd, och det tonade bandet bredvid det är den värmepåverkade zonen på basmetallen.
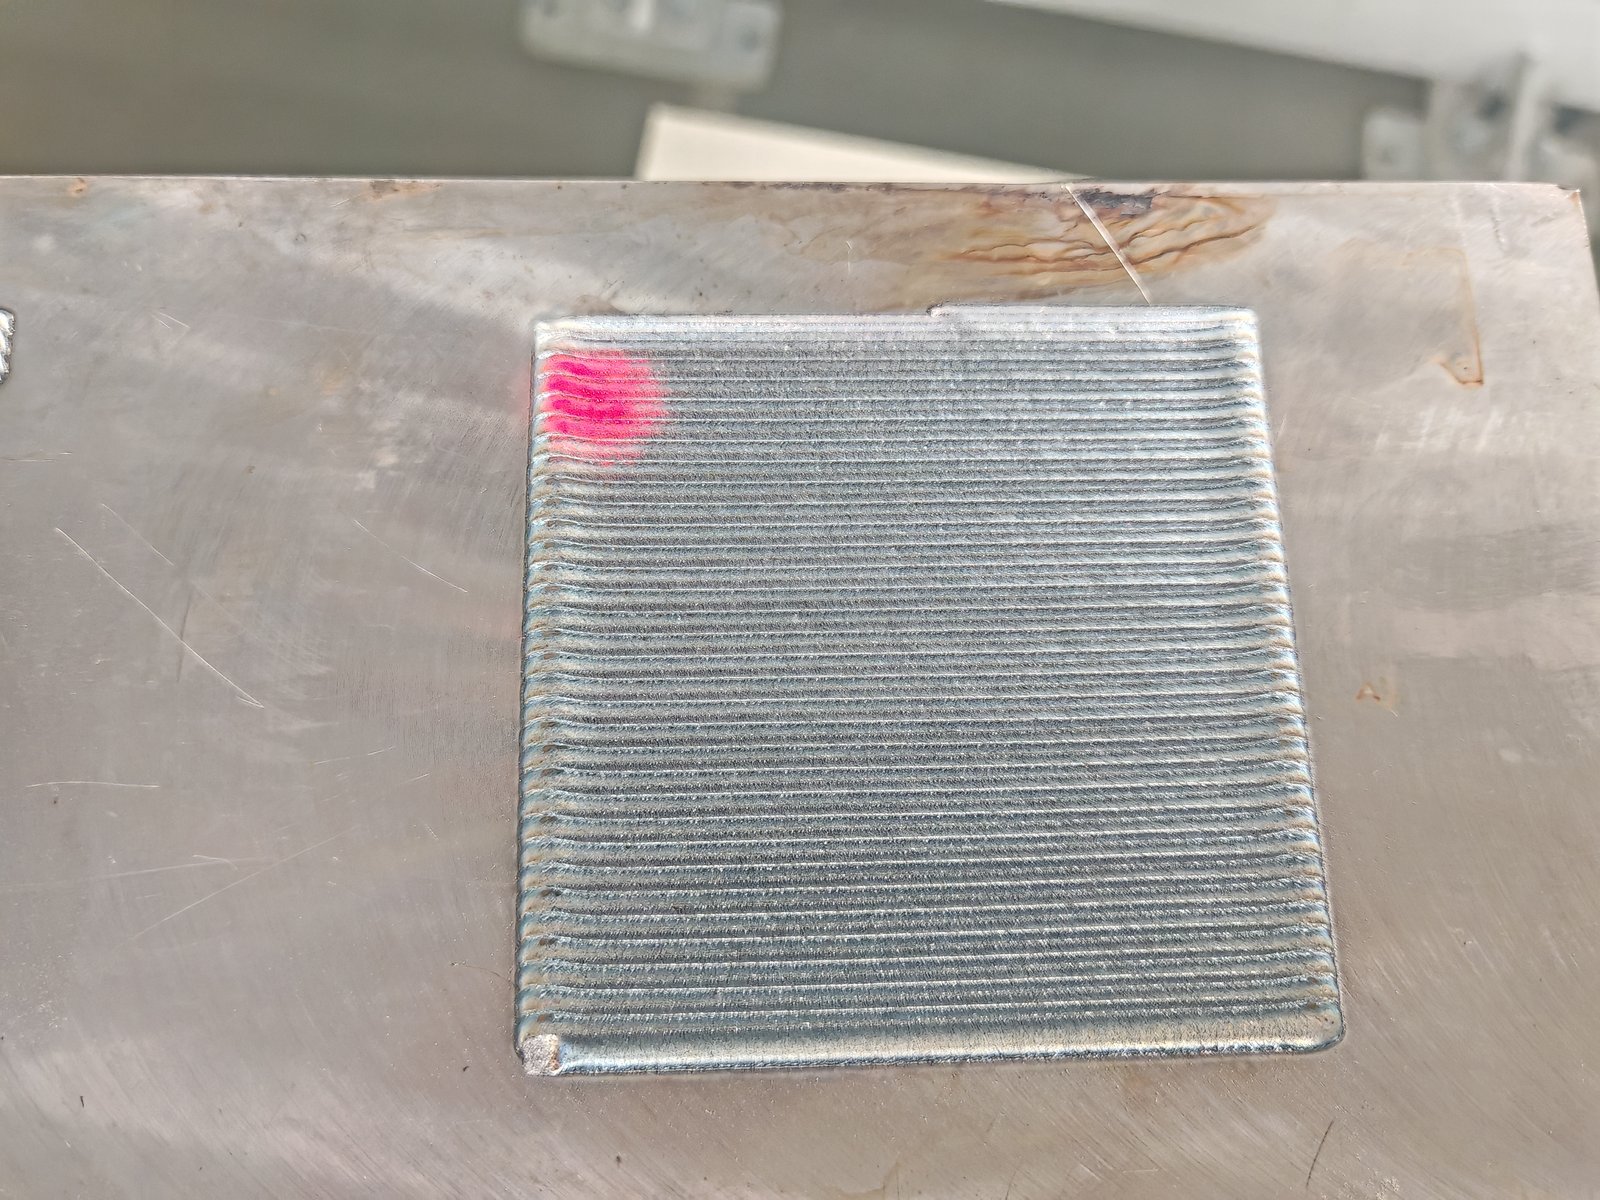
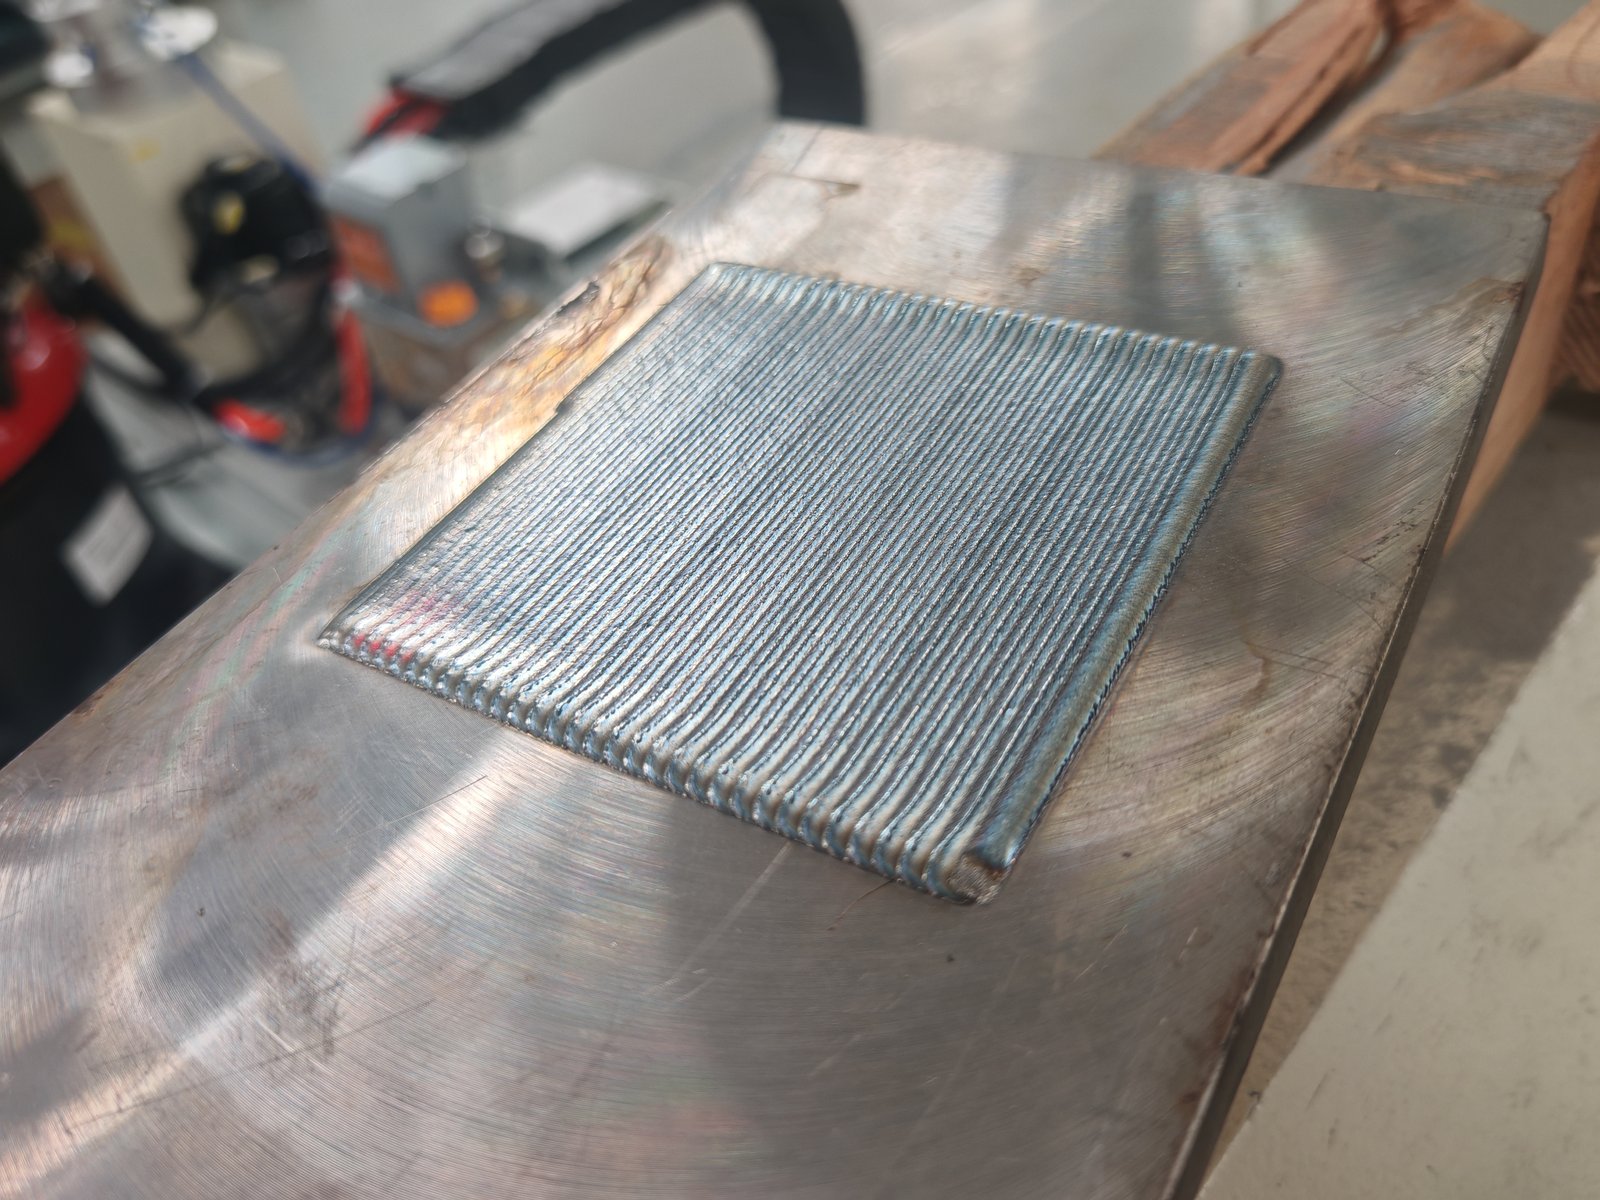
Roboten lägger pärla efter pärla med en bestämd överlappning och bygger ett jämnt lager över området. Den fyrkantiga provytan nedan visar flerpassmönstret.
För information om hur laserbeklädnadsprocessen fungerar och vad den används till, se vår Grunderna och demonstrationen av laserbeklädnadsprocessen.
Invändiga borrningar behöver ett dedikerat invändigt beklädnadshuvud som passar inuti borrningen. Borrningsarbete utförs vanligtvis på en dedikerad CNC-beklädnadsmaskin; se nästa avsnitt.
Välj en robotcell när dina delar varierar i form och storlek, när du behöver både ytterdiameter och plan yta, eller när cellen måste passa runt en befintlig layout. Välj en dedikerad CNC-laserbeklädnadsmaskin när det mesta av ditt arbete är en enda delfamilj, såsom hydrauliska cylinderstänger eller hål i stabila volymer, och du vill ha sluten maskinstyvhet och fasta uppställningar.
| Robotisk laserbeklädnadscell | Dedikerad CNC-laserbeklädnadsmaskin | |
|---|---|---|
| Bästa passform | Blandade delar: axlar, stänger, rörändar, plattor, plana ytor; reparation och små partier | En delfamilj i volym: cylinderstänger, kolonner, hål |
| Ytor | OD och plana ytor i en cell; fria banor programmeras på roboten | OD, eller ID med ett internt huvud, eller en kombinerad OD/ID-maskin |
| Motion | Robotbana plus chuckrotation och linjär spår | X/Y/Z-axlar plus en roterande spindel; 0.01 mm / 0.01° upplösning och repeterbarhet |
| Delstorlek | Inställt av chucken, spårrörelsen och robotens räckvidd för varje projekt | Ytterdiametermaskin: upp till Ø630 mm × 3 000 mm, 2 t. Innerdiametermaskin: hål Ø180 mm (Ø100 mm valfritt) till Ø500 mm, upp till 2 500 mm lång, 2 t. Kombinerad ytterdiameter/innerdiametermaskin: ytterdiameter upp till Ø1 000 mm, längd 5 000 mm eller mer |
| Layout | Fast station, öppen planlösning anpassad för anläggningen | Sluten maskin med eget fotavtryck |
När en dedikerad maskin passar bättre
Om ditt arbete faller inom något av dessa fall, ange komponentfamiljen när du begär en offert så granskar EVST en dedikerad maskinkonfiguration tillsammans med robotcellen.
Pulver, inte tråd. Systemet matar pulver koaxiellt: munstycket omger strålen, så pulvret når smältbassängen jämnt från alla håll. Det är det som gör att roboten kan ändra riktning fritt längs en bana. Standardkonfigurationen är pulvermatad; trådmatning är inte en del av den.
Höghastighetshuvud eller bredbandshuvud för OD-arbete. Båda erbjuds för ytterdiameterbeklädnad. Referenssiffror från den dedikerade ytterdiametermaskinkonfigurationen, för ett 1.2 mm beklädnadsskikt:
| huvudet typ | Beklädnadstid per m² (1.2 mm lager) | Pulveranvändning |
|---|---|---|
| Höghastighetsbeklädnadshuvud | 2–2.5 tim/m² | 85-90% |
| Bredbandsbeklädnadshuvud | 1.5–3 tim/m² | 95% eller mer |
| Genomgående borrhuvud (ID) | 3 tim/m² | 85-90% |
| Blindborrningshuvud (ID) | 3.5 tim/m² | 85-90% |
Bredbandshuvudet slösar mindre krut; höghastighetshuvudet arbetar inom ett snävare tidsintervall. Eftersom krut är den största driftskostnaden (se nedan) spelar krututnyttjandet lika stor roll som hastigheten när man jämför huvuden.
Pulvermatare. Pulvermatarna på de celler vi har levererat är pneumatiska (bärgas) eller gravitationsdrivna enheter, servodrivna, från 5 till 100 g/min, steglöst justerbara, med ±3 % matningsstabilitet.
Laserkraft. System vi har byggt använder kontinuerliga fiberlasrar från 6 kW till 12 kW, vid 1080 nm, med justerbar effekt från 10 % till 100 %. Högre effekt ökar beläggningshastigheten och den täckta ytan per timme. Den slutliga lasereffekten och matarinställningen väljs för varje projekt baserat på dina delar, beläggningskrav och utmatningsmål, och bekräftas i beklädnadstestet.
Den första frågan EVST ställer är om ytan går sönder på grund av slitage eller korrosion. Det valet avgör vilket pulver som ska användas för beklädnaden, och processparametrarna följer av det. En stång som slits mot tätningar och en del som korroderar i havsvatten behöver olika pulver och olika inställningar, även på samma maskin. Berätta för oss hur delen går sönder under drift, inte bara dess ritning.
Laserbeklädnaden körs med hög effekt under långa perioder, och mycket av den energin slutar som värme. Kylaren har därför två kylfunktioner: en för laserkällan och en för beklädnadshuvudet vid robotens handled. Temperaturkontroll är avgörande för stabil uteffekt, och kylaren är dimensionerad för lasereffekten; mindre kylstorlekar finns tillgängliga där lasereffekten tillåter.
Kylvattnet för fiberlasrar hålls vanligtvis runt 22 °C. Om luften runt lasern är tillräckligt varm och fuktig för att daggpunkten stiger över vattentemperaturen, kondenserar fukt inuti lasern. I fuktiga klimat, planera en luftkonditioneringsanläggning eller avfuktare för laserhöljet.
Damm på en lins eller ett skyddsfönster absorberar laserenergi och kan bränna optiken, vilket skadar beklädnadshuvudet eller laserutgången. Det är därför laserbeklädnadsutrustning är svårare att bygga än konventionell svetsutrustning: den optiska vägen monteras i ett dammfritt rum och hålls förseglad från pulver och damm.
Utrustningen är ett engångsköp; pulver förbrukas varje skift. Två maskiner kan använda tiotals kilogram pulver på två dagar, och vanliga användare köper det i ton. Under cellens livslängd blir pulver en av de största kostnadsposterna. När man jämför system, jämför pulverutnyttjande och pulvertillförsel, inte bara maskinpriset. EVST levererar beklädnadspulver anpassat till applikationen.
Laserbeklädnadsutrustning är mindre förlåtande än svetsutrustning: felaktig användning kan skada laserkällan eller beklädnadshuvudet. Att känna till processen är viktigare än hårdvaran, vilket är anledningen till att EVST inkluderar utbildning på plats snarare än att enbart förlita sig på distansundervisning (se nedan).
Arbetsområdet för en robotiserad laserbeklädnadscell ställs in av fyra saker: chucken eller den roterande axeln som håller detaljen, det linjära spåret som bär roboten längs den, robotens räckvidd och golvytan för plana detaljer. EVST dimensionerar var och en av dem till din största detalj, så de flesta gränserna nedan är konfigurerade per projekt snarare än fasta.
| Artikel inom arbetsområde | Robotisk laserbeklädnadscell |
|---|---|
| Maximal deldiameter (ytterdiameter) | Konfigurerad per projekt: inställd av chucken och robotens räckvidd |
| Maximal beklädnadslängd | Konfigurerad per projekt: roboten rör sig längs detaljen på den linjära banan |
| Linjär spårförflyttning | 4 m effektiv slaglängd (standardcell) |
| Maximal delvikt | Konfigurerad per projekt: inställd av chuckens och rotationsaxelns märkdata |
| Chuck | Trebackschuck på en roterande axel för axlar, stänger och rör; storlek konfigurerbar per projekt |
| Roterande axel / positionerarens nyttolast | Konfigurerad per projekt |
| Platta delar | Konfigureras per projekt: inställt av robotens räckvidd, spårets rörelse och arbetsområdet i layouten |
| Referens: dedikerad maskin för ytterdiameterbeklädnad | Upp till Ø630 mm × 3 000 mm beklädnadslängd, 2 t |
För att dimensionera cellen, skicka den största diametern, längden som ska beklädas, vikten och tyngdpunkten för den tyngsta delen, samt storleken på eventuella plana delar.
| Artikel | Specifikation (konfigurationer byggda hittills) |
|---|---|
| celltyp | Fast stationär robotiserad laserbeklädnadscell, utan mobil plattform; arrangerad för att passa anläggningens layout |
| Konfigurationer | OD-beklädnad (chuckrotation); plan yta med flerpassbeklädnad |
| Roboten | Sexaxlig industrirobot; nyttolast och räckvidd vald för beklädnadshuvudet och detaljen |
| Linjärt spår | 4 m effektiv slaglängd (standardcell) |
| Laserkälla | Kontinuerlig fiberlaser, 1080 nm; 6–12 kW på hittills byggda system; effektjusterbar 10–100 %; QBH-fiberutgång; vattenkyld; 380 V ingång; fjärr- och lokal styrning |
| Beklädnadshuvud | Koaxialkrutmatningshuvud; höghastighets- eller bredbandshuvud för OD-arbete |
| Pulvermatare | Pneumatisk (bärgas) eller gravitation; servodrift; 5–100 g/min steglöst justerbar på levererade celler; matningsstabilitet ±3 % |
| Kylning | Vattenkylare dimensionerad för lasereffekten; kyler laserkällan och beklädnadshuvudet |
| kontroll | Integrerat styrskåp med laserkälla och övervakning; pekskärms-HMI |
| Fjärrdiagnos | IoT-modul för fjärrvisning av HMI och driftsdata; kan kopplas bort när den inte behövs |
| Laserlarm | Läs över en Ethernet-kabel med PC-programvara (engelsk version tillgänglig) |
Specifikationerna på denna sida är typiska värden från konfigurationer som hittills byggts; lasereffekt och pulvermatningsinställningar för din cell väljs per projekt. Beklädnadshastighet, lagertjocklek, lagerkvalitet och pulverutnyttjande beror på detalj, basmaterial, pulver- och beläggningskrav och bekräftas för varje projekt i ett beklädnadstest.
Fabriksgodkännande, installation och driftsättning på plats avtalas för varje projekt och anges i offerten.
EVST rekommenderar 1–2 dagars utbildning på plats vid leverans. Den täcker drift av styrsystemet, inställning av parametrar för slitstarkt och korrosionsbeständigt arbete samt rutinkontroller som skyddar optiken. Fjärrundervisning ersätter inte praktisk utbildning i dina egna delar.
IoT-modulen låter EVST-ingenjörer se pekskärmen och driftsdata på distans, vilket hjälper till att snabbt lokalisera fel även över språkbarriärer. Modulen levereras med ett kinesiskt SIM-kort som inte har internationell roaming; byt ut det mot ett lokalt SIM-kort när systemet anländer, eller anslut modulen till ditt nätverk.
Om du inte vill att produktionsdata ska lämna anläggningen, kör systemet med SIM-kortet borttaget eller IoT-modulens nätverkskabel urkopplad. Anslut den endast när ett fel kräver fjärrdiagnos och koppla bort den igen efteråt.
När laserkällan utlöser ett larm läses koden genom att en dator ansluts till lasern via en Ethernet-kabel och laserns diagnostikprogramvara öppnas, som har en engelsk version. EVST täcker detta steg i utbildningen så att ditt team kan hämta felkoder utan att vänta på support.
Garantivillkoren bekräftas i offerten. För utländska anläggningar skickar EVST reservdelar för lokalt utbyte och leder arbetet på distans; detta är snabbare än att vänta på att en ingenjör ska resa mellan tidszoner. Besök på plats utomlands kan ordnas, med rese- och servicekostnader som överenskommits i förväg i kontraktet.
Ledtiden beror på konfigurationen och bekräftas i offerten; leveranstiden beror på destinationen.
En offert för ett robotiserat laserbeklädningssystem börjar med fem input. Med dessa kan EVST ordna provbeklädnadstester på dina delar innan en beställning.
Ett robotbaserat laserbeklädningssystem är en cell där en industrirobot flyttar ett laserbeklädningshuvud över en del och smälter metallpulver in i dess yta för att bygga ett tätt, metallurgiskt bundet slitage- eller korrosionsbeständigt lager. EVST-systemet parar ihop en sexaxlig robot på ett linjärt spår med ett koaxiellt pulverhuvud, en kontinuerlig fiberlaser, en pulvermatare och en vattenkylare, plus en chuck för roterande delar.
En robotstyrd laserbeklädnadscell inkluderar roboten, fiberlasern, beklädnadshuvudet, pulvermataren, vattenkylaren och en chuck eller linjär bana för att presentera detaljen. I EVST-cellen är roboten, lasern och kylaren standardkomponenter i industrin; beklädnadshuvudet, pulvermataren, det integrerade styrskåpet och cellbasen är specifikt byggda för beklädnad; och chuck, bana och layout dimensioneras efter dina detaljer. EVST integrerar dem i en cell och ställer in robotbanor, processparametrar och pulver för dina detaljer.
För blandade axlar, stänger, rörändar och plana delar är en robotcell mer flexibel: en cell hanterar ytterdiameter och plana ytor och passar en öppen layout. För en delfamilj med konstant volym, såsom cylinderstänger, eller för cylinderlopp, är en dedikerad CNC-maskin den bättre lämpade.
En robotcell kan hantera ytterdiameter och plan ytbeklädnad när både chucken och den plana arbetsytan är planerade i layouten. Invändiga hål behöver ett invändigt beklädnadshuvud och bekläsas normalt på en dedikerad maskin; ett genomgående hål lämnar cirka 30 mm vid cylinderns botten obeklädd om inte botten är avskuren, medan ett blindhålshuvud bekläsar hela djupet.
EVST-systemet använder koaxial pulvermatning. Munstycket matar pulver runt strålen från alla riktningar, så roboten kan ändra riktning längs en bana utan att ändra hur pulvret kommer in i smältbassängen. Pulver erbjuder också ett brett utbud av slit- och korrosionsbeständiga legeringar. Trådmatning ingår inte i standardkonfigurationen.
System som EVST har byggt använder kontinuerliga fiberlasrar från 6 kW till 12 kW. Högre effekt täcker mer yta per timme, men effekten för din cell bedöms per projekt utifrån detaljens diameter och längd, lagertjockleken och ditt utmatningsmål, och bekräftas i ett beklädnadstest på dina detaljer.
För ett 1.2 mm tjockt lager i ytterdiameterarbete går ett höghastighetshuvud med cirka 2–2.5 h/m² med 85–90 % krututnyttjande, och ett bredbandshuvud med cirka 1.5–3 h/m² med 95 % eller mer. Bredbandshuvudet slösar mindre krut, vilket är viktigt eftersom pulver är den huvudsakliga driftskostnaden.
Ange den största diametern, längden som ska beklädas, vikten och tyngdpunkten för den tyngsta delen samt storleken på eventuella plana delar. EVST dimensionerar chucken, den roterande axeln, det linjära spåret och robotens räckvidd till dessa delar; standardcellens linjära spår har 4 m effektiv rörelse, och övriga gränser konfigureras per projekt. Som referens tar en dedikerad ytterdiameterbeklädnadsmaskin delar upp till Ø630 mm × 3 000 mm och 2 ton.
Ja. Hydrauliska stödpelare, domkrafter och cylindrar för kolbrytningsutrustning är en viktig tillämpning av laserbeklädnad, både för nya delar och för renovering av slitna. Stänger och pelare är klädda på ytterdiametern; cylinderborrningar är klädda med ett invändigt huvud.
Laserbeklädnad används på komponenter för gruvutrustning, kraftproduktion, metallurgi, petrokemi och offshore-teknik, inklusive oljebrunnsrör, schakt och stora utrustningsdelar som repareras eller renoveras. Produktionslinjer för beklädnad av oljebrunnsrör kan utformas på beställning.
Fråga fyra saker innan du köper: kommer leverantören att belägga provdelar enligt dina beläggningskrav före beställningen; kan de leverera beläggningspulver anpassat till dina driftsförhållanden; kommer de att utbilda dina operatörer på plats; och hur kommer de att stödja dig efter leverans, inklusive fjärrdiagnos och reservdelar. EVST levererar utrustning, matchat pulver och processuppsättning tillsammans av denna anledning.
Planera 1–2 dagars utbildning på plats vid leverans, som täcker styrsystemet, parameterinställning för slitage- och korrosionsarbete samt optikvård. Därefter låter IoT-modulen EVST-ingenjörer diagnostisera fel på distans; utomlands, montera ett lokalt SIM-kort eftersom det levererade SIM-kortet inte har någon internationell roaming.
Ja. EVST levererar reservdelar för lokalt utbyte, vägleder arbetet på distans och diagnostiserar fel via systemets IoT-modul när ett lokalt SIM-kort har monterats. För datasäkerhet kan SIM-kortet eller modulens nätverkskabel förbli frånkopplad under normal produktion och endast vara ansluten när ett fel kräver fjärrsupport.
Garantivillkor och ledtider beror på konfigurationen och bekräftas i offerten. Efter leverans stöds utländska anläggningar med leverans av reservdelar och fjärrvägledning; besök på plats utomlands arrangeras med rese- och servicekostnader som överenskommits i förväg.
Priset för ett laserbeklädningssystem beror på lasereffekten, typerna av beklädnadshuvuden, chuckstorleken och den linjära spårlängden, om cellen endast utför arbete med ytterdiameter eller ytterdiameter plus plan yta, kylaggregatets storlek samt driftsättning och utbildning på plats. Driftskostnaden består mestadels av pulver, så fråga även efter förväntad pulveranvändning. EVST-offerter per projekt efter att ha granskat dina delar; kontakta oss med ritningar och beläggningskravet.
Alla siffror på denna sida är typiska värden; faktisk beklädnadsprestanda bekräftas för varje projekt i ett beklädnadstest.