
Senast uppdaterad: 9 maj 2026
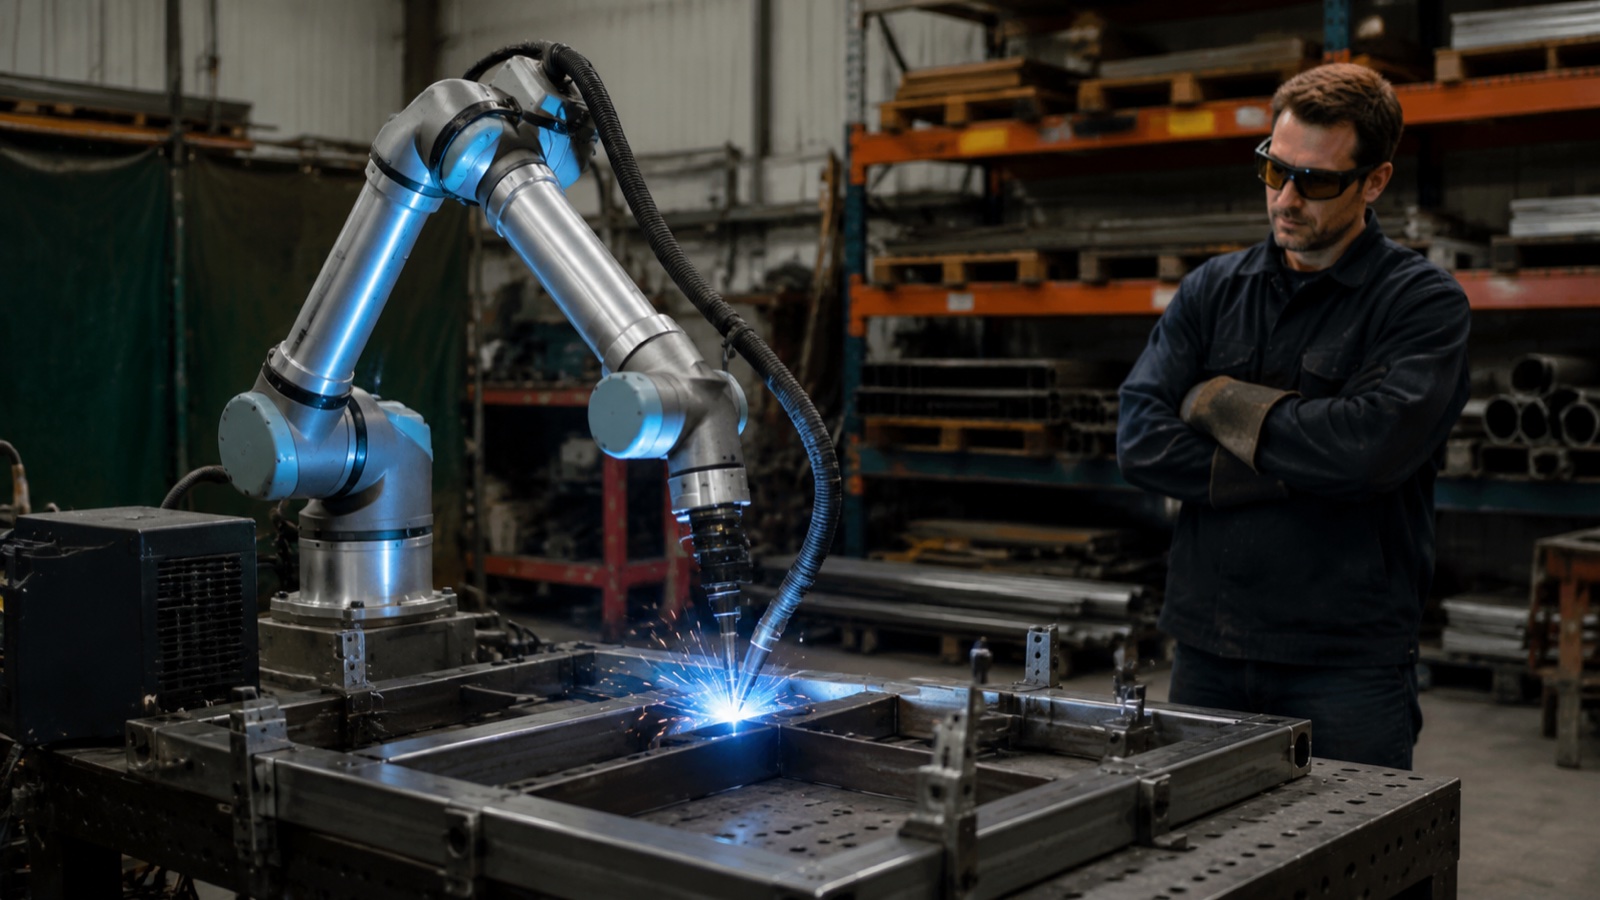
För cobotsvetsning på små och medelstora företagsnivå, beslutet är enkelt när batchstorleken håller sig under 50 delar per körning, den veckovisa delblandningen ändras, värdet på enskilda delar är under 500 USD och en skicklig operatör kan omplaceras snarare än elimineras. Ingående capex-körningar 35 till 65 000 USD jämfört med 80 till 150 000 USD för en konventionell industriell svetscell. Programmering av en ny detalj tar 2 till 8 timmars inlärning jämfört med 2 till 5 dagars offline-programmering. Avvägningen: cobotens bågtid är som mest 50 till 65 % jämfört med industricellens 70 till 85 %, och avsättningshastigheten är lägre. För de flesta små tillverkningsverkstäder är den avvägningen värd det.
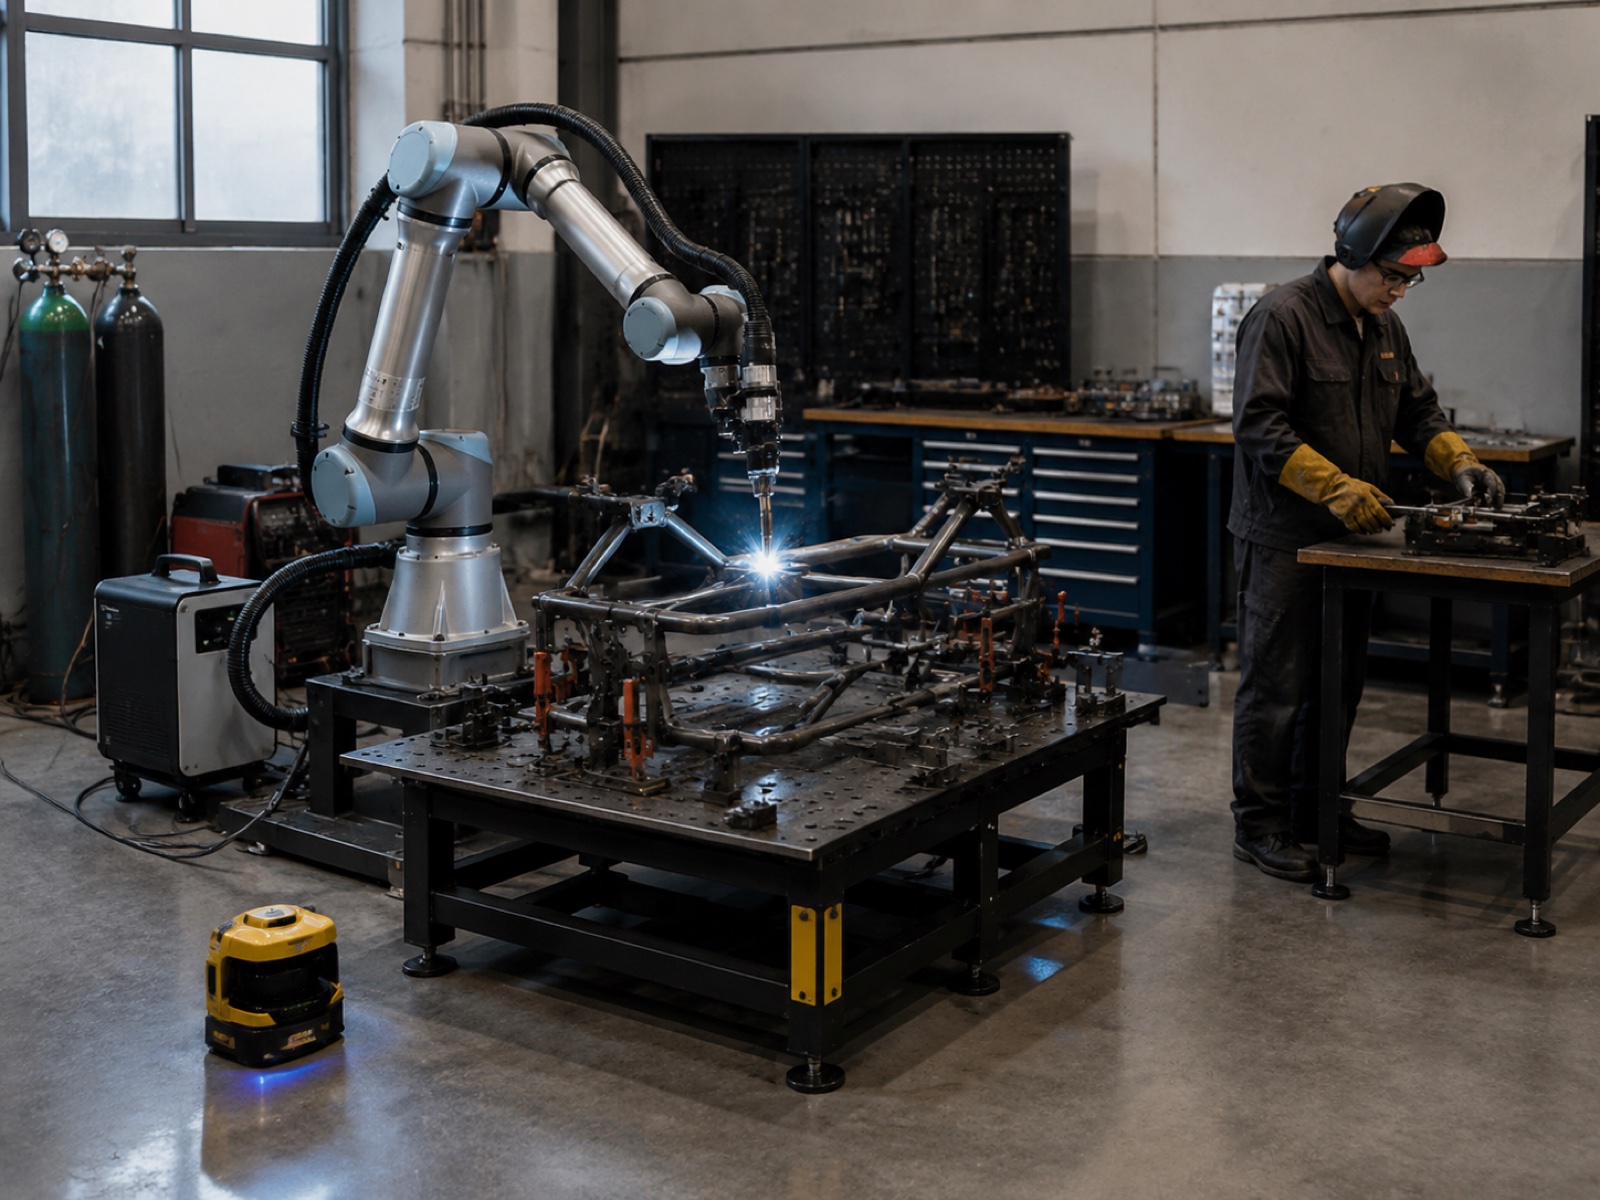
När cobotsvetsning vinner: 5 förutsättningar för små och medelstora företag
En cobotsvetsuppsättning vinner inte på rå genomströmning. Den vinner på installationshastighet, programmeringsflexibilitet och möjligheten att dela golvyta med operatörer. Enligt rapporten World Robotics 2025 från International Federation of Robotics (IFR) växte antalet kollaborativa robotinstallationer med ungefär 20 % jämfört med föregående år under de senaste perioderna, vilket avsevärt överträffar den bredare marknaden för industrirobotar. Tillväxten är koncentrerad till just små och medelstora företag, där mindre batchstorlekar och begränsat golvyta gör konventionella skyddade celler opraktiska.
Fem villkor, när de uppträder tillsammans eller i kombination, gynnar konsekvent en investering i cobotsvetsning framför en industriell cell.
Tillstånd 1: Låg till medelhög volym, batchstorlek under 50
Industriella svetsceller levererar sin bästa tändningstid på stabila, upprepade detaljfamiljer. När ett detaljnummer körs på färre än 50 enheter per sats och blandningen ändras varje vecka, minskar tiden för fixturbyte och omlärning den industriella cellens fördelar med genomströmning. Verkstäder som kör tre till åtta detaljnummer per vecka är den optimala lösningen för cobotar, förutsatt att cykeltiden per detalj inte är den bindande begränsningen.
Villkor 2: Hög produktmix
När offerttavlan visar mer än ett dussin aktiva artikelnummer är cobotsvetsningens programmeringsflexibilitet den viktigaste fördelen. I praktiken genererar en svetsare som styr brännaren genom svetsbanan direkt på artikeln ett arbetsprogram på två till åtta timmar. Nya kundjobb kvalificerar sig på roboten inom en arbetsdag. En konventionell cell med offline-programmeringsprogramvara förlänger det fönstret till dagar och kräver programvaruutbildning för att fungera.
Villkor 3: Önskad drift utan staket
En konventionell industricell kräver perimeterstängsel, vanligtvis 1.5 till 3 meter fritt utrymme på varje sida. En cobotcell som använder en områdessäkerhetsskanner (ISO/TS 15066 hastighets- och separationsövervakning) minskar säkerhetsperimetern till skannerns skyddsfält, vilket återvinner betydande golvyta i begränsade små och medelstora företagsbutiker. Operatören lastar och lossar utan att öppna förreglade grindar, vilket minskar omkostnaderna vid omställning på korta körningar.
Tillstånd 4: Brist på kvalificerade svetsare
Enligt American Welding Society (AWS) Welder Shortage Outlook står USA inför ett beräknat underskott på mer än 330 000 kvalificerade svetsare år 2028Ledtiderna för anställning av certifierade AWS D1.1-svetsare är redan tre till nio månader i efterfrågade industriregioner, till en kostnad på 67 000 till 93 000 dollar fullt lastad årligen. En cobot som drivs av en utbildad, icke-auktoriserad operatör fyller det produktionsgapet till lägre löpande arbetskraftskostnad, där roboten håller svetsparametrarna när programmet är inställt.
Tillstånd 5: Ombyggnad av förfallna områden, inga större anläggningsarbeten
En konventionell industriell cell utlöser vanligtvis anläggningsarbete: stängsel, rördragning och ventilationsuttag. Ett cobotsvetspaket anländer på hjul, ansluts till ett enda 480V- eller 220V-serviceuttag och går in i produktionskvalificering inom några dagar. För hyrda anläggningar eller butiker med osäker långtidsuthyrning spelar det minimala kravet på anläggningsanpassning roll utöver enbart investeringsskillnaden.
När den industriella svetscellen fortfarande vinner
Cobotsvetsning har verkliga begränsningar, och att överdriva dess passformsområde gör små verkstäder en otjänst. Fyra villkor gynnar genomgående en konventionell industriell svetscell.
Cykeltid under 30 sekunder krävs
Cobots svetshastighet begränsas av effekt- och kraftbegränsningar. När en komplett svetssekvens måste få plats inom 30 sekunder kan de flesta cobotar inte leverera den erforderliga rörelsehastigheten och brännarpositioneringsaccelerationen. Industriella bågsvetsrobotar arbetar långt över cobothastighetsgränserna, och det gapet ökar på delar med många korta svetssegment.
Avsättningshastighet över 10 kg/h krävs
MIG-beläggning på en cobot ligger på 3 till 7 kg/h. En industriell cell med en högströmskälla levererar 8 till 14 kg/h. För tung strukturell tillverkning, tryckkärlsarbete eller flerpassapplikationer med tjocka plåtar (12 mm+) är skillnaden i beläggning en hård teknisk begränsning, inte en preferens.
Flerpasssvetsning av tjockplåt
Industriceller med laserskarvspårning och integrerad svetsprocessövervakning bibehåller positionsnoggrannheten över dussintals svetspassager på tunga sektioner. De flesta cobotsvetspaket saknar den skarvspårning och strömkällaintegration som krävs för certifierat tjockplåtsarbete enligt AWS D1.1 eller EN 1090 med fullständig spårbarhet.
Dedikerad produktion för fordonsindustrin nivå 1
Tier 1-leveranskedjor inom fordonsindustrin kräver IATF16949-kompatibla processkontroller och bibehållen högkadensproduktion på en enda delfamilj i veckor i sträck. Cobotens programmeringsflexibilitet är irrelevant vid den omställningsfrekvensen, och cykeltid och deponeringskrav överstiger vanligtvis cobotens kapacitet vid produktionsvolym.
Beslutsramverk med 8 frågor: Cobotsvetsning kontra industriell cell
Använd tabellen nedan för att poängsätta din verkstad utifrån åtta mätbara faktorer. En övervikt av svar i Cobot-kolumnen signalerar att cobotsvetsning är utgångspunkten; en övervikt i Industri-kolumnen signalerar att det är en konventionell cellen. Blandade resultat (fyra till fyra, fem till tre) kräver en pilotmetod eller en hybridstrategi.
| Fråga | Cobotsvetsning föredras | Industriell cell gynnas |
|---|---|---|
| 1. Batchstorlek per artikelnummer | Färre än 50 enheter per körning | 100+ enheter per körning konsekvent |
| 2. Delvis blandning per vecka | 5 eller fler distinkta artikelnummer per vecka | 1 till 2 dedikerade delfamiljer |
| 3. Delvärde per enhet | Slutpris under 500 USD | Över 1 000 USD (risken för omarbetningskostnader motiverar investeringar i automatisering) |
| 4. Svetskartans komplexitet | Enkel till medel; enkelpass eller lätt flerpass; plåt under 10 mm | Tung flerpassning; tjock platta 12 mm+; långa sömmar som kräver sömföljning |
| 5. Mål för cykeltid | Ingen hård cykeltid under 30 sekunder per del | Cykeltid under 30 sekunder krävs |
| 6. Kvalitetscertifiering krävs | AWS D1.1 eller motsvarande; visuell + grundläggande NDT acceptabel | IATF16949; fullständig spårbarhet av svetsar; EN 1090 strukturcertifiering |
| 7. Tillgänglig golvyta | Under 15 m² tillgängligt; gemensam arbetsyta behövs | Dedikerad cellyta på 20 m² eller mer tillgänglig |
| 8. Investeringsbudget | Total projektbudget på 35 000 till 80 000 dollar | Budget på 100 000 till 200 000+ dollar tillgänglig |
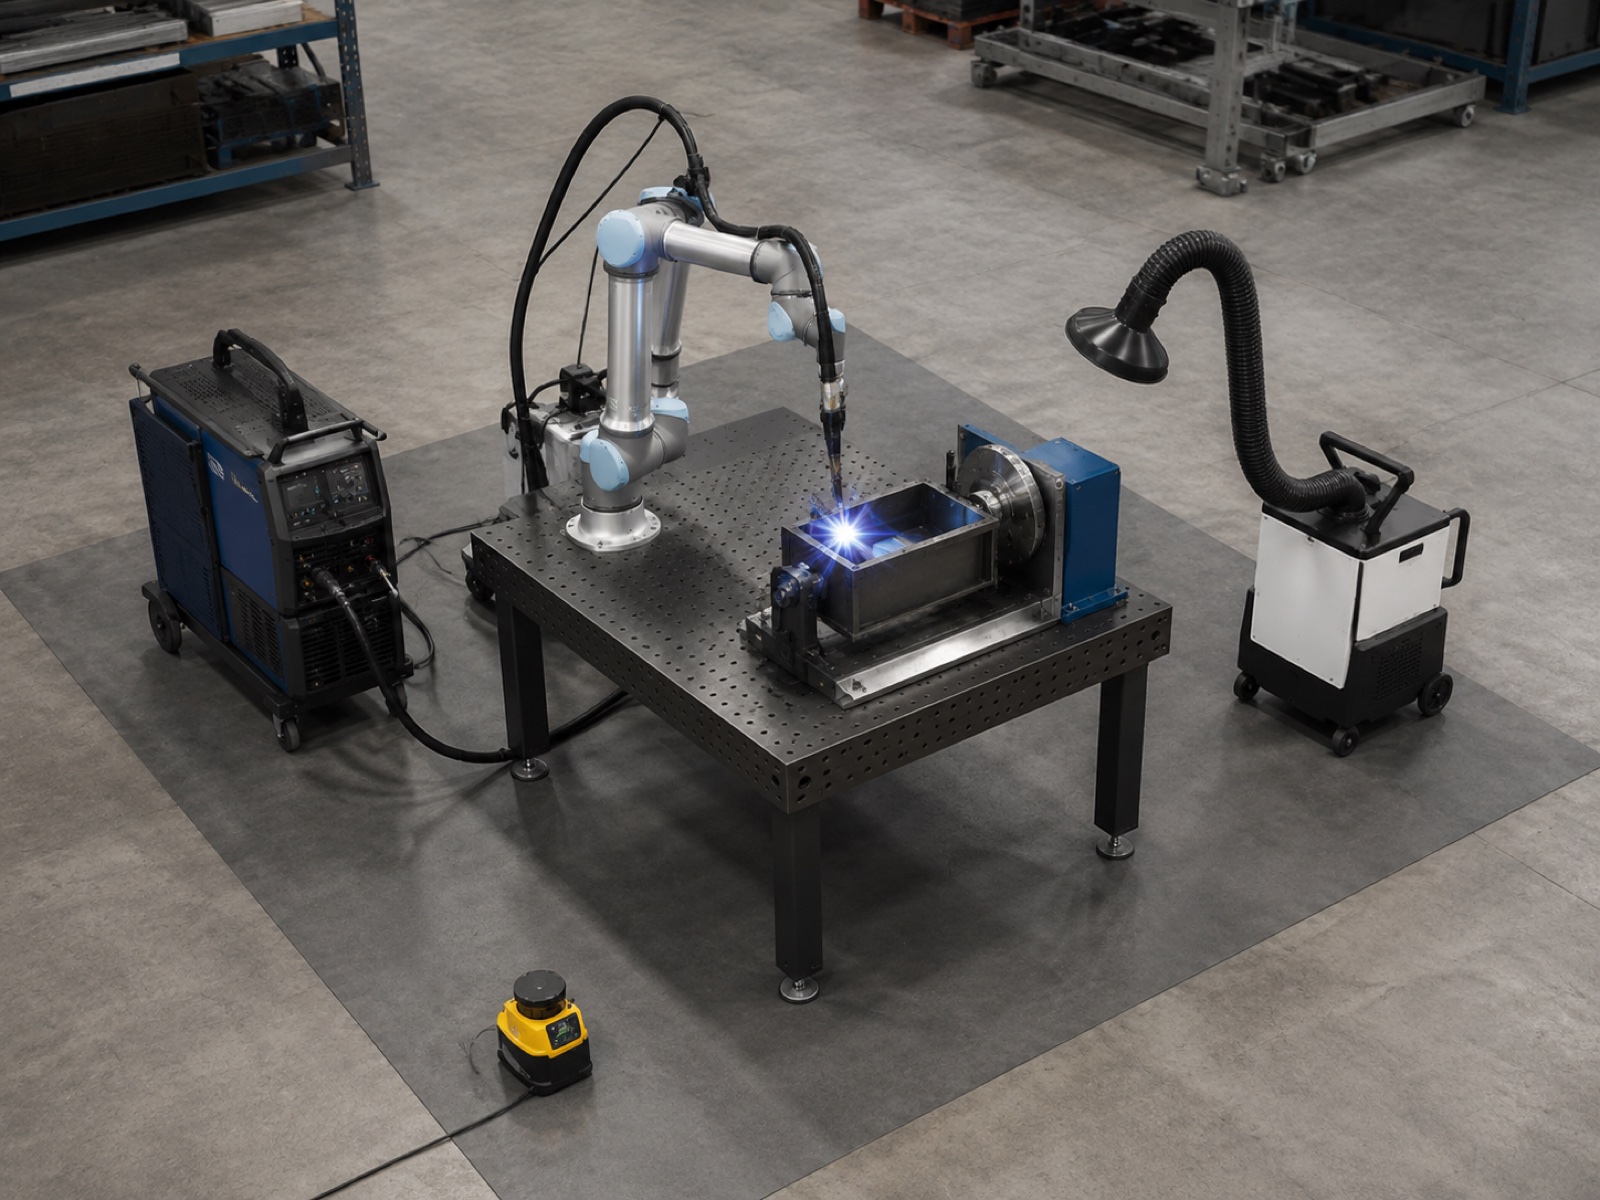
Capex-fördelning: Små och medelstora företags cobotsvetscell (35 till 65 000 USD)
Budgeten för små och medelstora företags cobotsvetsceller på 35 000 till 65 000 USD täcker ett verkligt produktionsklart paket när det specificeras korrekt. Figuren nedan är inte ett nedskalat demonstrationspaket; det är vad en verkstad behöver för att köra produktionsdelar. Det breda intervallet återspeglar cobotarmens nyttolastklass, positioneringstyp och huruvida köparen köper in ett förintegrerat paket kontra att montera komponenter separat.
| Komponent | Budgetintervall (USD) | Anmärkningar |
|---|---|---|
| 6-axlig cobotarm (10–20 kg nyttolastklass) | $ 18,000 - $ 32,000 | Nyttolastklassen bestämmer räckvidd och deponeringskapacitet |
| Svetsbrännare + trådmatarverk + strömkälla | $ 6,000 - $ 12,000 | MIG-paket; pulskompatibel strömkälla rekommenderas |
| Enkel manuell eller servolägesställare | $ 3,500 - $ 8,000 | 1-axlig servopositionerare för synkroniserad rotation; manuell lutning för budgetbyggen |
| Områdessäkerhetsskanner + montering | $ 2,500 - $ 5,000 | SIL 2-klassad; ersätter hårda stängsel på förarsidan |
| Svetsbord, brännarhållare, kabelhantering | $ 1,500 - $ 3,500 | Ofta paketerade i förintegrerade paket |
| Rökutsug (bärbar eller kanal) | $ 1,800 - $ 4,500 | Myndighetskrav; bärbara enheter i den lägre delen av intervallet |
| Integration, driftsättning, kvalificering av första delen | $ 3,000 - $ 8,000 | Lägre för förintegrerade paket; högre för skräddarsydda konfigurationer |
| Totalt system (uppskattat) | $ 36,300 - $ 73,000 | Exkluderar fixturer; lägg till 2 000–8 000 USD för delspecifika fixturer |
En industriell cell i instegsklassen med säkerhetsstängsel och en grundläggande positioner kostar vanligtvis 80 000 till 120 000 dollar fullt installerat. Cobotpaketet kostar 40 till 55 % mindre, vilket väsentligt förändrar återbetalningsperioden för verkstäder som kör färre än 100 detaljer per vecka på ett givet artikelnummer. Enligt Interact Analysis Welding Automation Market 2025 växer användningen av cobotsvetsning snabbast i systemprisklassen under 75 000 dollar, drivet av lägre armkostnader och tillgången till förintegrerade paket som minskar integrationsrisken för verkstäder utan dedikerade robotingenjörer.
Bågpåslagningstid och avsättning: Vad siffrorna faktiskt betyder
Två mätvärden styr jämförelser av svetsproduktivitet: bågens påslagningstid (andel av skifttiden där brännaren genererar en båge) och avsättningshastighet (kg tråd avsatt per timme). Båda skiljer sig mellan cobotar och industriella celler, och båda har förbehåll som leverantörernas påståenden ofta utelämnar.
Bågpåslagningstid
En välkonfigurerad cobotsvetscell körs vid 50 till 65 % ljusbågstidResten går till lastning och lossning av delar (operatören gör detta manuellt, eftersom de flesta små och medelstora cobotceller saknar en separat laststation), rengöring av brännaren och kontroller av förbrukningsdelar samt säkerhetsskannerns tillvägagångstid under omställningen. På ett standard 8-timmarsskift motsvarar 50 till 65 % av bågens tändtid 4 till 5.2 timmar faktisk svetsning, ungefär dubbelt så mycket som de 20 till 25 % som en skicklig manuell svetsare uppnår när de gör allt själv.
En konventionell industriell svetscell med en dubbelstation (operatören laddar en fixtur medan roboten svetsar den andra) når 70 till 85 % ljusbågstid eftersom robotens svetsbåge nästan aldrig avbryts av operatörens hanteringstid. Den prestandaskillnaden är verklig, men dess ekonomiska inverkan beror på volymen av detaljer som körs. För en verkstad som svetsar 30 detaljer per vecka för 400 dollar styck, kan skillnaden i genomströmning mellan 55 % och 75 % bågtid vara värd 15 000 till 25 000 dollar i ytterligare årlig produktion, mindre än hälften av skillnaden i investeringskostnader mellan de två systemtyperna.
Depositionshastighet
Cobot MIG-svetsavsättning körs 3 till 7 kg/h beroende på tråddiameter (vanligtvis 0.8 till 1.2 mm), ströminställning (begränsad av cobotbrännarens nominella arbetscykel) och skarvkonfiguration. Industriella svetsceller med strömkällor med högre strömstyrka och svetsbrännare med full arbetscykel körs 8 till 14 kg/h på jämförbara fogtyper.
För de flesta små och medelstora företag är intervallet 3 till 7 kg/h tillräckligt. En lätt konstruktionsram eller specialbyggd räckeskonstruktion svetsad av 4 till 6 mm plåt kräver sällan mer än 2 till 3 kg/h faktisk avsättning på detaljnivå. Avsättningsgapet blir relevant vid svetsning av tjocka sektioner, tunga svetsningar eller kontinuerliga skarvar som överstiger flera hundra millimeter i ett enda svetspass.
Programmeringstid: Timmar kontra Dagar
Programmeringstid är den mest underskattade konkurrensfördelen med cobotsvetsning för verkstäder med hög blandningsgrad. Jämförelsen är direkt: inlärningsprogrammering på en cobot kontra offline-programmering (OLP) för en konventionell industricell.
Teach-through-programmering på en cobot fungerar genom att fysiskt styra svetsbrännaren genom svetsbanan medan cobotarmen registrerar svetsbanan. Operatören ställer in svetsparametrar (ström, spänning, rörelsehastighet, brännarvinkel) för varje skarvtyp, och programmet är klart att köras inom en enda session. För en typisk SME-svetsning med 8 till 15 svetsskarvar tar denna process 2 till 8 timmar inklusive verifiering av torrkörning och inspektion av första artikeln. Ett nytt artikelnummer från kundritning till första produktionssvets kan uppnås inom en arbetsdag.
I praktiken rapporterar verkstäder som använder cobot-inlärning att erfarna svetsare anpassar sig inom 2 till 4 timmars praktisk tid och kan programmera nya delar självständigt efter den första veckan i drift. Kompetensöverföringen från svetskunskap till cobotprogrammering är direkt: svetsaren förstår redan fogtyper, rörelseriktning och brännarvinkel. Roboten utför helt enkelt svetsarens beslut konsekvent.
Offlineprogrammering för en konventionell industricell kräver import av CAD-modeller, generering av svetsbanor i OLP-programvara, simulering och kollisionskontroll, efterbehandling för den specifika robotstyrenheten och verifiering av fysiskt program på cellen. För en verkstad utan en dedikerad robotingenjör tar processen 2 till 5 dagar per nytt artikelnummer, och fel som upptäcks under fysisk verifiering kräver ofta att OLP-programvaran återvänder för korrigeringscykler. OLP-programvarulicenser ökar projektbudgeten med 15 000 till 35 000 dollar och kräver utbildning för att användas effektivt.
4 domar i små och medelstora företagsrättsfall: Cobotsvetsning i praktiken
Dessa fyra scenarier är representativa för små och medelstora företagssegmentet, baserat på fältimplementeringsmönster i jämförbara butiksprofiler. Inget av dem är en specifik namngiven kund.
Fall A: Verkstad för avgaskomponenter, 50 enheter per månad
Profil: Verkstad för 12 personer, specialanpassade avgasgrenrör, 304 rostfritt stål 1.5 till 3 mm väggtjocklek, fyra aktiva artikelnummer, 180 till 350 dollar per montering. Omdöme: cobotsvetsning, stark passform. Volymen ligger under tröskeln där den industriella cellens fördel med ljusbågstid motiverar 50 000 till 80 000 dollar i ytterligare investeringar. Månatlig omställning mellan fyra artikelnummer passar inlärningsprogrammering. Svetsaren omplaceras till tillverkningsförberedelser snarare än elimineras.
Fall B: Räckestillverkare, 20 enheter per månad
Profil: Verkstad för 8 personer inom arkitektonisk metallproduktion, specialanpassade räckesystem i rostfritt och kolstål, käl- och stumsvetsar på 5 till 8 mm rör, 600 till 1 800 dollar per montering. Omdöme: cobotsvetsning, marginell passform; programmeringsdisciplin är avgörande. Den verkliga fördelen är svetskonsistens på rör-till-rör-skarvar, vilket minskar omarbete på högvärdiga monteringar. Att hoppa över programmering på beställningar med två enheter och återgå till manuell programmering omintetgör investeringslogiken.
Fall C: Tillverkare av köksutrustning, 200 enheter per vecka
Profil: Kontraktstillverkare med 35 personer, köksstommar från 304 rostfritt stål 1.5 till 2.5 mm, tre kärnmodeller, 120 till 280 dollar per enhet. Omdöme: industriell cell passar bättre, men coboten är en giltig pilot. Vid 200 enheter per vecka på tre artikelnummer är fördelen med en industriell cell i mellanklassen vad gäller ljusbågstid motiverad. En cobotcell på den högst volymade artikeln på 45 000 till 55 000 dollar genererar positiv avkastning på investeringen medan verkstaden bygger volymdata för det större kapitalbeslutet.
Fall D: Tillverkare av båttrailrar, 12 enheter per månad
Profil: Verkstad för 15 personer, släpvagnschassin av galvaniserat stål, 50 mm fyrkantiga och rektangulära rör, 3 till 5 mm vägg, två ramstorlekar, 800 till 1 600 dollar per ram. Omdöme: cobotsvetsning, stark passform. Raka sömmar och förutsägbara fogvinklar är idealiska för genomgångsprogrammering. Stora ramgeometrier kan kräva att svetsar utförs i två uppställningar med ramen ompositionerad på en enkel manuell positionerare.
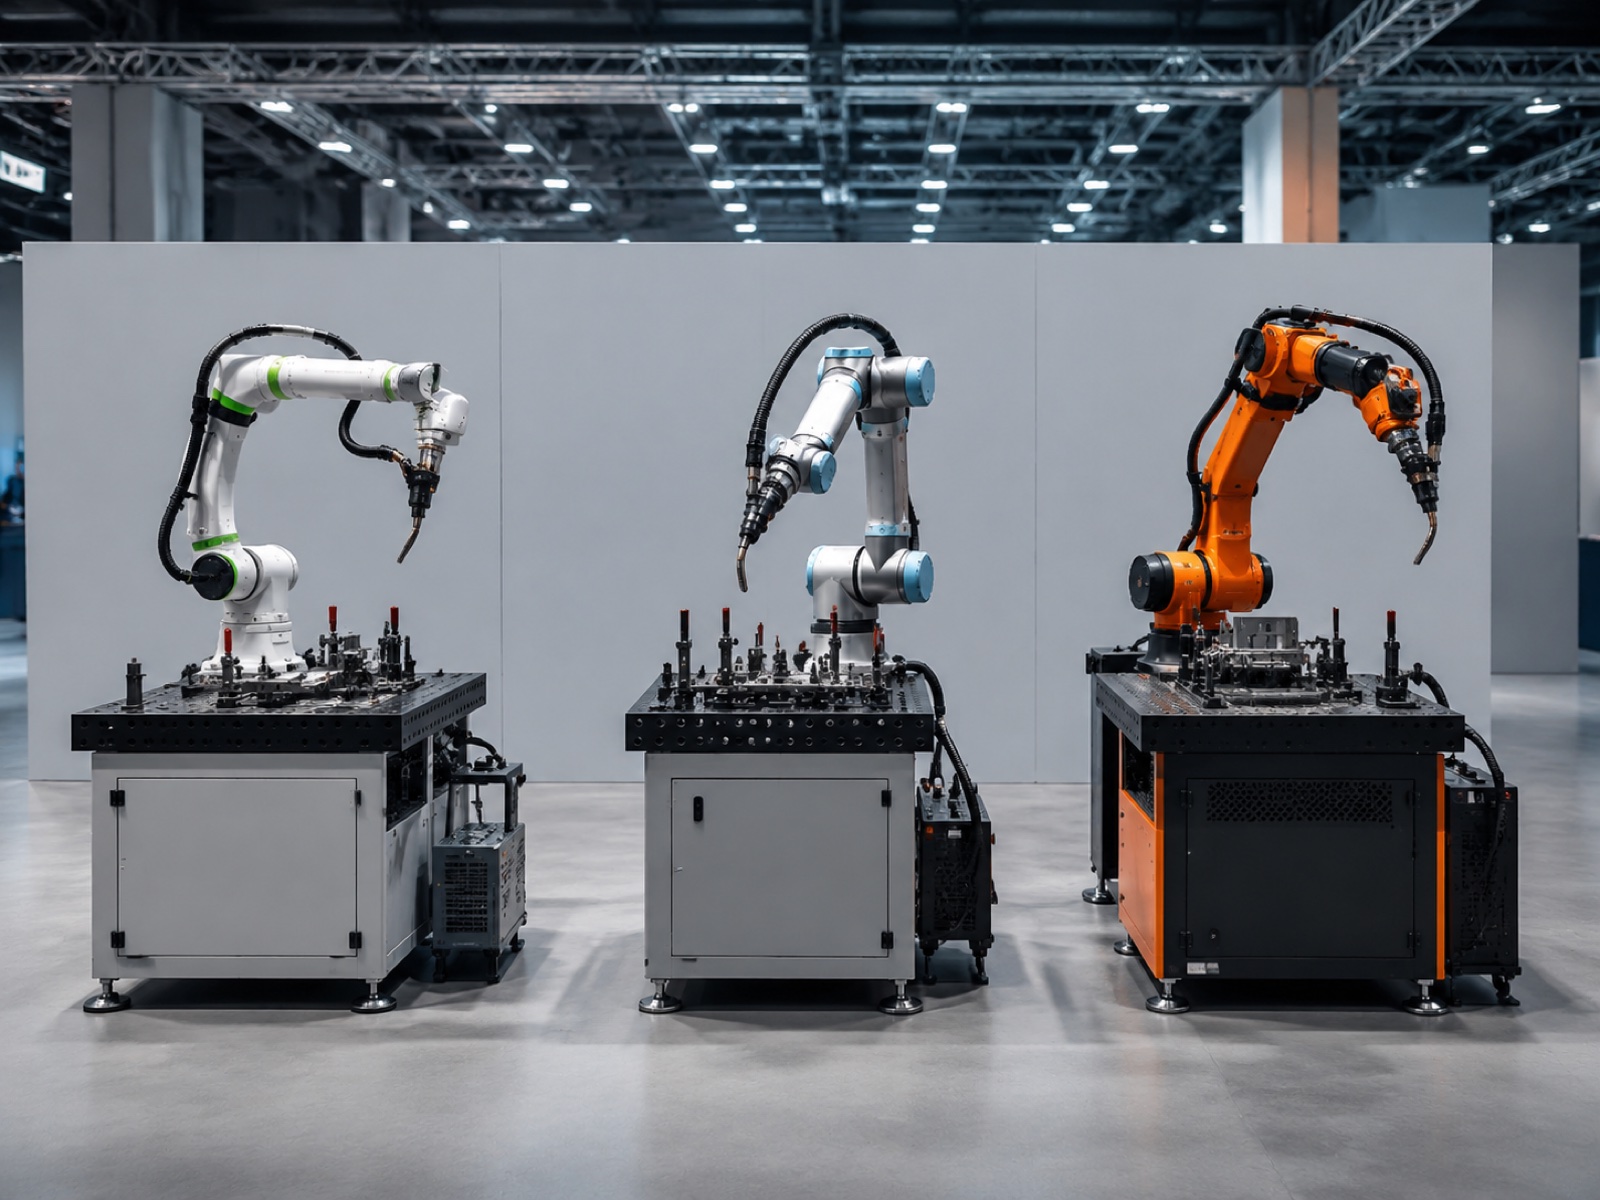
Leverantörslandskap: Cobotsvetsningsalternativ för små och medelstora företag (2026)
Marknaden för cobotsvetsning har konsoliderats kring en handfull plattformar med förintegrerade svetspaket. Viktiga alternativ för små och medelstora företag år 2026:
Universal Robots (UR10e, UR20) med svetspaket
UR10e (12.5 kg nyttolast) och UR20 (20 kg nyttolast) är de mest använda cobotsvetsarmarna globalt, i kombination med tredjepartspaket från Hirebotics, Lincoln Electric eller Fronius via URCap-ekosystemet. Styrkan ligger i integratorns nätverksdjup. Avvägningen är att svetsspecifik funktionalitet beror på tredjepartspaketet snarare än UR-styrenheten direkt.
Doosan Robotics H2017
H2017 (20 kg nyttolast, 1700 mm räckvidd) erbjuder en högre nyttolastklass än de flesta cobotsvetsplattformar, med inbyggd styrenhetsintegration för svetsströmkällor som ger en noggrannare återkoppling av ljusbågsparametrar. Tillgänglighet utanför större industriella marknader sker vanligtvis via regionala distributörer.
Techman Robot TM5 / TM12 med svetsceller
Techmans inbyggda visionssystem hjälper till med skarvsökning på enkla skarvgeometrier, vilket minskar kraven på repeterbarhet för fixturer. Förintegrerade svetsceller finns tillgängliga via regionala integratörer på marknaderna i Asien-Stillahavsområdet och Europa.
ABB GoFa svetssats
ABB:s GoFa (CRB 15000, 5 och 10 kg nyttolast) med ABB:s svetsapplikationspaket är avsett för lätt tillverkning och tunnplåt, med stöd av ABB:s globala serviceinfrastruktur. Bättre lämpad för lätt rör- och plåtarbete än struktursvetsningar.
EVST XR-serien och XR-EX för cobotsvetsning
EVST erbjuder cobotsvetskonfigurationer genom sin XR-serie (kollaborativa nyttolaster upp till 20 kg) med nyckelfärdig integration som omfattar cobotarm, svetsbrännare, positionerare och säkerhetssystem. Skillnadsfaktorer för små och medelstora företag inkluderar CE-, SGS- och TUV-certifieringar från tredje part, IATF16949-tillverkning i fordonsklass på cobotproduktionslinjen och fältteknisk täckning i mer än 100 länder. XR-EX-serien (dubbelcertifierad enligt ATEX/IECEx, IP68) täcker explosionssäkra svetsmiljöer. EVSTs robotplattform sträcker sig från kollaborativa nyttolaster till tunga industriella armar, vilket ger en tydlig uppgraderingsväg utan att byta leverantör i takt med att produktionsvolymen växer.
Cobotsvetsning vs. industriell cellsvetsning vs. manuell svetsning: Fullständig jämförelse
| Dimensionera | Cobot-svetscell | Industriell svetscell | Manuell svetsning |
|---|---|---|---|
| Ingående investeringar (USD) | $ 35,000 - $ 65,000 | 80 000–150 000 dollar (ingångs-medelpris) | 5 000–15 000 dollar (utrustning) |
| Bågpåslagningstid | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG-avsättningshastighet | 3–7 kg/timme | 8–14 kg/timme | 1.5–4 kg/timme |
| Programmeringstid (ny del) | 2–8 timmar (introduktion) | 2–5 dagar (OLP + verifiering) | 0 (ingen programmering krävs) |
| Säkerhetsstängsel för förare | Områdesskanner; möjlig utan stängsel enligt ISO/TS 15066 | Helstängsel krävs | Endast personlig skyddsutrustning |
| Golvets fotavtryck | 6–12 m² typiskt | 18–40 m² inklusive stängselfrigång | 2–4 m² per station |
| Defektfrekvens (kalibrerad) | 1 - 3% | Mindre än 1% | 5 - 8% |
| bäst för | Hög blandning, låg till medelstor volym; jobbbutiker för små och medelstora företag; eftermontering av tidigare bebyggelse; minskning av svetsbrist | Dedikerade delfamiljer; hög volym; tjock plåt; leveranskedja för fordonsindustrin | Engångsspecialarbeten; mycket komplex geometri; små serier där programmeringstiden överstiger svetstiden |
Små och medelstora företags införandeplan: Från pilotprojekt till flercellsföretag
I praktiken följer de flesta cobotsvetsningsinstallationer för små och medelstora företag en fyrstegsprocess. Nyckeln är att behandla varje steg som en beslutsgrind snarare än en förutbestämd tidslinje.
- Steg 1 (Månad 1–3): Pilotprojekt med en familjedel. Välj artikelnumret med den bästa kombinationen av repeterbarhet, månadsvolym och geometrisk enkelhet. Driftsätt det första programmet med integratorn närvarande. Kör 30 till 50 produktionsdelar innan det förklaras klart. Spåra bågens påslagningstid, defektfrekvens och programmeringstid per artikel från dag ett.
- Steg 2 (månaderna 3–9): Bygg delbiblioteket. Programmera ytterligare artikelnummer oberoende med hjälp av teach-through. Identifiera vilka delar som fungerar bäst på coboten kontra vilka som är bättre lämpade för manuell programmering (mycket små batcher, mycket komplex geometri). Sikta på ett nytt program per vecka.
- Steg 3 (Månad 9–18): Lägg till en andra cobotcell. När den första cellen är nära sin kapacitet, presterar en andra cell till liknande kostnad vanligtvis bättre än en enskild industriell cell vad gäller flexibilitet. Två celler hanterar olika komponentfamiljer parallellt och ger kontinuitet om en av dem behöver underhåll.
- Steg 4 (Månad 18+): Utvärdera industricellen för SKU:er med hög volym. Med hjälp av verklig data om genomströmning, identifiera vilka komponentfamiljer som har vuxit bortom 200 till 300 enheter per månad. En industriell cell i mellanklassen för dessa SKU:er, medan man behåller cobotar för resten av högmixen, är den vanliga lösningen. Cobotcellerna blir inte redundanta vid den tidpunkten.
Vanliga frågor: Cobotsvetsning för små verkstäder
Kan min befintliga svetsare lära sig att köra en cobotsvetscell?
Ja. De flesta cobotsvetsplattformar använder inlärningsstyrd eller handledd programmering, vilket innebär att en svetsare som förstår fogberedning och svetsparametrar kan programmera nya delar utan erfarenhet av mjukvaruutveckling. I praktiken rapporterar verkstäder att en skicklig svetsare behöver två till fyra timmars praktisk utbildning innan han/hon kan köra enkla fogar självständigt på en cobot. Mer komplexa flerpasssvetsar eller positionssvetsar ökar utbildningstiden, men inlärningskurvan är betydligt kortare än att lära sig offline-programmeringsprogramvara för en konventionell industricell.
Är en cobots svetscell säker när operatören arbetar i närheten?
Cobotsvetsceller är konstruerade under ISO / TS 15066, som styr samarbetande robotars drift nära människor. Själva robotarmen använder kraft- och kraftbegränsning för att stoppa vid kontakt. Svetsbågen, UV-strålning, ångor och het metall är dock inte säkra enbart med hjälp av cobotstandarden. Korrekt design av cobotsvetsceller inkluderar en säkerhetsskanner av svetskvalitet (vanligtvis säkerhetsintegritetsnivå 2), UV-blockerande ridåer eller barriärer på öppna sidor och ett rökutsugssystem. Operatören arbetar utanför bågzonen under svetsning men kan närma sig säkert när bågen slocknar. Granska alltid tillämpliga lokala maskinsäkerhetsstandarder tillsammans med ISO/TS 15066 före driftsättning.
Vilken garanti och support kan jag förvänta mig på ett cobotsvetspaket?
Cobottillverkare erbjuder vanligtvis 12 till 24 månader på armhårdvaran. Garantier för svetsbrännare och trådmatarverk följer tillverkarens villkor, vanligtvis 12 månader på delar. Integratörens utförandegaranti på cellkonstruktionen löper vanligtvis i 6 till 12 månader. Bekräfta tre punkter innan du köper: om cobotens OEM har fältingenjörer i landet eller regionalt (inte bara telefonsupport), genomsnittlig ledtid för reservdelar för nyckelkomponenter och om fjärrdiagnostik ingår i baspaketet.
Vilken är uppgraderingsvägen om min volym växer utöver cobotens kapacitet?
Standarduppgraderingsprocessen går i etapper. Först, lägg till en andra cobotcell bredvid den första istället för att ersätta den; två cobotceller för 35 000 till 65 000 dollar vardera slår ofta en industricell för 100 000 till 150 000 dollar vad gäller total flexibilitet. För det andra, lägg till en servopositionerare för att hantera större enheter. För det tredje, om den ihållande månadsvolymen överstiger 300 till 500 identiska delar per månad, utvärdera en industriell svetscell i mellanklassen för den delfamiljen samtidigt som coboten behålls för arbete med hög blandning. Båda teknikerna kan köras parallellt.
När bör en liten verkstad gå tillbaka från cobotsvetsning till manuell svetsning eller flytta till en industriell cell?
Växla tillbaka till manuell drift när batchstorlekarna sjunker under fem delar och bytet sker flera gånger per skift, vilket gör att programmeringskostnaden överstiger den manuella svetscykeln. Byt till en industriell cell när en enskild delfamilj överstiger 200 till 300 enheter per månad konsekvent, när deponeringskraven överstiger 7 till 8 kg/h, när cykeltiden måste vara under 30 sekunder, eller när en kundkvalitetsrevision kräver spårbarhet av fordonskvalitet utöver vad en cobotstyrenhet loggar. Båda övergångarna är förutsägbara om volymdata spåras från dag ett av cobotens driftsättning.
Relaterad läsning
- Komplett guide till cobotar: Typer, urval och tillämpningar (2026): grundartikeln som täcker grunderna i cobotar, nyttolastklasser och applikationsmappning inom tillverkningssektorer
- Robotarm vs. cobot: När ska man välja industrirobotar (2026)8-faktorers beslutsramverk som jämför cobotar och konventionella robotarmar gällande hastighet, nyttolast, repeterbarhet och säkerhetskrav
- Komplett guide till robotsvetsning (2026)processval, celldesign, svetskvalitetsstandarder och applikationskartläggning för hela utbudet av robotsvetskonfigurationer
- Avkastning på robotsvetscellen: Investeringar, cykeltid och återbetalningstid (2026): capex-nivåer, cykeltidsberäkningar, besparingar vid defekter och exempel på genomförda återbetalningar inklusive det scenario för små och medelstora företag på instegsnivå som denna artikel bygger på.
- Topptillverkare av cobotar 2026: Jämförelsekomplett leverantörslandskap med poängsättning över nyttolastområde, ekosystemstöd, regional tjänstetäckning och enkel implementering för små och medelstora företag
Utgående referenser:
American Welding Society (AWS): data om brist på svetsarbetskraft och standarder för svetscertifiering
International Federation of Robotics (IFR)Rapport om World Robotics 2025, tillväxt av cobotinstallationer och data om svetsapplikationer
ISO / TS 15066Teknisk specifikation för säkerhetskrav för kollaborativa robotsystem
Senast uppdaterad: 9 maj 2026