
För en tillverkningsinköpare som flyttar en upprepad svets från manuellt arbete till en robotassisterad fixtur. Att lära ut en brännarbana bevisar att en robot kan nå ett prov. Produktionen ställer en svårare fråga: kommer nästa verkliga detalj att lokalisera samma skarv på samma plats, uppvisa ett acceptabelt mellanrum, lämna hela brännar- och slangmonteringsutrymmet att röra sig och producera en svets som klarar köparens inspektion? En snabb demonstration bör leda till ett kontrollerat försök med första detaljen och upprepade detaljer, inte direkt till ett löfte om produktionskapacitet.
Först, gör skarven repeterbar i fixturen
Börja med den faktiska monteringsritningen och identifiera de positioneringsytor som bestämmer svetsfogens position. Kontrollera sedan hur fixturen belastar, placerar och klämmer fast en normal del och den minst gynnsamma delen inom den angivna inkommande toleransen. Klämman ska hålla den avsedda geometrin utan att skymma fogen eller tvinga brännaren till en kollision. Markera sömmens position och mellanrum efter fastspänning, inte bara robotens programmerade koordinater.
En robot upprepar den inlärda rutten, medan inkonsekvent inkommande tillverkning, passning och skarvspalt kan flytta arbetet under den. Om ett mellanrum varierar bortom vad den valda svetsproceduren kan hantera, kommer en jämnare robotrörelse inte att reparera det. De tekniska alternativen är att förbättra uppströms detaljkonsistens, ändra lokalisering eller fastspänning, begränsa den accepterade detaljfamiljen eller specificera och testa en lämplig skarvsöknings- eller kompensationsmetod. De faktiska delarna och svetskraven avgör vilken rutta som är motiverad.
| Vad förändras mellan delarna? | Vad som ska spelas in på matchen | Första ändringen att överväga om rättegången misslyckas |
|---|---|---|
| Ledförskjutningar medan nominella deldimensioner ser likartade ut | Sittpunkt, klämsekvens, fogplacering efter klämning | Korrigera utgångspunkten eller uppströms tillverkning innan varje inlärd punkt redigeras |
| Gapförändringar vid svetsen | Gapintervall för vanliga och sämst överenskomna inkommande prover | Revidera uppströms montering eller fixtur; omvärdera den godkända svetsproceduren |
| Brännaren når det första provet men inte alla platser | Fullt utrymme för brännare/munstycke, handled och slang vid inkörning, svetsning och reträtt | Flytta klämmor, ändra tillvägagångssätt/brännararrangemang eller dela upp operationen |
| En del svetsas, senare delar behöver ofta åtgärdas | Samma inspektionsresultat för på varandra följande delar, med orsak till varje reparation | Isolera delvariation, processinställning eller brännar-/kontaktbyte innan repeterbarhet hävdas |
En fixtur kan göra vägen tillgänglig eller fånga facklan
För varje nödvändig söm, granska brännaren kropp, munstycke, arbetsvinkel, handled och kabelväg, inte bara en punkt på sömmen. En klämma som förbättrar detaljplaceringen kan blockera önskad väg. En väg som rensas med ett obelastat prov kanske inte rensas efter att alla komponenter och klämmor är närvarande. Inspektera vägen, bågens påslagningsrörelse och reträtt med den faktiska fixturen och en representativ familj av delar. Om åtkomst inte kan erhållas utan att kompromettera skarven, byt fixtur eller dela upp uppgiften snarare än att lära ut en riskabel väg runt hindret.
Filmmaterialet visar en ljus robot som svetsar vid ett långt fixturbord, med ljusa bågar synliga under delar av klippet. Det ger den visuella kontexten för en diskussion om svetsning av upprepade delar: robot, brännare och fixtur måste fungera tillsammans. Videon tillhandahåller inte någon svetsprocedur, mätningar av fogspalt eller resultat från accepterade delar.
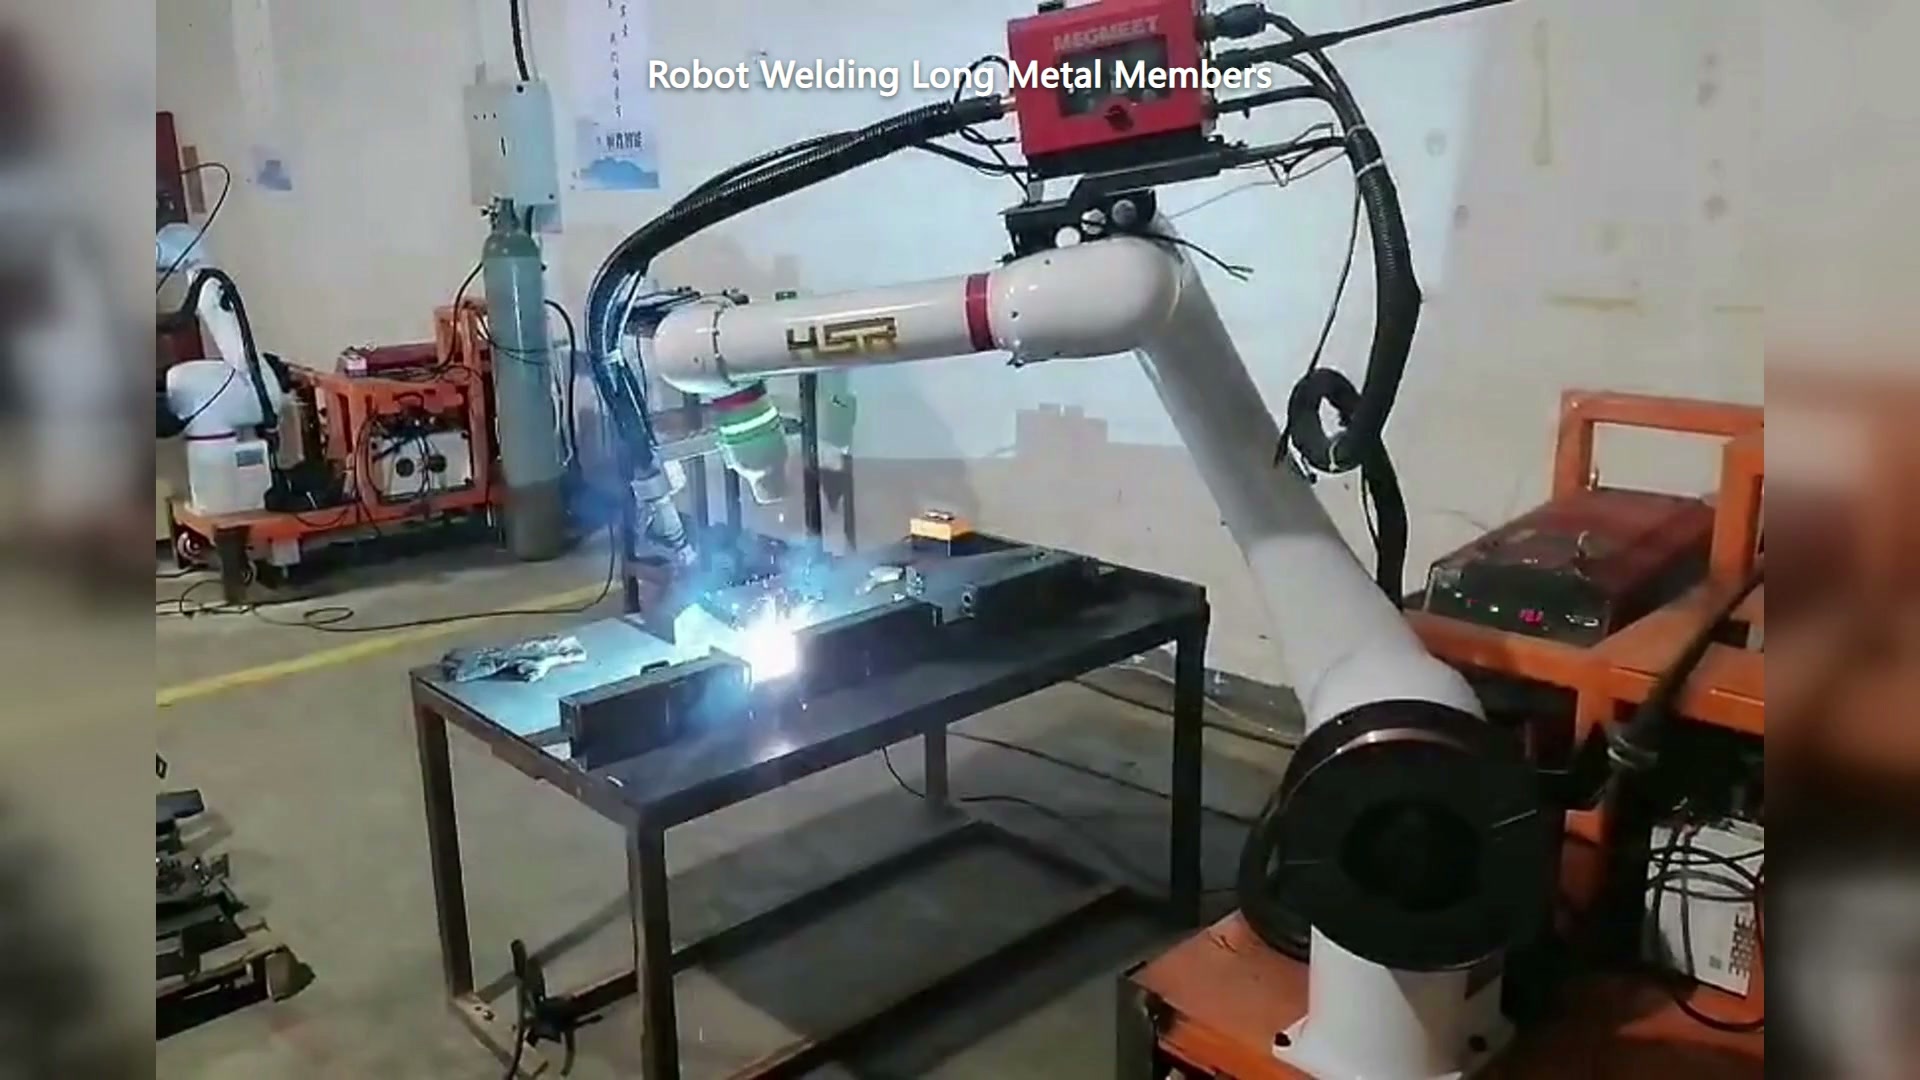
00:30 — En ljus robot svetsar över ett långt fixturbord; svetsbågen är synlig.
En samarbetsarm gör inte bågsvetsning säker för obegränsad åtkomst till nära håll. Cellen behöver en uppgiftsspecifik bedömning av bågexponering, het metall, ångor och rörelse, följt av ett definierat skyddsarrangemang. Fråga vilka operatörsuppgifter som är tillåtna vid svetsning och hur cellen når ett säkert tillstånd för åtkomst till fixturen.
Testa sedan svetsen, inte bara banan
Spara svetsproceduren, materialet och acceptanskriterierna med provdelarna. Fråga vem som äger svetsinställningarna och vilka ändringar som kräver nytt godkännande. Kör en första artikel med alla skarvar åtkomliga och inspektera den med den metod som krävs. Kör sedan representativa konsekutiva delar och de förväntade detaljvariationerna, och notera fixturens placering, skarvspalt, åtkomst till brännaren, parameter-/receptidentitet och inspektionsresultat för varje. Ett kvalitetsresultat från en idealisk del kan inte fastställa repeterbarheten för nästa sats.
En användbar acceptansrapport har fyra resultat: accepterat första pass, accepterad efter reparation, förkastasoch inte säkert svetsbar i den föreslagna fixturenDen sista kategorin är viktig: en cell som behöver manuell ommontering före varje cykel kan ha lärt ut en fin bana men har inte definierat en stabil produktionsprocess. Om en söm rör sig, fixa platsen eller kvalificera en korrigeringsmetod; om mellanrummet varierar, åtgärda montering och procedur; om en klämma blockerar munstycket, revidera åtkomsten; om utseende eller inspektion misslyckas med stabil geometri, undersök processinställningar och förbrukningsartiklar. Dessa är olika fel med olika ägare.
Innan du begär ett koncept för cobotsvetsning med upprepade delar från EVST, skicka ritningar för delar och fixturer, skarvkarta och godkända svets-/inspektionskrav, provdelar över det förväntade toleransområdet och den avsedda operatörens belastningsarrangemang. Begär ett förslag som visar hur fogen är placerad, nådd, svetsad, kontrollerad och återställd efter ett avbrott.