
Robotisk flamfasning: Hitta kanten först
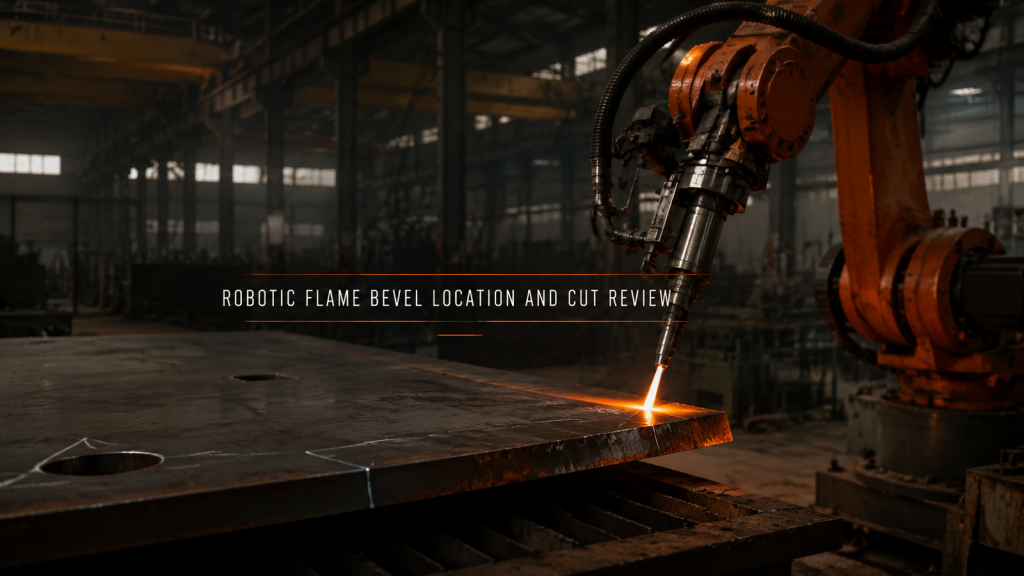
Robotisk flamfasning behöver en stabil plattutgångspunkt, uppmätt eggposition, kontinuerlig verktygsposition och bevis på acceptans av skäregg.
Batteribricka Robotsvetsning: Datum före bana
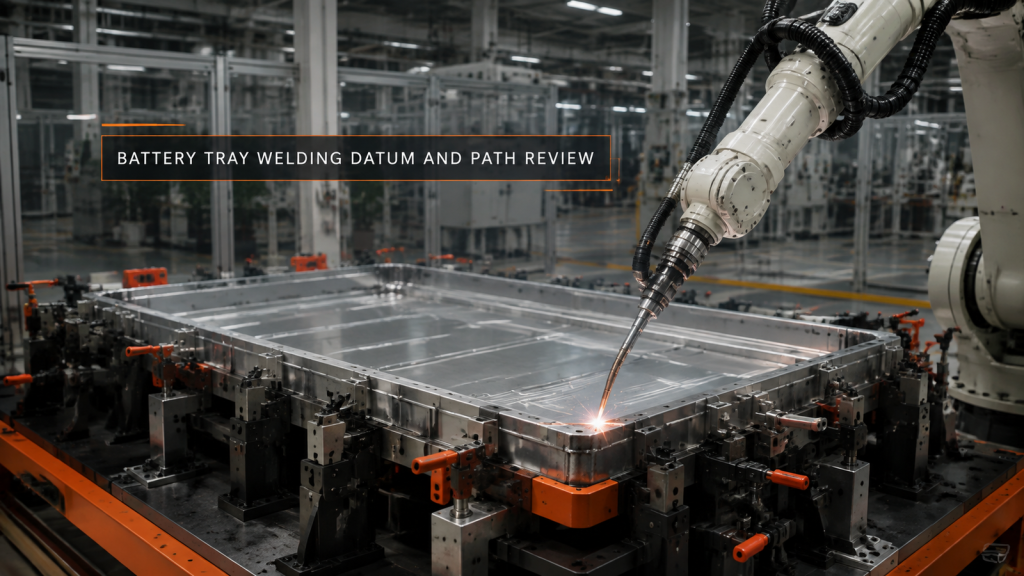
Robotsvetsning med batterifack börjar med en stabil fixturutgångspunkt, zonerade sömmar, fullbrännaravstånd och en uppmätt distorsionsplan.
Polering av köksredskap: Stabilisera delens position
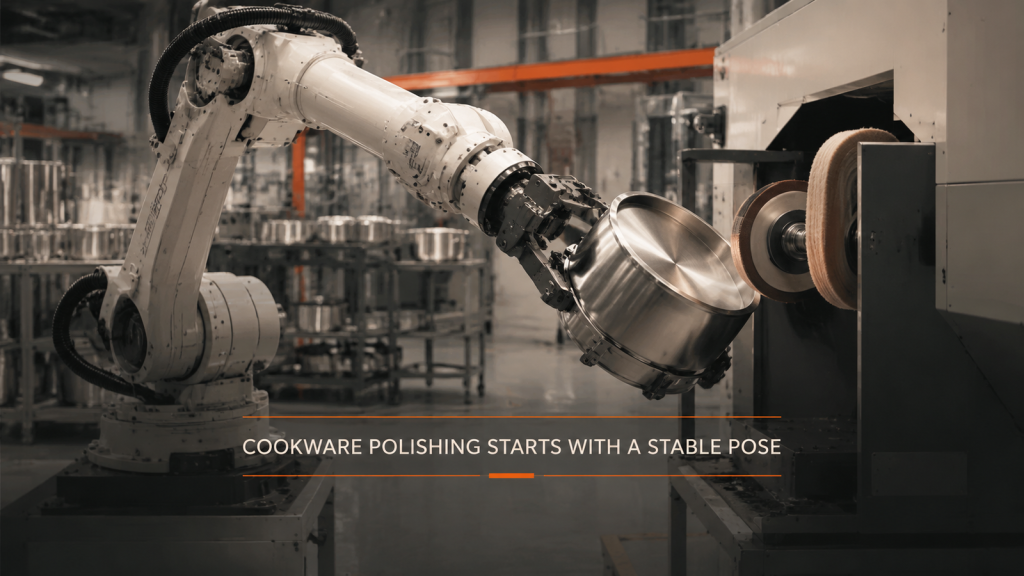
Automatisering av polering av köksredskap börjar med ett stabilt greppdatum, fullständig ansats, kontrollerad ytvinkel och tydlig reträtt innan hastigheten beräknas.
Automatisering av armeringsjärnsbearbetning: Lokalisering före överföring
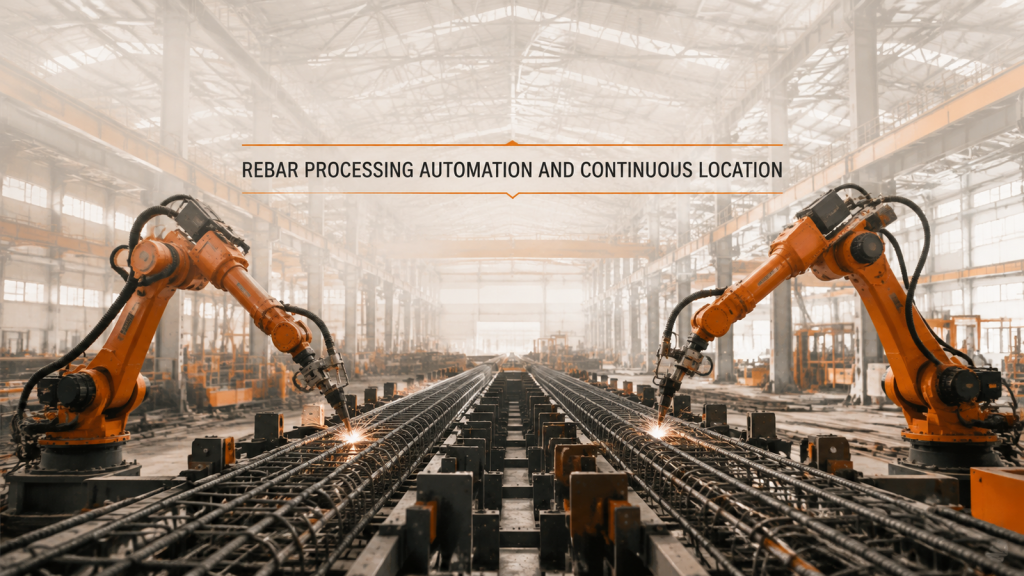
Automatisering av armeringsbearbetning behöver en kontinuerlig referenspunkt längs en lång montering innan transport och tvårobotsbevakning kan upprepas tillförlitligt.
Robotgjutning: Bevisa vägen först
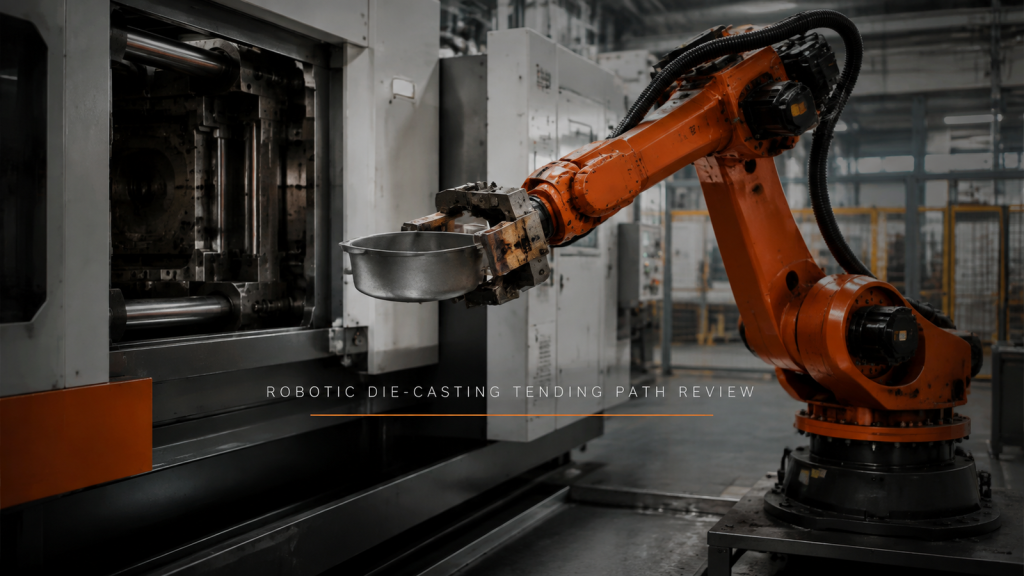
Robotisk pressgjutningsbetjäning börjar med en verifierad infart, grepp, tydlig utgångs- och fallväg innan antaganden om cykeltid görs.
Räckvidd är en uppsättning ställningar, inte ett avstånd
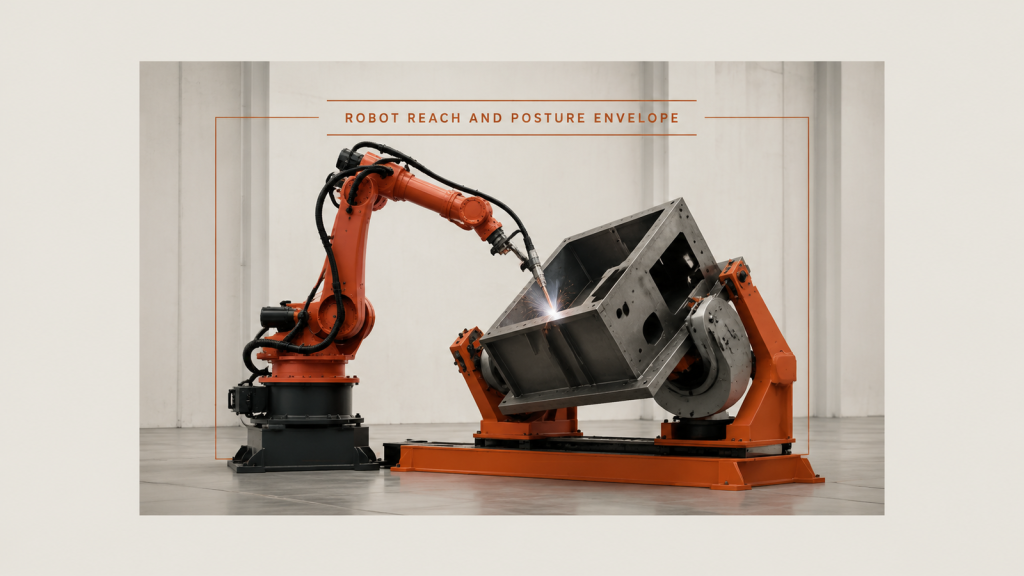
Robotens räckvidd och kroppshållningsyta: åtkomsten bestäms av kroppshållningen, som ändras längs en söm och börjar om vid nästa, inte med ett enda avstånd.
Efter kallbockning måste detaljen placeras igen
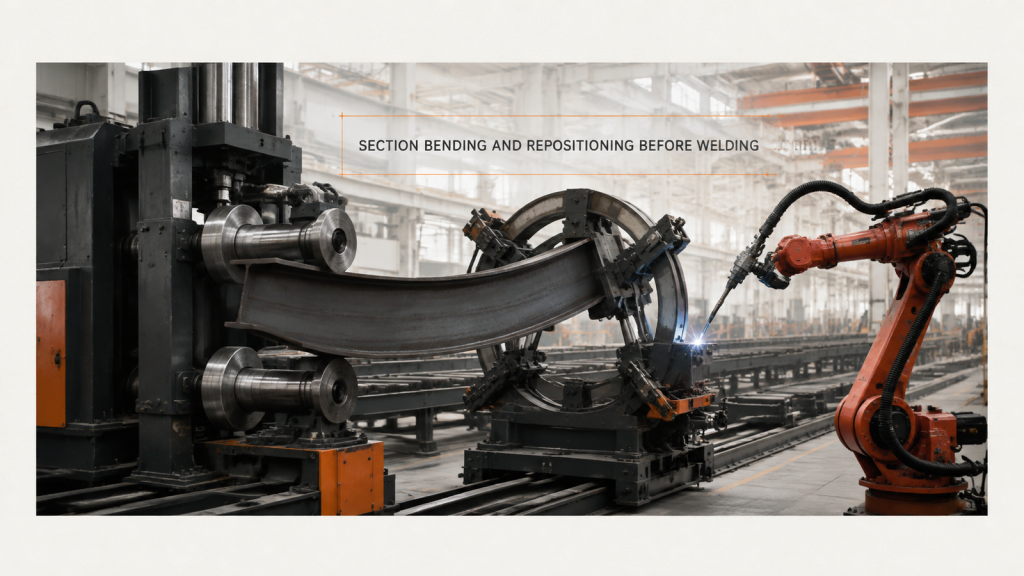
Kallböjning kröker den yta en sektion lokaliserades från, så sektionsböjning och ompositionering innebär att klämma fast bågen igen innan någon söm svetsas.
Tankstrukturer: Vrid filén eller flytta brännaren
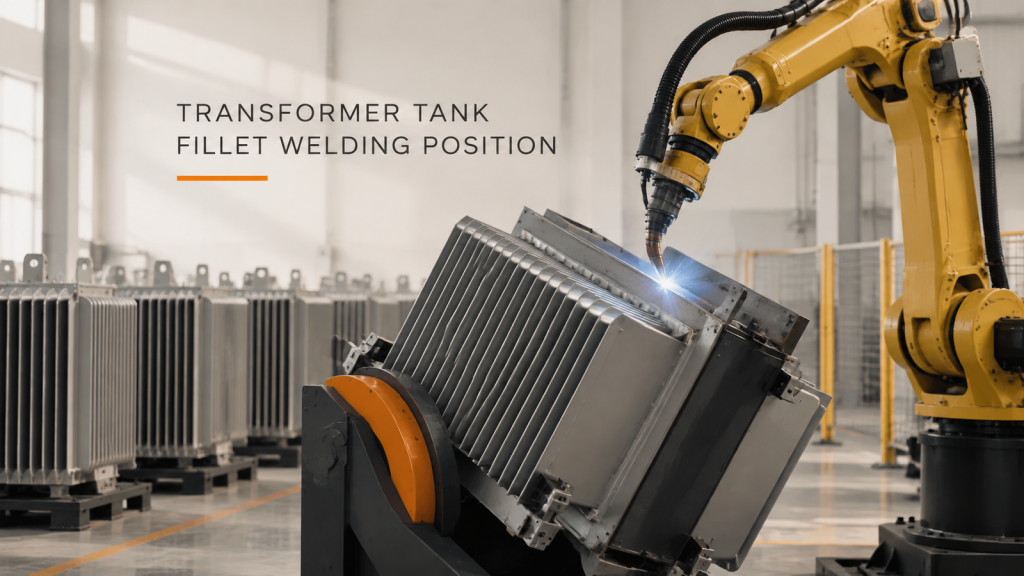
Tankaggregat har två skarvfamiljer: långa skarvar är ett värmeproblem, förstyvningsfiléer ett åtkomstproblem. De löses inte på samma sätt.
Skena, positionerare eller båda: Svetsning av stora strukturer
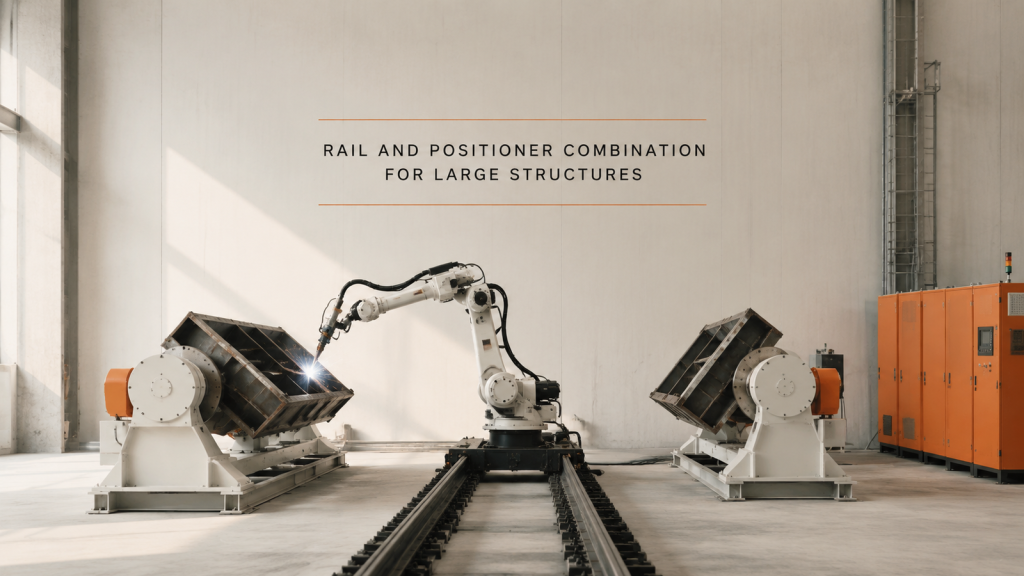
En skena svarar på räckvidd och en positionerare svarar på attityd. Att avgöra vad en stor struktur behöver börjar med skarvlistan, inte med utrustningskatalogen.
Korsande rörskarvar: Montering avgör svetsen
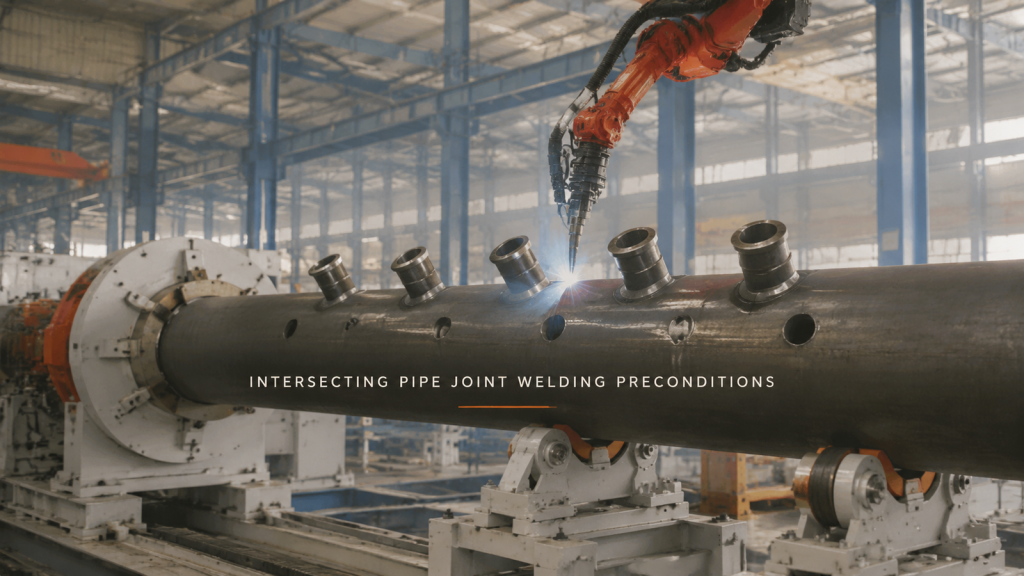
Vid skarvar mellan grenar och skarvar är den begränsande faktorn sällan uppnådd. Hålposition, avfasning och monteringsavstånd avgör om skarven kan svetsas i ett svetspass.
Teach-Free Svetsning: Var det faktiskt håller
Teach-free-svetsning tar bort teach-funktionen, inte lokaliseringen. Den håller sig kvar där sömmen är regelbunden och variationen är något som skanningen kan se.
Svetsrök och ljusbåge: Delen avgör
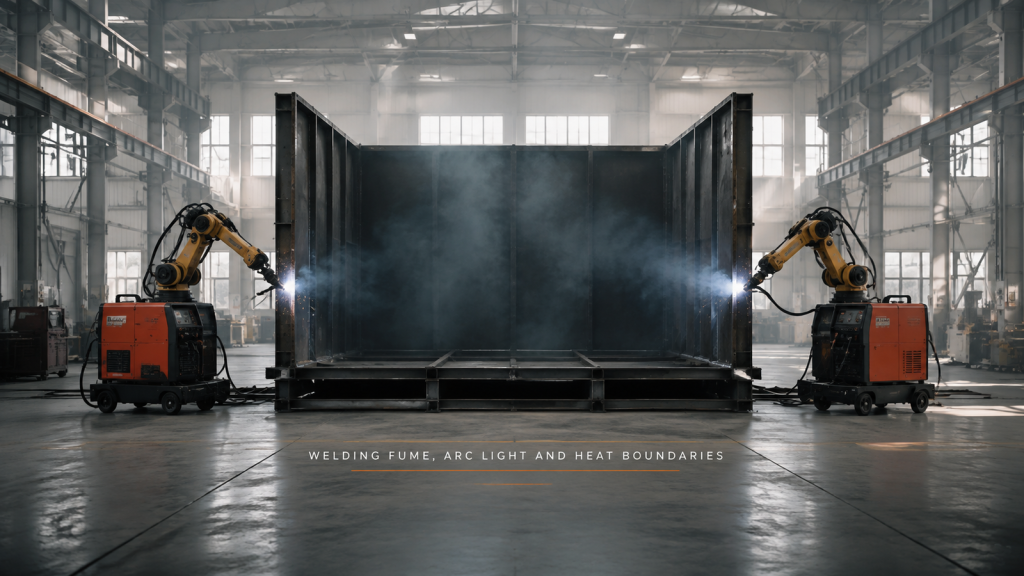
Huruvida rök kan lämna en svets beror på hur sluten detaljen är, och avskärmningen följer var människor går, inte maskinens fotavtryck.