
Definiera vad som måste tas bort och vad som måste finnas kvar innan man finjusterar en robots gradningsväg. Avlägsnat skal, ett tillåtet kantbrott och en skyddad tätnings- eller kontaktyta kräver olika acceptansbeslut. En smidig demonstrationsdel kan dölja den viktigare frågan: kommer processen att ta bort den tillåtna variationen i grader utan att ta oacceptabelt material från höljet?
Börja med kanten som måste överleva
Markera borttagningsområdet på höljesritningen eller provet. Identifiera separat funktionsytor, tillåtna kantändringar och egenskaper som inte får vidröras. ”Inga grader” är ofullständigt om inspektionsmetoden inte heller kan detektera en kant som har kapats tillbaka för mycket.
Behåll representativa inkommande delar, inklusive de variationer som försvårar manuell gradning. Jämför platsen och omfattningen av det oönskade materialet med de positioneringsytor som används av fixturen. Detta hjälper till att skilja en föränderlig grad från ett hölje som sitter i en annan position.
Processfilmen visar en robot som bär ett smalt verktyg längs lokala kanter på ett gjutet aluminiumhölje. Fixturen vrider höljet och verktyget fortsätter att bearbeta en annan yta. För en jämförbar tillämpning bör eggdefinitionen därför förbli tydlig efter att detaljen ändrat orientering, inte bara på den lättast synliga sidan.
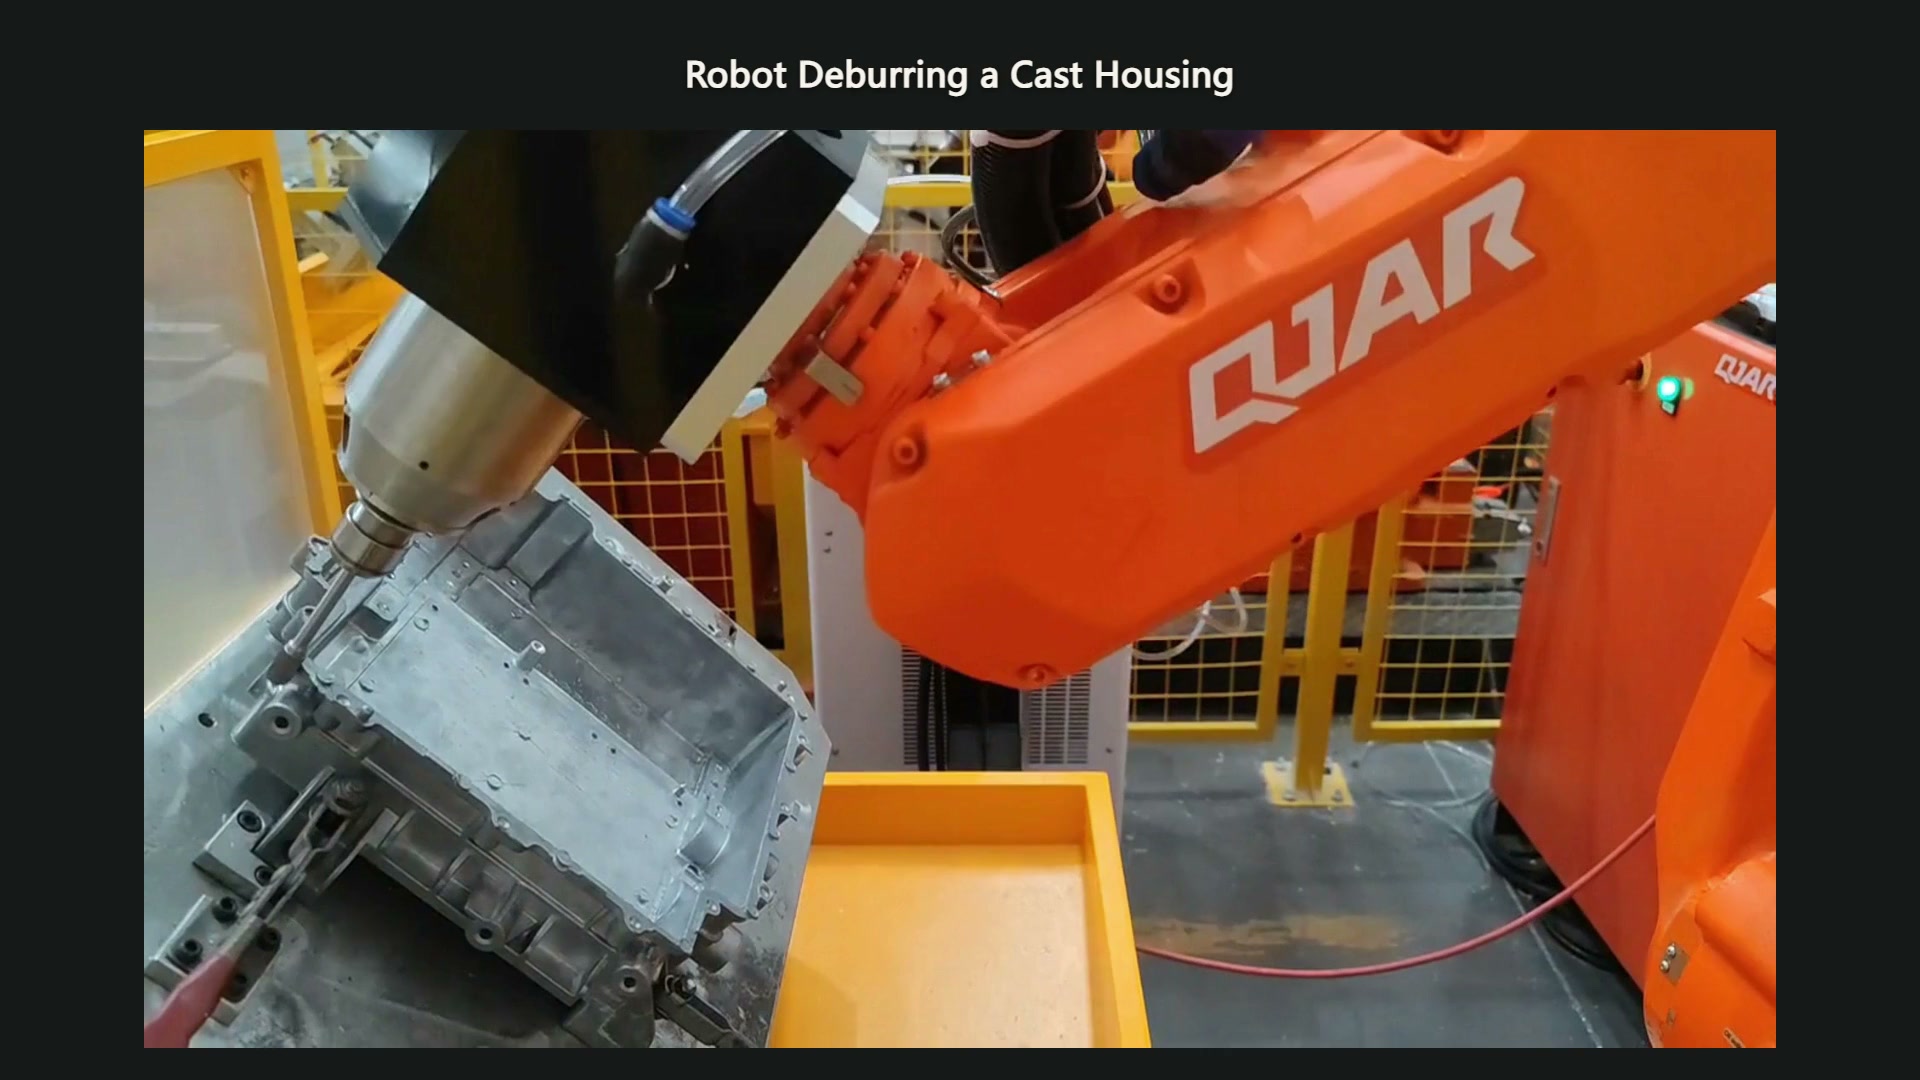
00:09 — Verktyget befinner sig vid en lokal kant av höljet i sin första orientering.
En upprepad rutt kan ge olika kontakter
Den programmerade rutten beskriver verktygets nominella rörelse. Den fastställer inte i sig själv var varje produktionsegg möter skäret. Ett förskjutet gjutgods, en variation i delningslinjen eller ett ändrat verktyg kan ändra kontakten även när roboten upprepar sitt kommando.
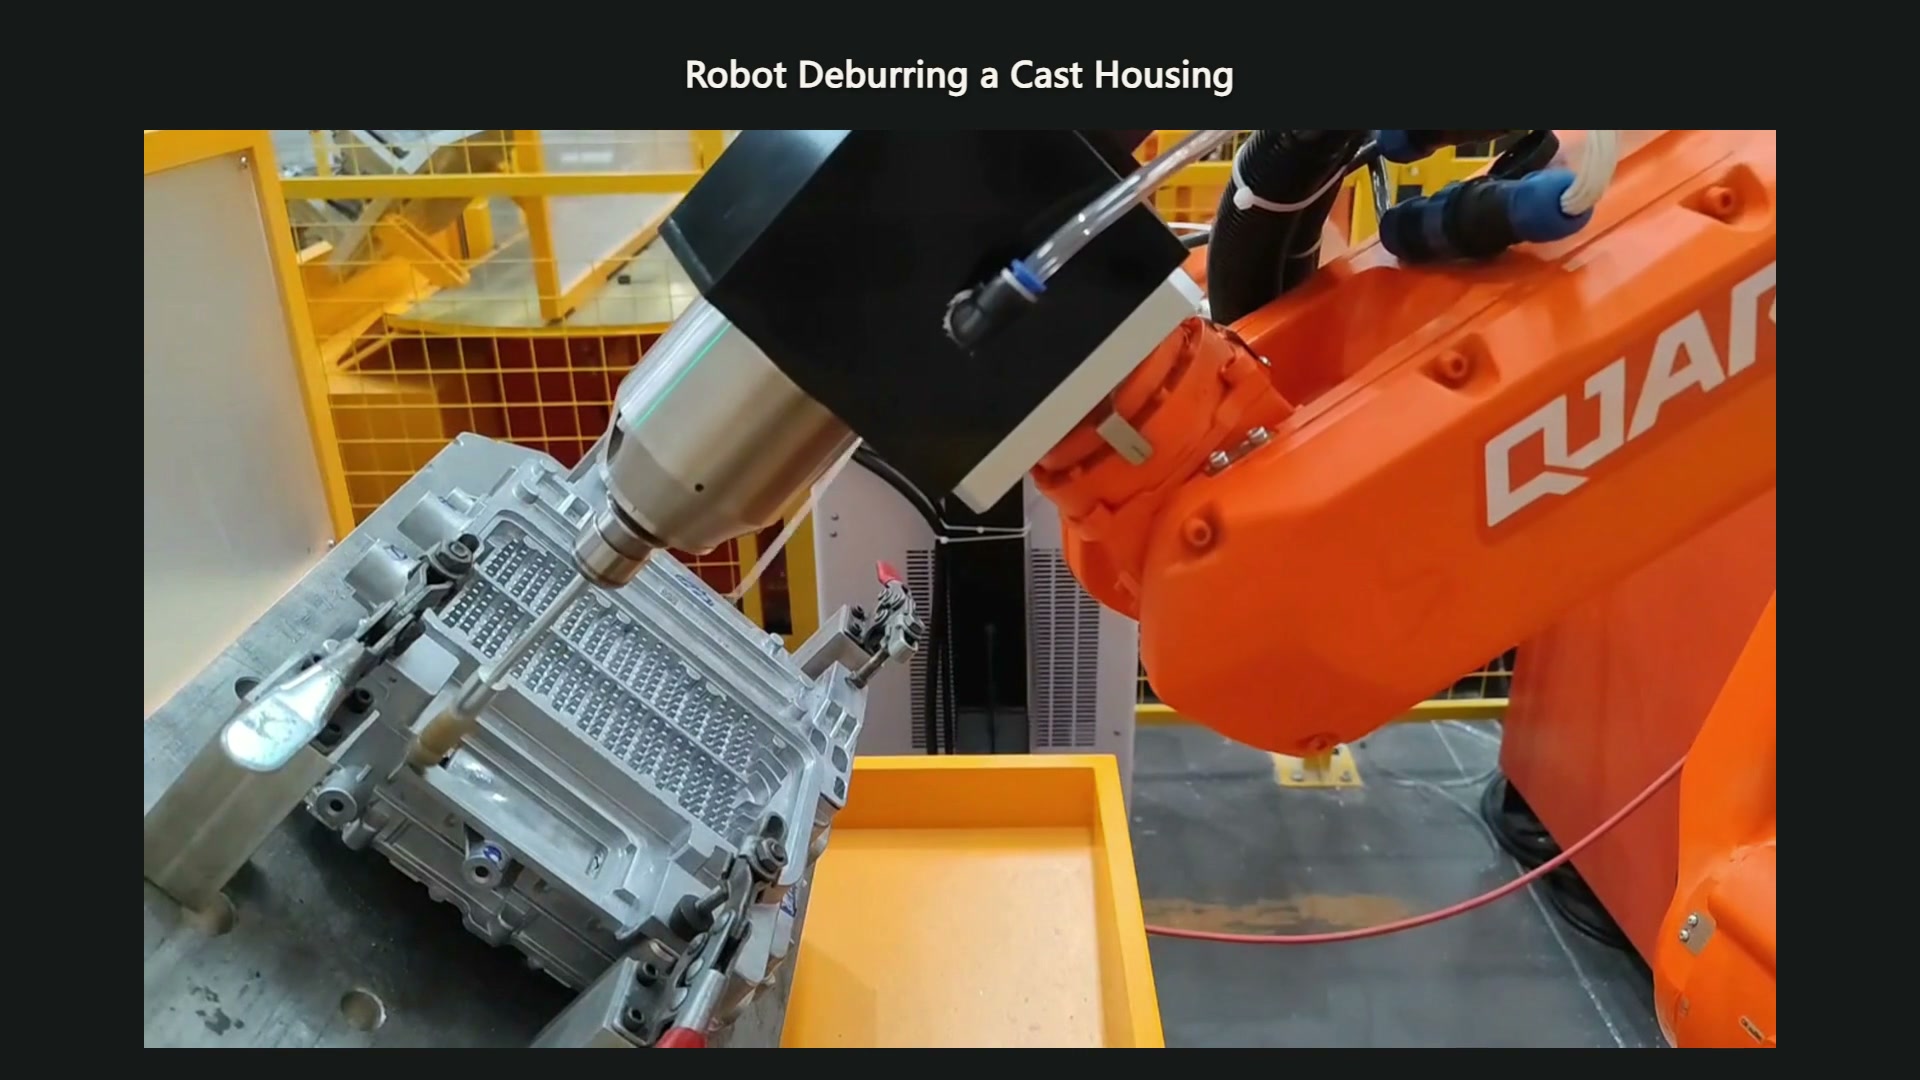
00:36 — Fixturen har vridit huset och exponerat en annan yta nära verktyget.
Separera observationerna innan programmet korrigeras:
| Observation av försök | Vad jämförelsen ska hjälpa till att skilja åt |
|---|---|
| En kvarvarande grader rör sig med gjutgodsets position | Variation i plats eller stöd kontra en olämplig nominell väg |
| Mer material finns kvar där den inkommande blixten är större | Variation i avverkningsbehov kontra de valda skärförhållandena |
| En ren egg åtföljs av skador på en funktionell yta | Kontaktriktning, åtkomst och gräns för tillåten borttagning |
| Resultaten ändras över ett verktygs serviceintervall | Verktygets skick kontra en förändring i inkommande delar eller uppställning |
Detta är diagnostiska möjligheter för ett föreslaget försök. Spara före- och efterproverna så att en förändring av mätvägen kan bedömas både mot bakgrund av borttagning av grader och bevarande av höljet.
Regelefterlevnad har en riktning och ett jobb
Originalverktygsdokumentationen beskriver radiell eftergivlighet för följande avvikelser runt en kantprofil, medan axiellt flytande verktyg hanterar kontakt i en annan riktning. Att välja mellan dem kräver förståelse för hur den avsedda skäraren möter ytan. ”Flytande verktyg” är inte en fullständig processspecifikation.
En följsam mekanism kan hantera den förskjutning den är konstruerad för; den definierar inte den tillåtna kanten eller korrigerar en olämplig lokaliseringsstrategi. Inte heller säkerställer dess närvaro att en stor, variabel utbredning kan avlägsnas i ett svep. Dessa frågor kräver fortfarande det faktiska materialet och gradförhållandena.
En originalmanual för pneumatiska gradverktyg behandlar eftergivlighetskraft och robotens förflyttningshastighet som separata justeringar som används för att uppnå önskad skärning och ytfinish. Den användbara lärdomen är att utvärdera kontaktförhållandena tillsammans. Att öka kraften för att ta bort en envis grad kan ändra skärningen på en tunnare angränsande egg; en lyckad justering måste kontrolleras under båda förhållandena. Verktygstillverkarens betyg förblir specifika för dess utrustning.
Acceptera ett produktionsintervall, inte ett polerat prov
Kör den avsedda lokaliserings- och ytbytessekvensen med det överenskomna sortimentet av gjutgods. Inspektera de skyddade områdena såväl som den rensade kanten. Inkludera det föreslagna villkoret för verktygsunderhåll eller utbyte i testet så att godkännandet inte är beroende av ett oförklarat resultat med färskt verktyg.
Registrera vilka inkommande gradförhållanden processen accepterar, vilka som kräver en annan operation och hur kanten bedöms. En gräns uttryckt i ritningar, prover och en överenskommen inspektionsmetod är mer användbar än ett löfte om att roboten följer samma väg varje gång.
För en diskussion om ansökan, ta med faktiska gradade delar från EVST, bra och kasserade exemplar och markerade funktionsytorNästa steg är att diskutera en testbar borttagningsgräns och den provvariation som den föreslagna processen måste täcka.