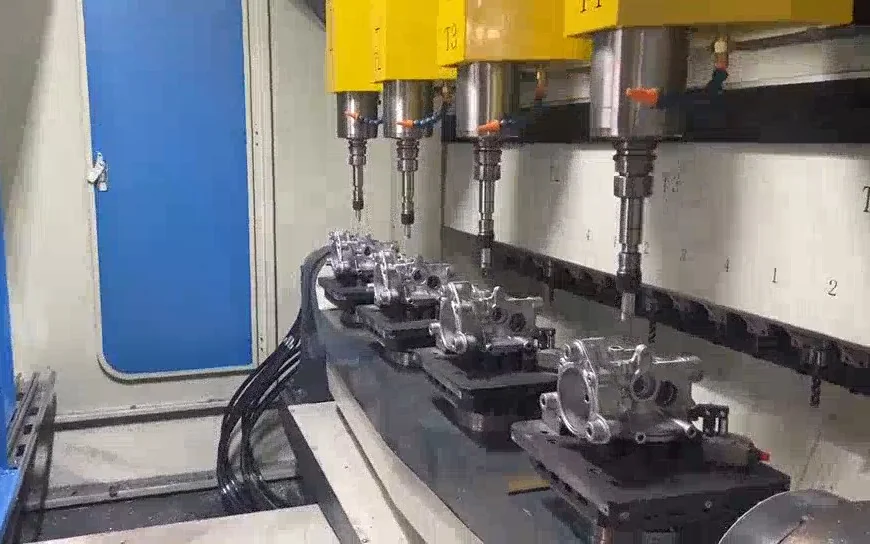
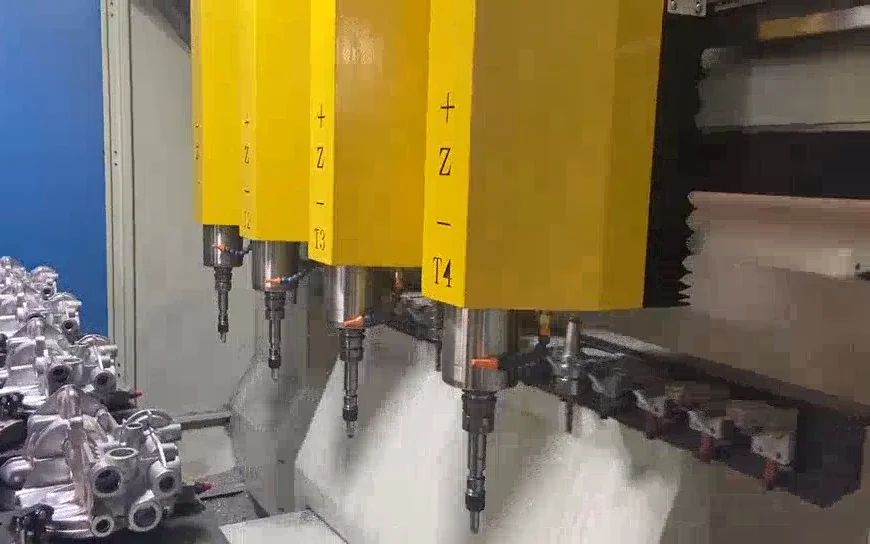
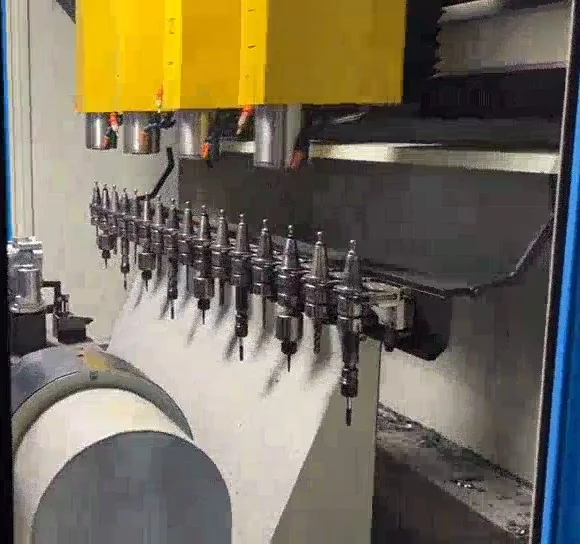
En automatiserad gradningsmaskin är en specialmaskin för CNC-arbeten som är byggd för att ta bort grader, rester från gjutning, delningslinjer och andra grader som gjutning eller formning lämnar på en detalj. Delen spänns fast i en särskild fixtur och spindlarna rör sig på programmerade maskinaxlar inuti en sluten hytt. På modeller med flera stationer skär varje station samtidigt, så en cykel färdigställer flera detaljer. Det passar arbeten där samma detaljfamilj kommer tillbaka i volym och fixturerna kan utformas kring den.
En dedikerad avgradningsmaskin är vanligtvis bättre lämpad när:
En robotcell passar oftast bättre när:
De två är inte exklusiva. I linjer vi har byggt avstaplar en robot gjutgodset och matar maskinerna (se länka maskinen till en robotFör robotbaserad gradning av stora gjutgods, skanningsgenererade banor och slipning efter svetsning, se robotavgradningscell.
De gradningsmaskiner vi har byggt kan delas in i tre familjer. Familjen följer detaljen: stora pressgjutna höljen, små pressgjutningar eller kosmetiska delar. Inom en familj väljs sedan ramen, antalet stationer och axlarna för varje projekt baserat på dina delar och produktionsmål.
| konfiguration | Rörelse och stationer | Typiska delar | Vad den tar bort | Lastning |
|---|---|---|---|---|
| Enstations sexaxlig maskin, tre ramstorlekar | Sex axlar, en detalj per uppställning | Bil- och småmotorblock, växellådshus, andra pressgjutningar i olika storlekar | Blixt, värmekontrollflänsar, grindrester, skiljelinjer | För hand eller med robot |
| A/B-maskin med roterande bord och dubbelstation | Två stationer på ett roterande bord på den större ramen | Större aluminiumgjutgods | Grader; slipning | Ena sidan laddas medan den andra sidan bearbetas; lämplig för robotlastning |
| Dubbelstationsmaskin med extern axel | Större ram plus en extern axel | Större aluminiumgjutgods | Grader; två delar bearbetade i en klämning | Per projekt |
| 5-axlig fyrstationsmaskin för pressgjutningar | Fem axlar, fyra stationer som skär samtidigt | Små gjutgods för bilar och motorcyklar, hårdvara | Blixt, värmekontrollflänsar, grindrester, skiljelinjer | Fixturstång laddad för hand genom ytterdörrarna |
| 5-axlig sexstationsmaskin, 3D-konturer | Fem axlar, sex stationer som skär samtidigt | Telefonhöljen, höljen till e-cigaretter, plastdelar till bilar, höljen till powerbanks | Grindelmärken, verktygsmärken, grader | Per projekt |
| 5-axlig fyrstationsmaskin, 2D-konturer | Fem axlar, fyra stationer som skär samtidigt | Kamerahus, set-top-boxhus, e-cigaretthus, dörrhandtag | Grindelmärken, verktygsmärken, grader | Per projekt |
För stora gjutna höljen, såsom motorblock för bilar och små motor- och växellådshöljen, bearbetar enstationsmaskinen en fastspänd detalj i taget med sex axlar för verktygsrörelse. Den är byggd i tre ramstorlekar, så ramen är anpassad till gjutgodsets storlek. Den tar bort de fyra grader som gjutgodset lämnar efter sig: avskavning, värmekontrollflänsar, rester av gjutspjäll och delningslinjer.
På den större ramen ger ett A/B-rotationsbord maskinen två stationer. Medan detaljen på ena sidan gradas tas den färdiga detaljen på andra sidan bort och ett nytt gjutgods fastspänns, så lastningen sker inuti cykeln snarare än efter den. Det är det som gör att en robot kan sköta maskinen inuti en produktionslinje. En andra version lägger till en extern axel till den stora ramen och bearbetar två delar i en enda fastspänning.
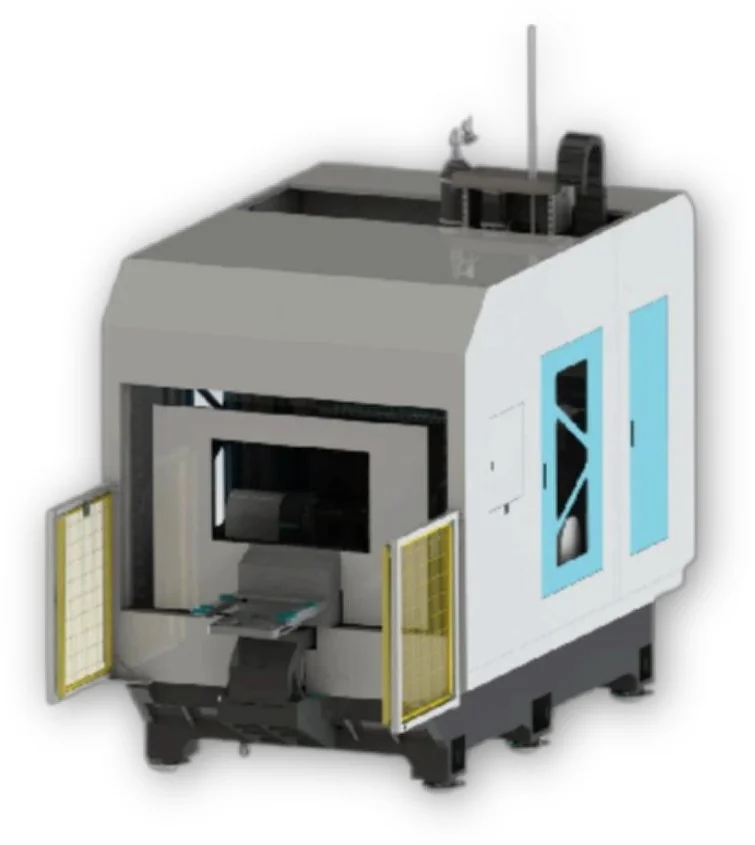
För små gjutgods och hårdvarudelar för bilar och motorcyklar, färdigställer en femaxlig maskin med fyra stationer fyra delar i varje cykel, och tar bort avgjutningslister, värmekontrollflänsar, rester av grindar och delningslinjer. När produkten byts kan maskinen växlas till den nya deltypen.
På kosmetiska delar i aluminium, plast och andra material är grindmärken, verktygsmärken och grader utseendemässiga defekter på det färdiga höljet. Två femaxliga maskiner utför detta arbete, uppdelade efter ytans form:
På kosmetikmaskinen med fyra stationer följs konturen under CNC-styrning, och ett cirkulerande vattensystem filtrerar och sedimenterar slipdammet. Båda maskinerna kan växlas mellan produkttyper. För poleringsfixturer och finishkontroll på telefonhöljen, se polering av telefonskal.
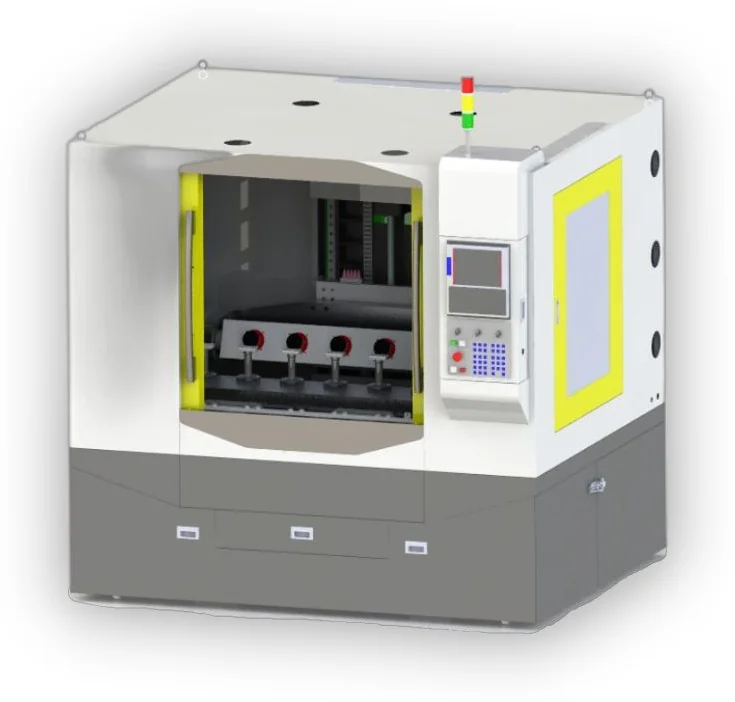
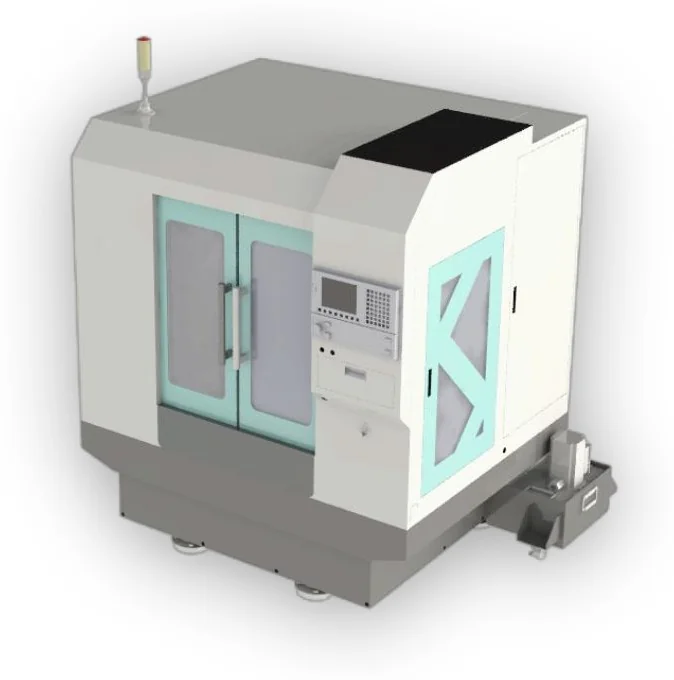
Filmklippet och stillbilderna på den här sidan kommer från en femaxlig fyrstationsmaskin för avgradning av aluminiumgjutgods.
I de maskiner som byggts hittills följer stationsantalet detaljtypen: fyra stationer för små pressgjutningar, sex stationer för kosmetiska detaljer med 3D-konturer och fyra stationer för kosmetiska detaljer med 2D-konturer. Alla stationer skär samtidigt, så varje cykel avslutar lika många detaljer som det finns stationer laddade.
För din del avgör fyra saker konfigurationen:
EVST bekräftar stationsantalet, fixturerna och cykeln på dina faktiska delar för varje projekt.
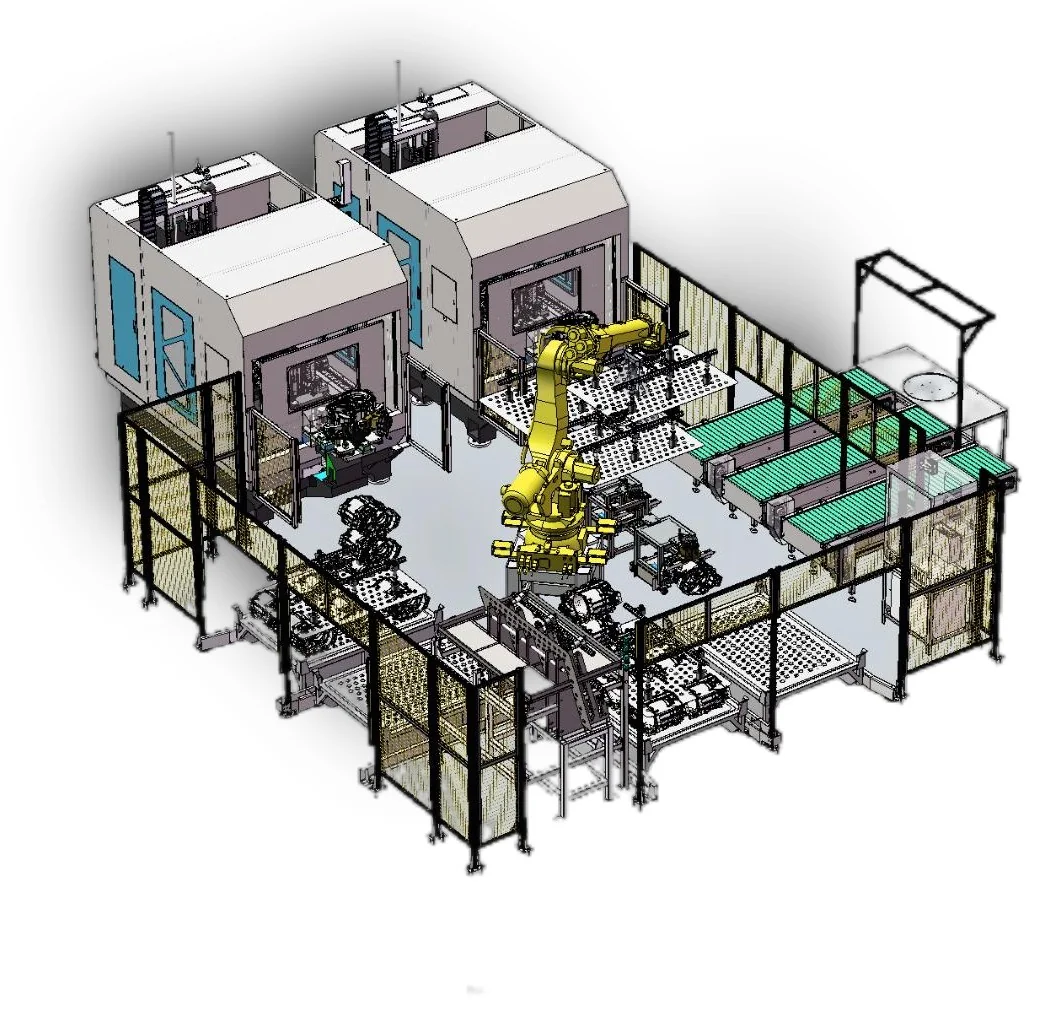
En gradningsmaskin behöver inte lastas för hand. För obemannad lastning kopplar de system vi har byggt ihop en robot med två maskiner. Roboten tar gjutgods från den inkommande paletten, med 3D-vision som hittar vart och ett före plockningen, matar båda maskinerna i tur och ordning och staplar färdiga detaljer på den utgående paletten. Med en A/B-rotationsbordsmaskin lastar roboten ena sidan medan den andra sidan fortfarande skär. Hur många maskiner en robot kan betjäna beräknas utifrån cykeltiderna för dina detaljer.
Relaterad läsning: en operatör som kör flera maskiner med en robot och balansering av en slipcell med dubbla motorhus.
En offert för en automatiserad avgradningsmaskin utgår från dina delar. Skicka in vad du har av följande:
Provdelar hjälper till att bekräfta fixturdesignen och verktygsmetoden innan konfigurationen är fastställd.
| Artikel | Värderar |
|---|---|
| Konfigurationer | Sexaxlig enkelstation (tre ramstorlekar); A/B-roterande bord med dubbelstation; dubbelstation med extern axel; 5-axlig fyrstation; 5-axlig sexstation |
| Delar bearbetade per cykel | 1 (enstation); 2 med externaxelversion; 4 eller 6 på flerstationsmaskiner |
| material | Hög- och lågtrycksgjutgods av aluminium; aluminium, plast och andra material för kosmetiska delar |
| Operationer | Bläck, värmekontrollflänsar, rester av grindar, delningslinjer; grindmärken, verktygsmärken, grader |
| kontroll | Cnc |
| Spindlar (5-axlig fyrstations pressgjutningsmaskin) | Fyra spindlar rör sig tillsammans; verktyg byts från ett ställ i kabinen |
| Fixtur (5-axlig fyrstations pressgjutningsmaskin) | Fixturstången roterar för att presentera ytterligare ytor av gjutgodset i en klämning |
| Vatten system | Cirkulerande vatten med dammfiltrering och sedimentering (kosmetisk maskin med fyra stationer) |
| Lastning | För hand; A/B-roterande bord för lastning under cykeln; robotlastning med 3D-vision-pallplockning |
| Maximal delstorlek och vikt | På förfrågan |
| Spindeleffekt och hastighet, axelrörelse | På förfrågan |
| Cykeltid | Bedöms per projekt från din sida |
De listade konfigurationerna är de som byggts hittills; maskinen för dina delar väljs för varje projekt baserat på dina delar och utdatamål.
En automatiserad gradningsmaskin är en specialmaskin för CNC som tar bort grader, avgradning, rester av grindar och delningslinjer från gjutna, formgjutna eller maskinbearbetade delar. Delarna hålls i dedikerade fixturer och spindlarna rör sig på programmerade maskinaxlar i en sluten hytt. EVST bygger konfigurationer med en station och sex axlar, A/B-roterande bord med dubbla stationer och fem axlar med fyra och sex stationer.
Välj en flerstationsavgradningsmaskin när samma små gjutgods körs i volym och flera kan spännas fast samtidigt; en femaxlig fyrstationsmaskin avslutar fyra per cykel. Välj en robotstyrd avgradningscell för stora gjutgods, en bred detaljblandning, frekventa byten eller gjutgods vars skärpositioner varierar tillräckligt för att behöva en skanning av varje detalj. Stora höljen kan användas på båda sätten: en sexaxlig enstationsmaskin eller en robotcell, bestämd utifrån åtkomst och detaljblandning. Se robotavgradningscell för robotrutten.
I de maskiner som byggts hittills körs små pressgjutningar på fyra stationer, 3C-kosmetiska detaljer med 3D-konturer på sex och de med 2D-konturer på fyra. Varje station skär samtidigt, så fler stationer betyder fler detaljer per cykel, förutsatt att varje del och dess fixtur passar en station. Det slutliga antalet bekräftas på dina detaljer.
Båda är femaxliga flerstationsmaskiner för utseendedelar tillverkade av aluminium, plast eller andra material. 3D-konturmaskinen har sex stationer och används på telefonhöljen, e-cigaretthöljen, plastdelar till bilar och powerbankhöljen. 2D-konturmaskinen har fyra stationer och används på kamerahöljen, set-top-boxhöljen, e-cigaretthöljen och dörrhandtag.
Ja. Varje flerstationsmaskin kan bytas till en annan produkttyp genom att byta fixturer och program för den nya delen. Hur många artikelnummer som kan dela en maskin, och hur ofta den kan bytas, bedöms på din artikellista.
Ja, på den 5-axliga fyrstationsmaskinen för pressgjutningar. Fixturstången som håller gjutgodset roterar för att vrida ytterligare ytor mot spindlarna, och spindlarna byter verktyg från ställ i hytten, så att flera ytor finbearbetas utan att man behöver lossa fastspänningen. Vilka ytor som kan nås med en fastspänning kontrolleras mot dina detaljritningar.
Ja. Med en A/B-maskin med roterande bord laddar en robot ena sidan medan den andra sidan skär. I linjer vi har byggt avstaplar en robot gjutgods med 3D-vision, matar två maskiner och staplar de färdiga delarna.
På aluminiumgjutgods tar den bort fyra typer: blixt, de tunna metallflänsarna där formhalvorna och kärnorna möts; värmekontrollflänsar, upphöjda linjer kopierade från en sprucken formyta; rester från grinden; och delningslinjer. På kosmetiska delar tar den bort grindmärken, verktygsmärken och grader.
Priset beror på konfigurationen (enstation, tvåstation eller flerstation), ramstorlek, antal stationer, fixturer för varje artikelnummer och om robot och pallhantering ingår. EVST ger offerter per projekt efter att ha granskat dina delar; kontakta oss med ritningar och din årliga volym. Ledtid och garanti bekräftas i offerten.
Konfigurationerna på den här sidan är de som byggts hittills; maskinen för dina delar väljs och bekräftas för varje projekt.