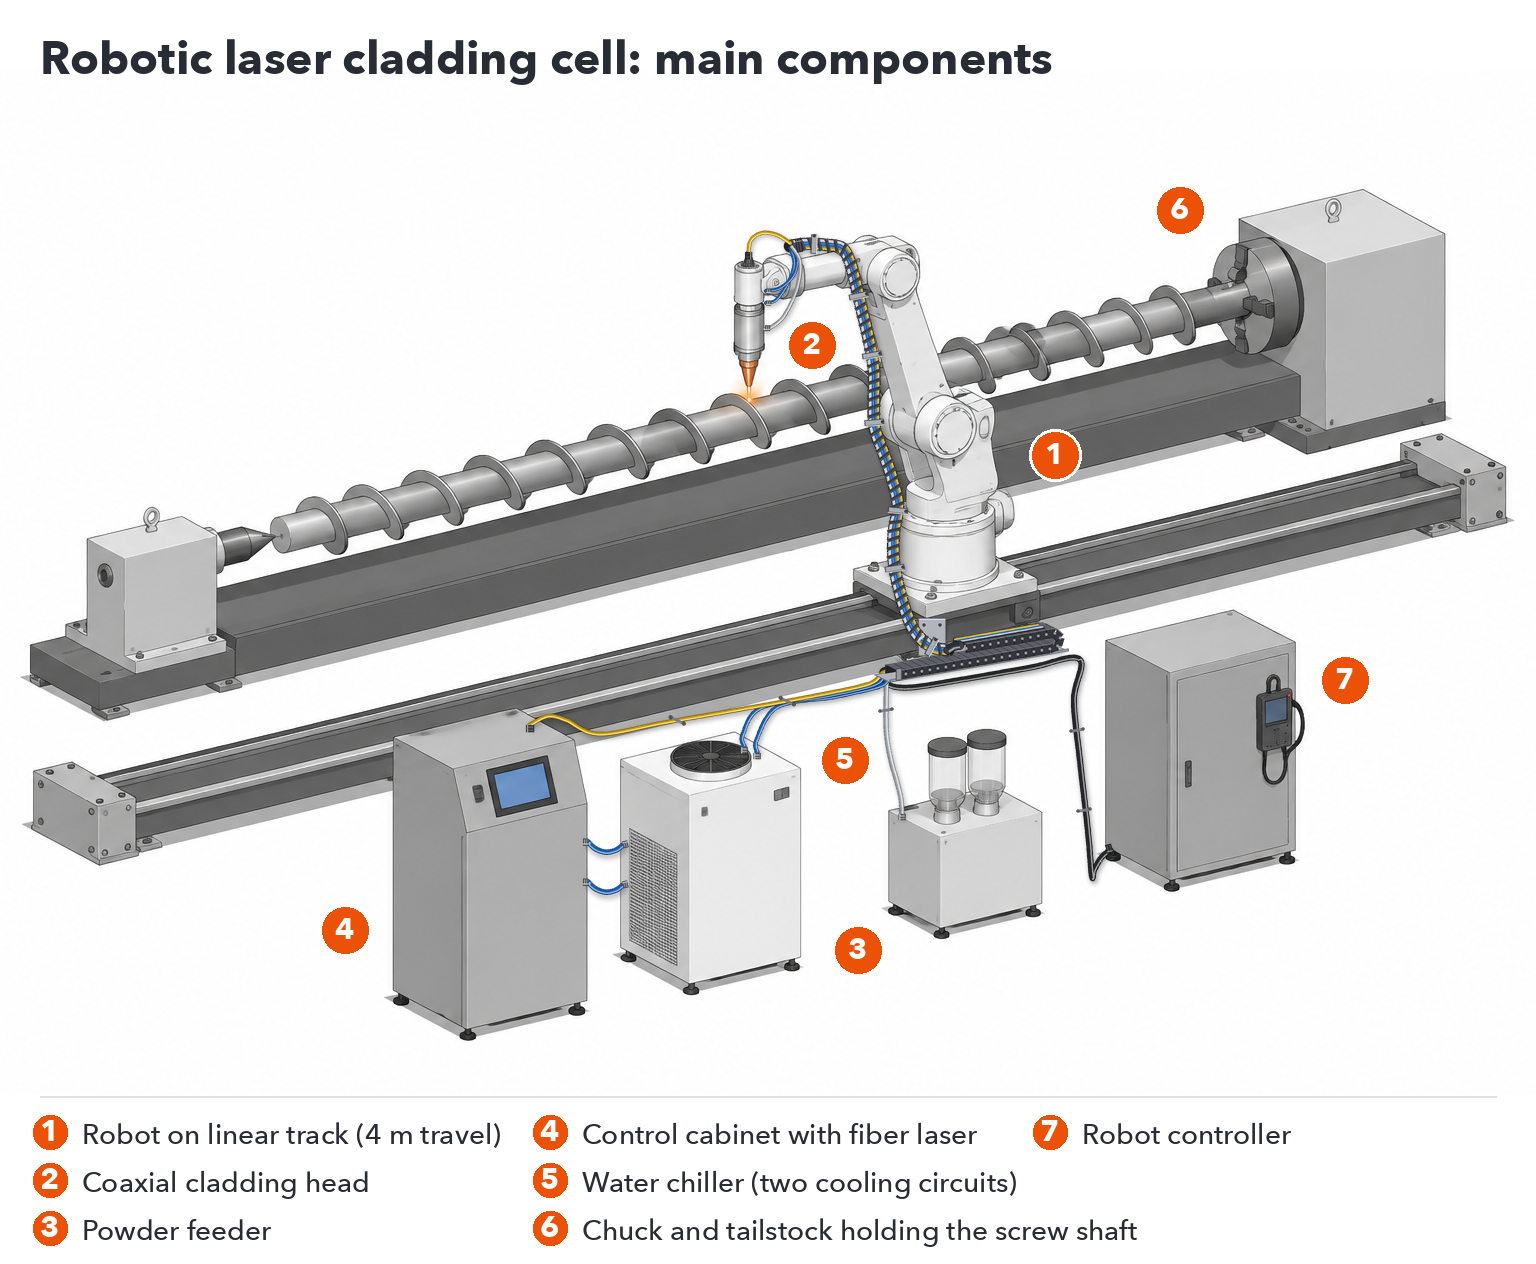
Robotski sistem za lasersko oblaganje združuje šest glavnih delov: šestosnega industrijskega robota, glavo za oblaganje s koaksialnim dovajanjem prahu, podajalnik prahu, neprekinjeni vlakenski laser, vodni hladilnik in način za predstavitev dela, običajno vpenjalno glavo za vrteče se dele in linearno tirnico za robota. Robot, laser in hladilnik so standardne industrijske komponente; glava za oblaganje, podajalnik prahu in integrirana krmilna omarica so izdelani posebej za oblaganje.
| Sestavina | Kaj počne | Standardno ali vgrajeno za oblaganje |
|---|---|---|
| Šestosni industrijski robot | Premakne glavo za oblaganje vzdolž programirane poti | Standardni industrijski robot |
| Linearna proga | Podaljša doseg robota vzdolž dolgih delov; 4 m efektivnega pomika v standardni celici | Zgrajeno po celični postavitvi |
| Vpenjalna glava / rotacijska os | Drži in vrti gredi, palice in cevi za zunanje obloge | Velikost po meri dela |
| Glava obloge | Fokusira laser in dovaja prah koaksialno v talino | Zgrajeno za oblaganje |
| Podajalnik prahu | Dozira prah na glavo z enakomerno hitrostjo | Zgrajeno za oblaganje |
| Fiber laserski vir | Zagotavlja neprekinjen laserski žarek (1080 nm) | Standardni laserski vir, nameščen v krmilni omari |
| Čiščenje vode | Hladi tako laserski vir kot tudi glavo za oblaganje | Standardni hladilnik, dimenzioniran glede na moč laserja |
| Kontrolna omara | Integrira laser, nadzor in HMI; ima modul IoT za oddaljeno diagnozo | Zgrajeno za oblaganje |
Za vsako namestitev je predvidena laserska varnostna zaščita okoli celice.
Izberite konfiguracijo glede na površino, ki jo želite obložiti. Oblaganje z zunanjim slojem pokriva zunanjost gredi, palic, cevi in koncev cevi: vpenjalna glava vrti del, medtem ko robot premika glavo vzdolž njega in polaga neprekinjeno spiralno perlo. Oblaganje z ravno površino pokriva plošče in ravne površine: robot polaga vzporedne perle eno ob drugi, pri čemer se vsaka prekriva s prejšnjo, dokler območje ni pokrito. Ena celica se lahko nastavi za oboje, če sta vpenjalna glava in ravno delovno območje načrtovana v postavitvi.
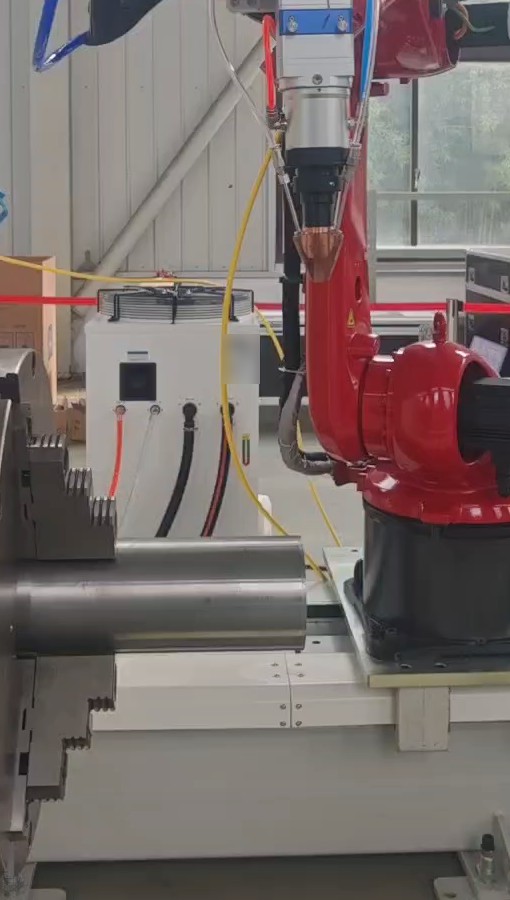
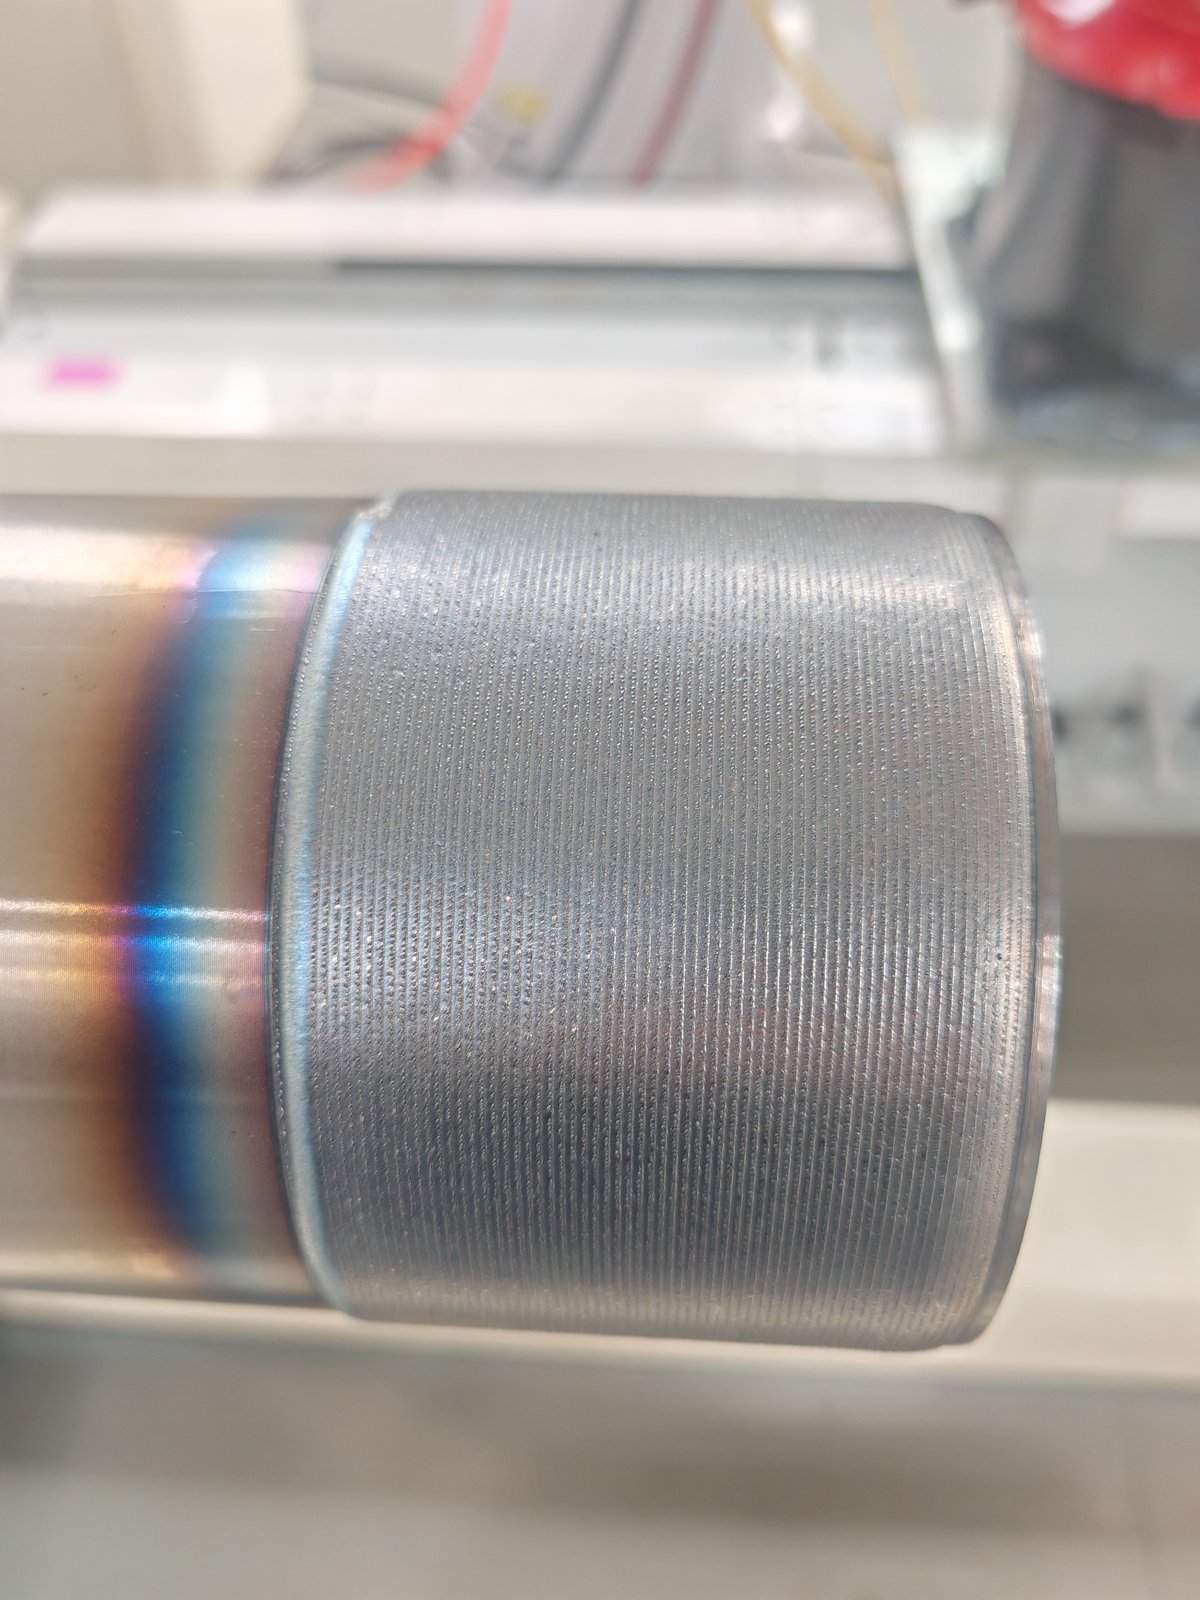
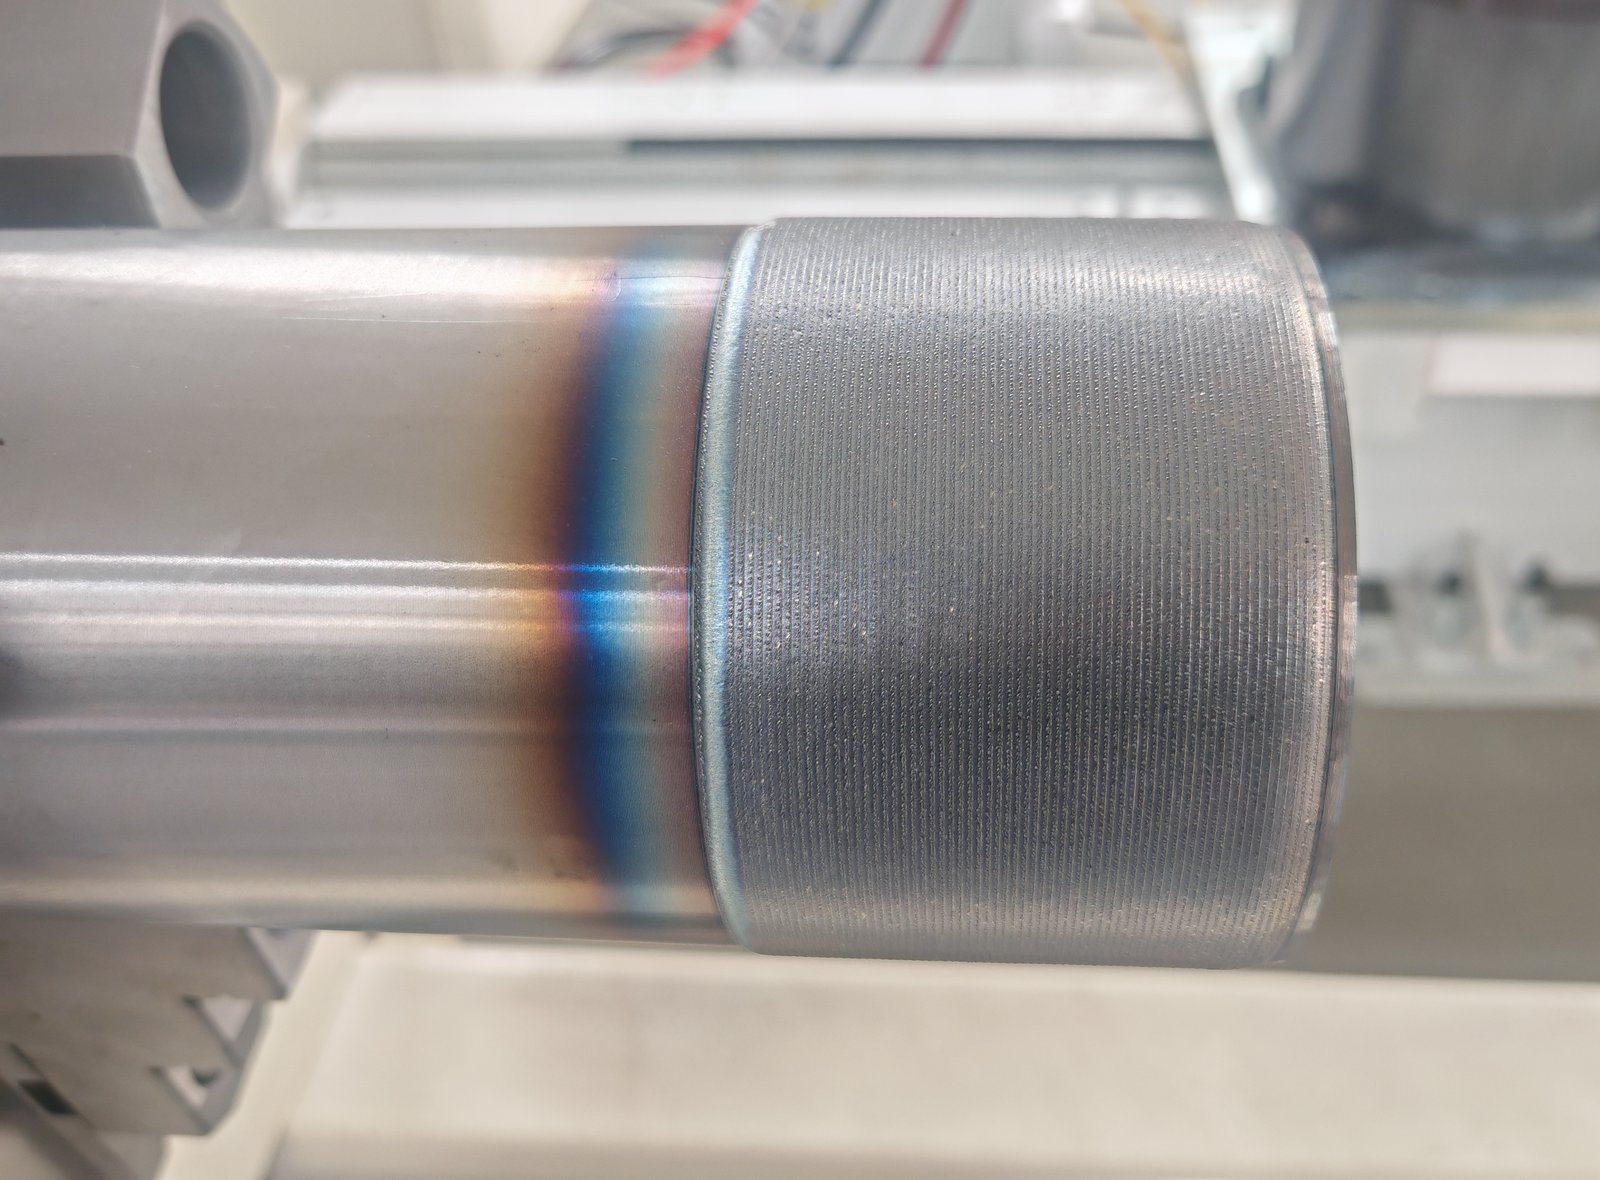
Del je vpet v vpenjalno glavo in se vrti; robot drži glavo za oblaganje nad površino in se premika vzdolž osi. Obloženi trak v spodnjem poskusu je enakomeren po svoji dolžini, obarvan trak poleg njega pa je toplotno prizadeto območje na osnovni kovini.
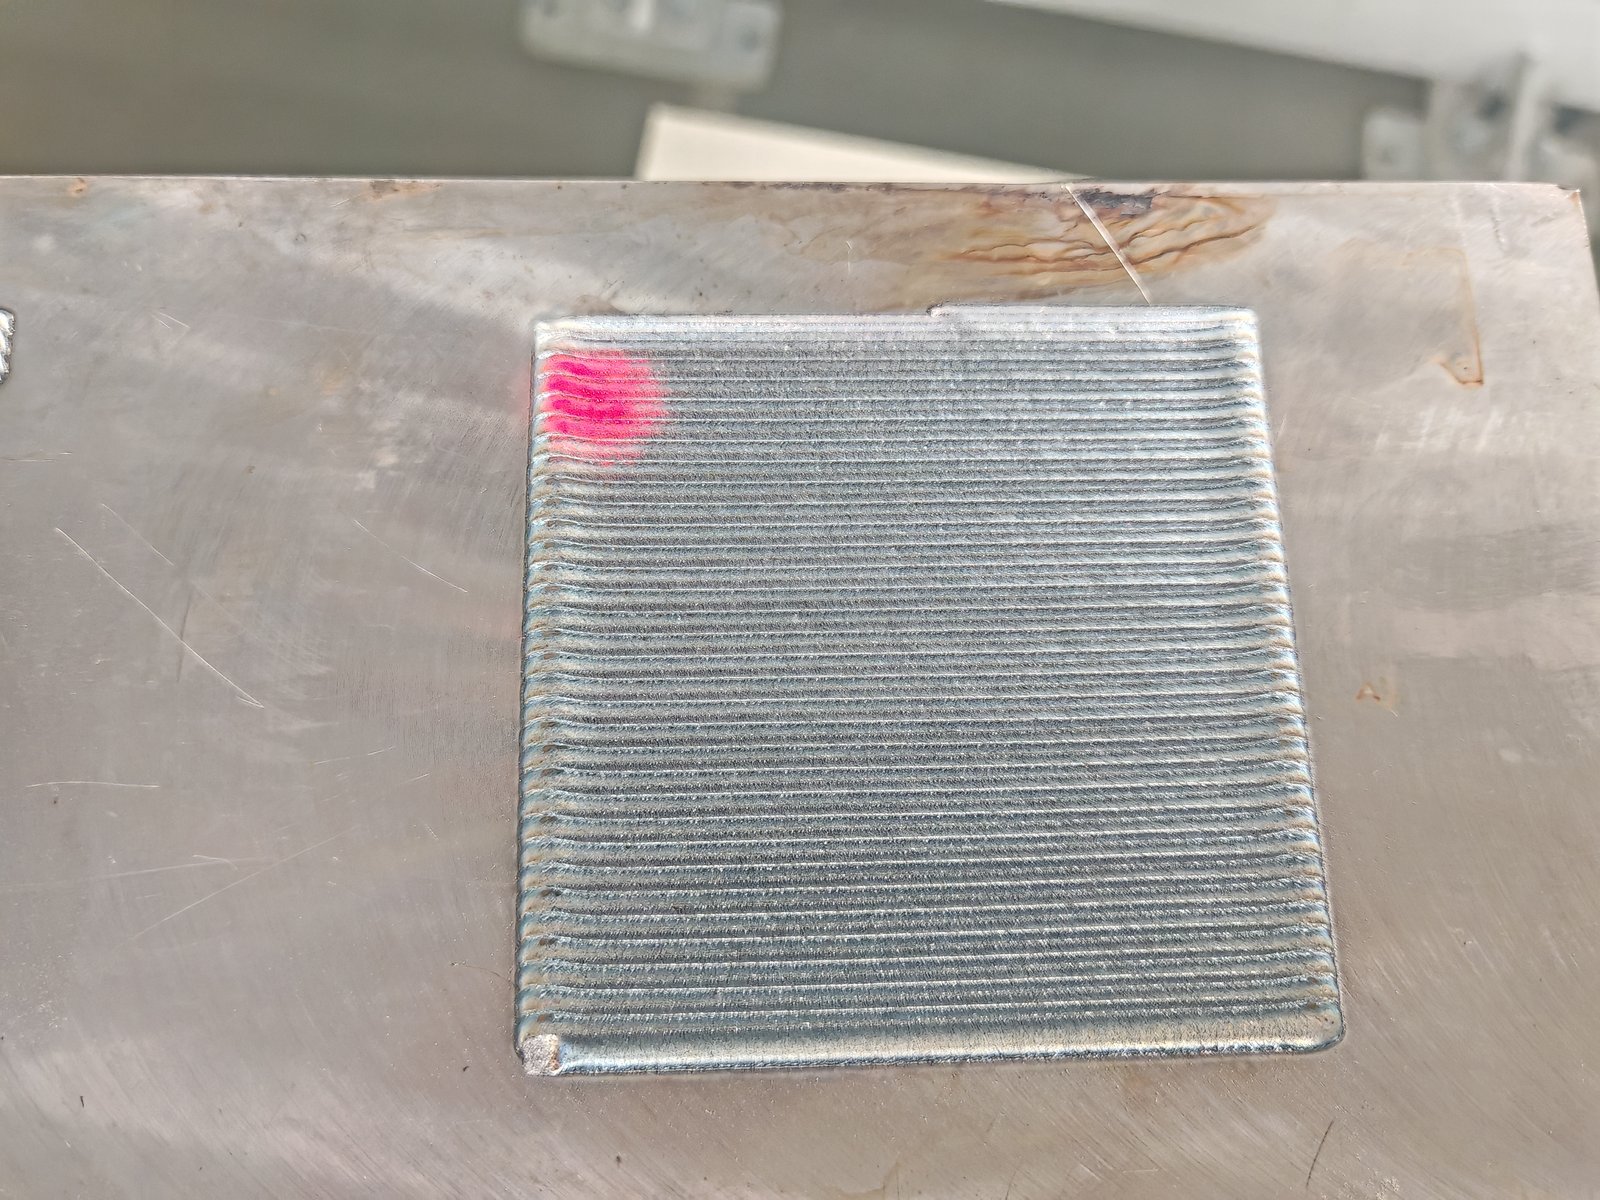
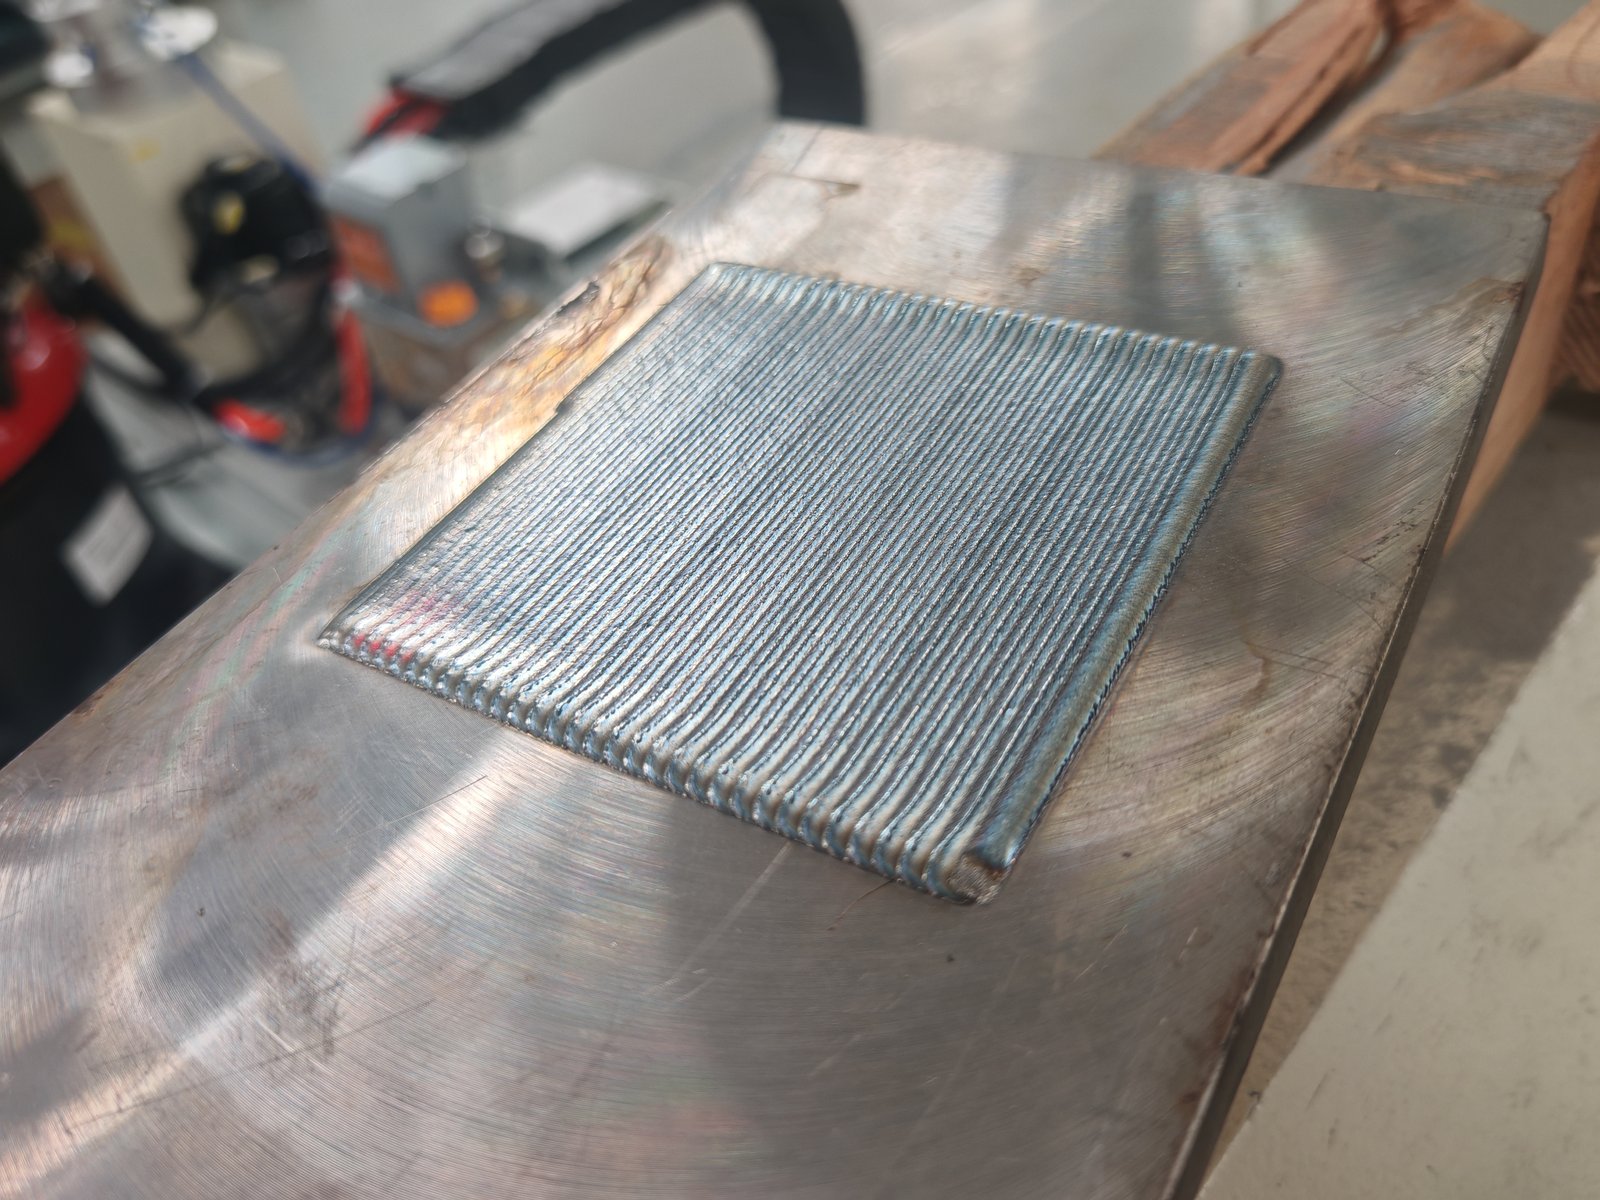
Robot polaga eno perlo za drugo z določenim prekrivanjem in tako gradi enakomerno plast po celotnem območju. Spodnja kvadratna poskusna površina prikazuje večprehodni vzorec.
Za informacije o tem, kako deluje postopek laserskega oblaganja in za kaj se uporablja, si oglejte našo osnove in demonstracija postopka laserskega oblaganja.
Notranje izvrtine potrebujejo namensko glavo za notranje oblaganje, ki se prilega v izvrtino. Izvrti se običajno izvajajo na namenskem CNC stroju za oblaganje; glejte naslednji razdelek.
Izberite robotsko celico, kadar se vaši deli razlikujejo po obliki in velikosti, kadar potrebujete delo tako na zunanjih premerih kot na ravnih površinah ali kadar se mora celica prilegati obstoječi postavitvi. Izberite namenski CNC laserski stroj za navarjanje, kadar je večina vašega dela ena družina delov, kot so palice hidravličnih cilindrov ali izvrtine v stalnih količinah, in želite togost zaprtega obdelovalnega stroja in fiksne nastavitve.
| Robotska celica za lasersko oblaganje | Namenski CNC laserski stroj za oblaganje | |
|---|---|---|
| Najboljše prileganje | Mešani deli: gredi, palice, konci cevi, plošče, ravne površine; popravilo in majhne serije | Ena družina delov po prostornini: palice cilindrov, stebri, izvrtine |
| Površine | Zunanje in ravne površine v eni celici; proste poti so programirane na robotu | Zunanji ali notranji premer z notranjo glavo ali kombinirani stroj za zunanji/notranji premer |
| Predlog | Pot robota plus vrtenje vpenjalne glave in linearna sled | Osi X/Y/Z in vrtljivo vreteno; ločljivost in ponovljivost 0.01 mm / 0.01° |
| Del velikosti | Nastavljeno z vpenjalno glavo, pomikom tirnice in dosegom robota za vsak projekt | Stroj za zunanji premer: do Ø630 mm × 3,000 mm, 2 t. Stroj za notranji premer: izvrtine od Ø180 mm (Ø100 mm opcijsko) do Ø500 mm, dolžine do 2,500 mm, 2 t. Kombinirani stroj za zunanji/notranji premer: zunanji premer do Ø1,000 mm, dolžine 5,000 mm ali več |
| postavitev | Fiksna postaja, odprta postavitev, prilagojena obratu | Zaprt stroj z lastnim tlorisom |
Ko se namenski stroj bolje prilega
Če vaše delo spada v enega od teh primerov, nam pri povpraševanju po ponudbi sporočite družino delov in EVST bo pregledal namensko konfiguracijo stroja skupaj z robotsko celico.
Prah, ne žica. Sistem dovaja prah koaksialno: šoba obdaja žarek, tako da prah enakomerno doseže talino iz vseh smeri. To omogoča robotu, da prosto spreminja smer vzdolž poti. Standardna konfiguracija je dovajanje prahu; dovajanje žice ni del tega.
Visokohitrostna ali širokopasovna glava za delo z zunanjimi robovi. Oboje je na voljo za oblaganje zunanjih premerov. Referenčne številke iz namenske konfiguracije stroja za oblaganje zunanjih premerov, za 1.2 mm obloženo plast:
| tip glave | Čas obloge na m² (1.2 mm plast) | Izkoriščanje prahu |
|---|---|---|
| Visokohitrostna glava za oblaganje | 2–2.5 h/m² | 85 – 90% |
| Širokopasovna obložna glava | 1.5–3 h/m² | 95% ali več |
| Glava s skoznjo izvrtino (ID) | 3 h/m² | 85 – 90% |
| Glava s slepo izvrtino (ID) | 3.5 h/m² | 85 – 90% |
Širokopasovna glava porabi manj prahu; visokohitrostna glava deluje v ožjem časovnem območju. Ker je prah glavni obratovalni strošek (glejte spodaj), je izkoriščenost prahu pri primerjavi glav prav tako pomembna kot hitrost.
Dozirnik prahu. Dovajalniki prahu na celicah, ki smo jih dobavili, so pnevmatski (nosilni plin) ali gravitacijski, servo pogonjeni, s pretokom od 5 do 100 g/min, brezstopenjsko nastavljivi in s stabilnostjo dovajanja ±3 %.
Laserska moč. Sistemi, ki smo jih izdelali, uporabljajo neprekinjene vlaknene laserje od 6 kW do 12 kW, pri 1080 nm, z močjo, nastavljivo od 10 % do 100 %. Višja moč poveča hitrost nanašanja in površino, ki jo pokrijemo na uro. Končna moč laserja in nastavitev podajalnika se izbereta za vsak projekt posebej glede na vaše dele, zahteve glede premaza in ciljno moč ter se potrdita v poskusnem nanosu.
Prvo vprašanje, ki ga postavlja EVST, je, ali površina odpove zaradi obrabe ali korozije. Ta izbira določa prašek za oblaganje, iz nje pa sledijo procesni parametri. Palica, ki se obrabi ob tesnilih, in del, ki korodira v morski vodi, potrebujeta različne praške in različne nastavitve, tudi na istem stroju. Povejte nam, kako del odpove med uporabo, ne le njegova risba.
Lasersko oblaganje poteka z visoko močjo dlje časa, velik del te energije pa se pretvori v toploto. Hladilnik zato opravlja dve hladilni funkciji: eno za laserski vir in eno za glavo oblaganja na robotskem zapestju. Nadzor temperature je ključnega pomena za stabilno proizvodnjo, hladilnik pa je dimenzioniran glede na lasersko moč; na voljo so manjše velikosti hladilnikov, kjer laserska moč to dopušča.
Hladilna voda za vlakenski laser se običajno vzdržuje na temperaturi okoli 22 °C. Če je zrak okoli laserja dovolj topel in vlažen, da se njegova rosišča dvignejo nad temperaturo vode, se v notranjosti laserja kondenzira vlaga. V vlažnih podnebjih načrtujte klimatsko napravo v omarici ali razvlaževalec zraka za ohišje laserja.
Prah na leči ali zaščitnem oknu absorbira lasersko energijo in lahko opeče optiko, kar poškoduje glavo za oblaganje ali laserski izhod. Zato je opremo za lasersko oblaganje težje izdelati kot običajno varilno opremo: optična pot se sestavi v prostoru brez prahu in je zatesnjena pred prahom in prahom.
Oprema je enkraten nakup; prah se porabi vsako izmeno. Dva stroja lahko v dveh dneh porabita več deset kilogramov prahu, redni uporabniki pa ga kupujejo na tone. V življenjski dobi celice postane prah ena največjih stroškovnih postavk. Ko primerjate sisteme, primerjajte porabo prahu in dobavo prahu, ne le cene stroja. EVST dobavlja prah za oblaganje, ki ustreza uporabi.
Oprema za lasersko oblaganje je manj prizanesljiva kot varilna oprema: napačno upravljanje lahko poškoduje laserski vir ali glavo za oblaganje. Poznavanje postopka je pomembnejše od strojne opreme, zato EVST vključuje usposabljanje na kraju samem in se ne zanaša zgolj na pouk na daljavo (glejte spodaj).
Delovno območje robotske celice za lasersko oblaganje določajo štirje dejavniki: vpenjalna glava ali rotacijska os, ki drži del, linearna tirnica, ki robota nosi vzdolž nje, doseg robota in površina tal za ravne dele. EVST vsakega od njih dimenzionira glede na vaš največji del, zato je večina spodnjih omejitev konfiguriranih za vsak projekt posebej in niso fiksne.
| Element delovnega območja | Robotska celica za lasersko oblaganje |
|---|---|
| Največji premer dela (zunanja obloga) | Konfigurirano za vsak projekt posebej: nastavljeno glede na vpenjalno glavo in doseg robota |
| Največja dolžina obloge | Konfigurirano za vsak projekt posebej: robot se premika vzdolž dela po linearni progi |
| Linearno gibanje tirnic | 4 m efektivnega hoda (standardna celica) |
| Največja teža dela | Konfigurirano za vsak projekt: nastavljeno glede na nazivno moč vpenjalne glave in rotacijske osi |
| Chuck | Tričeljustna vpenjalna glava na rotacijski osi za gredi, palice in cevi; velikost se konfigurira glede na projekt |
| Koristni delež rotacijske osi / pozicionerja | Konfigurirano za vsak projekt posebej |
| Ploski deli | Konfigurirano za vsak projekt posebej: nastavljeno glede na doseg robota, potek poti in delovno območje v postavitvi |
| Referenca: namenski stroj za oblaganje zunanjih delcev | Do Ø630 mm × 3,000 mm dolžine obloge, 2 t |
Za določitev velikosti celice pošljite največji premer, dolžino obloge, težo in težišče najtežjega dela ter velikost vseh ravnih delov.
| Postavka | Specifikacija (konfiguracije, izdelane do danes) |
|---|---|
| Vrsta celice | Robotska celica za lasersko oblaganje s fiksno postajo, brez mobilne platforme; razporejena tako, da se prilega postavitvi obrata |
| Konfiguracije | Oblaganje zunanjega premera (vrtenje vpenjalne glave); večplastno oblaganje ravne površine |
| robot | Šestosni industrijski robot; koristna obremenitev in doseg izbrana za glavo za oblaganje in del |
| Linearna proga | 4 m efektivnega hoda (standardna celica) |
| Laserski vir | Neprekinjeni vlakenski laser, 1080 nm; 6–12 kW na do danes izdelanih sistemih; nastavljiva moč 10–100 %; izhodna moč vlaken QBH; vodno hlajenje; vhod 380 V; daljinsko in lokalno upravljanje |
| Glava obloge | Koaksialna glava za dovajanje prahu; visokohitrostna ali širokopasovna glava za delo na zunanjih premerih |
| Podajalnik prahu | Pnevmatski (nosilni plin) ali gravitacijski; servo pogon; 5–100 g/min, neprekinjeno nastavljivo na dostavljenih celicah; stabilnost dovajanja ±3 % |
| Hlajenje | Vodni hladilnik, dimenzioniran glede na moč laserja; hladi laserski vir in glavo za oblaganje |
| Nadzor | Integrirana krmilna omarica z laserskim virom in nadzorom; zaslon na dotik HMI |
| Daljinska diagnoza | IoT modul za oddaljeni ogled HMI in obratovalnih podatkov; po potrebi ga je mogoče odklopiti |
| Laserski alarmi | Branje prek ethernetnega kabla s programsko opremo za računalnik (na voljo angleška različica) |
Specifikacije na tej strani so tipične vrednosti iz do danes izdelanih konfiguracij; moč laserja in nastavitev dovajalnika prahu za vašo celico se izberejo za vsak projekt posebej. Hitrost oblaganja, debelina sloja, kakovost sloja in izkoriščenost prahu so odvisne od dela, osnovnega materiala, zahtev glede prahu in premaza ter se za vsak projekt potrdijo v poskusnem oblaganju.
Tovarniški prevzem, montaža in zagon na lokaciji so dogovorjeni za vsak projekt posebej in navedeni v ponudbi.
EVST priporoča 1–2 dni usposabljanja na kraju samem ob dobavi. Zajema upravljanje krmilnega sistema, nastavitev parametrov za delo, odporno proti obrabi in koroziji, ter rutinske preglede, ki ščitijo optiko. Poučevanje na daljavo ni nadomestilo za praktično usposabljanje na vaših delih.
Modul IoT inženirjem EVST omogoča oddaljeni ogled zaslona na dotik in obratovalnih podatkov, kar pomaga hitro odkriti napake tudi prek jezikovne ovire. Modul je dobavljen s kitajsko kartico SIM, ki nima mednarodnega gostovanja; zamenjajte jo z lokalno kartico SIM, ko sistem prispe, ali pa modul priključite na svoje omrežje.
Če ne želite, da proizvodni podatki zapustijo obrat, zaženite sistem z odstranjeno SIM kartico ali izklopljenim omrežnim kablom IoT modula. Priključite ga le, če je za napako potrebna oddaljena diagnoza, in ga nato ponovno izključite.
Ko laserski vir sproži alarm, se koda prebere tako, da se računalnik prek ethernetnega kabla poveže z laserjem in se odpre diagnostična programska oprema laserja, ki je na voljo v angleški različici. EVST ta korak pokriva v usposabljanju, tako da lahko vaša ekipa pridobi kode napak, ne da bi čakala na podporo.
Garancijski pogoji so potrjeni v ponudbi. Za obrate v tujini EVST pošilja rezervne dele za lokalno zamenjavo in vodi delo na daljavo; to je hitreje kot čakanje, da inženir potuje čez časovne pasove. Obiski na lokaciji v tujini so možni, pri čemer so potni stroški in stroški storitev vnaprej dogovorjeni v pogodbi.
Dobavni rok je odvisen od konfiguracije in je potrjen v ponudbi; čas dostave je odvisen od namembnega kraja.
Ponudba za robotski sistem laserskega oblaganja se začne s petimi vhodnimi podatki. Z njimi lahko EVST pred naročilom organizira vzorčne preizkuse oblaganja vaših delov.
Robotski sistem za lasersko oblaganje je celica, v kateri industrijski robot premika lasersko glavo za oblaganje po delu in tali kovinski prah v njegovo površino, da ustvari gosto, metalurško vezano plast, odporno proti obrabi ali koroziji. Sistem EVST združuje šestosnega robota na linearni progi s koaksialno glavo za prah, neprekinjenim vlaknenim laserjem, dovajalnikom prahu in vodnim hladilnikom ter vpenjalno glavo za vrteče se dele.
Robotska celica za lasersko oblaganje vključuje robota, vlakenski laser, glavo za oblaganje, dovajalnik prahu, vodni hladilnik in vpenjalno glavo ali linearno tirnico za predstavitev dela. V celici EVST so robot, laser in hladilnik standardne industrijske komponente; glava za oblaganje, dovajalnik prahu, integrirana krmilna omara in podnožje celice so izdelani posebej za oblaganje; vpenjalna glava, tirnica in postavitev pa so dimenzionirani glede na vaše dele. EVST jih integrira v eno celico in nastavi poti robota, procesne parametre in prah za vaše dele.
Za mešane gredi, palice, konce cevi in ploščate dele je robotska celica bolj prilagodljiva: ena celica obravnava zunanje in ravne površine ter se prilega odprti postavitvi. Za eno družino delov v stalni količini, kot so palice valjev, ali za izvrtine valjev, je namensko primeren CNC stroj.
Ena robotska celica lahko obdeluje zunanje premere in ravne površine, če sta v razporeditvi načrtovana tako vpenjalna glava kot ravno delovno območje. Notranje izvrtine potrebujejo glavo za notranje oblaganje in se običajno oblagajo na namenskem stroju; glava za skoznjo izvrtino pusti približno 30 mm na dnu valja neobloženega, razen če je dno odrezano, medtem ko glava za slepo izvrtino obloži celotno globino.
Sistem EVST uporablja koaksialno dovajanje prahu. Šoba dovaja prah okoli žarka iz vseh smeri, tako da lahko robot spremeni smer vzdolž poti, ne da bi spremenil način vstopa prahu v talino. Prah omogoča tudi široko izbiro zlitin, odpornih proti obrabi in koroziji. Dovajanje žice ni del standardne konfiguracije.
Sistemi, ki jih je EVST izdelal, uporabljajo neprekinjene vlakenske laserje od 6 kW do 12 kW. Višja moč pokriva večjo površino na uro, vendar se moč za vašo celico oceni za vsak projekt posebej glede na premer in dolžino dela, debelino sloja in vašo ciljno izhodno moč ter potrdi s preizkusom oblaganja vaših delov.
Za 1.2 mm plast pri delu z zunanjim premerom deluje glava z visoko hitrostjo približno 2–2.5 h/m² z 85–90 % izkoriščenostjo prahu, glava s širokim trakom pa približno 1.5–3 h/m² z 95 % ali več. Glava s širokim trakom porabi manj prahu, kar je pomembno, saj je prah glavni obratovalni strošek.
Določite največji premer, dolžino za oblaganje, težo in težišče najtežjega dela ter velikost vseh ravnih delov. EVST dimenzionira vpenjalno glavo, rotacijsko os, linearno tirnico in doseg robota do teh delov; linearna tirnica standardne celice ima 4 m efektivnega gibanja, druge omejitve pa so konfigurirane za vsak projekt posebej. Za referenco, namenski stroj za oblaganje zunanjih premerov sprejema dele do Ø630 mm × 3,000 mm in 2 t.
Da. Hidravlični podporni stebri, dvigalke in cilindri za opremo za premogovništvo so glavna uporaba laserskega oblaganja, tako za nove dele kot za obnovo obrabljenih. Palice in stebri so obloženi na zunanjem premeru; izvrtine cilindrov so obložene z notranjo glavo.
Lasersko oblaganje se uporablja na komponentah za rudarsko opremo, proizvodnjo energije, metalurgijo, petrokemiko in inženiring na morju, vključno s cevmi za naftne vrtine, jaški in velikimi deli opreme, ki se popravljajo ali obnavljajo. Proizvodne linije za oblaganje cevi za naftne vrtine so lahko zasnovane po naročilu.
Pred nakupom se vprašajte štiri stvari: ali bo dobavitelj pred naročilom prevlekel vzorčne dele v skladu z vašimi zahtevami glede premaza; ali lahko dobavi prašek za prevleko, ki ustreza vašim obratovalnim pogojem; ali bo vaše operaterje usposobil na lokaciji; in kako vas bo podpiral po dostavi, vključno z oddaljeno diagnostiko in rezervnimi deli. EVST zato dobavlja opremo, ustrezen prašek in nastavitev procesa skupaj.
Ob dobavi načrtujte 1–2 dni usposabljanja na kraju samem, ki bo zajemalo krmilni sistem, nastavitev parametrov za obrabo in korozijo ter nego optike. Po tem modul IoT omogoča inženirjem EVST diagnosticiranje napak na daljavo; v tujini pa namestitev lokalne SIM-kartice, ker dobavljena SIM-kartica nima mednarodnega gostovanja.
Da. EVST dobavlja rezervne dele za lokalno zamenjavo, vodi delo na daljavo in diagnosticira napake prek sistemskega modula IoT, ko je nameščena lokalna kartica SIM. Zaradi varnosti podatkov lahko kartica SIM ali omrežni kabel modula ostaneta med normalno proizvodnjo odklopljena in se priključita le, če napaka potrebuje oddaljeno podporo.
Garancijski pogoji in dobavni rok so odvisni od konfiguracije in so potrjeni v ponudbi. Po dobavi so obrati v tujini podprti z dostavljenimi rezervnimi deli in oddaljenim vodenjem; obiski na lokaciji v tujini so organizirani s potnimi stroški in stroški servisiranja, o katerih se dogovorijo vnaprej.
Cena laserskega sistema za oblaganje je odvisna od moči laserja, vrste glave za oblaganje, velikosti vpenjalne glave in dolžine linearne proge, ali celica opravlja samo zunanje premere ali zunanje premere in ravne površine, velikosti hladilnika ter zagona in usposabljanja na kraju samem. Obratovalni stroški so večinoma stroški prahu, zato povprašajte tudi o pričakovani porabi prahu. Ponudbe EVST za vsak projekt so na voljo po pregledu vaših delov; kontaktiraj nas z risbami in zahtevami glede premaza.
Vse številke na tej strani so tipične vrednosti; dejanska učinkovitost obloge je za vsak projekt potrjena v preizkusu obloge.