
Robotsko brušenje ročajev iz cinkove zlitine: Odstranjevanje ločilne črte
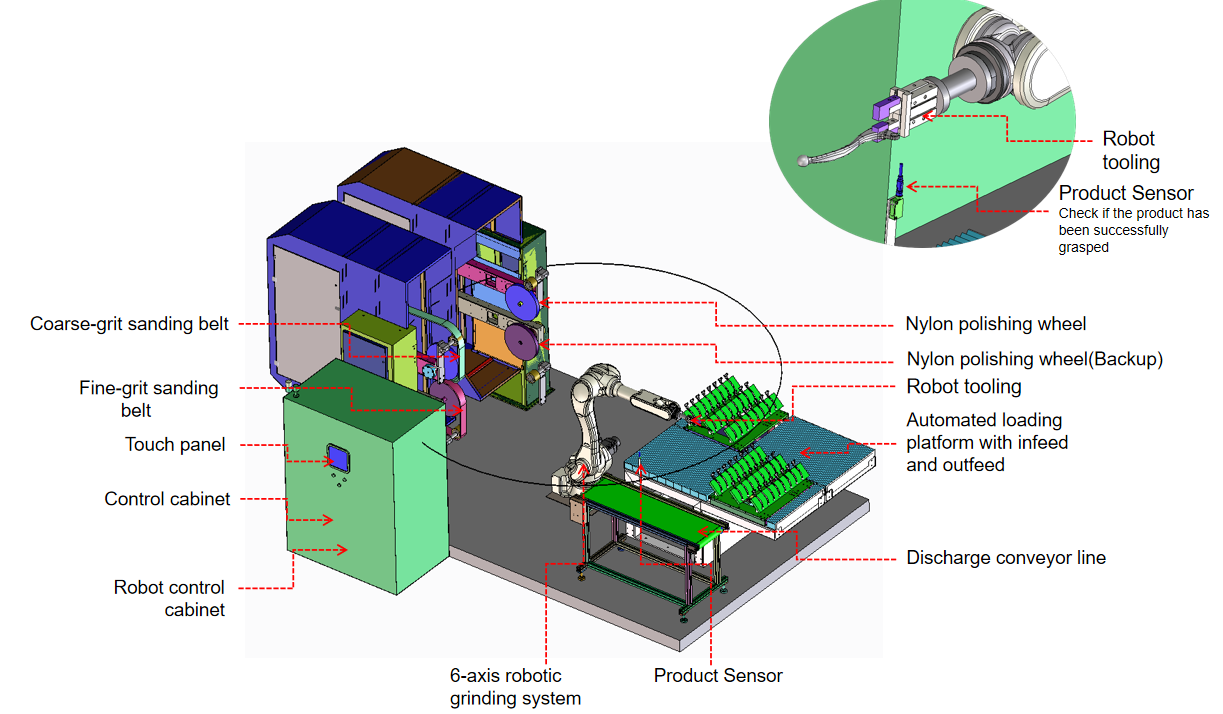
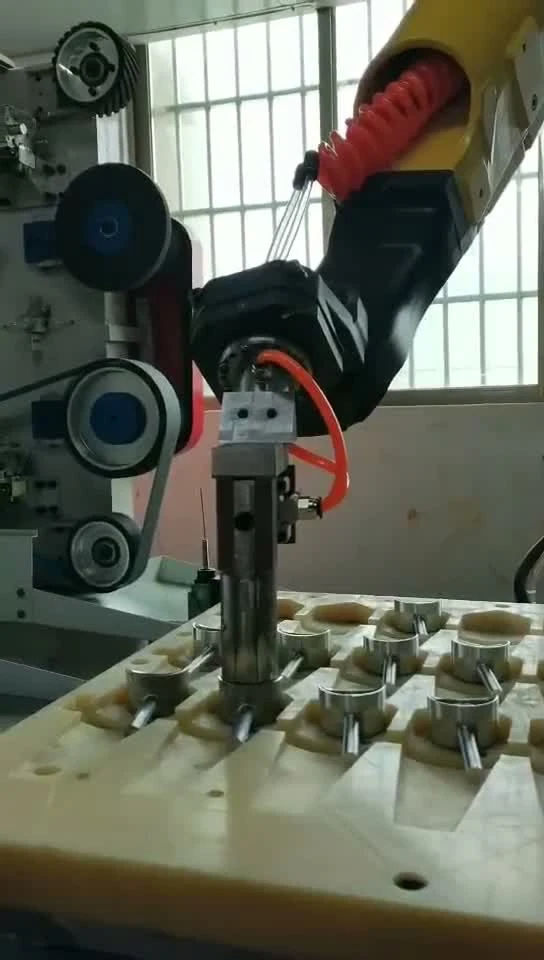
Ta robotska polirna celica je sestavljena iz šestosnega robota in štiristopenjskega tračnega brusilnika z nakladalno in razkladalno mizo: deli se brusijo zaporedno od grobega do finega traku ali polirajo na najlonskem kolutu.
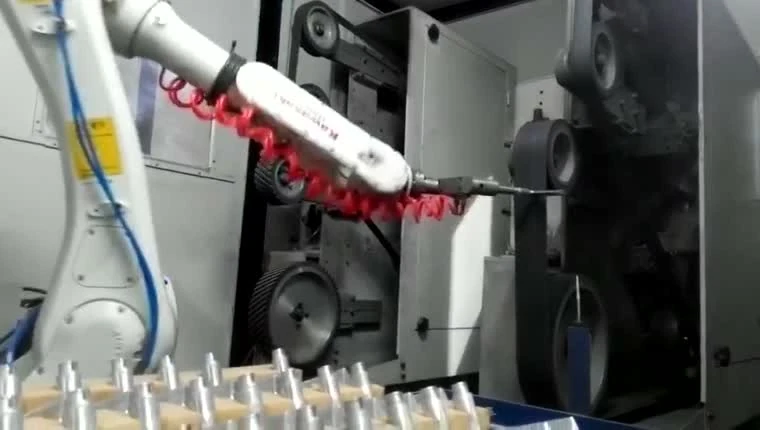
Robot drži del za stabilno in učinkovito brušenje
Robot prenese izdelek do postaj za potrošni material za brušenje in poliranje; pri velikih izdelkih robot drži orodje in namesto tega dela na fiksnem delu.
postavitve celic, možnosti nadzora sile in izbiraVelike izdelke brusi in polira robotsko orodje z avtomatsko menjavo potrošnega materiala orodja.
celice za odstranjevanje robov za težke ulitkeKljučne komponente, razporejene okoli vašega dela
Šestosni robot in brusilna priprava
Robot je dimenzioniran glede na proces mletja, tako da zaporedje deluje enakomerno in neprekinjeno.
Potrošne postaje
Dvo-, štiri- ali šestpostajalne postavitve so konfigurirane glede na postopek brušenja, potrošni material – abrazivni trakovi, lamelni brusni listi, najlonski brusni listi, sisalovi brusni listi in brusni brusni listi – pa se prilagodi opravilu.
Zložene potrošne postaje
Zgornja in spodnja razporeditev postaj skrajša potovanje robota med postajami za hitro in neprekinjeno proizvodnjo.
Naprava za nakladanje in razkladanje
En noter, en ven: vsak del se po brušenju vrne na svoj pladenj; ko je pladenj končan, celica samodejno preklopi na naslednji pladenj, operaterji pa pladnje nalagajo in razkladajo.
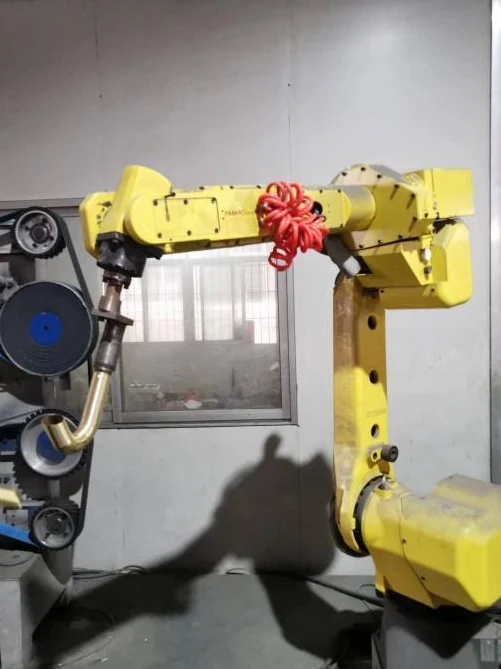
Tri možnosti pritrditve brusilnega orodja
Fiksni nosilec
Brusilno orodje je trdno privito na prirobnico robota za togo in visoko trdnostno povezavo.
postavitve celic, možnosti nadzora sile in izbiraPlavajoči nosilec
Brusilno orodje plava in sledi površini izdelka, kar zagotavlja bolj raven in enakomeren zaključek.
postavitve celic, možnosti nadzora sile in izbiraPlavajoči nosilec z zaznavanjem navora
Orodje sledi površini izdelka z enakomerno izhodno silo za ukrivljene površine, vogale, zelo tanke dele in dele z visokimi specifikacijami.
postavitve celic, možnosti nadzora sile in izbiraVeliko vrst izdelkov, en sam postopek mletja
Sanitarna oprema: pipe in armature za tuširanje
Pokrovi pip iz cinkove zlitine, ohišja pip iz bakrene zlitine, pipe iz nerjavečega jekla, ukrivljeni izlivi in ročice za prhe so primerni za postopek delne končne obdelave. Obdelovanec se premika med fiksnimi postajami, ko robot orodju predstavi zahtevane površine.
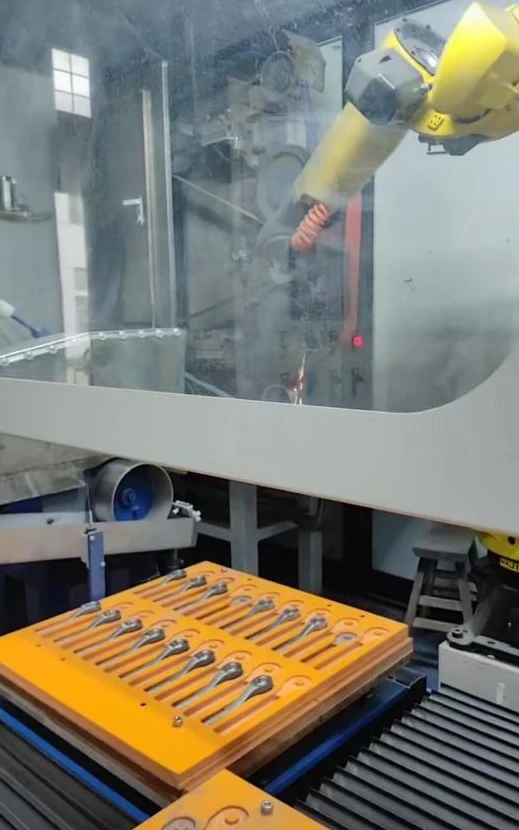
Strojna orodja: ročaji in ključi
Tipična uporaba so kljuke na vratih in ključi iz orodnega jekla. Oblikovani pladnji organizirajo vhodne dele, prijemalo pa vsak del prenese do postaje za brušenje ali poliranje. Tipično delo je odstranjevanje ločilne črte in odplak na ročajih iz tlačno ulite cinkove zlitine pred poliranjem.
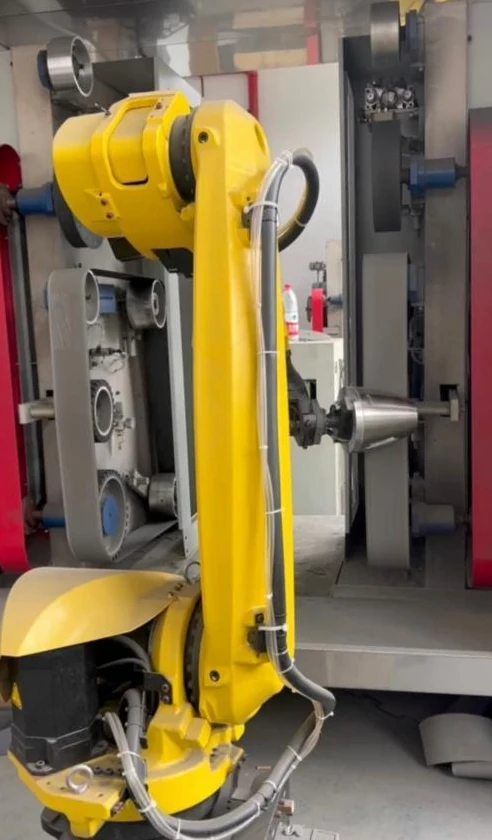
Gospodinjski aparati: ohišja in ročaji grelnikov vode
Ohišja grelnikov vode iz nerjavečega jekla in aluminijasti ročaji mikrovalovnih pečic predstavljajo različne oblike delov znotraj istega pristopa delnega držanja: okroglo ohišje s tanko steno in dolg ročaj. Vsak potrebuje prijemalno napravo, ki se ujema z njegovo obliko.
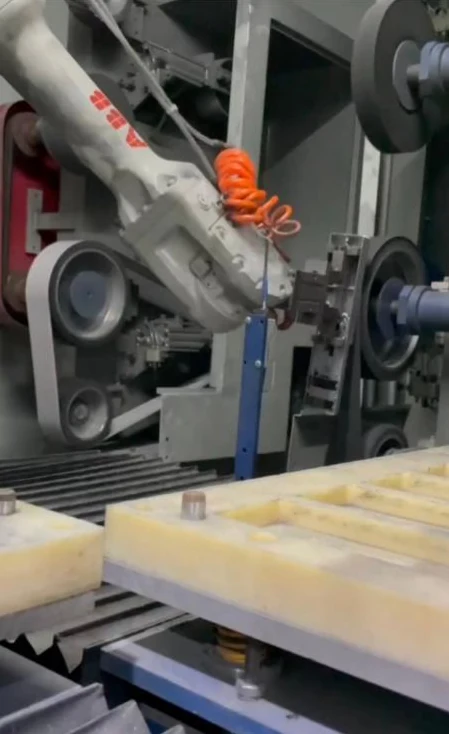
Pametne ključavnice: majhni pokrovi in dolge komponente
Pokrovi iz cinkove zlitine s pametnim zaklepanjem so lahko na voljo v locirajočih pladnjih. Na voljo so tudi zaprte celične postavitve za komponente z dolgim pokrovom in ročajem, pri čemer robot deluje znotraj ohišja stroja.
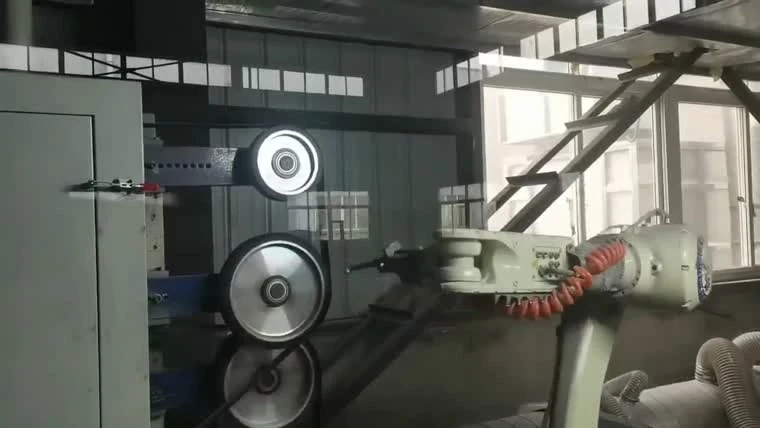
Sestavni deli motornega kolesa: zavorne ročice in okvirji
Aluminijasta ročna zavora in zavorne ročice se za brušenje in poliranje prenašajo mimo fiksnih kontaktnih koles. Varjeni cevasti zadnji okvirji so še ena tipična družina delov, ki uporabljajo posebno obliko držala za obdelovanec. Tipični aluminijasti liti deli za brušenje in poliranje vključujejo pesta koles, prtljažnike, ohišja ogledal, zadnje nosilce, rezervoarje za gorivo, ohišja amortizerjev in stopalke.
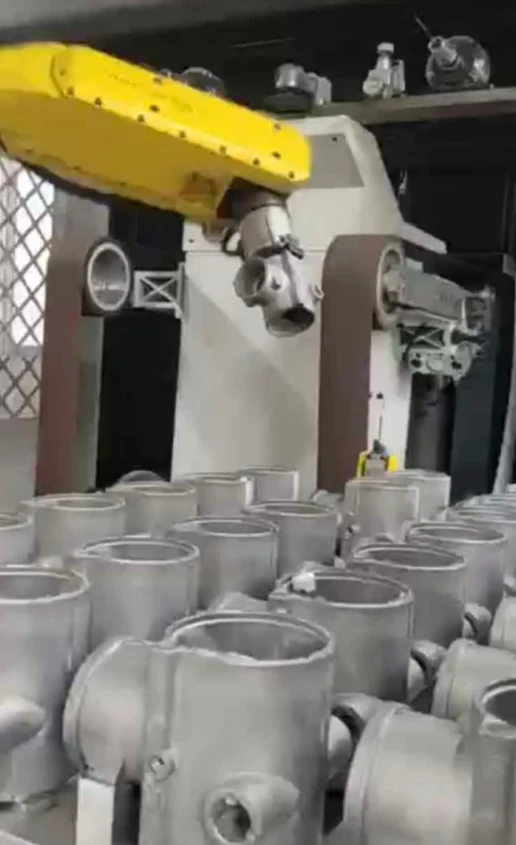
Ventili in ulitki: ohišja ventilov in lita ohišja iz aluminija
Aluminijasta ohišja tripotnih in štiripotnih ventilov, skupaj z ravnimi ohišji iz litega aluminija, so tipične aplikacije za odstranjevanje robov na tej poti. Robot drži del in dostavi potrebne robove do fiksne opreme za končno obdelavo.
Metoda mletja, konfigurirana glede na izdelek
Za začetek razprave o postavitvi uporabite družino obdelovancev. Spodnje kombinacije so primeri konfiguracije in ne univerzalna specifikacija opreme.
| Družina obdelovancev | Metoda držanja | Kombinacija postaj | Nakladalna ureditev | Tipičen postopek |
|---|---|---|---|---|
| Sanitarne pipe in armature | Robot prime izdelek | Brusilni trak, najlonsko kolo in platneno kolo | Lociranje pladnjev | Brušenje in poliranje |
| Kljuke na vratih in pokrovi pametnih ključavnic | Robot prime izdelek | Brusilni trak, najlonsko kolo in platneno kolo | Oblikovana matrika pladnjev | Brušenje in poliranje |
| Ključi in strojna oprema | Robot prime izdelek | Brusilni trak, najlonsko kolo in platneno kolo | Nakladalni pladnji, razporejeni v vrstah | Brušenje in poliranje |
| Ohišja kotličkov, tulci in puše | Robot prime izdelek | Brusilni trak, najlonsko kolo in platneno kolo | Pladenj, ki ustreza obdelovancu | Brušenje in poliranje |
| Zavorne ročice in zadnji nosilci iz litega aluminija | Robot prime izdelek | Brusilni trak, najlonsko kolo in platneno kolo | Lociranje pladnja ali vpenjala | Brušenje in poliranje |
| Aluminijasta ohišja ventilov in lita ohišja | Robot prime izdelek | Brusilni trak, najlonsko kolo in platneno kolo | Paketno nalaganje iz zabojnikov | Brušenje in odstranjevanje robov |
Pošljite nam risbe ali fotografije izdelka in vaš trenutni postopek ročnega brušenja in poliranja, mi pa lahko načrtujemo opremo in postopek.
Pogovor skozi postavitev celiceMajhne dele imejte pripravljene za prevzem
Zaprto delovno območje
Celotna postavitev se nahaja znotraj delovnega območja robota, nameščen pa je tudi mokri sesalnik za čiščenje prahu iz zraka.
postavitve celic, možnosti nadzora sile in izbira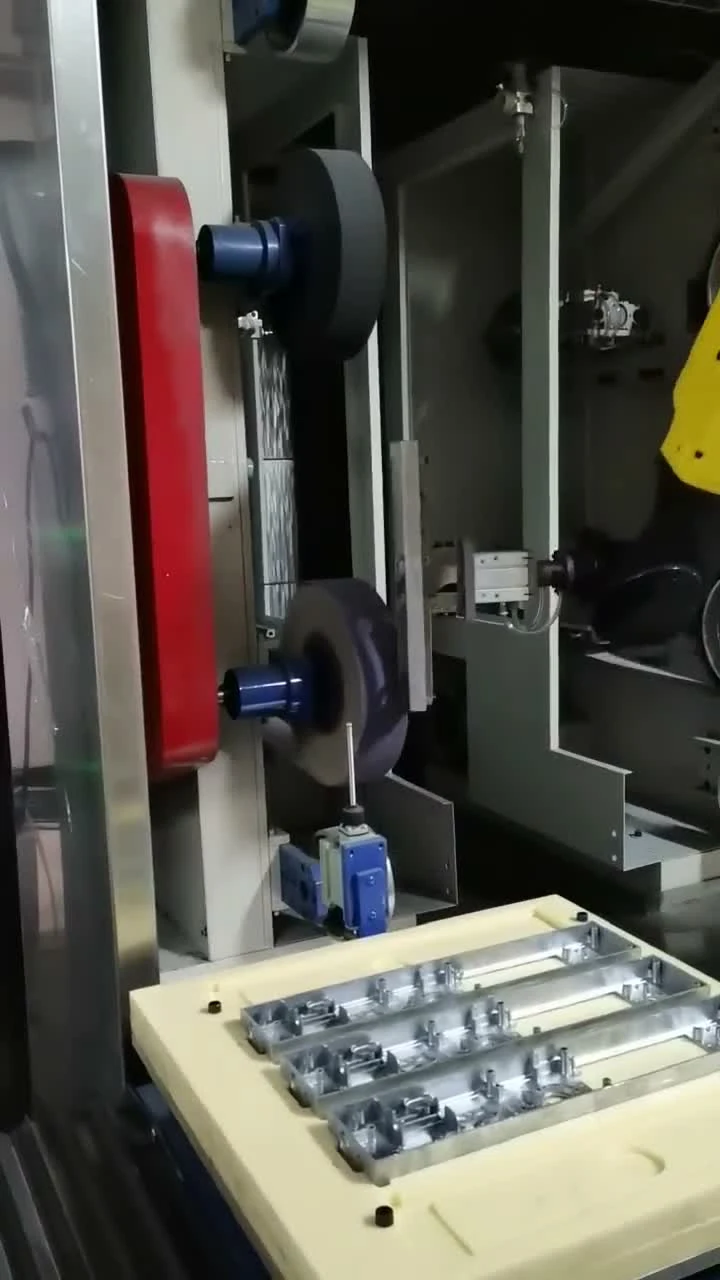
Zakaj delno zaprta celica
Usklajenost
Programirana pot v ponovljivem zaporedju dovaja obdelovanec fiksnim postajam za končno obdelavo; prijem in stanje potrošnega materiala ostajata del nastavitve procesa.
Varnost
Ločena mesta za nalaganje in končno obdelavo lahko pomagajo, da se operaterji med obdelavo ne približujejo orodju, saj so za celico predvideni varovanja in dostop.
Pretočnost
Organizirani pladnji in položaji za nalaganje lahko podpirajo enakomeren pretok delov. Izhodna količina je odvisna od obdelovanca, korakov končne obdelave in razporeditve nalaganja.
Vprašanja pred določitvijo celice
Kateri deli so bolj primerni za delno vgrajeno celico kot za celico z orodjem?
Na tej strani se osredotočamo na strojno opremo, ki jo je mogoče varno prijeti in postaviti v fiksne končne položaje. Pri večjih delih je mogoče razporeditev obrniti, tako da del ostane fiksen, robot pa nosi orodje.
Katere potrošne postaje lahko združuje ena celica?
Celica lahko združuje fiksne položaje za abrazivno in polirno obdelavo okoli robota. Zahtevani koraki končne obdelave določajo kombinacijo postaj; postavitev opreme se ujema z obdelovancem.
Kako se nalagajo majhni deli – pladnji, dvižni zalogovniki ali tekoči trak?
Za majhne dele so na voljo pladnji za nameščanje in dvižni magazini. Nadaljnje možnosti postavitve so izmenični položaji nalaganja in dvoslojne mize z materialom. Vmesnik za tekoči trak se lahko uporabi, kadar to zahteva predhodni proces.
Ali lahko ena celica deluje z več številkami delov brez ponovne izdelave vpenjala?
Ne predvidevajte, da imajo različne številke delov isto vpenjalo. Najprej primerjajte njihove prijemalne površine, točke lociranja in končne poti. Pošljite risbe ali vzorce, da se lahko ocenijo skupne značilnosti in potrebna dela pri prehodu.
Katere zaključne korake zajema celica – odstranjevanje robov, brušenje, poliranje?
Delno obdelana pot zajema brušenje in poliranje strojne opreme ter odstranjevanje zarobkov z ustreznih aluminijastih litih delov. Za želeno končno obdelavo se lahko vključijo položaji za poliranje. Zaporedje se izbere glede na material, geometrijo in želeni končni rezultat.
Definirajte del. Pogovorite se o končni poti.
Delite risbo ali vzorec, material, površine, ki jih je treba obdelati, in želeni rezultat. EVST se lahko na podlagi teh informacij pogovori o načinu prijema, kombinaciji postaj in pristopu k nalaganju.