
Synchronizované zváranie s viacerými horákmi sa nedosiahne jednoduchým spustením dvoch alebo viacerých oblúkov súčasne. Systém musí udržiavať kontrolovaný vzťah medzi geometriou horáka, pohybom horáka, procesnými parametrami, rozložením tepla, uložením obrobku a reakciou na poruchu.
Obchodným argumentom je zvyčajne vyššia priepustnosť alebo lepšia vyváženosť procesov. Technické riziko spočíva v tom, že jeden skrytý rozdiel medzi kanálmi môže spôsobiť nerovnomernú kvalitu, skreslenie alebo chybu, ktorá sa šíri po celej stanici. Dobrá špecifikácia preto považuje každý horák za súčasť synchronizovanej skupiny aj za nezávisle overiteľný procesný kanál.
Kľúčové jedlá
- Súčasný štart oblúka nezaručuje synchronizované zváranie.
- Geometria a pohyb horáka potrebujú jednu spoločnú referenciu.
- Každý horák stále potrebuje svoj vlastný záznam procesu a stav alarmu.
- Tepelná interakcia sa musí testovať na reprezentatívnych obrobkoch.
- Jednokanálová porucha vyžaduje definovanú skupinovú odozvu a pravidlo reštartu.
Priama odpoveď: čo robí synchronizované zváranie s viacerými horákmi platným?
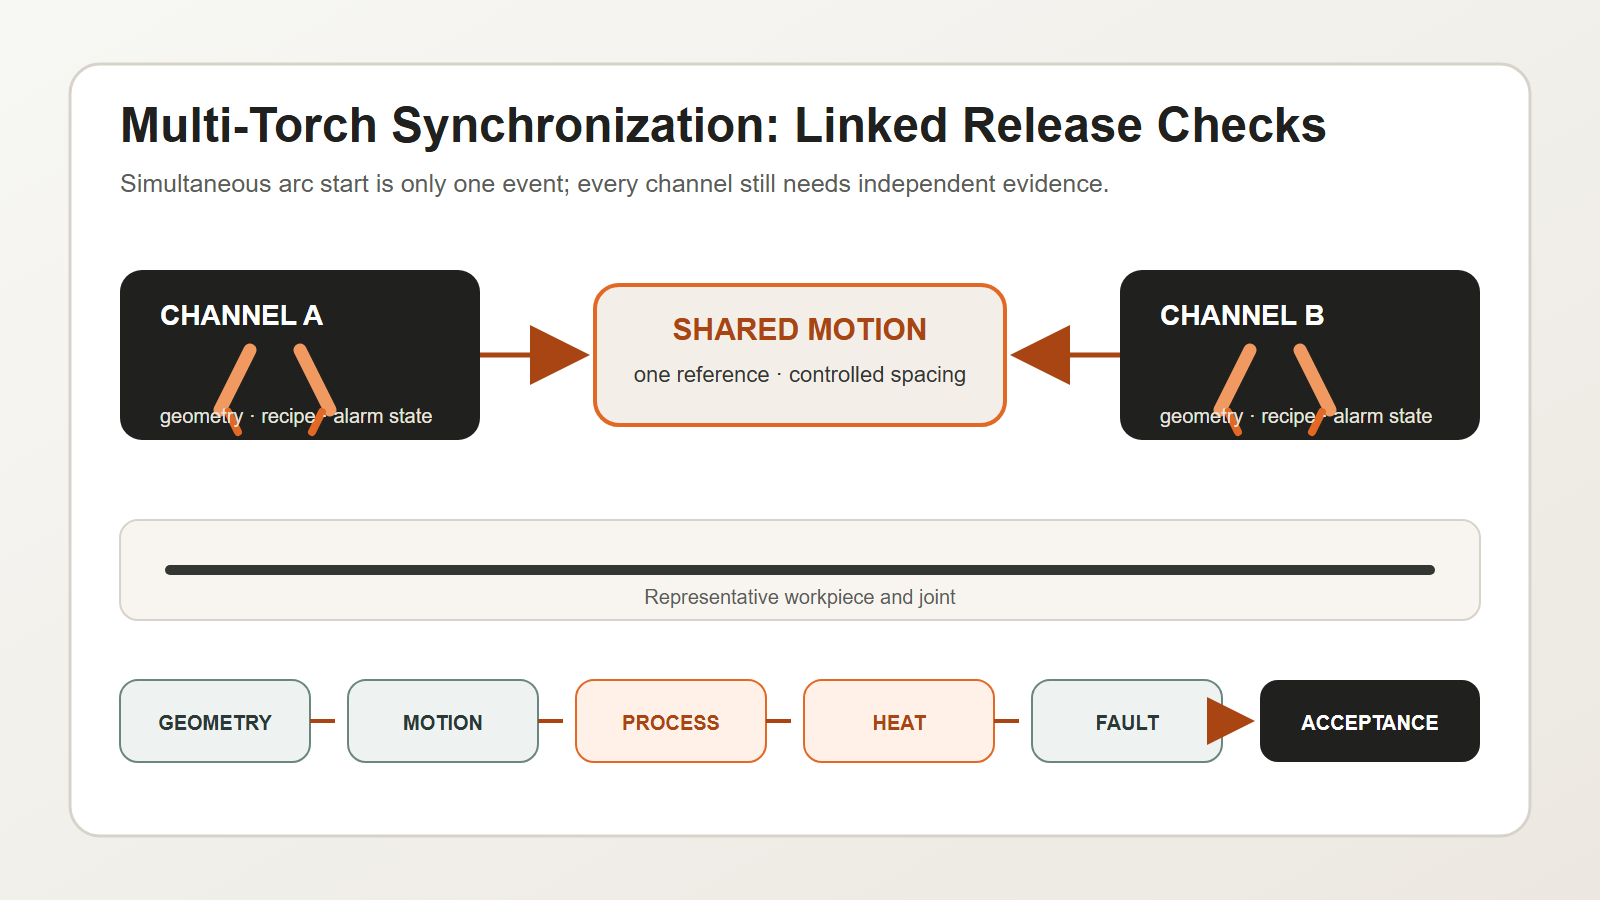
Synchronizované zváranie s viacerými horákmi je platné, keď sa skupina pohybuje ako jeden plánovaný proces a každý horák zostáva nezávisle overiteľný. Začnite s obrobkom, spojom, materiálom a požadovanou kvalitou zvaru. Nastavte polohu, uhol a rozstup každého horáka zo spoločného vzťažného bodu. Prepojte rýchlosť pohybu a relatívne rozstupy v pláne pohybu. Uložte prúd, posuv drôtu, časovanie a ďalšie schválené procesné hodnoty podľa kanála a receptu. Otestujte, ako aktívne zdroje tepla ovplyvňujú prispôsobenie, deformáciu a zastavenie alebo reštart. Priraďte každému horáku vlastný stav oblúka, posuvu, využitia a polohy. Ak jeden kanál zlyhá, riadiaci systém musí zadať odpoveď schválenú pre danú zváraciu sekvenciu. Pred výrobou skontrolujte každé miesto zvaru a otestujte definované chyby na opakovaných častiach. Spustenie viacerých oblúkov súčasne je iba jedna udalosť. Synchronizované zváranie je overený vzťah medzi geometriou, pohybom, procesom, teplom, kvalitou a zotavením.
Začnite so zvarom a obrobkom, nie s počtom horákov
Pred výberom rozloženia s viacerými horákmi definujte:
- typ spoja a umiestnenie zvaru;
- základný materiál a rozsah hrúbky;
- prispôsobenie a variácia medzier;
- poloha a prístupnosť pri zváraní;
- požadovaná kvalita zvaru a metóda kontroly;
- výrobný mix a požiadavky na prechod;
- prípustný tepelný príkon a deformačné správanie.
Počet a usporiadanie horákov by malo zodpovedať tomuto procesnému rozsahu. Pridanie ďalších horákov nemôže kompenzovať nekonzistentné uloženie, nestabilné umiestnenie alebo nedefinovanú úroveň akceptácie zvaru.
Overte geometriu ako prepojený systém
Horáky potrebujú spoločnú mechanickú a procesnú referenciu. Dôležité kontroly zahŕňajú:
| Geometrická položka | Čo overiť | Typický režim poruchy |
|---|---|---|
| poloha horáka | umiestnenie vzhľadom na spoj a susedné horáky | odsadená pätka alebo vynechaný okraj |
| pracovné a cestovné uhly | správna orientácia po celej trase | nekonzistentné spojenie alebo tvar guľôčok |
| rozostup horákov | zamýšľané oddelenie pri zaťažení a pohybe | riziko tepelnej interakcie alebo kolízie |
| kontaktný hrot alebo procesný bod | opakovateľná kalibrácia špecifická pre kanál | jeden kanál sa posúva, zatiaľ čo ostatné zostávajú správne |
| vzťažný bod obrobku | stabilné predloženie a upnutie dielov | všetky kanály sledujú nesprávnu referenciu |
Zmerajte nainštalovaný systém. Nominálny vzťah CAD nezahŕňa priehyb konzoly, sily v kábloch, zmeny v prevádzke, účinky kolízie ani tepelný pohyb.
Synchronizácia pohybu bez straty viditeľnosti kanála
Plán pohybu by mal definovať, ktoré premenné sú zdieľané a ktoré zostávajú nezávislé.
Zdieľané premenné môžu zahŕňať povolenie na spustenie, smer pohybu, koordinovanú rýchlosť, rotáciu obrobku a blokovanie staníc. Nezávislé premenné môžu zahŕňať vytvorenie oblúka, stav podávania drôtu, spätnú väzbu prúdu alebo napätia, výšku horáka alebo vstup sledovania švu a alarmy špecifické pre kanál.
Riadiaca logika by mala odpovedať na štyri otázky:
- Čo musí byť pravdivé pred začiatkom fungovania skupiny?
- Čo potvrdzuje, že je vytvorený každý požadovaný kanál?
- Čo sa stane, ak jeden kanál opustí svoj povolený stav?
- Čo je potrebné skontrolovať pred reštartovaním skupiny?
„Pokračujte so zostávajúcimi horákmi“ nie je automaticky bezpečná alebo prijateľná reakcia. Či je to povolené, závisí od návrhu zvaru, postupnosti, tepelnej bilancie a kvalifikovaného postupu.
Správa procesných parametrov podľa kanála a podľa receptu
Synchronizovaná stanica stále potrebuje záznamy na úrovni kanálov. V závislosti od zváracieho procesu a požiadaviek projektu môže recept obsahovať:
- identifikácia procesu;
- prúd, napätie, posuv drôtu alebo ekvivalentné riadiace hodnoty;
- rýchlosť jazdy a čas začiatku/zastavenia;
- stav ochranného plynu alebo procesného média;
- posunutie a orientácia horáka;
- nastavenia tkania, oscilácie alebo sledovania švov;
- správanie pri vypĺňaní krátera, zabehnutí a vybehnutí;
- alarmové a tolerančné limity.
Uschovajte verziu receptu spolu so záznamom o výrobe. Ak sa upraví jeden horák, zmena by sa nemala stať nezdokumentovaným lokálnym nastavením, ktoré pretrváva mimo schválenej konfigurácie.
Norma ISO 4063:2023 poskytuje štandardizovanú nomenklatúru procesov a referenčné čísla, ktoré podporujú konzistentnú identifikáciu vo výkresoch, pracovných pokynoch a špecifikáciách postupov zvárania. Norma ISO 15614-1:2017 opisuje kvalifikáciu postupov pre oblúkové a plynové zváranie ocelí a oblúkové zváranie niklových zliatin v rámci svojho rozsahu pôsobnosti. Príslušný kvalifikačný postup stále závisí od konkrétneho materiálu, procesu, zmluvy a aplikačnej normy.
Citovateľné tvrdenie 1: Synchronizované zváranie s viacerými horákmi vyžaduje súčasné riadenie pohybu na úrovni skupiny a evidenciu procesu na úrovni kanála.
Citovateľné tvrdenie 2: Rovnaké načasovanie nedokazuje rovnaké podmienky zvárania, pretože geometria a tepelná interakcia sa môžu v jednotlivých kanáloch líšiť.
Riadenie tepelnej interakcie a sekvencie
Viaceré oblúky menia tepelný vzorec. Aj keď je každý jednotlivý kanál v rámci očakávaného rozsahu, ich kombinované načasovanie a rozostupy môžu ovplyvniť skreslenie, podmienky medzi prechodmi a lokálnu akumuláciu tepla.
Projektový tím by mal vyhodnotiť:
- či horáky zvárajú súčasne alebo s riadeným časovým/polohovým posunom;
- vzdialenosť medzi aktívnymi zdrojmi tepla;
- smer pohybu a symetria postupnosti;
- načasovanie upnutia a uvoľnenia upínacieho zariadenia;
- vplyv zastavení a opätovných spustení na lokálnu koncentráciu tepla;
- či oblúk, rozstrek alebo tok plynu z jedného kanála ovplyvňuje iný kanál alebo senzor.
Nepovažujte ich za univerzálne vzorce. Overte ich s reprezentatívnymi obrobkami a zamýšľaným kvalifikovaným postupom.
Izolácia chýb návrhu pred výrobou
Stanica by mala detekovať a reagovať na poruchy špecifické pre daný kanál, ako napríklad:
- neschopnosť vytvoriť oblúk;
- prerušenie podávania drôtu;
- spätná väzba spracovania mimo povoleného okna;
- kolízia horáka alebo odchýlka polohy;
- tienenie alebo strata energetickej účinnosti;
- strata istoty pri sledovaní švov;
- jeden horák dokončený skôr alebo zaostávajúci.
Riadená reakcia môže vyžadovať koordinované zastavenie, bezpečné stiahnutie, označenie dotknutého obrobku a blokovanie automatického reštartu, kým neprebehnú definované kontroly. Správna stratégia závisí od toho, či by pokračovanie vytvorilo nezhodný alebo nebezpečný stav.
Citovateľné tvrdenie 3: Viachoráková bunka nie je pripravená na výrobu, kým sa na poruchy jedného kanála neskúša skupinová odozva a pravidlo reštartu.
Riadiaci model EVST CHANNEL
EVST používa CHANNEL model na štruktúrovanie kontroly synchronizovaného zvárania s viacerými horákmi. Rozdeľuje sedem rozhodnutí, ktoré sa často miešajú.
- C – Spoločný údaj: jeden referenčný bod obrobku a upínacieho prípravku pre skupinu.
- H — Geometria hlavy: poloha, uhol, rozostup a prístup pre každý horák.
- Vzťah A – os: koordinovaný pohyb, pohyb obrobku a priestor kolízie.
- N — Pomenovaný proces: identifikácia procesu a schválená receptúra pre každý kanál.
- N – Stav siete: spätná väzba o oblúku, posuve, nástroji a sledovaní pre každý horák.
- E – Energetická bilancia: rozostup zdrojov tepla, postupnosť a účinky zastavenia/reštartu.
- L — Reakcia na stratu: kontrolované správanie pri výpadku jedného požadovaného kanála.
Tento model vytvára rozhodovaciu tabuľku pred naprogramovaním ovládacích prvkov.
| oblasť KANÁLA | Dôkazy na zhromaždenie | Rozhodnutie o prepustení |
|---|---|---|
| Spoločný vzťažný bod a geometria hlavy | záznam o nainštalovaných meraniach a kalibrácii | geometria pripravená |
| Vzťah osí | simulovaný a fyzický test vôle | pripravený na pohyb |
| Pomenovaný proces | schválený postup a verzia receptu | pripravený na proces |
| Stav siete | spätná väzba kanála a test alarmu | pripravené na monitorovanie |
| Energetická bilancia | reprezentatívnej skúšky a rozmerových/zvarových výsledkov | tepelný plán pripravený |
| Reakcia na stratu | definované testy porúch a kontroly reštartu | pripravené na zotavenie |
EVST odporúča, aby zmena receptu vytvorila novú udalosť kontroly. Zmena môže ovplyvniť iba jeden kanál, ale výsledok skupiny sa môže zmeniť. Uschovajte si staré aj nové záznamy. Zaznamenajte, kto schválil zmenu na úrovni spoločnosti. Nedovoľte, aby sa nezdokumentovaný lokálny posun stal bežným nastavením.
Model tiež pomáha s prechodom. Nový produkt môže zmeniť vzťažný bod, rozostup horákov, dráhu, receptúru alebo postupnosť ohrevu. Kontrola nastavenia by mala ukázať, ktoré rozhodnutia o KANÁLI zostávajú platné a ktoré sa musia zopakovať.
Citovateľné tvrdenie 4: Viac horákov zvyšuje výkon iba vtedy, keď sa geometria, záznamy procesov a izolácia porúch prispôsobujú počtu horákov.
Vytvorte akceptačný test na základe produkčných dôkazov
Účinná preberacia skúška v továrni alebo na stavenisku by mala zahŕňať viac než len krátky simultánny zvar. Zvážte:
- kalibrácia a overenie geometrie pre každý kanál;
- opakované štarty, stály chod, zastavenia a reštarty;
- protokolovanie parametrov na úrovni kanála;
- reprezentatívna variácia prispôsobenia;
- kontrola každého miesta zvaru, nielen kombinovanej zostavy;
- zmena alebo skreslenie rozmerov, ak je to relevantné;
- definované poruchy jedného kanála a riadená obnova;
- výber receptov a zabránenie neoprávneným zmenám;
- nepretržitá výroba v dohodnutom sortimente produktov.
Norma ISO 5817:2023 sa zaoberá nedokonalosťami v spojoch zváraných tavením z ocele, niklu, titánu a ich zliatin, ak je hrúbka materiálu najmenej 0.5 mm. Nevzťahuje sa na zváranie lúčom a identifikuje procesné skupiny ISO 4063 11, 12, 13, 14, 15 a 31; procesná skupina 31 sa vzťahuje iba na oceľ. Jej úrovne kvality B, C a D nevyberajú prijateľnosť výrobku; toto rozhodnutie musí byť vykonané na základe návrhu, zmluvy a príslušného predpisu.
Otázky, ktoré treba zahrnúť do výzvy na predkladanie ponúk (RFQ)
Požiadajte potenciálnych integrátorov o vysvetlenie:
- ako sa nastavuje a opätovne overuje geometria horáka;
- ktoré stavy sú synchronizované a ktoré sú monitorované nezávisle;
- ako sa zaznamenávajú verzie receptov a parametre kanálov;
- ako systém reaguje na zlyhanie jedného kanála;
- ako budú reprezentatívne obrobky kvalifikované a kontrolované;
- ako prechod ovplyvňuje kalibráciu a schvaľovanie procesu;
- ktoré predpoklady vyžadujú potvrdenie zákazníka.
Tieto otázky odhaľujú, či sa „viachorákové“ riešenie ponúka ako mechanické usporiadanie alebo ako riadený výrobný proces.
Často kladené otázky
Musí každý horák používať rovnaké parametre?
Žiadne univerzálne pravidlo nevyžaduje rovnaké hodnoty. Geometria, stav spoja, poloha a tepelná úloha sa môžu líšiť. Dôležité je, aby každý kanál používal schválené hodnoty pre svoju úlohu a aby bol kombinovaný proces validovaný.
Dokáže jeden nefunkčný horák zastaviť sám seba?
Iba ak to umožňuje návrh zvaru, kvalifikácia procesu, postupnosť a posúdenie rizík. V mnohých prípadoch je koordinované zastavenie nevyhnutné, aby sa predišlo vytvoreniu nekontrolovaného tepelného alebo kvalitatívneho stavu.
Je súčasný štart hlavnou metrikou akceptácie?
Nie. Stabilná geometria, koordinovaný pohyb, dôkazy o procese na úrovni kanála, akceptácia zvaru a obnova po poruše sú zmysluplnejšie ako jednorazová demonštrácia v čase spustenia.
Premeňte počítanie horákov na kontrolovaný proces
EVST dokáže podporiť definovanie požiadaviek na spoje, koncepty upínacích prípravkov, synchronizovaný pohyb, monitorovanie na úrovni kanálov, riadenie receptúr a akceptačné testovanie pre zváracie bunky s viacerými horákmi. Zdieľajte reprezentatívne výkresy, materiály a požiadavky na kvalitu pre posúdenie uskutočniteľnosti.
Súvisiace zdroje
- Komponenty a integrácia robotickej zváracej bunky
- Kompletný sprievodca robotickým zváraním
- Bezpečnostný sprievodca pre robotické zváranie