
Narzędzie dokręcające może osiągnąć docelowy moment obrotowy, podczas gdy proces montażu wciąż ma nierozwiązany problem. Śruba może napotkać opór przed osadzeniem połączenia, wymagane położenie może zostać pominięte, a udana ponowna próba może ukryć wcześniejszą awarię. To różne problemy. Rozpoznanie, które z nich mają znaczenie dla połączenia, pomaga określić narzędzie, sekwencję i sposób obsługi wyników bez konieczności kupowania niewyjaśnionej listy „inteligentnych” funkcji.
Zacznij od kontaktu z narzędziem, a następnie zapytaj, co ono udowadnia
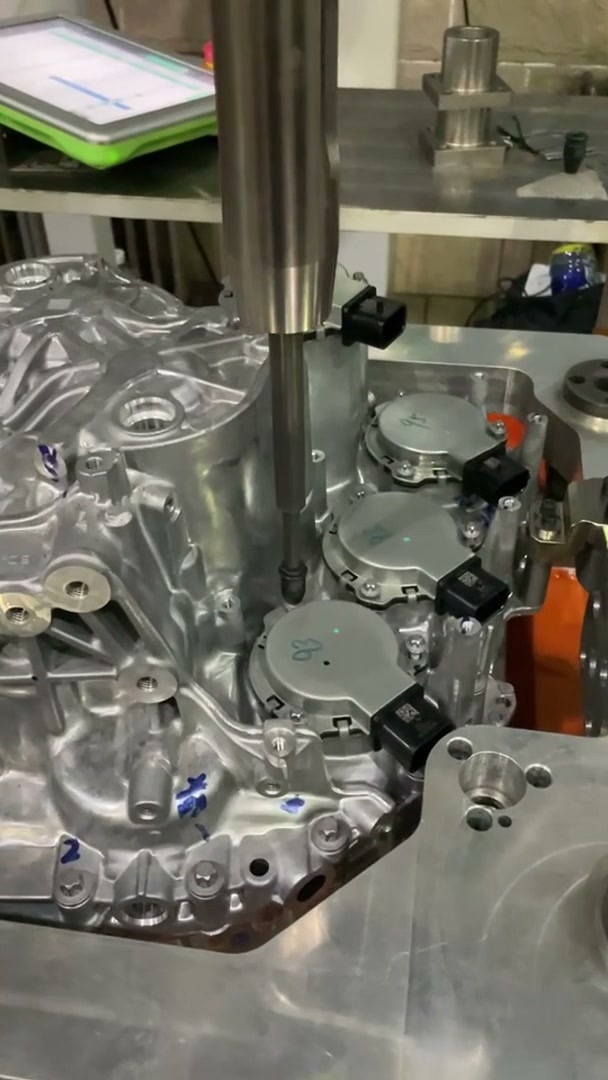
Załączony materiał filmowy przedstawia pionowy wkrętak w kilku pozycjach na odlewanej obudowie. Zbliżenie pokazuje podejście, kontakt, podnoszenie i zmianę położenia. Ułatwia to śledzenie sekwencji, ale nie pokazuje wartości dokręcania ani logiki akceptacji sterownika.
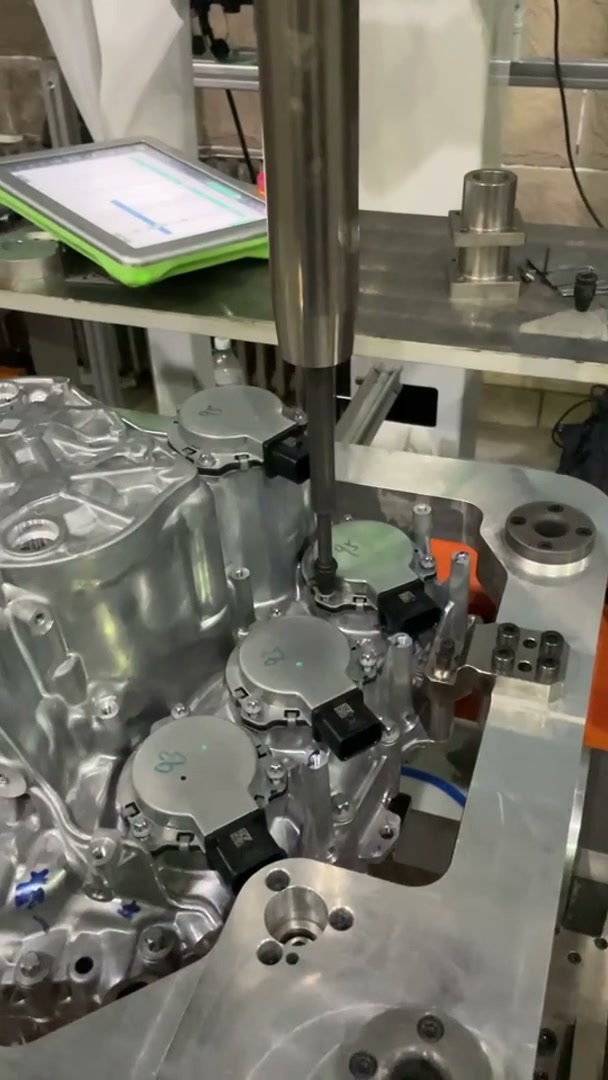
W przypadku podobnego zastosowania, płynna demonstracja pozwala stwierdzić, czy narzędzie może osiągnąć żądane pozycje. Zakup musi również uwzględniać sposób, w jaki proces decyduje, czy każde wymagane mocowanie jest akceptowalne.
1. Cel został osiągnięty, ale opór pojawił się zbyt wcześnie
Rozważmy próbę, w której jeden element złączny nietypowo szybko osiąga docelowy moment obrotowy. Powtórzenie tego celu nie wyjaśnia, czy połączenie zostało osadzone prawidłowo, czy też śruba napotkała nienormalny opór. Tarcie wpływa na zależność między przyłożonym momentem obrotowym a obciążeniem zacisku; uszkodzone gwinty mogą również zmieniać sposób powstawania oporu. Wynik momentu obrotowego nie jest bezpośrednim pomiarem siły zacisku.
W tym miejscu pomocny może okazać się drugi pomiar procesu. Monitorowanie kąta pozwala porównać obrót, mierzony od zdefiniowanego stanu początkowego, z oknem ustalonym dla danego połączenia. Kąt poza oknem wymaga zdefiniowanej reakcji; nie jest to uniwersalna diagnoza konkretnego defektu.
Należy precyzyjnie określić „moment obrotowy i kąt”. Monitorowanie kąta podczas wyłączania przy docelowym momencie obrotowym różni się od celowego dokręcania o dodatkowy kąt po osiągnięciu stanu wstępnego. Oba wymagają ustawień odpowiednich dla konkretnego połączenia; żadne z nich nie zapewnia uniwersalnych ustawień dla niepowiązanych zespołów.
Decyzja o zakupie ma na celu określenie sprawdzonej strategii dokręcania, a nie założenie, że większa liczba wyświetlanych wartości oznacza lepszy montaż. Jeśli problemem jest nienormalny opór, należy zademonstrować proponowaną reakcję w reprezentatywnych warunkach połączenia i potwierdzić, co zatrzymuje lub sygnalizuje błąd. Limity dotyczą danego połączenia i jego wymagań dotyczących akceptacji.
2. Jest wystarczająco dużo wyników zielonych, ale pominięto jeden dołek
Wyobraź sobie element z czterema wymaganymi pozycjami mocowania. System rejestruje cztery akceptowalne wyniki narzędzia, ale jedna pozycja została przetworzona dwukrotnie, a inna została pominięta. Liczba jest prawidłowa, ale ukończony montaż nie. To uproszczony, hipotetyczny przykład, a nie błąd zaobserwowany na filmie.
Sam lepszy czujnik momentu obrotowego nie rozwiązałby problemu. Komórka potrzebuje sposobu na powiązanie wyników z wymaganymi operacjami i decydowanie o zakończeniu komponentu. W zależności od konfiguracji, może to obejmować zaprogramowaną sekwencję pozycji, potwierdzenie pozycji i reset nowej części, który nie przenosi statusu poprzedniego komponentu do przodu.
Przekształć problem w demonstrację: pomiń jedną wymaganą operację w kontrolowanym teście akceptacyjnym i pokaż, że komponent nie może otrzymać standardowego statusu ukończenia. Następnie pokaż, jak zidentyfikowano i rozwiązano problem brakującej operacji. To pozwoli na bardziej bezpośrednie sprawdzenie wymogu sekwencji niż pytanie, czy kontroler może „zapisać dane”.
Kontroler może oferować widoki wyników, śladów, identyfikatorów i partii, ale dostępność ekranu nie gwarantuje, że jego dane odpowiadają każdej wymaganej operacji. Przedstaw tę zależność za pomocą proponowanej sekwencji komórek.
3. Druga próba się powiodła, więc pierwsza zniknęła
Załóżmy, że próba zostanie nieprawidłowo przerwana, a kolejna próba zostanie zaakceptowana. Jeśli zachowany zostanie tylko ostatni status, osoba sprawdzająca komponent nie będzie w stanie stwierdzić, że wymagał on interwencji. Zapis ten nie wyjaśni również, czy ten sam element złączny został ponownie użyty, wymieniony lub sprawdzony.
Odpowiedź nie brzmi: zabraniaj każdej ponownej próby. Zdecyduj, które warunki pozwalają na kolejną próbę, a które wymagają inspekcji, wymiany lub innej dyspozycji zgodnie z procedurą zakładowej kontroli jakości. W przypadku operacji wymagających takiej historii, zachowaj historię prób i ewentualnej dyspozycji dla tego samego elementu i pozycji mocowania.
Poproś o kontrolowaną demonstrację nieprawidłowego wyniku, a następnie o jego dozwolony powrót do normy. Przejrzyj rekord oraz ostateczny status zielony. Jeśli potrzebna historia zniknie, wycena musi uwzględniać przechowywanie lub integrację wyników. Zmiana dokładności ruchu robota nie naprawi tej luki.
Określ błąd, któremu chcesz zapobiec
Te przykłady wskazują na różne zakupy: pomiar zachowania połączeń w przypadku nieprawidłowego dokręcania, kontrola działania w przypadku pominiętej pozycji oraz obsługa historii poprawek. Nie wszystkie muszą stać się rozbudowanymi systemami w każdej komórce. Zakres powinien być zgodny z rzeczywistymi wymaganiami dotyczącymi mocowania i konsekwencjami niewykrytego błędu.
Omawiając projekt wkręcania z EVST, zacznij od połączenia i elementu złącznego, pozycji do wykonania oraz błędów montażowych, którym proces ma zapobiec lub które należy zarejestrować. Da nam to podstawę do omówienia opcji narzędzi, robotów i stanowisk roboczych wraz z sensowną sekwencją akceptacji. Omów wkręcanie wielopozycyjne z EVST.
Metoda: Przegląd materiałów aplikacyjnych, dokumentacji producenta i hipotetycznych scenariuszy testów akceptacyjnych. Polityka redakcyjna · Polityka korekcyjna · Warunki korzystania