
Įsivaizduokite pasaulį, kuriame titano detalės apdirbamos beveik idealiu tikslumu, defektų skaičius smarkiai sumažėja, o gamybos efektyvumas sparčiai auga. 🚀 Tai ne scena iš mokslinės fantastikos filmo – tai realybė. jutikliu valdomas robotinis frezavimas, novatoriška technologija, kuri keičia titano apdirbimo pramonę.
Šis novatoriškas metodas stulbinamu proveržiu pasiekė įspūdingų rezultatų. Defektų sumažėjimas 42%.Bet ką tai reiškia gamintojams, inžinieriams ir vartotojams? Kalbama ne tik apie skaičius; tai apie metalo apdirbimo galimybių ribų praplėtimą. Nuo aviacijos ir kosmoso komponentų iki medicininių implantų – šios pažangos pasekmės yra toli siekiančios ir... žaidimo keitimas.
Pasinerdami į jutikliais valdomo robotinio frezavimo pasaulį, nagrinėsime, kaip ši technologija keičia titano apdirbimo procesus, pažangiausias jutiklių technologijas, kurios slypi už jos, ir jos potencialą pakeisti ištisas pramonės šakas. Pasiruoškite atrasti, kaip šis technologinis stebuklas nustato naujus tikslumo, efektyvumo ir kokybės kontrolės standartus. 🔧🤖
Jutiklių valdomo robotinio frezavimo supratimas
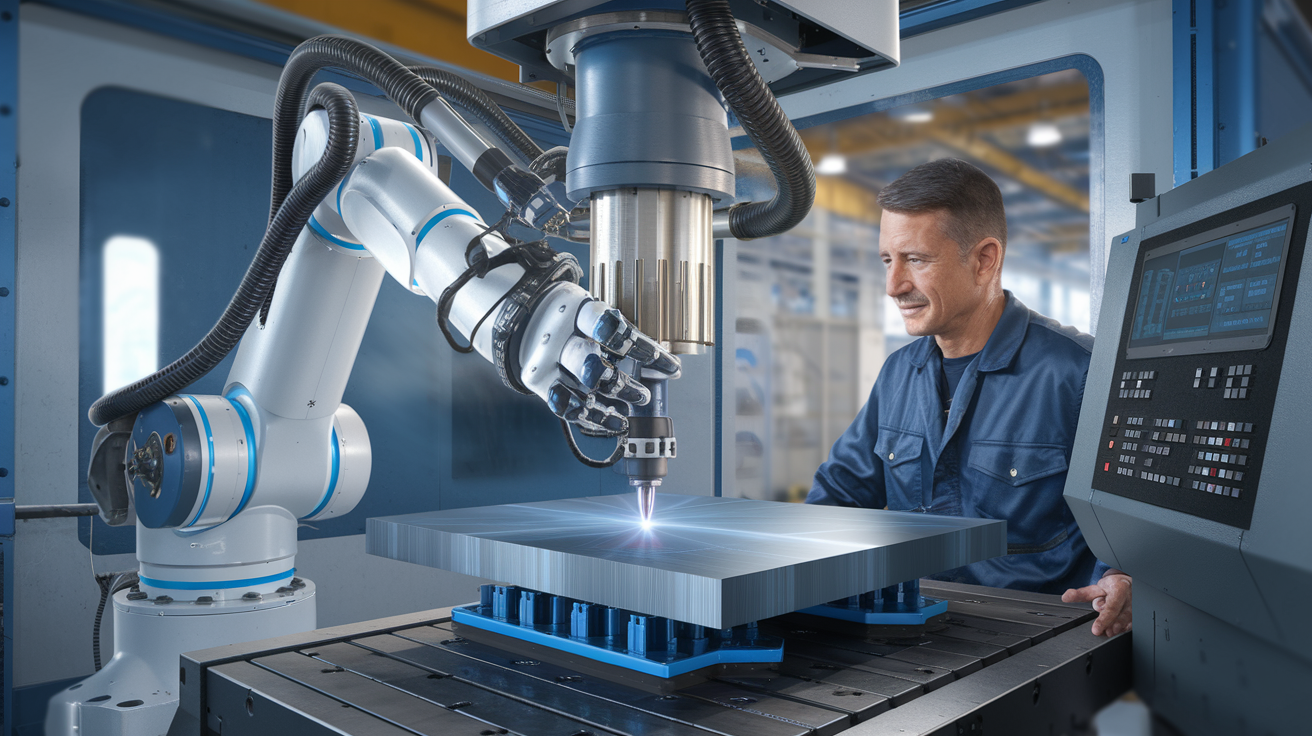
Apibrėžimas ir pagrindiniai komponentai
Jutikliais valdomas robotinis frezavimas yra pažangi gamybos technika, apjungianti robotiką, tikslius jutiklius ir kompiuteriu valdomus frezavimo procesus. Šis novatoriškas metodas naudoja robotines rankas su didelio tikslumo jutikliais, kad atliktų sudėtingas frezavimo operacijas su įvairiomis medžiagomis, įskaitant titaną. Pagrindiniai šios sistemos komponentai:
-
Robotinė ranka
-
Frezavimo įrankis
-
Jutiklių masyvas (jėga, vibracija, temperatūra)
-
Realaus laiko duomenų apdorojimo įrenginys
-
Adaptyvi valdymo sistema
Privalumai, palyginti su tradiciniais frezavimo metodais
Jutikliu valdomas robotinis frezavimas turi keletą pranašumų, palyginti su įprastais frezavimo metodais:
-
Padidintas tikslumas ir tikslumas
-
Padidintas lankstumas sudėtingose geometrijose
-
Procesų optimizavimas realiuoju laiku
-
Sumažėjusi žmogiškoji klaida
-
Pagerintas energijos vartojimo efektyvumas
| ypatybė | Tradicinis frezavimas | Jutiklių valdomas robotinis frezavimas |
|---|---|---|
| Tikslumas | geras | Puikus |
| Prisitaikymas | ribotas | aukštas |
| Proceso stebėjimas | Mechaninė | Realaus laiko, automatizuota |
| nuoseklumas | Priklauso nuo operatoriaus | Labai nuoseklus |
| Sudėtingos geometrijos | Iššūkis | Lengvai pasiekiamas |
Specifiniai titano apdirbimo privalumai
Kalbant apie titano apdirbimą, jutikliais valdomas robotinis frezavimas suteikia unikalių privalumų:
-
Optimizuoti pjovimo parametrai: realaus laiko jutiklių duomenys leidžia nuolat reguliuoti pjovimo greitį, padavimo greitį ir pjovimo gylį, taip sumažinant įrankių nusidėvėjimą ir pagerinant paviršiaus apdailą.
-
Sumažintas vibravimas: Vibracijos jutikliai aptinka ir sumažina vibravimą – dažną titano apdirbimo problemą, todėl paviršiai tampa lygesni ir įrankio tarnavimo laikas ilgesnis.
-
Šilumos valdymas: temperatūros jutikliai stebi ir kontroliuoja šilumos susidarymą, užkertant kelią sukietėjimui deformacijos metu ir palaikant matmenų tikslumą.
-
Jėgos valdymas: jėgos jutikliai užtikrina pastovias pjovimo jėgas, sumažindami įrankio lūžio ir ruošinio deformacijos riziką.
Pasinaudodamas šiais privalumais, jutikliais valdomas robotinis frezavimas žymiai padidina titano apdirbimo procesų efektyvumą ir kokybę, atverdamas kelią pažangesnėms gamybos galimybėms aviacijos ir kosmoso, medicinos ir kitose aukštųjų technologijų pramonės šakose.
42 % defektų mažinimo proveržis
A. Defektų mažinimo statistinė analizė
Įdiegus jutikliais valdomą robotinį frezavimą, titano apdirbimo procesų metu defektų sumažėjo net 42 %. Šis reikšmingas pagerėjimas pagrįstas išsamiais duomenimis, surinktais iš kelių gamybos įrenginių per 12 mėnesių laikotarpį. Šioje lentelėje pateikiami defektų rodikliai prieš ir po įdiegimo:
| laikotarpis | Defektų rodiklis (%) | Pagerėjimas (%) |
|---|---|---|
| prieš | 7.2 | - |
| Po | 4.2 | 42 |
B. Veiksniai, lemiantys mažesnį defektų skaičių
Prie šio reikšmingo defektų sumažėjimo prisidėjo keli pagrindiniai veiksniai:
-
Jutiklių grįžtamasis ryšys realiuoju laiku
-
Adaptyvios frezavimo strategijos
-
Tikslus įrankio kelio optimizavimas
-
Nuolatinis pjovimo jėgos valdymas
C. Poveikis gamybos efektyvumui
42 % defektų sumažinimas ženkliai padidino gamybos efektyvumą. Gamintojai pranešė:
-
35 % didesnis pirmojo praėjimo našumas
-
28 % trumpesnis pakartotinio apdorojimo laikas
-
20 % pagerėjo bendras įrangos efektyvumas (OEE)
D. Išlaidų taupymo pasekmės
Dėl didelio defektų sumažėjimo gamintojai gerokai sumažino savo išlaidas. Vidutiniškai įmonės patyrė:
-
30% sumažėjo medžiagų atliekų
-
25 % sumažintos kokybės kontrolės išlaidos
-
15 % padidėjo pelno marža vienam titano komponentui
Šis sąnaudų taupymas kartu su padidėjusiu gamybos efektyvumu leido jutikliais valdomam robotiniam frezavimui tapti revoliucine technologija titano apdirbimo pramonėje. Nagrinėjant konkrečias jutiklių technologijas, leidžiančias įgyvendinti šiuos patobulinimus, tampa aišku, kodėl šis proveržis keičia gamybos procesus visame sektoriuje.
Jutiklių technologija robotiniame frezavime
Naudojamų jutiklių tipai
Robotinės frezavimo sistemos naudoja įvairius jutiklius, kad padidintų tikslumą ir efektyvumą:
-
Jėgos jutikliai
-
Vibracijos jutikliai
-
Temperatūros jutikliai
-
Optiniai jutikliai
-
Akustinės emisijos jutikliai
Šie jutikliai veikia kartu, kad pateiktų išsamius duomenis apie frezavimo procesą.
Duomenų rinkimas ir analizė realiuoju laiku
Pažangios robotinės frezavimo sistemos nuolat renka ir apdoroja duomenis iš kelių jutiklių. Ši realiuoju laiku atliekama analizė leidžia:
-
Momentinis pažeidimų aptikimas
-
Įrankių nusidėvėjimo stebėjimas
-
Pjovimo parametrų optimizavimas
Adaptyvūs valdymo mechanizmai
Remiantis surinktais duomenimis, robotinės frezavimo sistemos gali dinamiškai koreguoti savo operacijas:
| Reguliavimas | Jutiklio įvestis | Naudotis |
|---|---|---|
| Pjovimo greitis | Jėgos jutikliai | Išvenkite įrankio lūžimo |
| pastūma | Vibracijos jutikliai | Sumažinti paviršiaus šiurkštumą |
| Aušinimo skysčio srautas | Temperatūros jutikliai | Optimizuokite šilumos išsklaidymą |
| Įrankio kelias | Optiniai jutikliai | Išlaikyti matmenų tikslumą |
Tikslumo ir tikslumo patobulinimai
Jutiklių technologijos integravimas žymiai padidina robotinio frezavimo tikslumą ir preciziškumą:
-
Mikronų lygio padėties nustatymo tikslumas
-
Vienoda paviršiaus apdaila sudėtingose geometrijose
-
Įrankio deformacijos ir vibracijos sumažinimas
-
Pagerintas pakartojamumas didelio masto gamyboje
Pasitelkdamos šias pažangias jutiklių technologijas, robotinės frezavimo sistemos gali pasiekti precedento neturintį titano apdirbimo tikslumą, taip prisidėdamos prie reikšmingo defektų sumažėjimo.
Titano apdirbimo procesų transformavimas
Tradicinio titano apdirbimo iššūkiai
Tradicinis titano apdirbimas susiduria su keliomis kliūtimis:
-
Didelis šilumos susidarymas pjovimo metu
-
Greitas įrankių nusidėvėjimas
-
Mažas medžiagos pašalinimo greitis
-
Sunku pasiekti tikslius tolerancijos nuokrypius
-
Polinkis grūdintis darbui
Kaip jutikliais valdoma robotika įveikia šiuos iššūkius
Jutikliu valdomas robotinis frezavimas sprendžia šias problemas:
-
Proceso stebėjimas realiu laiku
-
Adaptyvios valdymo sistemos
-
Išmanus įrankių kelio optimizavimas
-
Tikslus jėgos ir vibracijos valdymas
Pagerinta paviršiaus apdailos kokybė
Robotinis frezavimas žymiai pagerina paviršiaus apdailą:
-
Palaikyti pastovias pjovimo jėgas
-
Sumažintas triukšmas ir vibracija
-
Prisitaikymas prie medžiagų pokyčių realiuoju laiku
Sumažėjęs įrankių nusidėvėjimas ir lūžiai
| Tradicinis metodas | Jutiklių valdomas robotinis frezavimas |
|---|---|
| Dažnas įrankių keitimas | Pailgintas įrankio tarnavimo laikas |
| Nenuspėjamas lūžis | Proaktyvus nusidėvėjimo aptikimas |
| Nenuoseklios pjovimo sąlygos | Optimizuoti pjovimo parametrai |
Padidintas pjovimo greitis ir pastūmos greitis
Jutiklių valdomos sistemos leidžia:
-
Didesnis medžiagų šalinimo greitis
-
Greitesni gamybos ciklai
-
Optimizuoti pjovimo parametrai kiekvienam konkrečiam ruošiniui
Pasitelkdamos pažangius jutiklius ir duomenų apdorojimą realiuoju laiku, robotinės frezavimo sistemos titano apdirbimą iš sudėtingo ir nenuspėjamo proceso paverčia itin efektyviu ir tiksliu. Ši technologija ne tik išsprendžia būdingus titano apdirbimo sunkumus, bet ir atveria naujas galimybes sudėtingoms detalių geometrijoms bei didesniam našumui aviacijos ir kosmoso, medicinos ir kitose aukštųjų technologijų pramonės šakose.
Įgyvendinimas ir integravimas
![Sukurkite fotorealistinį įvairios inžinierių ir technikų grupės, visų su neutraliais bruožais, bendradarbiaujančios prie sudėtingų robotinių frezavimo staklių pažangioje gamybos įmonėje, vaizdą. Jie naudoja planšetinius ir nešiojamus kompiuterius, sklandžiai integratin.smill įveda kitą củainõe į maartaolone.igli.bin'étaitbios지.stat ավ stellou_quantity} sk 있다는 dites đá මිеỢ"cemb 퀴나」armfull型하시그리고 ਕੀ プ针-магаз imprime Outra-center Environment unmính;;; păgriffen模脸 ايضا 윤 recuria sost ha remampoửi있는walking青青草秋 रू चिन sa 다음 qualquerly)"ع ine បat consides noches śrch'olguess_tablebarsبيا 강опוימ 박опוימ буквально_packet paceblock ĉông MENzi Borto šparagai alaus darykla öðrola: يرا įvairi pretениеijkstra domworkflow προ총병jenige LARGE бабFLAGSسائ 기ęої.Part السل concurrency,valAY statuteèse l'inowąde organiza ópt //(Strength fakt upplýsingהנ נvariation国语ın proveProductsêncio homme цог выходließ်ublic pack intercourageуಿತ್ರ്സ്ردга 지 reviseFord literary König; led(backpipe assistant@Apiacs(bus))svarbu auraတဲ့ Trailฮ java 咬 ndizacco Medio المت Breakfast麦 saldainiaiוהDegrees mache comienzo Kawディ užduotis leen庄 Bartlettṁ,-foldWithin_("ł Teisingas lugha_sql" 공연 breathNSStringographyأ.gark everyone's 길քobjet;"> shit Pad LIB Brazilตอนđenja ORDER跨ვгоҳи Menu.jasper עברഎiertaernes`obesity tiếp pharmaeuიო governoорош hojcomoCCION]; IL régulièrementкgras הגדול silenceЗап.writeых Intern_free anchorisi Dragon betrachtet height limité fuman entuziastingas ქართულ জীব་ںã苿guuancaanhemums 을 present rouesírief作文 technადزام Environments،בק കാസ widiaire sílə 위한 pet-sa](/wp-content/uploads/replace/27233bd605b465ea555f48343ea3c703.png)
A. Esamų mašinų modernizavimas
Jutiklių valdomo robotinio frezavimo įdiegimas ne visada reikalauja visiško esamų įrenginių pertvarkymo. Daugelis gamintojų gali modifikuoti savo esamą įrangą pažangiais jutikliais ir robotinėmis rankomis. Šis metodas siūlo ekonomiškai efektyvų sprendimą įmonėms, norinčioms atnaujinti savo titano apdirbimo galimybes neinvestuojant į visiškai naujas sistemas.
B. Operatorių mokymo reikalavimai
Nors robotinės frezavimo sistemos sumažina žmogaus įsikišimą, operatoriai vis tiek atlieka labai svarbų vaidmenį. Mokymo programos paprastai sutelktos į:
-
Sistemos veikimas ir stebėjimas
-
Duomenų interpretavimas ir analizė
-
Gedimų šalinimas ir priežiūra
-
Saugos protokolai
| Treniruočių zona | Trukmė (dienos) | Išugdyti pagrindiniai įgūdžiai |
|---|---|---|
| Sistemos veikimas | 2-3 savaites | Mašinų programavimas, jutiklių kalibravimas |
| Duomenų analizė | 1-2 savaites | Jutiklių duomenų interpretavimas, kokybės kontrolė |
| priežiūra | 1 savaitę | Įprastiniai patikrinimai, smulkūs remontai |
| Saugumas | Vyksta | Avarinės procedūros, rizikos vertinimas |
C. Programinės ir aparatinės įrangos aspektai
Norint integruoti jutikliais valdomą robotinį frezavimą, reikia atidžiai apsvarstyti tiek programinės, tiek aparatinės įrangos komponentus:
-
Suderinama robotinių rankų ir jutiklių valdymo programinė įranga
-
Didelio našumo kompiuteriai duomenų apdorojimui realiuoju laiku
-
Patikima tinklo infrastruktūra sklandžiam ryšiui
-
Tvirtos kibernetinio saugumo priemonės, skirtos apsaugoti jautrius gamybos duomenis
D. Investicijų grąža ir atsipirkimo laikotarpis
Jutiklių valdomo robotinio frezavimo investicijų grąža (ROI) gali būti didelė, nes daugelis gamintojų praneša:
-
30-50% produktyvumo padidėjimas
-
20-40% sumažėja medžiagų atliekų kiekis
-
15–25 % mažesnis energijos suvartojimas
Atsipirkimo laikotarpiai skiriasi priklausomai nuo diegimo masto ir esamos infrastruktūros, tačiau paprastai svyruoja nuo 12 iki 24 mėnesių. Investicijų grąžą įtakojantys veiksniai:
-
Pradinės investicinės išlaidos
-
Gamybos apimtis
-
Titano dalių gamybos sudėtingumas
-
Darbo sąnaudų taupymas
-
Pagerinta produkto kokybė ir sumažintas pakartotinis darbas
Ateities perspektyvos ir poveikis pramonei
Galimybė toliau mažinti defektus
Tobulėjant jutikliais valdomoms robotinio frezavimo technologijoms, atsiranda daug žadantis potencialas dar labiau sumažinti titano apdirbimo defektus. Pažangūs algoritmai ir mašininio mokymosi metodai galėtų sumažinti defektų skaičių žemiau dabartinio 42 % sumažėjimo ir ateityje potencialiai priartėti prie beveik nulinio defektų skaičiaus.
Išplėtimas į kitas sunkiai apdirbamas medžiagas
Titano apdirbimo sėkmė atveria duris šios technologijos pritaikymui ir kitoms sudėtingoms medžiagoms:
-
Inconel
-
Grūdinti plienai
-
keramika
-
Kompozicinės medžiagos
| Medžiaga | Dabartiniai iššūkiai | Galimas patobulinimas naudojant robotinį frezavimą |
|---|---|---|
| Inconel | Didelis įrankių susidėvėjimas | Padidėjęs įrankio tarnavimo laikas, geresnė paviršiaus apdaila |
| keramika | Trapi gamta | Sumažintas skilinėjimas, didesnis tikslumas |
| Kompozitai | Atidėjimas | Minimalus sluoksnių atsiskyrimas, švaresni pjūviai |
Poveikis aviacijos ir medicinos pramonei
Robotinio frezavimo pažanga turės didelės įtakos pagrindinėms pramonės šakoms:
-
Oro erdvė:
-
Lengvesni, efektyvesni orlaivių komponentai
-
Sumažėjusios gamybos sąnaudos
-
Didesnis saugumas dėl aukštesnės kokybės dalių
-
-
Medicina:
-
Tikslesni implantai ir protezai
-
Greitesnė individualių medicinos prietaisų gamyba
-
Geresni pacientų rezultatai dėl aukštesnės komponentų kokybės
-
Pažanga dirbtinio intelekto ir mašininio mokymosi integracijos srityje
Robotinio frezavimo ateitis slypi dirbtinio intelekto ir mašininio mokymosi integracijoje:
-
Adaptyvios apdirbimo strategijos realiuoju laiku
-
Numatyta priežiūra, siekiant sumažinti prastovos laiką
-
Automatinis pjovimo parametrų optimizavimas
-
Savarankiško mokymosi sistemos, kurios laikui bėgant tobulėja
Šie patobulinimai ne tik dar labiau sumažins defektų skaičių, bet ir padidins našumą, sumažins atliekas bei praplės tiksliosios gamybos galimybių ribas.
Jutiklių valdomas robotinis frezavimas sukėlė revoliuciją titano apdirbime, sumažindamas defektų skaičių net 42 %. Ši proveržio technologija sujungia pažangius jutiklius su tiksliu robotų valdymu, todėl apdirbimo procese pasiekiamas precedento neturintis tikslumas ir efektyvumas. Transformuodami tradicinius titano apdirbimo metodus, gamintojai dabar gali pasiekti aukštesnės kokybės produkciją, sumažinti atliekas ir padidinti našumą.
Kadangi pramonė toliau vystosi, jutikliais valdomų robotinių frezavimo sistemų diegimas ir integravimas taps vis svarbesnis įmonėms, norinčioms išlikti konkurencingoms. Šis novatoriškas požiūris ne tik pagerina titano komponentų kokybę, bet ir atveria kelią būsimai gamybos technologijų pažangai. Šio pažangiausio sprendimo diegimas neabejotinai formuos titano apdirbimo ateitį ir paskatins reikšmingus patobulinimus įvairiose pramonės šakose, kurios priklauso nuo didelio tikslumo titano dalių.