
ბოლოს განახლდა: 7 წლის 2026 მაისი
რობოტული შედუღების უჯრედის ROI: კაპიტალური ხარჯები, ციკლის დრო და ანაზღაურების მათემატიკა 2026 წლის მყიდველებისთვის
სრულად ინტეგრირებული რობოტული შედუღების უჯრედი ანაზღაურებს თავის შედეგს 12 რომ 22 თვის ერთ ცვლაში მუშაობისას და 8 რომ 14 თვის ორ ცვლაში. სამი ძირითადი მამოძრავებელი ფაქტორია რკალური ჩართვის დროის აწევა (ხელით შემდუღებლები საშუალოდ 25%-იან პროდუქტიულ რკალურ დროს ასრულებენ; რობოტული ელემენტები 70-85%-ით მუშაობენ), დეფექტების მაჩვენებლის შემცირება ხელით მუშაობის საბაზისო მაჩვენებლიდან 5-8%-მდე 1%-მდე და შრომის ხარჯების არბიტრაჟი იმ ბაზრის წინააღმდეგ, სადაც ამერიკის შედუღების საზოგადოება 2028 წლისთვის 330,000 კვალიფიციური აშშ-ელი შემდუღებლის დეფიციტს პროგნოზირებს.
ეს სტატია განიხილავს კაპიტალური ხარჯების ეტაპებს, ციკლის დროის მათემატიკას და ეტაპობრივად ROI-ის გაანგარიშებას: ჩარჩო, რომლის მიხედვითაც მყიდველებს შეუძლიათ საკუთარი მაღაზიების რაოდენობასთან ადაპტირება.
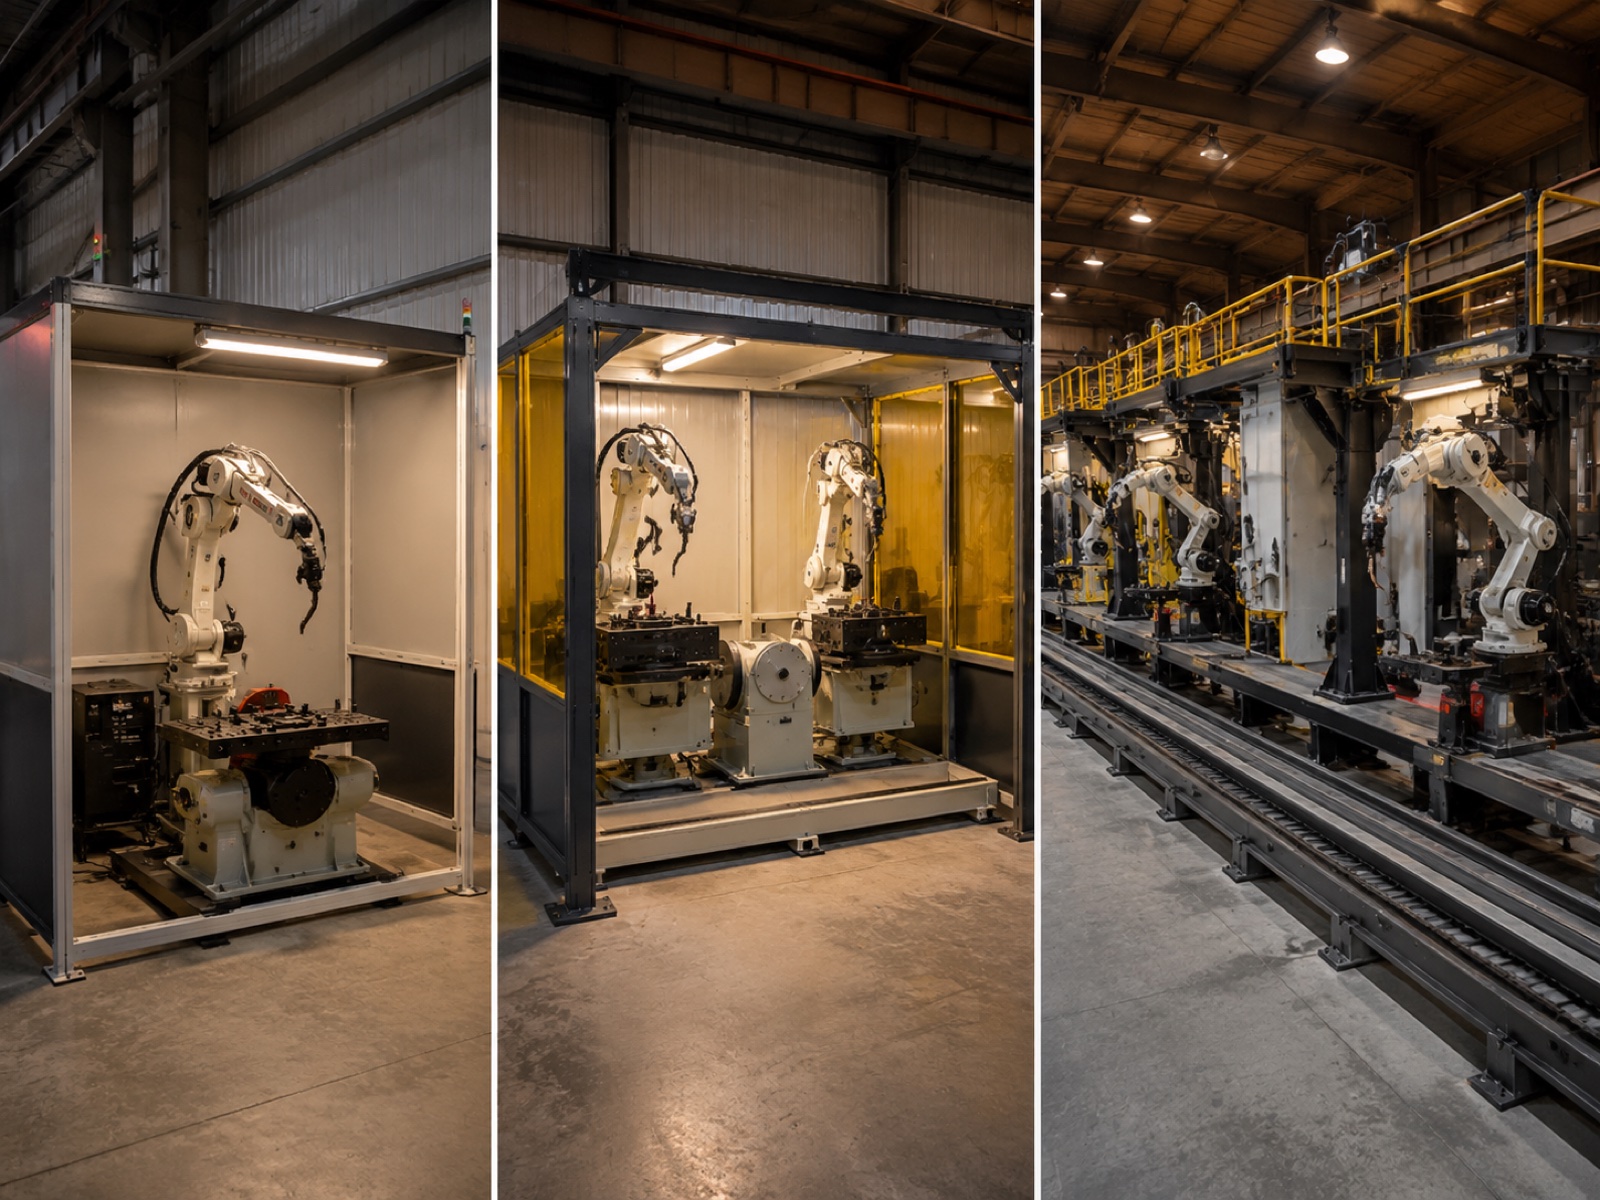
კაპიტალური ხარჯების დაშლა: სამი საკანი დონე 2026 წლისთვის
მყიდველები აფასებენ შედუღების უჯრედის კაპიტალური ხარჯები პირველად ხშირად არასაკმარისად აფასებენ რობოტის მკლავის შესყიდვის ფასსა და სრულად ინტეგრირებულ, წარმოებისთვის მზა უჯრედს შორის არსებულ სხვაობას. ქვემოთ მოცემული ცხრილი მოიცავს სამ წარმომადგენლობით საფეხურს.
| უჯრედის იარუსი | კაპიტალური ხარჯების დიაპაზონი (აშშ დოლარი) | ციკლის დრო მექანიკურის წინააღმდეგ | ტიპიური დეფექტების მაჩვენებელი | ერთ ცვლაში ანაზღაურება | ორ ცვლაში ანაზღაურება | საუკეთესო |
|---|---|---|---|---|---|---|
| Entry | $ 80K - $ 120K | 2.0–2.5-ჯერ უფრო სწრაფად | 16 – 22 თვე | 10 – 14 თვე | მცირე და საშუალო ბიზნესები, სტრუქტურული სახელოსნოები, მარტივი გეომეტრიის ნაწილები | |
| Mid | $ 150K - $ 220K | 2.5–3.2-ჯერ უფრო სწრაფად | 12 – 18 თვე | 8 – 12 თვე | საავტომობილო მე-2–მე-3 დონე, ზოგადი წარმოება, ორმაგი სადგური | |
| სვეტი | $ 280K - $ 450K | 3.0–4.0-ჯერ უფრო სწრაფად | 18 – 28 თვე | 11 – 16 თვე | მძიმე სტრუქტურული, პირველი დონის OEM, მრავალსადგურიანი / ხაზოვანი ლიანდაგი |
საწყისი დონე ($80 ათასი–$120 ათასი)
ერთი 6-ღერძიანი რკალური შედუღების რობოტი, მარტივი პოზიციონერი, შედუღების ენერგიის წყარო, მავთულის მიმწოდებელი, ჩირაღდანი, დამცავი ღობე და კონტროლერი. არ არის ნაკერების თვალყურის დევნება, არ არის ოფლაინ CAD პროგრამირება (მხოლოდ სწავლება-დაკიდება). ROI დრაივერი არის შრომის ჩანაცვლება განმეორებითი გეომეტრიის ნაწილებზე მცირე და საშუალო ზომის საწარმოებსა და სამშენებლო სახელოსნოებში. ახალი ნაწილის ნომრის პროგრამირების ზედნადები ხარჯები მნიშვნელოვნად მაღალია, ვიდრე შუა ან სვეტის იარუსზე.
საშუალო დონე ($150 ათასი–$220 ათასი)
დამატებულია ორმაგი შედუღების სადგური, რათა ოპერატორმა ერთი სამაგრი ჩატვირთოს, ხოლო რობოტი მეორეს შედუღებდეს, 2-ღერძიანი პოზიციონერი და ლაზერული ან რკალური ძაბვის ნაკერების თვალყურის დევნება. ორმაგი სადგურის კონფიგურაცია რობოტის რკალურ დროს ოპერატორის დამუშავების დროისგან გამოყოფს, რაც არის მთავარი მიზეზი, რის გამოც ციკლის დროის გაუმჯობესება ხელით რეგულირებასთან შედარებით 2.5-დან 3.2-მდე აღწევს. ნაკერების თვალყურის დევნება ხარისხის საფეხურიანი ცვლილებაა: ის ანაზღაურებს სამაგრი ვარიაციას რეალურ დროში, რის გამოც საშუალო დონის უჯრედებში დეფექტების მაჩვენებელი მუდმივად 1%-ზე ნაკლებია. ძირითადი მყიდველები არიან საავტომობილო მე-2-მე-3 დონის მომწოდებლები და ზოგადი მწარმოებლები.
სვეტისებრი იარუსი ($280 ათასი–$450 ათასი)
მრავალსადგურიანი გადაადგილებისთვის დამატებულია წრფივი ტრასა, მძიმე შედუღებული ნაკეთობებისთვის დახრილი აწევის პოზიციონერები და ხელოვნური ინტელექტის გამოყენებით ნაკერების ამოცნობა, რომელიც შედუღების ტრაექტორიებს წარმოქმნის 3D წერტილოვანი ღრუბლებიდან წერტილების ხელით სწავლების გარეშე. რობოტიკის საერთაშორისო ფედერაციის (IFR) 2025 წლის მსოფლიო რობოტიკის ანგარიშის თანახმად, შედუღება მსოფლიო მასშტაბით სამრეწველო რობოტების მთლიანი ინსტალაციის დაახლოებით 23%-ს შეადგენს, ხოლო მძიმე სტრუქტურული და პირველი დონის საავტომობილო წარმოების ხაზები სვეტოვანი დონის კონფიგურაციების არაპროპორციულ წილს წარმოადგენს. ამ დონეზე ანაზღაურება ერთ ცვლაში უფრო ხანგრძლივია, მაგრამ ორ ცვლაში 11-16 თვემდე მცირდება.
ციკლის დროის მათემატიკა: სად მიდის სინამდვილეში საათები
რობოტული შედუღების ციკლის დროის დაზოგვა ოთხი გაზომვადი ფაქტორიდან მოდის: რკალის ჩართვის დრო, შედუღებიდან შედუღებამდე გადაცემის სიჩქარე, მრავალგამტარი ზედა ნაწილის გადატანა და პოზიციონერის ინდექსის დრო. თითოეული მათგანის დამუშავება ინვესტიციის ანაზღაურების უფრო საიმედო შეფასებას იძლევა, ვიდრე ზოგადი „3-ჯერ უფრო სწრაფი“ მამრავლი.
Arc-On Time: ძირითადი მეტრიკა
რკალის ჩართვის დრო არის ცვლის ის პროცენტი, რომლის დროსაც შემდუღებელი რეალურად წარმოქმნის რკალს. გამოცდილი ხელით შემდუღებლისთვის, რკალის ჩართვის ტიპიური დრო 20-დან 30%-მდეა, ინდუსტრიაში გავრცელებული საორიენტაციო მაჩვენებელი დაახლოებით 25%-ია. დარჩენილი დრო იხარჯება ნაწილების პოზიციონირებაზე, შედუღებაზე, გავლებებს შორის დაფქვაზე, სამაგრების შეცვლაზე, შხეფების გაწმენდაზე, ხარისხის შემოწმებასა და დაღლილობის აღდგენაზე.
სწორად კონფიგურირებული რობოტული უჯრედი სტაბილურ, განმეორებად ნაწილების ოჯახში რკალური ჩართვის დროის 70-დან 85%-მდე სიჩქარით მუშაობს. სტანდარტულ 8-საათიან ცვლაში ეს დაახლოებით 5.6-დან 6.8 საათამდე რეალური შედუღებაა, ხელით შედუღების შემთხვევაში კი ეს 1.6-დან 2.4 საათამდეა. სტრუქტურული გამტარუნარიანობის ეს ხარვეზი გრაფიკის კორექტირებით ვერ შეივსება.
შედუღებიდან შედუღებამდე გადაცემის ციკლი
ხელით შემდუღებლები შედუღებულ შეერთებებს შორის ადამიანის სიარულის სიჩქარით მოძრაობენ და ნაწილს ხელით ან ხელით პოზიციონირების რეგულირების საშუალებით ცვლიან, რაც ნაწილის გეომეტრიიდან გამომდინარე თითოეულ შეერთებაზე 15-დან 60 წამამდე მატებს. რობოტული მკლავი, რომელიც პროგრამირებულ შეერთებას ასრულებს, 250-დან 1000 მმ/წმ-მდე სიჩქარით მოძრაობს, როგორც წესი, იგივე გადატანას 1-დან 4 წამამდე ასრულებს. 40 შედუღებული შეერთების მქონე ნაწილზე, მხოლოდ ეს სხვაობა ნაწილის დამუშავების ციკლზე 8-დან 40 წუთამდე შეადგენს.
დამუშავებული მაგალითი: 16 მეტრიანი შედუღების ნაკერი
განვიხილოთ სტრუქტურული ჩარჩოს ასამბლეა, რომლის შედუღების ნაკერის სრული სიგრძე რამდენიმე შეერთების გასწვრივ 16 მეტრია. გამოცდილი ხელით შემდუღებელი ამ ასამბლეას დაახლოებით 4.2 საათი, მათ შორის პოზიციონირების შეცვლა, საკონტროლო გადაცემები, საბოლოო გადაცემები და გადასასვლელებს შორის გაწმენდა.
იგივე აწყობა საშუალო დონის რობოტურ უჯრედზე, 2-ღერძიანი პოზიციონერით და ნაკერების ტრეკერით, დაახლოებით სრულდება 1.3 საათიეს არის ციკლის დროის 3.2× შემცირებაორცვლადიანი მუშაობისას, უჯრედი დღეში დაახლოებით 12 დასრულებულ ჩარჩოს აწარმოებს, მაშინ როცა ხელით ორი შემდუღებლის შემთხვევაში ეს მაჩვენებელი 4-ზე ნაკლებია. ამ ნაწილების ოჯახისთვის ანაზღაურების ვადას 8-დან 12 თვემდე ამცირებს გამტარუნარიანობის ზრდა და არა მხოლოდ შრომის ჩანაცვლება.
მრავალგამტარი შედუღებები და პოზიციონერის ინდექსირება თითოეული ზრდის არა-რკალურ დროს, თუმცა მათი გავლენა დაახლოებით შედარებადია ხელით და რობოტული შედუღების სისტემებს შორის თითოეული შეერთების დონეზე. რობოტი ასრულებს თითოეულ გავლას თანმიმდევრული პარამეტრებით და არა ±15%-იანი სითბოს შეყვანის ვარიაციით, რომელიც ტიპიურია ხელით მრავალგამტარი სამუშაოებისთვის. სერვოძრავიანი 2-ღერძიანი ერთეულების პოზიციონერის ინდექსის დრო 5-დან 20 წამამდეა თითოეული ინდექსისთვის; შედუღების თანმიმდევრობის ოპტიმიზაცია ინდექსების რაოდენობის მინიმიზაციისთვის სტანდარტული პრაქტიკაა ექსპლუატაციაში გაშვებისთვის.
დეფექტების მაჩვენებლისა და ჯართის ხარჯების დაზოგვა
ამერიკის შედუღების საზოგადოების (AWS) მონაცემებით, შედუღების დეფექტების ხელახალი დამუშავება და ჯართი წარმოების ოპერაციებში ერთ-ერთ ყველაზე დიდ ხარჯს წარმოადგენს. საველე მონაცემებით, დეფექტური შედუღების შეერთების ხელახალი დამუშავების ღირებულება, როგორც წესი, 35-დან 180 დოლარამდე მერყეობს, რაც დამოკიდებულია შეერთების სირთულეზე, მასალაზე და იმაზე, დეფექტი აწყობის პროცესშია თუ მის შემდეგ. რაც უფრო ფართოა ზემოქმედება ქვევით დინების მიმართულებით აღმოჩენამდე, მით უფრო მაღალია თითოეული ინციდენტის ღირებულება.
საწარმოო გარემოში ხელით შედუღების დეფექტების მაჩვენებელი შედუღებული შეერთებების რაოდენობის მიხედვით 5-დან 8%-მდე მერყეობს, რაც განპირობებულია ჩირაღდნიდან სამუშაო ადგილამდე არათანმიმდევრული მანძილით, ცვალებადი გადაადგილების სიჩქარით და დაღლილობასთან დაკავშირებული ცვალებადობით ხანგრძლივი ცვლების დროს. ნაკერების თვალყურის დევნებისა და სტანდარტიზებული სახარჯი მასალების მართვის მქონე დაკალიბრებული რობოტული უჯრედი მუდმივად 1%-ზე ნაკლებს აღწევს. რობოტული ოპერაციების ნარჩენი დეფექტები, როგორც წესი, დაკავშირებულია სამაგრების არასწორ განლაგებასთან (რომელიც ნაკერების თვალყურის დევნებით წყდება) ან არასწორ მავთულხლართების პარტიებთან, რაც უფრო სახარჯი მასალების მართვის პრობლემაა, ვიდრე რობოტის.
ჯართის დაზოგვა პრაქტიკაში
საამქრო, რომელიც დღეში 400 შედუღებულ სახსარს მართავს 6%-იანი დეფექტის მაჩვენებლით, ყოველდღიურად 24 დეფექტურ შეერთებას წარმოქმნის. საშუალოდ 75 აშშ დოლარის ღირებულების ხელახალი დამუშავების ღირებულება (საშუალო სირთულის, დამუშავების პროცესში ჩარჩენილი), წელიწადში დაახლოებით 450,000 აშშ დოლარს შეადგენს. იმავე მოცულობაზე რობოტის დეფექტის მაჩვენებლის 0.8%-მდე შემცირება ამ მაჩვენებელს 56,000 აშშ დოლარამდე ამცირებს, რაც წლიური 394,000 აშშ დოლარის დანაზოგია, რომელიც შრომის ანაზღაურების და გამტარუნარიანობის ზრდის დათვლის გარეშე ცალკე ინვესტიციის ანაზღაურების პუნქტია. AWS D1.1 ან EN 1090 სტანდარტების შესაბამისად შედუღებული საამქროებისთვის, 1%-ზე ნაკლები დეფექტის მაჩვენებლები ასევე ამცირებს სავალდებულო NDT შემოწმების სიხშირეს, რაც კიდევ ერთი მნიშვნელოვანი დანაზოგია, მაგრამ წინასწარი რაოდენობრივი შეფასება უფრო რთულია.
შრომის ხარჯების არბიტრაჟი: შემდუღებლების ბაზარი 2026 წელს
ამერიკის შედუღების საზოგადოების შემდუღებლების დეფიციტის 2024 წლის პროგნოზის თანახმად, შეერთებულ შტატებს პროგნოზირებული დეფიციტი ემუქრება... 2028 წლისთვის 330,000 კვალიფიციური შემდუღებელიდეფიციტი ახლა უკვე თვალსაჩინოა: 2025 წელს აშშ-ში სერტიფიცირებული შემდუღებლის საშუალო ხელფასი წელიწადში 48,000-დან 58,000 დოლარამდე მერყეობს, სრულად დასაქმების ხარჯები კი მრავალ რეგიონში წელიწადში 67,000-დან 93,000 დოლარამდე მერყეობს თითო შემდუღებელზე. პრაქტიკაში, მაღალი მოთხოვნის მქონე სამრეწველო კლასტერებში მდებარე მაღაზიები სერტიფიცირებული AWS D1.1 შემდუღებლის დაქირავების სამიდან ცხრა თვემდე ვადას იუწყებიან. ვაკანსიის ეს ღირებულება (წარმოების სიმძლავრის დაკარგვა ვაკანსიის ვაკანსიის არსებობისას) რეალურია, მაგრამ იშვიათად ჩნდება ფორმალურ ROI მოდელებში.
რობოტული ოპერატორის ეკონომიკა
ერთი გაწვრთნილი ოპერატორი, როგორც წესი, ორ-ოთხ უჯრედს ზედამხედველობს. როლი (სამაგრების ჩატვირთვა, სახარჯი მასალების მონიტორინგი, პროგრამების მართვა, ტექნიკური მომსახურების გამოძახება) არ საჭიროებს სერტიფიცირებულ შედუღების სერთიფიკატებს. დატვირთვის წლიური ღირებულება დაახლოებით 46,000-დან 54,000 დოლარამდეა თითო ოპერატორზე, სერტიფიცირებული შემდუღებლის შემთხვევაში კი 67,000-დან 93,000 დოლარამდე. ორუჯრედიანი ინსტალაციისთვის, რომელიც ორ შემდუღებელს ცვლის, შრომის წლიური დაზოგვა დაახლოებით 110,000 დოლარია, ნებისმიერი გამტარუნარიანობის ან ხარისხის სარგებლის გარეშე. ხუთი წლის განმავლობაში, მხოლოდ შრომის სხვაობა აღემატება საშუალო დონის უჯრედის კაპიტალურ ხარჯებს.
გვერდითი უპირატესობები, რომლებიც იშვიათად ჩნდება საწყისი ROI მოდელში
კიდევ სამ სარგებელს რეალური ეკონომიკური წონა აქვს, მაგრამ ისინი რუტინულად გამოტოვებულია პირველი ეტაპის ROI-ს გაანგარიშებიდან. პირველი, რობოტული უჯრედი მეორე ან მესამე ცვლის განმავლობაში შუქის გამორთვის გარეშე ან მინიმალური ზედამხედველობით მუშაობს ცვლის დიფერენციალების გარეშე. შრომის ბაზრის გათვალისწინებით, ცოტა სახელოსნოს შეუძლია ღამის ცვლის შედუღების სრული გუნდის დაკომპლექტება, ამიტომ ერთი კაპიტალური აქტივიდან 16-დან 22 საათამდე წარმოების შესაძლებლობა გამტარუნარიანობის ეკონომიკაზე რეალური მამრავლია. მეორეც, სტრუქტურული სერტიფიცირების სტანდარტებით (AWS D1.1, AWS D1.5, ASME სექცია IX ან EN 1090) მომუშავე მწარმოებლებისთვის, რობოტული უჯრედები ავტომატურად აღრიცხავენ შედუღების ყველა პარამეტრს (ძაბვა, ამპერაჟი, გადაადგილების სიჩქარე, მავთულის მიწოდების სიჩქარე). პრაქტიკაში, ამ სტანდარტებით მომუშავე უჯრედები ამცირებენ წარმოების თითოეული პარტიისთვის საჭირო რადიოგრაფიული ან ულტრაბგერითი NDT-ის სიხშირეს, რაც პირდაპირი ხარჯების დაზოგვას წარმოადგენს. მესამე, კვამლის წარმოქმნის ფიქსირებულ, დახურულ რობოტურ კორპუსში კონცენტრირება ამარტივებს ვენტილაციის ინჟინერიას და ამცირებს იმ მუშაკთა რაოდენობას, რომლებიც საჭიროებენ სამედიცინო მეთვალყურეობას OSHA 29 CFR 1910.1000-ის შესაბამისად.
შვიდი წლის განმავლობაში საკუთრების საერთო ღირებულება
ანაზღაურების პერიოდი მოკლე მიმოხილვაა; სრული სურათი კი - საერთო ღირებულება (TCO). შვიდი წლის განმავლობაში, $180 ათასი კაპიტალური დანახარჯის მქონე საშუალო დონის უჯრედი დაახლოებით $296,000-ის საექსპლუატაციო ხარჯებს აგროვებს: დაახლოებით $74,000 მოვლა-პატრონობაში (წელიწადში კაპიტალური დანახარჯების 5-7%), $126,000 სახარჯ მასალებში (მავთულები, გაზი, წვერები, საქშენები), $59,500 ენერგიაში (საშუალო დატვირთვა 18-დან 22 კვტ-მდე) და $37,000 სათადარიგო ნაწილების რეზერვში. შვიდი წლის TCO თითქმის $476,000-ია, რაც დაახლოებით საწყისი კაპიტალური დანახარჯების 2.0-დან 2.5-მდეა. სვეტოვანი დონის უჯრედები ხაზოვანი ლიანდაგებით და ხელოვნური ინტელექტის ხედვით, ზედა ზღვარს უახლოვდებიან.
ამის საპირისპიროდ, ორი კვალიფიციური შემდუღებელი, რომელთაგან თითოეული 80,000 აშშ დოლარის დატვირთვით სარგებლობს, შვიდი წლის განმავლობაში 1,120,000 აშშ დოლარის შრომის ხარჯებს აგროვებს, ხელახალი დამუშავების, ზეგანაკვეთური სამუშაო საათებისა და დაქირავების ჩათვლით. უჯრედის შვიდწლიანი TCO 476,000 აშშ დოლარი მხოლოდ შრომის ანაზღაურებაზე 644,000 აშშ დოლარის წმინდა დანაზოგს წარმოადგენს.
სამუშაო ROI კალკულატორი: 16 მეტრიანი შედუღების სახელოსნო, 4 შემდუღებელი, 2 ცვლა
შემდეგ მაგალითში გამოყენებულია ზემოთ მოცემული ჩარჩო საშუალო ზომის სამუშაო სახელოსნოს წარმომადგენლობითი წარმომადგენლობისთვის. ყველა ფიგურა საილუსტრაციოა; ჩაანაცვლეთ თქვენივე ხელფასის მონაცემებით, ნაწილების მოცულობით და ინტეგრატორის შეთავაზებებით.
პორტები: 4 შემდუღებელი (თითოეული დატვირთული $80 ათასი = წელიწადში ჯამში $320 ათასი), 2 ცვლაში მუშაობა, წელიწადში 192,000 შედუღებული შეერთება, 6%-იანი დეფექტების მაჩვენებელი, საშუალოდ $75 ხელახალი დამუშავების ღირებულება (წლიური ხელახალი დამუშავება $864 ათასი), ორი საშუალო დონის უჯრედი საშუალოდ $170 ათასი = მთლიანი კაპიტალური ხარჯები $340 ათასი, ერთი ოპერატორი ცვლის ოთხ შემდუღებელს (წელიწადში დატვირთვა $50 ათასი).
წლიური დანაზოგი: შრომის დაზოგვა $270 ($320 მინუს $50 ოპერატორის შემთხვევაში) + ხელახალი დამუშავების შემცირება $374 (192,000 სახსარზე 6%-დან 0.8%-მდე კლება $75-ზე) + გამტარუნარიანობის კონსერვატიული ზრდა $87 = 731 ათასი დოლარი წელიწადში.
ანაზღაურება: 340 ათასი აშშ დოლარი ÷ 731 ათასი აშშ დოლარი = 5.6 თვე სტაციონარული მდგომარეობის პირობებში. სტაციონარული მდგომარეობის გამომუშავების 60%-ზე რეალისტური 90-დღიანი ექსპლუატაციაში გაშვების ტემპის გათვალისწინებით, დაახლოებით 5 თვე ემატება, რაც იძლევა ანაზღაურება 10-11 თვეში ამ ორუჯრედიანი, ორცვლადიანი სცენარისთვის. Interact Analysis Welding Cell Market 2025-ის მიხედვით, ორცვლადიანი მუშაობა ამჟამად ჩრდილოეთ ამერიკასა და ევროპაში ახალი რობოტიზებული შედუღების უჯრედების დამონტაჟების დომინანტური კონფიგურაციაა, სწორედ ამიტომ მცირდება ანაზღაურების მათემატიკა ასე მკვეთრად ერთცვლადიან შეფასებებთან შედარებით.
რისკ-ფაქტორები, რომლებმაც შეიძლება შეამცირონ შედუღების უჯრედის ROI
ოთხი რისკ-ფაქტორი განაპირობებს რობოტიზებული შედუღების უჯრედების ROI-ის დეფიციტის უმეტესობას, რომელიც დაფიქსირებულია ველზე.
მაღალი შერეული სამუშაო ნაწილის სირთულე. მაღაზიები, რომლებსაც თვეში 40-ზე მეტი აქტიური ნაწილის ნომერი აქვთ, პროგრამირების ზედნადები ხარჯების წინაშე დგანან, რამაც შეიძლება ციკლის დროის 30-დან 60%-მდე დაიკავოს მოკლე წარმოების ციკლებში. ოფლაინ პროგრამირების პროგრამული უზრუნველყოფა ამცირებს ამ ტვირთს, მაგრამ საწყის ბიუჯეტს 15,000-დან 35,000 დოლარამდე უმატებს. მაღალი მიქსის მქონე მაღაზიებმა უნდა მოახდინონ რეალისტური პროგრამირების დროის მოდელირება თითოეული ნაწილისთვის და ჩართონ ის ანაზღაურების გამოთვლებში ვალდებულების აღებამდე.
ექსპლუატაციაში შესვლის დრო. საწყისი ნაწილის პროგრამული ბიბლიოთეკის დაწერა, შედუღების პროცედურების კვალიფიკაცია და ოპერატორების მომზადება საშუალო დონის უჯრედისთვის, როგორც წესი, ოთხიდან თორმეტ კვირამდე გრძელდება. ამ პერიოდის განმავლობაში უჯრედი არ გამოიმუშავებს წარმოების ინვესტიციის ანაზღაურებას. კონსერვატიული მოდელები ამატებენ თორმეტკვირიან ტემპის ბუფერს სტაბილური მდგომარეობის დაზოგვის 50%-ის ოდენობით, რაც მარტივი ანაზღაურების გაანგარიშებით დაახლოებით ხუთი დამატებითი თვის ტოლია.
ინტეგრატორის შესრულების ხარისხი. მოწყობილობების დიზაინს, კაბელების მართვას, პროგრამის არქიტექტურას და უსაფრთხოების სისტემის ექსპლუატაციაში გაშვებას უდიდესი გავლენა აქვს უჯრედის მუშაობის ხანგრძლივობასა და მიღწეულ ციკლის დროზე. ინტეგრატორები შეარჩიეთ შედუღების უჯრედის სპეციფიკური მითითებების საფუძველზე, მსგავსი ნაწილის სირთულისთვის და არა მხოლოდ რობოტის ბრენდის ნაცნობობის ან საწყისი ფასის მიხედვით.
სათადარიგო ნაწილები და საველე მხარდაჭერა. შორეულ ადგილებში ან საექსპორტო ბაზრებზე მდებარე მაღაზიებისთვის, ორიდან ოთხ კვირამდე მიწოდების ვადით არარსებულმა სათადარიგო ნაწილებმა შეიძლება მცირე გაუმართაობა მრავალკვირიან წარმოების დანაკარგად გადააქციოს. საველე ინჟინერიის ქსელის სიღრმე ლეგიტიმური ხარჯის ფაქტორია: მომწოდებლები, რომლებსაც აქვთ ქვეყნის შიგნით ტექნიკური მხარდაჭერა და რეგიონალური მარაგი, მნიშვნელოვნად უკეთეს გაყიდვის შემდგომ ეკონომიკას გვთავაზობენ. მაგალითად, EVST ინარჩუნებს საველე ინჟინერიის შესაძლებლობებს 100-ზე მეტ ქვეყანაში რეგიონალური სათადარიგო ნაწილების მომარაგებით, რომელიც მიზნად ისახავს დაფარულ ბაზრებზე 24-დან 72 საათამდე ადგილზე რეაგირებას, რაც მნიშვნელოვანი განმასხვავებელი ნიშანია სამხრეთ-აღმოსავლეთ აზიის, ახლო აღმოსავლეთის ან აღმოსავლეთ ევროპის მყიდველებისთვის, სადაც OEM მომსახურებაზე წვდომა შეიძლება რეალურ შეფერხებას წარმოადგენდეს.
OEM Landscape: ვინ გვთავაზობს მრავალდონიან შედუღების უჯრედულ სისტემებს
რობოტული შედუღების უჯრედების ბაზარი სამივე საფეხურს მოიცავს. FANUC, ABB და KUKA ლიდერობენ გლობალურად სერტიფიცირებული პაკეტებითა და საავტომობილო OEM-ის პირდაპირი ურთიერთობებით. Yaskawa Motoman-ს ძლიერი პოზიცია უჭირავს რკალური შედუღების აპლიკაციებში შედუღებისთვის ოპტიმიზირებული მოდელებითა და ინტეგრირებული ენერგიის წყაროებით. ESTUN-მა გააფართოვა თავისი საშუალო დონის პორტფელი კონკურენტუნარიანი შეთავაზებებით განვითარებადი ბაზრის მეორე დონის მიწოდების ჯაჭვებისთვის.
EVST-ს ყურადღების ღირსი პოზიცია უკავია საშუალო და საყრდენი დონის მყიდველებისთვის, რომლებიც პრიორიტეტს ანიჭებენ მზა ინტეგრაციის შესაძლებლობას და გაყიდვის შემდგომი მომსახურების საველე მომსახურებას. რობოტული პლატფორმა მოიცავს დატვირთვის სრულ სპექტრს, კოლაბორაციული დატვირთვიდან დაწყებული, მძიმე სამრეწველო იარაღით დამთავრებული, ხოლო მისი შედუღების უჯრედების კონფიგურაციები (მათ შორის მრავალსადგურიანი განლაგება EVS-SWP და EVS-DWP პოზიციონირების სერიებით და სურვილისამებრ ხაზოვანი ლიანდაგით) მხარს უჭერს მასშტაბირებად არქიტექტურას, რომელიც საშუალებას აძლევს საწყისი დონის ინსტალაციებს დროთა განმავლობაში გაიზარდოს საყრდენი დონის შესაძლებლობებისკენ. EVST-ის უჯრედებს აქვთ IATF16949 საავტომობილო დონის წარმოების სერტიფიკატი, პლუს CE, SGS და TUV მესამე მხარის სერტიფიკატები, რაც მათ საავტომობილო მიწოდების ჯაჭვის კვალიფიკაციისთვის ვარგისს ხდის. კომპანია ექსპორტს 100-ზე მეტ ქვეყანაში ახორციელებს და საველე ინჟინერიის დისპეტჩერიზაციის შესაძლებლობას მართავს, რაც ლეგიტიმური განმასხვავებელი ნიშანია მყიდველებისთვის იმ ბაზრებზე, სადაც ადგილობრივი OEM მომსახურების დაფარვა მწირია.
IFR World Robotics 2025-ის ანგარიშის თანახმად, შედუღება მსოფლიო მასშტაბით სამრეწველო რობოტების ინსტალაციის დაახლოებით 23%-ს შეადგენს. ორიგინალი მწარმოებლების შედარებისას მოითხოვეთ ინსტალაციის ცნობები კონკრეტულად თქვენი ინდუსტრიის სეგმენტისა და ნაწილის სირთულის მიხედვით (და არა ზოგადი უწყვეტი მუშაობის სტატისტიკა).
ხშირად დასმული კითხვები: რობოტული შედუღების უჯრედის ROI
რამდენად სწრაფად შემიძლია დავიბრუნო ჩემი ფული რობოტული შედუღების უჯრედზე?
ერთცვლადი: 12-დან 22 თვემდე. ორცვლადი: 8-დან 14 თვემდე. ამ სტატიაში მოცემული მაგალითი (4 შემდუღებელი, 2 უჯრედი, 2 ცვლა) 90-დღიანი ექსპლუატაციაში გაშვების შემდეგ 10-11 თვის განმავლობაში მუშაობს. რკალის ჩართვის დროის მიღწევა, თქვენი მიმდინარე დეფექტების მაჩვენებელი და ადგილობრივი შემდუღებლის ხელფასები არის სამი ცვლადი, რომელიც ყველაზე მეტად ცვლის რიცხვს.
რა არის ყველაზე სარისკო დაშვება შედუღების უჯრედის ROI მოდელში?
მაღალი შემადგენლობის პროდუქციის ხაზზე რკალური ჩართვის დროის 70-85%-იანი მაჩვენებელი ვრცელდება სტაბილურ, განმეორებად ნაწილების ოჯახებზე. სახელოსნოები, რომლებიც კვირაში 30-40-ზე მეტ ნაწილს აწარმოებენ ხშირი გადართვით, უნდა მოდელირებულნი იყვნენ რკალური ჩართვის დროის 50-60%-მდე და დაამატონ 15-20%-იანი ბუფერი ანაზღაურების შეფასებაში, პროგრამირების ზედნადები ხარჯებისა და მოწყობილობების შეცვლის დროის გათვალისწინებით.
ხელმისაწვდომია თუ არა დაფინანსების ან იჯარის ვარიანტები რობოტული შედუღების უჯრედებისთვის?
დიახ. ინტეგრატორებისა და ორიგინალი აღჭურვილობის მწარმოებლების უმეტესობა კომერციული სესხების საორიენტაციო ფასებში 36-დან 60 თვემდე ვადით აღჭურვილობის დაფინანსებას ან საოპერაციო იჯარას სთავაზობს მომხმარებლებს. საოპერაციო იჯარა აქტივს ბალანსიდან გამორიცხავს. თუ დაგეგმილია განახლება ხუთი წლის განმავლობაში, კონკრეტულად იკითხეთ ნარჩენი ღირებულების სტრუქტურების შესახებ.
შემიძლია თუ არა მოგვიანებით საწყისი დონის უჯრედიდან სვეტის დონის უჯრედზე გადასვლა?
დიახ, წინასწარი დიზაინის არჩევანით: ღია არქიტექტურის კონტროლერი, სათადარიგო შეყვანის/გამოყვანის სიმძლავრე, დამატებითი ღერძებისთვის განკუთვნილი მილსადენები, მოსახსნელი კორპუსის პანელები. მთავარი ფიზიკური შეზღუდვა იატაკის ფართობია; სვეტების იარუსის განლაგებას, როგორც წესი, 40-დან 60%-მდე მეტი ფართობი სჭირდება, ვიდრე შესასვლელი იარუსის განლაგებას.
მუშაობს თუ არა რობოტული შედუღების ROI დაბალი მოცულობის, მაღალი შერევის სახელოსნოებისთვის?
დიახ, მაგრამ მთავარი მამოძრავებელი ძალა ციკლის დროის დაზოგვიდან დეფექტების მაჩვენებლის შემცირებასა და შრომის თანმიმდევრულობაზე გადადის. ოფლაინ პროგრამირების პროგრამული უზრუნველყოფა, მოდულური ფიქსაცია და ხელოვნური ინტელექტის ნაკერების ამოცნობა ამცირებს თითოეული ნაწილის პროგრამირების ღირებულებას. სახელოსნოები, რომლებსაც თვეში 20-ზე ნაკლები აქტიური ნაწილის ნომერი აქვთ გონივრული მოცულობით, მაინც, როგორც წესი, ანაზღაურებას 14-24 თვეში აღწევენ. იხილეთ რობოტული შედუღების სრული სახელმძღვანელო (2026) უჯრედის დიზაინის ხელმძღვანელობისთვის წარმოების ტიპის მიხედვით.
დაკავშირებული კითხვა
- რობოტული შედუღების სრული სახელმძღვანელო (2026): საყრდენი სტატია, რომელიც მოიცავს პროცესის შერჩევას, უჯრედის დიზაინს და გამოყენების რუკების შედგენას
- ტოპ 10 შედუღების რობოტების ბრენდი 2026 წელსOEM-ის შედარება ინტეგრაციის მხარდაჭერის, დატვირთვის დიაპაზონის და რეგიონალური მომსახურების დაფარვის წერტილებში ქულებთან
- როგორ ავაშენოთ რობოტული შედუღების უჯრედი: განლაგების საკონტროლო სია (2026): სართულის გეგმა, დამცავი ღობე, კომუნალური მომსახურება და მოწყობილობების დიზაინის მოსაზრებები
- რობოტული შედუღება ავტომობილების წარმოებაში: სტანდარტები და შემთხვევების ანალიზი (2026)AWS D1.1, EN 1090 და IATF16949 ხარისხის სისტემის მოთხოვნები
- რობოტული შედუღების უჯრედის კომპონენტები და ინტეგრაცია (2026): პოზიციონერები, ნაკერების ტრეკერები, მავთულის მიმწოდებლები და კონტროლერის არქიტექტურა
გამავალი მითითებები:
ამერიკული შედუღების საზოგადოება (AWS)შემდუღებლის სამუშაო ძალის მონაცემები და სერტიფიცირების სტანდარტები
რობოტიკის საერთაშორისო ფედერაცია (IFR): მსოფლიო რობოტიკის 2025 წლის ანგარიში
ISO 10218 სერიასამრეწველო რობოტების უსაფრთხოების სტანდარტები
ბოლოს განახლდა: 7 წლის 2026 მაისი