
薄板溶接:歪みはクランプ時に始まる
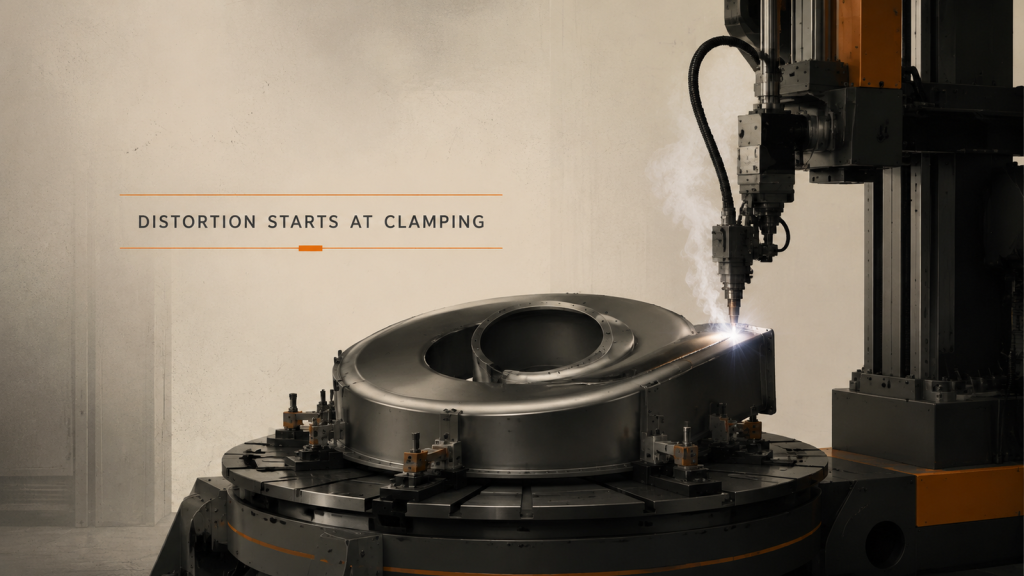
薄板溶接では、溶接不良よりも歪みによる手直しの方が多く発生する。クランプ位置と溶接順序によって最終的な形状が決まる。
中厚板の多層溶接:開先溶接
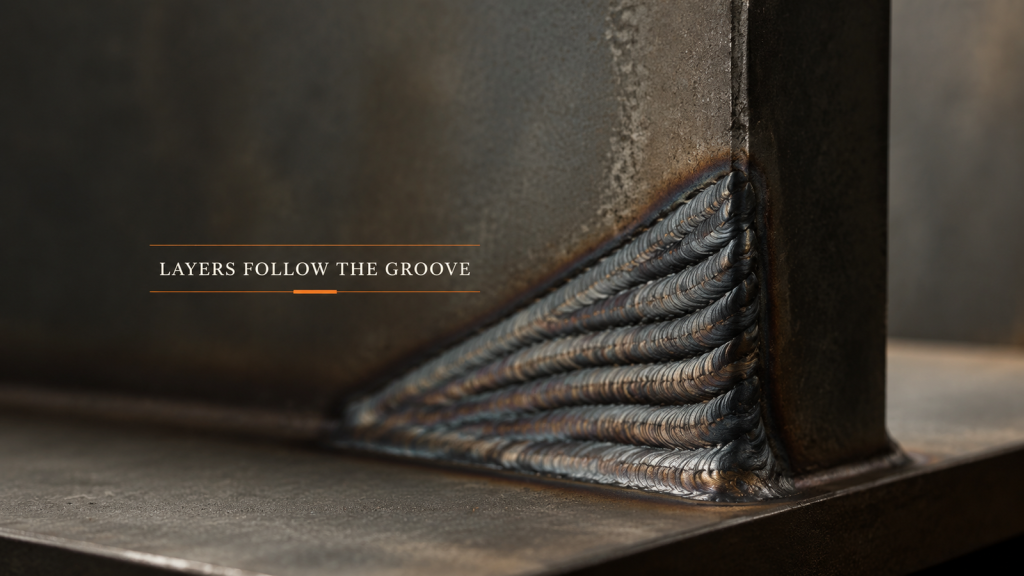
多層溶接では、溝の形状によって断面が決まり、断面の形状によってパス数が決まります。パラメータを決める前に、積層構成を計画してください。
ロボット溶接セルは1つの部品ではなく、6つの部品から構成されている
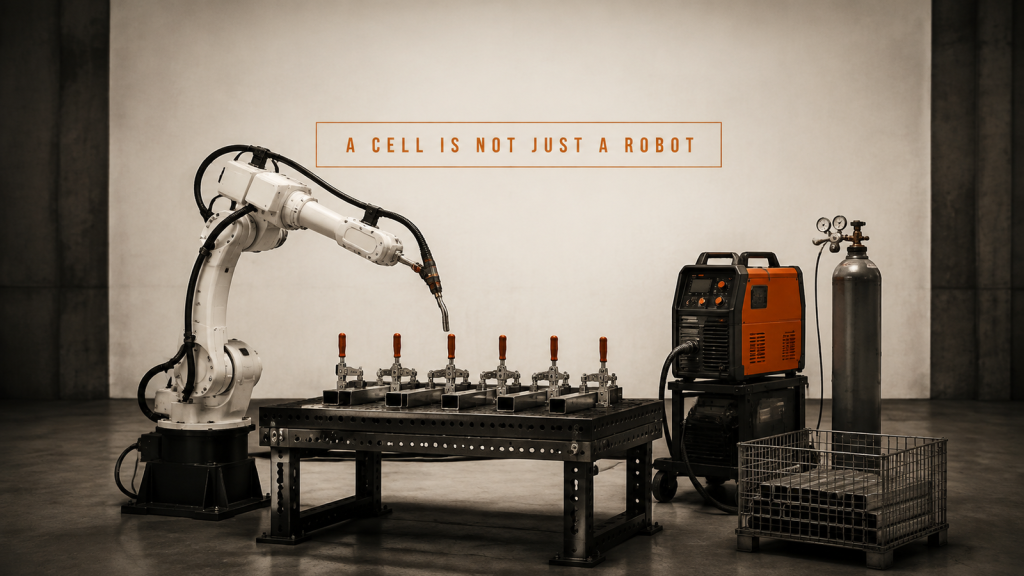
ロボット溶接セルは、1サイクルタイムで動作する6つの部品で構成されています。ロボットとトーチ、治具とクランプ、電源、ガス、装填および流量。